
A köszörülés egy precíziós megmunkálási folyamat, amelynek során egy forgó csiszolókorong segítségével távolítanak el anyagot a munkadarabról. A hagyományos vágószerszámokkal ellentétben, amelyek meghatározott vágóélekkel távolítják el az anyagot, a köszörülés során sok csiszolószemcsét használnak kis mennyiségű anyag eltávolítására. Ezt az eljárást széles körben alkalmazzák a méretpontosság javítására, sima felületek előállítására, valamint edzett vagy nehezen megmunkálható alkatrészek megmunkálására.
Ez az útmutató elmagyarázza, mi a köszörülés, hogyan működik a köszörülési folyamat, a köszörülés főbb típusai, a gépek, az anyagok, a műszaki paraméterek, az előnyök, a korlátok és a gyakori CNC-alkalmazások.
Mi az a csiszolás?
A köszörülés egy abrazív megmunkálási eljárás, amely során egy forgó köszörűkorong segítségével kis mennyiségű anyagot távolítanak el a munkadarabról. Főként pontos méretek, szabályozott geometria és finom felületkezelés elérésére használják. A precíziós gyártásban a köszörülést általában CNC marás, esztergálás vagy hőkezelés után végzik, amikor az alkatrész szigorúbb tűréshatárokat vagy jobb felületminőséget igényel.
Csiszolás vs. CNC marás és esztergálás
A köszörülés főként a forgácsolási mechanizmusában, az anyagleválasztási sebességében és a simítási céljában különbözik a CNC marástól és esztergálástól. A marás és esztergálás általában hatékony az alkatrészgeometria létrehozásában és nagyobb anyagmennyiségek eltávolításában, míg a köszörülést gyakran használják finom méretkorrekcióhoz és felületkezeléshez.
| Jellemző | Őrlés | CNC | CNC esztergálás |
| Vágóeszköz | Csiszoló kerék | Forgó marószerszám | Egypontos vagy többélű szerszám |
| Anyag eltávolítás | Általában kis, ellenőrzött mennyiségben | Mérsékelt vagy magas | Mérsékelt vagy magas |
| Tipikus geometria | Lapos, hengeres, belső profil | Zsebek, hornyok, kontúrok | Tengelyek, furatok, kerek alkatrészek |
| Fő előnye | Nagy pontosság és finom kidolgozás | Komplex alakzatgenerálás | Hatékony hengeres megmunkálás |
| Edzett anyagok | Gyakran alkalmas | Megfelelő szerszámozást igényel | Megfelelő szerszámozást igényel |
| Tipikus produkciós szerepkör | Precíziós kikészítés | Nagyolás és simítás | Nagyolás és simítás |
A köszörülést ezért inkább kiegészítő gyártási folyamatként, mintsem a CNC-forgácsolás univerzális helyettesítőjeként érdemes értelmezni.
Hogyan működik a csiszolási folyamat?
A köszörülési folyamat a megfelelő csiszolókorong kiválasztásából, a munkadarab rögzítéséből, a köszörülési paraméterek beállításából, az anyag eltávolításából a korong szabályozott érintkezésével, a hő kezeléséből, valamint a végső méretek és felületkezelés ellenőrzéséből áll. Minden egyes szakaszt ellenőrizni kell, mivel a korong állapota, a vágóerő, a hőmérséklet és a gép stabilitása közvetlenül befolyásolja a köszörülési pontosságot.
| Lépés | Csiszolási művelet | Minőségi célkitűzés |
| 1 | Kerék és paraméterek kiválasztása | A csiszolóanyagokat az anyaghoz kell igazítani |
| 2 | Munkadarab felszerelése és beállítása | Mozgás és torzulás megakadályozása |
| 3 | Csiszolási menetek végrehajtása | Ellenőrzött befejezőanyag eltávolítása |
| 4 | Szabályozza a hőt és a hűtőfolyadékot | A hőkárosodás megelőzése |
| 5 | Mérje meg és ellenőrizze | Méret, geometria és kidolgozás ellenőrzése |
1. lépés: Válassza ki a köszörűkorongot és állítsa be a vágási paramétereket
Az első lépés a munkadarab anyagának, a kívánt pontosságnak, a felületminőségnek és az eltávolítási sebességnek megfelelő köszörűkorong kiválasztása. A korong abrazív anyaga, a szemcseméret, a kötés, a keménységi fok és a szerkezet mind befolyásolja a vágási teljesítményt.
Az alumínium-oxid korong számos acélhoz megfelelő lehet, míg az edzett vastartalmú anyagokhoz gyakran a CBN korongokat részesítik előnyben. A gyémántkorongokat általában keményfém és kerámia megmunkálásához választják. A gép beállításainak a korong jóváhagyott üzemi sebességén belül kell maradniuk, és meg kell egyezniük a tervezett köszörülési művelettel.
2. lépés: A munkadarab beállítása és rögzítése
A munkadarabot a köszörülés megkezdése előtt pontosan meg kell támasztani és pozicionálni. A felületköszörüléshez általában mágneses tokmányokat használnak a megfelelő vastartalmú anyagokhoz, míg a nem mágneses munkadarabokhoz mechanikus befogókra vagy vákuumos munkadarab-befogásra lehet szükség. A hengeres köszörüléshez használhatnak központokat, tokmányokat vagy középpont nélküli alátámasztást.
A rögzítésnek biztonságosnak kell lennie, deformáció nélkül. A vékony lemezek, hosszú tengelyek és precíziós alkatrészek túlzott rögzítőerő hatására elhajolhatnak. Ha egy alkatrészt deformált állapotban köszörülnek, az elengedés után megváltoztathatja az alakját, és nem felel meg a síkfelületi, kerekded vagy méretkövetelményeknek.
3. lépés: Csiszolás indítása és az anyagleválasztás szabályozása
Csiszolás közben a csiszolókorong érintkezik a munkadarabbal, és ismételt forgácsolási menetekkel vagy szabályozott előtolással távolítja el az anyagot. A kerék sebessége, az asztal mozgása, a munkadarab forgása és a vágási mélység határozza meg az anyagleválasztás viselkedését.
A köszörülési műveletek általában kisebb forgácsolást igényelnek, mint a durva marás vagy esztergálás, különösen a precíziós simítás során. Megfelelő simítási ráhagyást kell hagyni az előző műveletből. A felesleges anyag eltávolítása a végső köszörülés során növelheti a hőt, a korongkopást és a méretváltozást.
4. lépés: Hűtőfolyadék felvitele és a csiszolási hő szabályozása
A hűtőfolyadék szabályozza a köszörülési hőmérsékletet, szükség esetén keni az érintkezési felületet, és segít eltávolítani a csiszolóanyag-törmeléket és a fémrészecskéket. A hőszabályozás elengedhetetlen, mivel a túlzott hőmérséklet hőtágulást, felületi égést, maradékfeszültséget és méretváltozásokat okozhat.
A hűtőfolyadéknak el kell érnie a tényleges köszörülési érintkezési zónát. A folyadékmennyiség egyszerű növelése nem oldja meg a problémát, ha a korong forgása megakadályozza a hűtőfolyadék bejutását a határfelületre. A megfelelő fúvókapozíció, a folyadék állapota, a szűrés és a korong kiválasztása segít fenntartani a stabil köszörülési teljesítményt.
5. lépés: Méretek és felületkezelés ellenőrzése
Az utolsó lépés annak ellenőrzése, hogy a csiszolt alkatrész megfelel-e a méret- és felületi követelményeknek. Az ellenőrzés kiterjedhet a vastagságra, átmérőre, kerekdedségre, síkfelületre, párhuzamosságra, felületi érdességre és egyéb rajzi előírásokra.
Mikrométerek, furatmérők, magasságmérők, felületi érdességmérők és koordináta-mérőgépek használhatók a jellemzőktől függően. A nagyon szűk tűréshatárokat igénylő alkatrészeket szabályozott hőmérsékleti körülmények között kell mérni, mivel a hőtágulás befolyásolhatja a mikron szintű ellenőrzést.
Milyen gépeket és berendezéseket használnak a csiszoláshoz?
A köszörülés speciális berendezéseket használ, beleértve a síkcsiszolókat, hengeres köszörűket, csúcsnélküli köszörűket, belső köszörűket, CNC köszörűgépeket, csiszolókorongokat, munkadarab-befogókat, korongmegmunkáló eszközöket és hűtőrendszereket. A megfelelő köszörűgépet az alkatrész geometriája, anyaga, tűréshatára, a kívánt felületkezelés és a gyártási mennyiség alapján választják ki.
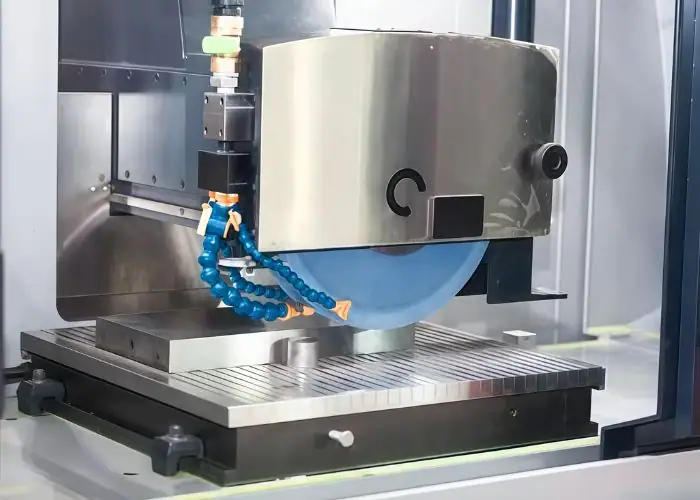
A csiszológépek fő típusai
A köszörűgépeket főként a munkadarab geometriája és az általuk végzett köszörülési művelet alapján osztályozzák. A síkköszörűgép pontos sík felületeket hoz létre, míg a hengeres köszörű külső kerek elemeket. Más gépek belső furatokra, csúcs nélküli megmunkálásra, szerszámélezésre vagy fogaskerék-simításra specializálódtak.
| Daráló gép | Fő funkció | Tipikus komponensek |
| Felületi csiszológép | Sík és párhuzamos felületeket hoz létre | Lemezek, rögzítőelemek, formaalapok |
| Hengeres köszörűgép | Külső átmérők befejezése | Tengelyek, csapok, görgők |
| Közép nélküli köszörűgép | Középpont nélküli hengeres alkatrészek csiszolása | Csapok, rudak, gyártótengelyek |
| Belső köszörűgép | Belső átmérők befejezése | Csapágyfuratok, hüvelyek |
| Szerszám- és vágóélcsiszoló | Formázza vagy élezi a vágószerszámokat | Marók, fúrók, dörzsárak |
| CNC csiszológép | Komplex csiszolási mozgások irányítása | Precíziós profilok, gyártási alkatrészek |
A gép kiválasztásánál figyelembe kell venni a munkadarab méretét és a szükséges mérési eredményeket. Egy hosszú tengelyhez támasztékra lehet szükség az elhajlás ellen, míg egy széles lemezhez megfelelő asztalhosszal és stabil hőviselkedéssel rendelkező gépre lehet szükség.
A csiszológép főbb alkatrészei
Egy köszörűgép több rendszert tartalmaz, amelyeknek együtt kell működniük a pontosság fenntartása érdekében. Az orsó hajtja a csiszolókorongot, míg az asztal vagy a munkafej szabályozza a munkadarab helyzetét és mozgását. Az előtolási mechanizmusok szabályozott előtolást biztosítanak, és a gép szerkezete ellenáll a forgácsolóerőknek.
A fontos összetevők a következők:
- Köszörűorsó és köszörűfej a stabil köszörűkorong-forgás érdekében.
- Gépágy, vezetősínek és adagolórendszer a precíz mozgáshoz.
- Munkaasztal, tokmány, központok vagy rögzítők a munkadarab megtámasztásához.
- Hűtőfolyadék-ellátó és szűrőrendszer a hőmérséklet szabályozásához.
- Kerékmegmunkáló és -kiegyensúlyozó berendezések az egyenletes vágásért.
- CNC vezérlő vagy kézi vezérlés a gép mozgásának szabályozására.
Csiszolókorongok és csiszolóanyagok
A köszörűkorongok kötőanyaggal összetartott abrazív szemcséket tartalmaznak. Teljesítményük a csiszolóanyag típusától, szemcseméretétől, kötőanyagától, a korong minőségétől és szerkezetétől függ. A különböző kombinációk eltérő vágási viselkedést, felületkezelést és korong élettartamot biztosítanak.
| Csiszolóanyag | Általános alkalmazások | Fő szempont |
| Alumínium-oxid | Szénacél és számos ötvözött acél | Általános célú köszörülés |
| Kerámia alumínium-oxid | Kemény acélok és igényes alkalmazások | Kontrollált szemcsetörés |
| Szilícium-karbid | Öntöttvas, néhány színesfém anyag, kerámia | Anyagkompatibilitás |
| Köbös bór-nitrid (CBN) | Edzett acél és bizonyos magas hőmérsékletű ötvözetek | Kemény anyagok csiszolása |
| gyémánt | Keményfém, üveg és műszaki kerámiák | Általában nem ajánlott hagyományos acélcsiszoláshoz |
A csiszolókorong egy tágabb kifejezés, amely a kézi sarokcsiszolókban vagy más berendezésekben használt csiszolókorongokat jelölheti. A precíziós gépi csiszolókorongokat nem szabad összekeverni az általános célú csiszolókorongokkal, mivel a korongok felépítése, sebességbesorolása, geometriája és méretszabályozási követelményei eltérőek lehetnek.
Köszörűkorong-megmunkálás és -egyenesítés
A köszörűkorong-megmunkálás visszaállítja a vágási hatékonyságot azáltal, hogy szabaddá teszi a friss csiszolószemcséket és szabályozza a korong felületének állapotát. A csiszolás korrigálja a korong geometriáját, koncentrikusságát vagy profilját, hogy a kívánt módon forogjon és érintkezzen a munkadarabbal.
Ezek összefüggő, de eltérő karbantartási műveletek. Egy korong lehet megfelelő alakú, de mégis rosszul vághat, ha a szemcséi tompák vagy anyaggal vannak tele. Ezzel szemben egy éles, rossz geometriai formájú korong pontatlan felületeket eredményezhet.
A csiszolás és az egyengetés akkor válik szükségessé, ha a csiszolóerő megnő, a felületminőség romlik, a korong terhelése kialakul, vagy a méretkonzisztencia megváltozik. A korong állapotának fenntartása különösen fontos a precíziós gyártás és az ismételt csiszolási ciklusok esetén.
Melyek a főbb csiszolási típusok?
A főbb köszörülési típusok közé tartozik a felületköszörülés, a hengerköszörülés, a csúcsnélküli köszörülés, a belső köszörülés, a kúszóköszörülés, a profilköszörülés, az alakköszörülés, a szerszám- és marószerszám-köszörülés, a koordinátaköszörülés, a fogaskerék-köszörülés, a menetköszörülés és a süllyesztőköszörülés. Minden egyes eljárást az adott alkatrészgeometriához, méretkövetelményekhez vagy gyártási körülményekhez terveznek.
| Köszörülés típusa | Jellemző alkalmazás | Tipikus követelmény |
| Felületi csiszolás | Lapos felületek és lemezek | Síkfelület és párhuzamosság |
| Hengeres köszörülés | Külső kerek felületek | Átmérő és kerekség |
| Központ nélküli köszörülés | Nagy volumenű kerek alkatrészek | Ismételhetőség és termelékenység |
| Belső köszörülés | Lyukak és csapágyfuratok | Furatpontosság |
| Kúszóelőtolású köszörülés | Mély profilok nehezen hozzáférhető anyagokban | Ellenőrzött, magas anyagleválasztás |
| Profil- és formacsiszolás | Összetett formák | Profil pontossága |
| Szerszám- és maróélezés | Vágó eszközök | Él- és szerszámgeometria |
| Koordináta csiszolás | Precíziós furatok és elhelyezkedésük | Pontos elempozicionálás |
| Fogaskerék- és menetcsiszolás | Fogaskerekek és menetek | Fog- vagy menetgeometria |
| Merülő köszörülés | Lokalizált hengeres jellemzők | Átmérő, vállak és profilok |
Felületi csiszolás
A felületcsiszolás precíz síkfelületeket hoz létre a munkadarab forgó csiszolókoronghoz viszonyított mozgatásával. Gyakran használják rögzítőlemezekhez, gépalkatrészekhez, formaalapokhoz, tömítőfelületekhez és precíziós sík alkatrészekhez.
A felületcsiszoló gépek konfigurációjától függően használhatnak lengőasztalt vagy forgóasztalt. A folyamat szabályozza az anyagleválasztást a célfelületen, hogy javítsa a síkfelületet, a párhuzamosságot, a vastagságállandóságot vagy a felületminőséget.
A felületcsiszolás különösen értékes a CNC marás után, amikor a sík felület pontosabb geometriai vezérlést igényel. A vékony alkatrészeket azonban gondosan kell alátámasztani, mivel a mágneses befogás, a csiszolási hő és a maradék anyagfeszültség befolyásolhatja a végső síkfelületet.
Hengeres köszörülés
A hengeres köszörülés a munkadarab forgatásával simítja el a külső kerek felületeket, miközben egy köszörűkorong eltávolítja az anyagot a külső átmérőjéről. Általában tengelyekhez, görgőkhöz, csapágycsapokhoz, csapokhoz és precíziós mechanikai alkatrészekhez használják.
A folyamat során használhatnak központokat, tokmányt vagy más tartószerkezetet. A munkadarab és a korong megfelelő illesztése szükséges a kerekség, a kúposság és az átmérő állandóságának szabályozásához.
A hengeres köszörülést gyakran CNC esztergálás után végzik. Az esztergálás a tengelygeometria nagy részét hozza létre, míg a köszörülés eltávolítja a szabályozott simítási ráhagyást a kívánt átmérő és felületi állapot elérése érdekében.
Központ nélküli köszörülés
A középpont nélküli köszörülés precíz hengeres felületeket hoz létre anélkül, hogy a munkadarabot a középpontok között tartaná. Ehelyett az alkatrészt egy munkadarab-támasztólapka támasztja alá egy köszörűkorong és egy szabályozókorong között.
A szabályozókerék vezérli a munkadarab forgását, átmenő adagolás esetén pedig az axiális mozgást. Ezáltal a középpont nélküli köszörülés hatékonnyá válik nagy mennyiségű csap, rúd és egyéb kerek alkatrész gyártása.
A középpont nélküli köszörüléshez azonban megfelelő támasztógeometria és beállítás szükséges. A rossz korongbeállítás, a munkadarab-támasz magassága vagy a szabályozási feltételek karéjosodást, kúposodást vagy inkonzisztens méreteket okozhatnak. Akkor a leghatékonyabb, ha az alkatrész geometriája és a gyártási mennyiség megfelel a folyamatnak.
Belső köszörülés
A belső köszörülés kisebb csiszolókoronggal megmunkálja a furat belső átmérőjét. Precíziós furatokhoz, csapágygyűrűkhöz, hüvelyekhez, hidraulikus alkatrészekhez és egyéb, pontos belső felületeket igénylő alkatrészekhez használják.
A belső köszörülés nehezebb lehet, mint a külső köszörülés, mivel a korong átmérőjét a furat mérete korlátozza. A kis korongok és a hosszú orsók merevsége alacsonyabb lehet, ami növeli a rezgéssel és az elhajlással szembeni érzékenységet.
A folyamatnak szabályoznia kell a keréksebességet, az orsó merevségét, a hűtőfolyadék-adagolást és a furatméretet. A belső köszörülést gyakran akkor választják, ha a fúrás vagy dörzsárazás nem tudja következetesen elérni a kívánt méret- vagy felületi specifikációkat.
Kúszótakarmány köszörülés
A kúszóelőtolásos köszörülés viszonylag mély forgácsolást és lassú munkadarab-előtolást alkalmaz, hogy jelentős mennyiségű anyagot távolítson el szabályozott művelettel. Gyakran alkalmazzák nehezen megmunkálható ötvözetek, turbinákkal kapcsolatos alkatrészek és összetett profilok esetében.
A hagyományos felületköszörüléssel ellentétben, amely általában sekély fogásokat alkalmaz, a kúszóelőtolásos köszörülés egyetlen menetben több anyagot képes eltávolítani. Ehhez megfelelő gépteljesítmény, korongkialakítás, hűtőfolyadék-adagolás és folyamatstabilitás szükséges.
A módszer javíthatja a termelékenységet megfelelő alkalmazásoknál, de a hőkárosodás továbbra is komoly aggodalomra ad okot. A nagy anyagleválasztást hatékony hűtéssel és szabályozott korongállapottal kell támogatni.
Profil- és formacsiszolás
A profilcsiszolás meghatározott kontúrt hoz létre szabályozott korongmozgás vagy megfelelő korongforma segítségével. A formacsiszolás egy adott profilra megmunkált vagy gyártott korongot használ, amelyet átvisznek a munkadarabra.
Ezeket a módszereket szerszámok, precíziós hornyok, formázott mechanikus alkatrészek, forgácsolószerszámok és speciális felületek megmunkálásához használják. Akkor értékesek, ha a végső jellemző megismételhető kontúrt igényel, nem pedig egyszerű lapos vagy hengeres alakot.
A fő kihívás a profil pontosságának fenntartása a kerék kopása során. A megfelelő csiszolási időközök és a méretellenőrzés segítenek biztosítani, hogy a kész kontúr a tűréshatáron belül maradjon.
Szerszám és vágó köszörülés
A szerszám- és maróél köszörülése létrehozza, élezi vagy helyreállítja a forgácsolószerszám geometriáját. Fúrókhoz, marókhoz, dörzsárakhoz és más precíziós forgácsolószerszámokhoz használják, amelyek speciális élszögeket, hátlapokat és horonygeometriát igényelnek.
A szerszámköszörű több vezérelt tengelyt is használhat a kerék vágószerszámhoz pozicionálására. A CNC szerszámköszörülés különösen hasznos az ismételhető élgeometriát igénylő összetett maróknál.
A folyamat befolyásolja a későbbi megmunkálási teljesítményt, mivel a szerszám élessége, szimmetriája és élállapota befolyásolja a forgácsolóerőt, a felületminőséget, a forgácsképződést és a szerszám élettartamát.
Koordináta csiszolás
A koordinátacsiszolás egy precíziós eljárás, amelyet furatok és belső kontúrok simítására használnak, ahol a pontos pozíció és geometria fontos. Gyakran használják szerszámoknál, matricáknál, öntőformáknál és precíziós mechanikus szerelvényeknél.
A gép precíz pozicionálást biztosít, miközben egy kis köszörűkorong fejezi be a kívánt jellemzőt. Ez akkor hasznos, ha több furat vagy profil közötti kapcsolatot szigorúan ellenőrizni kell.
A koordinátás köszörülést általában nagy pontosságú jellemzőkhöz választják, nem pedig általános anyageltávolításhoz. Költségét és folyamatidejét az alkatrész funkcionális követelményeinek kell indokolniuk.
Fogaskerék- és menetcsiszolás
A fogaskerék-köszörülés javítja a fogak pontosságát, a felületi minőséget és a geometriai állandóságot. Precíziós fogaskerekeknél használják, ahol a profilhibák, a menetemelkedési hibák és a felületi hibák befolyásolhatják a zajt, a rezgést és az átviteli teljesítményt.
A menetköszörülés precíziós külső vagy belső menetformákat hoz létre köszörűkorong és szabályozott relatív mozgás segítségével. Különösen hasznos edzett alkatrészekhez vagy pontos menetemelkedést és profilgeometriát igénylő menetekhez.
Mindkét folyamat gyakran korábbi gyártási műveleteket követ. A kezdeti geometriát forgácsolással vagy alakítással hozzák létre, míg a köszörülés biztosítja a szükséges végső méret- és felületkezelést.
Merülőcsiszolás
A süllyesztőköszörülés úgy távolítja el az anyagot, hogy a köszörűkorongot közvetlenül a munkadarabba vezeti, ahelyett, hogy folyamatosan a hosszában haladna. Gyakran használják bizonyos hengeres átmérők, vállak, hornyok és rövid lépcsős elemek simítására.
A korong profilja megfelelhet a kívánt alaknak, lehetővé téve több kapcsolódó jellemző köszörülését szabályozott radiális előtolás során.
A süllyesztő köszörülés javíthatja a gyártási hatékonyságot a megfelelő alkatrészek esetében, de a korong alakjának, a radiális erőnek, a csiszolási pontosságnak és a munkadarab megtámasztásának stabilnak kell maradnia a rezgés vagy a méretváltozás elkerülése érdekében.
Milyen különböző csiszolási technikák léteznek?
A köszörülési technikák főként a hűtőfolyadék-használatban, az anyagleválasztási stratégiában, a működési sebességben, a csiszolóanyag kiválasztásában és a szükséges pontosságban különböznek. A gyakori megközelítések közé tartozik a nedves csiszolás, a száraz csiszolás, a durva csiszolás, a precíziós csiszolás, a nagy sebességű csiszolás, a Blanchard-csiszolás és a szupercsiszoló csiszolás. Minden technikát az anyagleválasztás, a hőmérséklet, a felületminőség és a gyártási költségek egyensúlya érdekében választanak ki.
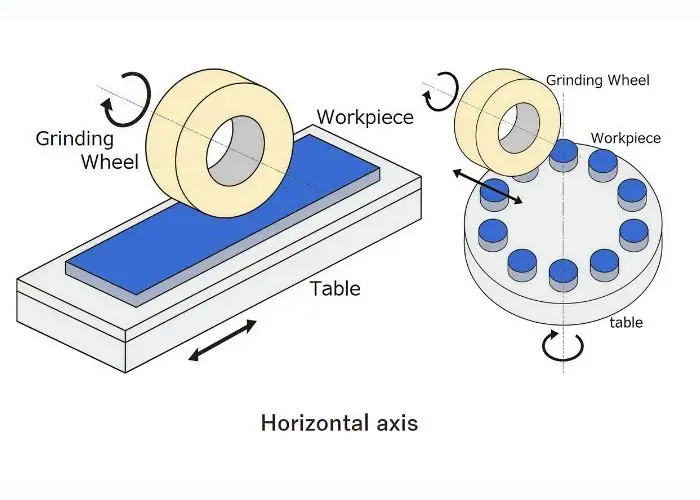
Nedves csiszolás vs. száraz csiszolás
A nedves köszörülés hűtőfolyadékot vagy köszörűfolyadékot használ a hő kezelésére, a szükséges kenés támogatására és a részecskék forgácsolási zónából való eltávolítására. Széles körben használják precíziós fémköszörüléshez, mivel a hőmérséklet és a korong állapota közvetlenül befolyásolja a méretek állandóságát.
A szárazcsiszolás folyékony hűtőfolyadék nélkül történik. Alkalmas lehet bizonyos anyagokhoz vagy műveletekhez, ahol a korong, a gép, a porelszívás és a hőmérsékleti feltételek szárazvágásra vannak tervezve.
A választás az anyag viselkedésétől, a korong specifikációjától, a környezeti követelményektől és a hőérzékenységtől függ. A száraz csiszolás nem tekinthető automatikusan egyszerűbbnek vagy olcsóbbnak, mivel a porgyűjtés és a hőkárosodás-szabályozás további költségeket okozhat.
Durva csiszolás vs. precíziós csiszolás
A durva csiszolás a nagyobb anyagmennyiségek eltávolítására, a felületi egyenetlenségek kiküszöbölésére vagy az alkatrész későbbi megmunkálására való előkészítésére összpontosít. Általában az anyagleválasztási sebességet helyezi előtérbe a rendkívül finom méretekkel vagy a felületi textúrával szemben.
A precíziós köszörülés a szabályozott simítóanyagra és a pontos geometriára összpontosít. Jellemzően megfelelő korongkezelést, kisebb simító lépéseket, stabil gépmozgást és gondos ellenőrzést alkalmaz.
Egy alkatrész esetében mindkét szakaszra szükség lehet, ha jelentős mennyiségű anyagot kell eltávolítani. Azonban a végső megmunkálás előtti túlzott durva csiszolás hőt vagy torzulást okozhat, ami megnehezíti a precíziós szabályozást.
Nagy sebességű csiszolás
A nagysebességű köszörülés megnövelt korongsebességet alkalmaz, kifejezetten az adott üzemi körülményekhez tervezett gépekkel és korongokkal. A megfelelő alkalmazásokban javíthatja a termelékenységet azáltal, hogy nagyobb anyagleválasztási sebességet és eltérő abrazív vágási viselkedést tesz lehetővé.
A nagyobb sebesség nem eredményez automatikusan jobb felületminőséget. Figyelembe kell venni a korong szilárdságát, az orsó teljesítményét, a csiszolóerőket, a hűtőfolyadék-ellátást és a korong kiegyensúlyozását.
A maximálisan megengedett korongsebességet soha nem szabad túllépni. A nagysebességű köszörüléshez kompatibilis berendezésekre és folyamatvalidációra van szükség, nem pedig egyszerűen csak az orsó fordulatszámának növelésére.
Blanchard-őrlés
A Blanchard-köszörülést általában a függőleges orsós forgó felületköszörüléssel hozzák összefüggésbe. Széles, sík felületekről, különösen nagy lemezekről, gépalapokról és ipari alkatrészekről hatékony anyageltávolításra használják.
Egy forgó munkaasztal mozgatja a munkadarabot a köszörűkorong alatt. A folyamat jelentős felületről képes anyagot eltávolítani, és gyakran jól felismerhető körkörös köszörülési mintázatot hagy maga után.
A Blanchard-köszörülés hasznos anyag-előkészítéshez és nagy felületű megmunkáláshoz, de az elérhető felületi minőség és geometriai pontosság a gép állapotától és beállításától függ. Igényesebb specifikációkhoz külön precíziós simítási műveletre lehet szükség.
Szuperabrazív és ultraprecíziós csiszolás
A szuperabrazív köszörülés olyan anyagokat használ, mint a CBN vagy a gyémánt, kemény és kopásálló munkadarabok megmunkálásához. A CBN általában edzett vasfémekhez alkalmas, míg a gyémántot széles körben használják keményfémekhez és korszerű kerámiákhoz.
Az ultraprecíziós köszörülés a rendkívül kis méretbeli hibákra és a finom felületkezelésre összpontosít. Ehhez rendkívül stabil gépekre, szabályozott hőmérsékletre, pontos korongkezelésre és megfelelő méréstechnikai eszközökre van szükség.
Ezek a megközelítések kapcsolódnak egymáshoz, de nem azonosak. Egy szupercsiszoló korong nem hoz létre automatikusan ultraprecíziós eredményt, a teljes gépnek, folyamatnak, munkadarab-befogásnak és ellenőrző rendszernek támogatnia kell a szükséges pontosságot.
Melyek a csiszolás fő paraméterei?
A főbb köszörülési paraméterek közé tartozik a korongsebesség, a munkadarab sebessége, az előtolási sebesség, a fogásmélység, a köszörülési nyomás, a hűtőfolyadék-adagolás, a korong specifikációja, a gép merevsége és a megmunkálás állapota. Ezek a változók szabályozzák a forgácsolóerőt, a hőtermelést, az anyagleválasztási sebességet, a korongkopást, a méretpontosságot és a felületminőséget.
A köszörülési paramétereket komplett rendszerként kell kiválasztani. Az előtolás vagy a mélység növelése javíthatja a termelékenységet, de növelheti az erőt és a hőterhelést is. A korongsebesség változtatása befolyásolja a csiszolóanyag bevonódását és a kopási viselkedést.
Az optimális beállítások a korong átmérőjétől, a csiszolóanyagtól, a munkadarab keménységétől, a köszörülési módszertől és az alkatrész követelményeitől függenek. A precíziós köszörülés stabil paramétereket igényel, nem pedig egyszerűen a legalacsonyabb előtolást vagy a legmagasabb elérhető sebességet.
| Vizsgált paraméter | Fő befolyás | Kockázat, ha helytelen |
| Kerék sebessége | Csiszoló vágási feltételek | Kerékkopás, hőkárosodás vagy biztonsági kockázat |
| Munkadarab sebessége | Érintkezési idő és anyagleválasztás | Égés, hullámosság vagy rossz kidolgozás |
| Adagolási ráta | Termelékenység és csiszolási terhelés | Túlzott erő vagy hatékonyság hiánya |
| Vágási mélység | Áthaladásonként eltávolított anyag | Hő, torzulás, kerékkopás |
| Hűtőfolyadék | Hőmérséklet- és törmelékszabályozás | Felületi sérülés vagy kerékterhelés |
| Kerékpározás | Élesség és kerékgeometria | Üvegezés, rossz kidolgozás, formai hiba |
| Gép merevsége | Rezgésállóság | Csepegés és dimenziós variáció |
Milyen anyagokat lehet őrölni?
A köszörülés számos műszaki anyagon alkalmazható, beleértve a szénacélt, rozsdamentes acélt, edzett acélt, szerszámacélt, fejlett ötvözeteket, kerámiát, keményfémet és egyes műszaki műanyagokat vagy kompozitokat. Az anyag keménysége, termikus viselkedése, képlékenysége, ridegsége és a csiszolóanyag-kompatibilitás határozza meg a megfelelő korong- és köszörülési paramétereket.
| Anyag | Csiszolás viselkedése | Fő aggodalom |
| Szénacél | Általában alumínium-oxiddal őrölve | Hő és kerékkopás |
| Rozsdamentes acél | Kemény és megkeményedhet | Égés és kerékterhelés |
| Edzett acél | Megfelelő abrazív teljesítményt igényel | Hőkárosodás és keménységváltozás |
| Alumínium | Puha, képlékeny és hajlamos a kerékterhelésre | Maszatos és eltömődött kerék |
| Karbid | Nagyon kemény és kopásálló | Korongválasztás és élcsiszolás |
| Kerámia | Kemény és törékeny | Repedések és felszín alatti sérülések |
| műanyagok | Hőérzékeny és deformálható | Olvadás vagy torzulás |
Acél, rozsdamentes acél és alumínium
Az acélt általában tengelyekhez, gépalkatrészekhez, csapágyfelületekhez és szerszámalkatrészekhez köszörülik. Az alumínium-oxid kerekeket széles körben használják számos acélminőséghez, a keménység és a köszörülési körülmények alapján választott speciális korongkialakítással.
A rozsdamentes acél nagyobb kihívást jelenthet, mivel alakváltozás közben keményedhet és jelentős hőt termelhet. A megfelelő csiszolóanyag, a szabályozott érintkezési feltételek és a hatékony hűtőfolyadék segítenek csökkenteni az égést és a felületi károsodást.
Az alumíniumot bizonyos precíziós alkalmazásokhoz lehet köszörülni, de képlékenysége koptató terhelést és elkenődést okozhat. Számos alumínium CNC alkatrész esetében a finommarás vagy más megmunkálási eljárás gazdaságosabb lehet, mint a hagyományos köszörülés.
Edzett fémek és korszerű ötvözetek
Az edzett acélok és a korszerű ötvözetek fontos köszörülési anyagok, mivel a hagyományos forgácsolás egyre igényesebbé válik a keménység és a kopásállóság növekedésével. A köszörüléssel csapágyfelületek, edzett tengelyek, szerszámok és precíziós szerszámok simíthatók hőkezelés után.
A CBN csiszolóanyagokat gyakran használják edzett vasfémekhez kopásállóságuk és alkalmasságuk miatt.
Az edzett anyagok azonban érzékenyek a köszörülés okozta hőkárosodásra is. A folyamatnak meg kell akadályoznia a túlzott felmelegedést, a felület lágyulását, a maradék szakítófeszültséget és a repedéseket, amelyek csökkenthetik az alkatrész teljesítményét.
Kerámia és törékeny anyagok
A kerámiákat és más rideg anyagokat megfelelő csiszolókorongokkal, gyakran gyémánt alapú szerszámokkal lehet csiszolni. A csiszolás hasznos a műszaki kerámia alkatrészek vastagságának, síkfelületének és geometriájának szabályozására.
A fő kihívás a repedések és a felszín alatti károsodások megelőzése. A rideg anyagok túl nagy kopási erők esetén a képlékeny deformálódás helyett törhetnek.
A korong specifikációját, a forgácsolási mélységet, a gép stabilitását és a hűtőfolyadék-szabályozást ezért gondosan kell kiválasztani. Törékeny alkatrészek esetén a köszörülést további simítás vagy ellenőrzés követheti.
Műszaki műanyagok és kompozitok
Néhány műszaki műanyag és kompozit csiszolható, de viselkedésük jelentősen eltér a fémekétől. A műanyagok hő hatására meglágyulhatnak vagy deformálódhatnak, míg a kompozitok olyan szálakat vagy töltőanyagokat tartalmazhatnak, amelyek eltérően reagálnak a kopásra.
A csiszolás hasznos lehet bizonyos síkfelületi, vastagsági vagy felület-előkészítési követelmények esetén. A hagyományos csiszolás azonban nem minden polimer esetében automatikusan a legjobb választás.
Sok CNC műanyag alkatrész esetében az éles vágószerszámok, a szabályozott előtolás és a megfelelő munkadarab-befogás jobb eredményt hozhat. A köszörülést csak akkor szabad választani, ha az anyag és a felület követelményei indokolják.
Mik a csiszolás előnyei és korlátai?
A köszörülés nagy méretpontosságot, finom felületkezelést, jó teljesítményt nyújt számos edzett anyagon, valamint precízen szabályozható sík, kerek vagy profilált felületeket. Fő korlátai közé tartozik a viszonylag alacsony anyagleválasztási hatékonyság számos simító alkalmazásban, a magasabb berendezésköltségek, a csiszolókorong karbantartása, a hőkárosodás kockázata, valamint a szakképzett folyamatirányítás szükségessége.
A köszörülés különösen értékes, ha a kész alkatrésznek szigorú méret- vagy funkcionális követelményeknek kell megfelelnie. Csapágyülések, precíziós szerszámok, csúszófelületek és edzett alkatrészek esetében előnyös lehet a szabályozott abrazív felületkezelési eljárás.
A köszörülés azonban nem mindig a leghatékonyabb gyártási módszer. Ha a CNC marás vagy esztergálás már megfelel a rajzi specifikációnak, egy további köszörülési művelet növelheti a költségeket és a gyártási időt az alkatrész teljesítményének javítása nélkül.
| Aspect | Előnyök | korlátozások |
| Pontosság | Szűk méreteket támogat | Érzékeny a hőre és a beállításra |
| Felületi kezelés | Finom textúrákat képes előállítani | A kerék állapotától függ |
| Anyagi képesség | Hatékony edzett anyagokhoz | Megfelelő csiszolóanyagokat igényel |
| geometria | Pontos sík és hengeres jellemzők | Néhány összetett alakzatra korlátozott |
| Termelékenység | Ismételhető precíziós gyártás | Túlzott készlet esetén lassú lehet |
| Költség | Csökkentheti a végső átdolgozást | További üzemeltetési és szerszámköltségek |
A csiszolás előnyei
A köszörülés számos fontos előnnyel jár a precíziós gyártás szempontjából. Kis mennyiségű anyagot lehet eltávolítani szabályozott geometriával, így értékes a CNC megmunkálás vagy hőkezelés utáni végső simításhoz.
Fő előnyei a következők:
- Szigorú mérettűrések elérése megfelelő alkatrészeken.
- A síkfelület, a kerekdedség, a párhuzamosság és a felületminőség javítása.
- Edzett acél és egyéb nehezen megmunkálható anyagok simítása.
- Ismételhető felületek létrehozása precíziós összeszereléshez.
- Korábbi műveletek által okozott kis méretbeli vagy geometriai eltérések korrigálása.
A köszörülés különösen hatékony akkor, ha az alkatrész teljesítménye az érintkezési minőségtől függ. A csapágycsapok, tömítőfelületek, illeszkedő felületek és precíziós szerszámalkatrészek gyakran többet igényelnek, mint egy vizuálisan sima felületet.
A csiszolás korlátai
A köszörülésnek vannak korlátai a folyamatsebesség, a hőviselkedés, a kerékkopás és a berendezési követelmények tekintetében. Sok precíziós alkalmazásban a köszörülés a simítóanyag eltávolítására alkalmasabb, mint egy teljes alkatrész előállítására a nyersanyagból.
A túlzott anyagleválasztás hőt termelhet és növelheti a köszörülési időt. A korongmegmunkálás, a hűtőfolyadék-kezelés, a gépkalibrálás és az ellenőrzés szintén növeli a gyártás bonyolultságát.
A köszörülés alkalmatlan lehet, ha a felület nehezen hozzáférhető egy csiszolókoronggal, vagy ha egy egyszerűbb megmunkálási eljárás már megfelel a specifikációnak. A köszörülés szükségtelen kiválasztása növelheti a költségeket anélkül, hogy funkcionális értéket teremtene.
Őrlési költség és termelési hatékonyság
A köszörülési költség a gép típusától, a munkadarab anyagától, a korong specifikációjától, a szükséges tűréshatártól, a felületminőségtől, a beállítási időtől és a gyártási mennyiségtől függ. A szűk tűrések és a finom felületkezelés általában igényesebb folyamatirányítást és -ellenőrzést igényelnek.
Kis tételek esetén a beállítás és a programozás a teljes költség jelentős részét teheti ki. A gyártás során a ciklusidő, a kerék élettartama, a lehúzás gyakorisága és az ismételhetőség válik fontosabbá.
A teljes költségnek tartalmaznia kell:
- Munkadarab előkészítése és fennmaradó csiszolási ráhagyás.
- Gépbeállítás, befogóberendezések tervezése és programozása.
- Csiszolókorong-fogyasztás és csiszolás.
- Csiszolási idő és hűtőfolyadék-gazdálkodás.
- Ellenőrzés, kezelés és esetleges utólagos megmunkálás.
A cél a kívánt funkció elérése a reális gyártási költségek mellett, nem pedig a lehető legjobb kidolgozás előírása minden felületen.
Környezetvédelmi és biztonsági szempontok
A csiszolásbiztonság a megfelelő korongválasztástól, a védelemtől, a munkadarab biztonságos megfogásától, a megfelelő rögzítéstől, a por vagy hűtőfolyadék kezelésétől, valamint a gép képzett kezelésétől függ. A csiszolókorongok nagy sebességgel forognak, és komoly veszélyt jelenthetnek, ha megsérülnek, vagy a megengedett határértékeken túl használják őket.
A kezelőknek be kell tartaniuk a kerék ellenőrzésére, a sebességbesorolásokra, a gépvédőkre, a személyi védőfelszerelésekre és a biztonságos karbantartásra vonatkozó vonatkozó biztonsági eljárásokat. A csiszolókorongokat soha nem szabad a névleges maximális sebességük felett üzemeltetni.
A környezetvédelem is fontos. A csiszolás során fémrészecskék, csiszolópor, hűtőfolyadék-köd és használt folyadékok keletkezhetnek. A megfelelő szűrési, gyűjtési és ártalmatlanítási gyakorlatok segítenek megvédeni a munkavállalókat és fenntartani a stabil gyártási környezetet.
Mik a gyakori csiszolási problémák, és hogyan lehet őket megelőzni?
Gyakori köszörülési problémák közé tartoznak a köszörülési égések, a túlzott hő, a rezgés, a rossz felületminőség, a korong üvegesedése, a koptató terhelés, a méretváltozás, a kúposság és a munkadarab deformációja. Ezek a hibák általában a nem megfelelő korongspecifikációból, a helytelen forgácsolási paraméterekből, a rossz hűtésből, az instabil munkadarab-befogásból, a korong kopásából vagy a gép állapotából erednek.
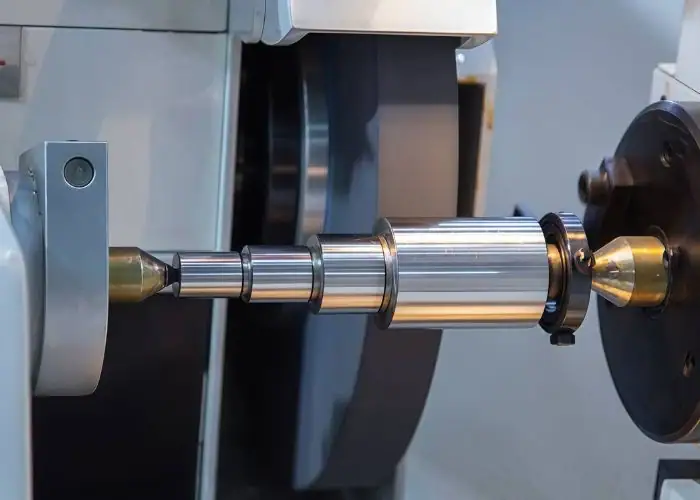
A hibaelhárítást a hiba tényleges okának azonosításával kell kezdeni. Például az érdes felület oka lehet rezgés, nem megfelelő korongmegmunkálás vagy munkadarab terhelése, nem pedig egyszerűen a túlzott előtolás.
A folyamatkorrekciónak a teljes köszörűrendszert kell érintenie. Egyetlen paraméter megváltoztatása a korong állapotának, a hűtőfolyadéknak, a gép stabilitásának és az anyag viselkedésének ellenőrzése nélkül átmeneti javulást eredményezhet a kiváltó ok megszüntetése nélkül.
| Probléma | Valószínű ok | Gyakorlati megelőzés |
| Köszörülési égés | Túlzott hő vagy keréksúrlódás | Javítja a hűtést és a kerekek élességét |
| Cseppentő nyomok | Rezgés vagy instabil beállítás | Javítsa a merevséget és a kerékkiegyensúlyozást |
| Gyenge felületkezelés | Helytelen kerék vagy kötszer | Optimalizálja a kerék állapotát és az előtolást |
| Kerékterhelés | Anyagfelhalmozódás a kerék pórusaiban | Válasszon megfelelő kereket és kötőanyagot |
| Dimenziós sodródás | Hőnövekedés vagy kerékkopás | Hőmérséklet-szabályozás és ellenőrzés |
| Munkadarab deformációja | Szorítófeszültség vagy hő | Javítsa a támasztást és az anyagleválasztást |
Csiszolás okozta égési sérülések és túlzott hőhatás
A köszörülési égés akkor keletkezik, amikor a túlzott hő megváltoztatja a munkadarab felületi állapotát. Az edzett acélok különösen érzékenyek, mivel a hőhatás megváltoztathatja a felületi keménységet, a maradék feszültséget vagy a mikroszerkezetet.
Az égés egyes anyagoknál elszíneződésként jelentkezhet, de a látható szín nem minden csiszolási károsodás megbízható mutatója. A felületen metallurgiai változások is előfordulhatnak látható jelek nélkül.
A megelőzéshez megfelelő korongélesség, megfelelő forgácsolási paraméterek, hatékony hűtőfolyadék-adagolás és szabályozott köszörülési erők szükségesek. A kritikus edzett alkatrészek további ellenőrzést igényelhetnek, ha a köszörülési égés jelentős funkcionális kockázatot jelent.
Recsegés és rossz felületminőség
A rezgés ismétlődő nyomokat vagy hullámosságot okoz, amelyet a korong és a munkadarab közötti instabil rezgés okoz. Ennek oka lehet a korong kiegyensúlyozatlansága, a gyenge befogás, az orsóproblémák, a nem megfelelő korongspecifikáció vagy az instabil forgácsolási körülmények.
Rossz felületminőség is kialakulhat látható rezgés nélkül. A kerék üvegesedése, a nem megfelelő csiszolószemcseméret, a csiszolási állapot vagy a törmelék felhalmozódása érdességet és karcolásokat okozhat.
A megoldásnak meg kell egyeznie az okkal. A kerék kiegyensúlyozásának javítása, az élesség visszaállítása, a befogás ellenőrzése és a köszörülési paraméterek beállítása javíthatja a stabilitást. Ezután meg kell mérni a felületminőséget a korrekció megerősítéséhez.
Csiszolókorong kopása és terhelése
A korongkopás akkor következik be, amikor a csiszolószemcsék eltörnek, tompák vagy leválnak a csiszolás során. Bizonyos korongkopás azért is szükséges, mert a stabil vágáshoz új vágóélekre van szükség.
A korong terhelése akkor következik be, amikor a munkadarab anyaga felhalmozódik a csiszolószemcsék között. Ez csökkenti a vágási hatékonyságot, növeli a súrlódást, a hőképződést és a felület károsodásának kockázatát.
A megfelelő csiszolóanyag-választás és a korongmegmunkálás segíthet ezen problémák kezelésében. A megfelelő megmunkálási gyakoriság az anyagtól, a korong specifikációjától, a felületkezelési követelményektől és a gyártási körülményektől függ.
Mérethibák és munkadarab deformációja
A köszörülési mérethibák hőtágulásból, kerékkopásból, orsómozgásból, a készülék torzulásából vagy helytelen gépeltolásokból adódhatnak. A vékony alkatrészek és a hosszú tengelyek különösen érzékenyek, mert köszörülés közben meghajolhatnak vagy elmozdulhatnak.
Például a túlzott szorítóerő átmenetileg ellaposíthat egy vékony lemezt. Csiszolás és kioldás után a lemez visszanyerheti eredeti alakját, és a síklapúsági vizsgálaton nem felel meg a követelményeknek.
A megelőzés megfelelő alátámasztást, stabil hőmérsékletet, ellenőrzött simító meneteket és mérést igényel, miután az alkatrész elérte a megfelelő ellenőrzési állapotot.
Hol használják a csiszolást a CNC gyártásban?
A CNC-gyártásban a köszörülést olyan precíziós alkatrészek megmunkálására használják, amelyek pontos méreteket, szabályozott felületi textúrát, síkfelületet, kerekdedséget vagy edzett anyagmegmunkálást igényelnek. A főbb alkalmazási területek közé tartozik az autóipar, az ipari berendezések, az orvostechnikai eszközök, a repülőgépipar, a szerszám- és öntőformák, az elektronika és a félvezetőgyártás.
A köszörülés gyakran egy nagyobb gyártási folyamat része. A CNC marás vagy esztergálás hozza létre az elsődleges geometriát, a hőkezelés biztosíthatja a szükséges keménységet, a köszörülés pedig befejezi a kiválasztott kritikus felületeket.
Az eljárás különösen értékes ott, ahol a felület állapota befolyásolja a mechanikai funkciót. A precíziós csúszófelületek, tömítőfelületek, csapágyülések és illeszkedő alkatrészek megbízható működéséhez ellenőrzött geometriát és felületkezelést igényelhetnek.
| Alkalmazás | Tipikus alkatrészek | Miért használják a csiszolást? |
| Autóipari | Tengelyek, fogaskerekek, csapágyalkatrészek | Kerekség és felületvezérlés |
| Ipari felszerelések | Vezetőfelületek, precíziós hüvelyek | Méretkonzisztencia |
| orvosi | Sebészeti eszközök, precíziós betétek | Pontosság és felületi minőség |
| légtér | Edzett tengelyek, precíziós mechanizmusok | Ellenőrzött tűrések |
| Szerszámok és formák | Formalemezek, betétek, matricák | Síkfelület és szerszámgeometria |
| Elektronika | Precíziós szerelvények és kerámia alkatrészek | Síkfelület és felület-előkészítés |
Járműipari alkatrészek
Az autóipari köszörülést gyakran használják tengelyek, csapágyfelületek, fogaskerekek, vezérműtengelyek, főtengelyek és egyéb alkatrészek csiszolására, amelyek pontos, kerek vagy formázott felületeket igényelnek.
Forgó alkatrészek esetében az átmérő, a kerekség és a felületkezelés befolyásolja a súrlódást, a kopást, a zajt és az illesztési illeszkedést. A köszörülés azért értékes, mert javíthatja ezeket a tulajdonságokat esztergálás, hőkezelés vagy más gyártási műveletek után.
A gyártás során az ismételhetőség különösen fontos. A kerékkopás, a csiszolási intervallumok, a folyamat közbeni mérés és a stabil munkadarab-befogás segítenek a nagy tételekben is konzisztens eredményeket fenntartani.
Ipari berendezések és precíziós gépek
Az ipari gépeknél a vezetősínek, gépalkatrészek, csapágycsapok, hidraulikus perselyek, precíziós lemezek és pontosan megmunkált illesztőfelületek köszörülését alkalmazzák.
Ezeknél az alkatrészeknél a megfelelő összeszerelés és működés gyakran függ a síkfelülettől, párhuzamosságtól vagy kerekdedségtől. A rossz geometria egyenetlen érintkezést, illesztési problémákat, fokozott kopást vagy csökkent élettartamot okozhat.
A felületköszörülés gyakori a sík mechanikus alkatrészeknél, míg a hengeres és belső köszörülést forgó és furatokkal kapcsolatos elemeknél alkalmazzák. A választás inkább a funkcionális geometriától függ, mint kizárólag az iparágtól.
Orvosi eszközök és műszerek
Az orvostechnikai eszközök és műszerek edzett rozsdamentes acél alkatrészek, kisebb mechanikai elemek, sebészeti eszközök és egyes implantátumokkal kapcsolatos alkatrészek precíziós köszörülést igényelhetnek.
A felület integritása különösen fontos. A méretpontosság önmagában nem biztos, hogy elegendő, ha a csiszolás égési sérüléseket, sorjákat, szennyeződéseket vagy nem megfelelő felületi textúrát okoz.
A folyamatot az anyaghoz és a kívánt funkcióhoz kell igazítani. A megfelelő ellenőrzés és tisztítás segít megerősíteni, hogy a kész felület megfelel a szükséges műszaki követelményeknek.
Repülőgép-alkatrészek
A repülőgépipari alkalmazásokban precíziós tengelyek, futóművekhez kapcsolódó alkatrészek, edzett mechanikus csatlakozások és más, szabályozott geometriát igénylő nagy teljesítményű alkatrészek köszörülését alkalmazhatják.
Ezek az alkatrészek igényes ötvözeteket, szigorú ellenőrzési követelményeket és nagy értékű anyagokat tartalmazhatnak. Ezért a csiszolási körülményeket gondosan kell megválasztani a felület integritásának védelme és a hőkárosodás elkerülése érdekében.
Az eljárás esztergálás, marás vagy hőkezelés után alkalmazható. Ezekben az esetekben a szabályozott köszörülési ráhagyás és a dokumentált ellenőrzés fontos a méretkonzisztencia szempontjából.
Szerszámok, formák és matricák
A köszörülést széles körben alkalmazzák formaalapok, szerszámlapok, precíziós betétek, lyukasztók, vágószerszámok és edzett szerszámalkatrészek gyártásához.
A szerszámfelületek gyakran síkfelületet, párhuzamosságot, pontos profilokat és ellenőrzött méreteket igényelnek, mivel a kis hibák közvetlenül átkerülhetnek a gyártott termékekbe.
A felületköszörüléssel simíthatók a formalapok és a referenciafelületek. Alak- vagy profilköszörüléssel formázott lapkákhoz lehet dolgozni, míg a szerszámköszörüléssel megőrződik a vágóél geometriája. Ezek a műveletek elősegítik a szerszám pontosságát, összeszerelését és élettartamát.
Elektronikai és félvezető alkatrészek
Az elektronikai és félvezetőgyártás speciális csiszolási eljárásokat alkalmazhat kerámia alkatrészekhez, precíziós szerelvényekhez, ostyákkal kapcsolatos megmunkáláshoz és egyéb, finom geometriát vagy szabályozott vastagságot igénylő alkatrészekhez.
Ezek az alkalmazások kemény vagy rideg anyagokat is érinthetnek, amelyek gondosan kiválasztott csiszolóanyagokat és minimális károsodást okozó forgácsolási feltételeket igényelnek. A síkfelület, a vastagság egyenletessége, a tisztaság és az aljzat integritása fontosabb lehet, mint az általános megjelenés.
A csiszolási módszernek meg kell egyeznie az anyaggal és az alkalmazással. A hagyományos fémcsiszolási beállításokat nem szabad közvetlenül félvezető vagy korszerű kerámia alkatrészekre validálás nélkül alkalmazni.
Hogyan válasszuk ki a megfelelő csiszolási folyamatot?
A megfelelő köszörülési eljárást az alkatrész geometriája, az anyag keménysége, a tűréshatár, a felületminőség, a fennmaradó megmunkálási ráhagyás, a gyártási mennyiség és a teljes gyártási költség alapján kell kiválasztani. A kiválasztott eljárásnak a funkcionális követelményeket szükségtelen köszörülési műveletek, túlzott hőkockázat vagy elkerülhető gyártási költségek nélkül kell elérnie.
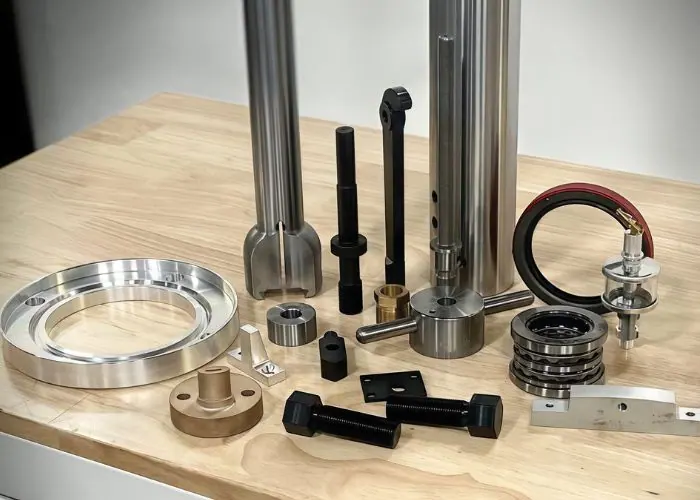
A csiszolási folyamat kiválasztása a műszaki rajzzal kezdődik. Először a kritikus felületeket kell azonosítani, majd a szükséges méreteket, geometriai tűréshatárokat, anyagállapotot és felületi textúrát kell meghatározni.
Ezután felül kell vizsgálni a gyártási útvonalat. Egy alkatrész esztergálást, majd hengeres köszörülést, marást, majd felületköszörülést, vagy hőkezelést, majd precíziós simítást igényelhet. A helyes sorrend az anyag stabilitásától és a végső alkatrész funkciójától függ.
| Kiválasztási tényező | Mérnöki kérdés | Valószínű irány |
| Síklapúság | Szükséges-e az alkatrésznek precíz sík felület? | Felületi csiszolás |
| Külső átmérő | Szükséges a pontos kerekítés? | Hengeres köszörülés |
| Gyártási mennyiség | Sok hasonló tengelyre van szükség? | Központ nélküli köszörülés |
| Furatpontosság | Szükséges-e a belső átmérő megmunkálása? | Belső köszörülés |
| Komplex profil | Szükséges-e formázott felület? | Forma- vagy profilcsiszolás |
| Anyagkeménység | Edzett az alkatrész? | Megfelelő precíziós csiszolási eljárás |
| Költség | Kielégítheti-e a marás vagy az esztergálás a követelményt? | Kerülje a felesleges csiszolást |
A folyamat illesztése az alkatrész geometriájához
Az alkatrész geometriája az elsődleges szempont, mivel a különböző felületekhez különböző csiszolási eljárásokat terveznek.
A síklapok és a precíziós referenciafelületek általában alkalmasak felületcsiszolásra. A kerek tengelyekhez hengeres vagy középpont nélküli köszörülésre lehet szükség. A belső furatokhoz megfelelő belső köszörűberendezés szükséges.
Az összetettebb formákhoz alakcsiszolás, profilcsiszolás vagy más speciális eljárás szükséges lehet. Nem szabad egy eljárást csak azért választani, mert a beszállító rendelkezik egy adott köszörűvel.
Vegye figyelembe az anyag keménységét és megmunkálhatóságát
Az anyag keménysége és megmunkálhatósága befolyásolja a csiszolóanyag kiválasztását, a korong kopását, a hőtermelést és a köszörülés megvalósíthatóságát.
Az edzett acélhoz eltérő korong és forgácsolási stratégia szükséges, mint az alumíniumhoz vagy a rozsdamentes acélhoz. A rideg kerámiáknál különös figyelmet kell fordítani a repedésekre, míg a képlékeny anyagok terhelhetik a korongot.
Az anyag állapota is számít. Egy hőkezelt alkatrész másképp viselkedhet, mint ugyanaz az ötvözet edzés előtt. Ezért az anyagválasztást össze kell hangolni a köszörülési és ellenőrzési követelményekkel.
Tűréshatárok és felületkezelési követelmények értékelése
A tűréshatár és a felületminőség határozza meg, hogy szükséges-e a csiszolás, és mennyire igényes a folyamat.
Egy szabványméretű és közepes felületi minőséggel rendelkező alkatrész CNC marással vagy esztergálással is elkészíthető. Egy precíziós csapágyülés vagy sík referenciafelület további köszörülési műveletet igényelhet.
Szigorú követelmények esetén a rajznak egyértelműen meg kell különböztetnie a mérettűrést, a geometriai tűrést és a felületi érdességet. A megadott Ra érték nem garantálja automatikusan a síkfelületet, a kerekdedséget vagy a pontos alakzatelhelyezést.
Az őrlési költség és a termelési mennyiség egyensúlyban tartása
A köszörülés költsége a beállítástól, a programozástól, a gép képességeitől, a csiszolóanyagoktól, az őrléstől, az ellenőrzéstől és a ciklusidőtől függ.
Prototípusok és kis tételek esetében a beállítás dominálhatja a költségeket. Nagyobb gyártási mennyiségek esetén a stabil munkadarab-befogás, a kerék élettartama, az automatizált mérés és az ismételhetőség egyre fontosabbá válik.
Az alacsonyabb gépráta nem mindig eredményezi a legalacsonyabb összköltséget. Egy alkalmasabb daráló csökkentheti a feldolgozási időt, az utólagos megmunkálást és az ellenőrzési eltéréseket.
A legjobb döntés a teljes gyártási költséget figyelembe veszi, valamint a szükséges alkatrészspecifikáció meghiúsulásának kockázatát.
Döntse el, mikor van szükség csiszolásra CNC megmunkálás után
A CNC megmunkálás után köszörülést kell alkalmazni, ha a kívánt geometria, pontosság, felületi minőség vagy anyagminőség nem érhető el megbízhatóan kizárólag marással vagy esztergálással.
Tipikus helyzetek a következők:
- Edzett acéltengely, amely precíziós csapágyátmérőt igényel.
- Egy mart lemez, amelyhez szigorúbb síkfelület vagy párhuzamosság szükséges.
- Precíziós furat, amely végső geometriai korrekciót igényel.
- Pontos illeszkedő felületeket igénylő öntőforma betét.
- Hőkezelés után finommegmunkálást igénylő alkatrész.
A köszörülés nem feltétlenül szükséges minden precíziós alkatrészhez. A mérnököknek össze kell hasonlítaniuk a végső követelményeket a kezdeti megmunkálási folyamat elérhető képességeivel, mielőtt egy másodlagos műveletet hozzáadnának.
GYIK
Milyen tűréshatárok érhetők el a precíziós köszörüléssel?
A precíziós köszörülés megfelelő alkatrészeken és vezérelt berendezéseken körülbelül ±0.005–0.01 mm-es mérettűréseket érhet el, míg a speciális eljárások mikronos szintű pontosságot is elérhetnek. A tényleges képesség az alkatrész méretétől, geometriájától, anyagától, gépállapotától, hőmérsékletétől és az ellenőrzési módszerektől függ. A mérettűrést meg kell különböztetni a síkfelülettől, a kerekdedségtől és a felületi érdességtől is. Például egy köszörült alkatrész megfelelhet a ±0.005 mm-es mérettűrésnek, de a geometriai tűréseit továbbra is külön ellenőrizni kell. Ezek az értékek példák, nem univerzális garanciák.
Hogyan viszonyul a csiszolás a CNC maráshoz a végső simításhoz?
A köszörülés általában kisebb mennyiségű anyagot távolít el abrazív szemcsék segítségével, míg a CNC marás meghatározott vágóéleket használ a geometria és a kész felületek létrehozásához. A köszörülés előnyös lehet edzett anyagok, finom felületkezelés, valamint a síkfelületi vagy kerekdedségi követelmények esetén. A CNC marás általában hatékonyabb összetett zsebek, kontúrok és nagyobb anyagleválasztás esetén. Ha a marás már eléri a megadott tűréshatárt és felületkezelést, a köszörülés szükségtelen költségeket okozhat. A helyes választás a jellemző geometriájától és a funkcionális követelményektől függ.
Használható a csiszolás edzett acélon és rozsdamentes acélon?
Igen. A köszörülést gyakran alkalmazzák edzett acélon és rozsdamentes acélon, de a korong kiválasztása és a hőszabályozás kritikus fontosságú. Az edzett acél megfelelő alumínium-oxid vagy CBN korongokkal köszörülhető, míg a rozsdamentes acél esetében figyelmet kell fordítani a korong terhelésére, súrlódására és hőtermelésére. A köszörüléssel precíziós tengelyek, csapágyfelületek és szerszámok simíthatók meg edzés után. A nem megfelelő köszörülési körülmények azonban felületi égési sérüléseket, keménységváltozást vagy maradék feszültséget okozhatnak. Az anyagminőségnek és a hőkezelési körülményeknek kell vezérelniük a folyamat kiválasztását.
Mi okozza a köszörülés okozta égési sérüléseket, és hogyan lehet megelőzni őket?
A köszörülési égések a korong és a munkadarab érintkezési zónájában keletkező túlzott hő miatt keletkeznek. Gyakori okok közé tartoznak a tompa csiszolószemcsék, a túlzott csiszolóerők, a nem megfelelő paraméterek, a rossz hűtőfolyadék-adagolás és a korong üvegesedése. Edzett acélon a hőkárosodás csökkentheti a felületi keménységet, vagy káros maradékfeszültségeket okozhat. A megelőzés magában foglalja a megfelelő korong kiválasztását, az éles vágószemcsék fenntartását, a köszörülési körülmények optimalizálását és a hűtőfolyadék hatékony irányítását. A vizuális ellenőrzés önmagában nem feltétlenül mutat ki minden típusú égést, ezért a kritikus alkatrészek további felületi integritási vizsgálatot igényelhetnek.
Mikor kell egy CNC-vel megmunkált alkatrészt csiszolással befejezni?
Egy CNC-megmunkált alkatrészt köszörüléssel kell befejezni, ha a marás vagy esztergálás nem tudja következetesen teljesíteni az előírt tűréshatárokat, síkfelületet, kerekdedséget, felületi minőséget vagy edzett anyagállapotot. Például egy esztergált csapágycsapágyhoz hengeres köszörülésre lehet szükség az átmérő és a kerekdedség javítása érdekében, míg egy mart szerszámlaphoz felületi köszörülésre lehet szükség a pontosabb síkfelület érdekében. A köszörülést a végső megmunkálási szakasz előtt kell megtervezni, hogy elegendő simítási ráhagyás maradjon. A köszörülés hozzáadása szükségtelenül növeli a költségeket, a kezelést és az átfutási időt anélkül, hogy feltétlenül javítaná a teljesítményt.
Összegzés
A köszörülés fontos precíziós gyártási folyamat a pontos méretek, a szabályozott felületkezelés és a megbízható funkcionális felületek előállításához. Hatékonysága a megfelelő köszörülési módszer, a csiszolókorong, a gép, a forgácsolási paraméterek, a hűtőrendszer és az ellenőrzési megközelítés megválasztásától függ. A felületköszörülés, a hengerköszörülés, a belső köszörülés és más módszerek mind különböző alkalmazásokat szolgálnak. A legjobb gyártási stratégia a köszörülés, ha az alkatrész geometriája, anyaga, tűréshatára vagy felületi állapota a hagyományos forgácsolási műveleteken túlmutató pontosságot igényel.
A TiRapidnál precíziós CNC megmunkálási és gyártási szolgáltatásokat nyújtunk egyedi fém- és műanyag alkatrészekhez. Csapatunk CNC marást, esztergálást, DFM-elemzést, anyagkiválasztást, felületkezelést és minőségellenőrzést támogat, hogy segítsen ügyfeleinknek pontos, stabil és gyártható alkatrészeket előállítani valós mérnöki alkalmazásokhoz.
















