
Miután egy alkatrészt megmunkáltak, az igazi fejfájás gyakran nem az, hogy legyártható-e, hanem az, hogy vajon jól néz-e ki, mégis elromlik-e az összeszerelés során. Ez különösen gyakori a precíziós alkatrészeknél. Egyes méretbeli eltérések szabad szemmel nem láthatók, de olyan problémákat okozhatnak, mint a rossz illeszkedés, a túlzott hézag, vagy akár a beszerelési hiba. A precíziós megmunkálás utáni ellenőrzéssel azonosítják ezeket a rejtett problémákat, mielőtt az alkatrészek az összeszerelésbe kerülnének. A méretek, a geometriai tűrések, a felületi érdesség és a megjelenés mind megfelelő ellenőrzési módszereket igényelnek. A különböző alkatrészek különböző mérőeszközöket igényelnek, és ritkán elég egyetlen tolómérőre hagyatkozni az elejétől a végéig.
Mit kell először ellenőrizni, amikor egy precíziósan megmunkált alkatrész érkezik?
Miután egy precíziós alkatrész eléri az ellenőrzési szakaszt, nem jó ötlet azonnal elkezdeni a méretek mérését. A megmunkálás során forgácsok, olaj, sorják vagy maradékhő maradhat hátra, amelyek mind befolyásolhatják a mérési eredményeket. A tényleges gyártás során az alkatrészt általában előkészítik és stabilizálják, mielőtt a rajzi követelményeknek megfelelően méréseket végeznének. Ez egy plusz lépésnek tűnhet, de megelőzheti az ismételt méréseket és a későbbi pontatlan ítéleteket.
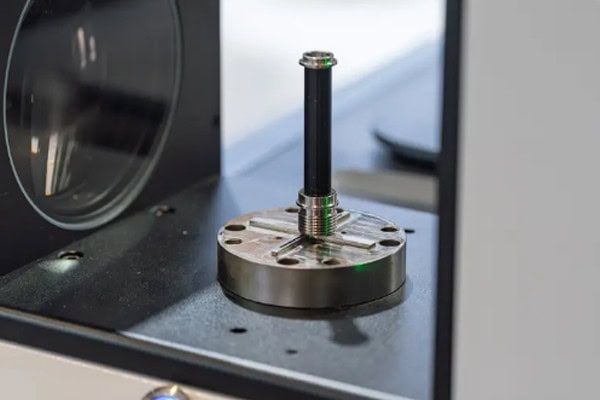
Ellenőrizze az alkatrészt nyilvánvaló hibák szempontjából
A vizuális ellenőrzés alapvető lépés, de hasznos a méretmérés előtt. A horpadások, sorják, repedések, letört élek és a nyilvánvaló megmunkálási nyomok gyakran gyorsan azonosíthatók. Ha az alkatrészen már látható hibák vannak, akkor kevés értelme van azonnal részletes méretvizsgálatot végezni.
Az első ellenőrzés során a következőket kell keresni:
- Látható sorják vagy lepattogzott élek az alkatrész körül.
- Karcolások, horpadások vagy szokatlan jelek a megmunkált felületeken.
- Látható hibák lyukak, hornyok vagy vékonyfalú területek körül.
- Az alkatrész alakjának bármilyen nyilvánvaló deformációja.
Ez az ellenőrzés főként a látható problémák azonosítására szolgál. Ez nem jelenti azt, hogy az alkatrész átment a végső ellenőrzésen. Számos pontossági probléma a méretekben és a pozíciós kapcsolatokban rejlik, és professzionális mérőberendezéseket igényel.
Tisztítsa meg az alkatrészt mérés előtt
Az olajfilm és a kis megmunkálási forgácsok további réseket hozhatnak létre a mérőeszköz és a munkadarab között. Furat mérésekor már egy kis darab maradék is befolyásolhatja a leolvasott értéket. A sík felületen lévő részecskék szintén zavarhatják a síklapúság mérését.
Mérés előtt az alkatrészt általában a következőképpen készítik elő:
- Olaj és maradék forgács eltávolítása a felületről.
- Sorják jelenlétének ellenőrzése a mérési terület körül.
- A mérőeszköz és a munkadarab érintkezőfelületeinek tisztítása.
Miután az alkatrész tiszta, sokkal alkalmasabbá válik a precíziós mérésre. Ez a lépés különösen fontos, ha a megadott tűréshatár nagyon szűk.
Figyeljen az alkatrész és a környezeti hőmérsékletre
A fém méretei kismértékben változhatnak a hőmérséklettel. Ez a hagyományos alkatrészek esetében nem feltétlenül fontos, de szűk tűréshatárokkal való munkavégzés esetén még fontosabbá válik.
Egy, a gépről frissen leszedett alkatrész még melegebb lehet, mint a vizsgálati környezet. Az azonnali mérés olyan eredményeket hozhat, amelyek kissé eltérnek az alkatrész lehűlése és stabilizálódása után kapott eredményektől. Ha az alkatrész és a vizsgálati környezet hőmérséklete viszonylag stabil, az javíthatja a mérés megbízhatóságát.
Hogyan kell mérni a különböző dimenziókat?
A precíziósan megmunkált alkatrészek sokkal többet tartalmaznak, mint egyszerű hossz- és átmérőméreteket. A külső átmérők, belső furatok, mélységek, lépcsők és horonyszélességek mind megfelelő mérési módszereket igényelnek. Gyakori hiba, hogy azt feltételezik, hogy egy koordináta-mérőgépet mindenhez kell használni, egyszerűen azért, mert az számos jellemzőt képes mérni. Ez nem mindig a leghatékonyabb megközelítés. Az egyszerű méretek gyakran gyorsabban ellenőrizhetők megfelelő kéziszerszámokkal, míg a bonyolultabb jellemzők fejlett mérőberendezésekkel vizsgálhatók.
Külső átmérő és vastagság: A mikrométerek gyakran alkalmasak
Tengelyek, hengeres alakzatok és vastagságméréshez a mikrométereket gyakran használják a gyártócsarnokban. Finomabb mérési képességet biztosítanak, mint a hagyományos tolómérők, és szigorúbb méretkövetelményekkel rendelkező alkatrészekhez alkalmasak.
Mérés közben a szerszámot megfelelően be kell állítani a munkadarabbal, és kerülni kell a túlzott mérőerőt. A vékony falú alkatrészek különösen érzékenyek, mivel a túlzott nyomás kissé megváltoztathatja az alkatrész alakját és befolyásolhatja a mérési eredményt.
Belső furatok: Az átmérő nem az egyetlen probléma
A furatmegmunkálás rendkívül gyakori a precíziós alkatrészeknél, de egy belső furat ellenőrzése nem csupán az átmérőjének megerősítéséről szól. A kerekdedség, a mélység, a tengelypozíció és a több furat egymáshoz való viszonya mind befolyásolhatja az összeszerelést.
A gyakori ellenőrzési tételek a következők:
- Vajon a furat átmérője a megadott tűréshatáron belül van-e.
- Hogy a furatmélység megfelel-e a rajzi követelménynek.
- Vajon a kerekdedség a megengedett tartományon belül van-e.
- Hogy pontos-e a több lyuk közötti pozícióviszony.
Az alapvető furatátmérők belső mérőeszközökkel mérhetők. Komplex szerkezetek vagy szigorú pozíciókövetelményekkel rendelkező furatok esetén gyakran megfelelőbbek a koordináta-mérőgépek és más precíziós berendezések.
Hossz, lépések és horonyszélességek: Válassza ki a szerszámot a jellemző alapján
A különböző szerkezetek eltérő mérési módszereket igényelnek. Az egyszerű hosszúságok tolómérővel ellenőrizhetők, a lépcsős méretekhez magasságmérőre lehet szükség, a finom horonyszélességekhez pedig speciális mérőeszközökre.
Nem kell feltételezni, hogy a legfejlettebb műszer automatikusan a legjobb választás. A gyakorlati megközelítés az, hogy az ellenőrző eszközt a tényleges jellemzőhöz igazítsuk, fenntartva a mérési megbízhatóságot, miközben az ellenőrzés hatékony is marad.
Mely precíziós problémák nem láthatók szabad szemmel?
A precíziós alkatrészekkel kapcsolatos számos probléma nem jelenik meg közvetlenül a felületen. Egy alkatrész tisztának és jól megmunkáltnak tűnhet, és az egyedi méretei elfogadhatónak tűnhetnek, az összeszerelés során mégis egyenetlen réseket, rosszul beállított tengelyeket vagy helytelen pozicionálást fedezhetnek fel. Ezek a problémák a geometriai pontosság kategóriájába tartoznak, és speciális ellenőrzési módszereket igényelnek. Nagy pontosságú megmunkálás esetén ezek a mérések közvetlenül befolyásolhatják a végső összeszerelési eredményt.
Hogyan ellenőrizhető a síkfelület?
A síkfelület azt írja le, hogy egy felület mennyire illeszkedik egy sík síkhoz. A szerelőlapok, talpak és precíziós tartóelemek gyakran síkfelületi követelményeket támasztanak. Már enyhe vetemedés is okozhat helyi hézagokat vagy rossz érintkezést az összeszerelés után.
A gyakori ellenőrzési módszerek a következők:
- Magasságmérő és precíziós felületi lemez együttes használata.
- Koordináta mérőgép használata több mérési pont összegyűjtésére.
- Dedikált síklapúság-értékelés elvégzése szigorú pontossági követelményekkel rendelkező alkatrészekhez.
Egy jól megtervezett mérési minta megkönnyíti a lokális deformáció azonosítását ahelyett, hogy csak néhány pontot ellenőriznénk, és feltételeznénk, hogy a teljes felület elfogadható.
A koaxialitás és a pozíciópontosság nehezen észlelhető
A tengelyek, hüvelyek és több furattal rendelkező alkatrészek különösen érzékenyek lehetnek a különböző tengelyek közötti viszonyra. Minden egyes méret ellenőrzése és a tűréshatáron belüli megtalálása nem feltétlenül garantálja a sikeres összeszerelést, mivel az alkatrészek közötti pozíciós viszony is számít.
Az ilyen típusú ellenőrzéshez gyakran koordináta-mérőberendezésekre van szükség, hogy ugyanazon a vonatkoztatási rendszeren belül több jellemzőt is meg lehessen mérni. A mért eredményeket ezután össze lehet hasonlítani a rajzi követelményekkel, így a rejtett geometriai eltérések sokkal könnyebben azonosíthatók.
A felületi érdesség szintén külön vizsgálatot igényel
Egy sima tapintású felület nem feltétlenül felel meg az előírt érdességi specifikációnak. A különböző megmunkálási eljárások eltérő felületi textúrákat eredményeznek, míg a tömítőfelületek, csúszófelületek és illeszkedő felületek gyakran speciális érdességi követelményekkel rendelkeznek.
A felületi érdességmérő közvetlenül mérheti a releváns paramétereket. Precíziósan megmunkált alkatrészek esetében ez megbízhatóbb módot kínál a felület állapotának megerősítésére, mintha csak a vizuális ellenőrzésre hagyatkoznánk.
Hogyan kell megszervezni a végső ellenőrzési folyamatot?
A megbízható ellenőrzés nem csupán néhány méret véletlenszerű méréséről szól a gyártás után. Ha egy rajz több mint egy tucat kritikus jellemzőt tartalmaz, de csak kettőt vagy hármat ellenőriznek, az ellenőrzési adatok nem feltétlenül tükrözik pontosan az alkatrész tényleges állapotát. Ez még fontosabbá válik a sorozatgyártás során, ahol a méretek fokozatosan eltolódhatnak a szerszámok kopásával vagy a gép állapotának változásával. Egy elfogadott alkatrész nem jelenti automatikusan azt, hogy minden további alkatrész azonos lesz.
Sorolja fel a kritikus méreteket a rajzon
Az ellenőrzés megkezdése előtt azonosítsa a rajzon a főbb méreteket, tűréshatárokat és speciális követelményeket, és rendeljen hozzájuk megfelelő mérőeszközöket. Nem minden méretnek ugyanolyan a jelentősége, ezért nem kell minden jellemzőt pontosan ugyanúgy ellenőrizni.
Elsőbbséget élvezhetnek:
- Az összeszerelést közvetlenül befolyásoló méretek.
- Kritikus jellemzők szűk tűréshatárokkal.
- Furatpozíciók, síkfelület és pozíciópontosság.
- Felületi érdesség követelményei.
Miután az ellenőrzési követelmények egyértelműen szervezettek, az ellenőrök következetes folyamatot követhetnek, és könnyebben áttekinthetik az eredményeket.
A kötegelt alkatrészeket nem csak a végén kell ellenőrizni
A sorozatgyártású precíziós megmunkálás során a szerszámkopás, a hőstabilitás és a megmunkálási körülmények változása fokozatosan eltolja a méreteket. Ha csak az első és az utolsó alkatrészt vizsgálják, a gyártás közepén fellépő eltérések észrevétlenek maradhatnak. Megbízhatóbb megközelítés a megfelelő mintavétel és a kritikus méretek ellenőrzése a gyártás során. Ha a mérések elkezdik megközelíteni a tűréshatárt, a megmunkálási állapot ellenőrizhető, mielőtt az eltérés nagyobb számú alkatrészre terjedne ki.
Vizsgálati feljegyzések megőrzése
Az ellenőrzési feljegyzések nem csupán plusz papírmunkát jelentenek. Megkönnyítik a problémák későbbi nyomon követését. Ha egy alkatrészcsoport összeszerelési problémákba ütközik, a teljes mérési feljegyzések segíthetnek meghatározni, hogy az ok a méretpontosság, az anyagváltozások vagy más termelési tényező. A hosszú időn keresztül gyártott precíziós alkatrészek esetében a mérési eredmények megőrzése a visszatérő mérettrendeket is feltárhatja. Idővel ez az információ hasznossá válik a megmunkálási stabilitás és a termelésirányítás javítása szempontjából.
A precíziósan megmunkált alkatrészek ellenőrzése sokkal több, mint pusztán a „méretek mérése”. A megjelenés, a tisztaság, a hőmérséklet, az alapméretek, a furatpozíciók, a geometriai tűrések és a felületi érdesség mind befolyásolhatja a végeredményt. A kis tételben gyártott alkatrészek rugalmas ellenőrzési módszereket alkalmazhatnak, míg a sorozatgyártás nagyobb figyelmet igényel a folyamat közbeni mintavételre és az adatnyilvántartásra. A megfelelő mérőeszközök egyszerű méretekhez való illesztése, a koordináta-mérőgépek használata összetett jellemzőkhöz, valamint a teljes körű ellenőrzési nyilvántartások vezetése átláthatóbbá teheti a gyártási folyamatot, és segíthet a problémák korábbi azonosításában. A Tirapid precíziós megmunkálási szolgáltatásokra specializálódott, CNC marást, precíziós esztergálást és egyedi megmunkálási támogatást nyújt ipari alkatrészekhez.
















