
A CNC műanyagmegmunkálásnál a tűréshatár nem az, hogy „minél kisebb, annál jobb”, hanem inkább az, hogy „ésszerű tartományon belül szabályozott, miközben biztosítja a gyárthatóságot, az összeszerelhetőséget és a stabil tömegtermelést”. A fémekkel ellentétben a műanyagok érzékenyebbek a hőmérséklet, a feszültség, a vágószerszámok, a befogási módszerek és a nedvességfelvétel hatásaira. Ezért a stabil tűrések biztosításához nem elég kizárólag a szerszámgép pontosságára hagyatkozni; a tervezést, a folyamatokat, az anyagokat és az ellenőrzést is össze kell hangolni.
Mik a CNC műanyag megmunkálási tűrések?
A tűrések szerepe
A tűrések a mérethibák megengedett tartományát jelentik. Például egy 20.00 ± 0.05 mm-t meghatározó rajz azt jelenti, hogy az alkatrész tényleges mérete elfogadható, amennyiben 19.95 és 20.05 mm között van. A műanyag alkatrészeket gyakran használják házakban, szigetelőelemekben, szerkezeti elemekben és orvosi tartozékokban. Ezen alkatrészek méreteinek instabilitása befolyásolja az összeszerelést, a tömítést, a pozicionálást és a megjelenést.
Miért nehezebb a műanyagot ellenőrizni, mint a fémeket?
A műanyagok hevítés hatására kitágulnak, feszültség alatt deformálódnak, és méreteik megváltozhatnak a nedvesség felszívása után. A forgácsolószerszám által termelt hő, a készülék szorítóereje és az anyag belső feszültsége a megmunkálás során mind azt okozza, hogy a végső méretek eltérnek a rajztól. Ezért a műanyag-megmunkálás tűréshatár-szabályozása lényegében az „anyagállapot” és a „megmunkálási állapot” stabilitásának szabályozásáról szól.
A tűréshatár-beállításoknak meg kell felelniük az alkalmazásnak.
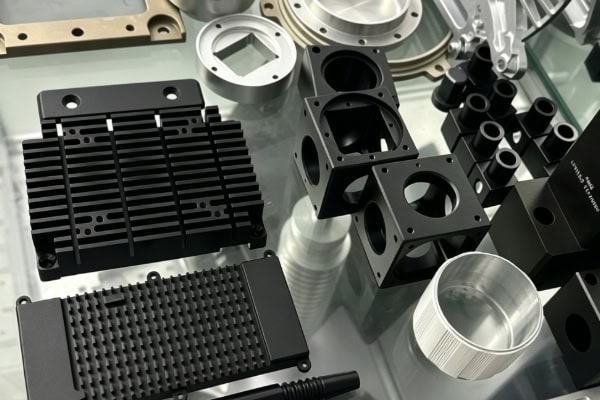
A funkcionális furatok, az összeszerelési felületek és az illeszkedő hornyok általában szigorúbb tűréshatárokat igényelnek; a nem kritikus formák és a dekoratív felületek megfelelően enyhíthetők. A tűrések ésszerű elosztása biztosíthatja a teljesítményt, miközben csökkenti a megmunkálási nehézségeket és költségeket. A vállalatok számára ez a lépés az alapja a szállítási idő és a hozam szabályozásának.
Hogyan lehet lépésről lépésre stabilizálni a tűréshatárokat?
Szabályok meghatározása a tervezési fázisban
Rajzolás előtt tisztázni kell, hogy mely méreteket kell szigorúan ellenőrizni, és melyeket lehet enyhíteni. Kerüljük a túl sok értelmetlen nagy pontosságú követelményt, mivel minden további szigorú tűréspont növeli a megmunkálás és az ellenőrzés nehézségeit. A rajzoknak a lehető legvilágosabbaknak kell lenniük, hogy elkerüljük a méretláncok összekeveredését és csökkentsük a későbbi módosításokat.
Ezután bontsd le a folyamatot
A különböző megmunkálási műveleteket külön kell figyelembe venni. Például a síkmarás, a furatmegmunkálás, a menetmegmunkálás és a kontúrsimítás mind eltérő szerszámokat és paramétereket igényelhet. Először a durva megmunkálás eltávolítja a felesleges anyag nagy részét, majd a simító megmunkálás szabályozza a végső méreteket. Ez a módszer könnyebben biztosítja a stabilitást, mint az egyszeri fröccsöntés.
A megmunkálás utáni ellenőrzés elengedhetetlen
Ne álljon meg, miután az első darab átment az ellenőrzésen. Használjon tolómérőt, mikrométert, mérőfejet, koordináta-mérőgépet stb. a kritikus méretek megerősítéséhez és egy tételenkénti mintavételes ellenőrzési mechanizmus létrehozásához. Az olyan érzékeny helyeken, mint a furatok, az összeszerelési felületek és a falvastagság, a legjobb, ha fix ellenőrzési pontokat hoz létre, és hosszú távon rögzíti az adatokat az eltérési trendek könnyű azonosítása érdekében.
Hogyan lehet csökkenteni a hibákat?
Szerszám- és paraméterbeállítás
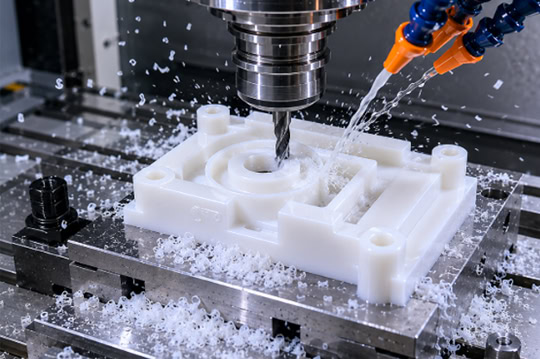
A műanyagmegmunkálás általában éles szerszámokat, megfelelő sebességet és előtolást igényel, és kerülni kell a túlzott szerszámhőt. A tompa szerszámok hajlamosak a karcolásokra, az extrudálás során keletkező deformációra és a méretbeli eltérésekre. A túlzott forgácsolási térfogat az anyag feszültség miatti visszarugózását okozhatja, ami „mérési szempontból minősített, összeszerelési eltérést” eredményezhet.
A szorításnak a lehető leggyengédebbnek kell lennie
A műanyag alkatrészek nagyon érzékenyek a deformációra a befogás során. A túl szoros befogás megmunkálás közben stabilnak tűnhet, de a méretek a kioldás után visszarugózódhatnak. Használjon puha pofákat, vákuumos szívást vagy speciális készülékeket a helyi feszültség csökkentése érdekében. Vékony falú alkatrészek esetén kerülje a hosszan tartó nagy nyomást, különben a megmunkálás után vetemedés léphet fel.
Hőmérséklet-szabályozás és stresszoldás
A műhely hőmérséklet-változásai közvetlenül befolyásolják a műanyag alkatrészek méreteit. A nagy pontosságot igénylő alkatrészek esetében a feldolgozás előtt hagyni kell az anyagot és a környezetet akklimatizálódni a hőmérséklethez. Nagy belső feszültségű anyagok esetén a későbbi deformáció kockázatának csökkentése érdekében hőkezelésre vagy öregítésre lehet szükség. Bár ez egy plusz lépést jelent, jelentősen javítja a stabilitást.
Ésszerű juttatás és kártérítés
A durva megmunkálás utáni kis simítási ráhagyás csökkentheti a forgácsolási hőt és deformációt. A zsugorodásra hajlamos anyagok esetében a programozás során méretkompenzáció adható hozzá, hogy elkerülhető legyen a végtermék túl kicsi vagy túl nagy mérete. A tapasztalt folyamatmérnökök általában a tétel, az időjárás és az anyagállapot alapján finomhangolják a paramétereket, ami szintén kulcsfontosságú a stabil pontosság szempontjából.
Hogyan válasszuk ki a megfelelő anyagot?
Cfigyelembe veszi az anyag stabilitását
A különböző műanyagok méretstabilitása nagymértékben változik. Például a POM, a PC, a PEEK, az ABS és a nejlon eltérő tulajdonságokkal rendelkezik. Egyes anyagok jó megmunkálhatósággal és minimális deformációval rendelkeznek, így alkalmasabbak nagy pontosságú alkatrészekhez; mások erősen higroszkóposak és szívósak, jó teljesítményt nyújtanak, de a tűréshatárok ellenőrzése nehezebbé válik.
Anyagválasztás az alkalmazás alapján
Az összeszerelések, pozicionáló alkatrészek és precíziós konzolok esetében a méretstabilitás és a feldolgozás állandósága általában kiemelkedő fontosságú; a kopásálló, magas hőmérsékletnek ellenálló és szigetelő alkatrészek esetében a szilárdságot, a hőállóságot és a vegyi ellenállást egyidejűleg kell figyelembe venni. Nem lehet csak egyetlen mutatót figyelembe venni, miközben figyelmen kívül hagyjuk a megmunkálás utáni tényleges teljesítményt.
A kötegelt konzisztencia ugyanolyan fontos
Még ugyanazon anyag esetén is előfordulhatnak eltérések a különböző tételek sűrűségében, nedvességtartalmában és keménységében. Minél nagyobb a tétel ingadozása, annál nehezebb a tűréshatárok stabilizálása. Ezért a megbízható ellátási lánc menedzsment és a bejövő anyagok ellenőrzése kulcsfontosságú a CNC műanyagmegmunkálás tűréshatárainak szabályozásához.
Gyakori kérdések
„Miért vannak még mindig apró eltérések a megmunkálás után, annak ellenére, hogy megadtam a tűréshatárokat a rajzokon?”
Ez valójában normális. A műanyagok nem olyan stabilak, mint a fémek; a rajzokon szereplő tűrések csak céltartományok. Az, hogy ezek következetesen elérhetők-e, az anyag, a szerkezet, a folyamat és a környezet kompatibilitásától függ. Vékony falú, hosszú vagy nagy összeszerelési igényű alkatrészek esetén ajánlott a prototípusgyártás szakaszában folyamatellenőrzést végezni, mielőtt meghatároznánk a végleges tűréshatárokat. Ez a megközelítés megbízhatóbb és költséghatékonyabb.
Összefoglalva, a CNC műanyagmegmunkálás tűrésének hatékony szabályozásához elengedhetetlen nemcsak a szerszámgép pontosságának, hanem a tervezésnek, a folyamatoknak, a berendezéseknek, a szerelvényeknek, az ellenőrzésnek és az anyagoknak a kezelése is. Egyszerűen fogalmazva, először egyértelműen meg kell határozni a rajzi követelményeket, majd ki kell választani a megfelelő anyagokat és megmunkálási módszereket. Ezután minimalizálni kell a deformációt és a hibákat a megfelelő szerszámparaméterek, befogási módszerek és hőmérséklet-szabályozás segítségével. Végül pedig egy stabil ellenőrzési folyamattal kell megerősíteni az eredményeket. Az így előállított alkatrészek nemcsak mérethelyesek, hanem „illenek, megbízhatóak és a tételek között konzisztensek” is.
















