
A könnyűszerkezetes autóipari kialakítás iránti növekvő kereslet az alumíniumötvözetből készült vékonyfalú házak, konzolok, csatlakozók, rögzítőalapzatok, hőelvezető szerkezetek és új energiahordozó-alkatrészek szélesebb körű elterjedéséhez vezetett. A vékonyfalú szerkezetek csökkenthetik az anyagfelhasználást és az alkatrész súlyát, miközben korlátozott beépítési helyeken belül is megfelelnek a szerkezeti követelményeknek. A megmunkálás azonban nehezebbé válik a falvastagság csökkenésével. A hagyományos alkatrészek általában jó alátámasztást biztosítanak a forgácsolás során, míg a vékonyfalú alkatrészeket nagy mennyiségű anyag eltávolítása után befolyásolhatják a forgácsolóerők, a szorítónyomás, a megmunkálási hő és a belső anyagfeszültség. Ez deformációt, rezgést, méretváltozásokat és instabil felületi minőséget eredményezhet. Az iparban a műszaki anyagok szakértői gyakran a deformációszabályozást, a befogási alátámasztást, a szerszámpályákat, a megmunkálási sorrendet és az ellenőrzést is kulcsfontosságú szempontként jelölik meg a vékonyfalú megmunkálás során.
Az autóipari alkatrészek gyártása gyakran tartalmaz összeszerelési méretekre, furatpozíciókra, tömítőfelületekre és csatlakozófelületekre vonatkozó követelményeket is, így a hagyományos CNC marás önmagában nem mindig elegendő. Az értékelést rajzokkal és 3D modellekkel kell kezdeni, hogy előre azonosítani lehessen a vékony falú területeket, a mély üregeket, a nem alátámasztott szerkezeteket és a pontossági követelményeket. A befogás, a durva megmunkálás, az elősimítás, a simítás és az ellenőrzési folyamatok ezután a tényleges alkatrészszerkezetnek megfelelően elrendezhetők. Ez a megközelítés csökkentheti a megmunkálás során felmerülő problémákat, és segíthet a méretkonzisztencia fenntartásában a sorozatgyártás során.
Miért igényelnek az autóipari vékonyfalú alkatrészek dedikált megmunkálási megoldást?
A vékony falú szerkezetek hajlamosak a deformációra
Az autóipari vékony falú alkatrészek gyakran találhatók alumíniumötvözet házakban, rögzítőkonzolokban, csatlakozószerkezetekben és könnyű vázakban. Ahogy nagy mennyiségű anyag eltávolításra kerül, az eredetileg tartó tömör részek fokozatosan kisebbek lesznek, csökkentve a megmaradt vékony falak forgácsolóerőkkel szembeni ellenállását. Ha a szerszám túl mélyen vág egyetlen menetben, vagy hosszabb ideig túlzott érintkezési nyomást fejt ki egy vékony falú területen, a fal kissé elmozdulhat. Megmunkálás közben az alkatrészt a rögzítőelem szilárdan tartja, és a méretek normálisnak tűnhetnek. A rögzítőelem kioldása után azonban a vékony fal visszarugózhat, ami méretváltozásokat okozhat a kész alkatrészben.
A rezgés közvetlenül befolyásolja a méreteket és a felület minőségét
A vékony falú területek merevsége alacsonyabb, és nagyobb valószínűséggel rezegnek, amikor a szerszám áthalad rajtuk. A rezgés nem feltétlenül eredményez nyilvánvaló szerszámtörést. Ehelyett rendellenes megmunkálási nyomok, megnövekedett felületi érdesség, enyhe élsorja vagy méretbeli eltérések formájában jelentkezhet. A rögzítőfuratokkal, illesztőfelületekkel vagy tömítőfelületekkel rendelkező autóalkatrészek esetében ezek a hibák tovább befolyásolhatják az összeszerelést. A hosszú, vékony falak, a mély üreges falak és a nagy felületű vékony falú szerkezetek esetében a szerszámbevezetési irány és a megmunkálási területen lévő alátámasztási feltételek előzetes értékelése szükséges.
Az anyagleválasztási sorrend befolyásolja a végső pontosságot
A vékony falú alkatrészekhez általában nagy mennyiségű anyag eltávolítása szükséges egy nagyobb munkadarabból. Ha a vékony falú területet közvetlenül a végső méretére munkálják meg, és a későbbi műveletek továbbra is jelentős anyageltávolítással járnak, a kész vékony falat a későbbi megmunkálási műveletek befolyásolhatják. Megfelelő megmunkálási ráhagyást kell tartani, az anyagot fokozatosan kell eltávolítani, és a kritikus méreteket akkor kell befejezni, amikor az alkatrész stabilabb állapotban van. A nagyobb pontossági követelményeket támasztó autóipari alkatrészek esetében a megmunkálási sorrendet az anyag, a méretek és a szerkezeti jellemzők alapján is meg kell határozni.
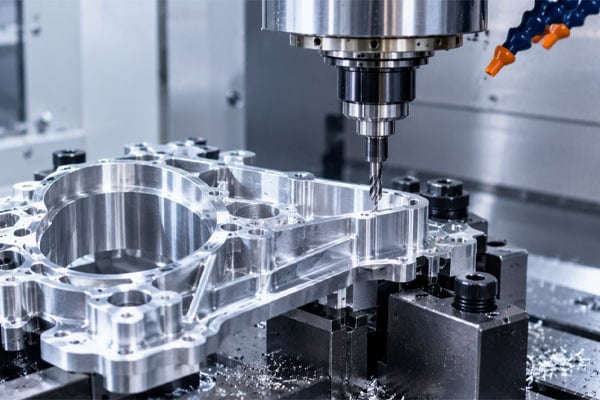
A CNC precíziós megmunkálási megoldás tartalma autóipari vékonyfalú alkatrészekhez
Rajzok és 3D modellek ellenőrzése megmunkálás előtt
A megmunkálási megoldás a termékadatokkal kezdődik. A mérnökök a falvastagságra, a falmagasságra, az üregmélységre, a furatpozíciókra, a szerelési felületekre, a teljes méretekre és a tűréshatárokra összpontosítanak. Nem minden vékony falnak ugyanolyan a megmunkálási nehézsége. Az azonos vastagságú vékony falak jobb megmunkálási stabilitással rendelkezhetnek, ha alacsonyak és mindkét végük alátámasztott. Ha a fal magas, nagy fesztávolságú, és csak az egyik oldalán van csatlakoztatva, akkor nagyobb valószínűséggel elmozdul a megmunkálás során. Ezért a DFM-értékelés előre azonosíthatja a nehezen megmunkálható területeket, és a tényleges alkalmazás alapján szerkezeti beállítási javaslatokat adhat. Például a helyi alátámasztás hozzáadása, a lekerekítések beállítása vagy a túlzottan mély és keskeny területek csökkentése az összeszerelés vagy a funkció befolyásolása nélkül javíthatja a megmunkálási stabilitást.
Anyagok és megmunkálási módszerek kiválasztása az autóipari alkatrész-szerkezeteknek megfelelően
Az autóipari vékonyfalú alkatrészeket általában alumíniumötvözetekből készítik, de rozsdamentes acél, műszaki műanyagok és más anyagok is használhatók. A különböző anyagok a forgácsolás során eltérően viselkednek, ezért nem alkalmazhatók azonos megmunkálási paraméterek minden anyagra.
| Közös anyagok | Tipikus alkalmazások | CNC megmunkálási szempontok |
| Alumínium ötvözet | Házak, konzolok, rögzítőülések | Szabályozza a vágási hőt és a vékonyfalú deformációt |
| Rozsdamentes acél | Csatlakozók, Szerkezeti Alkatrészek | Szabályozott vágási terhelés és alakváltozási keményedés |
| POM | Könnyűszerkezetek, szigetelőelemek | Figyeljen az anyag méretváltozásaira erőhatás alatt |
| KANDIKÁL | Nagy teljesítményű autóalkatrészek | Szabályozza a hőt és fontosnak tartja a méretstabilitást |
Ha az alkatrész több irányban görbült felületeket, mély üregeket vagy egyetlen irányból nehezen megmunkálható szerkezeteket tartalmaz, akkor a többtengelyes megmunkálás alkalmazható az ismételt befogás csökkentése érdekében.
Csökkentse a vékonyfalú feszültséget megfelelő megmunkálási sorrenddel
A tipikus autóipari vékonyfalú alkatrészek esetében alkalmazható egy olyan folyamat, mint az „alapszerkezet stabilizálása – anyag fokozatos eltávolítása – megmunkálási ráhagyás megtartása – vékonyfalú simítás teljessé tétele”. A durva megmunkálás során a hangsúly a felesleges anyag nagy részének gyors eltávolításán van, de a kritikus vékony falakat nem szabad túl korán végső állapotukba megmunkálni. Az elősimítás során a méreteket fokozatosan közelítik meg, miközben javítják a megmunkálási terület stabilitását. Végül könnyebb forgácsolási módszereket alkalmaznak a vékony falak, a rögzítőfelületek és a kritikus furatpozíciók simítására. Ez az elrendezés csökkentheti az egyetlen műveletben történő túlzott forgácsolás okozta hatást, és segíthet megőrizni az alkatrész alakstabilitását a különböző megmunkálási szakaszok során.
TiRapid CNC megmunkáló vezérlőmegoldás vékony falú autóipari alkatrészekhez
Csökkentse a vékonyfalú deformációt megfelelő rögzítéssel
A túlzott szorítóerő átmenetileg deformálhatja a vékony falat, míg az elégtelen szorítóerő lehetővé teheti az alkatrész elmozdulását a megmunkálás során. Ezért megfelelő pozícionálási módszert kell tervezni az alsó szerkezet, a vékonyfalú pozíció és a megmunkálási irány szerint. Komplex autóipari házak esetén a segédtámaszok kombinálhatók a vékonyfalú területeken a szabad mozgás csökkentése érdekében, míg a szorítópozíciókat a lehető legközelebb kell elhelyezni a kellően merev területekhez. Tételgyártás esetén a pozícionálási módszer tovább optimalizálható az első darab megmunkálási eredményei alapján, hogy viszonylag stabil megmunkálási feltételeket tartson fenn a különböző gyártási tételek között.
A forgácsolási nyomás szabályozása a szerszámpályákon keresztül
A vékonyfalú megmunkálás általában nem alkalmas hosszan tartó, nagy terhelésű forgácsolásra. A szerszámpályákat a falmagasság, a falvastagság, a megmunkálási ráhagyás és a szerszám méretei szerint kell beállítani. Az általános gyakorlatok közé tartozik a menetenkénti forgácsolási mélység csökkentése, a vékonyfalú területeken a forgácsolási terhelés csökkentése, valamint a stabil forgácsolási feltételek fenntartása a simítás során. Mély üreges szerkezetek esetén a szerszám túlnyúlását is szabályozni kell a jelentős szerszámelhajlás elkerülése érdekében.
A kritikus méretek ellenőrzéssel történő megerősítése megmunkálás után
A vékony falú autóipari alkatrészek ellenőrzése nem korlátozódhat a külső méretekre. A végső szállítás során a furatátmérőt, a furattól furatig tartó távolságot, a síkfelületet, a helyzeti kapcsolatokat, a falvastagságot és a kritikus összeszerelési területeket is ellenőrizni kell a rajzi követelményeknek megfelelően. A nagyobb pontossági követelményeket támasztó alkatrészek esetében koordináta-mérőberendezések használhatók a méretek ellenőrzéséhez. A TiRapid weboldalán nyilvános információk szerint szolgáltatásai közé tartozik a CMM-vizsgálati képesség a precíziós alkatrészek méreteinek ellenőrzéséhez.
Egy teljes minőségellenőrzési folyamat magában foglalhatja: az első darab méreteinek ellenőrzését; a kritikus méretek folyamat közbeni ellenőrzését; a készdarab méreteinek ellenőrzését; valamint a megjelenés, a sorják és a felületi minőség ellenőrzését.
Ez segít biztosítani, hogy a megmunkálási eredmények ne csak megfeleljenek a rajzi méreteknek, hanem alkalmasak legyenek a későbbi autóipari alkatrészek összeszerelésére is.
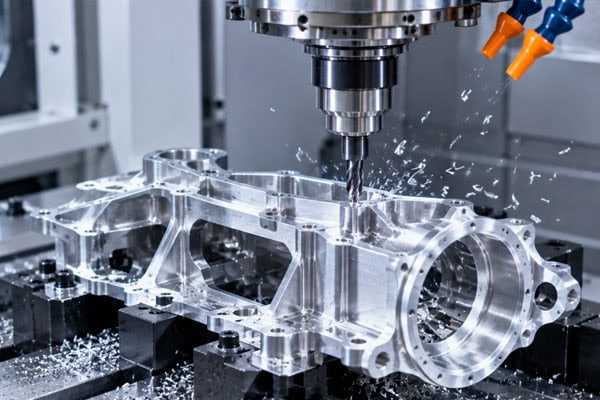
Autóipari vékonyfalú alkatrész-megmunkálási szolgáltatások prototípusoktól a sorozatgyártásig
A gyárthatóságra összpontosítva az egyalkatrészes prototípus-szakaszban
Mielőtt az autóipari alkatrészek hivatalos gyártásba kerülnének, általában minta validációjára van szükség. Ebben a szakaszban a CNC segítségével gyorsan előállíthatók a tényleges alkatrészek a méretek, az összeszerelés, a szerkezet és a funkcionális teljesítmény ellenőrzéséhez. Ha a prototípus megmunkálása során olyan problémákat azonosítanak, mint a vékony falú területek deformációja, a nehezen hozzáférhető szerszámpályák vagy a nehezen megmunkálható furatpozíciók, a terv módosítható a sorozatgyártás előtt, hogy megakadályozzák ezeknek a problémáknak a későbbi gyártásba való bekerülését.
Méretkonzisztencia szabályozása kis tételű gyártás során
Ahogy a kis tételben gyártott alkatrészek mennyisége növekszik, a hangsúly az „egyetlen minősített alkatrész gyártásáról” a „stabil alkatrészek folyamatos gyártására” helyeződik át. A befogási módszereknek, a megmunkálási programoknak, a szerszámfeltételeknek és az ellenőrzési szabványoknak konzisztensnek kell maradniuk. A TiRapid szolgáltatásokat nyújt a prototípusoktól a kis tételben és nagyméretű gyártáson át, valamint CNC megmunkálást, lemezmegmunkálást és 3D nyomtatást is végez. A weboldalán közzétett információk szerint támogatja az STP, STEP és más 3D CAD fájlokat, és DFM ajánlásokat, árképzési és átfutási idő információkat nyújt.
A tételes gyártásnál előre mérlegelje a szállítási hatékonyságot
Amint a vékony falú autóipari alkatrészek sorozatgyártásba kerülnek, az alkatrészenkénti megmunkálási idő, az anyagkihasználás, a szerszám élettartama és az ellenőrzési hatékonyság mind befolyásolja a végső költséget. Szerkezetileg összetett autóipari alkatrészek esetében a megmunkálási paraméterek, a befogási módszerek és az ellenőrzési eljárások a prototípus fázisában ellenőrizhetők, mielőtt a validált megoldást a későbbi sorozatgyártásban alkalmaznánk. Ez csökkentheti az ismételt próbálkozásokat és hibákat, és segíthet a stabilabb gyártási ütemterv fenntartásában.
Gyakran ismételt kérdések
1. kérdés: Mi a minimális falvastagság, amelyet meg lehet munkálni az autóipari vékonyfalú alkatrészekhez?
Nincs egyetlen, minden autóipari alkatrészre érvényes falvastagsági érték. A ténylegesen elérhető falvastagság az anyagtól, a falmagasságtól, a fesztávolságtól, a szerkezeti megtámasztástól, a megmunkálási iránytól, a szerszámozástól és a pontossági követelményektől függ. Egyes alkalmazások a vékony falakat 2 mm-nél vékonyabb szerkezetekként vagy viszonylag nagy magasság-vastagság arányú szerkezetekként definiálják, de ez csak kezdeti referenciaként szolgálhat. A végső értékelésnek továbbra is az adott 3D-s modellen kell alapulnia.
2. kérdés: Miért deformálódnak a vékony falú alkatrészek megmunkálás után?
Gyakori okok közé tartozik a belső anyagfeszültség, a forgácsolóerők, a szorítónyomás, a megmunkálási hő és az anyagleválasztás sorrendje. Egy alkatrésznek lehetnek normál méretei a készülékbe szerelve, de a készülék kioldása után megváltozhatnak, ami szintén fontos szempont a vékonyfalú megmunkálás során.
3. kérdés: Lehet-e közvetlenül árajánlatot adni a 3D-s rajz benyújtása után?
Igen. A TiRapid támogatja az STP, STEP és más 3D CAD fájlokat, és DFM értékelést és árajánlatot tud végezni a rajzok, anyagok, mennyiségek és felületkezelési követelmények alapján.
4. kérdés: Csak néhány autóipari alkatrészt tud megmunkálni?
A projekt igényei szerint egyedi prototípusok, kis tételben történő gyártás és sorozatgyártás is lehetséges. A megfelelő módszer az alkatrész szerkezete, mennyisége, átfutási ideje és pontossági követelményei szerint alakítható ki.
Az autóipari vékonyfalú alkatrészek egyszerűnek tűnhetnek, mivel falaik viszonylag vékonyak, de a tényleges megmunkálás során a falvastagság, a méretek, az alátámasztás, a befogás és a megmunkálási sorrend mind befolyásolhatja egymást. A problémamentes tervrajz nem feltétlenül jelenti azt, hogy az alkatrész azonnal CNC megmunkálásba kerülhet, és stabil eredményeket érhet el. Különösen az alumíniumötvözet házak, hosszú konzolok, mély üreges szerkezetek és nagy felületű vékonyfalú alkatrészek esetében a nem megfelelő megmunkálási sorrend könnyen deformációt okozhat a megmunkálás során, vagy méretváltozásokat a rögzítőelem eltávolítása után.
Ha már rendelkezik 3D rajzokkal, CAD fájlokkal vagy termékvázlatokkal az autóipari alkatrészeihez, elküldheti a vonatkozó információkat a TiRapid mérnöki csapatának. DFM értékelést végzünk az alkatrész szerkezete, anyaga, mennyisége és pontossági követelményei alapján, és a tényleges gyártási igények alapján CNC precíziós megmunkálási megoldást kínálunk. Akár egyedi prototípusokra, kis tételben történő gyártásra vagy későbbi tételes gyártásra van szüksége, a projekt ütemtervének megfelelően megszervezhetjük a megfelelő gyártási módszert. A TiRapid CNC precíziós megmunkálást, lemezmegmunkálást és 3D nyomtatási szolgáltatásokat nyújt, támogatva a teljes folyamatot a tervértékeléstől és a prototípus megmunkálásától a tételes gyártásig. Ha átmenetileg bizonytalan a megmunkálási módszerrel vagy a költségekkel kapcsolatban, először benyújthatja rajzait konzultációra, lehetővé téve a mérnökök számára, hogy segítsenek megerősíteni a megmunkálás megvalósíthatóságát, a gyártási követelményeket és az árajánlat részleteit.
Ha CNC megmunkáló központot keres vékony falú autóipari alkatrészekhez, kérjük, vegye fel a kapcsolatot a TiRapiddal.
E-mail: projects@tirapid.com
Telefon: + 86 760 8999 8536
Küldje el a rajzokat és az alapvető követelményeket a projekt értékelésének megkezdéséhez.
















