
Amikor a mérnökök összehasonlítják 4 tengely vs 5 tengelyes CNC megmunkálásA döntés messze túlmutat a gép képességein, és közvetlenül befolyásolja a pontosságot, a folyamatstabilitást, a költségeket és a termelési kockázatot. A tengelyválasztás befolyásolja a gyártási költségeket, az átfutási időt, a méretstabilitást, az ellenőrzés összetettségét és az összhozamot. A rossz beállítás kiválasztása gyakran túlzott újrabefogáshoz, tűréshatár-halmozódáshoz, inkonzisztens felületi minőséghez és magasabb selejtarányhoz vezet – különösen kis volumenű vagy nagy pontosságú programok esetén.
Ez az útmutató lebontja a 9 legfontosabb különbséget, amelyeket a mérnököknek meg kell érteniük a 4 és 5 tengelyes CNC értékelésekor, a valós gyártási eredményekre összpontosítva az elméleti képességek helyett.
Mi a 4 tengelyes CNC megmunkálás?
A 4-tengelyes CNC megmunkálás egy fejlett marási eljárás, amely egy forgótengelyt ad a hagyományos 3-tengelyes mozgáshoz, lehetővé téve az alkatrészek több oldalról történő megmunkálását egyetlen beállítással. Széles körben használják a pontosság, a hatékonyság és az állandóság javítására összetett vagy többoldalas CNC alkatrészek esetében.
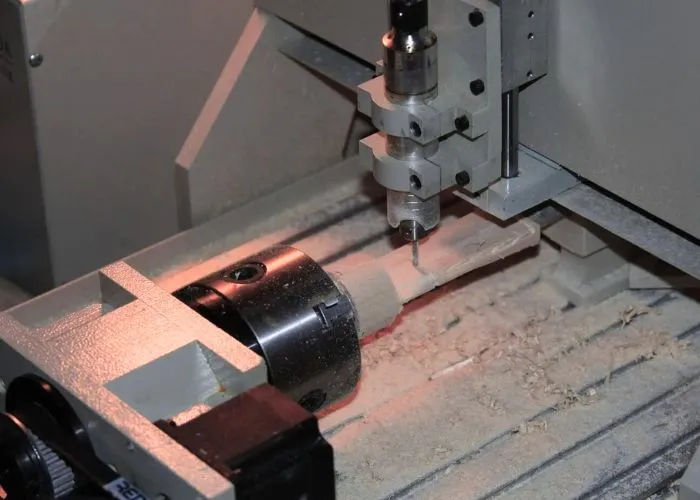
A 4-tengelyes CNC megmunkálás a hagyományos 3-tengelyes megmunkálásra épül egy további forgótengely – általában az A-tengely – bevezetésével, amely a munkadarabot az X-tengely körül forgatja. Ez a forgatás lehetővé teszi a forgácsolószerszámok számára, hogy egy alkatrész több felületéhez is hozzáférjenek manuális újrarögzítés nélkül.
Gyártási szempontból ez csökkenti a kumulatív pozicionálási hibákat és javítja a méretkonzisztenciát. Tapasztalataim szerint a 4 tengelyes megmunkálás 30–50%-kal csökkentheti a beállítási időt a több beállítást igénylő 3 tengelyes folyamatokhoz képest, különösen azoknál az alkatrészeknél, amelyek jellemzői egy központi tengely körül oszlanak el.
A 4-tengelyes megmunkálást széles körben alkalmazzák olyan alkatrészekhez, mint a tengelyek, oldalsó furatokkal ellátott konzolok, turbinaelemek és indexált felületek. Egyensúlyt teremt a költségek és a képességek között – nagyobb hatékonyságot kínál, mint a 3-tengelyes megmunkálás, miközben gazdaságosabb marad, mint a teljes 5-tengelyes megoldások.
Mi az 5-tengelyes CNC megmunkálás és mikor szükséges?
Az 5 tengelyes CNC megmunkálás lehetővé teszi, hogy a forgácsolószerszám gyakorlatilag bármilyen irányból megközelítse a munkadarabot azáltal, hogy a megmunkálás során folyamatosan forgatja mind a szerszámot, mind az alkatrészt.
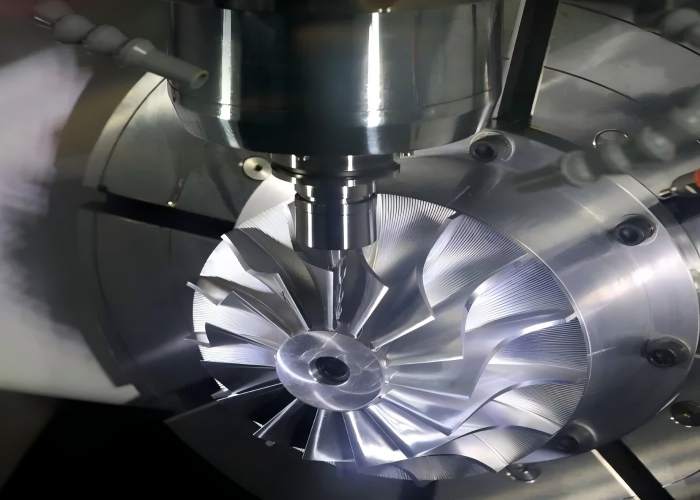
Ez a képesség kritikus fontosságú a következők előállításához:
- Komplex kontúros és szabad formájú felületek
- Mély üregek, amelyek kontrollált szerszámbefogást igényelnek
- Belső jellemzők és valódi alámetszések
- Alkatrészek, amelyek több felületen szűk pozíciós tűréshatárokkal rendelkeznek
A nagy pontosságú gyártásban az 5 tengelyes megmunkálást kevésbé a ciklusidő csökkentése, mint inkább a folyamat megbízhatósága miatt értékelik. A többszörös beállítás minimalizálásával vagy kiküszöbölésével javítja a méretkonzisztenciát, lerövidíti a referenciapont-láncot, leegyszerűsíti az ellenőrzést, és jelentősen csökkenti a selejtkockázatot – különösen az összetett, nagy értékű alkatrészek esetében.
3+2 tengely vs. egyidejű 5 tengely magyarázata
A 3+2 tengelyes megmunkálás két forgótengely segítségével rögzített szögben pozicionálja az alkatrészt, majd merev 3 tengelyes folyamatként végzi a forgácsolási műveleteket. Az egyidejű 5 tengelyes megmunkálás során az összes lineáris és forgó tengely folyamatosan mozog a forgácsolás során, lehetővé téve a szerszámorientáció zökkenőmentes változtatását összetett felületeken.
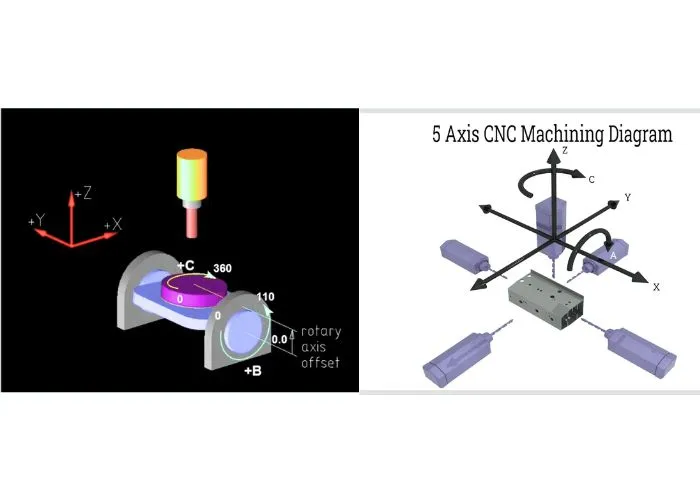
- 3+2 tengelyes megmunkálásnagyobb merevséget, egyszerűbb programozást és jobb stabilitást kínál ferde kialakítású vagy szűk pozíciótűrésű prizmás alkatrészekhez.
- Egyidejű 5 tengelyes megmunkáláskiválóan alkalmas szabad formájú felületek, pengeszerű geometriák és sima felületátmenetek megmunkálására, ahol folyamatos szerszámmozgásra van szükség.
A valós gyártás során számos ipari alkatrész nem igényel teljes, egyidejű 5 tengelyes mozgást. Ezekben az esetekben a 3+2 tengelyes megmunkálás gyakran biztosítja a legjobb egyensúlyt a pontosság, a stabilitás és a költségek között.
A 9 legfontosabb különbség a 4 tengelyes és az 5 tengelyes CNC között
Tengelykonfiguráció és működési elv
A 4 tengelyes megmunkálás a munkadarabot az indexelt pozíciók között forgatja, míg az 5 tengelyes megmunkálás folyamatosan forgatja mind a szerszámot, mind az alkatrészt. Ez közvetlenül befolyásolja a jellemzők hozzáférhetőségét és a szerszámpálya rugalmasságát.
Megmunkálási pontosság és precíziós vezérlés
Az 5-tengelyes megmunkálás csökkenti az újrabefogási hibákat azáltal, hogy több jellemzőt lehet egyetlen beállítással elvégezni. Ez közvetlenül csökkenti a tűréshatárok halmozódását, az ellenőrzési időt és az újramegmunkálás kockázatát.
A tengelyek száma önmagában azonban nem garantálja a pontosságot. A befogás minősége, a mérőtapintási stratégia, a hőszabályozás és a CAM programozás továbbra is kritikus fontosságú.
Alkatrész geometria és komplexitási képesség
A 4-tengelyes megmunkálás hatékonyan kezeli az indexelt jellemzőket és a többlapos alkatrészeket.
5 tengelyes megmunkálásra van szükség összetett szögekhez, szerves felületekhez, mély üregekhez és belső alámetszéshez.
Szerszámhozzáférhetőség és ütközési kockázat
Az 5-tengelyes megmunkálás nagymértékben javítja a szerszámhozzáférést, de egyben növeli az ütközés kockázatát is. A fejlett CAM-szimuláció és a tapasztalt programozók elengedhetetlenek ennek biztonságos kezeléséhez.
Programozási komplexitás és beállítási stratégia
A 4-tengelyes programozás viszonylag egyszerű és széles körben támogatott.
Az 5 tengelyes megmunkálás fejlett CAM szoftvert, pontos utófeldolgozást és szakképzett programozást igényel.
Átfutási idő és beállítási hatékonyság
Komplex alkatrészek esetében az 5 tengelyes megmunkálás gyakran lerövidíti a teljes átfutási időt a beállítások kiküszöbölésével. Egyszerűbb alkatrészek esetében a 4 tengelyes megmunkálás összességében gyorsabb és gazdaságosabb maradhat.
Felületi kikészítés és konzisztencia
Az optimális vágási szögek fenntartásával az 5 tengelyes megmunkálás simább felületeket és egyenletesebb felületi minőséget biztosít kontúros vagy ferde felületeken.
Tipikus alkalmazások és ipari felhasználási esetek
A 4-tengelyes megmunkálás gyakori az autóiparban, az ipari berendezésekben és az általános mechanikus alkatrészekben.
Az 5-tengelyes megmunkálás uralja a repülőgépi, orvosi, energetikai és nagy teljesítményű alkalmazásokat.
Berendezések és termelési költségek hatása
A 4-tengelyes megmunkálás alacsonyabb óradíjakat és egyszerűbb munkafolyamatokat kínál.
Az 5-tengelyes megmunkálás növeli a gép és a programozás költségeit, de csökkentheti a selejt kockázatát, az ellenőrzési ráfordítást és az összetett alkatrészek összköltségét.
Milyen előnyei és hátrányai vannak a 4-tengelyes és 5-tengelyes CNC megmunkálásnak?
A 4-tengelyes és az 5-tengelyes CNC megmunkálás közötti választás nem a legfejlettebb berendezések kiválasztásáról szól, hanem a megmunkálási képesség és a valós termelési igények összehangolásáról. Minden konfiguráció eltérő egyensúlyt kínál a költségek, a rugalmasság, a pontosság és a gyártási kockázat között. Az alábbi táblázat egymás melletti áttekintést nyújt a 4-tengelyes és az 5-tengelyes CNC megmunkálás főbb előnyeiről és korlátairól, segítve a mérnököket abban, hogy gyorsan felmérjék, melyik opció illik legjobban az alkatrész geometriájához, a tűréshatárokhoz és a gyártási stratégiájukhoz.
| Kategória | 4-tengelyes CNC megmunkálás | 5-tengelyes CNC megmunkálás |
|---|---|---|
| Megmunkálási költség | Az alacsonyabb óradíjak, a rövidebb programozási idő és az egyszerűbb szerszámozás költséghatékonysá teszi az egyszerű geometriák és számos gyártási alkatrész esetében. | A magasabb gépberuházás, a karbantartási költségek, valamint a hosszabb CAM programozási és ellenőrzési idő növeli a megmunkálás összköltségét. |
| Beállítás és programozás | A szabványos munkadarab-befogás és az egyszerűbb CAM-munkafolyamatok csökkentik a beállítási időt és megkönnyítik a folyamatok validálását. | Összetettebb programozásra és szimulációra van szükség, különösen az ütközések elkerüléséhez és a szerszámpálya optimalizálásához. |
| Geometriai képesség | Indexelt geometriákhoz legalkalmasabb, ahol a jellemzőkhöz rögzített szögekből lehet hozzáférni, például csavarkörökhöz, többlapú alkatrészekhez és prizmás alkatrészekhez. | Maximális geometriai szabadságot kínál, lehetővé téve komplex kontúrok, összetett szögek, mély üregek és szabad formájú felületek megmunkálását. |
| Beállítási szám és következetesség | A fejlett alkatrészek gyakran többszöri újrabefogást igényelnek, ami növeli a ciklusidőt és a tűréshatárok összeomlásának kockázatát. | Kevesebb beállítás jobb méretkonzisztenciát, jobb ismételhetőséget és egyszerűbb ellenőrzési munkafolyamatokat tesz lehetővé. |
| Felület kidolgozása | A felület minősége a legtöbb indexelt elem esetében elfogadható, de összetett szögek esetén korlátozott lehet. | Kiváló felületi minőség összetett alkatrészeken az optimális szerszámorientációnak és a rövidebb szerszámkinyúlásnak köszönhetően. |
| Technikai követelmények | Könnyebb üzemeltetni és karbantartani, kevésbé függ a haladó CAM-készségektől és a kezelői tapasztalattól. | Tapasztalt programozókra, stabil befogóeszközökre, pontos utófeldolgozásra és erős folyamatirányításra van szükség az előnyök teljes kihasználásához. |
GYIK
Hogyan működik a 4 tengelyes CNC megmunkálás?
A 4-tengelyes CNC megmunkálás úgy működik, hogy egyetlen forgótengelyt (általában az A-tengelyt) ad hozzá a standard X, Y és Z lineáris mozgásokhoz, lehetővé téve a munkadarab automatikus forgását a megmunkálás során. Ez lehetővé teszi egy alkatrész több oldalának megmunkálását egyetlen beállítással, manuális áthelyezés nélkül, javítva a pontosságot és a hatékonyságot. A CNC-gyártásban a 4-tengelyes megmunkálást általában olyan alkatrészekhez használják, amelyek jellemzői egy központi tengely körül oszlanak el, például furatok, hornyok vagy kontúrok hengeres vagy prizmás alkatrészeken. A 3-tengelyes megmunkáláshoz képest csökkenti a beállítási időt és az illesztési hibákat, miközben költséghatékonyabb és könnyebben programozható megoldást kínál, mint a teljes 5-tengelyes megmunkálás közepesen összetett alkatrészek esetén.
Mikor érdemes a mérnököknek a 4 tengelyes CNC-t választaniuk az 5 tengelyes CNC helyett?
A mérnököknek a 4 tengelyes CNC-t kell választaniuk az 5 tengelyes CNC helyett, ha az alkatrész geometriája teljes mértékben elérhető az indexelt forgatáson keresztül, és nem igényel folyamatos, többszögű szerszámmozgást. A központi tengely körül elrendezett jellemzőkkel, ismétlődő oldalfelületekkel vagy egyszerű ferde furatokkal rendelkező alkatrészek esetében a 4 tengelyes megmunkálás kellő rugalmasságot biztosít, miközben a programozás, a befogás és a gépidő költséghatékonyabb marad. Ezekben az esetekben a 4 tengelyes CNC kiegyensúlyozott megoldást kínál, amely megfelel a pontossági és minőségi követelményeknek a teljes 5 tengelyes megmunkálással járó magasabb költségek és bonyolultság nélkül.
Az 5 tengelyes CNC mindig pontosabb, mint a 4 tengelyes CNC?
Nem, az 5-tengelyes CNC nem mindig pontosabb, mint a 4-tengelyes CNC. A megmunkálási pontosságot elsősorban a befogás merevsége, a gép kalibrálása, a hőstabilitás, a szerszámozás állapota és a folyamatvezérlés határozza meg, nem pedig önmagában a tengelyek száma. Egy jól megtervezett 4-tengelyes beállítás stabil befogással és optimalizált programozással azonos vagy akár jobb pontosságot is elérhet, mint egy rosszul szabályozott 5-tengelyes folyamat, míg az 5-tengelyes megmunkálás főként a hozzáférhetőséget és a beállításcsökkentést javítja, ahelyett, hogy a nagyobb pontosságot garantálná.
Túlzás az 5 tengelyes CNC a legtöbb alkatrészhez?
Bizonyos gyártási forgatókönyvekben a 4 tengelyes megmunkálás helyettesítheti az 5 tengelyes megmunkálást, ha az alkatrész geometriája lehetővé teszi, hogy minden jellemzőt indexelt forgatással, folyamatos szerszámorientáció nélkül érjünk el. Prizmás alkatrészek, forgásszimmetrikus alkatrészek vagy rögzített szögben elhelyezkedő jellemzőkkel rendelkező tervek esetén a 4 tengelyes CNC alacsonyabb költséggel érheti el a szükséges pontosságot és ismételhetőséget. Az összetett szabadformájú felületek, összetett görbék, alámetszések és az állandó szerszámszög-beállítást igénylő alkatrészek azonban továbbra is a valódi 5 tengelyes képességtől függenek a felületminőség, a méretkonzisztencia és a folyamat megbízhatóságának fenntartása érdekében a gyártás során.
Összegzés
A 4-tengelyes és az 5-tengelyes CNC megmunkálás közötti választás stratégiai gyártási döntés, nem csupán technológiai fejlesztés. Mindig azt javaslom, hogy az alkatrész geometriáját, a tűréshatárokat, a gyártási mennyiséget, az ellenőrzési stratégiát és a költségvetést együttesen értékeljék.
A TiRapidnál a gyárthatóságra és a költséghatékonyságra összpontosítunk, segítve a mérnököket a megfelelő tengelykonfiguráció kiválasztásában anélkül, hogy felesleges bonyolultságot vagy költségeket okoznánk. Ha nem biztos benne, hogy melyik opció illik leginkább a projektjéhez, nyugodtan küldje el nekünk rajzait egy gyors és praktikus megvalósíthatósági felülvizsgálathoz.















