
Nedostaci zavarivanja glavni su razlog zašto zavareni spojevi ne ispunjavaju zahtjeve čvrstoće, brtvljenja i izgleda. Neki nedostaci vidljivi su na površini, dok drugi ostaju skriveni i zahtijevaju pregled ili nerazorna ispitivanja kako bi se otkrili. Više od kozmetičkih problema, oni mogu smanjiti vijek trajanja od zamora, oslabiti nosivost, povećati rizik od korozije i uzrokovati curenje. Ovaj vodič usredotočuje se na vrste nedostataka zavarivanja, uključujući njihovu klasifikaciju, uzroke, rano otkrivanje i sprječavanje.
Što su nedostaci zavarivanja?
Greška zavarivanja je nesavršenost u zavarenom spoju koja prelazi prihvatljivu toleranciju postupka i slabi zavar. Može se pojaviti u metalu zavara, osnovnom materijalu pored njega ili zoni utjecaja topline oko spoja.
Nije svaka nepravilnost automatski nedostatak koji se može odbaciti. Industrijski izvori razlikuju opće diskontinuitete i prave nedostatke, pri čemu prihvaćanje ovisi o vrsti, veličini i lokaciji nedostatka te o tome ugrožava li on namjeravanu upotrebu zavara.
Nedostaci zavarivanja su važni jer mogu smanjiti čvrstoću, izgled, sposobnost brtvljenja i dugoročnu pouzdanost. U mnogim slučajevima povezani su s netočnim uzorcima zavarivanja, lošom pripremom materijala, neprikladnim postavkama ili nestabilnom kontrolom procesa tijekom zavarivanja.
Glavne kategorije vrsta nedostataka zavarivanja
Većina vrsta nedostataka zavarivanja može se grupirati u tri široke kategorije: vanjski nedostaci, unutarnji nedostaci i dimenzijski ili oblikovni nedostaci. Ova vrsta klasifikacije olakšava razumijevanje koji se nedostaci mogu izravno vidjeti, koji zahtijevaju alate za pregled, a koji uglavnom utječu na pristajanje ili konačnu geometriju.
Vanjski nedostaci zavarivanja
Vanjski nedostaci zavarivanja obično su vidljivi na ili blizu površine zavara. Uobičajeni primjeri uključuju pukotine, podrezivanje, preklapanje, prskanje i progorijevanje. Ovi se nedostaci često identificiraju tijekom vizualnog pregleda, ali čak i površinski nedostaci mogu imati ozbiljan utjecaj na performanse zamora, otpornost na koroziju i konačni izgled zavara.
Unutarnji nedostaci zavarivanja
Unutarnji nedostaci zavarivanja skriveni su unutar zavara ili duž korijenskog područja. Uobičajeni primjeri uključuju poroznost, uključke troske, nedostatak taljenja i nepotpuno prodiranje. Budući da nisu uvijek vidljivi izvana, često su opasniji u konstrukcijskim ili tlačnim primjenama i mogu zahtijevati ultrazvučne, radiografske ili druge nerazorne metode ispitivanja.
Dimenzionalni i oblikovni nedostaci
Neki nedostaci zavarivanja uglavnom su povezani s oblikom zavara, geometrijom ili dimenzijskom stabilnošću. Izobličenje, nedovoljno ispunjavanje, prekomjerna armatura i loš profil zavara tipični su primjeri. Oni možda ne izgledaju uvijek tako ozbiljno kao pukotine ili nedostatak taljenja, ali i dalje mogu uzrokovati probleme s pristajanjem, neravnomjernu raspodjelu naprezanja, dodatnu obradu ili odbacivanje tijekom provjere kvalitete.
Zašto je ova klasifikacija važna?
Ova klasifikacija je korisna jer pomaže proizvođačima da odaberu pravu metodu inspekcije i strategiju korekcije. Površinski nedostaci mogu se ispraviti boljom tehnikom operatera ili kontrolom parametara, dok unutarnji nedostaci često zahtijevaju strožu pripremu spoja, zaštitu i postupke inspekcije. Dimenzijski nedostaci mogu ukazivati na neravnotežu unosa topline ili loše pričvršćivanje.
12 uobičajenih vrsta nedostataka zavarivanja
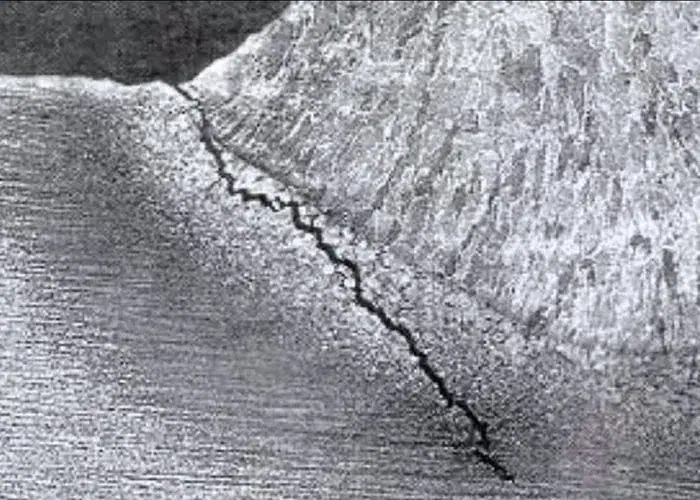
1. Pukotine
Pukotine su među najozbiljnijim nedostacima zavarivanja jer mogu rasti pod naprezanjem i dovesti do iznenadnog loma. Mogu se pojaviti u zavaru, zoni utjecaja topline ili osnovnom materijalu pored spoja.
Uobičajeni oblici uključuju vruće pukotine, hladne pukotine, pukotine kratera i pukotine u zoni utjecaja topline. Često su povezane s visokim zaostalim naprezanjem, brzim hlađenjem, lošim odabirom punila, prekomjernom tvrdoćom ili neprikladnim dizajnom spoja.
Prevencija obično ovisi o boljoj kontroli topline, ispravnom dodatnom metalu, pravilnoj pripremi spoja i, kada je potrebno, predgrijavanju ili kontroliranom hlađenju. Budući da pukotine izravno ugrožavaju integritet zavara, često se tretiraju kao odbojni nedostaci.
2. Nedovoljno punjenje
Nedovoljno ispunjavanje nastaje kada je površina zavara ostavljena ispod okolne površine ili ispod potrebnog profila zavara. Jednostavno rečeno, spoj nije ispunjen dovoljno metala za zavarivanje, pa je gotovi dio tanji nego što je predviđeno.
Ovo stanje može biti posljedica premale količine punila, loše kontrole kretanja, neispravne struje ili loše tehnike koja uklanja više metala nego što se dodaje. Može se pojaviti i nakon brušenja ili završne obrade ako se ukloni previše armature zavara.
Nedovoljno ispunjavanje može smanjiti debljinu grla i smanjiti čvrstoću spoja, posebno kod opterećenih zavara. Prevencija zahtijeva odgovarajuću veličinu zavara, ispravno postavljanje parametara i pregled u odnosu na određeni profil zavara prije nego što se dio krene dalje u proizvodnji.
3. Podrezivanje
Podrez je utor utopljen u osnovni metal pored vrha zavara koji nije u potpunosti ispunjen zavarom. Stvara tanji presjek na rubu spoja i može postati točka koncentracije naprezanja tijekom rada.
Obično je uzrokovano prekomjernom strujom, velikom brzinom kretanja, lošim kutom plamenika ili nepravilnim rukovanjem. Ručni procesi poput SMAW, GMAW i FCAW posebno su skloni podbacivanju ako postavke ili tehnika operatera nisu dobro kontrolirani.
Prevencija se usredotočuje na uravnotežen unos topline, odgovarajuću brzinu kretanja i poboljšanu kontrolu zavara. Iako ga je vizualno lako uočiti, podrezivanje ne treba zanemariti jer može smanjiti zamornu čvrstoću u opterećenim konstrukcijama.
4. Preklapanje
Preklapanje se događa kada se rastaljeni metal zavara kotrlja na osnovni materijal bez pravilnog spajanja s njim. Površina može izgledati ispunjena, ali metal sjedi preko ruba umjesto da formira čvrstu metaluršku vezu s osnovnim materijalom.
Ovaj nedostatak često je uzrokovan malom brzinom kretanja, lošim kutom elektrode, prevelikim nanošenjem metala zavara ili nepravilnom manipulacijom. Obično se pojavljuje kada se zavarivačkoj kupki dopusti da se proširi izvan ruba spoja bez dovoljnog taljenja na vrhu.
Prevencija obično znači poboljšanje brzine zavarivanja, postavljanja zavara i toplinske ravnoteže kako bi se zavar ispravno spojio umjesto da se nakuplja. Preklapanje je površinski nedostatak, ali i dalje slabi spoj jer nezalijepljeno područje može djelovati kao pokretač pukotine.
5. Izgaranje
Progorijevanje se događa kada se metal zavara i osnovni materijal potpuno rastopi kroz spoj, ostavljajući rupu ili pretjerano otvoren korijen. Najčešće se javlja kod tankih materijala ili slabo kontroliranih područja korijena gdje je unos topline previsok.
Tipični uzroci uključuju prekomjernu struju, malu brzinu kretanja, veliki otvor korijena, loše prianjanje ili nedostatak potpore. Nakon što se područje korijena pregrije, rastaljeni metal može iscuriti i stvoriti lokalni otvor umjesto zdravog zavara.
Prevencija ovisi o nižem unosu topline, čvršćoj kontroli spoja, boljoj podlozi i stabilnijim postavkama parametara. Progorijevanje je obično lako uočljivo, ali u proizvodnji i dalje može uzrokovati veliki otpad ili ponovnu obradu, posebno na sklopovima tankih limova.
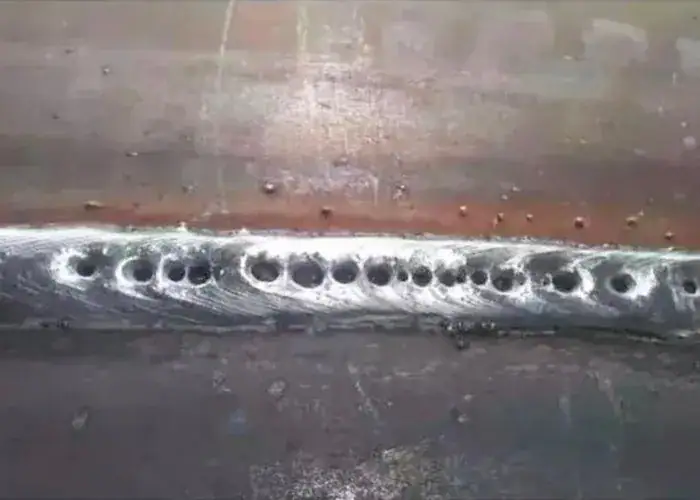
6.Poroznost
Poroznost se odnosi na plinske džepove zarobljene unutar zavara tijekom skrućivanja. Može se pojaviti kao raspršene pore, nakupina poroznosti ili izdužene šupljine nalik crvotočinama, a može oslabiti zavar, smanjiti performanse brtvljenja i utjecati na dugoročnu pouzdanost.
Ovaj nedostatak obično je uzrokovan kontaminacijom poput ulja, hrđe, boje, vlage ili okujine. Neadekvatan zaštitni plin, vlažni potrošni materijali i nestabilni parametri zavarivanja također mogu dopustiti da plin ostane zarobljen u rastaljenoj zavarivačkoj kupki umjesto da izlazi tijekom skrućivanja.
U stvarnoj proizvodnji, poroznost može dovesti ne samo do problema s čvrstoćom i izgledom, već i izravno do propuštanja u funkcionalnim zavarenim sklopovima. Na primjer, jednom smo proizveli zavareni dio od SUS304 čelika za kupca u industriji poluvodičke opreme za automatizaciju, a dio je morao proći test nepropusnosti zraka bez propuštanja tijekom 30 minuta pod tlakom od 60 Pa. U ovoj vrsti primjene, poroznost, nedostatak taljenja, nepotpuno prodiranje ili mali defekti slični pukotinama mogu postati izravni putovi propuštanja. Zato se zavareni dijelovi povezani s brtvljenjem moraju procijeniti ne samo s obzirom na izgled i čvrstoću zavara, već i na nepropusnost zraka nakon zavarivanja.
7. Nedostatak fuzije
Nedostatak taljenja znači da se zavareni metal ne stapa pravilno s osnovnim materijalom ili s prethodnim zavarenim slojem. Zavar može izgledati prihvatljivo na površini, ali nezatopljena granica unutar spoja stvara ozbiljno smanjenje čvrstoće.
Ovaj nedostatak je obično povezan s nedovoljnim unosom topline, pogrešnim kutom plamenika, lošim pristupom spoju, kontaminacijom ili prevelikom brzinom kretanja. Može se pojaviti na bočnoj stijenci, između prolaza ili u korijenu ako luk ne otopi dovoljno obje spojne površine.
Budući da je nedostatak taljenja često unutarnji, možda će biti potreban ultrazvučni ili radiografski pregled kako bi se potvrdio. Prevencija ovisi o ispravnom prodiranju, čistim površinama, pravilnom dizajnu spoja i postavkama zavarivanja koje potpuno tope potrebne kontaktne površine.
8. Nepotpuna penetracija
Nepotpuno prodiranje, također nazvano nedostatak prodiranja, događa se kada zavar ne prođe u potpunosti kroz debljinu spoja u korijenu. Zavareni spoj može izvana izgledati zdravo, ali korijen ostaje samo djelomično spojen.
Obično je uzrokovano nedovoljnim unosom topline, nepravilnim otvaranjem korijena, lošom pripremom utora ili prevelikom brzinom kretanja. Ako geometrija spoja ili postavke parametara sprječavaju da luk dosegne korijen, ne može se postići potpuno prodiranje.
Ovaj nedostatak smanjuje efektivnu debljinu zavara i može smanjiti nosivost u konstrukcijskim i tlačnim primjenama. Prevencija obično uključuje bolji dizajn spoja, ispravno prilagođavanje i postavke zavarivanja koje postižu pravilno stapanje korijena od samog početka.
9. Uključci troske
Uključci troske su nemetalne čestice zarobljene unutar zavara ili između prolaza zavara. Najčešće su povezani s procesima koji proizvode trosku, kao što su SMAW i FCAW, posebno kada je čišćenje između prolaza nepotpuno.
Ovaj nedostatak može biti uzrokovan lošim međuslojnim čišćenjem, uskim kutovima žljebova, nedovoljnim prodiranjem ili nepravilnim postavljanjem zavara. Ako se troska ne ukloni prije sljedećeg prolaza ili ne može isplivati iz rastaljene kupke, ona se zarobljava u zavaru.
Uključci troske smanjuju čvrstoću zavara i mogu stvoriti lokalne koncentracije naprezanja. Često ih je teško vidjeti s površine, pa može biti potreban radiografski ili ultrazvučni pregled. Prevencija ovisi o pravilnom čišćenju, pristupu i redoslijedu zavara.
10. Izobličenje
Distorzija je neželjena promjena oblika uzrokovana neravnomjernim zagrijavanjem i hlađenjem tijekom zavarivanja. Dijelovi se mogu savijati, uvijati, skupljati ili izvlačiti iz svog položaja, što otežava sastavljanje čak i kada je sam zavar inače prihvatljiv.
Često je uzrokovano prekomjernim unosom topline, neuravnoteženim slijedom zavarivanja, slabim učvršćivanjem ili asimetričnim dizajnom spoja. Tanki materijali i dugi šavovi posebno su osjetljivi jer brzo reagiraju na toplinsko širenje i skupljanje.
Metode kontrole uključuju uravnoteženi slijed zavarivanja, jače stezanje, planiranje pričvršćivanja, niži unos topline i bolji dizajn uređaja. Izobličenje nije uvijek metalurški nedostatak, ali i dalje može uzrokovati odbacivanje dijela jer geometrija i prianjanje više ne zadovoljavaju zahtjeve.
11.Prskanje
Prskanje se sastoji od malih kapljica rastaljenog metala koje se izbacuju tijekom zavarivanja i lijepe za okolnu površinu. Obično se tretira kao problem kvalitete površine, a ne kao duboki strukturni defekt, ali može povećati vrijeme čišćenja i troškove završne obrade.
Obično se povezuje s MIG, FCAW i zavarivanjem elektrodom. Nestabilni uvjeti luka, loša ravnoteža napona i dodavanja žice, prekomjerna struja ili neprikladan zaštitni plin mogu povećati količinu prskanja oko zone zavara.
Prskanje se može smanjiti optimizacijom parametara, održavanjem stabilne duljine luka, korištenjem ispravnih potrošnih materijala i poboljšanjem tehnike. Iako ne mora uvijek izravno oslabiti zavar, može smanjiti kvalitetu izgleda i povećati troškove rada nakon zavarivanja.
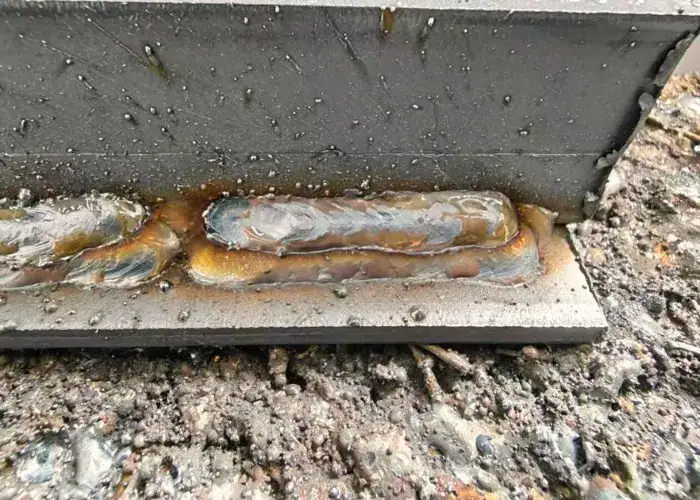
12. Lamelarno kidanje ili brkovi
Lamelarno kidanje je defekt povezan s pucanjem koji se obično pojavljuje u valjanim čeličnim pločama, posebno u smjeru debljine u blizini stisnutih spojeva. Povezan je s naprezanjem skupljanja i slabom duktilnošću kroz debljinu osnovnog materijala, a ne samo s jednostavnom tehnikom obrade površine.
Brkovi su male metalne izbočine nalik nitima koje se mogu pojaviti prodiranjem na strani korijena u nekim zavarima. UTI uvrštava brkove među uobičajene vrste nedostataka zavarivanja jer mogu ukazivati na nekontrolirano prodiranje ili loše ponašanje korijena u određenim situacijama zavarivanja.
Ovi nedostaci su rjeđi od poroznosti ili podrezanja, ali su i dalje važni u kritičnoj izradi. Prevencija ovisi o prikladnom osnovnom materijalu, manjem ograničenju, boljem dizajnu spoja i strožoj kontroli korijena kada ponašanje prodiranja mora ostati unutar propisanih granica.
Što uzrokuje nedostatke zavarivanja?
Nedostaci zavarivanja rijetko nastaju zbog jednog uzroka. U većini slučajeva rezultat su stanja materijala, parametara zavarivanja, dizajna spoja, kvalitete potrošnog materijala, zaštite i tehnike operatera koji rade zajedno. Kada se nekoliko manjih problema preklapa, rizik od vidljivih i skrivenih nedostataka brzo raste. Većina nedostataka zavarivanja povezana je s lošom pripremom, netočnim postavkama, kontaminacijom, problemima s potrošnim materijalom ili nestabilnom kontrolom procesa.
Loša priprema zglobova
Loša priprema spoja jedan je od najčešćih uzroka nedostataka u zavarivanju. Ako je kut utora, korijenski razmak, prianjanje ili poravnanje netočno, zavar možda neće pravilno prodrijeti ili može zadržati trosku, plin ili nezalivena područja unutar spoja.
Nepravilna priprema često dovodi do nedostatka taljenja, nepotpunog prodiranja, podrezanja, pa čak i progorijevanja. Spojevi koji su preuski, preširoki ili loše poravnani otežavaju predvidljivo ponašanje zavarivačke kupke, posebno kod višeslojnog ili zavarivanja osjetljivog na korijen.
Dobra priprema znači korištenje ispravnog dizajna kosine, održavanje dosljednog otvaranja korijena, precizno poravnavanje dijelova i provjeru pristupačnosti prije početka zavarivanja. U mnogim radionicama, bolja priprema sama po sebi može eliminirati veliki dio ponavljajućih problema s kvalitetom zavara.
Netočni parametri zavarivanja
Neispravni parametri zavarivanja još su jedan glavni uzrok nedostataka zavara. Ako su struja, napon, brzina kretanja, duljina luka, brzina dodavanja žice ili unos topline izvan odgovarajućeg raspona, zavarivačka kupka može postati nestabilna i spoj se možda neće pravilno formirati.
Previše topline može uzrokovati podrezivanje, progorijevanje, iskrivljavanje i prekomjerno ojačanje. Premalo topline može dovesti do nedostatka taljenja, nepotpunog prodiranja i lošeg oblika zavara. Velika brzina zavarivanja može uzrokovati nedovoljnu ispunjenost spoja, dok mala brzina zavarivanja može povećati preklapanje ili pregrijavanje.
Kontroliranje parametara ne odnosi se samo na ispravno podešavanje stroja. Također zahtijeva usklađivanje postavki s debljinom materijala, geometrijom spoja, položajem i postupkom zavarivanja. Stabilni rezultati obično proizlaze iz kvalifikacije postupka, ispitivanja i disciplinirane kontrole procesa, a ne nagađanja.
Kontaminacija na obratku
Površinska kontaminacija jedan je od glavnih uzroka poroznosti, lošeg taljenja i nestabilne kvalitete zavara. Ulje, mast, boja, hrđa, vlaga, oksidni slojevi i prljavština mogu ometati ponašanje luka i spriječiti čisto taljenje između zavara i osnovnog materijala.
Kontaminacija je posebno štetna u procesima koji se oslanjaju na čiste površine i stabilnu zaštitu plinom. Materijali poput aluminija i nehrđajućeg čelika posebno su osjetljivi jer oksidni slojevi i površinski ostaci mogu brzo utjecati na čvrstoću i izgled zavara.
Sprječavanje nedostataka povezanih s kontaminacijom obično zahtijeva pravilno čišćenje prije zavarivanja, suho skladištenje materijala i izbjegavanje izlaganja vlazi ili ulju u radnom prostoru. U mnogim slučajevima, jednostavan kvar u čišćenju može stvoriti velike troškove popravka ili odbacivanja proizvoda.
Problemi s potrošnim materijalom i zaštitom
Nedostaci zavarivanja mogu nastati i zbog pogrešnog dodatnog metala, vlažnih elektroda, lošeg stanja žice ili nepravilnog odabira zaštitnog plina. Ako potrošni materijal ne odgovara materijalu ili procesu, kvaliteta zavara može se pogoršati čak i kada operater slijedi ispravan postupak.
Vlaga u elektrodama ili fluksu može povećati rizik od pucanja uzrokovanog vodikom. Slab protok zaštitnog plina ili poremećena pokrivenost plinom mogu uzrokovati poroznost i oksidaciju. Nepravilan sastav punila može smanjiti čvrstoću, povećati osjetljivost na pukotine ili stvoriti neprihvatljivo metalurško ponašanje u zoni zavara.
Kako bi spriječili ove probleme, proizvođači obično kontroliraju skladištenje potrošnog materijala, provjeravaju protok plina prije zavarivanja i odabiru dodatne metale prema kvalificiranim postupcima. Upravljanje potrošnim materijalom često se tretira kao pitanje kontrole kvalitete, a ne samo kao pitanje rukovanja materijalom.
Problemi s operaterom i postupkom
Čak i kada su materijali, oprema i potrošni materijal ispravni, nedostatke zavarivanja i dalje može uzrokovati loša tehnika ili nedosljedna primjena postupka. Kut plamenika, duljina luka, uzorak tkanja, međuslojno čišćenje i redoslijed zavarivanja utječu na konačnu kvalitetu zavara.
Pogreške povezane s operaterom često dovode do prskanja, podrezanja, preklapanja, uključivanja troske i nepravilnog oblika zavara. U ponovljenoj proizvodnji, nedosljedno izvođenje između operatera također može stvoriti nestabilne rezultate kvalitete, čak i kada se koristi isti stroj i materijali.
Zato su kvalificirani postupci zavarivanja i obuka zavarivača toliko važni. Kontrolirani proces ne ovisi samo o mogućnostima opreme. Ovisi i o tome izvodi li se zavarivanje na isti način, prema istim pravilima, svaki put.
Kako spriječiti nedostatke zavarivanja?
Sprječavanje nedostataka zavarivanja obično je učinkovitije i jeftinije od njihovog kasnijeg popravka. U većini proizvodnih okruženja, prevencija počinje prije početka zavarivanja, pravilnom pripremom, stabilnim parametrima, čistim materijalima i kontroliranim tijekom rada. Također zahtijeva dobro prileganje, prikladne potrošne materijale, pouzdanu zaštitu i dosljednu tehniku zavarivanja.
Koristite ispravne parametre zavarivanja
Nepravilna struja, napon, brzina zavarivanja, brzina dodavanja žice ili unos topline mogu brzo stvoriti nedostatke poput podrezanja, progorijevanja, nepotpunog prodiranja, preklapanja ili lošeg oblika zavara. Stabilna kvaliteta zavarivanja uvelike ovisi o korištenju parametara koji odgovaraju spoju i materijalu.
Previše topline može iskriviti dio ili previše rastopiti spoj, dok premalo topline može ostaviti zavar nepotpuno spojenim. Brzina je također važna: ako je kretanje prebrzo, punjenje i prodiranje mogu biti nedovoljni, ako je presporo, može doći do pregrijavanja i prekomjernog nakupljanja.
Najbolji način za izbjegavanje nedostataka povezanih s parametrima je korištenje kvalificiranih postupaka zavarivanja, provjerenih postavki i dosljedne kontrole stroja. Odabir parametara uvijek treba odgovarati debljini materijala, dizajnu spoja, položaju zavarivanja i vrsti procesa.
Odaberite prikladne materijale za punjenje i zaštitni plin
Kvaliteta zavara ne ovisi samo o stroju, već i o korištenju ispravnih potrošnih materijala. Neusklađeni dodatni metal može smanjiti čvrstoću, povećati osjetljivost na pukotine ili stvoriti neprikladno metalurško ponašanje, dok loši uvjeti zaštite mogu dovesti do poroznosti i oksidacije.
Vlaga u elektrodama, fluksu ili dodatnom materijalu može povećati rizik od pucanja uzrokovanog vodikom. Istovremeno, slab protok plina, curenje plina ili poremećena zaštitna pokrivenost mogu spriječiti pravilnu zaštitu zavara i omogućiti kontaminaciji da utječe na rastaljeni metal.
Prevencija obično znači pravilno skladištenje potrošnog materijala, provjeru protoka plina prije zavarivanja i odabir kombinacija punila i zaštite prema odobrenom postupku. U mnogim tvornicama to se tretira kao dio kontrole kvalitete, a ne samo rukovanja materijalom.
Poboljšajte prilagodbu i pripremu zglobova
Dobro prileganje i priprema spoja ključni su za sprječavanje nepotpunog prodiranja, uključivanja troske, nedostatka taljenja i progorijevanja. Ako je otvaranje korijena, kut utora, poravnanje ili pristup pogrešan, zavar će biti teže kontrolirati i puno je vjerojatnije da će razviti nedostatke.
To je posebno važno kod višeslojnog zavarivanja, zavarivanja korijenskog sloja i debljih spojeva gdje geometrija zavara snažno utječe na prodiranje i uklanjanje troske. Čak i vješt zavarivač može imati poteškoća s izradom dobrog zavara ako je sam spoj loše pripremljen.
Bolje spajanje znači više od pukog spajanja dvaju dijelova. To znači korištenje pravog dizajna kosine, ispravnog razmaka, pravilnog poravnanja i dovoljnog pristupa kako bi odabrana metoda zavarivanja dosljedno funkcionirala.
Kontrolirajte unos topline i brzinu kretanja
Unos topline i brzina zavara izravno utječu na prodiranje, oblik zavara, izobličenje i osjetljivost na pukotine. Ako je unos topline previsok, dio se može iskriviti ili progorjeti. Ako je prenizak, zavar se možda neće pravilno spojiti ili prodrijeti.
Brzina kretanja također mora ostati unutar ispravnog raspona. Prebrzo zavarivanje može pokazati nedovoljno ispunjenje, loše prodiranje ili nepravilno taljenje. Presporo zavarivanje može stvoriti preklapanje, prekomjerno ojačanje ili nepotrebno nakupljanje topline u okolnom materijalu.
Proizvođači obično kontroliraju te rizike kvalifikacijom postupaka, obukom zavarivača i praćenjem procesa. Konzistentni unos topline jedan je od najvažnijih čimbenika u održavanju stabilne geometrije zavara i unutarnje kvalitete tijekom ponovljenih proizvodnih ciklusa.
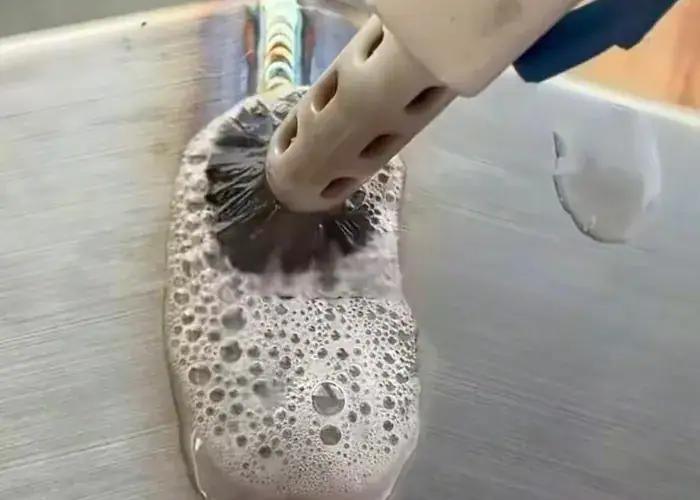
Pravilno očistite zglob
Čiste površine spoja su ključne za sprječavanje poroznosti, nedostatka taljenja i nestabilnog ponašanja luka. Ulje, hrđa, boja, okujina, vlaga i oksidni slojevi mogu ometati taljenje i zadržavati plin u zavarivačkom bazenu, posebno u procesima zavarivanja u zaštitnoj plinskoj atmosferi.
Ispravne metode čišćenja ovise o materijalu i procesu, ali obično uključuju odmašćivanje, čišćenje žičanom četkom, brušenje ili kemijsko čišćenje gdje je potrebno. Aluminij i nehrđajući čelik često zahtijevaju dodatnu pažnju jer površinska kontaminacija i oksidni filmovi mogu brzo utjecati na kvalitetu zavara.
Dobro čišćenje treba obaviti prije početka zavarivanja, a ne nakon što se problem pojavi. U mnogim slučajevima, dobro očišćen spoj jedan je od najjednostavnijih i najučinkovitijih načina za sprječavanje ponavljajućih nedostataka zavara u proizvodnji.
Slijedite kvalificirane postupke zavarivanja
Jedan od najpouzdanijih načina sprječavanja nedostataka zavarivanja je pridržavanje kvalificiranog i ponovljivog postupka zavarivanja. Kvaliteta zavarivanja postaje stabilnija kada operateri koriste odobrene postavke, definirane sekvence, ispravno međuslojno čišćenje i pravila rukovanja specifična za proces.
Kontrola postupka smanjuje varijacije između operatera, strojeva i proizvodnih serija. Također pomaže osigurati da se isti spoj zavari pod istim uvjetima svaki put, što je ključno za izbjegavanje nepredvidivih nedostataka u ponovljenoj proizvodnji.
Obuka je jednako važna kao i dokumentacija. Čak ni najbolji postupak zavarivanja neće spriječiti nedostatke ako se ne primjenjuje dosljedno u pogonu. Snažna prevencija ovisi i o kvalificiranim postupcima i o discipliniranom izvršenju.
Nakon što se pojavi greška u zavaru, popravak često povećava troškove, odgađa proizvodnju i može uzrokovati daljnje cikluse zagrijavanja ili lokalno slabljenje. Zato većina proizvođača usmjerenih na kvalitetu pokušava spriječiti greške u zavaru na izvoru umjesto da se oslanjaju na ponovljenu obradu nakon pregleda.
Kako otkriti nedostatke zavarivanja?
Otkrivanje nedostataka zavarivanja je ključno jer se mnogi nedostaci ne mogu prepoznati samo po izgledu. Površinski nedostaci mogu biti vidljivi, ali unutarnji problemi poput nedostatka taljenja, uključivanja troske i nepotpunog prodiranja često zahtijevaju više od jednostavne vizualne provjere. U praksi, inspekcija zavara počinje vizualnim pregledom, a zatim prelazi na nerazorna ispitivanja kada je potrebna dublja provjera.
Vizualni pregled
Vizualni pregled je najčešća provjera kvalitete zavara i prvi korak u otkrivanju nedostataka. Koristi se za pregled površine zavara radi vidljivih diskontinuiteta kao što su pukotine, podrezivanje, preklapanje, progorijevanje, prskanje, loš oblik zavara i druge površinske nepravilnosti.
Dobar vizualni pregled ne počinje tek nakon završetka zavarivanja. ESAB napominje da učinkovit vizualni pregled počinje prije zavarivanja, uključujući provjere čistoće, stanja kosine, prianjanja, razmaka, tačkastih zavara i raspodjele zavara tijekom procesa.
Glavno ograničenje vizualnog pregleda je to što ne može pouzdano otkriti unutarnje nedostatke. Čak i ako površina zavara izgleda prihvatljivo, nedostaci poput nedostatka taljenja, nepotpunog prodiranja ili unutarnje poroznosti mogu i dalje biti prisutni i zahtijevati daljnja ispitivanja.
Ultrazvučno ispitivanje
Ultrazvučno ispitivanje koristi visokofrekventne zvučne valove za ispitivanje unutarnje strukture zavara. Široko se koristi u nerazornim ispitivanjima jer može pomoći u otkrivanju unutarnjih diskontinuiteta bez rezanja ili uništavanja zavarenog dijela.
UT je posebno koristan za pronalaženje unutarnjih nedostataka poput pukotina, nedostatka taljenja, uključivanja troske i nepotpunog prodiranja. Često se preferira kod konstrukcijskih ili tlačnih radova gdje je unutarnja čvrstoća važna, a izravna vizualna potvrda nije moguća.
Njegova učinkovitost ovisi o pravilnoj tehnici, prikladnoj opremi i iskusnoj interpretaciji. U stvarnoj proizvodnji, ultrazvučno ispitivanje se obično odabire kada se mora provjeriti integritet zavara bez oštećenja komponente.
Radiografsko ispitivanje
Radiografsko ispitivanje koristi rendgenske ili gama zrake za stvaranje slike unutarnje strukture zavara. Ova metoda omogućuje inspektorima procjenu skrivenih diskontinuiteta propuštanjem zračenja kroz zavar na film ili drugi medij za snimanje.
RT se obično koristi za identifikaciju unutarnjih nedostataka poput poroznosti, pukotina, nepotpunog prodiranja i uključivanja troske. Budući da stvara sliku koja se može snimiti, posebno je koristan kada se stanje unutarnjeg zavara mora dokumentirati i pregledati.
U usporedbi s vizualnim pregledom, radiografsko ispitivanje pruža puno bolji uvid u unutrašnjost zavara. Međutim, zahtijeva specijaliziranu opremu, kontrolirane postupke i kvalificiranu interpretaciju, pa se općenito koristi kada rizik od nedostataka ili zahtjevi propisa opravdavaju dodatne troškove.
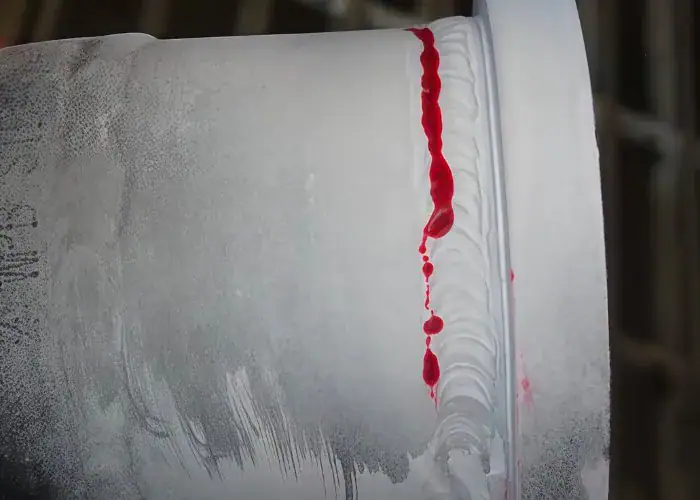
Ispitivanje prodora boje
Ispitivanje penetrantom bojom koristi se za otkrivanje površinskih nedostataka nanošenjem tekućine za penetraciju na površinu zavara. Tekućina ulazi u male otvore, a nakon što se ukloni višak penetranta, razvijač pomaže da ti otvori budu vidljivi inspektoru.
Ova metoda je korisna za otkrivanje finih površinskih pukotina i drugih otvorenih površinskih diskontinuiteta koje je teško vidjeti golim okom. Često se koristi kao dodatak vizualnom pregledu kada je potrebno poboljšati osjetljivost na površinske nedostatke.
Njegovo je ograničenje što djeluje samo na nedostatke koji se otvaraju na površinu. Ne može otkriti unutarnje nedostatke skrivene ispod vanjskog sloja koji izgleda zdravo, pa se često koristi u kombinaciji s drugim metodama inspekcije kada je potrebno šire otkrivanje nedostataka.
Ispitivanje magnetskim česticama
Ispitivanje magnetskim česticama je još jedna metoda ispitivanja površine i blizine površine koja se koristi na feromagnetskim materijalima. Tijekom ispitivanja, područje zavara se magnetizira, a magnetske čestice se skupljaju tamo gdje postoji diskontinuitet blizu površine.
MT je učinkovit za otkrivanje pukotina i sličnih nedostataka koji su otvoreni do površine ili neposredno ispod nje. U kontroli zavarivanja često se bira kada čelični zavari zahtijevaju brzo otkrivanje površinskih prekida ili plitkih podpovršinskih diskontinuiteta.
Kao i penetrantsko ispitivanje, magnetsko ispitivanje česticama nije namijenjeno za duboke unutarnje nedostatke. Njegova vrijednost leži u brzom pronalaženju nedostataka povezanih s pukotinama na prikladnim magnetskim materijalima, posebno tamo gdje samo vizualni pregled može propustiti male indikacije.
Različite vrste nedostataka zavarivanja zahtijevaju različite metode inspekcije. Vizualni pregled je učinkovit za površinske nedostatke poput podreza, preklapanja, prskanja i progorijevanja, dok su UT i RT prikladniji za unutarnje nedostatke poput poroznosti, uključivanja troske, nedostatka taljenja i nepotpunog prodiranja.
Odabir pogrešne metode inspekcije može dovesti do toga da ozbiljni nedostaci ostanu neotkriveni. Zavar može proći vizualni pregled, ali i dalje neće biti u funkciji ako unutarnji nedostaci nikada nisu provjereni u kritičnoj primjeni. Zato planiranje inspekcije mora biti usklađeno s rizikom od nedostataka i funkcijom zavarenog dijela.
Pitanja i odgovori
Kada se nedostatak zavarivanja treba smatrati odbojnim?
Greška u zavarivanju treba se smatrati odbojnom kada prelazi dopuštenu toleranciju i utječe na čvrstoću zavara, performanse brtvljenja, otpornost na umor ili namjeravanu funkciju dijela. U stvarnoj proizvodnji, prihvaćanje ovisi o vrsti greške, veličini, lokaciji i standardu kvalitete primijenjenom na zavarenu komponentu.
Koji nedostaci zavarivanja obično zahtijevaju NDT umjesto samo vizualnog pregleda?
Nedostaci zavarivanja skriveni unutar zavara obično zahtijevaju nerazorna ispitivanja umjesto samo vizualnog pregleda. Uobičajeni primjeri uključuju nedostatak taljenja, nepotpuno prodiranje, uključke troske, unutarnju poroznost i neke unutarnje pukotine, jer ti nedostaci mogu ostati neotkriveni čak i kada površina zavara izgleda normalno.
Mogu li se popraviti svi nedostaci zavarivanja ili je potrebno neke spojeve prepraviti?
Ne treba sve nedostatke zavarivanja popravljati na isti način. Manji površinski problemi mogu se ispraviti, ali ozbiljni nedostaci poput većih pukotina, dubokog nedostatka taljenja ili ponovljenih unutarnjih nedostataka mogu učiniti popravak rizičnim ili neekonomičnim. U kritičnim primjenama, odbacivanje i ponovna proizvodnja mogu biti sigurnija i pouzdanija opcija.
Zašto se isti nedostatak zavarivanja može ponavljati čak i nakon popravka?
Isti nedostatak zavarivanja često se vraća kada se uzrok ne ukloni. Ako loša priprema spoja, nestabilni parametri, kontaminacija, neispravni potrošni materijali ili nedosljedna tehnika zavarivanja ostanu nepromijenjeni, popravak samo popravlja vidljivi rezultat, a ne izvor problema. Zato je kontrola uzroka važnija od samog popravka.
Zaključak
Nedostaci zavarivanja mogu smanjiti čvrstoću spoja, izgled, performanse brtvljenja i dugoročnu pouzdanost zavarenih dijelova. Razumijevanje glavnih vrsta nedostataka zavarivanja, zajedno s njihovim uzrocima, metodama sprječavanja i tehnikama otkrivanja, pomaže proizvođačima da poboljšaju kvalitetu zavara i smanje rizik proizvodnje.
U TiRapidu pružamo precizne CNC usluge obrade i proizvodnje metalnih dijelova po narudžbi, zavarenih sklopova i industrijskih komponenti za industrije kao što su automobilska, robotska i industrijska oprema.
















