
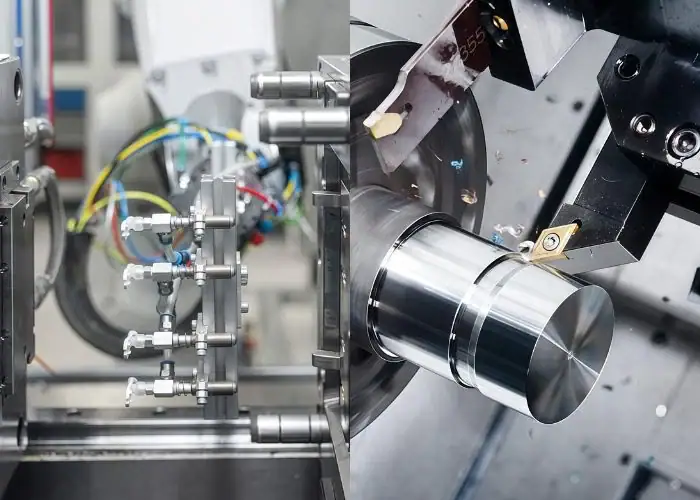
CNC obrada u odnosu na brizganje plastike uspoređuje dva fundamentalno različita načina proizvodnje dijelova. CNC obrada uklanja materijal iz punog materijala pomoću računalno kontroliranih alata za rezanje, dok brizganje plastike topi plastiku i utiskuje je u šupljinu kalupa. CNC obrada je općenito bolja za prototipove, proizvodnju malih količina, uske tolerancije, brze promjene dizajna i širok izbor materijala, a brizganje plastike postaje privlačnije kada se finalizirani dizajn plastike mora proizvoditi u velikim količinama uz nisku jediničnu cijenu.
Ovaj vodič objašnjava CNC obradu u odnosu na injekcijsko prešanje od prototipa do proizvodnje i pokazuje kada ima smisla ostati pri obradi ili investirati u kalup.
Što je CNC obrada?
CNC obrada je subtraktivni proizvodni proces koji koristi računalno upravljane alate za rezanje za uklanjanje materijala s čvrstog obratka dok se ne proizvede potrebna geometrija. Može obrađivati metale, inženjersku plastiku, kompozite i druge obradive materijale bez potrebe za posebnim proizvodnim kalupom.
Proces obično započinje CAD modelom, nakon čega slijedi CAM programiranje, podešavanje stezanja obratka, odabir alata za rezanje, strojna obrada, uklanjanje neravnina, inspekcija i bilo koja potrebna završna obrada površine. Primjeri CNC strojne obrade uključuju kućišta, osovine, nosače, učvršćivače, razvodnike, medicinske komponente, dijelove za zrakoplovnu industriju, prototipove i precizne plastične komponente.
Ovo objašnjava što je CNC proces obrade u praktičnom smislu proizvodnje: materijal se fizički uklanja kontroliranim putanjama alata, a ne preoblikuje unutar kalupa.
Kako radi CNC obrada?
CNC obrada funkcionira pretvaranjem digitalnog dizajna dijela u programirane pokrete rezanja koji kontroliraju osima stroja, brzinu vretena, brzinu pomaka, alate za rezanje i putanje alata.
CNC glodanje se obično koristi za džepove, utore, rupe, ravne površine i složenu 3D geometriju. CNC tokarenje proizvodi osovine, prstenove, čahure, navoje i cilindrične komponente. Petosna CNC obrada može pristupiti višestrukim orijentacijama s manje podešavanja kada dio sadrži kutne površine ili složene konturne površine.
Budući da ne postoji namjenski kalup, revidirani CAD model često se može uvesti modificiranjem programa obrade, putanje alata ili pričvrsnog uređaja, umjesto proizvodnje potpuno novog alata.
Glavne prednosti CNC obrade
CNC obrada nudi svoje najveće prednosti u preciznosti, niskim ulaganjima u alate, fleksibilnosti materijala i brzoj iteraciji dizajna.
Glavne prednosti uključuju:
- Nije potreban poseban kalup za ubrizgavanje
- Pogodno za prototipove i proizvodnju malih serija
- I metali i plastika mogu se obrađivati strojno
- Revizije dizajna mogu se implementirati relativno brzo
- Uske tolerancije su ostvarive
- Izvrsna kontrola dimenzija
- Dobra obrađena površina
- Pogodno za visoko konstruirane materijale
- Proizvodnja može započeti bez čekanja na izradu kalupa
Xometry navodi tipične CNC mogućnosti od oko ±0.001 in za prikladne dijelove, iako stvarna postižna tolerancija ovisi o geometriji, materijalu, veličini elementa, mogućnostima stroja, metodi inspekcije i zahtjevima crteža.
Glavna ograničenja CNC obrade
CNC obrada postaje manje ekonomična kada se moraju proizvesti vrlo velike količine identičnih dijelova jer svaki dio i dalje troši vrijeme stroja.
Uklanjanje materijala također stvara strugotine i otpad, a složeni dijelovi mogu zahtijevati više alata, postavki ili petosnu obradu. Trošenje alata za rezanje, iskorištenost stroja, vrijeme operatera, inspekcija i sirovine ostaju dio jedinične cijene.
Za tisuće ili desetke tisuća identičnih plastičnih dijelova, injekcijsko prešanje može s vremenom postići puno brže cikluse i niže troškove po jedinici nakon što se apsorbira investicija u kalup.
Što je injekcijsko prešanje?
Brizganje je proizvodni proces u kojem se polimerni materijal topi i ubrizgava pod tlakom u preciznu šupljinu kalupa, gdje se materijal hladi i stvrdnjava u potreban oblik. Najvrjedniji je za ponovljenu proizvodnju velikih količina plastičnih dijelova nakon što je kalup dovršen.
Sustav za injekcijsko prešanje obično uključuje jedinicu za ubrizgavanje, sustav stezanja i kalup. Plastične kuglice se tope, utiskuju u kalup, drže pod tlakom, hlade i zatim izbacuju.
Za razliku od CNC obrade, kalup sadrži negativnu geometriju gotovog dijela. To stvara značajne početne troškove alata, ali isti kalup može proizvesti veliki broj ponovljenih dijelova.
Kako funkcionira injekcijsko prešanje?
Injekcijsko prešanje funkcionira zagrijavanjem termoplastičnih peleta dok ne počnu teći, ubrizgavanjem rastaljenog polimera u zatvoreni kalup, hlađenjem dijela, otvaranjem alata i izbacivanjem gotovog dijela.
Tipičan ciklus uključuje:
- Zatvaranje kalupa
- Brizganje plastike
- Pakiranje i skladištenje
- Hlađenje
- Otvaranje kalupa
- Izbacivanje dijela
- Ponavljanje ciklusa
Nakon što su dostupni stabilan kalup i proces oblikovanja, ciklusi se mogu brzo ponavljati, a kalupi s više šupljina mogu proizvoditi nekoliko dijelova odjednom. Zbog toga je injekcijsko prešanje vrlo učinkovito za masovnu proizvodnju.
Glavne prednosti injekcijskog prešanja
Brizganje plastike nudi svoje najjače prednosti u velikoj količini proizvodnje, ponovljivosti, niskoj jediničnoj cijeni u velikim razmjerima i učinkovitoj proizvodnji kalupljive plastične geometrije.
Nakon što je kalup validiran, mogu se proizvesti stotine, tisuće ili puno veće količine bez pojedinačne obrade svakog elementa. Alati s više šupljina dodatno povećavaju učinak po ciklusu.
Još jedna prednost je iskorištenost materijala. Tekući materijali i otpad iz procesa ponekad se mogu ponovno upotrijebiti ovisno o polimeru, zahtjevima kvalitete i ograničenjima procesa, dok CNC inherentno uklanja dio originalnog materijala kao strugotine.
Glavna ograničenja injekcijskog prešanja
Brizganje plastike ima visoke početne troškove izrade alata, dulje vrijeme pripreme za proizvodnju i manju fleksibilnost nakon što je geometrija kalupa finalizirana.
Promjene u dizajnu koje uključuju zidove, rebra, rupe, podreze, linije razdvajanja, vrata ili ukupnu geometriju mogu zahtijevati modifikaciju ili zamjenu kalupa. Izrada složenih alata s više šupljina može koštati od tisuća do mnogo više, ovisno o veličini, materijalu alata, složenosti, automatizaciji i proizvodnim zahtjevima.
Kod oblikovanih dijelova potrebno je uzeti u obzir i skupljanje, savijanje, propuh, položaj otvora, ponašanje pri hlađenju, debljinu stijenke, linije zavara i dizajn izbacivača. Ovi čimbenici mogu učiniti injekcijsko prešanje manje praktičnim tijekom ranog razvoja proizvoda.
CNC obrada u odnosu na brizganje plastike: Ključne razlike na prvi pogled
Glavna razlika između CNC obrade i brizganja plastike je u tome što CNC obrada nudi manju angažiranost alata i veću fleksibilnost proizvodnje, dok brizganje plastike nudi puno bržu i jeftiniju ponovnu proizvodnju nakon što je kalup dovršen. CNC obično pobjeđuje tijekom faza prototipa i malih količina, dok brizganje plastike obično pobjeđuje kada količina postane dovoljno velika da opravda upotrebu alata.
| usporedba | CNC obrada | Injekcijsko oblikovanje |
| Proces | Oduzimanje | Kalupljenje |
| Namjenski kalup | Ne | Da |
| Unaprijed trošak alata | Nizak | visok |
| Ekonomija malog obujma | Izvrstan | Obično loše |
| Ekonomija visokog obujma | ograničen | Izvrstan |
| Vrijeme izrade prototipa | Kratak | Više |
| Vrijeme ciklusa po dijelu | Minuta do sati | Često od nekoliko sekundi do nekoliko minuta |
| Tipična preciznost | Viši | Dobro, ali skupljanje utječe na dimenzije |
| Izbor materijala | Metali, plastika, kompoziti | Uglavnom kalupljivi polimeri |
| Promjene u dizajnu | Relativno lako | Može biti potrebna modifikacija alata |
| Površina | Kontrolirano procesom rezanja | Uglavnom kontrolirano površinom plijesni |
| Materijalni otpad | Više čipsa/otpada | Općenito niže po gotovom dijelu |
| Konzistentnost proizvodnje | visok | Iznimno visoko nakon validacije procesa |
| Najbolja upotreba | Prototip/mali volumen/preciznost | Velikoserijski ponovljeni plastični dijelovi |
Xometrija daje reprezentativne tolerancije od oko ±0.001 inča za CNC obradu i oko ±0.005 inča za brizganje plastike, naglašavajući da stvarni kapacitet ovisi o specifičnom dizajnu i procesu.
CNC obrada u odnosu na cijenu brizganja plastike
CNC obrada obično ima niže početne troškove, dok injekcijsko prešanje obično postiže niže jedinične troškove pri dovoljno visokom obujmu proizvodnje. Točka rentabilnosti ovisi o cijeni kalupa, vremenu CNC ciklusa, materijalu, šupljinama, godišnjoj potražnji, inspekciji, sekundarnim operacijama i očekivanom vijeku trajanja proizvoda.
Koristan model troškova nije jednostavno "CNC je skup" ili "kalupljenje je jeftino". Ispravna usporedba je:
Ukupni trošak CNC-a = Programiranje + Priprema + Materijal + Strojna obrada + Završna obrada + Inspekcija
naspram:
Ukupni trošak injekcijskog prešanja = Razvoj kalupa + Validacija + Materijal + Ciklusi prešanja + Završna obrada + Inspekcija
Unaprijed troškovi alata
CNC obrada ima puno niže troškove namjenskog alata jer se u proizvodnji obično koriste standardni alati za rezanje i višekratne ugradbene naprave, a ne potpuni kalup specifičan za proizvod.
Brizganje plastike zahtijeva obradu kalupa prije početka proizvodnje. Ovisno o dijelu, to može uključivati usluge CNC glodanja , EDM-a, obradu elektroda, brušenje, poliranje, umetke, kanale za hlađenje, klizače, podizače, izbacivače i prilagođavanje kalupa.
Upravo je to ulaganje u kalup razlog zašto je CNC atraktivan kada se dizajn još uvijek mijenja ili je potrebna samo mala količina.
Jedinični trošak
Brizganje općenito omogućuje nižu jediničnu cijenu kada je količina proizvodnje dovoljno visoka jer svaki ciklus oblikovanja može vrlo brzo proizvesti jedan ili više dijelova.
Cijena CNC obrade po jedinici ostaje povezana s vremenom stroja. Čak i nakon što se troškovi programiranja i podešavanja rasporede po seriji, svaka komponenta i dalje zauzima vrijeme vretena i troši vijek trajanja alata za rezanje.
To znači da injekcijsko prešanje može na kraju dominirati ekonomijom velikih količina iako je početno ulaganje puno veće.
Trošak pri niskim, srednjim i visokim količinama proizvodnje
CNC obrada obično pruža bolju ekonomičnost pri malim količinama, dok injekcijsko prešanje postaje progresivno jače s povećanjem količine.
| Faza proizvodnje | Obično bolji izbor | Glavni razlog |
| 1–10 prototipova | CNC obrada | Nema proizvodnog kalupa |
| Deseci do stotine | Često CNC obrada | Niska angažiranost u alatima |
| Stotine do nešto tisuća | Ovisno o projektu | Potrebna je analiza točke rentabilnosti |
| Tisuće do desetke tisuća+ | Često injekcijsko prešanje | Alati se amortiziraju po volumenu |
Ovi rasponi su samo smjernice za odlučivanje, a ne fiksna pravila. Jednostavan oblikovani dio može opravdati raniju izradu alata, dok složeni kalup koji košta desetke tisuća dolara može zahtijevati puno veću potražnju tijekom životnog vijeka prije nego što oblikovanje postane ekonomično.
Kada brizganje plastike postane isplativije
Brizganje plastike postaje isplativije kada uštede u troškovima proizvodnje po jedinici premaše ulaganje u kalup u odnosu na očekivanu količinu.
Na primjer, ako CNC obrada košta 30 USD po dijelu, oblikovanje košta 3 USD po dijelu nakon obrade alata, a kalup košta 27,000 USD, pojednostavljena količina za točku rentabilnosti bila bi oko 1,000 dijelova:
(27,000 USD ÷ (30 USD − 3 USD)) ≈ 1,000 dijelova.
Prave ponude također moraju uključivati inspekciju, održavanje kalupa, pakiranje, otpad, promjene dizajna, sekundarne operacije i rizik financiranja.
CNC obrada u odnosu na brzinu brizganja plastike
CNC obrada je općenito brža za dobivanje prvih funkcionalnih dijelova, dok je injekcijsko prešanje znatno brže za ponovljenu proizvodnju nakon što je kalup spreman.
Ova je razlika važna jer „brzina“ može značiti ili vrijeme potrebno za izradu prvog dijela ili vrijeme ciklusa tijekom masovne proizvodnje.
Vrijeme isporuke prototipa
CNC obrada obično omogućuje brži put prototipa jer se CAD podaci mogu izravno prenijeti u programiranje, podešavanje, obradu i inspekciju bez čekanja na izradu kalupa za proizvodnju.
Zbog toga je CNC prikladan za validaciju dizajna, testiranje sklopova, funkcionalne prototipove, dijelove za medicinski razvoj, zrakoplovne komponente, pribor i uzorke malog broja inženjera.
Za proizvode u ranoj fazi, ušteda tjedana vremena za izradu alata može biti vrijednija od postizanja najniže moguće cijene po jedinici.
Vrijeme proizvodnog ciklusa
Brizganje plastike ima mnogo kraće proizvodne cikluse nakon što je izrada alata završena.
Stroj za oblikovanje može proizvesti gotove dijelove u sekundama ili minutama, ovisno o veličini, debljini stijenke, polimeru, vremenu hlađenja i konfiguraciji kalupa. Kalupi s više šupljina mogu dodatno povećati proizvodnju.
CNC dijelovi često zahtijevaju minute ili sate jer se svaka značajka rezanja mora strojno obraditi.
Vrijeme potrebno za izradu alata
Brizganje plastike zahtijeva znatno više pripreme alata jer je sam kalup složen projekt precizne proizvodnje.
Obrada kalupa može uključivati CNC glodanje šupljina i jezgri, EDM, bušenje prolaza za hlađenje, precizno prileganje, poliranje, teksturiranje i probno oblikovanje.
CNC proizvodnja eliminira većinu ove faze izrade alata specifične za proizvod, što olakšava brzi početak proizvodnje.
Brzina od promjene dizajna do gotovog dijela
CNC obrada je brža kada se dizajn promijeni jer se CAD model, CAM program, strategija rezanja ili pribor često mogu ažurirati bez ponovne izgradnje cijelog kalupa.
Revizije injekcijskog prešanja mogu zahtijevati zavarivanje, umetanje, ponovnu strojnu obradu, EDM, prilagođavanje kalupa, poliranje ili čak novi alat.
Zbog toga CNC obrada smanjuje rizik prije nego što je dizajn potpuno zamrznut.
CNC obrada u odnosu na volumen proizvodnje injekcijskog prešanja
CNC obrada je obično bolja za prototipove i proizvodnju malih serija, dok je injekcijsko prešanje bolje za ponovljenu proizvodnju velikih serija. Projekti srednjih serija zahtijevaju analizu troškova i životnog ciklusa jer oba procesa mogu biti ekonomična.
Prototipovi i proizvodnja malih serija
CNC obrada je obično bolje rješenje za prototipove i male serije jer se troškovi kalupa ne moraju nadoknaditi.
Također je korisno kada kupcima treba ponašanje materijala slično proizvodnji. Prototip izrađen od PEEK-a, Delrina, najlona, ABS-a, PC-a, aluminija ili nehrđajućeg čelika može pružiti realističnija mehanička ispitivanja od procesa izrade prototipa niske vjernosti.
Promjene dizajna ostaju lakše jer se dio može reprogramirati, a ne preurediti.
Proizvodnja srednjeg obima
Proizvodnja srednjeg obima zahtijeva analizu točke rentabilnosti, a ne automatski izbor procesa.
CNC može ostati ekonomičan ako je dio skup, vrlo precizan, često revidiran, proizveden povremeno ili zahtijeva materijale neprikladne za injekcijsko prešanje.
Brizganje može postati atraktivno ranije ako je geometrija jednostavna, trošak kalupa umjeren, godišnja potražnja stabilna i smanjenje jedinične cijene značajno.
Proizvodnja velikih količina
Brizganje je obično bolji izbor za velike količine plastičnih dijelova stabilnog dizajna.
Kalup može ponavljati istu geometriju tijekom mnogo ciklusa, a alati s više šupljina mogu proizvesti nekoliko komponenti u svakom udarcu. Xometry napominje da se kalupi za injekcijsko ubrizgavanje mogu kretati od dizajna s jednom šupljinom do alata koji sadrže mnogo šupljina, pružajući puno veći učinak strojnih sati od sekvencijalne CNC obrade.
Primjeri uključuju potrošačke proizvode, medicinske jednokratne proizvode, elektronička kućišta, automobilske kopče, poklopce, konektore, ambalažu i ponovljene plastične dijelove.
Tolerancije i preciznost CNC obrade u odnosu na brizganje plastike
CNC obrada općenito pruža strožu toleranciju i izravniju kontrolu dimenzija od injekcijskog prešanja, dok prešanje pruža izvrsnu ponovljivost nakon što se stabiliziraju skupljanje, hlađenje, dizajn kalupa i uvjeti procesa.
Tolerancija CNC obrade
CNC obrada može održavati uske tolerancije jer se dimenzije stvaraju izravno kontroliranim kretanjem stroja i putanjama alata za rezanje.
Xometrija daje ±0.001 in kao reprezentativnu CNC sposobnost za prikladne primjene. Takve tolerancije ne bi se trebale automatski primjenjivati na svaku značajku jer dublje rupe, tanke stijenke, vrlo veliki dijelovi, teški materijali i složene postavke mogu povećati poteškoće i troškove proizvodnje.
Precizno planiranje trebalo bi identificirati samo one značajke koje zaista zahtijevaju visoku toleranciju.
Dimenzionalna varijacija injekcijskog prešanja
Na dimenzije injekcijskog prešanja utječu i geometrija kalupa i ponašanje polimera tijekom punjenja i hlađenja.
Xometrija navodi približno ±0.005 inča kao reprezentativnu toleranciju kalupljenja, ali vrsta polimera, debljina stijenke, veličina dijela, položaj ulaza, temperatura kalupa, hlađenje i skupljanje utječu na stvarnu vrijednost.
Visoko kontrolirano injekcijsko prešanje i dalje može proizvoditi precizne komponente, ali dimenzijsko inženjerstvo mora uzeti u obzir ponašanje oblikovanog materijala.
Skupljanje, iskrivljavanje i trošenje alata
Do skupljanja i savijanja dolazi jer se oblikovani polimeri skupljaju tijekom hlađenja i mogu se neravnomjerno hladiti preko različitih debljina stijenki.
Geometrija, rebra, izbočine, položaj ulaza, orijentacija materijala, ojačanje vlaknima, kanali za hlađenje i temperatura kalupa mogu utjecati na konačne dimenzije.
Trošenje kalupa također može postupno utjecati na kvalitetu proizvodnje, zbog čega su održavanje alata i praćenje procesa važni tijekom dugih proizvodnih ciklusa.
Koji je proces bolji za uske tolerancije?
CNC obrada je općenito bolja kada pojedinačne značajke zahtijevaju vrlo uske tolerancije ili precizne odnose između rupa, površina, provrta i referentnih točaka.
Brizganje je bolje kada vrlo velike količine zahtijevaju konzistentnu geometriju oblikovanog materijala unutar praktičnog raspona tolerancije.
Neke komponente velikih serija koriste oba procesa: injekcijsko prešanje stvara dio gotovo u cijelosti, a CNC obrada završno obrađuje kritične rupe, brtvene površine, mjesta ležajeva ili precizna sučelja.
Materijali za CNC obradu u odnosu na brizganje plastike
CNC obrada nudi širi raspon materijala jer može obrađivati metale, plastiku i mnoge kompozite, dok injekcijsko prešanje uglavnom koristi kalupljive polimere i posebno formulirane mase za prešanje.
Plastika prikladna za oba procesa
Nekoliko inženjerskih plastika dostupno je i u strojno obrađivanim i u kalupima.
Primjeri uključuju:
- ABS
- Najlon
- POM/Acetal
- PEEK
- Polikarbonat
- polipropilen
- Polietilen
- PPS
- PEI
Međutim, ista polimerna porodica može se ponašati drugačije ovisno o vrsti, punilu, molekularnoj strukturi, metodi proizvodnje materijala i uvjetima oblikovanja.
Materijali koji su bolje prilagođeni CNC obradi
CNC obrada je bolja kada projekt zahtijeva metale ili krute visokoučinkovite materijale.
Uobičajeni CNC materijali uključuju aluminij, nehrđajući čelik, titan, mesing, bakar, alatni čelik, PEEK, Delrin, PTFE i ploče ili šipke od inženjerske plastike.
Ovaj široki izbor važan je za zrakoplovnu, medicinsku, industrijsku opremu, robotiku i visokoučinkovite prototipove.
Materijali koji su bolje prilagođeni za brizganje plastike
Brizganje je bolje za termoplastične materijale koji se moraju proizvoditi kao ponovljeni složeni dijelovi, posebno fleksibilne ili tankostijene polimere koje je teško učinkovito strojno obraditi.
Injekcijskim prešanjem se također mogu izravno u proizvodnu smolu uključiti staklena vlakna, mineralna punila, boje, aditivi za usporavanje gorenja i druge formulacije.
Vrlo mekani elastomerni materijali su općenito praktičniji za oblikovanje nego za CNC strojnu obradu.
Kako izbor materijala utječe na troškove i performanse
Izbor materijala utječe i na troškove proizvodnje i na konačne performanse jer svaki proces koristi materijal drugačije.
Na troškove CNC obrade snažno utječu cijena sirovine, otpad strugotine, brzina rezanja, trošenje alata i obradivost materijala. Na troškove injekcijskog prešanja utječu cijena smole, sušenje, temperatura taline, skupljanje, vrijeme ciklusa, trošenje kalupa i otpad.
Ispravna usporedba stoga bi trebala koristiti isti funkcionalni cilj performansi, a ne jednostavno uspoređivati cijene sirovina.
Geometrija i složenost dizajna
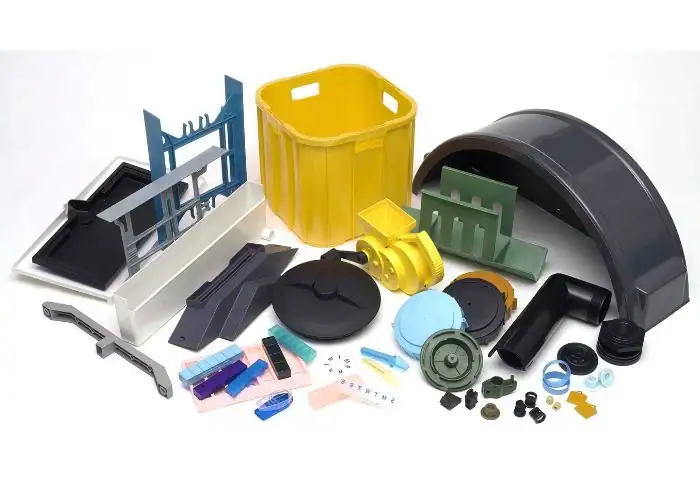
CNC obrada pruža veću slobodu za promjene dizajna i precizno dostupne značajke, dok injekcijsko prešanje može učinkovito stvarati vrlo složene oblike ako geometrija slijedi pravila dizajna kalupa.
Podrezi, kutovi nagiba i debljina stijenke
Dijelovi izrađeni brizganjem obično trebaju kutove nagiba kako bi se omogućilo čisto izbacivanje iz kalupa, dok dijelovi obrađeni CNC strojno općenito ne zahtijevaju nagib isključivo za proizvodnju.
Brizganje također ima koristi od kontrolirane i relativno ujednačene debljine stijenke jer veliki prijelazi debljine mogu uzrokovati probleme s udubljenjem, skupljanjem i hlađenjem.
Podrezivanje može zahtijevati klizače, podizače, sklopive jezgre ili druge složene radnje kalupa, što povećava troškove alata.
Duboke značajke i unutarnja geometrija
Duboki džepovi i unutarnje značajke CNC-a ograničeni su dohvatom alata, promjerom alata, krutošću, evakuacijom strugotine i smjerom pristupa.
Brizganje može stvoriti neke duboke ili integrirane geometrije izravno kroz jezgre kalupa, ali svaka geometrija i dalje mora omogućiti oblikovanje, punjenje, hlađenje i izbacivanje.
Nijedan proces nije univerzalno superiorniji po pitanju unutarnje složenosti, proizvodnost ovisi o dostupnosti značajki i mogućnosti oblikovanja.
Složeni 3D oblici
Oba procesa mogu stvoriti složene 3D oblike, ali to rade drugačije.
Petosna CNC obrada korisna je za oblikovane površine, višekutne elemente, duboke šupljine, medicinske dijelove, zrakoplovne komponente i geometriju koja se mora proizvesti od punog materijala.
Brizganje je posebno učinkovito za rebra, izbočine, kopče, prianjanja, teksture i integrirane plastične elemente koji bi zahtijevali opsežnu strojnu obradu ako bi se rezali pojedinačno.
Sloboda dizajna i ograničenja proizvodnje
CNC obrada pruža veću slobodu tijekom razvoja jer su ograničenja dizajna uglavnom povezana s pristupom alatu, geometrijom rezača, prihvatom obratka, krutošću i hodom stroja.
Dizajn injekcijskog prešanja usko je povezan s nacrtom, debljinom stijenke, linijama razdvajanja, vratima, izbacivačima, hlađenjem, podrezima i konstrukcijom kalupa.
Stoga bi DFM trebalo dovršiti prije odabira bilo kojeg procesa.
Promjene dizajna i fleksibilnost
CNC obrada je fleksibilnija za promjene dizajna jer se dimenzije i geometrija često mogu digitalno mijenjati, dok injekcijsko prešanje može zahtijevati fizičku modifikaciju kalupa.
Zašto je CNC obradu lakše modificirati
CNC obradu je lakše modificirati jer promjenu CAD modela često može pratiti ažurirano CAM programiranje i nove upute za obradu.
Male promjene položaja rupa, prilagodbe džepova, modifikacije stijenki i dimenzijske revizije možda neće zahtijevati novi trajni alat.
Zbog toga je CNC vrlo prikladan tijekom iterativnog inženjerskog razvoja.
Izmjene kalupa i prerada alata
Promjene kod injekcijskog prešanja postaju teže nakon što se čelik ili aluminij uklone iz kalupa.
Neke korekcije kalupa mogu se izvršiti zavarivanjem, umetanjem, strojnom obradom, EDM-om ili zamjenom komponenti kalupa, ali značajne promjene dizajna mogu postati skupe.
Stoga revizije proizvoda u kasnijoj fazi povećavaju financijski rizik nakon što je alat pušten u prodaju.
Najbolji proces za razvoj proizvoda
CNC obrada je obično bolji proces tijekom ranog razvoja proizvoda jer omogućuje funkcionalno testiranje prije nego što se krene u proizvodnju alata.
Praktičan tijek rada je sljedeći:
CAD dizajn → CNC prototip → Testiranje → Revizija dizajna → Niskoserijska CNC proizvodnja → Zamrzavanje dizajna → Obrada kalupa → Brizganje plastike
Ovaj slijed pomaže smanjiti rizik ulaganja u skupi kalup prije nego što je proizvod u potpunosti validiran.
Površinska obrada i kvaliteta konačnog dijela
CNC obrada obično osigurava visokokvalitetne precizne površine izravno iz kontroliranih operacija rezanja, dok injekcijsko prešanje reproducira teksturu površine i kvalitetu kalupa tijekom svakog proizvodnog ciklusa.
CNC obrađena površinska završna obrada
CNC obrada površine ovisi o geometriji alata, brzini pomaka, brzini vretena, koraku preko, stanju alata, krutosti i materijalu.
RapidDirect daje reprezentativni raspon obrađene površine od otprilike Ra0.8–3.2 μm, iako stvarne vrijednosti uvelike ovise o procesu i zahtjevima dijela.
Brušenje, poliranje, pjeskarenje, eloksiranje, prevlačenje i druge sekundarne završne obrade mogu se dodati po potrebi.
Površinska završna obrada brizganjem
Kvaliteta površine dobivene injekcijskim prešanjem prvenstveno je kontrolirana stanjem kalupa, teksturom kalupa, protokom polimera, temperaturom, prozračivanjem i stabilnošću obrade.
Polirani kalup može više puta reproducirati sjajnu površinu, dok jetkani ili teksturirani alati mogu stvoriti kontrolirane mat ili uzorkovane završne obrade.
Nedostaci poput tragova protoka, udubljenja, linija zavara, tragova gorenja, bljeskova ili ostataka otvora mogu se pojaviti ako dizajn dijela ili procesa nije optimiziran.
Ponovljivost i konzistentnost od dijela do dijela
Brizganje plastike pruža izvrsnu konzistentnost od dijela do dijela nakon što je proces validiran jer svaki ciklus koristi istu šupljinu kalupa.
CNC također pruža snažnu ponovljivost, posebno sa stabilnim alatima, sondiranjem, automatizacijom, paletnim sustavima i kontroliranom inspekcijom.
Razlika je u propusnosti: injekcijsko prešanje može ponavljati dijelove puno brže u velikim razmjerima.
Zahtjevi za sekundarnu završnu obradu
Oba procesa mogu zahtijevati sekundarnu završnu obradu ovisno o crtežu.
CNC dijelovi mogu zahtijevati uklanjanje neravnina, eloksiranje, kromiranje, bojanje, brušenje, poliranje, toplinsku obradu ili pasivizaciju.
Kalupljeni dijelovi mogu zahtijevati obrezivanje otvora, bojanje, galvanizaciju, ultrazvučno zavarivanje, toplinsko spajanje, tisak, montažu ili CNC završnu obradu kritičnih dimenzija.
Čvrstoća i performanse gotovih dijelova
Čvrstoća gotovog dijela više ovisi o materijalu, geometriji, povijesti obrade, temperaturi, orijentaciji vlakana i smjeru opterećenja nego samo o nazivu procesa. CNC obrada čuva svojstva punog materijala, dok injekcijsko prešanje uvodi orijentaciju toka, linije zavara, skupljanje i naprezanje u lijevanom obliku.
Performanse obrađenog materijala
CNC obrađeni dijelovi izrezuju se iz unaprijed proizvedenih ploča, šipki, limova, gredica ili oblikovanih materijala.
To može pružiti predvidljiva svojstva materijala na temelju specifikacije zaliha i čini CNC atraktivnim za ispitivanje performansi gdje je potreban materijal inženjerske kvalitete.
Međutim, zaostala naprezanja u plastičnom materijalu i dalje mogu uzrokovati pomicanje nakon uklanjanja velikih količina materijala.
Performanse oblikovanog materijala
Performanse injekcijskog prešanja ovise o vrsti smole i uvjetima obrade.
Temperatura taline, temperatura kalupa, tlak pakiranja, hlađenje, vlaga, sadržaj vlakana i položaj linije zavara mogu utjecati na čvrstoću i dimenzijsku stabilnost.
Zato se vrijednosti iz podatkovnog lista oblikovanog materijala ne smiju tretirati kao zajamčene vrijednosti za svaku gotovu geometriju.
Orijentacija vlakana, naprezanje i čvrstoća dijela
Vlaknima ojačane injekcijski prešane plastike mogu postati ovisne o smjeru jer se vlakna nastoje poravnati s tokom taline.
To može rezultirati vrlo visokim performansama u jednom smjeru, ali različitim skupljanjem i čvrstoćom u drugom.
Za strukturne oblikovane dijelove, simulacija, lokacija ulaza, dizajn stijenke i ispitivanje stoga mogu biti jednako važni kao i nominalna čvrstoća materijala.
Učinkovitost materijala i otpad
Brizganje općenito učinkovitije koristi materijal po gotovom dijelu, dok CNC obrada stvara više fizičkog otpada jer se potrebna geometrija reže iz većeg komada.
CNC uklanjanje materijala i otpada
CNC obrada generira strugotine, ostatke, izbušeni materijal i ostatke zaliha.
Metali poput aluminija i čelika često se mogu učinkovito reciklirati, ali materijal se i dalje mora kupiti, rezati, rukovati i ukloniti prije recikliranja.
Odabir gotovo neto zaliha i optimizirano gniježđenje mogu smanjiti otpad.
Učinkovitost materijala za brizganje
Injekcijsko prešanje pretvara smolu izravno u gotovo konačnu geometriju i obično stvara manje otpada pri obradi.
Sustavi kanalskih cijevi, uljevni kanali, početni materijal, odbačeni dijelovi i pročišćavanje i dalje stvaraju otpad, iako sustavi vrućih kanalskih cijevi mogu smanjiti količinu materijala u kanalskim cijevima.
To daje oblikovanju snažnu prednost u učinkovitosti materijala pri velikim volumenima.
Razmatranja za ponovno mljevenje i ponovnu upotrebu
Neki otpadni materijali od kalupljenja mogu se ponovno samljeti i ponovno upotrijebiti, ali ponovna upotreba ovisi o vrsti polimera, kontaminaciji, termičkoj povijesti, boji, certifikaciji i zahtjevima kupca.
Medicinski, zrakoplovni, optički ili sigurnosno kritični dijelovi mogu imati stroža ograničenja u pogledu recikliranog materijala za obradu.
Održivost bi stoga trebalo procijeniti na razini cijelog procesa, umjesto da se pretpostavlja da se sav otpad može automatski vratiti u proizvodnju.
Vijek trajanja i održavanje alata
CNC obrada oslanja se na zamjenjive alate za rezanje i višekratne ugradbene uređaje, dok injekcijsko prešanje ovisi o namjenskom kalupu koji može proizvoditi velike količine, ali zahtijeva inspekciju, čišćenje, popravak i održavanje tijekom cijelog svog vijeka trajanja.
Trošenje CNC alata za rezanje
CNC alati se troše zbog kontakta s obratkom, topline, abrazije, prekida rezanja i opterećenja strugotinom.
Vijek trajanja alata uvelike ovisi o materijalu obratka. Aluminij se može relativno lako obrađivati, dok nehrđajući čelik, titan, plastika punjena staklom i abrazivni kompoziti mogu ubrzati trošenje alata.
Praćenje alata i planirana zamjena pomažu u održavanju dimenzijske konzistentnosti.
Životni vijek kalupa za ubrizgavanje
Vijek trajanja kalupa za injekcijsko ubrizgavanje može varirati od relativno kratkog prototipnog alata do vrlo velikih proizvodnih količina, ovisno o materijalu kalupa, geometriji dijela, abrazivnosti smole, tlaku, održavanju i dizajnu.
Kaljeni proizvodni kalupi u početku koštaju više, ali mogu podnijeti puno dulji vijek trajanja od mekih alata za prototipove.
Ispravna specifikacija kalupa stoga bi trebala odražavati očekivanu potražnju tijekom životnog vijeka.
Troškovi održavanja i zamjene
CNC obrada raspoređuje održavanje alata na rezače, držače, sonde, pribor i strojeve, dok injekcijsko prešanje koncentrira značajnu vrijednost u kalupu.
Održavanje kalupa za injekcijsko brizganje može uključivati poliranje, zamjenu igala za izbacivanje, popravak vrata, održavanje klizača, čišćenje otvora za ventilaciju, obnavljanje površina i provjeru sustava hlađenja.
Trošak životnog ciklusa kalupa treba biti uključen u dugoročne ponude.
Ekološka i energetska razmatranja
Ni CNC obrada ni injekcijsko prešanje nisu automatski održiviji, utjecaj na okoliš ovisi o materijalu, potrošnji energije, recikliranju otpada, alatima, obujmu proizvodnje, vijeku trajanja dijelova, transportu i recikliranju.
Korištenje energije
CNC strojevi troše energiju tijekom rada vretena, kretanja osi, cirkulacije rashladne tekućine, komprimiranog zraka, rukovanja strugotinom i pomoćnih sustava.
Brizganje plastike troši značajnu energiju za zagrijavanje plastike, stezanje alata, ubrizgavanje materijala, hlađenje kalupa i rad automatizacije.
Energija po gotovom dijelu može pogodovati oblikovanju tijekom optimizirane proizvodnje velikih količina jer se mnogi dijelovi proizvode brzo.
Materijalni otpad
CNC generira više izravnog otpada pri obradi jer se čvrsti materijal uklanja za stvaranje geometrije.
Brizganje stvara manje otpada koji se oduzima, ali i dalje može generirati materijal za brizganje, škart, materijal za pročišćavanje i početni otpad.
Mogućnost recikliranja ovisi o materijalu i zahtjevima kvalitete.
Utjecaj alata i životnog ciklusa
Za izradu kalupa za brizganje potrebni su značajni materijali i energija, tako da ulaganje u okoliš ima više smisla kada kalup proizvodi dovoljno dijelova.
CNC zahtijeva manje namjenskog alata, ali i dalje troši vrijeme stroja za svaku komponentu.
Količina tijekom životnog ciklusa stoga je važna i u usporedbama s utjecajem na okoliš i u financijskim usporedbama.
Sigurnosna razmatranja
Oba procesa zahtijevaju industrijske sigurnosne kontrole, ali njihove primarne opasnosti se razlikuju: CNC obrada uključuje rotirajuće alate za rezanje, strugotine, stezanje obratka, rashladnu tekućinu i kretanje stroja, dok injekcijsko prešanje uključuje rastaljene polimere, visoki tlak, zagrijanu opremu i sile stezanja.
Sigurnosni rizici CNC obrade
Rizici CNC obrade uključuju rotirajuća vretena, alate za rezanje, vruće strugotine, oštre rubove, lom alata, visokotlačnu rashladnu tekućinu, automatske osi i nepravilno pričvršćene obratke.
Moderni CNC strojevi koriste zaštite, blokade, sondiranje, nadzor alata i zatvorene zone obrade, ali obučeni postupci postavljanja i rada ostaju ključni.
Automatizacija smanjuje izloženost nekim zadacima, ali ne eliminira zahtjeve za postavljanjem, održavanjem, inspekcijom ili kontrolom procesa.
Sigurnosni rizici kod brizganja plastike
Rizici injekcijskog prešanja uključuju vrući polimer, zagrijane bačve, visoki tlak ubrizgavanja, snažne sustave stezanja kalupa, pomicanje izbacivača, robote i operacije pročišćavanja.
Operateri također moraju uzeti u obzir polimerne pare, rukovanje izmjenom kalupa, hidraulične sustave i površine visoke temperature.
Postupci zaključavanja i odgovarajuća zaštita stroja ključni su tijekom održavanja i izmjene kalupa.
Koje su sličnosti između CNC obrade i brizganja plastike?
CNC obrada i injekcijsko prešanje su slični jer obje metode mogu proizvoditi precizne funkcionalne dijelove, podržavaju složenu geometriju, zahtijevaju odabir inženjerskih materijala i DFM te igraju važnu ulogu u razvoju i proizvodnji proizvoda.
Oba mogu proizvoditi precizne plastične dijelove
I CNC obrada i injekcijsko prešanje mogu proizvesti funkcionalne inženjerske plastične dijelove.
CNC se obično odabire kada su važne tolerancije, male količine, brze promjene ili svojstva materijala. Brizganje se odabire kada je ponovljena učinkovitost proizvodnje važnija.
Neki proizvodi koriste strojno obrađene prototipove prije nego što se pređu na oblikovane proizvodne dijelove.
Oba podržavaju složene geometrije
Oba procesa mogu stvoriti složene dijelove, iako se njihova pravila dizajna razlikuju.
Složenost CNC obrade ovisi o pristupu alatu, kretanju osi, geometriji rezača, postavljanju i prihvatu obratka. Složenost oblikovanja kalupa ovisi o djelovanju kalupa, nagibu, linijama razdvajanja, protoku, hlađenju i izbacivanju.
Geometrija koja je teška za jedan proces može biti jednostavna za drugi.
Oba zahtijevaju DFM i odabir materijala
Oba procesa zahtijevaju DFM jer proizvodnost utječe na trošak, kvalitetu, vrijeme isporuke i rizik od kvara.
CNC DFM pregledava pristup alatu, dubinu džepova, radijuse, tolerancije, debljinu stijenke, navoje i postavke.
DFM metodom injekcijskog prešanja pregledava se nagib, debljina stijenke, rebra, izbočine, podrezi, otvori, hlađenje, skupljanje i položaj izbacivača.
Oboje je važno u razvoju proizvoda
Oba procesa se često koriste u različitim točkama istog životnog ciklusa proizvoda.
CNC podržava prototipove i ranu proizvodnju malih serija. Brizganje plastike podržava skaliranje nakon validacije dizajna.
Zbog toga su ta dva procesa komplementarna, a ne izravni konkurenti u mnogim projektima.
Uobičajene primjene CNC obrade i brizganja plastike
CNC obrada se obično koristi za precizne prototipove, komponente malog obima, metalne dijelove, alate i inženjersku plastiku, dok se injekcijsko prešanje obično koristi za ponovljena plastična kućišta, kopče, medicinske proizvode, automobilske komponente, elektroniku i potrošačke proizvode.
Primjene CNC obrade
Primjene CNC obrade uključuju zrakoplovne nosače, medicinske komponente, dijelove robotike, poluvodičke učvršćivače, aluminijska kućišta, osovine, razdjelnike, prototipove, umetke za kalupe, šablone i komponente iz inženjerske plastike.
Proces je posebno vrijedan kada je količina ograničena, ali su tolerancija, performanse materijala, geometrija ili inženjerska fleksibilnost važni.
Obrada kalupa također je glavna CNC primjena jer jezgre kalupa za injekcijsko brizganje, šupljine, umetci, ploče i elektrode zahtijevaju preciznu izradu prije početka oblikovanja.
Primjene za injekcijsko prešanje
Primjene injekcijskog prešanja uključuju elektronička kućišta, konektore, dijelove interijera automobila, medicinski potrošni materijal, ambalažu, poklopce, prekidače, kuhinjski pribor, igračke, komponente kućanskih aparata i druge proizvode od višestruke plastike.
Proces je najatraktivniji kada je potražnja stabilna, a količina proizvodnje dovoljno visoka da opravda upotrebu alata.
Složena rebra, kopče, izbočine, teksture i elementi sklopa često se mogu izravno ukalupiti u svaki ciklus.
Kada se oba procesa koriste u istom proizvodu
Oba procesa se koriste zajedno kada CNC obrada podržava prototipove, kalupe, pribor ili precizne sekundarne elemente, dok injekcijsko prešanje proizvodi konačno tijelo velikog volumena.
Uobičajeni proizvodni put je:
CNC prototip → Ispitivanje proizvoda → Obrada kalupa → Brizganje plastike → CNC sekundarna obrada → Inspekcija
Ovaj pristup omogućuje proizvođačima korištenje fleksibilnosti CNC-a i opsega injekcijskog prešanja u istom projektu.
Kako odabrati između CNC obrade i brizganja plastike?
Odaberite CNC obradu kada su vam potrebni prototipovi, male količine, fleksibilnost dizajna, uske tolerancije ili širok izbor materijala, odaberite injekcijsko prešanje kada je dizajn plastike stabilan, a volumen proizvodnje dovoljno visok da opravda ulaganje u kalup.
Odaberite CNC obradu za prototipove i male količine
Odaberite CNC obradu kada je količina mala ili se dizajn još uvijek mijenja jer izbjegavanje ulaganja u kalupe smanjuje i troškove i rizik projekta.
Posebno je prikladan za funkcionalne prototipove, proizvodnju mostova, prilagođene dijelove, zamjenske komponente, inženjerska ispitivanja i preciznu proizvodnju malih serija.
CNC također omogućuje inženjerima da procijene proizvod prije nego što se obavežu na izradu alata za proizvodnju.
Odaberite injekcijsko prešanje za velike količine
Odaberite brizganje kada su potrebne tisuće ili veće količine iste plastične komponente i kada je dizajn validiran.
Nakon što se trošak kalupa rasporedi na dovoljan broj dijelova, trošak po jedinici može postati znatno niži od strojne obrade.
Veliki broj plastičnih dijelova za široku potrošnju, automobilsku, medicinsku i elektroničku proizvodnju obično slijedi ovaj put.
Odaberite na temelju tolerancije
Odaberite CNC obradu kada dizajn sadrži vrlo uske kritične dimenzije ili precizne pozicijske odnose.
Injekcijskim prešanjem može se postići izvrsna ponovljivost, ali skupljanje polimera i ponašanje hlađenja stvaraju dodatne dimenzijske varijable.
Hibridno rješenje može koristiti kalupljenje za glavnu geometriju i CNC obradu za nekoliko kritičnih značajki.
Odaberite na temelju materijala
Odaberite CNC obradu kada dio zahtijeva aluminij, nehrđajući čelik, titan, bakar, mesing, PEEK, PTFE ili neki drugi materijal koji nije praktičan za konvencionalno injekcijsko prešanje.
Odaberite injekcijsko prešanje kada odgovarajuća termoplastična smola može zadovoljiti ciljne performanse, a količina proizvodnje podržava alate.
Prije promjene metode proizvodnje uvijek treba provjeriti certifikaciju materijala i stvarno radno okruženje.
Odaberite na temelju geometrije
Odaberite CNC kada je geometrija dostupna alatima za rezanje i ne opravdava složenu konstrukciju kalupa.
Odaberite injekcijsko prešanje kada se elementi poput rebara, izbočina, kopči, tekstura, tankih stijenki i integriranih plastičnih detalja mogu učinkovito uliti u svaki dio.
Podrezi, duboke šupljine, unutarnji kutovi, debljina stijenke i pristup alatu trebaju se pregledati tijekom DFM-a.
Odaberite na temelju cijene i vremena isporuke
Odaberite na temelju ukupnih troškova projekta i životnog ciklusa proizvoda, a ne samo na temelju jedinične cijene.
Za novi proizvod, CNC može biti ekonomičniji čak i uz višu cijenu po komadu jer izbjegava rizik od kalupa i podržava promjene dizajna. Nakon što potražnja postane predvidljiva, injekcijsko prešanje može osigurati puno nižu dugoročnu jediničnu cijenu.
Praktičan put donošenja odluka je:
Prototip → CNC obrada → Validacija → Proizvodnja malih serija → Zamrzavanje dizajna → Ulaganje u kalup → Brizganje plastike
Pitanja i odgovori
Je li CNC bolji od lijevanja?
CNC obrada je bolja od lijevanja kada projekt zahtijeva mali volumen, uske tolerancije, brze promjene dizajna i bez alata za lijevanje. CNC može postići reprezentativne tolerancije od oko ±0.001 in na prikladnim dijelovima, dok lijevanje obično stvara gotovo neto oblik koji i dalje može zahtijevati obradu. Lijevanje postaje ekonomičnije za veće količine ili geometrije gdje bi strojna obrada velikih količina materijala bila neučinkovita. Najbolji izbor ovisi o leguri, količini, geometriji, toleranciji, cijeni alata i zahtjevima za konačnu površinu.
Je li CNC isto što i strojna obrada?
CNC je vrsta strojne obrade, ali strojna obrada je šira kategorija. Strojna obrada uključuje CNC glodanje, CNC tokarenje, bušenje, provrtanje, brušenje, piljenje i druge procese uklanjanja materijala koji mogu biti ručni, konvencionalni ili računalno kontrolirani. CNC je kratica za Computer Numerical Control (računalno numeričko upravljanje) i automatizira kretanje stroja pomoću programiranih uputa. Moderni CNC sustavi mogu kontrolirati 3-osne, 4-osne ili 5-osne strojeve i proizvoditi ponovljive precizne komponente s puno manje ručnog pozicioniranja alata nego kod konvencionalne strojne obrade.
Hoće li umjetna inteligencija zamijeniti CNC obradu?
Malo je vjerojatno da će umjetna inteligencija zamijeniti samu CNC obradu, vjerojatnije je da će automatizirati programiranje, praćenje, optimizaciju, inspekciju, održavanje i procesne odluke vezane uz CNC proizvodnju. Trenutni NIST-ov rad na umjetnoj inteligenciji u proizvodnji posebno se fokusira na pouzdano timsko djelovanje čovjeka i umjetne inteligencije, a ne na proizvodnju bez ljudi. Američki Zavod za statistiku rada također navodi da će se od strojara i dalje tražiti da postavljaju, prate i održavaju CNC sustave, čak i ako automatizacija povećava produktivnost.
Je li CNC obrada u velikoj potražnji?
CNC obrada i dalje je važna u proizvodnji, iako se potražnja za radnom snagom pomiče prema vještijem programiranju, postavljanju, automatizaciji i kontroli procesa. Podaci američkog BLS-a pokazuju oko 299 500 strojara u 2024. godini, s projekcijom zaposlenosti od oko 299 600 u 2034. godini i otprilike 29 500 otvorenih radnih mjesta za strojare godišnje zbog potražnje za zamjenom. BLS također napominje da se očekuje da će potražnja za CNC programerima alata ostati jaka jer tvornice usvajaju više CNC opreme i automatizacije.
Zaključak
CNC obrada i injekcijsko prešanje služe različitim fazama i proizvodnim ciljevima, a ne natječu se kao univerzalno bolje metode proizvodnje. CNC obrada je obično bolji izbor za prototipove, dijelove malog obima, uske tolerancije, široke mogućnosti materijala i česte promjene dizajna. Injekcijsko prešanje postaje ekonomičnije kada je dizajn plastike stabilan, a volumen proizvodnje dovoljno visok da povrati ulaganje u kalup. Prije odabira procesa treba pregledati troškove, toleranciju, alate, vrijeme isporuke, geometriju, materijal i očekivanu količinu tijekom životnog vijeka.
U TiRapidu pružamo precizne CNC strojne i proizvodne usluge za prilagođene metalne i plastične dijelove, uključujući CNC glodanje, CNC tokarenje, 5-osnu CNC strojnu obradu, proizvodnju prototipova, proizvodnju malih serija i strojnu obradu kalupa. Naš tim može podržati DFM analizu, odabir materijala, planiranje tolerancija, završnu obradu površine i kontrolu kvalitete kako bi se utvrdilo je li CNC strojna obrada pravo rješenje prije nego što vaš projekt prijeđe na proizvodnju većih serija.















