
Strojna obrada osovina je precizna izrada cilindričnih komponenti koje prenose okretni moment, podupiru rotirajuće elemente ili omogućuju kontrolirano kretanje unutar mehaničkih sustava. Iako se osovina može činiti jednostavnom, njezine performanse često ovise o odnosu između nekoliko kritičnih značajki, uključujući promjere, sjedišta ležajeva, ramena, navoje, utore za klinove, odstupanje, ravnost i površinsku obradu. CNC tokarenje obično stvara glavnu geometriju, dok glodanje, bušenje, brušenje i završna obrada dovršavaju funkcionalna i visokoprecizna područja.
Ovaj vodič objašnjava kako funkcionira obrada osovina, glavne CNC procese koji su uključeni, uobičajene vrste i materijale osovina te tolerancije koje su najvažnije u stvarnim sklopovima. Također obuhvaća izazove obrade dugih osovina, toplinsku obradu, završnu obradu površine, inspekciju, primjene, faktore troškova i praktične odluke o dizajnu za proizvodnju točnih i pouzdanih osovina.
Što je obrada osovina?
Strojna obrada osovina transformira šipke, otkivke ili druge praznine u cilindrične mehaničke komponente s kontroliranom geometrijom i funkcionalnim značajkama. Budući da je većina geometrije osovina rotacijska, CNC tokarenje je obično glavni proces, dok se druge metode obrade dodaju tamo gdje dizajn zahtijeva utore, utore za klinove, rupe, navoje ili uže konačne dimenzije.
Važna razlika je u tome što gotovo vratilo nije samo okrugli dio. Njegove dimenzije i značajke moraju djelovati zajedno oko zajedničke rotacijske osi kako bi ležajevi, zupčanici, brtve, spojnice i ostale komponente radile kako je predviđeno.
Što radi mehaničko vratilo?
Mehanička osovina obično prenosi rotacijsko gibanje i moment s jedne komponente na drugu. Osovine motora, osovine prijenosa, osovine pumpi i osovine mjenjača obavljaju ovu osnovnu funkciju na različite načine. Osovine također mogu podupirati zupčanike, ležajeve, remenice, impelere, valjke ili druge rotirajuće komponente dok nose savijajuća i ciklička opterećenja.
Ova kombinacija rotacije i opterećenja čini geometriju osovine važnom. Promjer određuje više od ukupne veličine: može utjecati na krutost, prianjanje ležaja, kapacitet momenta i kako osovina reagira na savijanje. Rame postavlja komponente aksijalno, dok utori za klinove, klinovi ili druge značajke prenose moment između osovine i pričvršćenih dijelova.
Kako se brzina vrtnje i opterećenje povećavaju, male geometrijske pogreške postaju važnije. Neusklađenost koja se čini beznačajnom na stacionarnom dijelu može uzrokovati vibracije, neravnomjerno trošenje ili buku kada se osovina počne okretati.
Zašto je preciznost važna kod obrade osovina
Osovina može dostići svoj nominalni promjer, a ipak otkazati u radu. Odstupanje, koaksijalno poravnanje, ravnost i stanje površine mogu biti jednako važni kao i osnovna veličina jer određuju kako se osovina okreće i kako komponente koje se spajaju dodiruju njezine površine.
Predimenzionirano sjedište ležaja može stvoriti prekomjerne smetnje i naprezanje pri montaži, dok premalo sjedište može omogućiti kretanje između osovine i ležaja. Slični problemi mogu se pojaviti kada različiti stepenasti promjeri ne ostaju poravnati oko iste osi.
Površinska obrada također je važna na mjestima ležajeva i brtvi. Gruba površina može povećati trenje ili ubrzati trošenje, dok neprikladna površina brtve može oštetiti brtveni element i skratiti vijek trajanja. Preciznost osovine stoga treba tretirati kao kombinaciju veličine, geometrije, poravnanja i stanja površine, a ne kao jednu vrijednost tolerancije.
Uobičajene vrste obrađenih osovina
Osovine se mogu klasificirati na mnogo načina, ali s gledišta obrade, njihova geometrija je često korisnija od njihovog naziva. Jednostavna ravna osovina i osovina s više promjera mogu obavljati slične rotacijske funkcije, no njihovi proizvodni zahtjevi mogu biti vrlo različiti.
Razumijevanje glavnih geometrijskih oblika pomaže u određivanju koje će operacije vjerojatno biti potrebne.
Ravne i stepenaste osovine
Ravna osovina održava uglavnom konstantan promjer duž svoje radne duljine. Relativno ju je jednostavno okretati i može biti prikladna za valjke, vodilice, nosače i nekomplicirane pogonske sustave.
Stepenaste osovine sadrže više promjera odvojenih ramenima. Ove stepenice osiguravaju definirane lokacije za ležajeve, zupčanike, brtve, odstojnike i spojnice. Budući da nekoliko promjera može morati dijeliti istu rotacijsku os, stepenaste osovine stavljaju veći naglasak na odstupanje i poravnanje između elemenata.
CNC tokarenje je posebno učinkovito za stepenaste osovine jer se često mogu obraditi više koncentričnih promjera, ramena, utora i krajnjih elemenata uz održavanje dosljedne rotacijske reference.
Klinaste i ozubljene osovine
Klinasta i ozubljena vratila se obično koriste kada se moment mora prenijeti između vratila i montirane komponente.
Klinasti utor omogućuje relativno jednostavnu mehaničku vezu između osovine i zupčanika, remenice ili spojnice. Klinovi raspoređuju moment na više zuba i često se koriste tamo gdje je potreban veći kapacitet momenta, ponovljena montaža ili kontrolirano kutno pozicioniranje.
Ove značajke dodaju složenost obrade jer njihov položaj mora ostati ispravno povezan s osi osovine. Također mogu unijeti lokalne koncentracije naprezanja, pa geometriju i opterećenje osovine treba promatrati zajedno, a ne tretirati značajku kao izolirani utor.
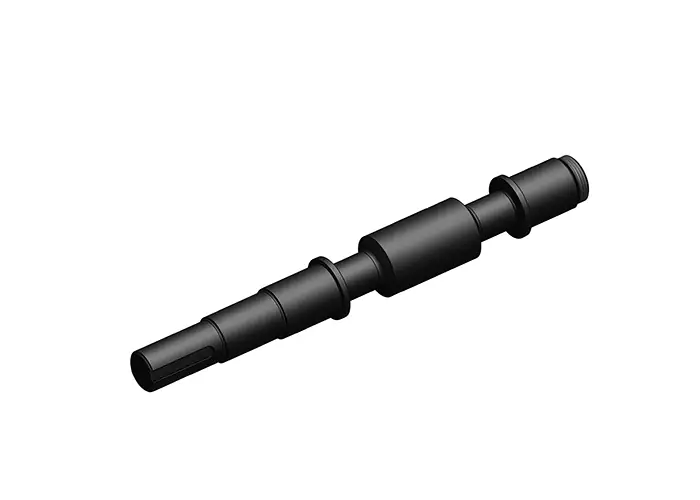
Šuplje, konusne i navojne osovine
Šuplje osovine smanjuju masu i mogu ponuditi učinkovit odnos krutosti i težine u primjenama gdje nije potreban čvrsti presjek. Njihova proizvodna složenost ovisi o dubini provrta, debljini stijenke, ravnosti i o tome trebaju li unutarnji i vanjski promjeri ostati blisko poravnati.
Konusne osovine su korisne tamo gdje je potrebno samocentriranje ili kontrolirani spojni kontakt. Kut konusa i stanje površine moraju biti prikladni za spojnu komponentu jer čak i mala neusklađenost može utjecati na poravnanje ili kontakt.
Navoji se obično dodaju na krajeve osovina ili međudijelove radi aksijalnog zadržavanja, podešavanja ili montaže. Ove se značajke obično proizvode tijekom tokarenja ili zasebnom operacijom narezivanja navoja, ovisno o veličini i specifikaciji.
Kako funkcionira proces obrade osovine?
Ne postoji jedinstveni proizvodni slijed za svaku osovinu. Jednostavna nekaljena osovina može se izravno kretati od tokarenja do kontrole, dok precizna osovina s ležajnim sjedištima, toplinskom obradom i strogim geometrijskim zahtjevima može zahtijevati nekoliko faza grube i završne obrade.
Tipičan proizvodni put slijedi logiku pripreme materijala → grube obrade → obrade elemenata → toplinske obrade kada je potrebno → završna obrada ili brušenje → završna obrada → inspekcija.
Sirovina i gruba obrada
Proizvodnja osovina često počinje s okruglim šipkama, ali otkivci ili drugi gotovo mrežno oblikovani dijelovi također se mogu koristiti za veće ili više opterećene komponente.
Početna faza strojne obrade uklanja višak materijala i uspostavlja osnovni cilindrični oblik. U ovoj fazi cilj obično nije postizanje konačne preciznosti. Na kritičnim površinama može ostati dovoljno materijala za kasniju završnu obradu, deformacije toplinskom obradom ili brušenje.
U ovoj fazi važno je i stanje materijala. Pravost, zaostali napon, tvrdoća i kvaliteta materijala mogu utjecati na ponašanje osovine tijekom uklanjanja materijala.
CNC tokarenje i obrada elemenata
CNC tokarenje proizvodi većinu rotacijske geometrije osovine, uključujući vanjske promjere, stepenice, ramena, utore, konuse i mnoge oblike navoja. Obradak se okreće oko svoje osi dok alat za rezanje kontrolira promjer i aksijalni profil.
Značajke koje nisu rotacijske obično se proizvode komplementarnim operacijama. Glodanjem se mogu stvoriti utori za klinove, ravnine, utori ili odabrani oblici klinova, dok bušenje dodaje aksijalne ili poprečne rupe.
Moderna višeosna i tokarsko-glodačka oprema ponekad može izvršiti nekoliko ovih operacija u jednom postavljanju. Smanjenje nepotrebnog premještanja može biti vrijedno kada više elemenata treba ostati točno u odnosu na središnju liniju osovine.
Brušenje i završna inspekcija
Tokarenjem se može postići točna geometrija osovine, ali neka sjedišta ležajeva, brtvena područja ili površine koje se brzo okreću zahtijevaju strožu dimenzijsku kontrolu ili glatkiju završnu obradu nego što se tokarenjem može dosljedno postići.
Cilindrično brušenje uklanja malu količinu materijala kako bi se kritični promjeri približili konačnoj veličini, a istovremeno poboljšava zaobljenost i kvalitetu površine. Također može biti korisno nakon toplinske obrade kada se moraju ispraviti izobličenja.
Nakon što je strojna obrada završena, pregledom se potvrđuje da osovina odgovara crtežu, a ne samo da izgleda ispravno. Promjer, odstupanje, ravnost, poravnanje između funkcionalnih promjera i hrapavost površine su neke od karakteristika koje je možda potrebno provjeriti.
Metode obrade glavnog vratila
Različiti procesi obrade rješavaju različite probleme. Tokarenje stvara osnovni rotacijski oblik, glodanje i bušenje dodaju lokalne značajke, a brušenje je obično rezervirano za dimenzije ili površine koje zahtijevaju veću konačnu kontrolu.
Korištenje prave kombinacije procesa općenito je učinkovitije od pokušaja da se svaka značajka nametne jednoj operaciji.
CNC okretanje
CNC tokarenje je osnova većine obrade osovina jer proces prirodno odgovara cilindričnoj geometriji. Kako se osovina okreće, alat za rezanje može učinkovito generirati promjere, ramena, utore, konuse i druge koncentrične značajke.
Jedna od najvećih prednosti tokarenja je mogućnost održavanja povezanih rotacijskih značajki iz uobičajenog postavljanja. To je posebno korisno za stepenaste osovine gdje nekoliko promjera mora ostati poravnato.
Tokarenje također nudi dobru ponovljivost za proizvodne serije. Nakon što se utvrdi program, stezanje obratka i strategija alata, ista geometrija može se dosljedno reproducirati bez oslanjanja na ponovljeno ručno podešavanje.
CNC glodanje i bušenje
Glodanje i bušenje dovršavaju elemente koje tokarenje ne može učinkovito stvoriti. Tipični primjeri su utori za klinove, ravnine, utori, poprečne rupe, elementi montaže i odabrane konture.
Njihov glavni inženjerski izazov je odnos položaja. Utor za klin može biti dimenzijski ispravan, ali i dalje uzrokovati probleme pri montaži ako je njegov kutni ili aksijalni položaj netočan u odnosu na druge elemente.
Za osovine s nekoliko tokarenih i glodanih elemenata, minimiziranje nepotrebnih podešavanja i održavanje pouzdanih referentnih točaka pomaže u zaštiti poravnanja tijekom cijelog proizvodnog slijeda.
Cilindrično i bezcentrično brušenje
Brušenje je općenito završni proces, a ne glavna metoda za stvaranje geometrije osovine. Koristi se kada kritični promjer zahtijeva bolju kružnost, dimenzijsku točnost ili površinsku obradu nego što prethodna operacija tokarenja može pouzdano pružiti.
Cilindrično brušenje je vrlo prikladno za osovine gdje odnos između nekoliko značajki mora biti strogo kontroliran. Također je korisno za stepenaste ili složenije osovine jer se mogu ciljati specifični promjeri.
Bezcentrično brušenje često je prikladnije za relativno jednostavne cilindrične komponente i veće količine proizvodnje jer proces može podržati kontinuirano ili učinkovito ponovljeno brušenje. Ispravan izbor ovisi o geometriji, točnosti, volumenu i međusobnom odnosu pojedinačnih površina.
Tolerancije obrade osovina i zahtjevi za preciznost
Precizne osovine definirane su više od opće ± dimenzijske tolerancije. Dosjedi ležaja, odstupanje, ravnost, hrapavost površine i odnos između više promjera mogu utjecati na to kako se gotova osovina ponaša pri rotaciji.
Zbog toga bi crtež trebao razlikovati uistinu kritične značajke od dimenzija koje ne zahtijevaju istu razinu kontrole.
Tolerancija promjera i dosjedi ležaja
Sjedala ležaja su među elementima mnogih osovina koje su najosjetljivije na tolerancije. Njihova veličina određuje hoće li se ležaj ispravno sastaviti i hoće li se održati predviđeni odnos između unutarnjeg prstena i osovine.
ISO klase tolerancije osovine kao što su h6 ili g6 mogu se pojaviti na inženjerskim crtežima, ali ispravno prileganje ovisi o rasporedu ležaja, smjeru opterećenja, rotaciji, temperaturi, načinu montaže i preporukama dobavljača ležaja. Jedna klasa tolerancije ne bi se trebala univerzalno primjenjivati na svaku osovinu.
Ključni princip je funkcionalna kontrola. Promjer osovine trebao bi biti dovoljno velik da osigura potrebno prileganje, ali određivanje nepotrebno uskih tolerancija na nepovezanim područjima samo povećava troškove obrade i inspekcije.
Bijeg, koncentričnost i pravocrtnost
Odstupanje mjeri koliko se površina mijenja kako se osovina okreće u odnosu na referentnu os. Posebno je korisno za sjedišta ležajeva, položaje brtvi i druge rotirajuće površine gdje je stvarno rotacijsko ponašanje važno.
Koncentričnost se često neformalno koristi u raspravama o strojnoj obradi kako bi se opisalo dijele li više promjera zajedničku središnju liniju. Na kontroliranim crtežima, dizajneri mogu umjesto toga koristiti odgovarajuće GD&T kontrole kao što su odstupanje ili položaj, ovisno o funkcionalnim zahtjevima.
Pravost postaje sve važnija s povećanjem duljine osovine. Osovina može imati točne pojedinačne promjere, ali i dalje loše funkcionirati ako se ukupna os dovoljno savija da stvori vibracije, neravnomjeran kontakt ili probleme s poravnanjem.
Stoga bi ove geometrijske zahtjeve trebalo odabrati prema načinu rotacije i sastavljanja osovine, a ne dodavati ih jednostavno zato što je komponenta opisana kao „precizna“.
Površinska obrada za ležajeve i brtve
Hrapavost površine utječe na trenje, podmazivanje, trošenje, brtvljenje, a ponekad i na zamor materijala.
Sjedalo ležaja općenito ima koristi od kontrolirane završne obrade koja podržava stabilan kontakt i montažu bez nepotrebne hrapavosti. Neki objavljeni vodiči za obradu navode približno Ra 0.4–1.6 µm za određene površine ležaja, ali ispravna vrijednost trebala bi u konačnici slijediti specifikacije ležaja, brtve, materijala, opterećenja i primjene, a ne tretirati se kao univerzalni cilj.
Površine brtvi mogu imati vlastite zahtjeve jer pogrešna hrapavost ili uzorak površine mogu ubrzati trošenje brtvi ili curenje. Kada površina ima jasnu tribološku ili brtvenu funkciju, njezina završna obrada stoga treba biti specificirana neovisno od uobičajenih područja bez kontakta.
Materijali korišteni za obradu osovina
Odabir materijala izravno utječe na čvrstoću osovine, otpornost na zamor, težinu, ponašanje pri koroziji, obradivost, toplinsku obradu i konačnu cijenu. Materijal koji se lako obrađuje nije nužno najbolji izbor za visoko opterećeni rotirajući dio.
Najpraktičniji odabir počinje s opterećenjem i okolinom, a zatim uzima u obzir proizvodne zahtjeve.
| Materijal | Glavna prednost | Tipična upotreba osovine |
| Ugljični čelik | Trošak i praktična obradivost | Opće mehaničke osovine |
| Aluminijski Čelik | Čvrstoća, otpornost na umor i habanje | Kardanska vratila za velika opterećenja |
| Ne hrđajući Čelik | otpornost na koroziju | Prehrambena, medicinska i pomorska oprema |
| Aluminij | Mala težina i dobra obradivost | Lagane rotirajuće komponente |
| titanijum | Visok omjer čvrstoće i mase | Zrakoplovni i visokoučinkoviti dijelovi |
| Legura nikla | Otpornost na toplinu i koroziju | Oprema za ekstremne temperature |
Ugljični čelik, legirani čelik, nehrđajući čelik, aluminij, titan, legure nikla, mesing i drugi inženjerski materijali pojavljuju se u proizvodnji osovina, a ispravan izbor ovisi o funkcionalnim zahtjevima.
Osovine od ugljičnog i legiranog čelika
Ugljični čelici se široko koriste za osovine opće namjene jer nude praktičnu ravnotežu čvrstoće, dostupnosti, obradivosti i cijene. Vrste u srednjem udjelu ugljika, kao što je 1045, uobičajeni su primjeri gdje su potrebna umjerena opterećenja i otpornost na habanje.
Legirani čelici se obično razmatraju kada osovina ima veći okretni moment, cikličko opterećenje, habanje ili zahtjevnije uvjete umora. Materijali poput 4140 ili usporedivih krom-molibdenskih čelika također dobro reagiraju na toplinsku obradu.
Nedostatak je poteškoća u proizvodnji. Veća tvrdoća i čvrstoća mogu povećati sile rezanja, trošenje alata i zahtjeve za završnu obradu, stoga se performanse materijala i troškovi proizvodnje moraju uzeti u obzir zajedno.
Osovine od nehrđajućeg čelika
Osovine od nehrđajućeg čelika odabiru se prvenstveno kada je važna otpornost na koroziju. Uobičajeni primjeri su oprema za preradu hrane, pomorski sustavi, medicinska oprema, kemijska okruženja i izloženi strojevi.
Specifična vrsta je važna. Austenitni, martenzitni i nehrđajući čelici koji se kale precipitacijom nude različite kombinacije otpornosti na koroziju, čvrstoće, tvrdoće, odziva na toplinsku obradu i obradivosti.
U usporedbi s mnogim ugljičnim čelicima, neke vrste nehrđajućeg čelika sklonije su očvršćavanju i mogu biti manje otporne na probleme tijekom obrade. To može utjecati na alate, vrijeme ciklusa i postignutu završnu obradu površine.
Osovine od aluminija, titana i specijalnih legura
Aluminij je atraktivan tamo gdje je važno smanjenje rotirajuće mase, a opterećenja su dovoljno umjerena za njegovu nižu krutost. Njegova dobra obradivost čini ga praktičnim za mnoge lagane prototipove, instrumente, komponente automatizacije i odabrane sustave velike brzine.
Titan pruža puno veći omjer čvrstoće i težine te snažnu otpornost na koroziju, što ga čini korisnim za zrakoplovstvo i zahtjevne primjene. Te prednosti dolaze s težom obradom i višim troškovima materijala.
Legure na bazi nikla koriste se tamo gdje toplinski i korozijski uvjeti premašuju mogućnosti konvencionalnijih materijala za osovine. Mogu pružiti izvrsne radne performanse, ali poteškoće obrade i trošenje alata obično ih čine specijaliziranim, a ne zadanim izborom.
Toplinska obrada i površinska obrada osovina
Svojstva osovine nisu određena samo osnovnim materijalom. Toplinska obrada može promijeniti tvrdoću i otpornost na zamor, dok površinska obrada može poboljšati otpornost na koroziju, trošenje, izgled ili trenje.
Ove sekundarne procese potrebno je planirati zajedno s konačnim dimenzijama jer neki postupci mogu promijeniti osovinu nakon početne strojne obrade.
Toplinska obrada i površinsko kaljenje
Kaljenje i otpuštanje mogu se koristiti na čeličnim osovinama kojima je potrebna veća čvrstoća ili otpornost na habanje, dok indukcijsko kaljenje može selektivno otvrdnuti funkcionalne površine bez tretiranja cijelog presjeka na isti način. Tretmani za ublažavanje naprezanja također se mogu koristiti tamo gdje je zaostala naprezanja problem.
Glavni faktor u proizvodnji je izobličenje. Toplinska obrada može promijeniti ravnost, kružnost ili konačni promjer, zbog čega se visokoprecizne osovine često prvo grubo obrađuju, a zatim završno obrađuju ili bruše nakon toplinske obrade.
Ovaj slijed omogućuje utvrđivanje svojstava materijala prije nego što se najvažnije završne površine dovedu na željenu veličinu.
Uobičajene završne obrade površina osovina
Površinska obrada uvelike ovisi o materijalu osovine i radnom okruženju. Osovine od nehrđajućeg čelika mogu se pasivizirati tamo gdje je potrebna poboljšana čistoća površine i otpornost na koroziju, dok se aluminijske komponente mogu anodizirati radi zaštite od korozije i površine.
Prevlačenje se može koristiti na odabranim čeličnim ili drugim metalnim osovinama kada je potrebno poboljšanje otpornosti na habanje, koroziju ili određeno svojstvo površine. Poliranje i brušenje su, s druge strane, prvenstveno mehaničke metode završne obrade koje se koriste za poboljšanje glatkoće i kontrole dimenzija.
Završna obrada uvijek treba biti usklađena s funkcionalnom površinom. Dekorativna obrada na površini koja nije u kontaktu i površina preciznog ležaja ili brtve mogu zahtijevati potpuno različite specifikacije.
Izazovi u preciznoj obradi osovina
Obrada osovina postaje teža kako se duljina povećava, materijali postaju tvrđi ili više preciznih elemenata mora ostati poravnato. Ti se izazovi manje odnose na izradu cilindričnog oblika, a više na održavanje stabilnosti tijekom cijelog slijeda obrade.
Razumijevanje gdje se javljaju pogreške olakšava realistično određivanje tolerancija i planiranje ispravnih operacija završne obrade.
Otklon i vibracije dugog vratila
Duge, vitke osovine ponašaju se manje poput krutih šipki, a više poput fleksibilnih greda pod silama rezanja. Kako se omjer duljine i promjera povećava, otklon, vibracije i dimenzijska nestabilnost postaju sve važniji.
Otklon može uzrokovati promjenu promjera ili konus jer se obradak udaljava od alata za rezanje. Vibracije mogu ostaviti tragove vibracija, smanjiti kvalitetu površine i učiniti kontrolu dimenzija manje predvidljivom.
Kontravršilice, stabilni nasloni, kontrolirane sile rezanja i postupna gruba i završna obrada mogu poboljšati stabilnost. Cilj je spriječiti savijanje osovine tijekom obrade, umjesto oslanjanja na završnu kontrolu za naknadno otkrivanje pogreške.
Održavanje poravnanja na više značajki
Složena osovina može sadržavati nekoliko promjera, navoja, ramena, rupa i utora za klinove izrađenih u različitim operacijama. Svako novo podešavanje stvara još jednu priliku za pogrešku u poravnanju.
Kad god je to moguće, obrada rotirajućih elemenata povezanih s istom referencom može smanjiti nakupljanje tolerancija. Kada se dio mora premjestiti, dosljedni referentni podaci i kontrolirano pričvršćivanje pomažu u očuvanju odnosa između ranijih i kasnijih elemenata.
To je posebno važno za stepenaste osovine i komponente velike brzine. Pojedinačne dimenzije mogu proći inspekciju, dok cijela osovina i dalje razvija prekomjerno odstupanje ako se njihove osi ne poravnaju ispravno.
Obrada kaljenih i teških materijala
Tvrdo legirani čelici, nehrđajući čelici, titan i legure nikla postavljaju veće zahtjeve na alate i stabilnost procesa nego lako obradivi meki čelik ili aluminij.
Veće sile rezanja i trošenje alata mogu utjecati na konzistentnost promjera i površinsku obradu tijekom proizvodne serije. Neki materijali također stvaraju ili zadržavaju više topline tijekom rezanja, što može doprinijeti toplinskom pomicanju ili degradaciji alata.
Najprikladniji materijal osovine stoga nije samo najjača dostupna opcija. Trebao bi pružiti potrebne radne performanse bez dodatnih proizvodnih poteškoća koje ne pružaju nikakvu funkcionalnu korist.
Kontrola kvalitete strojne obrade osovina
Inspekcija zatvara petlju između inženjerskog crteža i stvarne rotirajuće komponente. Budući da performanse osovine ovise o nekoliko povezanih dimenzija i površina, provjera samo jednog vanjskog promjera rijetko je dovoljna za precizne primjene.
Plan inspekcije trebao bi se usredotočiti na karakteristike koje izravno utječu na prianjanje, rotaciju, brtvljenje i prijenos opterećenja.
Dimenzionalni i geometrijski pregled
Mikrometri se obično koriste za provjeru promjera osovina i sjedišta ležajeva jer omogućuju izravno mjerenje veličine visoke rezolucije.
Odstupanje od rotacije može se provjeriti okretanjem osovine prema indikatoru ili specijaliziranom mjernom opremom. Pravost, aksijalni odnosi i složenija geometrija mogu zahtijevati namjenske uređaje, opremu za kružnost ili kontrolu CMM-om, ovisno o zahtjevima crteža. Precizno brušenje i kontrolirana kontrola obično se koriste zajedno kada su potrebne uske tolerancije osovine.
Metoda mjerenja trebala bi odražavati specifikaciju. Na primjer, značajka kontrolirana na odstupanje treba se pregledati na način koji procjenjuje rotacijsku varijaciju, a ne samo provjerava njezin promjer.
Provjera površine i materijala
Mjerenje hrapavosti površine postaje važno na ležajevima, brtvama ili kliznim područjima gdje tekstura utječe na stvarni rad.
Kada se osovine toplinski obrađuju, može se zahtijevati i ispitivanje tvrdoće kako bi se potvrdilo da je postignuto specificirano stanje materijala. Certifikati materijala ili druge provjere mogu biti važni kada su identitet i sljedivost legure dio projektnih zahtjeva.
Zajedno, dimenzijske, geometrijske, površinske i materijalne provjere pružaju puno značajniji pokazatelj kvalitete osovine nego samo osnovna dimenzijska inspekcija.
Primjena strojno obrađenih osovina
Strojno obrađene osovine koriste se gdje god je potrebna kontrolirana rotacija, prijenos momenta ili linearno vođenje. Osnovna geometrija može biti slična u različitim industrijama, ali prioriteti se mogu znatno mijenjati ovisno o brzini, opterećenju, koroziji, čistoći i zahtjevima pouzdanosti.
Uspješno vratilo stoga mora biti dizajnirano za stvarno radno okruženje, a ne samo za industrijsku oznaku.
Autokuće
Automobilska vratila uključuju pogonske, mjenjačke, motorne i druge rotirajuće komponente snage. Ove primjene često stavljaju snažan naglasak na kapacitet okretnog momenta, otpornost na umor, habanje, ravnotežu i dugoročnu dimenzijsku stabilnost.
Rotirajuće vratilo pogonskog sklopa trpi ciklička opterećenja, a ne jednokratno statičko opterećenje, što odabir materijala i koncentraciju naprezanja čini posebno važnima.
Sustavi električnog pogona također mogu postaviti visoke zahtjeve na osovine motora, gdje odstupanje i ravnoteža utječu na ponašanje rotacije pri velikim brzinama.
Industrijska oprema
Pumpe, mjenjači, elektromotori, transporteri, kompresori, valjci i procesna oprema oslanjaju se na strojno obrađene osovine.
Dosjedi i poravnanje ležajeva posebno su važni jer ovi strojevi mogu raditi kontinuirano dulje vrijeme. Pogreška koja se čini malom tijekom montaže može postati kontinuirana vibracija, habanje, buka ili kvar brtve tijekom tisuća radnih sati.
Industrijski dizajn osovina stoga često daje prioritet trajnosti i održavanju uz osnovnu dimenzijsku točnost.
medicinski
Medicinska oprema može koristiti precizne osovine u sustavima za upravljanje kretanjem, pumpama, instrumentima, laboratorijskoj opremi i drugim mehaničkim sklopovima.
Zahtjevi za materijal mogu naglasiti otpornost na koroziju i mogućnost čišćenja, dok dimenzionalni zahtjevi ovise o kretanju i montaži.
Nije svaka osovina od nehrđajućeg čelika ili precizna osovina automatski prikladna za medicinsku upotrebu. Potrebno je procijeniti specifične materijale, površinske uvjete, regulatorne zahtjeve i okruženja za čišćenje ili sterilizaciju za određeni proizvod.
Zrakoplovstvo i automatizacija
Zrakoplovne primjene često daju prioritet performansama zamora, smanjenju težine, pouzdanosti i sljedivosti materijala. Titan, legirani čelik, nehrđajući čelik ili drugi specijalizirani materijali mogu se odabrati ovisno o opterećenju i okolini.
Automatizacija i robotika mogu uključivati osovine motora, linearne osovine, valjke, komponente aktuatora i druge pokretne dijelove. Ovdje pravocrtnost, odstupanje, poravnanje i ponovljivost mogu izravno utjecati na točnost pozicioniranja i glatko kretanje.
Oba sektora pokazuju zašto performanse osovine ovise o više od nominalnih dimenzija: komponenta mora ostati točna dok se kreće pod stvarnim opterećenjima.
Što utječe na cijenu obrade osovine?
Trošak strojne obrade osovine ovisi o ukupnim proizvodnim zahtjevima, a ne samo o duljini i promjeru osovine. Materijal, geometrija, tolerancije, toplinska obrada, brušenje, inspekcija i obujam proizvodnje mogu promijeniti količinu potrebnog rada.
Najekonomičniji crtež osovine stoga nije onaj s najmanje dimenzija, već onaj koji jasno razlikuje kritične značajke od uobičajene geometrije.
Materijal i veličina osovine
Materijal utječe i na cijenu sirovine i na vrijeme obrade. Relativno obradiva osovina od ugljičnog čelika može zahtijevati manje vremena alata i stroja nego kaljena legura ili materijal na bazi nikla istog oblika.
Promjer i duljina također su važni. Veće osovine koriste više materijala i zahtijevaju više uklanjanja materijala, dok dugi vitki dijelovi mogu zahtijevati dodatnu potporu, smanjene sile rezanja i više pažnje posvećene ravnosti.
Ovi čimbenici postaju posebno važni kada je osovina jednostavnog izgleda dovoljno velika ili fleksibilna da zahtijeva specijalizirano stezanje.
Tolerancija i površinska obrada
Uže tolerancije općenito zahtijevaju kontroliraniju završnu obradu i više inspekcija. Kada samo tokarenje ne može pouzdano zadovoljiti zahtjev, cilindrično brušenje može dodati još jednu fazu proizvodnje.
Isto vrijedi i za površinsku obradu. Općenito tokarena površina i precizno sjedište ležaja ne bi trebali automatski dobiti iste zahtjeve.
Ograničavanje vrlo strogih tolerancija na sjedišta ležajeva, brtve, promjere spojeva ili druge funkcionalne značajke može smanjiti nepotrebne troškove proizvodnje bez žrtvovanja performansi proizvoda.
Geometrija i volumen proizvodnje
Osnovna ravna osovina je relativno učinkovita za obradu. Utori za klinove, žljebovi, poprečne rupe, višestruki navoji, duboki utori i precizno kontrolirani koraci povećavaju vrijeme operacija i podešavanja.
Volumen proizvodnje također mijenja ekonomiju. Programiranje, alati, stezanje i podešavanje predstavljaju veći dio cijene za jedan prototip nego za ponovljenu seriju.
Za proizvodna vratila, stabilnost dizajna i ponovljivost mogu omogućiti optimizaciju proizvodnog procesa na više dijelova, poboljšavajući ukupnu učinkovitost.
Kako dizajnirati osovinu za CNC obradu
Dobar dizajn osovine započinje mehaničkom funkcijom, ali proizvodnost određuje koliko se učinkovito ta funkcija može postići. Dizajn ne treba pojednostavljivati dok ne prestane raditi, već treba izbjegavati složenost koja ne pruža korisne performanse.
Tri područja zaslužuju posebnu pozornost: materijal i promjer, koncentracija naprezanja i raspodjela tolerancija.
Uskladite promjer i materijal s opterećenjem
Promjer i materijal osovine treba odabrati prema zahtjevima za moment, savijanje, brzinu, umor, okolinu i krutost.
Povećanje čvrstoće odabirom materijala ponekad može smanjiti potrebnu veličinu presjeka, ali svojstva materijala ne treba razmatrati neovisno o krutosti ili ponašanju u proizvodnji. Na primjer, zamjena čelika aluminijem može smanjiti težinu, ali i značajno promijeniti elastičnu krutost.
Ispravan dizajn uravnotežuje geometriju i materijal, umjesto da se očekuje da jedno svojstvo riješi sve zahtjeve.
Izbjegavajte nepotrebne koncentracije stresa
Ramena, žljebovi, navoji, utori za klinove i poprečne rupe prekidaju inače kontinuirani dio osovine i mogu povećati lokalno naprezanje.
Glatki prijelazi i odgovarajuća zaobljenja mogu smanjiti koncentraciju naprezanja oko stepenastih promjera, posebno na osovinama izloženim cikličkom savijanju ili torziji. Točan radijus i dalje mora ostati kompatibilan s komponentama koje se spajaju, kao što su ležajevi ili ramena.
Žljebovi za klinove i drugi elementi prijenosa momenta također bi trebali biti dimenzionirani i pozicionirani uzimajući u obzir opterećenje i obradivost, umjesto da se jednostavno dodaju nakon što je promjer osovine finaliziran.
Primijenite uske tolerancije samo tamo gdje je potrebno
Preciznost košta novca kada zahtijeva dodatnu strojnu obradu, brušenje, kontrolirano pričvršćivanje ili inspekciju. Nije svakoj površini na osovini potrebna ista tolerancija.
Kritična sjedišta ležajeva, brtvene površine, referentne točke i elementi spajanja mogu opravdati strogu kontrolu, dok područja zračnosti i nefunkcionalni promjeri često mogu prihvatiti šira ograničenja.
Ovaj pristup olakšava izradu i inspekciju crteža, a istovremeno koncentrira procesne mogućnosti tamo gdje izravno utječu na performanse osovine.
Kako odabrati pravu metodu obrade osovine
Najučinkovitija strategija obrade obično slijedi funkcionalnu hijerarhiju osovine. Prvo stvorite rotacijsku geometriju, zatim dodajte nerotacijske značajke i na kraju primijenite precizniju završnu obradu samo tamo gdje ona pruža mjerljivu vrijednost.
U praksi, odluka se često može sažeti kao tokarenje za geometriju, glodanje ili bušenje za značajke i brušenje za preciznost.
Koristite tokarenje za geometriju glavnog vratila
CNC tokarenje bi obično trebalo obrađivati primarne promjere, ramena, konuse, utore i rotacijske značajke jer pruža učinkovit i stabilan način generiranja koncentrične geometrije.
Za jednostavne osovine s umjerenim tolerancijama i zahtjevima za površinu, tokarenjem se može proizvesti većina gotovog dijela bez potrebe za brušenjem.
Dodajte glodanje ili bušenje za funkcionalne značajke
Glodanje ili bušenje postaje neophodno kada osovina uključuje utore za klinove, ravne površine, poprečne rupe, utore ili drugu geometriju koja ne prati rotacijski profil.
Ove operacije treba planirati oko referentnih točaka osovine i kritičnih tokarenih značajki tako da njihov položaj ostane konzistentan s konačnom montažom.
Na odgovarajućoj opremi, kombiniranje tokarenja i glodanja u manjem broju postavki može poboljšati tijek rada i smanjiti nepotrebno premještanje.
Koristite brušenje za kritična prianjanja i završne obrade
Brušenje treba dodati tamo gdje to opravdava funkcionalni zahtjev, a ne samo zato što se komponenta naziva preciznom osovinom.
Sjedala ležajeva, promjeri brtvi, područja rotirajuće brzine, kaljene površine i dijelovi koji zahtijevaju poboljšanu kružnost ili ravnost uobičajeni su kandidati.
Ovaj ciljani pristup izbjegava dodavanje skupe završne obrade površinama koje već zadovoljavaju svoje zahtjeve nakon tokarenja, a istovremeno pruža dodatnu kontrolu potrebnu na zaista kritičnim područjima.
Pitanja i odgovori
Koji je materijal najbolji za osovine?
Ne postoji jedan najbolji materijal za osovine. Ugljični čelik 1045 praktičan je izbor za osovine opće namjene jer uravnotežuje čvrstoću, obradivost i cijenu. Legirani čelik 4140 bolji je za veća opterećenja, umor i habanje, dok je nehrđajući čelik poželjniji zbog otpornosti na koroziju. Aluminij ili titan mogu se odabrati kada je smanjenje težine važnije.
Kako strojno obraditi utor za klin u osovini?
Utor za klin osovine obično se obrađuje CNC glodanjem pomoću glodalice ili rezača za klin. Osovina se pozicionira s kontrolirane referentne točke, a utor se obrađuje na određenu širinu, dubinu i lokaciju. Nakon obrade, utor za klin treba ukloniti neravnine i pregledati jer njegovo dosjedanje i položaj izravno utječu na prijenos momenta i montažu.
Kako strojno obraditi utore na osovini?
Vanjski klinovi vratila mogu se proizvesti glodanjem, glodanjem, oblikovanjem ili valjanjem, ovisno o geometriji klina, materijalu, točnosti i obujmu proizvodnje. Za kaljene ili visokoprecizne klinove, brušenje se može dodati nakon toplinske obrade kako bi se poboljšala točnost zuba i završna obrada površine. Odabrani postupak trebao bi odgovarati potrebnom kapacitetu okretnog momenta i prianjanju.
Zaključak
Pouzdana obrada osovine ovisi o usklađivanju materijala, CNC tokarenja, obrade elemenata, brušenja, tolerancija, odstupanja, ravnosti i završne obrade površine sa stvarnim radnim uvjetima osovine. Uspješna osovina nije samo ona koja odgovara svom nominalnom promjeru, njezine kritične površine moraju ostati ispravno poravnate i obrađene kako bi ležajevi, brtve, zupčanici i druge komponente koje se spajaju mogle glatko raditi pod stvarnim rotacijskim opterećenjima.
U TiRapidu pružamo precizne CNC strojne i proizvodne usluge za prilagođene osovine i druge rotacijske komponente. Naše mogućnosti podržavaju CNC tokarenje, strojnu obradu složenih elemenata, odabir materijala, dimenzijsku inspekciju i zahtjeve precizne završne obrade za prototipove i proizvodnju malih serija.
















