
कार्बन फाइबर कंपोजिट का उपयोग एयरोस्पेस, ऑटोमोटिव, ड्रोन, चिकित्सा उपकरण और उच्च स्तरीय उपकरणों के निर्माण में व्यापक रूप से किया जाता है, क्योंकि ये अत्यधिक मजबूत, हल्के और उत्कृष्ट संक्षारण प्रतिरोधी होते हैं। हालांकि, सीएनसी मिलिंग के दौरान, इन सामग्रियों की मशीनिंग स्थिरता धातुओं की तुलना में काफी कम होती है। थोड़ी सी भी अनुचित प्रक्रिया से परतें उखड़ सकती हैं, खुरदरेपन के निशान पड़ सकते हैं, फाइबर बाहर निकल सकते हैं या स्थानीय तापीय क्षति हो सकती है। ये दोष न केवल दिखावट को प्रभावित करते हैं बल्कि संरचनात्मक विश्वसनीयता को भी कमजोर कर सकते हैं। इसलिए, उपकरण, मापदंड, चिप निकासी और प्रक्रिया रणनीति सहित कई पहलुओं से व्यापक नियंत्रण आवश्यक है।
कार्बन फाइबर कंपोजिट की मिलिंग में परतें अलग होने और खुरदरेपन की समस्या क्यों होती है?
मशीनिंग दोषों को प्रभावी ढंग से नियंत्रित करने के लिए, सबसे पहले उनके मूल कारणों को समझना और स्रोत से ही उनका समाधान करना आवश्यक है।
फाइबर लेअप संरचना के कारण अस्थिरता
कार्बन फाइबर कंपोजिट में फाइबर और रेजिन मैट्रिक्स की वैकल्पिक परतें होती हैं। अलग-अलग परतों के विन्यास से यांत्रिक प्रतिक्रियाएँ भिन्न होती हैं, जिसके परिणामस्वरूप मशीनिंग के दौरान असमान कटिंग बल उत्पन्न होते हैं।
- किनारों पर अचानक प्रभाव से बचने के लिए काटने की दिशा की उचित योजना बनाएं।
- फाइबर के खिंचाव को कम करने के लिए लेआउट कोणों के आधार पर टूलपाथ डिजाइन करें।
पतली दीवारों और किनारों वाले क्षेत्रों में स्थानीय तनाव सांद्रता को कम करने के लिए उपकरण की गति को अधिक सुगम बनाएं।
औजारों के घिसने से काटने की गुणवत्ता में गिरावट आती है
कार्बन फाइबर सामग्री अत्यधिक घर्षणकारी होती है, जिससे मशीनिंग के दौरान औजार जल्दी खराब हो जाते हैं। इससे काटने की प्रक्रिया साफ कतरन से बदलकर चीरने और दबाव डालने वाली हो जाती है। इसलिए, उच्च घिसाव-प्रतिरोधी पीसीडी औजार या हीरे की परत वाले औजारों को प्राथमिकता दी जानी चाहिए। औजारों की स्थिति पर लगातार नजर रखनी चाहिए ताकि फिनिशिंग कार्यों के लिए अत्यधिक घिसे हुए किनारों का उपयोग न किया जाए। औजारों के घिसाव में बदलाव के कारण गुणवत्ता में अस्थिरता को कम करने के लिए एक औजार जीवन प्रबंधन प्रणाली भी स्थापित की जानी चाहिए।
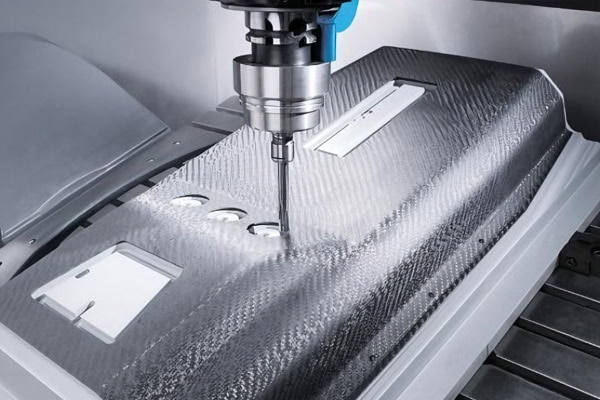
परत उखड़ने और खुरदरेपन को नियंत्रित करने के लिए उपयुक्त उपकरणों का चयन
उपकरण का प्रदर्शन सीधे तौर पर फाइबर काटने की गुणवत्ता निर्धारित करता है और मशीनिंग दोषों को नियंत्रित करने में एक महत्वपूर्ण कारक है।
उच्च घिसाव-प्रतिरोधी उपकरण प्रणालियों का उपयोग करें
कार्बन फाइबर कंपोजिट के लिए, घिसाव प्रतिरोध और धार स्थिरता को प्राथमिकता दी जानी चाहिए। पीसीडी उपकरण उच्च-शक्ति, लंबे चक्र वाले बैच उत्पादन के लिए उपयुक्त हैं, जबकि डायमंड-कोटेड कार्बाइड उपकरण लागत और प्रदर्शन के बीच अच्छा संतुलन प्रदान करते हैं। तेज धार बनाए रखने से फाइबर के टूटने के बजाय साफ कतरन प्राप्त करने में मदद मिलती है।
टूल ज्योमेट्री डिज़ाइन को अनुकूलित करें
उपकरण की संरचना काटने के बल की दिशा और सामग्री के टूटने के व्यवहार को सीधे प्रभावित करती है।
- फाइबर के फटने को कम करने के लिए कंपोजिट के लिए उपयुक्त तेज धार वाले डिजाइनों का उपयोग करें।
- फाइबर लिफ्टिंग प्रभावों को कम करने के लिए हेलिक्स कोण को उचित रूप से समायोजित करें।
छेद, खांचे और पतली दीवारों वाली संरचनाओं के लिए विशेष उपकरणों का उपयोग करके स्थानीय मशीनिंग स्थिरता में सुधार करें।
कटिंग मापदंडों के माध्यम से मशीनिंग दोषों को कम करना
उचित उपकरण चयन के आधार पर, अनुकूलित मापदंड मशीनिंग प्रक्रिया को और अधिक स्थिर कर सकते हैं।
स्पिंडल की गति और फ़ीड दर के मिलान को अनुकूलित करें
मापदंडों के अनुचित संयोजन से ऊष्मा का संचय या अत्यधिक प्रभाव हो सकता है।
- सामग्री के गुणों और उपकरण की विशिष्टताओं के अनुसार स्पिंडल की गति को समायोजित करें।
- निरंतर कटाई सुनिश्चित करने के लिए स्थिर फीड बनाए रखें, ताकि बार-बार घर्षण न हो।
बाद की प्रक्रियाओं में अत्यधिक भार से बचने के लिए रफिंग और फिनिशिंग मापदंडों में अंतर करें।
कटाई की गहराई और रेडियल लोड को नियंत्रित करें
एक बार में अत्यधिक मात्रा में कटिंग करने से परत उखड़ने का खतरा काफी बढ़ जाता है।
- मोटाई को धीरे-धीरे कम करने के लिए परत-दर-परत सामग्री हटाने की रणनीति का उपयोग करें।
- संरचनात्मक विरूपण को रोकने के लिए पतली दीवारों वाले क्षेत्रों में कटिंग लोड को कम करें।
किनारों की गुणवत्ता और आयामी सटीकता में सुधार के लिए फिनिशिंग में कम स्टॉक का उपयोग करें।
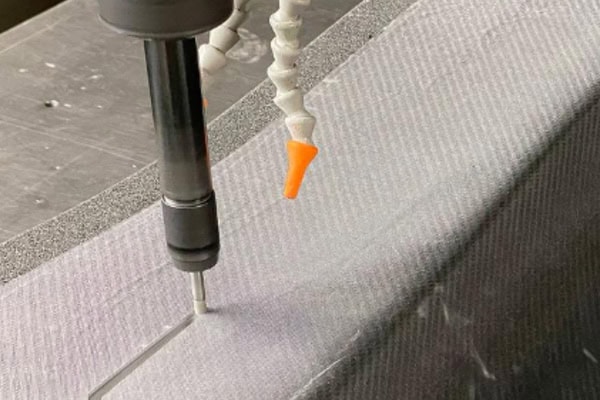
चिप निकासी और वर्कहोल्डिंग नियंत्रण को मजबूत करना
कार्बन फाइबर की धूल और चिप्स, यदि समय पर नहीं हटाई जाती हैं, तो मशीनिंग की स्थिरता और उपकरण की सुरक्षा को प्रभावित कर सकती हैं।
चिप हटाने और धूल निष्कर्षण की दक्षता में सुधार करें
कार्बन फाइबर की धूल घर्षणकारी और खतरनाक दोनों होती है और इसे ठीक से नियंत्रित किया जाना चाहिए।
- मशीनिंग के दौरान धूल हटाने के लिए वैक्यूम एक्सट्रैक्शन सिस्टम का उपयोग करें।
- द्वितीयक कटिंग संदूषण से बचने के लिए मशीनिंग क्षेत्र को साफ रखें।
गहरे खांचों और बंद संरचनाओं में चिप के जमाव को रोकने के लिए चिप निकासी मार्गों को अनुकूलित करें।
कार्यस्थल की स्थिरता में सुधार करें
गलत तरीके से क्लैम्पिंग करने से कंपन और स्थानीय विरूपण बढ़ सकता है। इसलिए, पतली दीवारों में कंपन को कम करने के लिए संरचनात्मक विशेषताओं के आधार पर सपोर्ट पॉइंट्स जोड़े जाने चाहिए। स्थानीय दबाव से बचने के लिए क्लैम्पिंग बल समान रूप से वितरित होना चाहिए। जटिल या बड़े पुर्जों के लिए, समग्र स्थिरता में सुधार के लिए वैक्यूम फिक्स्चर का उपयोग किया जा सकता है। स्थिर वर्कहोल्डिंग यह सुनिश्चित करती है कि टूल इच्छित पथ का अनुसरण करे, जिससे परतें अलग होने और बर्र बनने की संभावना कम हो जाती है।
टूलपाथ रणनीति के माध्यम से अधिक स्थिर कंपोजिट मिलिंग प्राप्त करना
उच्च परिशुद्धता की आवश्यकताओं के लिए, केवल उपकरणों और मापदंडों का अनुकूलन करना ही पर्याप्त नहीं है; मशीनिंग पथों को भी व्यवस्थित रूप से डिजाइन किया जाना चाहिए।
प्रवेश और निकास रणनीतियों को अनुकूलित करें
गलत तरीके से उपकरण डालने से अचानक झटके लग सकते हैं।
- झटके को कम करने के लिए सामग्री में सीधे ऊपर की ओर गिरने से बचें।
- काटने की शक्ति को धीरे-धीरे बढ़ाने के लिए रैंप या आर्क एंट्री का उपयोग करें।
किनारों की खामियों को कम करने के लिए महत्वपूर्ण कंटूर क्षेत्रों में फिनिशिंग मार्जिन छोड़ दें।
प्रमुख संरचनाओं के लिए समर्पित प्रक्रियाएं विकसित करें
पतली दीवारें, छेद और किनारे उच्च जोखिम वाले दोष क्षेत्र हैं और इन्हें विशेष नियंत्रण की आवश्यकता होती है।
- पतली दीवारों वाले क्षेत्रों में पार्श्व बल के प्रभाव को कम करने के लिए हल्की कटाई रणनीतियों का उपयोग करें।
- स्थानीय गुणवत्ता में सुधार के लिए छेदों और खांचों के लिए अलग-अलग फिनिशिंग प्रक्रियाएं निर्धारित करें।
- आवश्यकता पड़ने पर महत्वपूर्ण किनारे की संरचनाओं की सुरक्षा के लिए बलिदानी परतों या सहायक समर्थनों का उपयोग करें।
ज़ोन-आधारित प्रक्रिया डिजाइन के माध्यम से, समग्र मशीनिंग स्थिरता में काफी सुधार किया जा सकता है।
निष्कर्ष
कार्बन फाइबर कंपोजिट की मिलिंग में परतें उखड़ने और बर्र बनने की समस्या मूलतः टूल की स्थिति, कटिंग पैरामीटर, सामग्री संरचना, वर्कहोल्डिंग विधि और टूलपाथ रणनीति के संयुक्त प्रभावों का परिणाम है। केवल व्यवस्थित प्री-मशीनिंग विश्लेषण और विभिन्न संरचनाओं के लिए अनुकूलित प्रक्रिया नियोजन के माध्यम से ही स्थिर और उच्च गुणवत्ता वाली मशीनिंग प्राप्त की जा सकती है। TiRapid कार्बन फाइबर कंपोजिट पार्ट्स के लिए अनुकूलित CNC मिलिंग समाधान प्रदान करता है, जिससे ग्राहकों को आयामी सटीकता सुनिश्चित करते हुए एज क्वालिटी और बैच कंसिस्टेंसी में सुधार करने में मदद मिलती है।















