
मशीनिंग के बाद सतह की खुरदरापन, काटने के बाद उस पर रह जाने वाले सूक्ष्म उभारों और गड्ढों को दर्शाती है। ये अनियमितताएं देखने में भले ही बहुत छोटी हों, लेकिन ये घर्षण, सीलिंग, घिसाव, स्नेहन, कोटिंग के चिपकने, थकान व्यवहार, आयामी फिट और दिखावट को प्रभावित कर सकती हैं। एक चिकनी सतह का बेहतर होना अपने आप में कोई मायने नहीं रखता; सही फिनिश इस बात पर निर्भर करती है कि वह पार्ट कैसे काम करेगा।
यह मार्गदर्शिका मशीनीकृत सतह की खुरदरापन, Ra और Rz मान, सतह खुरदरापन चार्ट, आरेखण प्रतीक, मापन विधियाँ, CNC प्रक्रिया कारक, मिलिंग और टर्निंग के अंतर और फिनिश को बेहतर बनाने के व्यावहारिक तरीकों की व्याख्या करती है। यह अनावश्यक मशीनिंग समय और लागत बढ़ाए बिना उपयुक्त खुरदरापन आवश्यकता का चयन करने का तरीका भी बताती है।
मशीनीकृत सतह की खुरदरापन क्या है?
मशीनिंग प्रक्रिया के दौरान उत्पन्न सतह की खुरदरापन, कटाई प्रक्रिया द्वारा छोड़ी गई सूक्ष्म बनावट होती है। यह उपकरण की ज्यामिति, फीड गति, सामग्री का व्यवहार, कंपन, उपकरण के घिसाव और अन्य मशीनिंग स्थितियों के कारण उत्पन्न होती है। खुरदरापन समग्र सतह बनावट का केवल एक हिस्सा है, लेकिन आमतौर पर सीएनसी ड्राइंग में इसे ही सबसे अधिक बार निर्दिष्ट किया जाता है।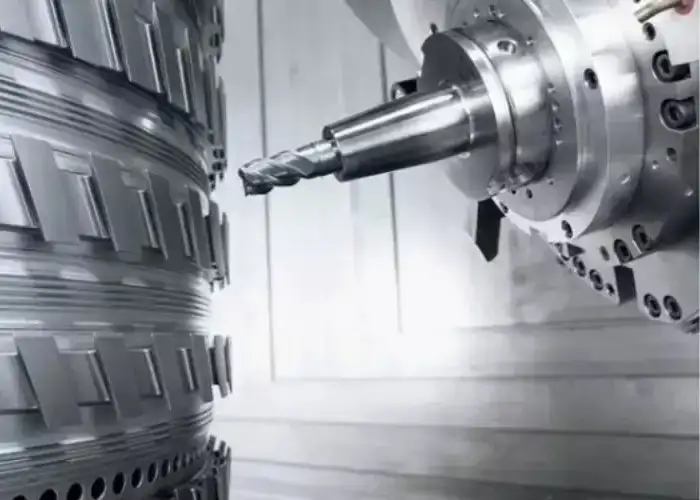
सीएनसी मशीनिंग से सतह पर शिखर और घाटियाँ कैसे बनती हैं
सूक्ष्म स्तर पर काटने का औजार पूरी तरह से समतल सतह नहीं छोड़ता है। प्रत्येक बार काटने से छोटी-छोटी लकीरें, घाटियाँ, निशान या लहरदार संरचनाएं बन जाती हैं।
टर्निंग में, टूल नोज रेडियस और प्रति चक्कर फीड दर सतह पर एक दोहरावदार प्रोफाइल बनाते हैं। मिलिंग में, दांतों की पकड़, स्टेप-ओवर, टूल रनआउट और कटर की ज्यामिति अपने-अपने विशिष्ट निशान बनाते हैं।
सामग्री का व्यवहार भी परिणाम को प्रभावित करता है। एल्युमीनियम को तेज औजार से आसानी से काटा जा सकता है, जबकि स्टेनलेस स्टील को काटने की स्थितियाँ खराब होने पर उसमें दरारें पड़ सकती हैं या वह फट सकता है।
सतह की खुरदरापन बनाम सतह की परिष्करण
सतह की खुरदरापन, सतह की बनावट का एक मापने योग्य घटक है।
सतह की फिनिश एक व्यापक शब्द है जिसमें खुरदरापन, लहरदारपन, बनावट, दोष और मशीनीकृत सतह की दृश्य उपस्थिति शामिल हो सकती है।
इसलिए, किसी पुर्जे का Ra मान स्वीकार्य हो सकता है, लेकिन फिर भी उसमें कंपन के निशान, खरोंच या दिशात्मक उपकरण पैटर्न दिखाई दे सकते हैं जो उसे उसके उपयोग के लिए अनुपयुक्त बना देते हैं।
खुरदरापन बनाम लहरदारपन बनाम रखना
खुरदरापन अपेक्षाकृत छोटी, निकटवर्ती सतह की अनियमितताओं से मिलकर बनता है।
तरंगाकारता से तात्पर्य अधिक बड़े और व्यापक रूप से फैले हुए बदलावों से है, जो अक्सर कंपन, मशीन विक्षेपण, थर्मल गति या फिक्स्चर अस्थिरता के कारण होते हैं।
ले सतह के पैटर्न की प्रमुख दिशा का वर्णन करता है। टर्निंग से आमतौर पर परिधीय ले बनता है, जबकि फेस मिलिंग से एक अलग दिशात्मक पैटर्न बनता है।
इन तीनों विशेषताओं को एक ही चीज नहीं माना जाना चाहिए।
सीएनसी पुर्जों के लिए सतह की खुरदरापन क्यों मायने रखती है?
सतह की बनावट इस बात को प्रभावित करती है कि दो भाग एक दूसरे के संपर्क में कैसे आते हैं।
सतह की खुरदरी बनावट या गलत दिशा होने पर सीलिंग सतह से रिसाव हो सकता है। यदि सतह पर खुरदरेपन की मात्रा अधिक हो तो फिसलने वाली सतह जल्दी घिस सकती है। स्थिर संपर्क के लिए बेयरिंग सीट को नियंत्रित फिनिश की आवश्यकता हो सकती है।
सतह की खुरदरापन कोटिंग के आसंजन और दिखावट को भी प्रभावित कर सकती है। इसलिए, सतह की फिनिशिंग को केवल न्यूनतम संभव Ra की मांग करने के बजाय, उसके कार्य के अनुसार निर्दिष्ट किया जाना चाहिए।
सतह की खुरदरापन के मुख्य मापदंड क्या हैं?
Ra सबसे व्यापक रूप से मान्यता प्राप्त खुरदरापन पैरामीटर है, लेकिन यह सतह की हर विशेषता का वर्णन नहीं करता है। Rz, Rq, Rt और अन्य पैरामीटर प्रोफाइल की ऊंचाई और भिन्नता के बारे में अतिरिक्त जानकारी प्रदान करते हैं। NIST के सतह अंशांकन कार्य में Ra, Rq, Rz और Rt जैसे पैरामीटर शामिल हैं, जो यह दर्शाता है कि सतह की बनावट को हमेशा केवल एक संख्या से ही क्यों नहीं दर्शाया जा सकता है।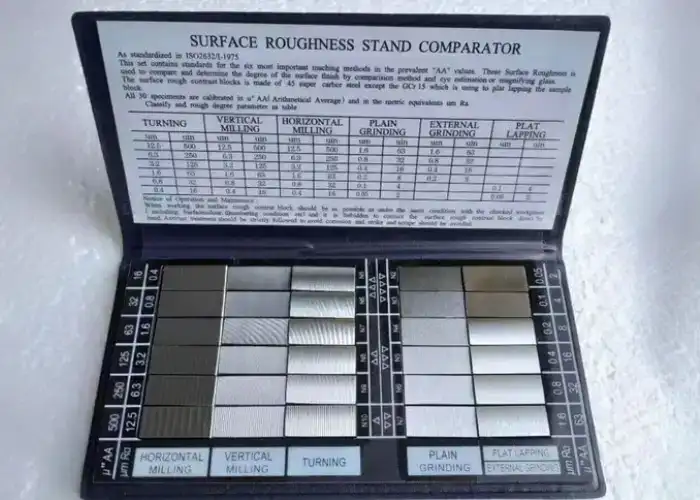
Ra: औसत सतह खुरदरापन
Ra, मूल्यांकन लंबाई पर खुरदरापन प्रोफ़ाइल के उसके माध्य रेखा से निरपेक्ष विचलन का अंकगणितीय औसत है।
व्यवहारिक सीएनसी विनिर्माण में, Ra का उपयोग आमतौर पर किया जाता है क्योंकि यह सतहों की तुलना करने के लिए एक सरल, व्यापक रूप से समझी जाने वाली संख्या प्रदान करता है।
कम Ra मान आमतौर पर एक चिकनी औसत सतह को इंगित करता है, लेकिन यह आपको यह नहीं बताता कि अलग-अलग चोटियाँ या गहरी घाटियाँ कैसे वितरित हैं।
Rz: शिखर से घाटी तक सतह की खुरदरापन
Rz नमूना अनुभागों पर शिखर और घाटी की जानकारी का उपयोग करके ऊर्ध्वाधर प्रोफ़ाइल ऊंचाई का मूल्यांकन करता है।
Ra की तुलना में Rz स्पष्ट चोटियों और घाटियों के प्रति अधिक संवेदनशील होता है, इसलिए यह सतह की उन विशेषताओं को प्रकट कर सकता है जिन्हें औसत मान छिपा सकता है।
यह सीलिंग, घिसावट और संपर्क सतहों के लिए उपयोगी हो सकता है, जहां एक अलग गहरी घाटी या उच्च शिखर समग्र औसत से अधिक मायने रखता है।
Rq: रूट मीन स्क्वायर खुरदरापन
Rq प्रोफाइल विचलन का मूल माध्य वर्ग है।
क्योंकि साधारण अंकगणितीय औसत की तुलना में बड़े विचलन को अधिक महत्व दिया जाता है, इसलिए Rq महत्वपूर्ण शिखरों और घाटियों के प्रति अधिक संवेदनशील हो सकता है।
रोजमर्रा के सीएनसी ड्राइंग में Ra की तुलना में इसका उल्लेख कम ही किया जाता है, लेकिन यह तकनीकी विश्लेषण और सतह के लक्षण वर्णन में उपयोगी है।
आरटी: कुल प्रोफ़ाइल ऊंचाई
Rt, मूल्यांकित प्रोफाइल के भीतर उच्चतम शिखर और निम्नतम घाटी के बीच की ऊर्ध्वाधर दूरी को दर्शाता है।
इसलिए यह सतह पर मौजूद अलग-अलग दोषों के प्रति संवेदनशील है।
किसी सतह पर एक खरोंच, गड्ढा या ऊँची चोटी होने पर भी उसका Ra मान उचित हो सकता है, जबकि Rt मान काफी अधिक हो सकता है।
Ra का उपयोग कब करें बनाम Rz
Ra सामान्य विनिर्माण संचार के लिए अच्छी तरह से काम करता है क्योंकि यह एक स्थिर औसत प्रतिनिधित्व प्रदान करता है।
जब पीक-टू-वैली व्यवहार फंक्शन को प्रभावित करता है, तब Rz उपयोगी हो जाता है।
उदाहरण के लिए, दो सीलिंग सतहों के Ra मान समान हो सकते हैं लेकिन Rz मान भिन्न हो सकते हैं क्योंकि एक में गहरी घाटियाँ होती हैं।
इसलिए इंजीनियरों को उस पैरामीटर को निर्दिष्ट करना चाहिए जो वास्तविक कार्यात्मक चिंता को दर्शाता हो, न कि केवल Ra को ही प्रत्येक सतह का वर्णन करने वाला मानकर चलना चाहिए।
सतह की खुरदरापन चार्ट और Ra मानों को कैसे पढ़ें
सतह की खुरदरापन का चार्ट खुरदरापन के मान, इकाइयाँ, ऐतिहासिक N ग्रेड और व्यावहारिक मशीनिंग स्तरों की तुलना करने में सहायक होता है। इन मानों को सार्वभौमिक प्रक्रिया गारंटी के बजाय मार्गदर्शन के रूप में उपयोग किया जाना चाहिए, क्योंकि प्राप्त होने वाली फिनिश मशीन की स्थिति, उपकरण की ज्यामिति, सामग्री, कटिंग पैरामीटर और माप विधि पर निर्भर करती है।
| विशिष्ट रा | लगभग माइक्रोइंच में। | सामान्य व्याख्या |
| 6.3 माइक्रोन | 250 µइंच | खुरदरी मशीनीकृत सतह |
| 3.2 माइक्रोन | 125 µइंच | सामान्य सीएनसी मशीनीकृत फिनिश |
| 1.6 माइक्रोन | 63 µइंच | बारीक मशीनिंग / सटीक फिनिश |
| 0.8 माइक्रोन | 32 µइंच | उत्तम कार्यात्मक सतह |
| 0.4 माइक्रोन | 16 µइंच | बहुत ही बारीक फिनिश, जिसके लिए अक्सर नियंत्रित फिनिशिंग की आवश्यकता होती है। |
| 0.2 माइक्रोन | 8 µइंच | उच्च गुणवत्ता वाली फिनिश, जिसके लिए अक्सर विशेष प्रक्रियाओं की आवश्यकता होती है। |
माइक्रोमीटर बनाम सूक्ष्म इंच
मीट्रिक रेखाचित्रों में आमतौर पर खुरदरापन माइक्रोमीटर में व्यक्त किया जाता है।
अमेरिकी रेखाचित्रों में माइक्रोइंच का उपयोग किया जा सकता है।
ये दोनों इकाइयाँ एक ही भौतिक सतह के पैमाने का वर्णन करती हैं, लेकिन इनके संख्यात्मक मान भिन्न-भिन्न होते हैं। उदाहरण के लिए, लगभग 1.6 µm लगभग 63 µin के बराबर होता है।
किसी भी फिनिशिंग आवश्यकता को स्वीकार करने या उसके लिए कोटेशन देने से पहले हमेशा यूनिट्स की पुष्टि कर लें।
सतही खुरदरापन के ग्रेड N1 से N12 तक
पुराने या अप्रचलित रेखाचित्रों में खुरदरेपन के स्तर को दर्शाने के लिए N ग्रेड का उपयोग किया जा सकता है।
कम N संख्याएँ चिकनी सतहों को दर्शाती हैं, जबकि उच्च संख्याएँ खुरदरी सतहों का प्रतिनिधित्व करती हैं।
आधुनिक रेखाचित्रों में खुरदरापन के वास्तविक मापदंड और मान को अधिकाधिक निर्दिष्ट किया जाता है क्योंकि इससे माप संबंधी अधिक स्पष्ट जानकारी प्राप्त होती है।
रफ मशीनिंग के लिए Ra 6.3
Ra 6.3 µm उन मामलों में उपयुक्त हो सकता है जहां सतह की बनावट अत्यधिक कार्यात्मक नहीं होती है और मुख्य उद्देश्य सामग्री को हटाना होता है।
यह छिपी हुई संरचनात्मक सतहों, खुरदरी मशीनीकृत सामग्री या गैर-महत्वपूर्ण क्षेत्रों पर पाया जा सकता है।
मिलिंग, टर्निंग, सामग्री और उपकरण की स्थिति के आधार पर वास्तविक स्वरूप में काफी भिन्नता आ सकती है।
सामान्य सीएनसी मशीनिंग के लिए Ra 3.2
Ra 3.2 µm एक व्यापक रूप से प्रचलित सामान्य मशीनिंग स्तर है। कुछ सीएनसी आपूर्तिकर्ता 3.2 µm Ra को अपने मानक मशीनीकृत फिनिश के रूप में उपयोग करते हैं, हालांकि यह एक सार्वभौमिक मशीनिंग मानक के बजाय आपूर्तिकर्ता की क्षमता या व्यावसायिक परंपरा है।
कई प्रकार के हाउसिंग, ब्रैकेट, प्लेट और सामान्य यांत्रिक घटकों के लिए, यह स्तर सतह की गुणवत्ता और उत्पादन दक्षता के बीच एक व्यावहारिक संतुलन प्रदान करता है।
परिशुद्ध मशीनीकृत पुर्जों के लिए सतह की फिनिश रेटिंग Ra 1.6
सतह की फिनिशिंग के लिए Ra 1.6 की आवश्यकता आमतौर पर सामान्य रफ मशीनिंग की तुलना में अधिक नियंत्रित फिनिशिंग की मांग करती है।
इसके लिए एक समर्पित फिनिशिंग टूलपाथ, कम फीड, अच्छी मशीन कठोरता, स्थिर वर्कहोल्डिंग और एक तेज कटिंग एज की आवश्यकता हो सकती है।
Ra 1.6 को आमतौर पर तब माना जाता है जब सतहों में कार्यात्मक संपर्क, दिखावट, फिसलने या अधिक जटिल असेंबली आवश्यकताएं होती हैं।
महीन कार्यात्मक सतहों के लिए Ra 0.8 और उससे कम
0.8 µm और उससे कम Ra मानों के लिए आमतौर पर संपूर्ण मशीनिंग प्रणाली पर अधिक सख्त नियंत्रण की आवश्यकता होती है।
टूल रनआउट, कंपन, सामग्री का व्यवहार, शीतलक की स्थिति और फिनिशिंग अलाउंस अधिक महत्वपूर्ण हो जाते हैं।
बहुत कम Ra मानों पर, टर्निंग या मिलिंग सबसे किफायती विकल्प नहीं रह जाता है। ग्राइंडिंग, होनिंग, लैपिंग या पॉलिशिंग बेहतर प्रक्रिया क्षमता प्रदान कर सकती हैं।
Ra और Rz को सीधे परिवर्तित क्यों नहीं किया जाना चाहिए?
Ra और Rz प्रोफाइल के विभिन्न पहलुओं का वर्णन करते हैं।
संदर्भ चार्टों में कभी-कभी अनुमानित रूपांतरण अनुपात दिखाई देते हैं, लेकिन कोई सार्वभौमिक निश्चित रूपांतरण नहीं है जो हर सतह पर सटीक रूप से लागू हो।
विभिन्न विनिर्माण प्रक्रियाओं से एक ही Ra मान प्राप्त हो सकता है, लेकिन उनकी शिखर-से-घाटी संरचनाएँ बहुत भिन्न हो सकती हैं। इंजीनियरिंग कार्यों के लिए, अनुमानित रूपांतरण पर निर्भर रहने के बजाय निर्दिष्ट पैरामीटर का उपयोग करें।
इंजीनियरिंग ड्राइंग पर सतह की खुरदरापन के प्रतीकों को कैसे पढ़ें
सतह की खुरदरापन का प्रतीक एक से अधिक Ra मान दर्शाता है। ड्राइंग मानक के आधार पर, यह इंगित कर सकता है कि सामग्री को हटाना आवश्यक है या निषिद्ध, कौन सा खुरदरापन पैरामीटर लागू होता है, स्वीकार्य सीमा, प्रक्रिया संबंधी जानकारी, मशीनिंग भत्ता और सतह की परत। ISO 21920-1:2021 प्रोफाइल सतह की बनावट को ग्राफ़िकल प्रतीकों से दर्शाने के लिए वर्तमान ISO नियमों को परिभाषित करता है।
सतही खुरदरापन का मूल प्रतीक
मूल प्रतीक सतह की बनावट संबंधी आवश्यकता को दर्शाता है।
इसके बाद लागू ड्राइंग मानक के अनुसार प्रतीक के चारों ओर अतिरिक्त जानकारी रखी जाती है।
पाठक को केवल चित्रात्मक चिह्न की व्याख्या नहीं करनी चाहिए, पैरामीटर पदनाम और सहनशीलता मान भी समान रूप से महत्वपूर्ण हैं।
सामग्री हटाने की आवश्यकता या निषेध के प्रतीक
विभिन्न प्रकार के प्रतीकों से यह संकेत मिल सकता है कि क्या किसी भी प्रक्रिया द्वारा सामग्री का उत्पादन किया जा सकता है, क्या सामग्री को हटाना आवश्यक है, या क्या उसे हटाना निषिद्ध है।
यह ढलाई, गढ़ाई, सांचे में ढाली गई, पीसी गई या अन्य प्रकार से संसाधित सतहों के लिए महत्वपूर्ण है।
किसी ऐसी सतह की मशीनिंग करना जिसे बिना काटे रखना है, डिज़ाइन के उद्देश्य का उल्लंघन हो सकता है, भले ही उसके आयाम स्वीकार्य हों। ISO 21920-1 इन उत्पादन स्थितियों के लिए ग्राफ़िकल प्रतीक प्रकारों को स्पष्ट रूप से परिभाषित करता है।
रेखाचित्रों पर Ra मान कैसे दर्शाए जाते हैं
एक रफनेस कॉलआउट में निर्दिष्ट मानक के अनुसार पैरामीटर और उसके आवश्यक मान की पहचान होनी चाहिए।
आईएसओ 21920 के तहत आधुनिक आईएसओ अभ्यास में केवल एक अचिह्नित संख्या पर निर्भर रहने के बजाय, सहिष्णुता सीमा के साथ Ra या Rz जैसे पैरामीटर पदनामों का उपयोग किया जाता है।
इससे अस्पष्टता कम होती है और निर्माता को सही मापन विधि चुनने में मदद मिलती है।
सतह बिछाने की दिशा के प्रतीक
सामान्य चिह्न सतह के पैटर्न की प्रमुख दिशा को दर्शाते हैं।
सतह की बनावट सीलिंग, फिसलने, स्नेहन, दृश्य उपस्थिति और संपर्क प्रदर्शन को प्रभावित कर सकती है।
एक टर्न की गई सीलिंग सतह और एक फेस-मिल्ड सीलिंग सतह का Ra मान समान हो सकता है, लेकिन उपकरण के निशानों की दिशा भिन्न होने के कारण उनका व्यवहार अलग-अलग हो सकता है।
मशीनिंग भत्ता और प्रक्रिया संबंधी नोट्स
कुछ चित्रों में सतह की बनावट के संकेत के साथ-साथ मशीनिंग भत्ता या विनिर्माण प्रक्रिया संबंधी आवश्यकताएं भी शामिल होती हैं।
इन नोट्स से यह निर्धारित किया जा सकता है कि पीसने या पॉलिश करने के लिए कितनी सामग्री बची है।
वे यह भी निर्दिष्ट कर सकते हैं कि जब परिणामी बनावट या धातुकर्म संबंधी स्थिति कार्यात्मक रूप से महत्वपूर्ण हो तो एक निश्चित प्रक्रिया का उपयोग किया जाना चाहिए।
मशीनीकृत सतह की खुरदरापन को कैसे मापा जाता है?
सतह की खुरदरापन को मापने के लिए उपयुक्त विधि का प्रयोग करना आवश्यक है जो सतह की विशेषता और विशिष्टताओं के अनुरूप हो। मशीनिंग निरीक्षण में कॉन्टैक्ट प्रोफ़ाइलोमीटर का उपयोग आम है, जबकि ऑप्टिकल सिस्टम नाजुक, बहुत छोटी या जटिल सतहों को बिना छुए माप सकते हैं। नमूना लेने की स्थितियाँ और माप की दिशा रिपोर्ट किए गए मान को काफी हद तक प्रभावित कर सकती हैं।
संपर्क प्रोफाइलोमीटर
एक कॉन्टैक्ट प्रोफ़ाइलोमीटर सतह पर एक स्टाइलस को घुमाता है।
स्टाइलस सूक्ष्मदर्शी के आकार का अनुसरण करता है, और उपकरण Ra या Rz जैसे मापदंडों की गणना करता है।
यह विधि व्यापक रूप से उपयोग की जाती है क्योंकि यह व्यावहारिक, सुस्थापित और कई मशीनीकृत धातु सतहों के लिए उपयुक्त है।
हालांकि, बहुत नरम सतहें, संकीर्ण खांचे या नाजुक परतें स्टाइलस के संपर्क के लिए आदर्श नहीं हो सकती हैं।
ऑप्टिकल और गैर-संपर्क माप
ऑप्टिकल सिस्टम सतह की स्थलाकृति को मापने के लिए भौतिक स्टाइलस के बजाय प्रकाश का उपयोग करते हैं।
ये बहुत छोटी विशेषताओं, नरम सामग्रियों, जटिल आकृतियों या ऐसे मामलों में उपयोगी हो सकते हैं जहां संपर्क से सतह को नुकसान पहुंच सकता है।
मापन परिणाम परावर्तनशीलता, सतह की ढलान, प्रकाशीय विधि और डेटा प्रसंस्करण पर निर्भर कर सकते हैं, इसलिए विधि विनिर्देश के अनुरूप होनी चाहिए।
नमूनाकरण अवधि और मूल्यांकन अवधि
प्रोफिलोमीटर केवल एक मनमानी छोटी रेखा को नहीं मापता है।
नमूना लेने और मूल्यांकन की लंबाई यह निर्धारित करती है कि गणना में कौन सी सतह तरंगदैर्ध्य शामिल की जाएंगी।
यदि लंबाई अनुपयुक्त है, तो रीडिंग में बहुत अधिक लहरदारपन शामिल हो सकता है या प्रतिनिधि खुरदरेपन को पकड़ने में विफल हो सकता है।
इसीलिए सतह की बनावट संबंधी विशिष्टताओं और माप मानकों पर एक साथ विचार करना आवश्यक है।
माप की दिशा और सतह की स्थिति
प्राथमिक सतह की अनियमितताओं को पकड़ने के उद्देश्य से माप लेते समय, माप को सामान्यतः प्रमुख परत के समानांतर चलने के बजाय उसे पार करना चाहिए।
एक ही सतह पर अलग-अलग दिशाओं में मापने से Ra के अलग-अलग मान प्राप्त हो सकते हैं।
दिशात्मक मिलिंग या टर्निंग के निशानों के लिए, यह अंतर महत्वपूर्ण हो सकता है।
सतह की खुरदरापन मापने में होने वाली सामान्य त्रुटियाँ
गंदी सतहें, खरोंचें, तेल, स्टाइलस की गलत दिशा, अस्थिर फिक्सचरिंग, गलत फ़िल्टरिंग सेटिंग्स और अनुपयुक्त मूल्यांकन लंबाई, ये सभी परिणाम विकृत कर सकते हैं।
एक और आम गलती यह है कि किसी बड़ी सतह पर केवल एक सुविधाजनक स्थान की जांच करना।
महत्वपूर्ण भागों के लिए, माप का स्थान और दिशा लगातार परिभाषित की जानी चाहिए।
मशीनिंग सतह की खुरदरापन को कौन से कारक प्रभावित करते हैं?
मशीनिंग सतह की खुरदरापन किसी एक पैरामीटर के बजाय संपूर्ण कटिंग सिस्टम द्वारा नियंत्रित होती है। फीड, गति, टूल की ज्यामिति, घिसावट, कटाई की गहराई, कठोरता, शीतलक, वर्कहोल्डिंग और सामग्री का व्यवहार एक दूसरे के साथ परस्पर क्रिया करते हैं। इसलिए, फिनिश में सुधार के लिए सेटिंग्स को मनमाने ढंग से बदलने के बजाय प्रमुख कारण की पहचान करना आवश्यक है।
फ़ीड दर और टूल पथ रिक्ति
फीड का टूल मार्क्स के बीच की दूरी पर सीधा प्रभाव पड़ता है।
टर्निंग में, प्रति क्रांति उच्च फीड आमतौर पर टूल नोज द्वारा उत्पादित सैद्धांतिक प्रोफाइल ऊंचाई को बढ़ाती है।
मिलिंग में, स्टेप-ओवर और प्रति दांत फ़ीड स्कैलप स्पेसिंग और सतह पैटर्न को प्रभावित करते हैं।
फीड को कम करने से फिनिश में सुधार हो सकता है, लेकिन अत्यधिक कम फीड से साफ कटिंग के बजाय रगड़ हो सकती है।
काटने की गति और स्पिंडल की गति
काटने की गति चिप निर्माण, तापमान और निर्मित किनारे को प्रभावित करती है।
एक उपयुक्त सीमा के भीतर गति बढ़ाने से कुछ सामग्रियों के लिए फिनिश में सुधार हो सकता है क्योंकि काटने वाला किनारा सामग्री को अधिक सफाई से काटता है।
लेकिन अत्यधिक गति से गर्मी और औजारों का घिसाव बढ़ जाता है, जिससे फिनिश खराब हो सकती है।
सही गति सामग्री, उपकरण कोटिंग, कटर के व्यास और शीतलक रणनीति पर निर्भर करती है।
कटाई की गहराई और फिनिशिंग भत्ता
रफिंग के दौरान लगने वाले भारी कटिंग बल से विक्षेपण और कंपन उत्पन्न हो सकता है।
नियंत्रित फिनिशिंग अलाउंस अंतिम पास में सामग्री की एक समान मात्रा को हटाने की अनुमति देता है।
यदि स्टॉक बहुत कम रह जाता है, तो उपकरण घिस सकता है। यदि बहुत अधिक स्टॉक रह जाता है, तो अंतिम चरण में अनावश्यक काटने का बल और विक्षेपण हो सकता है।
उपकरण ज्यामिति और कटिंग एज त्रिज्या
टूल नोज रेडियस, रेक एंगल, एज प्रिपरेशन, फ्लूट ज्योमेट्री और इंसर्ट स्टाइल, ये सभी अंतिम टेक्सचर को प्रभावित करते हैं।
नाक की त्रिज्या जितनी अधिक होगी, दी गई फीड दर पर टर्निंग फिनिश उतनी ही बेहतर हो सकती है, लेकिन इससे रेडियल कटिंग बल भी बढ़ सकते हैं।
पतले या लचीले हिस्सों के लिए, ये अतिरिक्त बल कंपन या आयामी त्रुटि का कारण बन सकते हैं।
औजारों का घिसाव और निर्मित किनारा
घिसा हुआ औजार अब प्रक्रिया नियोजन के दौरान अनुमानित ज्यामिति के अनुसार कटाई नहीं कर पाता है।
किनारों के घिसने से काटने की ताकत बढ़ जाती है और सामग्री फट सकती है।
बिल्ट-अप एज तब होता है जब वर्कपीस की सामग्री टूल से चिपक जाती है और समय-समय पर टूटकर अलग हो जाती है, जिससे एक अनियमित सतह बनती है।
इसलिए, जब खुरदरेपन की आवश्यकताएं सख्त हों, तो उपकरण की स्थिति की निगरानी करना आवश्यक है।
मशीन की कठोरता, कंपन और खड़खड़ाहट
एक समान फिनिश के लिए एक स्थिर कटिंग सिस्टम आवश्यक है।
टूल का लंबा ओवरहैंग, कमजोर फिक्स्चर, लचीले वर्कपीस, स्पिंडल रनआउट या मशीन की अपर्याप्त कठोरता कंपन उत्पन्न कर सकती है।
तीव्र कंपन के कारण कंपन के निशान उत्पन्न होते हैं जो चयनित स्थानों पर औसत Ra स्वीकार्य प्रतीत होने पर भी दिखाई दे सकते हैं।
वर्कपीस की सामग्री और सामग्री की स्थिति
अलग-अलग सामग्रियों से चिप्स बनने की प्रक्रिया भी अलग-अलग होती है।
एल्युमीनियम और पीतल की फ्री-मशीनिंग से आमतौर पर समान परिस्थितियों में चिपचिपे या वर्क-हार्डनिंग मिश्र धातुओं की तुलना में अधिक साफ सतहें प्राप्त होती हैं।
ऊष्मा उपचार, कठोरता, अशुद्धियाँ, फाइबर सुदृढ़ीकरण और अवशिष्ट तनाव भी मशीनिंग प्रतिक्रिया को बदल सकते हैं।
मिलिंग और टर्निंग से सतह की खुरदरापन पर क्या प्रभाव पड़ता है?
मिलिंग और टर्निंग से Ra के समान मान प्राप्त किए जा सकते हैं, लेकिन इनसे बनने वाले सतह पैटर्न अलग-अलग होते हैं। टूल की गति, कटर की पकड़, फीड की दिशा और पार्ट का घूर्णन सतह की बनावट और दृश्य स्वरूप को निर्धारित करते हैं, जो मापी गई खुरदरापन समान होने पर भी कार्यक्षमता को प्रभावित कर सकते हैं।
सीएनसी मिलिंग सतह खुरदरापन
मिलिंग प्रक्रिया में अलग-अलग दांतों के प्रवेश करने और बाहर निकलने से रुक-रुक कर कट लगते हैं।
फेस मिलिंग से गोलाकार या चापाकार टूल के निशान बन सकते हैं, जबकि साइड मिलिंग से अलग-अलग दिशाओं वाले पैटर्न बनते हैं।
कटर के दांतों के बीच की दूरी के कारण एक इंसर्ट दूसरों की तुलना में अधिक गहराई तक कटाई कर सकता है, जिससे सतह की एकरूपता कम हो जाती है।
सीएनसी टर्निंग सतह खुरदरापन
टर्निंग प्रक्रिया से एक सर्पिलाकार सतह पैटर्न बनता है क्योंकि पार्ट घूमता है और टूल अक्ष के साथ आगे बढ़ता है।
फीड दर और टूल नोज त्रिज्या सैद्धांतिक फिनिश को काफी हद तक प्रभावित करते हैं।
स्थिर वर्कहोल्डिंग और कम स्पिंडल रनआउट महत्वपूर्ण हैं क्योंकि कंपन या पार्ट डिफ्लेक्शन व्यास के आसपास आवधिक निशान बना सकते हैं।
बॉल एंड मिलिंग और कस्प हाइट
बॉल एंड मिल का उपयोग आमतौर पर घुमावदार त्रि-आयामी सतहों के लिए किया जाता है।
क्योंकि आसन्न टूलपाथ ओवरलैप होते हैं, इसलिए पास के बीच छोटे-छोटे उभार या नुकीले हिस्से रह जाते हैं।
स्टेप-ओवर को कम करने से कस्प की ऊंचाई कम हो जाती है और फिनिश में सुधार होता है, लेकिन इससे मशीनिंग का समय भी काफी बढ़ जाता है।
मोल्ड, एयरोस्पेस सतहों और जटिल पांच-अक्षीय भागों में यह एक महत्वपूर्ण लागत संबंधी विचारणीय बिंदु है।
औजारों के निशान और सतह की बनावट में अंतर
विभिन्न टूलपाथ समान औसत खुरदरापन प्राप्त कर सकते हैं लेकिन अलग-अलग दिशात्मक पैटर्न छोड़ सकते हैं।
एक दिशा में की गई फिनिशिंग पास से एक समान लेआउट प्राप्त हो सकता है, जबकि क्रॉस-हैच्ड या बहु-दिशात्मक पास से एक अलग दृश्य और कार्यात्मक सतह बन सकती है।
सर्वोत्तम दृष्टिकोण इस बात पर निर्भर करता है कि दिखावट, सीलिंग, घर्षण या कोटिंग का प्रदर्शन सबसे महत्वपूर्ण है या नहीं।
एक ही Ra अलग-अलग प्रक्रियाओं के बाद अलग क्यों दिख सकता है?
Ra प्रोफाइल विचलन का औसत निकालता है।
इसमें रिक्ति, लेआउट, लहरदारपन या प्रत्येक व्यक्तिगत दोष का वर्णन नहीं किया गया है।
परिणामस्वरूप, एक टर्न की गई सतह, ग्राउंड की गई सतह और मिल्ड की गई सतह का Ra मान लगभग समान हो सकता है, जबकि वे दिखने और व्यवहार करने में भिन्न हो सकती हैं।
यही एक कारण है कि जब अन्य बनावट संबंधी विशेषताएं मायने रखती हैं तो कार्यात्मक सतहों को केवल Ra का उपयोग करके निर्दिष्ट नहीं किया जाना चाहिए।
मशीनीकृत सतह की खुरदरापन को कैसे सुधारें
सतह की गुणवत्ता में सुधार स्थिर कटाई से शुरू होता है। एक तेज औजार, मजबूत सेटअप, नियंत्रित फिनिशिंग मार्जिन, उपयुक्त फीड और गति, और चिप्स का अच्छा निकास आमतौर पर केवल फीड कम करने की तुलना में अधिक लाभ प्रदान करते हैं। द्वितीयक प्रक्रियाओं को तभी शामिल किया जाना चाहिए जब केवल मशीनिंग से अपेक्षित सतह को आर्थिक रूप से प्राप्त करना संभव न हो।
अंतिम चरण के दौरान चारा कम करें
कई टर्निंग और मिलिंग प्रक्रियाओं में कम फिनिशिंग फीड से टूल-मार्क की सैद्धांतिक ऊंचाई कम हो जाती है।
हालांकि, फीड इतनी अधिक होनी चाहिए कि काटने वाला किनारा सामग्री को रगड़ने के बजाय उसे काट सके।
घिसे हुए या खुरदुरे औजार से बहुत कम फीड पर काम करने से गर्मी बढ़ सकती है और सतह पर धब्बे पड़ सकते हैं।
तेज और स्थिर काटने वाले औजारों का प्रयोग करें
फिनिशिंग टूल्स की ज्यामिति नियंत्रित होनी चाहिए और उनमें न्यूनतम घिसावट होनी चाहिए।
अंतिम चरण के लिए अत्यधिक घिसे हुए रफिंग टूल का उपयोग करने की तुलना में समर्पित फिनिशिंग इंसर्ट या एंड मिल अक्सर अधिक अनुमानित होते हैं।
सतह की आवश्यकताएं जितनी सख्त होती जाती हैं, टूल बैलेंस और रनआउट भी उतने ही महत्वपूर्ण होते जाते हैं।
टूल ओवरहैंग और कंपन को कम करें
टूल का छोटा ओवरहैंग कठोरता को बढ़ाता है।
फिक्सचर को वर्कपीस को कटिंग ज़ोन के करीब सहारा देना चाहिए, खासकर पतली दीवारों या लंबे शाफ्ट के लिए।
यदि कंपन हो रही है, तो केवल फ़ीड कम करने से समस्या हल नहीं हो सकती है। स्पिंडल की गति, टूल की लंबाई, जुड़ाव, वर्कहोल्डिंग या कटर की ज्यामिति में बदलाव करने की आवश्यकता हो सकती है।
गति, कटाई की गहराई और शीतलक को अनुकूलित करें
अंतिम रूप देने के मापदंड सामग्री के अनुरूप होने चाहिए।
कटाई की नियंत्रित गहराई से उपकरण लगातार काम करता रहता है।
कूलेंट या एयर ब्लास्ट का उपयोग करके चिप्स को दोबारा काटने से पहले हटाया जा सकता है, थर्मल अस्थिरता को कम किया जा सकता है और चिप्स को तैयार सतह को खरोंचने से रोका जा सकता है।
एक समर्पित फिनिशिंग पास जोड़ें
रफिंग और फिनिशिंग को अलग करने से प्रक्रिया नियंत्रण में सुधार होता है।
रफिंग प्रक्रिया में अधिकांश सामग्री तेजी से हट जाती है, जबकि फिनिशिंग प्रक्रिया में कम कटिंग लोड और अधिक एकसमान स्टॉक का उपयोग होता है।
इससे सतह की गुणवत्ता के लिए विशेष रूप से एक अलग उपकरण का चयन करना भी संभव हो जाता है।
आवश्यकता पड़ने पर ग्राइंडिंग, होनिंग, लैपिंग या पॉलिशिंग का प्रयोग करें।
कुछ प्रकार की फिनिशिंग को केवल मिलिंग या टर्निंग के माध्यम से प्राप्त करना कठिन या अलाभकारी होता है।
पीसने से कठोर किए गए भागों पर आयामी नियंत्रण और फिनिश में सुधार हो सकता है।
सटीक बोरिंग के लिए होनिंग उपयोगी है, जबकि लैपिंग और पॉलिशिंग से बहुत चिकनी सतहें प्राप्त की जा सकती हैं।
द्वितीयक प्रक्रिया का चयन खुरदरेपन और ज्यामिति दोनों के अनुसार किया जाना चाहिए।
सीएनसी पार्ट के लिए सही सतह खुरदरापन कैसे चुनें
सतह की सही खुरदरापन वह न्यूनतम आवश्यकता वाली फिनिश है जो पुर्जे के कार्य को पूरा करती है। अनावश्यक रूप से कम Ra निर्दिष्ट करने से मशीनिंग समय, टूलिंग लागत, निरीक्षण में लगने वाला समय और डिलीवरी का समय बढ़ सकता है, जबकि प्रदर्शन में कोई सुधार नहीं होता।
सामान्य संरचनात्मक और गैर-महत्वपूर्ण सतहें
ब्रैकेट, आंतरिक संरचनात्मक सतहें और छिपी हुई सतहों को अक्सर अत्यंत बारीक फिनिशिंग की आवश्यकता नहीं होती है।
यदि वह क्षेत्र सील नहीं करता, स्लाइड नहीं करता, लोकेट नहीं करता या उस पर कोई महत्वपूर्ण कोटिंग नहीं है, तो एक सामान्य मशीनीकृत सतह पर्याप्त हो सकती है।
इन सतहों पर अनावश्यक फिनिशिंग की आवश्यकताओं को कम करने से चक्र समय में काफी बचत हो सकती है।
मिलान और फिसलने वाली सतहें
सतहों के मिलान और फिसलने के लिए अधिक सावधानीपूर्वक चयन की आवश्यकता होती है।
यदि सतह बहुत खुरदरी है, तो ऊंचे बिंदुओं के कारण घिसाव या असमान संपर्क हो सकता है।
यदि सतह अत्यधिक चिकनी है, तो कुछ चिकनाई युक्त सतहों में तेल की मात्रा कम रह सकती है।
सही बनावट सामग्री के जोड़े, भार, गति और स्नेहन पर निर्भर करती है।
सतहों को सील करना
सतहों को सील करने के लिए नियंत्रित खुरदरापन और नियंत्रित लेआउट दोनों की आवश्यकता हो सकती है।
किसी सतह का Ra मान कम होने पर भी रिसाव हो सकता है यदि मशीनिंग के निशान सील के आर-पार निरंतर पथ बनाते हैं।
इसलिए, समतलता, लहरदारपन और सतह की दिशा औसत खुरदरेपन जितनी ही महत्वपूर्ण हो सकती है।
शाफ्ट, बेयरिंग और घूर्णनशील घटक
बेयरिंग सीटों और घूर्णनशील शाफ्टों के लिए अक्सर नियंत्रित सतह बनावट की आवश्यकता होती है क्योंकि खुरदरापन फिट, घिसाव, संपर्क तनाव और स्थापना को प्रभावित करता है।
सतह की आवश्यकताएं बियरिंग या सील निर्माता की कार्यात्मक अनुशंसाओं के अनुरूप होनी चाहिए, न कि केवल दिखावट के आधार पर उनका चयन किया जाना चाहिए।
कॉस्मेटिक और लेपित सतहें
दृश्यमान सतहों पर उपकरणों के निशान एक समान रहने चाहिए, भले ही Ra की आवश्यकता बहुत कम न हो।
कोटिंग या एनोडाइज्ड सतहों पर फिनिशिंग के बाद मशीनिंग संबंधी दोष भी दिखाई दे सकते हैं।
जब दिखावट मायने रखती है, तो मशीनिंग रणनीति को न केवल Ra को नियंत्रित करना चाहिए, बल्कि टूलपाथ की दिशा और स्थिरता को भी नियंत्रित करना चाहिए।
Ra का मिलान केवल दिखावट के आधार पर नहीं बल्कि कार्यक्षमता के आधार पर करें।
सर्वोत्तम खुरदरापन मान सबसे कम संख्या नहीं होता है।
सतह की कार्यात्मक आवश्यकता को सीलिंग, घिसाव, फिसलन, थकान, दिखावट या कोटिंग संबंधी आवश्यकताओं से जोड़ा जाना चाहिए।
यदि Ra 3.2 के बजाय Ra 0.8 के लिए कोई कार्यात्मक कारण मौजूद नहीं है, तो सख्त आवश्यकता से केवल लागत ही बढ़ सकती है।
सतह की खुरदरापन सीएनसी मशीनिंग की लागत को कैसे प्रभावित करती है?
कम Ra आवश्यकताएँ आमतौर पर लागत बढ़ाती हैं क्योंकि वे प्रक्रिया की स्वतंत्रता को सीमित करती हैं। निर्माता को धीमी फिनिशिंग प्रक्रिया, अतिरिक्त उपकरण, अधिक स्थिर फिक्स्चर, द्वितीयक फिनिशिंग और अधिक विस्तृत निरीक्षण की आवश्यकता हो सकती है।
Ra के कम मान से चक्र समय क्यों बढ़ता है?
बेहतर फिनिश के लिए अक्सर कम फीड और छोटा स्टेप-ओवर आवश्यक होता है।
बड़ी या जटिल सतहों पर, ये परिवर्तन टूलपाथ की लंबाई और मशीन के समय को काफी हद तक बढ़ा देते हैं।
पांच-अक्षीय मुक्त आकार की सतहें विशेष रूप से संवेदनशील होती हैं क्योंकि स्टेप-ओवर में थोड़ी सी कमी से फिनिशिंग पास की संख्या कई गुना बढ़ सकती है।
अतिरिक्त टूलिंग और फिनिशिंग ऑपरेशन
एक सामान्य मिलिंग कटर Ra 3.2 की आवश्यकता को पूरा कर सकता है, जबकि अधिक महीन आवश्यकता के लिए विशेष इंसर्ट या अतिरिक्त ग्राइंडिंग प्रक्रिया की आवश्यकता हो सकती है।
विशेष पॉलिशिंग और लैपिंग से भी मैन्युअल या मशीन द्वारा लगने वाला समय बढ़ जाता है।
प्रत्येक अतिरिक्त प्रक्रिया से हैंडलिंग, सेटअप और गुणवत्ता नियंत्रण की लागत बढ़ जाती है।
निरीक्षण एवं मापन संबंधी आवश्यकताएँ
अनुबंध की आवश्यकताओं के अनुसार, ढीली सतह संबंधी आवश्यकताओं की पुष्टि दृश्य रूप से या मानक उत्पादन जांचों के माध्यम से की जा सकती है।
महत्वपूर्ण खुरदरापन मानों के लिए आमतौर पर एक कैलिब्रेटेड प्रोफ़ाइलोमीटर या उपयुक्त ऑप्टिकल सिस्टम की आवश्यकता होती है।
यदि एक से अधिक सतहों को मापने की आवश्यकता हो, तो निरीक्षण का समय उसी अनुपात में बढ़ जाता है।
जब सतह की बेहतर फिनिशिंग से कार्यात्मक मूल्य में कोई खास वृद्धि नहीं होती
हर सतह पर एक समान उत्तम फिनिशिंग करवाना शायद ही कभी किफायती होता है।
एक आंतरिक पॉकेट जो कभी किसी अन्य घटक के संपर्क में नहीं आती है, उसे सीलिंग सतह के समान Ra की आवश्यकता नहीं हो सकती है।
महत्वपूर्ण सतहों को सामान्य मशीनीकृत क्षेत्रों से अलग करने से विनिर्माण प्रयासों को उन क्षेत्रों पर केंद्रित किया जा सकता है जहां वे वास्तव में मूल्य सृजित करते हैं।
मशीनीकृत सतह की फिनिशिंग में आम तौर पर कौन-कौन सी समस्याएं आती हैं?
सतह की खराब फिनिश का आमतौर पर एक पहचानने योग्य कारण होता है। औजारों के निशान, कंपन, खरोंच, उभरा हुआ किनारा और असमान बनावट अक्सर औजारों, वर्कहोल्डिंग, चिप्स, कंपन या अस्थिर कटिंग स्थितियों के कारण हो सकते हैं।
दिखाई देने वाले औजारों के निशान
टूल के निशान अक्सर अत्यधिक फीड, बड़े स्टेप-ओवर, कटर रनआउट या अपर्याप्त फिनिशिंग पास के कारण हो सकते हैं।
कुछ औजारों के निशान सामान्य और स्वीकार्य हैं यदि वे निर्दिष्ट बनावट के भीतर ही रहें।
समस्या तब उत्पन्न होती है जब वे खुरदरेपन की आवश्यकताओं से अधिक हो जाते हैं या कार्य में बाधा डालते हैं।
चैटर और कंपन पैटर्न
चैटर से दोहराई जाने वाली तरंगें या निशान बनते हैं जो अक्सर माप उपकरणों के बिना भी दिखाई देते हैं।
इसके संभावित कारणों में टूल का लंबा ओवरहैंग, कमजोर फिक्स्चर, लचीले घटक, स्पिंडल गति का गलत चयन या कटर का अस्थिर जुड़ाव शामिल हो सकते हैं।
क्योंकि चैटर एक सिस्टम-स्तरीय समस्या है, इसलिए केवल एक कटिंग पैरामीटर को बदलने से यह समस्या हल नहीं हो सकती है।
खरोंचें और किनारों पर जमा हुआ नुकसान
औजार और सतह के बीच फंसे हुए छोटे-छोटे टुकड़े खरोंच पैदा कर सकते हैं।
बिल्ट-अप एज समय-समय पर टूटकर वर्कपीस की सतह को फाड़ सकता है।
बेहतर चिप निकासी, सही कटिंग गति, उपयुक्त शीतलक और तेज औजारों का उपयोग इन दोषों को कम कर सकता है।
एक ही सतह पर असमान खुरदरापन
कटर की पकड़, टूल के विक्षेपण, रनआउट या सामग्री की कठोरता में बदलाव के कारण एक बड़े सतह क्षेत्र का माप एक स्थान से दूसरे स्थान पर भिन्न हो सकता है।
फिक्स्चर में विकृति के कारण सतह पर कटिंग की स्थिति भी बदल सकती है।
एकसमान खुरदरापन प्राप्त करने के लिए उपकरण का एकसमान जुड़ाव और स्थिर मशीन ज्यामिति आवश्यक है।
रेखाचित्र की आवश्यकताओं के बाहर सतह की खुरदरापन
यदि मापा गया मान आवश्यकता से अधिक हो जाता है, तो पुर्जे को दोबारा बनाना हमेशा आसान नहीं होता है।
अतिरिक्त पॉलिशिंग से आयाम, किनारे या सतह की ज्यामिति में बदलाव आ सकता है।
प्रक्रिया नियोजन के दौरान खुरदरेपन को नियंत्रित करना सबसे अच्छा तरीका है, न कि इसे केवल अंतिम निरीक्षण समस्या के रूप में मानना।
सतह की खुरदरापन निर्धारित करते समय कौन सी सामान्य गलतियाँ होती हैं?
डिजाइन की गलतियाँ भी प्रक्रिया संबंधी गलतियों की तरह ही मशीनिंग लागत को आसानी से बढ़ा सकती हैं। सबसे आम समस्याएं अनावश्यक रूप से कम Ra मान निर्दिष्ट करना, हर जगह एक ही आवश्यकता का उपयोग करना, खुरदरापन मापदंडों में भ्रम पैदा करना और सतह को वास्तव में कैसे मापा जाएगा, इस पर ध्यान न देना हैं।
फ़ंक्शन की आवश्यकता से कम Ra निर्दिष्ट करना
एक डिजाइनर Ra 0.8 का चयन कर सकता है क्योंकि यह Ra 3.2 की तुलना में अधिक सटीक प्रतीत होता है।
यदि सतह केवल एक गैर-महत्वपूर्ण माउंटिंग सतह है, तो अधिक सटीक मान से कोई कार्यात्मक सुधार नहीं हो सकता है।
इसका परिणाम यह होता है कि चक्र का समय बढ़ जाता है और संभवतः अनावश्यक द्वितीयक परिष्करण की आवश्यकता होती है।
Ra और Rz को प्रत्यक्ष समतुल्य मानकर
Ra और Rz अलग-अलग प्रोफाइल विशेषताओं को मापते हैं।
जब तक ग्राहक और आपूर्तिकर्ता किसी उपयुक्त इंजीनियरिंग आधार पर सहमत न हो जाएं, तब तक उन्हें निश्चित रूपांतरण का उपयोग करके नहीं बदला जाना चाहिए।
यदि ड्राइंग में Rz निर्दिष्ट है, तो प्रक्रिया और मापन योजना को Rz को नियंत्रित करना चाहिए।
प्रत्येक सतह पर एक समान खुरदरापन लागू करना
एक सामान्य खुरदरापन की आवश्यकता निर्माता को ऐसी सतहों को भी तैयार करने के लिए बाध्य करती है जिनकी कार्यात्मक रूप से कोई आवश्यकता नहीं हो सकती है।
एक बेहतर ड्राइंग महत्वपूर्ण सीलिंग, स्लाइडिंग, बेयरिंग और दृश्यमान सतहों को अलग-अलग पहचानती है, जबकि कम महत्वपूर्ण विशेषताओं पर सामान्य मशीनिंग की अनुमति देती है।
सतह की स्थिति और मशीनिंग दिशा को अनदेखा करना
कम Ra मान मात्र से ही उपयुक्त सीलिंग या स्लाइडिंग सतह की गारंटी नहीं मिलती।
दिशात्मक खांचे द्रव रिसाव, घर्षण और टूट-फूट को प्रभावित कर सकते हैं।
यदि दिशा कार्यात्मक रूप से महत्वपूर्ण है, तो चित्र को उस आवश्यकता को स्पष्ट रूप से दर्शाना चाहिए।
मापन विधि पर विचार किए बिना खुरदरापन निर्दिष्ट करना
कुछ सतहों तक स्टाइलस से पहुंचना मुश्किल होता है।
बहुत छोटे खांचे, गहरे गड्ढे, घुमावदार सतहें और नाजुक सामग्री के लिए वैकल्पिक माप विधियों की आवश्यकता हो सकती है।
इसलिए, निर्दिष्ट बनावट को तैयार भाग पर वास्तविक रूप से मापा जा सकना चाहिए।
अक्सर पूछे जाने वाले प्रश्न
क्या एनोडाइजिंग प्रक्रिया से मशीनीकृत एल्युमीनियम पुर्जे की सतह की खुरदरापन में परिवर्तन होता है?
जी हां, एनोडाइजिंग से सतह की अंतिम बनावट बदल सकती है क्योंकि ऑक्साइड की परत सतह के साथ-साथ चलती है और नीचे की मशीनीकृत सतह को भी संशोधित कर सकती है। यदि एनोडाइजिंग के बाद खुरदरापन कार्यात्मक रूप से महत्वपूर्ण है, तो ड्राइंग में यह स्पष्ट होना चाहिए कि यह आवश्यकता फिनिशिंग से पहले या बाद में लागू होती है।
क्या कम RA मान रिसाव-मुक्त सीलिंग सतह की गारंटी दे सकता है?
नहीं। सीलिंग सतह की समतलता, लहरदारपन, बिछाने की दिशा, गैस्केट के प्रकार, संपर्क दबाव और दोषों पर भी निर्भर करती है। केवल कम Ra मान ही सीलिंग प्रदर्शन की गारंटी नहीं देता।
क्या कोटिंग से पहले या बाद में सतह की खुरदरापन निर्दिष्ट की जानी चाहिए?
चित्र में स्पष्ट रूप से यह दर्शाया जाना चाहिए कि किस स्थिति को नियंत्रित किया जा रहा है। कोटिंग, प्लेटिंग, पॉलिशिंग या ब्लास्टिंग से अंतिम सतह में परिवर्तन हो सकता है, इसलिए आवश्यक माप चरण भाग की कार्यात्मक स्थिति से मेल खाना चाहिए।
यदि किसी सतह तक संपर्क प्रोफ़ाइलोमीटर द्वारा नहीं पहुँचा जा सकता है तो क्या होगा?
ऑप्टिकल या अन्य गैर-संपर्क मापन विधि अधिक उपयुक्त हो सकती है। सीमित पहुंच होने की स्थिति में, उत्पादन से पहले निर्माता और ग्राहक को विधि, मापन स्थान और स्वीकृति मानदंडों पर सहमति बना लेनी चाहिए।
निष्कर्ष
मशीनीकृत सतह की खुरदरापन केवल एक दिखावटी मूल्य नहीं है। Ra, Rz, सतह की बनावट, लहरदारपन, औजारों के निशान और माप की स्थितियाँ, ये सभी कारक तैयार पुर्जे के प्रदर्शन को प्रभावित करते हैं। सबसे प्रभावी तरीका यह है कि कार्य के अनुसार खुरदरापन निर्धारित किया जाए, फिर मशीनिंग मापदंडों, औजारों, परिष्करण प्रक्रियाओं और निरीक्षण विधियों का चयन किया जाए जो अनावश्यक प्रक्रिया लागत बढ़ाए बिना उस आवश्यकता को लगातार पूरा करें।
TiRapid में , हम प्रोटोटाइप और उत्पादन भागों के लिए सटीक CNC मशीनिंग और विनिर्माण सेवाएं प्रदान करते हैं। हमारी टीम नियंत्रित मिलिंग और टर्निंग, व्यावहारिक फिनिशिंग रणनीतियों, आयामी निरीक्षण और सतह-गुणवत्ता सत्यापन को मिलाकर ग्राहकों को आवश्यक फिनिश प्राप्त करने में मदद करती है, साथ ही भाग के प्रदर्शन, मशीनिंग दक्षता और लागत के बीच संतुलन बनाए रखती है।















