
सीएनसी टर्निंग द्वारा निर्मित घटकों की सतह पर कालापन, नीलापन, पीलापन या अन्य असामान्य रंग परिवर्तन मशीनिंग उत्पादन में आम समस्याएं हैं, विशेष रूप से स्टेनलेस स्टील, मिश्र धातु इस्पात, कार्बन स्टील और कुछ उच्च-शक्ति वाली धातु सामग्री की प्रोसेसिंग करते समय। सतह का कालापन आमतौर पर अत्यधिक कटिंग तापमान, टूल घिसाव, अपर्याप्त शीतलक आपूर्ति, अनुचित कटिंग पैरामीटर, खराब चिप निकासी या मशीनिंग कंपन से संबंधित होता है। जब कोई कटिंग टूल उच्च गति पर धातु की मशीनिंग करता है, तो कटिंग ज़ोन में काफी मात्रा में ऊष्मा उत्पन्न होती है। यदि इस ऊष्मा को प्रभावी ढंग से स्थानांतरित और हटाया नहीं जा सकता है, तो वर्कपीस की सतह पर ऑक्सीकरण, रंग परिवर्तन या स्थानीय जलन हो सकती है। मामूली रंग परिवर्तन घटक के प्रदर्शन को सीधे प्रभावित नहीं कर सकते हैं, लेकिन यदि कालेपन के साथ सतह की खुरदरापन में वृद्धि, जलने के निशान, आयामी परिवर्तन या असामान्य सामग्री कठोरता दिखाई देती है, तो उत्पादन रोक देना चाहिए और मशीनिंग प्रक्रिया का निरीक्षण करना चाहिए। सटीक शाफ्ट, हाइड्रोलिक घटक, ऑटोमोटिव पार्ट्स, स्वचालन उपकरण घटक और उच्च-सटीकता वाले कनेक्टरों के लिए, सतह की गुणवत्ता असेंबली प्रदर्शन, सीलिंग, घिसाव प्रतिरोध और परिचालन स्थिरता से निकटता से संबंधित है। सीएनसी टर्निंग सतह पर कालेपन की समस्या का समाधान केवल मशीनिंग के बाद की सफाई पर निर्भर नहीं होना चाहिए। कटिंग तापमान को कम करने और स्थिर कटिंग स्थितियों को बनाए रखने के लिए टूल की स्थिति, कटिंग पैरामीटर, कूलिंग, चिप निकासी, वर्कहोल्डिंग और मशीन की स्थिति सभी की जांच और अनुकूलन किया जाना चाहिए।
सीएनसी टर्निंग के दौरान सतह के काले पड़ने के सामान्य कारण
सीएनसी टर्निंग के दौरान दिखाई देने वाले काले निशान आमतौर पर कटिंग ज़ोन या वर्कपीस की सतह पर अत्यधिक गर्मी जमा होने से संबंधित होते हैं। जब कटिंग टूल वर्कपीस के संपर्क में आता है, तो कटिंग बल और घर्षण उत्पन्न होते हैं। सामग्री जितनी कठोर होगी और कटिंग लोड जितना अधिक होगा, उतनी ही अधिक गर्मी उत्पन्न होगी। यदि मशीन का कूलिंग सिस्टम इस गर्मी को प्रभावी ढंग से दूर नहीं कर पाता है, या यदि कटिंग टूल बहुत अधिक घिस गया है, तो कटिंग ज़ोन का तापमान अत्यधिक बढ़ सकता है, जिससे काला, नीला या पीला रंग आ सकता है। कुछ धातु सामग्री उच्च तापमान की स्थिति में ऑक्साइड परतें बना सकती हैं, जबकि वर्कपीस से बार-बार रगड़ने वाले लंबे चिप्स भी स्थानीय कालापन पैदा कर सकते हैं। टूल की ज्यामिति, स्पिंडल की गति, फीड दर, कटिंग की गहराई, वर्कहोल्डिंग की कठोरता और शीतलक की सांद्रता, ये सभी अंतिम सतह की स्थिति को प्रभावित कर सकते हैं, इसलिए समस्या निवारण वास्तविक मशीनिंग प्रक्रिया पर आधारित होना चाहिए।
अत्यधिक तापमान पर कटाई करने से सतह का रंग बदल जाता है
सीएनसी टर्निंग के दौरान सतह के काले पड़ने का एक प्रमुख कारण अत्यधिक कटिंग तापमान है। जब स्पिंडल की गति बहुत अधिक होती है, तो टूल और वर्कपीस के बीच सापेक्ष गति बढ़ जाती है, जिससे एक निश्चित अवधि में अधिक ऊष्मा उत्पन्न हो सकती है। यदि कटिंग की गहराई अधिक हो और फीड रेट भी अधिक हो, तो टूल पर कटिंग लोड और भी बढ़ जाता है। स्टेनलेस स्टील और कुछ मिश्र धातु इस्पात जिनकी तापीय चालकता अपेक्षाकृत कम होती है, उनमें कटिंग से उत्पन्न ऊष्मा टूल टिप और वर्कपीस की सतह के आसपास जमा होने की अधिक संभावना होती है, जिससे स्थानीय तापमान तेजी से बढ़ जाता है।
- स्पिंडल की गति बहुत अधिक निर्धारित है।
- कटाई की गहराई अत्यधिक है
- चारा भार बहुत अधिक है
- औजार और वर्कपीस के बीच घर्षण बढ़ जाता है
- वर्कपीस की सतह का तापमान लगातार बढ़ रहा है
- शीतलन से ऊष्मा को इतनी जल्दी दूर नहीं किया जा सकता।
- कटाई क्षेत्र में स्थानीय स्तर पर उच्च तापमान विकसित हो जाता है
जब स्पष्ट रूप से काला या नीला रंग दिखाई दे, तो सामग्री और उपकरण की आवश्यकताओं के अनुसार काटने की गति को उचित रूप से कम किया जा सकता है, साथ ही फीड दर और काटने की गहराई को भी समायोजित किया जा सकता है। लक्ष्य केवल मशीनिंग गति को अत्यधिक कम करने के बजाय स्थिर काटने की स्थिति को बहाल करना है।
औजारों के घिसने से असामान्य घर्षण उत्पन्न होता है
औजार के घिसने से धार धीरे-धीरे कम तेज हो जाती है। धार की सामान्य कतरन क्रिया पर दबाव और घर्षण का प्रभाव बढ़ता जाता है। घिसाव बढ़ने के साथ, सामग्री को हटाने के लिए औजार को अधिक काटने की शक्ति की आवश्यकता होती है, साथ ही काटने का तापमान भी बढ़ता जाता है। इससे वर्कपीस पर काले निशान, जलने के निशान या सतह की असामान्य खुरदरापन हो सकती है।
- पार्श्व भाग में काफी घिसाव
- काटने वाले किनारे पर छोटे-छोटे टुकड़े या दरारें
- इंसर्ट पर असामान्य खांचे
- कटिंग एज पर निर्मित किनारा
- काटने की आवाज़ में ध्यान देने योग्य परिवर्तन
- सतह की गुणवत्ता में धीरे-धीरे गिरावट
- आयामी भिन्नता में वृद्धि
यदि उत्पादन की शुरुआत में वर्कपीस की सतह सामान्य हो, लेकिन लगातार मशीनिंग के बाद धीरे-धीरे काली हो जाए, तो उपकरण की अपर्याप्त आयु एक संभावित कारण हो सकती है। निर्माता मशीनिंग की मात्रा, कटिंग समय और वास्तविक घिसाव की स्थिति के आधार पर उपकरण प्रतिस्थापन मानक निर्धारित कर सकते हैं ताकि उपकरणों के अत्यधिक उपयोग को रोका जा सके।
अपर्याप्त शीतलन और स्नेहन
सीएनसी टर्निंग के दौरान कूलेंट शीतलन, स्नेहन और चिप-हटाने का कार्य करता है। यदि कूलेंट का प्रवाह अपर्याप्त हो, नोजल की दिशा गलत हो, पंप का दबाव कम हो, या फ़िल्टरेशन सिस्टम अवरुद्ध हो, तो कटिंग से उत्पन्न ऊष्मा को प्रभावी ढंग से हटाया नहीं जा सकता, जिससे सतह पर रंग बदलने की संभावना बढ़ जाती है। निरंतर बैच उत्पादन, उच्च गति टर्निंग और कठिन कटाई योग्य सामग्रियों की मशीनिंग के दौरान शीतलन विशेष रूप से महत्वपूर्ण हो जाता है।
- अपर्याप्त शीतलक प्रवाह
- नोजल कटिंग ज़ोन से बहुत दूर स्थित है
- शीतलक की अनुचित सांद्रता
- कूलेंट पंप का दबाव कम हो गया
- अवरुद्ध निस्पंदन प्रणाली
- दूषित शीतलक लाइनें
- कूलेंट टूल टिप तक सटीक रूप से नहीं पहुँचता है
शीतलन प्रणाली की जाँच करते समय, शीतलक स्तर, पंप, पाइपिंग, नोजल, फिल्टर और शीतलक सांद्रता सभी की जाँच की जानी चाहिए। उपकरण और वर्कपीस के बीच संपर्क क्षेत्र में शीतलक की सटीक आपूर्ति से ऊष्मा नियंत्रण में काफी सुधार हो सकता है।
सीएनसी टर्निंग कटिंग पैरामीटर को कैसे समायोजित करें
सतह के काले पड़ने पर, वर्कपीस की सामग्री, टूल की सामग्री, टूल की ज्यामिति और मशीन की कठोरता के अनुसार कटिंग पैरामीटर को पुनः समायोजित किया जाना चाहिए। विभिन्न सामग्रियों में अलग-अलग तापीय और कटिंग गुण होते हैं, इसलिए स्टेनलेस स्टील, मिश्र धातु इस्पात, कार्बन स्टील और एल्यूमीनियम मिश्र धातुओं के लिए एक जैसे पैरामीटर का उपयोग नहीं किया जाना चाहिए। रफ मशीनिंग में सामग्री हटाने की दक्षता और टूल लोड पर अधिक ध्यान दिया जाता है, जबकि फिनिशिंग में आयामी सटीकता, सतह की खुरदरापन और तापीय विरूपण नियंत्रण पर जोर दिया जाता है। पैरामीटर समायोजन के दौरान, ऑपरेटरों को चिप का आकार, स्पिंडल लोड, कटिंग की आवाज़ और टूल का तापमान भी देखना चाहिए। ये संकेतक यह निर्धारित करने में मदद कर सकते हैं कि कटिंग की स्थिति स्थिर अवस्था में लौट आई है या नहीं।
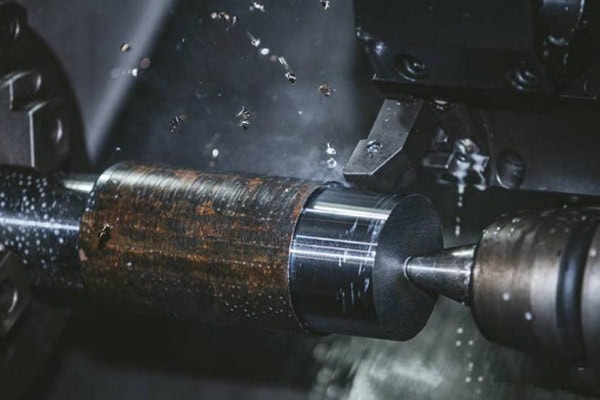
काटने की गति को उचित रूप से कम करें
कटिंग स्पीड का मशीनिंग तापमान पर सीधा प्रभाव पड़ता है। जब वर्कपीस पर स्पष्ट काले या नीले निशान दिखाई दें, तो चयनित टूल और सामग्री के लिए अनुशंसित सीमा के भीतर कटिंग स्पीड को कम किया जा सकता है। स्टेनलेस स्टील और कुछ उच्च-शक्ति मिश्र धातुओं के लिए, अत्यधिक कटिंग स्पीड से टूल-टिप का तापमान तेजी से बढ़ सकता है और कटिंग एज और कोटिंग पर अधिक थर्मल लोड पड़ सकता है। स्पीड कम करने के बाद, उत्पादन क्षमता में अनावश्यक कमी से बचने के लिए मशीनिंग दक्षता और सतह की गुणवत्ता की निगरानी की जानी चाहिए।
चारा खिलाने की दर को ठीक से समायोजित करें
अत्यधिक फीड दर प्रति इकाई समय में टूल द्वारा हटाई गई सामग्री की मात्रा को बढ़ाती है, जिससे कटिंग बल और ऊष्मा बढ़ सकती है। अत्यधिक कम फीड दर उचित कटिंग में बाधा डाल सकती है और घर्षण और संपीड़न को बढ़ा सकती है। उपयुक्त फीड दर का चयन इंसर्ट विनिर्देशों, नोज त्रिज्या, सामग्री की कठोरता और मशीनिंग चरण के अनुसार किया जाना चाहिए।
- रफिंग के दौरान स्थिर कटिंग लोड बनाए रखें।
- फिनिशिंग के दौरान सतह की बनावट को नियंत्रित करें।
- अत्यधिक तात्कालिक कटाई भार से बचें
- बहुत कम मात्रा में चारा खिलाने से बचें, क्योंकि इससे रगड़ बढ़ सकती है।
- टूल के घिसाव के अनुसार फीड को समायोजित करें।
- स्थिर चिप निर्माण को बनाए रखें
उपयुक्त फीड दर उपकरण को प्रभावी कटिंग स्थिति में बनाए रखती है और असामान्य घर्षण के कारण होने वाले तापमान में वृद्धि को कम करती है।
कटाई की गहराई को ठीक से नियंत्रित करें
अत्यधिक कटाई गहराई से टूल पर भार काफी बढ़ जाता है। यह समस्या तब और भी गंभीर हो जाती है जब टूल का ओवरहैंग लंबा हो, वर्कपीस की कठोरता अपर्याप्त हो, या मशीन की शक्ति सीमित हो, क्योंकि इससे कंपन और तापमान बढ़ सकता है। सतह के काले पड़ने की स्थिति में, रफिंग और फिनिशिंग के लिए निर्धारित मात्रा को इस प्रकार से समायोजित किया जा सकता है कि रफिंग प्रक्रिया में सामग्री कुशलतापूर्वक हट जाए और फिनिशिंग के लिए पर्याप्त मात्रा बची रहे। फिनिशिंग के दौरान स्थिर और अपेक्षाकृत कम कटाई गहराई से कटाई बल को नियंत्रित करने और सतह की गुणवत्ता में सुधार करने में मदद मिल सकती है।
सीएनसी टर्निंग सतह की गुणवत्ता पर उपकरण चयन का प्रभाव
कटिंग टूल सीधे वर्कपीस के संपर्क में आता है, और इसकी सामग्री, कोटिंग, नोज रेडियस, रेक एंगल, क्लीयरेंस एंगल और एज की स्थिति, ये सभी कटिंग तापमान और सतह की गुणवत्ता को प्रभावित करते हैं। स्टील, स्टेनलेस स्टील, तांबा, एल्यूमीनियम मिश्र धातु और इंजीनियरिंग प्लास्टिक के लिए अलग-अलग टूल की आवश्यकता होती है। स्टेनलेस स्टील के लिए टूल की मजबूती और एज चिपिंग प्रतिरोध पर विशेष ध्यान देने की आवश्यकता होती है क्योंकि मशीनिंग के दौरान यह वर्क-हार्डन हो सकता है। एल्यूमीनियम मिश्र धातुओं के लिए आमतौर पर तेज कटिंग एज और कुशल चिप निकासी की आवश्यकता होती है, जबकि उच्च कठोरता वाली मिश्र धातु सामग्री के लिए अधिक मजबूत घिसाव प्रतिरोध और उपयुक्त कोटिंग वाले टूल की आवश्यकता होती है।
उपयुक्त उपकरण सामग्री का चयन करें
सीएनसी टर्निंग में आमतौर पर कार्बाइड टूल्स का उपयोग किया जाता है, और वर्कपीस की सामग्री के अनुसार विभिन्न ग्रेड चुने जाते हैं। टूल में पर्याप्त घिसाव प्रतिरोध होना चाहिए, साथ ही मशीनिंग के दौरान टूटने से बचाने के लिए पर्याप्त मजबूती भी होनी चाहिए। कंपन और टूल के विक्षेपण को कम करने के लिए टूल ओवरहैंग को भी न्यूनतम किया जाना चाहिए।
- वर्कपीस की सामग्री के अनुसार उपयुक्त टूल ग्रेड का चयन करें।
- मशीनिंग आवश्यकताओं के अनुसार रफिंग या फिनिशिंग टूल्स का चयन करें।
- उपयुक्त टूल कोटिंग चुनें
- तेज धार बनाए रखें
- नियंत्रण उपकरण ओवरहैंग
- घिसे हुए इंसर्ट को तुरंत बदलें
- टूटे-फूटे काटने वाले औजारों का उपयोग करने से बचें
उपयुक्त टूल कॉन्फ़िगरेशन कटिंग प्रतिरोध को कम करता है और सामग्री को आसानी से हटाने की अनुमति देता है, जिससे तापमान में असामान्य वृद्धि और सतह के काले पड़ने के जोखिम को कम करने में मदद मिलती है।
टूल नोज रेडियस और कटिंग एज की स्थिति का निरीक्षण करें
टूल नोज रेडियस कटिंग फोर्स, सतह की खुरदरापन और टूल की मजबूती को प्रभावित करता है। बहुत अधिक नोज रेडियस कटिंग लोड को बढ़ा सकता है, जबकि बहुत कम रेडियस कटिंग एज की मजबूती को कम कर सकता है। यदि कटिंग एज पर एक छोटा सा चिप भी बन जाता है, तो स्थानीय घर्षण बढ़ सकता है, जिससे असामान्य मशीनिंग निशान और रंग में बदलाव हो सकता है। बैच उत्पादन के दौरान, टूल की स्थिति का नियमित रूप से निरीक्षण किया जाना चाहिए और वास्तविक मशीनिंग प्रदर्शन के अनुसार उचित प्रतिस्थापन अंतराल निर्धारित किए जाने चाहिए।
कूलिंग और चिप निकासी प्रणालियों को अनुकूलित करें
सीएनसी टर्निंग के दौरान सतह के तापमान को नियंत्रित करने के लिए शीतलन और चिप निकासी अत्यंत महत्वपूर्ण हैं। शीतलक को लगातार और सटीक रूप से कटिंग ज़ोन तक पहुंचना चाहिए, जबकि उत्पन्न चिप्स को वर्कपीस से यथाशीघ्र हटा देना चाहिए। यदि चिप्स लंबे समय तक टूल टिप के आसपास रहते हैं, तो द्वितीयक कटिंग हो सकती है, जिससे खरोंच, काले निशान और स्थानीय तापमान में वृद्धि हो सकती है। स्टेनलेस स्टील और तांबे जैसी सामग्रियों की मशीनिंग करते समय प्रभावी चिप नियंत्रण विशेष रूप से महत्वपूर्ण है, क्योंकि इनसे लंबे चिप्स उत्पन्न होने की प्रवृत्ति होती है।
कूलेंट डिलीवरी में सुधार करें
शीतलक नोजल को काटने वाले क्षेत्र के जितना संभव हो सके पास में रखना चाहिए, और स्प्रे कोण को उपकरण की गति के अनुसार समायोजित करना चाहिए। गहरी खांचों, गहरे छेदों और जटिल आकृतियों के लिए, शीतलक प्रवाह को इस प्रकार व्यवस्थित किया जाना चाहिए कि उपकरण या चिप्स स्प्रे को अवरुद्ध न करें।
- कूलेंट पंप का दबाव जांचें
- कूलेंट नोजल को साफ करें
- शीतलक आपूर्ति लाइनों का निरीक्षण करें
- शीतलक की सांद्रता को नियंत्रित करें
- फ़िल्टरेशन सिस्टम को नियमित रूप से साफ़ करें
- कटिंग क्षेत्र में लगातार शीतलक की आपूर्ति बनाए रखें।
- वर्कपीस की ज्यामिति के अनुसार स्प्रे की दिशा समायोजित करें।
स्थिर शीतलन से कटिंग का तापमान कम होता है, टूल का जीवनकाल बढ़ता है और अत्यधिक गर्मी के कारण होने वाले रंग परिवर्तन को कम किया जा सकता है।
चिप नियंत्रण में सुधार करें
चिप पर खराब नियंत्रण से टूल उलझ सकता है और द्वितीयक कटाई हो सकती है। उपयुक्त चिप-ब्रेकर ज्यामिति वाले इंसर्ट का चयन करके और फीड दर और कटाई की गहराई को समायोजित करके चिप निर्माण को बेहतर बनाया जा सकता है। लंबे चिप्स उत्पन्न करने वाली सामग्रियों की मशीनिंग करते समय, शीतलक प्रवाह और मशीन की चिप निकासी प्रणाली को मिलकर काम करना चाहिए ताकि चिप्स को मशीनिंग क्षेत्र से तुरंत हटाया जा सके।
चिप्स को प्रभावी ढंग से बाहर निकालने से टूल और वर्कपीस के बीच बार-बार होने वाला घर्षण कम होता है और पहले से मशीनीकृत सतहों पर चिप्स से खरोंच लगने से बचाव होता है। इससे सतह की खुरदरापन और दिखावट स्थिर बनी रहती है।
यह कैसे निर्धारित करें कि कालापन पार्ट की गुणवत्ता को प्रभावित करता है या नहीं
सीएनसी मशीन से बने किसी पुर्जे पर काला निशान होने का मतलब यह नहीं है कि उसे फेंक देना ही होगा। सतह पर ऑक्सीकरण, शीतलक के अवशेष या मशीनिंग के दौरान थोड़ी गर्मी लगने से मामूली रंग परिवर्तन हो सकता है। हालांकि, जलने के निशान, कठोरता में बदलाव, असामान्य खुरदरापन या आकार में विचलन के साथ स्पष्ट काले निशान होने पर आगे की जांच आवश्यक है। किसी पुर्जे का उपयोग किया जा सकता है या नहीं, यह केवल देखने के आधार पर नहीं बल्कि ड्राइंग की आवश्यकताओं, सामग्री की विशेषताओं, सतह की स्थिति और वास्तविक निरीक्षण डेटा के आधार पर निर्धारित किया जाना चाहिए।
सतह की खुरदरापन की जाँच करें
यदि काले पड़े क्षेत्र में स्पष्ट खरोंचें, कंपन के निशान या मशीनिंग की बनावट में बदलाव दिखाई देते हैं, तो सतह खुरदरापन परीक्षक का उपयोग किया जाना चाहिए। मापे गए परिणाम की तुलना इंजीनियरिंग ड्राइंग पर दिए गए Ra मान से की जा सकती है ताकि यह निर्धारित किया जा सके कि सतह आवश्यक गुणवत्ता मानक को पूरा करती है या नहीं।
- काले पड़े क्षेत्र में खुरदरापन मापें
- एक सामान्य मशीनिंग क्षेत्र से तुलना करें
- मशीनिंग टेक्सचर का निरीक्षण करें
- सतह पर खरोंच की जांच करें
- चैटर मार्क्स की जांच करें
- पता लगाएं कि जलने के निशान मौजूद हैं या नहीं।
यदि काले पड़े क्षेत्र में खुरदरापन सामान्य क्षेत्र की तुलना में काफी अधिक है, तो उपकरण के घिसाव, काटने के मापदंडों और शीतलन स्थितियों की आगे जांच की जानी चाहिए।
आयामी और ज्यामितीय सटीकता की जाँच करें
उच्च मशीनिंग तापमान के कारण ऊष्मीय विरूपण हो सकता है और गंभीर मामलों में, आयामी स्थिरता प्रभावित हो सकती है। मशीनिंग के बाद, बाहरी व्यास, आंतरिक व्यास, लंबाई, गोलाई, संकेंद्रण और रनआउट जैसे महत्वपूर्ण आयामों की दोबारा जाँच की जानी चाहिए। यदि सभी माप निर्दिष्ट सहनशीलता के भीतर हैं और कोई स्पष्ट जलने के निशान नहीं हैं, तो मामूली रंग परिवर्तन से घटक के प्रदर्शन पर आवश्यक रूप से कोई प्रभाव नहीं पड़ता है। उच्च परिशुद्धता वाले घटकों का मूल्यांकन ग्राहक की लागू आवश्यकताओं के अनुसार ही किया जाना चाहिए।
सीएनसी टर्निंग सतह के कालेपन को रोकने के उपाय
सतह पर कालेपन को कम करना केवल मशीनिंग के बाद की सफाई या पॉलिशिंग पर निर्भर नहीं होना चाहिए। एक स्थिर मशीनिंग प्रक्रिया अधिक महत्वपूर्ण है। निर्माता विभिन्न सामग्रियों के लिए मशीनिंग पैरामीटर डेटाबेस बना सकते हैं और स्पिंडल गति, फीड दर, कटिंग गहराई, टूल मॉडल, शीतलन विधि और वास्तविक टूल लाइफ रिकॉर्ड कर सकते हैं। बैच उत्पादन के दौरान, पहले पीस का निरीक्षण और प्रक्रिया के दौरान नमूना लेने से समस्या के व्यापक होने से पहले ही सतह के रंग में बदलाव की पहचान की जा सकती है। मशीन का रखरखाव भी उतना ही महत्वपूर्ण है क्योंकि स्पिंडल रनआउट, कूलेंट पंप का दबाव, टूल सिस्टम की सटीकता और वर्कहोल्डिंग की कठोरता, ये सभी अंतिम मशीनिंग स्थितियों को प्रभावित कर सकते हैं।

मानकीकृत मशीनिंग मापदंड स्थापित करें
विभिन्न सामग्रियों के लिए अलग-अलग कटिंग पैरामीटर की आवश्यकता होती है। साधारण कार्बन स्टील के लिए उपयोग किए जाने वाले पैरामीटर को सीधे स्टेनलेस स्टील या उच्च-शक्ति मिश्र धातुओं पर लागू नहीं किया जाना चाहिए। प्रोसेस इंजीनियर उत्पादन डेटा के आधार पर मानक पैरामीटर रेंज स्थापित कर सकते हैं और दीर्घकालिक विनिर्माण अनुभव के माध्यम से उन्हें लगातार अनुकूलित कर सकते हैं।
- सामग्री मशीनिंग पैरामीटर डेटाबेस स्थापित करें
- स्थिर उत्पादन मापदंडों को रिकॉर्ड करें
- उपकरण के उपयोग का समय रिकॉर्ड करें
- असामान्य कालेपन की स्थितियों को रिकॉर्ड करें
- शीतलक के उपयोग और स्थिति का रिकॉर्ड रखें
- प्रक्रिया मापदंडों को नियमित रूप से अनुकूलित करें
- मानकीकृत संचालन प्रक्रियाओं की स्थापना करें
एक स्थिर पैरामीटर डेटाबेस बार-बार होने वाली ट्रायल कटिंग को कम करता है, नए घटकों के लिए सेटअप दक्षता में सुधार करता है, और ऑपरेटरों को उपयुक्त मशीनिंग स्थितियों की शीघ्रता से पहचान करने में मदद करता है।
टूल लाइफ मैनेजमेंट स्थापित करें
औजारों का निरीक्षण किया जाना चाहिए और उनकी उचित सेवा अवधि पूरी होने पर उन्हें बदल दिया जाना चाहिए। पुर्जे के काले पड़ने या आकार में विचलन होने तक प्रतिस्थापन में देरी नहीं करनी चाहिए। निर्माता प्रत्येक औजार द्वारा मशीनीकृत पुर्जों की संख्या, मशीनिंग समय और घिसाव की स्थिति को रिकॉर्ड कर सकते हैं ताकि विभिन्न सामग्रियों के लिए उपयुक्त प्रतिस्थापन मानक स्थापित किए जा सकें। उच्च मूल्य वाले पुर्जों के लिए, स्पिंडल लोड और कटिंग स्थितियों पर नज़र रखने के लिए टूल मॉनिटरिंग सिस्टम का भी उपयोग किया जा सकता है, जिससे औजारों की असामान्य स्थिति उत्पन्न होने पर प्रारंभिक चेतावनी मिल सके।
सीएनसी मशीन रखरखाव को सुदृढ़ करें
स्पिंडल, गाइडवे, बॉल स्क्रू, कूलेंट पंप, लुब्रिकेशन सिस्टम और वर्कहोल्डिंग उपकरण, ये सभी सीएनसी टर्निंग की गुणवत्ता को प्रभावित करते हैं। स्पिंडल रनआउट में गड़बड़ी से अस्थिर कटिंग हो सकती है, जबकि कूलेंट पंप का अपर्याप्त दबाव कटिंग तापमान को बढ़ा सकता है। वर्कहोल्डिंग की अपर्याप्त कठोरता से भी कंपन हो सकता है। महत्वपूर्ण घटकों का नियमित रखरखाव और निरीक्षण मशीन की सटीकता को बनाए रखने और मशीन की स्थिति में बदलाव के कारण होने वाले सतह के कालेपन को कम करने में सहायक होता है।
सीएनसी टर्निंग में सतह का काला पड़ना आमतौर पर कटिंग तापमान, टूल घिसाव, शीतलन और स्नेहन, चिप निकासी और मशीनिंग मापदंडों से संबंधित होता है। जब सतह पर काला, नीला या कोई अन्य असामान्य रंग दिखाई देता है, तो रंग के स्थान, मशीनिंग की बनावट, चिप की स्थिति और उत्पादन समय के आधार पर कारण की जांच की जानी चाहिए। कटिंग गति, फीड दर और कटिंग गहराई में उचित समायोजन से अत्यधिक गर्मी को कम किया जा सकता है। वर्कपीस सामग्री के लिए उपयुक्त टूल का चयन कटिंग प्रतिरोध और टूल घिसाव को कम कर सकता है। शीतलक की आपूर्ति और चिप निकासी में सुधार से कटिंग क्षेत्र अधिक स्थिर रहता है। सतह की खुरदरापन, आयामी सटीकता और ज्यामितीय सहनशीलता की जांच से यह निर्धारित किया जा सकता है कि क्या रंग बदलने से घटक की गुणवत्ता प्रभावित हुई है। बैच सीएनसी टर्निंग उत्पादन के लिए, मानकीकृत मशीनिंग मापदंड, टूल लाइफ प्रबंधन, शीतलन प्रणाली का रखरखाव और मशीन का रखरखाव सतह के कालेपन को प्रभावी ढंग से कम कर सकते हैं, साथ ही सतह की गुणवत्ता, आयामी स्थिरता और समग्र उत्पादन स्थिरता में सुधार कर सकते हैं।
















