
ब्लेड की मशीनिंग से एयरफ़ॉइल, अटैचमेंट फीचर्स और किनारे बनते या परिष्कृत होते हैं, जिससे ब्लेड अपनी असेंबली में ठीक से फिट हो पाता है और वर्किंग फ्लूइड के साथ इंटरैक्ट कर पाता है। चुनौती इन फीचर्स को नियंत्रित करने की है, जबकि मटेरियल रिमूवल से वर्कपीस की कठोरता बदल जाती है। यदि सतह का प्रोफाइल, मोटाई या रूट के साथ संबंध सही नहीं है, तो केवल चिकनी दिखने वाली सतह पर्याप्त नहीं है।
यह मार्गदर्शिका धात्विक टरबाइन और कंप्रेसर ब्लेड की मशीनिंग पर केंद्रित है। इसमें बताया गया है कि प्रारंभिक ब्लैंक और सामग्री प्रक्रिया को कैसे प्रभावित करते हैं, कब एक साथ पांच-अक्षीय मिलिंग सहायक होती है, अन्य प्रक्रियाओं की आवश्यकता कहाँ होती है, और निरीक्षण आवश्यकताओं को कैसे परिभाषित किया जाए। इंजीनियर और खरीदार इन सिद्धांतों का उपयोग करके स्पष्ट चित्र तैयार कर सकते हैं और विनिर्माण प्रस्तावों की तुलना कर सकते हैं।
ब्लेड मशीनिंग क्या है?
ब्लेड मशीनिंग नियंत्रित तरीके से सामग्री हटाने की प्रक्रिया है जिसका उपयोग ब्लेड की वायुगतिकीय और संयोजन विशेषताओं को बनाने या अंतिम रूप देने के लिए किया जाता है। इसमें ठोस सामग्री से एयरफ़ॉइल की मशीनिंग करना या ढले हुए या जालीदार ब्लेड को चुनिंदा रूप से अंतिम रूप देना शामिल हो सकता है। आवश्यक प्रक्रियाएं ब्लेड के डिज़ाइन, सामग्री और प्रारंभिक स्थिति पर निर्भर करती हैं।

ठोस स्टॉक और लगभग तैयार ब्लैंक से मशीनिंग
ठोस सामग्री से मशीनिंग करना कुछ विकास भागों, कंप्रेसर घटकों और ब्लेड डिज़ाइनों के लिए एक व्यावहारिक मार्ग प्रदान करता है, जिनकी ज्यामिति और सामग्री संबंधी आवश्यकताएं इस दृष्टिकोण के अनुकूल होती हैं। यह प्रक्रिया एक समर्थित ब्लैंक के चारों ओर से सामग्री हटाकर एयरफ़ॉइल का निर्माण करती है।
लगभग तैयार ब्लैंक में ब्लेड का अधिकांश आकार पहले से ही मौजूद होता है। मशीनिंग प्रक्रिया में प्रत्येक सतह को शुरू से बनाने के बजाय रूट, प्लेटफॉर्म, टिप, सीलिंग फीचर्स और चुनिंदा एयरफ़ॉइल क्षेत्रों पर ध्यान केंद्रित किया जा सकता है। चूंकि ब्लैंक नाममात्र सीएडी मॉडल की सटीक प्रतिलिपि नहीं है, इसलिए इनकमिंग ज्योमेट्री और मशीनिंग अलाउंस महत्वपूर्ण हो जाते हैं।
उच्च दाब वाले चरणों में कई जेट इंजन टरबाइन ब्लेड इन्वेस्टमेंट कास्टिंग पर निर्भर करते हैं, जिसमें निर्दिष्ट होने पर दिशात्मक रूप से ठोस या एकल-क्रिस्टल विधियाँ शामिल हैं। साधारण बार स्टॉक से समान बाहरी आकार की मिलिंग करने से उस सामग्री संरचना का पुनरुत्पादन नहीं होता है। जटिल आंतरिक शीतलन मार्ग सिरेमिक कोर के साथ कास्टिंग के दौरान बनाए जा सकते हैं, जिसके बाद मशीनिंग और अन्य परिष्करण क्रियाएँ की जाती हैं।
अलग-अलग ब्लेड और एकीकृत ब्लेड वाले हिस्से
एक ब्लेड को उसके मूल, अस्थायी संरचनाओं या उपयुक्त फिक्सचर के माध्यम से स्थिर किया जा सकता है। ब्लिस्क ब्लेड को डिस्क के साथ एकीकृत करता है, जिससे आस-पास के ब्लेड कटर की पहुंच को सीमित कर देते हैं। इंपेलर में भी निकट दूरी पर स्थित प्रवाह मार्ग होते हैं, लेकिन उनकी ज्यामिति और कार्यप्रणाली के लिए अलग प्रक्रिया नियोजन की आवश्यकता होती है।
यह मार्गदर्शिका व्यक्तिगत ब्लेडों और संबंधित टर्बोमशीनरी पुर्जों के साथ साझा किए गए मशीनिंग सिद्धांतों पर केंद्रित है। टरबाइन ब्लेडिंग को एक विनिमेय परिवार के रूप में मानने के बजाय, उसके वास्तविक घटक प्रकार द्वारा निर्दिष्ट किया जाना चाहिए।
ज्यामिति और सामग्री किस प्रकार प्रक्रिया को आकार देती हैं?
ब्लेड की ज्यामिति पहुंच, सपोर्ट और कार्यात्मक सतहों के बीच संबंध निर्धारित करती है। सामग्री काटने के व्यवहार और उपयुक्त प्रसंस्करण मार्गों को निर्धारित करती है। दोनों की एक साथ समीक्षा करें क्योंकि एक सुलभ एल्यूमीनियम प्रदर्शन भाग पर काम करने वाला टूलपाथ पतले निकल-मिश्र धातु के उत्पादन ब्लेड के लिए अनुपयुक्त हो सकता है।
एयरफ़ॉइल, रूट और एज आवश्यकताएँ
एयरफ़ॉइल अपनी लंबाई के साथ-साथ वक्रता और अनुभाग बदलता रहता है। दबाव और चूषण सतहें, घुमाव, कॉर्ड और मोटाई का वितरण डिज़ाइन के अनुरूप होना चाहिए। केवल कुल लंबाई और चौड़ाई मापने से यह निर्धारित नहीं किया जा सकता कि इच्छित एयरफ़ॉइल का निर्माण हुआ है या नहीं।
रूट और प्लेटफॉर्म असेंबली के साथ यांत्रिक और ज्यामितीय संबंध स्थापित करते हैं। एयरफ़ॉइल के सापेक्ष उनकी स्थिति उतनी ही महत्वपूर्ण है जितनी कि उनके व्यक्तिगत आयाम। अग्रणी और अनुगामी किनारों के लिए भी परिभाषित प्रोफाइल की आवश्यकता होती है, न कि प्रत्येक किनारे को यथासंभव तीक्ष्ण बनाने के निर्देश की।
| ब्लेड क्षेत्र | विनिर्माण कंपनी | स्पष्टीकरण की आवश्यकता |
| एयरफ़ॉइल सतहें | वक्रता और कटर संपर्क में परिवर्तन | प्रोफ़ाइल, अनुभाग परिभाषा और सतह बनावट |
| पतले खंड | स्टॉक हटाए जाने पर विक्षेपण | मोटाई और स्वीकार्य निरीक्षण स्थिति |
| रूट और प्लेटफ़ॉर्म | अटैचमेंट फिट और डेटा संबंध | ज्यामिति, स्थान और अभिविन्यास |
| अग्रणी और अनुगामी किनारे | बर्र, ओवरकटिंग और गोलाई | किनारे की मोटाई, त्रिज्या और अनुमत मिश्रण |
| यदि मौजूद हो तो नोक या आवरण | आस-पास की विशेषताओं तक पहुंच और उनसे संबंध | तैयार ज्यामिति और संयोजन संबंधी आवश्यकताएँ |
सामग्री का चयन और मशीनीकरण क्षमता
सामग्री का निर्धारण घटक की परिचालन आवश्यकताओं के आधार पर होना चाहिए। टाइटेनियम मिश्रधातु कई कंप्रेसर और पंखे के अनुप्रयोगों में महत्वपूर्ण हैं, जबकि निकल-आधारित सुपरअलॉय गर्म टरबाइन क्षेत्रों से संबंधित हैं। स्टीम टरबाइन ब्लेड डिजाइन और सेवा स्थितियों के आधार पर उपयुक्त स्टेनलेस स्टील या मिश्रधातु इस्पात का उपयोग कर सकते हैं।
| सामग्री परिवार | प्रासंगिक अनुप्रयोग संदर्भ | मशीनिंग पर विचार |
| निकल-आधारित सुपरअलॉय | ऐसे हॉट-सेक्शन घटक जहाँ निर्दिष्ट मिश्र धातु और संरचना उपयुक्त हों | ऊष्मा का संकेंद्रण, कार्य कठोरता और औजारों का घिसाव |
| टाइटेनियम मिश्र धातु | कई कंप्रेसर और पंखे के घटक | कटिंग ज़ोन की ऊष्मा, टूल का आसंजन और वर्कपीस की लचीलापन |
| स्टेनलेस और मिश्र धातु इस्पात | उपयुक्त स्टीम टर्बाइन और औद्योगिक ब्लेड डिजाइन | ग्रेड, कठोरता, काटने की ताकत और उपकरण का चयन |
| एल्यूमीनियम मिश्र धातु | चयनित विकास मॉडल और उपयुक्त निम्न-तापमान अनुप्रयोग | पतले खंडों में बर्र नियंत्रण और विरूपण |
केवल मिश्रधातु परिवार का नाम ही संपूर्ण विनिर्देश नहीं है। इसमें सटीक ग्रेड, स्टॉक का प्रकार, ऊष्मा उपचार की स्थिति और लागू सामग्री संबंधी आवश्यकताएं शामिल करें। मिश्रधातु या ब्लैंक रूट में परिवर्तन से मशीनिंग क्षमता और घटक की उपयोगिता दोनों में बदलाव आ सकता है।
ब्लेड मशीनिंग प्रक्रिया कैसे काम करती है?
ब्लेड मशीनिंग योजना सामान्यतः मॉडल और ड्राइंग की समीक्षा से शुरू होती है, जिसके बाद डेटम तैयारी, नियंत्रित रफिंग, सेमी-फिनिशिंग और फिनिशिंग की प्रक्रिया होती है। इस क्रम में एयरफ़ॉइल और माउंटिंग फीचर्स के बीच आवश्यक संबंध स्थापित करते हुए सपोर्ट को बनाए रखना आवश्यक है। कास्ट ब्लैंक और सॉलिड बिलेट के लिए यह प्रक्रिया एक जैसी नहीं होती।
मॉडल की समीक्षा करें और संदर्भ स्थापित करें
कंप्यूटर-एडेड डिज़ाइन (CAD) मॉडल और ड्राइंग में एक ही संशोधन का विवरण दिया गया है या नहीं, इसकी जाँच करें। नियंत्रित एयरफ़ॉइल सतहों, अनुभाग स्थानों, रूट इंटरफ़ेस, मशीनिंग सीमाओं और उन विशेषताओं की पहचान करें जिन्हें अपरिवर्तित रखना आवश्यक है। प्रोग्रामिंग से पहले किनारे की परिभाषाओं में छूटी हुई जानकारी को ठीक करें।
कंप्यूटर-एडेड मैन्युफैक्चरिंग (CAM) सिस्टम उत्पाद की ज्यामिति को नियोजित कटिंग प्रक्रियाओं में परिवर्तित करता है। पथ जनरेट करने से पहले मॉडल यूनिट, सतह की निरंतरता, टूल परिभाषाएँ और शेष स्टॉक की पुष्टि करें। एक साफ-सुथरा दिखने वाला टूलपाथ पूर्वावलोकन यह साबित नहीं करता कि प्रोग्राम की गई ज्यामिति या मशीनिंग टॉलरेंस ड्राइंग से मेल खाती है।
विनिर्माण संदर्भों का निरीक्षण मानकों से संबंध निर्धारित करने की योजना बनाएं। एक अस्थायी क्लैम्पिंग सुविधा डिज़ाइन मानक बने बिना उत्पादन में सहायक हो सकती है। इसके विपरीत, तैयार रूट को पकड़ना तभी उपयोगी है जब फिक्स्चर उसे बिना किसी क्षति या विकृति के लगातार सही स्थान पर रखे।
फिक्स्चर डिज़ाइन में बाद के कार्यों के लिए सुगम पहुँच सुनिश्चित करना भी आवश्यक है। एयरफ़ॉइल तैयार होने के बाद, ब्लैंक को मजबूती से पकड़ने वाला क्लैंप प्लेटफ़ॉर्म को अवरुद्ध कर सकता है। यदि पार्ट को फिक्स्चर के बीच स्थानांतरित करना आवश्यक है, तो एक दोहराने योग्य संदर्भ स्थानांतरण स्थापित करें और तैयार संपर्क सतहों की सुरक्षा करें। यह सुनिश्चित करें कि केवल क्लैंप किए गए आकार के बजाय, मुक्त किया गया पार्ट निर्दिष्ट स्वीकृति शर्त को पूरा करता है।
लगभग तैयार ब्लैंक के लिए, यह सुनिश्चित करें कि इच्छित फिनिशिंग क्षेत्रों में पर्याप्त सामग्री मौजूद है। आने वाले आकार की जाँच से महंगी मशीनिंग शुरू होने से पहले स्टॉक की गड़बड़ी या स्थानीय कमी का पता लगाया जा सकता है। मशीनिंग के लिए आवश्यक दूरी को बढ़ाने के लिए ब्लैंक को स्थानांतरित करते समय, कार्यात्मक विशेषताओं के साथ निर्दिष्ट संबंध को बनाए रखना आवश्यक है।
समर्थन खोए बिना कठिन परिस्थितियों का सामना करना
रफिंग प्रक्रिया में पर्याप्त स्टॉक और कठोरता बनाए रखते हुए, बाद की प्रक्रियाओं के लिए अतिरिक्त सामग्री को हटा दिया जाता है। इसका उद्देश्य कटर की पूर्वानुमानित गति, चिप्स का प्रभावी निकास और एक ऐसा वर्कपीस सुनिश्चित करना है जो अनुप्रस्थ काट में परिवर्तन होने पर भी स्थिर रहे।
एक ऐसी प्रक्रिया जिसमें एक पतली सतह को पूरा करते समय दूसरी सतह पर मोटी परत छोड़ दी जाती है, बल और कठोरता का असंतुलन पैदा कर सकती है। डिज़ाइन के आधार पर, विपरीत दिशाओं से चरणबद्ध तरीके से परत हटाना या ब्लेड के साथ-साथ धीरे-धीरे मशीनिंग करना बेहतर सपोर्ट प्रदान कर सकता है।
यह मानकर न चलें कि शुरुआत में अधिक सामग्री हटाने से संपूर्ण चक्र हमेशा छोटा हो जाता है। अतिरिक्त कंपन, सतह की क्षति या विकृति से अतिरिक्त परिष्करण और निरीक्षण कार्य की आवश्यकता हो सकती है। उपयोगी मापदंड केवल खुरदरापन दर नहीं, बल्कि एक विश्वसनीय तैयार घटक है।
अंतिम परिणामों का अनुमान लगाने के लिए अर्ध-समाप्ति
अर्ध-परिष्करण से वर्कपीस अपने अंतिम आकार के करीब पहुंच जाता है और शेष सामग्री का नियंत्रित वितरण सुनिश्चित होता है। एकसमान फिनिशिंग अलाउंस एयरफ़ॉइल पर कटिंग लोड में अचानक होने वाले बदलावों से बचने में मदद करता है।
सतह को ठीक करना मुश्किल होने से पहले, इस चरण में स्टॉक, उपकरण की स्थिति और आयामी रुझानों की जांच करने का भी अवसर मिलता है। यदि क्लैम्प हटाने या पिछली किसी प्रक्रिया के बाद ब्लेड हिल गया है, तो टूल ऑफ़सेट लगाने से पहले कारण की जांच करें।
सामग्री हटाने से अवशिष्ट तनावों का पुनर्वितरण हो सकता है, जबकि कटाई से सतह के निकट अतिरिक्त प्रभाव उत्पन्न हो सकते हैं। अर्ध-परिष्करण से ये तनाव स्वतः समाप्त नहीं होते। किसी भी प्रकार का ताप उपचार या स्थिरीकरण प्रक्रिया सामग्री विनिर्देश और अनुमोदित विनिर्माण प्रक्रिया के अनुरूप होनी चाहिए।
एयरफ़ॉइल को पूरा करें और किनारों को सुरक्षित करें।
फिनिशिंग प्रक्रिया नियंत्रित कटर संपर्क के माध्यम से निर्दिष्ट प्रोफाइल और टेक्सचर स्थापित करती है। टूल के आने, जाने, आगे बढ़ने और बदलाव के चरणों की योजना इस प्रकार बनाएं कि संवेदनशील क्षेत्रों में टूल का ठहराव न हो या अचानक दिशा परिवर्तन न हो।
आगे और पीछे के किनारों पर विशेष ध्यान देने की आवश्यकता है क्योंकि टूल का जुड़ाव और स्थानीय कठोरता तेजी से बदल सकती है। मशीनिंग और बाद में डिबरिंग दोनों के दौरान निर्दिष्ट मोटाई और त्रिज्या को बनाए रखें। यदि मिश्रण प्रक्रिया में बहुत अधिक सामग्री हट जाती है, तो दिखने में साफ किनारा भी अस्वीकार्य हो सकता है।
उन विशेषताओं का निरीक्षण करें जिन्हें बाद की प्रक्रियाओं द्वारा छिपाया या बदला जा सकता है। उदाहरण के लिए, कोटिंग से पहले सतह की जाँच प्रक्रिया नियंत्रण में सहायक हो सकती है, जबकि अंतिम स्वीकृति के लिए कोटिंग और किनारों की कंडीशनिंग के बाद अतिरिक्त निरीक्षण की आवश्यकता हो सकती है।
ब्लेड मशीनिंग के लिए 5-एक्सिस सीएनसी की आवश्यकता कब पड़ती है?
जब किसी घुमावदार ब्लेड की सतह तक पहुँचने और उसका अनुसरण करने के लिए टूल की दिशा को लगातार बदलना आवश्यक हो, तो एक साथ पाँच-अक्षीय सीएनसी उपयोगी होती है। सुलभ सतहों को स्थिर अक्षीय या अनुक्रमित विधियों से मशीनीकृत किया जा सकता है। अक्षों की संख्या को गुणवत्ता की गारंटी मानने के बजाय, ज्यामिति, पहुँच, कठोरता और सत्यापन आवश्यकताओं के आधार पर मशीन व्यवस्था का चयन करें।

अनुक्रमित स्थिति निर्धारण और एक साथ गति
इंडेक्स्ड या 3+2 मशीनिंग में, रोटरी पोजिशनिंग एक निश्चित ओरिएंटेशन कटिंग ऑपरेशन से पहले ओरिएंटेशन स्थापित करती है। एक साथ पांच-अक्षीय मशीनिंग कटिंग के दौरान पार्ट के सापेक्ष टूल के ओरिएंटेशन को बदलने की अनुमति देती है।
निरंतर अभिविन्यास नियंत्रण से एयरफ़ॉइल के आसपास पहुंच बेहतर हो सकती है और लंबे उपकरणों या बार-बार स्थिति बदलने की आवश्यकता कम हो सकती है। हालांकि, इससे मशीन की गति पर कुछ प्रतिबंध भी लग जाते हैं जिन्हें प्रोग्रामिंग में ध्यान में रखना आवश्यक है। घूर्णी यात्रा सीमाएं, तीव्र अभिविन्यास परिवर्तन और उपलब्ध स्थान, ये सभी व्यावहारिक मार्ग को प्रभावित कर सकते हैं।
कम सेटअप से फीचर संबंधों को संरक्षित रखने में मदद मिल सकती है, लेकिन पांच-अक्षीय मशीन यह गारंटी नहीं देती कि पूरी ब्लेड को एक ही क्लैम्पिंग में फिनिश किया जा सकता है। वर्कहोल्डिंग फीचर्स को हटाने की आवश्यकता हो सकती है, और विशेष कार्यों के लिए अलग-अलग उपकरणों की आवश्यकता हो सकती है।
मशीन की संपूर्ण गति की पुष्टि करें
कटर, होल्डर, फिक्स्चर, वर्कपीस और संबंधित मशीन घटकों की जांच करें। होल्डर के प्लेटफॉर्म के पास पहुंचने या रोटरी असेंबली के यात्रा सीमा के पास पहुंचने पर भी टूल टिप इच्छित सतह का अनुसरण कर सकती है।
पोस्टप्रोसेसिंग के बाद न्यूमेरिकल कंट्रोल (NC) प्रोग्राम का सिमुलेशन करने से वास्तविक मशीन के लिए बनाए गए कोड का मूल्यांकन करने में मदद मिलती है, जिसमें पोस्टप्रोसेसिंग के दौरान उत्पन्न होने वाली गतियाँ भी शामिल हैं। सिमुलेशन में प्रतिनिधि टूल की लंबाई, होल्डर, स्टॉक, फिक्स्चर और मशीन कॉन्फ़िगरेशन का उपयोग किया जाना चाहिए।
सिमुलेशन योजना बनाने में सहायक होता है, लेकिन यह वास्तविक कटाई बलों को मापता नहीं है और न ही तैयार प्रोफाइल को प्रमाणित करता है। यह सुनिश्चित करने के लिए कि भौतिक प्रक्रिया योजना के अनुरूप हो, सेटअप सत्यापन और नियंत्रित प्रथम-भाग निरीक्षण आवश्यक हैं।
ब्लेड की सतहों के लिए कौन से उपकरण और टूलपाथ उपयुक्त हैं?
टूल का चयन स्थानीय वक्रता, पहुंच, सामग्री और अपेक्षित सतह परिणाम के अनुरूप होना चाहिए। बॉल-नोज़, बुल-नोज़, फ्लैंक-मिलिंग और सर्कल-सेगमेंट जैसी तकनीकें विभिन्न ज्यामितियों के लिए उपयुक्त हैं। एक उपयुक्त रणनीति से कटर का संपर्क बिना अत्यधिक विक्षेपण, टकराव या अनियंत्रित परिवर्तन के बना रहता है।
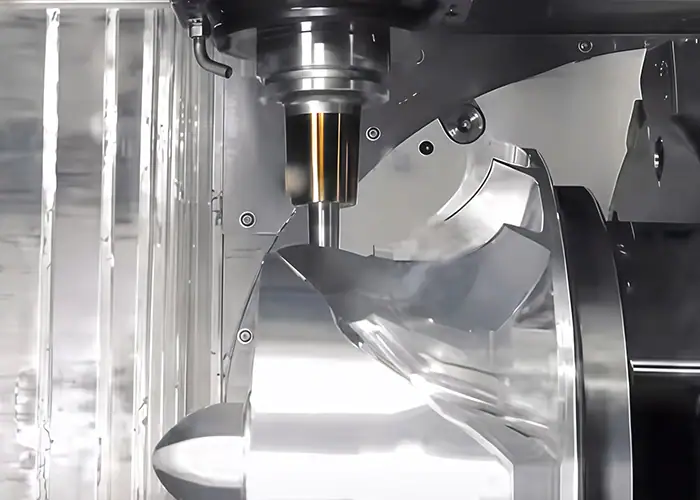
स्थानीय ज्यामिति के लिए मैच कटर संपर्क
बॉल-नोज़ और बुल-नोज़ कटर तराशी हुई सतहों के लिए लचीलापन प्रदान करते हैं। बॉल-नोज़ टूल के साथ, केंद्र के पास संपर्क की कटिंग गति बहुत कम होती है, इसलिए टूल की दिशा कटिंग व्यवहार के साथ-साथ क्लीयरेंस को भी प्रभावित कर सकती है।
फ्लैंक मिलिंग में कटर के उस हिस्से का उपयोग किया जाता है जहां सतह की ज्यामिति उपयुक्त संपर्क की अनुमति देती है। केवल इसलिए कि यह कुशलतापूर्वक सामग्री हटा सकती है, इसका प्रयोग हर घुमावदार सतह पर नहीं किया जाना चाहिए। ज्यामितीय अनुकूलता और परिणामी विचलन की जांच करें।
सर्कल-सेगमेंट या बैरल कटर, अनुकूल फिनिशिंग सतहों के लिए एक बड़ा प्रभावी संपर्क त्रिज्या प्रदान करते हैं। इनमें टूल परिभाषाएँ और CAM रणनीतियाँ आवश्यक होती हैं जो वास्तविक कटिंग ज्यामिति को दर्शाती हैं। इनका उपयोग तेज़ मशीनिंग के सामान्य वादे के बजाय पहुँच और प्रोफ़ाइल आवश्यकताओं के आधार पर किया जाना चाहिए।
स्टेपओवर और सरफेस ट्रांज़िशन चुनें
स्टेपओवर आसन्न पासों के बीच अवशिष्ट स्कैलप्स को प्रभावित करता है, लेकिन परिणाम कटर की ज्यामिति और स्थानीय सतह वक्रता पर भी निर्भर करता है। पूरे ब्लेड में एक ही स्पेसिंग मान विभिन्न क्षेत्रों में अलग-अलग सतह पैटर्न उत्पन्न कर सकता है।
मुख्य एयरफ़ॉइल, किनारे के क्षेत्रों और प्लेटफ़ॉर्म मिश्रणों के बीच संक्रमण की योजना बनाएं। ये सीमाएँ तब भी बेमेल के निशान दिखा सकती हैं, जब व्यक्तिगत टूलपाथ स्वीकार्य प्रतीत होते हों। संयुक्त शेष स्टॉक मॉडल की समीक्षा करें और काटने के बाद वास्तविक संक्रमण का निरीक्षण करें।
केवल CAM गणना सहनशीलता को कम करने से टूल विक्षेपण या फिक्स्चर की गति में सुधार नहीं होगा। त्रुटि के सभी स्रोतों और ड्राइंग के स्वीकृति मानदंडों को समझते हुए प्रोग्रामिंग पैरामीटर सेट करें।
ऊष्मा, जुड़ाव और कंपन को नियंत्रित करें
टूल ग्रेड, ज्यामिति, कोटिंग, कटिंग डेटा और कूलेंट डिलीवरी को सामग्री और ऑपरेशन के अनुरूप होना चाहिए। एल्युमीनियम डेवलपमेंट मॉडल से पैरामीटर को सीधे हीट-रेज़िस्टेंट अलॉय पर स्थानांतरित करने से बचें।
टूल असेंबली को यथासंभव मजबूत रखें। अधिक ओवरहैंग, कमजोर स्थानीय सपोर्ट और बल की प्रतिकूल दिशा से विक्षेपण या कंपन हो सकता है। स्पिंडल की गति या फीड बदलने से किसी विशेष समस्या में सुधार हो सकता है, लेकिन लगातार सपोर्ट या पहुंच संबंधी समस्या के लिए आमतौर पर व्यापक सेटअप की समीक्षा की आवश्यकता होती है।
औजारों की घिसावट से तैयार प्रोफाइल पर भी असर पड़ता है। औजार के स्पष्ट रूप से क्षतिग्रस्त होने तक काम जारी रखने के बजाय, महत्वपूर्ण विशेषताओं के आसपास जांच और प्रतिस्थापन मानदंड स्थापित करें। जहां क्षतिपूर्ति का उपयोग किया जाता है, वहां परिणामी ज्यामिति को सत्यापित करें, यह मानकर न चलें कि एक ही ऑफसेट से सभी क्षेत्रों में सुधार हो जाएगा।
ग्राइंडिंग, ईडीएम और लेजर प्रोसेसिंग कहाँ फिट होती हैं?
ब्लेड मशीनिंग में विशिष्ट विशेषताओं की आवश्यकता होने पर मिलिंग, ग्राइंडिंग, इलेक्ट्रिकल डिस्चार्ज मशीनिंग (ईडीएम) और लेजर प्रोसेसिंग को संयोजित किया जा सकता है। सही संयोजन रूट डिज़ाइन, कूलिंग ज्यामिति, सामग्री, कोटिंग की स्थिति और सतह की अखंडता की आवश्यकताओं पर निर्भर करता है। ये क्रियाएं मिलिंग की पूरक होती हैं, न कि कोई सार्वभौमिक क्रम बनाती हैं।
जड़ की पिसाई और नियंत्रित सतह परिष्करण
टर्बाइन ब्लेड की जड़ों की उपयुक्त विशेषताओं, जिनमें देवदार के पेड़ जैसी संरचनाएं भी शामिल हैं, के लिए क्रीप-फीड ग्राइंडिंग एक स्थापित विकल्प है। डिज़ाइन, सामग्री, उत्पादन मात्रा और अनुमोदित प्रक्रिया के आधार पर अन्य तरीके भी उपयुक्त हो सकते हैं।
ग्राइंडिंग के लिए व्हील की स्थिति, ड्रेसिंग, कूलेंट की आपूर्ति और थर्मल प्रभावों पर नियंत्रण आवश्यक है। यदि प्रक्रिया के दौरान अस्वीकार्य थर्मल क्षति हुई है, तो ज्यामितीय रूप से सटीक सतह की भी जांच की आवश्यकता हो सकती है।
पॉलिशिंग और एज कंडीशनिंग की भी निर्धारित सीमाएँ होनी चाहिए। ये पदार्थ को हटाते हैं और एयरफ़ॉइल, एज रेडियस या थिन सेक्शन को बदल सकते हैं। उत्पाद की अंतिम स्थिति निर्धारित करने वाली प्रक्रियाओं के बाद महत्वपूर्ण ज्यामिति का निरीक्षण करें। दर्पण जैसी चमक किसी विशिष्ट सतह बनावट या अच्छी सामग्री स्थिति का विकल्प नहीं है।
शीतलन छिद्र और आंतरिक मार्ग
कुछ हॉट-सेक्शन ब्लेडों को फिल्म-कूलिंग होल, आकारित आउटलेट या अन्य कूलिंग सुविधाओं की आवश्यकता होती है। ईडीएम ड्रिलिंग का उपयोग विद्युत प्रवाहकीय पदार्थों पर किया जाता है, जबकि लेजर प्रक्रियाएं उपयुक्त होल और कोटिंग अनुप्रयोगों के लिए अन्य विकल्प प्रदान करती हैं।
छेद की स्थिति, दिशा, आकार, प्रवेश व्यवहार और स्थानीय दीवार की स्थिति सभी महत्वपूर्ण हैं। खोखले ब्लेड में प्रवेश करते समय प्रक्रिया को विपरीत आंतरिक दीवार को नुकसान पहुंचाने से बचना चाहिए। थर्मल प्रोसेसिंग से पुनर्गठित सामग्री या अन्य सतह प्रभाव उत्पन्न हो सकते हैं, इसलिए चयनित मार्ग के लिए स्वीकृति और किसी भी बाद के उपचार को परिभाषित किया जाना चाहिए।
ड्रिल किए गए शीतलन संरचनाओं को जटिल बंद आंतरिक मार्गों से अलग पहचानें। एक पारंपरिक मिलिंग कटर सभी बंद आंतरिक चैनलों तक नहीं पहुंच सकता। ये मार्ग ढलाई या किसी अन्य योग्य विनिर्माण प्रक्रिया से उत्पन्न हो सकते हैं।
कोटिंग का क्रम भी योजना का एक महत्वपूर्ण निर्णय है। कुछ मार्गों में कोटिंग से पहले ड्रिलिंग की जाती है, जबकि अन्य में नियंत्रित कोटिंग हटाने और उसके बाद ड्रिलिंग की जाती है। उपकरण चुनने या काम का कोटेशन देने से पहले इच्छित क्रम और छेद की अंतिम स्थिति की पुष्टि अवश्य कर लें।
ब्लेड की मशीनिंग की गुणवत्ता का सत्यापन कैसे किया जाता है?
सत्यापन में एयरफ़ॉइल ज्यामिति, अटैचमेंट संबंध, किनारे की स्थिति, सतह की बनावट और किसी भी निर्दिष्ट सामग्री या आंतरिक विशेषताओं की आवश्यकताओं को शामिल किया जाना चाहिए। कोऑर्डिनेट मेजरिंग मशीन (सीएमएम), ऑप्टिकल स्कैनिंग और विशेष परीक्षण विभिन्न प्रश्नों के उत्तर देते हैं। एक संपूर्ण योजना यह परिभाषित करती है कि क्या मापा जाता है, भाग को कैसे संरेखित किया जाता है और किस विनिर्माण चरण में स्वीकृति प्राप्त होती है।
सही संदर्भों के आधार पर ज्यामिति का सत्यापन करें।
ब्लेड निरीक्षण से सेक्शन प्रोफाइल, मोटाई, घुमाव, कॉर्ड और अग्रणी या अनुगामी किनारे की विशेषताओं का मूल्यांकन किया जा सकता है। रूट और प्लेटफॉर्म की विशेषताओं की जांच आवश्यक है ताकि एयरफ़ॉइल के साथ उनके निर्दिष्ट संबंध को संरक्षित किया जा सके।
एक कोऑर्डिनेट मेजरिंग मशीन परिभाषित विशेषताओं और अनुभागों से स्पर्शनीय डेटा एकत्र कर सकती है। ऑप्टिकल सिस्टम सघन सतह जानकारी प्रदान कर सकते हैं, जो विशेष रूप से एयरफ़ॉयल पर विचलन को देखने के लिए उपयोगी है। केवल अधिक बिंदु उत्पन्न करने वाले उपकरण को चुनने के बजाय, आवश्यकता के अनुसार कवरेज और अनिश्चितता का चयन करें।
संरेखण मूल्यांकन का एक महत्वपूर्ण हिस्सा है। एक अनियंत्रित सतह सर्वोत्तम फिट एक महत्वपूर्ण संबंध त्रुटि को छिपा सकता है, खासकर जब ब्लेड को उसके मूल भाग से स्थापित किया जाता है। ड्राइंग की संदर्भ योजना का उपयोग करें और किसी भी अनुमत फिटिंग विधि को दस्तावेज़ में दर्ज करें।
भौतिक स्थिति से सतह की बनावट को अलग करें
सतह की बनावट में त्रुटि, लहरदारपन और खुरदरापन, तैयार सतह के विभिन्न पहलुओं को दर्शाते हैं। ब्लेड की सतह का कुछ हिस्सा चिकना हो सकता है, जबकि उसका समग्र एयरफ़ॉइल आकार गलत हो सकता है। खुरदरापन मापने से हर संभावित दरार या सतह के नीचे की खराबी का पता नहीं चलता।
जहां आवश्यक हो, निर्दिष्ट गैर-विनाशकारी परीक्षण या आंतरिक निरीक्षण का उपयोग करें। कंप्यूटेड टोमोग्राफी (सीटी) या रेडियोग्राफिक विधियां कुछ आंतरिक मूल्यांकनों में सहायक हो सकती हैं, लेकिन इनकी उपयुक्तता सामग्री, ज्यामिति, रिज़ॉल्यूशन और मूल्यांकन किए जा रहे दोष या आयाम पर निर्भर करती है।
इसलिए निरीक्षण पैकेज को प्रत्येक आवश्यकता को उपयुक्त विधि से जोड़ना चाहिए। सतह स्कैन, आयामी रिपोर्ट या पॉलिश की हुई दिखावट को हर गुणवत्ता विशेषता के प्रमाण के रूप में न मानें।
डिलीवरी की स्थिति की पुष्टि करें
ड्राइंग संशोधन, सामग्री की पहचान, मूल्यांकित विशेषताएं, संरेखण, माप विधि और परिणाम दर्ज करें। यह पहचानें कि रिपोर्ट में मशीनीकृत, ऊष्मा-उपचारित, लेपित या पूर्ण रूप से तैयार स्थिति का वर्णन किया गया है या नहीं।
मशीन पर की जाने वाली जांच सेटअप और प्रक्रिया नियंत्रण में सहायक हो सकती है, जबकि स्वीकृति निरीक्षण को सहमत माप योजना के अनुरूप होना चाहिए। यदि किसी मध्यवर्ती जांच को स्वीकृति प्रमाण के रूप में उपयोग किया जाता है, तो उसके दायरे और उपयुक्तता को स्पष्ट रूप से स्थापित करना आवश्यक है।
बार-बार दिए जाने वाले ऑर्डरों के लिए, इस बात पर सहमति बनाएं कि टूल परिवर्तन, फिक्स्चर परिवर्तन और प्रक्रिया संशोधनों का मूल्यांकन कैसे किया जाएगा। पहले नमूने का सही परीक्षण यह दर्शाता है कि जांचा गया नमूना सही स्थिति में है। उत्पादन में निरंतरता के लिए उचित निरंतर नियंत्रण और रिकॉर्ड आवश्यक हैं।
ब्लेड मशीनिंग के लिए अनुरोध पत्र (आरएफक्यू) में क्या-क्या शामिल होना चाहिए?
ब्लेड मशीनिंग के लिए उपयोगी कोटेशन अनुरोध (आरएफक्यू) में सीएडी मॉडल, नियंत्रित ड्राइंग, सामग्री और ब्लैंक की स्थिति, महत्वपूर्ण ज्यामिति, फिनिशिंग आवश्यकताएं और स्वीकृति दस्तावेज शामिल होते हैं। इच्छित घटक और उत्पादन स्थिति की पहचान करें ताकि आपूर्तिकर्ता किसी अनिर्दिष्ट ब्लेड आकार का कोटेशन देने के बजाय वास्तविक उत्पादन दायरे का मूल्यांकन कर सकें।
टर्बाइन इंजन के पुर्जों की सटीक मशीनिंग के लिए, विकास मॉडल और सर्विस हार्डवेयर के बीच का अंतर आवश्यक सामग्री, प्रक्रियाओं और अनुमोदन प्रमाण को प्रभावित करता है। इस स्थिति को शुरुआत में ही स्पष्ट कर दें।
| आरएफक्यू आइटम | जानकारी प्रदान करने के लिए |
| उत्पाद का निर्धारण | सीएडी मॉडल, ड्राइंग संशोधन, घटक प्रकार और इच्छित उपयोग |
| आरंभिक सामग्री | सटीक ग्रेड, स्थिति, स्टॉक का प्रकार और रिक्त स्थान की आपूर्ति करने वाले का नाम |
| महत्वपूर्ण ज्यामिति | एयरफ़ॉइल प्रोफ़ाइल, डेटम, रूट इंटरफ़ेस, किनारे और पतले अनुभाग |
| विशेष लक्षण | शीतलन छिद्र, आंतरिक मार्ग, दुर्गम क्षेत्र और मौजूदा कोटिंग्स |
| समापन का दायरा | पीसने, पॉलिश करने, किनारों को तैयार करने, उपचार करने और कोटिंग संबंधी आवश्यकताएँ |
| स्वीकृति | आवश्यक रिपोर्ट, माप की शर्तें, विशेष परीक्षण और ग्राहक अनुमोदन |
| आदेश का दायरा | मात्रा, पुन: ऑर्डर की अपेक्षाएं, वितरण की आवश्यकताएं और आपूर्ति किए गए पुर्जों की जिम्मेदारियां |
प्रस्तावों की तुलना समान आवश्यकताओं के आधार पर करें। यह पता करें कि कौन-कौन से कार्य शामिल हैं, किन कार्यों के लिए विशेषज्ञ प्रसंस्करण की आवश्यकता है, और वितरित भाग के साथ क्या प्रमाण दिए गए हैं। उत्पादन से पहले प्रस्तावित सहनशीलता या प्रक्रिया परिवर्तनों को हल करें, और आवश्यकतानुसार अनुमोदित उत्पाद परिभाषा को अद्यतन करें।
अक्सर पूछे जाने वाले प्रश्न
क्या टरबाइन ब्लेडों के लिए ढलाई की जगह सीएनसी मशीनिंग का उपयोग किया जा सकता है?
केवल तभी जब डिज़ाइन और सामग्री की आवश्यकताएँ इसकी अनुमति दें। साधारण छड़ की मशीनिंग से कुछ टरबाइन ब्लेडों के लिए आवश्यक एकल-क्रिस्टल या दिशात्मक रूप से ठोस संरचना को पुन: उत्पन्न नहीं किया जा सकता है। सीएनसी मशीनिंग अक्सर जड़ों, सिरों और चुनिंदा सतहों को अंतिम रूप देकर ढलाई का पूरक होती है।
ब्लेड मशीनिंग से कितनी सहनशीलता प्राप्त की जा सकती है?
प्राप्त की जा सकने वाली सहनशीलताएँ सामग्री, ज्यामिति, वर्कहोल्डिंग और प्रक्रिया नियंत्रण पर निर्भर करती हैं। एयरफ़ॉइल प्रोफ़ाइल, मोटाई, मूल आयाम और किनारे की ज्यामिति के लिए अलग-अलग विनिर्देशों की आवश्यकता होती है। क्षमता की पुष्टि केवल मशीन की स्थिति सटीकता के आधार पर नहीं, बल्कि ड्राइंग और निरीक्षण योजना के आधार पर की जानी चाहिए।
ब्लेड की मशीनिंग की लागत किन कारकों पर निर्भर करती है?
प्रमुख लागत कारकों में सामग्री, ब्लैंक की स्थिति, स्टॉक की निकासी, ज्यामिति, टूलिंग, ऑर्डर की मात्रा और निरीक्षण शामिल हैं। निर्दिष्ट ग्राइंडिंग, कूलिंग होल और कोटिंग्स अतिरिक्त प्रक्रियाओं को जोड़ते हैं। समान ड्राइंग संशोधन, सामग्री आवश्यकताओं, फिनिशिंग के दायरे और स्वीकृति मानदंडों का उपयोग करके कोटेशन की तुलना करें।
निष्कर्ष
ब्लेड की मशीनिंग के लिए एक ऐसी प्रक्रिया की आवश्यकता होती है जो प्रारंभिक ब्लैंक को तैयार एयरफ़ॉइल और अटैचमेंट ज्यामिति से जोड़ती है। सामग्री का चयन, चरणबद्ध स्टॉक रिमूवल, टूल ओरिएंटेशन और उपयुक्त फिनिशिंग विधियाँ, ये सभी कारक इस बात को प्रभावित करते हैं कि क्या पार्ट अपनी आवश्यकताओं को पूरा कर सकता है।
इंजीनियरों और खरीदारों के लिए, सबसे मजबूत शुरुआती बिंदु उत्पाद की संपूर्ण परिभाषा और एक स्वीकृत निरीक्षण योजना है। इससे विनिर्माण प्रस्तावों की तुलना करना आसान हो जाता है और दिखावट या अक्षों की संख्या को गुणवत्ता का प्रमाण मानने की गलती से बचा जा सकता है।
TiRapid कस्टम पार्ट्स के लिए CNC मशीनिंग सेवाएं प्रदान करता है। कृपया सामग्री, ब्लैंक की स्थिति, ब्लेड की महत्वपूर्ण विशेषताएं, मात्रा, फिनिशिंग की आवश्यकताएं और निरीक्षण संबंधी अपेक्षाओं के साथ अपना ड्राइंग और CAD मॉडल भेजें ताकि परियोजना-विशिष्ट मूल्यांकन किया जा सके। आवश्यक प्रक्रिया संबंधी योग्यताएं भी शामिल करें ताकि ऑर्डर देने से पहले निर्माण और सत्यापन के दायरे पर चर्चा की जा सके।
















