
मशीनीकृत हाउसिंग में एक सपाट माउंटिंग सतह, एक गहरी पॉकेट, एक बेयरिंग सीट और थ्रेडेड छेद हो सकते हैं। शाफ्ट को तैयार व्यास, खांचे और एक अक्षीय बोर की आवश्यकता हो सकती है। प्रत्येक विशेषता कटिंग एज पर अलग-अलग मांगें डालती है, इसलिए एक पूर्ण भाग के उत्पादन के लिए आमतौर पर कई उपकरणों को एक नियोजित क्रम में काम करने की आवश्यकता होती है।
सीएनसी मशीनिंग टूल्स को समझने से इंजीनियरों को निर्माण क्षमता का आकलन करने में मदद मिलती है और खरीदारों को प्रस्तावित प्रक्रिया के बारे में उपयोगी प्रश्न पूछने में सहायता मिलती है। यह गाइड मुख्य टूल परिवारों, पुर्जों की आवश्यकताओं के अनुसार उनका चयन करने के तरीके और टूलहोल्डिंग और वर्कहोल्डिंग द्वारा उनके प्रदर्शन को बेहतर बनाने के तरीके के बारे में बताती है।
सीएनसी मशीनिंग टूल्स क्या हैं?
सीएनसी मशीनिंग टूल्स वे उपकरण हैं जिनका उपयोग कंप्यूटर-नियंत्रित मशीनों पर वर्कपीस को आकार देने और फिनिशिंग करने के लिए किया जाता है। मुख्य कटिंग टूल्स में मिलिंग कटर, टर्निंग टूल्स, ड्रिल, बोरिंग टूल्स, रीमर और थ्रेडिंग टूल्स शामिल हैं। इनकी ज्यामिति और उपयोग के आधार पर यह निर्धारित होता है कि इनसे कौन-कौन सी विशेषताएं उत्पन्न की जा सकती हैं।
सीएनसी मशीन नियंत्रित गति, शक्ति और स्थिति प्रदान करती है। कटिंग टूल सामग्री को काटता है। मिलिंग के दौरान, कटर आमतौर पर एक प्रोग्राम किए गए पथ का अनुसरण करते हुए घूमता है। पारंपरिक टर्निंग में, वर्कपीस एक टूल के विरुद्ध घूमता है जो उसकी सतह पर चलता है।
सीएनसी कटिंग टूल्स शब्द विशेष रूप से उन टूल्स को दर्शाता है जो कटिंग के माध्यम से सामग्री को हटाते हैं। सीएनसी टूल्स की व्यापक चर्चा में टूलहोल्डर्स, फिक्स्चर और सेटअप उपकरण भी शामिल हैं। कॉलेट कटर को पकड़ता है, फिक्स्चर वर्कपीस को सही जगह पर रखता है और प्रोब माप में सहायता करता है। इन सहायक उपकरणों के कार्य कटिंग एज से भिन्न होते हैं।
सीएनसी मशीनिंग टूल्स के मुख्य प्रकार क्या हैं?
मुख्य टूल परिवारों को मिलिंग, टर्निंग, होलमेकिंग, थ्रेडिंग, ग्रूविंग और एज फिनिशिंग के आधार पर व्यवस्थित किया गया है। आवश्यक विशेषता के अनुसार एक परिवार का चयन करें, फिर उपलब्धता, सामग्री और ड्राइंग की आवश्यकताओं के आधार पर विशिष्ट टूल का मूल्यांकन करें।
| आपरेशन | आम उपकरण | विशिष्ट सुविधाएं | मुख्य चयन जाँच |
| पिसाई | एंड मिल्स, फेस मिल्स | चेहरे, जेबें, दीवारें, प्रोफाइल | कटर और होल्डर तक पहुंच |
| मोड़ | टर्निंग इंसर्ट और होल्डर | बाहरी व्यास, कंधे, अंतिम फलक | किनारे की ज्यामिति और वर्कपीस सपोर्ट |
| ड्रिलिंग | ट्विस्ट ड्रिल, विशेष प्रकार के गहरे छेद खोदने वाले ड्रिल | प्रारंभिक छेद | गहराई और चिप निकासी |
| बोरिंग | बोरिंग बार, समायोज्य बोरिंग हेड | विस्तारित या पूर्ण किए गए बोर | कठोरता और उपलब्ध भत्ता |
| reaming | reamers | तैयार छेद का आकार और सतह | पिछले छेद की गुणवत्ता |
| थ्रेडिंग | टैप, थ्रेड मिल, थ्रेडिंग इंसर्ट | आंतरिक और बाहरी थ्रेड | थ्रेड विनिर्देश और उपयोग योग्य गहराई |
| ग्रूविंग एंड पार्टिंग | ग्रूविंग इंसर्ट, पार्टिंग ब्लेड | खांचे, रिटेनिंग-रिंग ग्रूव, पृथक्करण कट | चौड़ाई, पहुंच और चिप नियंत्रण |
| किनारे परिष्करण | चैम्फर मिल, काउंटरसिंक, डिबरिंग उपकरण | चैम्फर, स्क्रू सीट, बर्र हटाना | निर्दिष्ट किनारे की ज्यामिति और पहुंच |
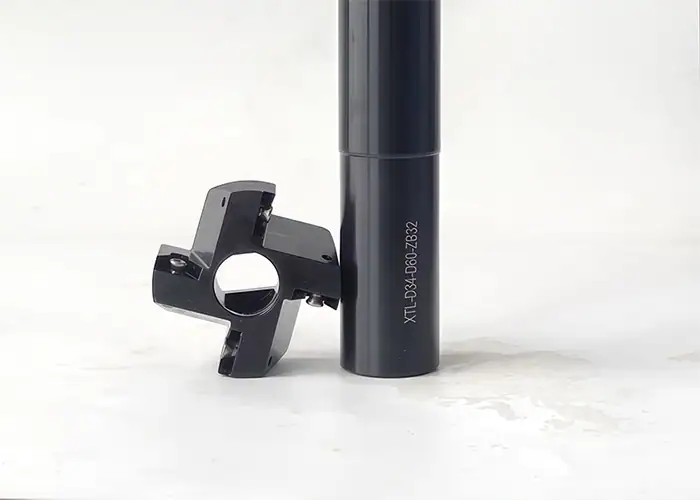
मिलिंग कटर
मिलिंग कटर सपाट सतहों, खांचों, स्लॉट, दीवारों और घुमावदार आकृतियों को मशीन से काटते हैं। एंड मिल अपने काटने वाले सिरों और परिधीय किनारों का उपयोग कई प्रकार के कार्यों के लिए करते हैं। फेस मिल आमतौर पर चौड़ी, सपाट सतहें बनाते हैं, जिनमें अक्सर बदलने योग्य इंसर्ट का उपयोग किया जाता है।
हाउसिंग के लिए, एंड मिल आंतरिक पॉकेट खोल सकती है जबकि फेस मिल माउंटिंग सतह तैयार करती है। कटर का व्यास कोनों तक पहुंच को प्रभावित करता है, और संपूर्ण टूल असेंबली को आसपास की दीवारों और क्लैम्प्स से सुरक्षित रहना चाहिए। ये बाधाएं मशीनिंग शुरू होने से पहले पार्ट लेआउट को प्रभावित कर सकती हैं।
बॉल नोज, कॉर्नर रेडियस, स्लॉटिंग और अन्य प्रोफाइल की अधिक गहन तुलना के लिए, मिलिंग कटर के प्रकारों पर हमारी गाइड देखें ।
घुमाने और आकार देने वाले उपकरण
टर्निंग टूल्स शाफ्ट, स्लीव और बुशिंग जैसे घूमने वाले पुर्जों की मशीनिंग करते हैं। बाहरी टर्निंग से बाहरी व्यास और स्टेप्ड प्रोफाइल बनते हैं। फेसिंग से अंतिम सतहें बनती हैं, जबकि उपयुक्त प्रोफाइलिंग टूल्स शोल्डर, टेपर और कंटूर को आकार देते हैं।
कई टर्निंग असेंबली में एक रिप्लेसेबल इंसर्ट और एक होल्डर होता है। होल्डर इंसर्ट को सही स्थिति में रखता है और सहारा देता है, जबकि इंसर्ट की ज्यामिति, कटिंग मटेरियल और नोज रेडियस इस बात को प्रभावित करते हैं कि किनारा कैसे काटता है और चिप्स बनाता है। ये दोनों उपलब्ध अप्रोच दिशा और आसपास की विशेषताओं के अनुरूप होने चाहिए।
रफिंग और फिनिशिंग के दौरान एज पर अलग-अलग तरह के दबाव पड़ते हैं। भारी कटाई के लिए डिज़ाइन की गई ज्यामिति हल्की फिनिशिंग के दौरान चिप्स को प्रभावी ढंग से नियंत्रित नहीं कर सकती। योजना बनाते समय इंसर्ट को वास्तविक फीड और कटाई की गहराई के अनुरूप लगाना चाहिए, साथ ही वर्कपीस की कठोरता का भी ध्यान रखना चाहिए। एक पतले शाफ्ट को अतिरिक्त सपोर्ट और एक छोटी, कठोर बुशिंग से अलग कटिंग रणनीति की आवश्यकता हो सकती है।
ड्रिलिंग उपकरण
ड्रिल वर्कपीस में आगे बढ़कर छेद बनाते हैं। सामान्य विकल्पों में सॉलिड ड्रिल और रिप्लेसेबल टिप या इंसर्ट वाले डिज़ाइन शामिल हैं। ट्विस्ट ड्रिल का व्यापक रूप से उपयोग किया जाता है, जबकि विशेष डीप-होल टूल उन अनुप्रयोगों के लिए उपयुक्त होते हैं जहां पहुंच, मार्गदर्शन और शीतलक वितरण के लिए एक समर्पित दृष्टिकोण की आवश्यकता होती है।
छेद की गहराई, प्रवेश सतह, निकास की स्थितियाँ और चिप निकासी प्रमुख चयन कारक हैं। झुका हुआ प्रवेश कटिंग एज पर असमान भार डाल सकता है। गहरे छेद में फंसी चिप्स उपकरण या छेद की सतह को नुकसान पहुंचा सकती हैं। इसलिए उपकरण की ज्यामिति, शीतलक की आपूर्ति और ड्रिलिंग चक्र का एक साथ काम करना आवश्यक है।
स्पॉटिंग प्रक्रिया कुछ ड्रिल डिज़ाइनों के लिए उपयुक्त प्रवेश बिंदु स्थापित करने में सहायक हो सकती है, लेकिन इसकी ज्यामिति ड्रिल के अनुकूल होनी चाहिए। इसे हर होलमेकिंग रूट में स्वतः नहीं जोड़ा जाना चाहिए। इसी प्रकार, केवल ड्रिलिंग से ही क्लीयरेंस-होल की आवश्यकता पूरी हो सकती है। अतिरिक्त फिनिशिंग तभी उचित है जब ड्राइंग या प्रदर्शित प्रक्रिया क्षमता इसकी मांग करती हो।
उबाऊ उपकरण
बोरिंग टूल्स मौजूदा छेद को बड़ा या फिनिश करते हैं। लेथ मशीन में आमतौर पर घूमने वाले पुर्जे के अंदर एक बोरिंग बार का उपयोग होता है, जबकि मशीनिंग सेंटर में घूमने वाला बोरिंग हेड इस्तेमाल किया जा सकता है। एडजस्टेबल फाइन-बोरिंग सिस्टम से कटिंग डायमीटर को आवश्यक बोर के अनुसार सेट किया जा सकता है।
बोरिंग बेयरिंग सीट, बुशिंग लोकेशन और अन्य आंतरिक संरचनाओं के लिए उपयोगी है जिनका व्यास और आसपास की ज्यामिति के साथ संबंध महत्वपूर्ण होता है। उपयुक्त स्टॉक मार्जिन और एक स्थिर सेटअप के साथ, यह प्रक्रिया छेद की ज्यामिति को बेहतर बना सकती है और मशीनिंग सेटअप के सापेक्ष उसकी धुरी स्थापित कर सकती है।
पहुँच और कठोरता महत्वपूर्ण सीमाएँ हैं। छोटा बोर बार के व्यास को सीमित करता है, जबकि गहरा बोर आवश्यक ओवरहैंग को बढ़ाता है। परिणामी असेंबली को चिप क्लीयरेंस प्रदान करना चाहिए और विक्षेपण का प्रतिरोध करना चाहिए। बार और होल्डर का मूल्यांकन कटिंग बलों, अलाउंस और वर्कपीस सपोर्ट के साथ करें।
रीमिंग उपकरण
रीमर पहले से मशीनीकृत छेद को अपेक्षाकृत कम मात्रा में हटाकर उसे अंतिम रूप देते हैं। इनकी कई धारें तैयार छेद को आवश्यक आकार और सतह की स्थिति में ला सकती हैं, जिससे ये छेदों की स्थिति निर्धारित करने और अन्य दोहराए जाने वाले छेद बनाने के लिए उपयोगी होते हैं।
इससे पहले की प्रक्रिया आवश्यक है। छेद में चयनित रीमर के लिए उपयुक्त सतह होनी चाहिए, और उपकरण को उचित संरेखण के साथ अंदर जाना चाहिए। बहुत कम या असमान सतह होने पर रीमर एकसमान रूप से कटाई नहीं कर पाएगा।
रीमिंग से मूल छेद में मौजूद स्थिति या सीधापन संबंधी त्रुटियों को ठीक करने की उम्मीद नहीं की जानी चाहिए। यदि स्थान या संरेखण मुख्य चिंता का विषय है, तो इस प्रक्रिया के लिए अलग तैयारी या बोरिंग ऑपरेशन की आवश्यकता हो सकती है। ड्राइंग और मौजूदा छेद की स्थिति के अनुसार बोरिंग या रीमिंग में से किसी एक को चुनें।
नल और धागा चक्की
कटिंग टैप तैयार छेदों में आंतरिक थ्रेड बनाते हैं। स्पाइरल-पॉइंट डिज़ाइन आमतौर पर चिप्स को छेदों के आर-पार आगे की ओर निर्देशित करते हैं, जबकि उपयुक्त स्पाइरल-फ्लूट डिज़ाइन चिप्स को बंद छेदों से पीछे की ओर खींचते हैं। सामग्री और छेद की ज्यामिति यह निर्धारित करती है कि कोई विशेष टैप डिज़ाइन उपयुक्त है या नहीं।
फॉर्मिंग टैप्स चिप काटने के बजाय नमनीय पदार्थ को विस्थापित करके थ्रेड बनाते हैं। इसके लिए अनुकूल वर्कपीस सामग्री, नियंत्रित छेद निर्माण और उपयुक्त स्नेहन की आवश्यकता होती है। चिप-मुक्त क्रिया के कारण ये कटिंग टैप्स के साथ परस्पर उपयोग योग्य नहीं हैं।
थ्रेड मिल एक समन्वित पेचदार टूलपाथ के माध्यम से धागे काटती हैं। इसके लिए अनुकूल मशीन गति और कटर के प्रवेश करने और अपने पथ का अनुसरण करने के लिए पर्याप्त क्लीयरेंस की आवश्यकता होती है। यदि कटर का डिज़ाइन अनुमति देता है, तो थ्रेड मिल एक ही पिच और आकार के साथ विभिन्न व्यास के धागे काट सकती है।
टैपिंग अक्सर आंतरिक थ्रेड के आकार को बार-बार दोहराने का सीधा तरीका प्रदान करती है। थ्रेड मिलिंग थ्रेड के व्यास के प्रोग्राम्ड समायोजन की सुविधा देती है और चिप नियंत्रण या विभिन्न व्यासों की उपलब्धता के लिए उपयोगी हो सकती है।
थ्रेड का पदनाम, टॉलरेंस क्लास और उपयोग योग्य पूर्ण-थ्रेड गहराई की पुष्टि करें। ब्लाइंड होल के लिए चयनित टूल और आवश्यक पूर्ण थ्रेड से परे किसी भी ड्रिल-पॉइंट ज्यामिति के लिए क्लीयरेंस की आवश्यकता होती है। टर्न किए गए पुर्जों पर बाहरी थ्रेड विशेष थ्रेडिंग इंसर्ट की सहायता से भी बनाए जा सकते हैं।
ग्रूविंग और पार्टिंग टूल्स
ग्रूविंग टूल्स बाहरी व्यास, आंतरिक बोर या अंतिम सतहों पर खांचे बनाते हैं। इनके अनुप्रयोगों में रिटेनिंग-रिंग ग्रूव, सील ग्रूव और क्लीयरेंस फीचर्स शामिल हैं। पार्टिंग टूल्स किसी टर्न किए गए वर्कपीस को काटकर उसे बार स्टॉक या शेष भाग से अलग करते हैं।
इंसर्ट और सपोर्टिंग ब्लेड या होल्डर को ग्रूव की चौड़ाई, गहराई और पहुँच की दिशा के अनुसार होना चाहिए। बाहरी ग्रूव तक पहुँचने वाला टूल सतह के ग्रूव या आंतरिक खांचे के लिए उपयुक्त नहीं हो सकता है। आस-पास के शोल्डर भी होल्डर को सीमित कर सकते हैं, भले ही काटने वाला किनारा सुलभ प्रतीत हो।
इन प्रक्रियाओं के कारण कटिंग लोड एक संकीर्ण स्थान में केंद्रित हो सकता है। असेंबली को यथासंभव मजबूत रखें और चिप्स के निकलने के लिए एक मार्ग प्रदान करें। पार्टिंग के दौरान, वर्कपीस की स्थिरता और अलग किए गए घटक को कैसे नियंत्रित किया जाएगा, इसका भी ध्यान रखना आवश्यक है।
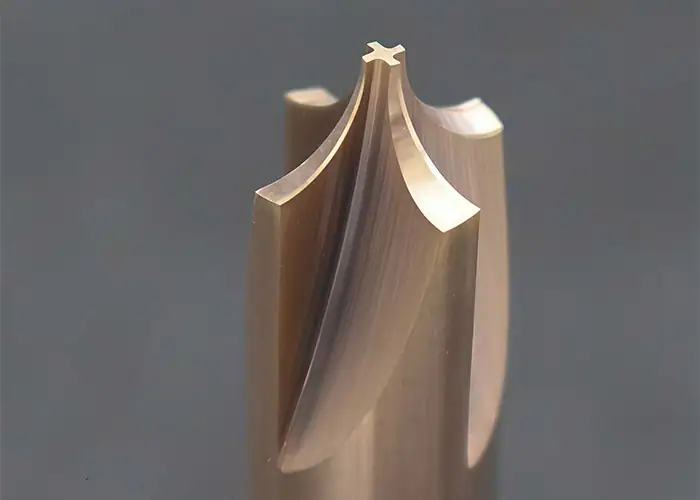
चैम्फरिंग और डिबरिंग उपकरण
चैम्फरिंग टूल्स से किनारों पर स्पष्ट कोण बनते हैं। काउंटरसिंक टूल्स से शंक्वाकार खांचे बनते हैं, जो अक्सर स्क्रू हेड के लिए इस्तेमाल होते हैं। डिबरिंग टूल्स किनारों पर किसी अन्य प्रक्रिया के बाद बचे हुए अनावश्यक पदार्थ को हटाते हैं। कुछ अनुप्रयोगों में ये कार्य एक-दूसरे से मिलते-जुलते हैं, लेकिन आवश्यक अंतिम ज्यामिति के आधार पर ही सही टूल का चुनाव किया जाता है।
किसी ड्राइंग में एक छेद पर मापित चैम्फर की आवश्यकता हो सकती है और दूसरे पर केवल बर्र हटाने की। एक ही प्रक्रिया से दोनों किनारों को चौड़ा करने से कार्यात्मक सतह बदल सकती है या उपयोग योग्य थ्रेड की गहराई कम हो सकती है।
योजना बनाते समय पिछले किनारों और प्रतिच्छेदित छेदों पर विशेष ध्यान देना चाहिए। छेद के सामने तक पहुँचने वाला कटर उसके निकास या आंतरिक प्रतिच्छेदन तक नहीं पहुँच सकता है। विशेष बैक-चैम्फरिंग या क्रॉस-होल डिबरिंग उपकरण सुलभ अनुप्रयोगों के लिए उपयुक्त हैं, जबकि अन्य विशेषताओं के लिए एक अलग फिनिशिंग विधि की आवश्यकता हो सकती है। आवश्यक पहुँच और निरीक्षण को शामिल करने के लिए किनारे की आवश्यकता को समय रहते परिभाषित करें।
पुर्जों की आवश्यकताओं के लिए आप सीएनसी टूल्स का चयन कैसे करते हैं?
प्रत्येक फीचर को उसकी सामग्री, आयामी आवश्यकताओं, पहुंच संबंधी बाधाओं और उत्पादन मात्रा के आधार पर ध्यान में रखते हुए सीएनसी मशीनिंग टूल का चयन करें। फिर जांचें कि मशीन और संपूर्ण टूल असेंबली प्रस्तावित ऑपरेशन को विश्वसनीय रूप से निष्पादित कर सकती है या नहीं।
फ़ीचर ज्योमेट्री और एक्सेस से शुरुआत करें
सबसे पहले तैयार संरचना और उस दिशा से शुरुआत करें जिससे इसे मशीनिंग किया जा सकता है। एक बोर, एक फेस ग्रूव और एक थ्रेडेड ब्लाइंड होल एक दूसरे के करीब हो सकते हैं, लेकिन इनके लिए बिल्कुल अलग-अलग दृष्टिकोणों की आवश्यकता होती है।
शैंक, होल्डर और एक्सटेंशन सहित संपूर्ण असेंबली के स्वीप्ट स्पेस की जांच करें। प्रवेश, निकासी और चिप हटाने के लिए भी जगह छोड़ें। अंतिम CAD आकार के अंदर फिट होने वाला टूल भी पहुँचते समय टकरा सकता है।
उपयोगी ड्राइंग और मॉडल जांच में निम्नलिखित शामिल हैं:
- कंधों के पीछे या संकरे दरवाजों के पीछे छिपी हुई विशेषताएं।
- गहरे छेद जो छड़ के व्यास और कठोरता को सीमित करते हैं।
- आवश्यक पूर्ण-थ्रेड गहराई से परे बहुत कम जगह वाले थ्रेड।
- वे किनारे जो किसी अन्य ऑपरेशन के बाद दुर्गम हो जाते हैं।
जहां पहुंच संबंधी समस्याओं के कारण असामान्य रूप से लंबे या विशेष उपकरण की आवश्यकता होती है, वहां डिज़ाइन को अंतिम रूप देने से पहले किसी विशेष संरचना में बदलाव पर चर्चा करें। किसी छेद या उभार में छोटा सा बदलाव भी मशीनिंग के लिए अधिक व्यावहारिक मार्ग बना सकता है।
प्रक्रिया को आकार, स्थान और अंतिम परिणाम की आवश्यकताओं के अनुरूप बनाएं।
किसी छेद का व्यास, स्थिति, आकार और सतह की बनावट अलग-अलग आवश्यकताएँ हैं। व्यास की सहनशीलता को पूरा करने से यह सिद्ध नहीं होता कि अक्ष सही जगह पर स्थित है या सतह अपनी अंतिम गुणवत्ता के विनिर्देशों को पूरा करती है।
अंतिम प्रक्रिया तय करने से पहले स्वीकृति मानदंडों को अलग-अलग निर्धारित करें। एक बोर अपने आकार की आवश्यकता को पूरा कर सकता है, लेकिन बेलनाकारता या स्थिति संबंधी आवश्यकता को पूरा करने में विफल हो सकता है। संचालन और सेटअप में सभी लागू निर्देशों का ध्यान रखा जाना चाहिए, जिसमें विशेषताओं और किसी भी निर्दिष्ट आधार प्रणाली के बीच संबंध शामिल हैं।
निरीक्षण की योजना बनाते समय इन्हीं आवश्यकताओं का ध्यान रखें। बोर गेज से व्यास का आकलन किया जा सकता है, लेकिन केवल इस माप से किसी निश्चित बिंदु के सापेक्ष स्थिति का पता नहीं चलता। स्थान और ज्यामितीय संबंधों के लिए निर्देशांक माप या कोई अन्य उपयुक्त विधि आवश्यक हो सकती है। एक विशिष्ट सतह बनावट के लिए भी उपयुक्त सत्यापन विधि की आवश्यकता होती है। परिष्करण प्रक्रिया और निरीक्षण विधि का एक साथ चुनाव करने से केवल एक व्यास माप को पूर्ण अनुरूपता का प्रमाण मानने से बचा जा सकता है।
वर्कपीस के अनुसार टूल की ज्यामिति और कटिंग मटेरियल का मिलान करें।
धातु या प्लास्टिक जैसे व्यापक लेबल के बजाय मिश्र धातु और उसकी स्थिति का स्पष्ट उल्लेख करें। कठोरता, चिप व्यवहार, घर्षणशीलता और धार से चिपकने की प्रवृत्ति उपकरण के चयन को प्रभावित करती है।
टर्निंग में, इंसर्ट ग्रेड और चिपब्रेकर की ज्यामिति सामग्री और कटिंग की स्थितियों के अनुरूप होनी चाहिए। लचीली एल्यूमीनियम मिश्र धातु के लिए उपयुक्त तेज धार कठोर स्टील में इंटरप्टेड कट के लिए अनुपयुक्त हो सकती है। ड्रिल और टैप के लिए, फ्लूट और कटिंग-एज का डिज़ाइन भी उस सामग्री से उत्पन्न चिप्स को नियंत्रित करने में सक्षम होना चाहिए।
हाई-स्पीड स्टील और कार्बाइड कठोरता, घिसाव प्रतिरोध और परिचालन क्षमता के विभिन्न संयोजन प्रदान करते हैं। कोटिंग सब्सट्रेट, वर्कपीस और अनुप्रयोग के अनुरूप होनी चाहिए। हर सामग्री के लिए लेपित उपकरण स्वतः ही सर्वोत्तम विकल्प नहीं होता।
टूलमेकर की सिफारिशों को शुरुआती बिंदु के रूप में उपयोग करें, फिर वास्तविक सेटअप के लिए कटिंग की स्थितियों को निर्धारित करें। सामग्री की स्थिति, टूल की सक्रियता और कूलेंट की आपूर्ति की जांच किए बिना किसी अन्य कार्य से गति या फीड को कॉपी करना, अन्यथा एक समझदारी भरा चयन भी व्यर्थ हो सकता है।
उत्पादन मात्रा और उपकरण प्रबंधन पर विचार करें
प्रोटोटाइप कार्य में अक्सर आसानी से उपलब्ध उपकरण और डिज़ाइन परिवर्तनों को समायोजित करने वाली प्रक्रिया को प्राथमिकता दी जाती है। एक समर्पित उपकरण तब अधिक आकर्षक हो जाता है जब एक स्थिर डिज़ाइन और अपेक्षित ऑर्डर मात्रा इसकी तैयारी और प्रतिस्थापन आवश्यकताओं को उचित ठहराती है।
बार-बार उत्पादन के लिए, उपकरणों की पहचान, पूर्व-सेटिंग, निरीक्षण और प्रतिस्थापन की प्रक्रिया का आकलन करें। यह निर्धारित करें कि कौन से उपकरण महत्वपूर्ण विशेषताओं को नियंत्रित करते हैं और उन विशेषताओं के अपनी सीमा से बाहर जाने से पहले घिसावट का पता कैसे लगाया जाएगा। प्रतिस्थापन उपकरणों या इंसर्ट के लिए एक नियंत्रित सेटअप प्रक्रिया होनी चाहिए ताकि बदलाव के बाद प्रक्रिया में निरंतरता बनी रहे।
केवल कटर की खरीद कीमत की तुलना करने के बजाय कुल विनिर्माण लागत की तुलना करें। प्रासंगिक लागतों में सेटअप, मशीनिंग समय, टूल परिवर्तन, निरीक्षण और पुनः कार्य या स्क्रैप किए गए पुर्जों के परिणाम शामिल हैं। खरीद टीमें यह पूछ सकती हैं कि प्रस्तावित टूलिंग दोहराए जाने वाले ऑर्डर को कैसे पूरा करती है और किन परिवर्तनों के लिए प्रक्रिया की पुनः जाँच की आवश्यकता होगी।
टूलहोल्डिंग और वर्कहोल्डिंग सीएनसी टूल्स को कैसे सपोर्ट करते हैं?
टूलहोल्डिंग कटिंग टूल को सुरक्षित और सही स्थिति में रखती है, जबकि वर्कहोल्डिंग पार्ट को सही जगह पर रखकर सहारा देती है। ये दोनों कारक इस बात पर असर डालते हैं कि चयनित टूल इच्छित विशेषता को लगातार उत्पन्न कर सकता है या नहीं, खासकर तब जब पहुंच या पार्ट की कठोरता सीमित हो।

टूलहोल्डर, कॉलेट और टूल सेटअप
घूर्णनशील औजार स्पिंडल से जुड़ने के लिए संगत चक, कॉलेट या अन्य होल्डर का उपयोग करते हैं। टर्निंग इंसर्ट और बोरिंग बार टरेट या मशीन इंटरफ़ेस के लिए उपयुक्त होल्डर का उपयोग करते हैं। यह कनेक्शन संचालन के लिए उपयुक्त पकड़, क्लीयरेंस और मजबूती प्रदान करता है।
घूमने वाले असेंबली के लिए, रनआउट कटिंग किनारों के समान रूप से जुड़ने को प्रभावित करता है। साफ मिलान सतहें, सही असेंबली और उपयुक्त क्लैम्पिंग इसे नियंत्रित करने में मदद करते हैं। निर्दिष्ट ग्रिपिंग लंबाई बनाए रखते हुए, बिना सहारे वाले टूल की लंबाई को फीचर और होल्डर क्लीयरेंस के अनुसार जितना संभव हो उतना छोटा रखें।
टूल की लंबाई, व्यास और संबंधित ऑफसेट वास्तविक असेंबली के अनुरूप होने चाहिए। प्रीसेटिंग और मशीन में माप इस सेटअप में सहायक हो सकते हैं। सटीक ऑफसेट अस्थिर होल्डर की समस्या का समाधान नहीं कर सकता, और कठोर होल्डर गलत तरीके से दर्ज किए गए टूल आयाम को ठीक नहीं कर सकता।
फिक्स्चर, डेटम और वर्कपीस सपोर्ट
एक फिक्स्चर यह निर्धारित करता है कि मशीनिंग के दौरान पार्ट किस स्थिति में रहेगा और स्थिर रहेगा। इसकी लोकेटिंग सतहों को चुनी गई डेटम रणनीति का समर्थन करना चाहिए, विशेष रूप से तब जब किसी फीचर की स्थिति पहले की गई किसी प्रक्रिया पर निर्भर करती हो।
क्लैम्पिंग को घटक को विकृत किए बिना काटने के भार का सामना करना चाहिए। पतली दीवारों और संकरे खंडों को स्थानीय समर्थन या संशोधित क्रम की आवश्यकता हो सकती है ताकि सामग्री हटाने से कोई लचीला भाग भारी काटने वाले बलों के संपर्क में न आए।
पूरी प्रक्रिया के दौरान पहुंच, सहारा और माप में संगतता बनी रहनी चाहिए। क्लैंपिंग के कारण विकृत हो सकने वाले भागों के लिए, निरीक्षण योजना में आवश्यक अवरोध स्थिति भी निर्धारित की जानी चाहिए। कसकर क्लैंप किए गए घटक को मापने से रिलीज़ होने के बाद दिखाई देने वाली हलचल छिप सकती है।
किसी पूर्ण पुर्जे की मशीनिंग के लिए सीएनसी टूल्स को किस प्रकार संयोजित किया जाता है?
किसी भी पुर्जे का संपूर्ण निर्माण उसकी विशेषताओं के अनुरूप उपकरणों को संयोजित करके और प्रत्येक क्रिया के अगले चरण की तैयारी की योजना बनाकर किया जाता है। इस क्रम में उपयोगी लोकेटिंग सतहों को संरक्षित रखा जाना चाहिए, आवश्यकतानुसार फिनिशिंग के लिए गुंजाइश प्रदान की जानी चाहिए और महत्वपूर्ण विशेषताओं तक पहुंच सुनिश्चित की जानी चाहिए।
सटीक छेदों और धागों वाले आवरण का उदाहरण
एक एल्यूमीनियम हाउसिंग पर विचार करें जिसमें एक माउंटिंग फेस, एक आंतरिक पॉकेट, एक सटीक बोर और थ्रेडेड अटैचमेंट होल हों। एक संभावित टूलिंग योजना प्रत्येक ऑपरेशन को एक अलग भूमिका सौंपती है:
| भाग विशेषता | संभावित उपकरण | प्रक्रिया में उद्देश्य |
| माउंटिंग फेस | फेस मिल | माउंटिंग या बाद में स्थान निर्धारण के लिए उपयोग की जाने वाली सतह स्थापित करें |
| आंतरिक जेब | एंड मिल | आंतरिक सामग्री हटाएँ और सुलभ दीवारों को तैयार करें |
| क्लीयरेंस और पायलट होल | ड्रिल | अंतिम आकार के अनुसार छेद बनाएं या किसी अन्य कार्य के लिए तैयार करें |
| सटीक बोर | बारीक छेद करने वाला उपकरण या रीमर | बोर को उसकी आवश्यकताओं के अनुरूप मार्ग से पूरा करें। |
| संलग्न धागे | कटिंग टैप या थ्रेड मिल | निर्दिष्ट उपयोगी थ्रेड उत्पन्न करें |
| किनारों को खोलना | चैम्फरिंग या डिबरिंग टूल | आवश्यक किनारे की स्थिति स्थापित करें |
महत्वपूर्ण निर्णय यह है कि ये क्रियाएँ आपस में कैसे परस्पर क्रिया करती हैं। यदि बोर की स्थिति माउंटिंग सतह के सापेक्ष निर्दिष्ट है, तो सेटअप को उस संबंध को स्थापित करना होगा। यदि पॉकेट बोर के चारों ओर एक पतली दीवार छोड़ता है, तो योजनाकार को अंतिम आकार देने से पहले कठोरता में परिवर्तन को ध्यान में रखना होगा।
थ्रेड तैयार करने का तरीका बाद के काम को भी प्रभावित करता है। छेद की गहराई चयनित थ्रेडिंग विधि के अनुरूप होनी चाहिए, और किनारों की फिनिशिंग में आवश्यक पूर्ण-थ्रेड गहराई को बनाए रखना चाहिए। अंतिम योजना में यह स्पष्ट होना चाहिए कि कौन सी सतहें हाउसिंग को स्थित करती हैं और महत्वपूर्ण संबंधों की जाँच कैसे की जाएगी।
एक घुमाए गए शाफ्ट या बुशिंग का उदाहरण
एक स्टेप्ड शाफ्ट में बाहरी टर्निंग, फेसिंग, अक्षीय ड्रिलिंग, ग्रूविंग और बाहरी थ्रेडिंग का संयोजन हो सकता है। एक बुशिंग में आंतरिक बोरिंग या रीमिंग करके उसका बोर बनाया जा सकता है। एक पार्टिंग टूल बार स्टॉक से किसी भी घटक को अलग कर सकता है।
सेटअप यह निर्धारित करता है कि ये उपकरण एक साथ कैसे काम करते हैं। जब पार्ट एक ही सेटअप में रहता है, तब मशीनिंग किए गए फीचर्स एक ही लोकेटिंग स्थिति को साझा कर सकते हैं। ट्रांसफर के बाद पूरे किए गए फीचर्स के लिए कंपोनेंट को फिर से लोकेट करने और सपोर्ट करने की एक सुनियोजित विधि की आवश्यकता होती है।
पतली दीवार वाली बुशिंग के लिए, बाहरी व्यास और बोर को अंतिम रूप देते समय क्लैम्पिंग विरूपण और कटिंग लोड पर ध्यान देना आवश्यक है। पतले शाफ्ट के लिए, अंतिम व्यास पूरा होने से पहले सामग्री हटाने से कठोरता कम हो सकती है। इन चिंताओं के कारण रफिंग अनुक्रम, फिनिशिंग भत्ता या सपोर्ट व्यवस्था में बदलाव हो सकता है।
इसलिए टूलिंग योजना केवल कटरों की सूची तक सीमित नहीं है। इसमें चयनित किनारों और होल्डरों को तैयार पुर्जे के स्टॉक, वर्कहोल्डिंग, संचालन क्रम और निरीक्षण आवश्यकताओं से जोड़ना चाहिए।
अक्सर पूछे जाने वाले प्रश्न
टूल के घिसाव का सीएनसी मशीनिंग पर क्या प्रभाव पड़ता है?
औजारों के घिसने से आकार में विचलन, सतह की गुणवत्ता में गिरावट और पुर्जों की गुणवत्ता में असंगति हो सकती है। घिसावट की निगरानी करना और प्रक्रिया सीमा से अधिक होने से पहले औजारों को बदलना या उन्हें समायोजित करना दोहराव बनाए रखने में सहायक होता है।
सीएनसी मशीनिंग में टूल ऑफसेट क्या होता है?
टूल ऑफसेट एक ऐसा मान है जो टूल की ज्यामिति, जैसे लंबाई या त्रिज्या, को ध्यान में रखने के लिए सीएनसी नियंत्रण में संग्रहीत किया जाता है। घिसाव ऑफसेट कटिंग एज के घिसने पर छोटे आयामी सुधारों की अनुमति देता है।
सीएनसी मशीन पर लाइव टूलिंग क्या है?
लाइव टूलिंग में मिलिंग, ड्रिलिंग और टैपिंग के लिए सीएनसी लेथ या टर्निंग सेंटर पर संचालित, घूमने वाले औजारों का उपयोग किया जाता है। यह एक ही सेटअप में अधिक संरचनाओं को मशीन करने की अनुमति देता है, जिससे मशीनों के बीच स्थानांतरण कम हो जाता है।
निष्कर्ष
सीएनसी मशीनिंग टूल्स का चयन प्रत्येक फीचर की आवश्यकताओं को समझने से शुरू होता है। मिलिंग कटर, टर्निंग टूल्स, ड्रिल, बोरिंग टूल्स, रीमर और थ्रेडिंग टूल्स, प्रत्येक का एक अलग उद्देश्य होता है। एक व्यावहारिक प्रक्रिया में इन्हें उपयुक्त होल्डर्स, वर्कपीस सपोर्ट और निरीक्षण के साथ संयोजित किया जाता है जो निर्धारित परिणाम को सत्यापित करता है।
TiRapid , कस्टम मेटल और इंजीनियरिंग प्लास्टिक पार्ट्स के लिए सटीक CNC मशीनिंग प्रदान करता है, साथ ही प्रोटोटाइप और कम मात्रा में उत्पादन के लिए विनिर्माण संबंधी फीडबैक और आयामी निरीक्षण की सुविधा भी देता है। व्यावहारिक मशीनिंग दृष्टिकोण पर चर्चा करने और कोटेशन प्राप्त करने के लिए अपना CAD मॉडल, ड्राइंग, सामग्री, मात्रा और महत्वपूर्ण आवश्यकताएं भेजें।
















