
धातु के पुर्जों के निर्माण में, आयामी सटीकता यह निर्धारित करती है कि किसी घटक को ठीक से असेंबल किया जा सकता है या नहीं, जबकि सतह की खुरदरापन घर्षण, घिसाव, सीलिंग क्षमता, दिखावट और सेवा जीवन को सीधे प्रभावित करती है। सीएनसी मशीनिंग, सटीक यांत्रिक घटकों और बैच उत्पादन के लिए, सतह की खुरदरापन को नियंत्रित करना प्रक्रिया नियोजन का एक महत्वपूर्ण हिस्सा है। विभिन्न सामग्रियों, कटिंग टूल्स, मशीनिंग मापदंडों और पोस्ट-प्रोसेसिंग विधियों से सतह की फिनिश में काफी अंतर आ सकता है। इसलिए, वांछित सतह गुणवत्ता प्राप्त करने के लिए केवल उच्च-सटीकता वाली मशीन का उपयोग करना ही पर्याप्त नहीं है।
धातु के पुर्जों में सतह की खुरदरापन क्या होती है?
सतह की खुरदरापन का क्या अर्थ है?
सतह की खुरदरापन किसी मशीनीकृत सतह पर मौजूद सूक्ष्म अनियमितताओं और भिन्नताओं का वर्णन करती है। सामान्य मापदंडों में Ra और Rz शामिल हैं, जिनमें से Ra विनिर्माण क्षेत्र में सबसे व्यापक रूप से उपयोग किए जाने वाले संकेतकों में से एक है।
कम Ra मान आमतौर पर चिकनी सतह को दर्शाता है। हालांकि, हर घटक के लिए अत्यंत कम Ra मान आवश्यक नहीं होता। सतह की गुणवत्ता संबंधी अत्यधिक सख्त आवश्यकताएं मशीनिंग समय और विनिर्माण लागत को बढ़ा सकती हैं। उपयुक्त सतह खुरदरापन घटक की असेंबली, गति, सीलिंग और दिखावट संबंधी आवश्यकताओं के अनुसार निर्धारित किया जाना चाहिए।
सतह की खुरदरापन क्यों महत्वपूर्ण है?
यदि किसी पुर्जे की सतह बहुत खुरदरी हो, तो गतिशील भागों के बीच घर्षण और टूट-फूट बढ़ सकती है, साथ ही सीलिंग सतहों से रिसाव का खतरा भी बढ़ सकता है। शाफ्ट, गियर, गाइड रेल, हाइड्रोलिक पुर्जे और अन्य यांत्रिक पुर्जों के लिए, सतह की गुणवत्ता का वास्तविक प्रदर्शन पर सीधा प्रभाव पड़ सकता है।
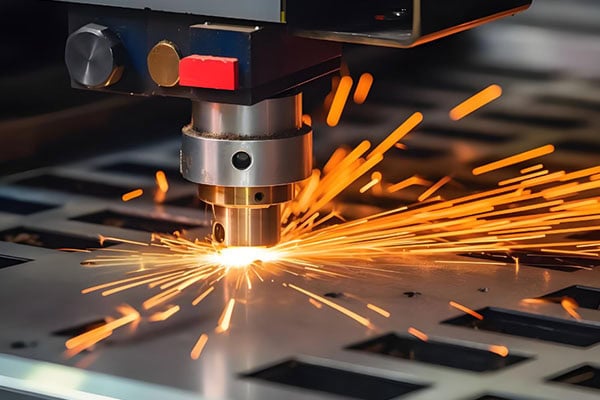
सीएनसी मशीनिंग में सतह की खुरदरापन को कौन से कारक प्रभावित करते हैं?
उपकरण की स्थिति
काटने के औजार, मशीनीकृत सतह की गुणवत्ता को सीधे प्रभावित करने वाले कारकों में से एक हैं। काटने के किनारे की तीक्ष्णता, औजार की सामग्री, औजार की ज्यामिति और औजार का घिसाव, ये सभी अंतिम परिणाम को प्रभावित कर सकते हैं।
जैसे-जैसे औजार घिसता है, काटने की ताकत बढ़ती जाती है, जिससे खुरदरेपन, खरोंच और औजार के निशान अधिक स्पष्ट हो सकते हैं। इसलिए, अंतिम रूप देने के कार्यों के लिए औजार की स्थिति पर सावधानीपूर्वक नज़र रखनी चाहिए और वर्कपीस की सामग्री और अपेक्षित सतह फिनिश के अनुसार उपयुक्त औजारों का चयन करना चाहिए।
काटने की गति और फ़ीड दर
कटिंग स्पीड और फीड रेट का सतह की खुरदरापन पर महत्वपूर्ण प्रभाव पड़ता है। फीड रेट बहुत अधिक होने पर कटिंग टूल द्वारा छोड़े गए मशीनिंग के निशान अधिक स्पष्ट हो जाते हैं। आक्रामक कटिंग पैरामीटर कंपन और झटके का खतरा भी बढ़ा सकते हैं।
अंतिम रूप देने की प्रक्रियाओं के लिए, उत्पादकता और सतह की गुणवत्ता के बीच संतुलन प्राप्त करने के लिए, काटने की गहराई और प्रति दांत फ़ीड सहित काटने के मापदंडों को सावधानीपूर्वक अनुकूलित किया जाना चाहिए।
मशीन, वर्कहोल्डिंग और वर्कपीस की कठोरता
मशीन स्पिंडल रनआउट, उपकरण कंपन, फिक्स्चर स्थिरता और वर्कपीस की कठोरता, ये सभी कारक मशीनीकृत सतह को प्रभावित कर सकते हैं।
पतली दीवारों वाले पुर्जे, लंबे शाफ्ट और गहरी गुहाएँ मशीनिंग के दौरान विरूपण या कंपन के प्रति विशेष रूप से संवेदनशील होती हैं। यहाँ तक कि जब उपकरण और कटिंग पैरामीटर सही ढंग से चुने जाते हैं, तब भी अस्थिर वर्कहोल्डिंग के कारण कंपन के निशान दिखाई दे सकते हैं।
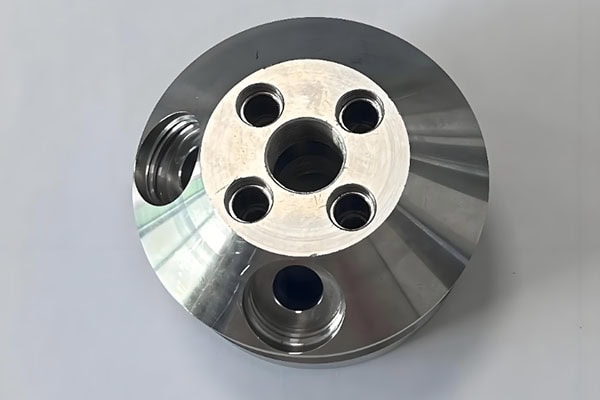
धातु की सतह की मशीनिंग की सामान्य विधियों की तुलना
विभिन्न मशीनिंग विधियों से सतह की फिनिशिंग के विभिन्न स्तर और विशेषताएं प्राप्त की जा सकती हैं। वास्तविक उत्पादन में, निर्माता सामग्री, आयाम, सहनशीलता और दिखावट संबंधी आवश्यकताओं के अनुसार एक प्रक्रिया का चयन कर सकते हैं या कई प्रक्रियाओं को संयोजित कर सकते हैं।
| मशीनिंग विधि | विशिष्ट आवेदन पत्र | सतह की परिष्करण विशेषताएँ | उपयुक्त अनुप्रयोग |
| सीएनसी मिलिंग | समतल सतहें, खांचे, जटिल प्रोफाइल | स्थिर और सुसंगत सतह खत्म | परिशुद्ध यांत्रिक भाग |
| सीएनसी टर्निंग | शाफ्ट, स्लीव, बेलनाकार भाग | परिधि पर स्पष्ट रूप से दिखाई देने वाले मशीनिंग के निशान | शाफ्ट घटक |
| पिसाई | सटीक सतहें और शाफ्ट | कम सतह खुरदरापन | उच्च परिशुद्धता घटक |
| चमकाने | कॉस्मेटिक और सजावटी सतहें | अधिक सहज और परिष्कृत फिनिश | दिखावट और चमकदार हिस्से |
| बालू-क्षेपण | एल्युमीनियम, स्टील, स्टेनलेस स्टील, आदि। | एकसमान बनावट वाली सतह | दिखावट और सतह की परिष्करण |
| ब्रश करना | स्टेनलेस स्टील, एल्युमीनियम मिश्र धातु | दिशात्मक सतह बनावट | सजावटी और दिखावट संबंधी घटक |
मशीनिंग विधि का चयन कैसे किया जाना चाहिए?
मानक यांत्रिक घटक
यदि किसी घटक का उपयोग मुख्य रूप से यांत्रिक संयोजन के लिए किया जाता है और उसकी दिखावट संबंधी कोई सख्त आवश्यकता नहीं है, तो उचित रूप से नियोजित सीएनसी रफिंग और फिनिशिंग प्रक्रियाएं अक्सर पर्याप्त होती हैं।
आमतौर पर अनावश्यक रूप से कम Ra मान प्राप्त करने के लिए अतिरिक्त प्रक्रियाओं को जोड़ने की कोई आवश्यकता नहीं होती है।
उच्च परिशुद्धता मिलान घटक
शाफ्ट, बुशिंग, सटीक स्लाइडिंग कंपोनेंट और इसी तरह के अन्य पुर्जों के लिए, आयामी सहनशीलता और सतह की खुरदरापन दोनों पर विचार करना आवश्यक है।
जब अपेक्षित सतह की फिनिश मानक सीएनसी मशीनिंग की व्यावहारिक क्षमता से परे होती है, तो सटीक मशीनिंग के बाद ग्राइंडिंग जैसी अतिरिक्त प्रक्रियाओं को शामिल किया जा सकता है।
उच्च दिखावट संबंधी आवश्यकताओं वाले घटक
उपभोक्ता इलेक्ट्रॉनिक्स, ऑटोमोबाइल इंटीरियर और डिस्प्ले उपकरणों में उपयोग होने वाले धातु घटकों की दिखावट संबंधी आवश्यकताएं अक्सर अधिक होती हैं। सीएनसी मशीनिंग के बाद, दिखावट को बेहतर बनाने और विशिष्ट सतह बनावट बनाने के लिए डिज़ाइन आवश्यकताओं के अनुसार पॉलिशिंग, सैंडब्लास्टिंग, ब्रशिंग और एनोडाइजिंग जैसी प्रक्रियाओं का चयन किया जा सकता है।
सतह की खुरदरापन को लगातार कैसे नियंत्रित किया जा सकता है?
शुरुआत से ही सतह की गुणवत्ता पर नियंत्रण रखें।
सतह की खुरदरापन पर विचार केवल मशीनिंग पूरी होने के बाद ही नहीं किया जाना चाहिए। इंजीनियरों को ड्राइंग और डिजाइन चरण के दौरान ही आवश्यक Ra मान निर्धारित करना चाहिए और सामग्री, पुर्जे की ज्यामिति और कार्यात्मक आवश्यकताओं के आधार पर उपयुक्त मशीनिंग मार्ग का चयन करना चाहिए।
रफिंग और फिनिशिंग को ठीक से अलग करें
रफिंग का मुख्य उद्देश्य सामग्री को कुशलतापूर्वक हटाना है और इसमें अंतिम सतह की गुणवत्ता पर अधिक ध्यान देने की आवश्यकता नहीं होती है। फिनिशिंग प्रक्रियाओं में शेष सामग्री, उपकरण की स्थिति और कटिंग मापदंडों को नियंत्रित करने पर ध्यान केंद्रित किया जाना चाहिए ताकि अधिक एकरूप सतह प्राप्त की जा सके।
मशीनिंग के बाद सतह का निरीक्षण करें
विशिष्ट Ra आवश्यकताओं वाले घटकों के लिए, निरीक्षण हेतु सतह खुरदरापन परीक्षक का उपयोग किया जा सकता है। मापन परिणाम यह निर्धारित करने में सहायक होते हैं कि मशीनिंग पैरामीटर उपयुक्त हैं या नहीं, और साथ ही ये बैच उत्पादन के लिए एक महत्वपूर्ण गुणवत्ता नियंत्रण संदर्भ के रूप में भी कार्य कर सकते हैं।
धातु के पुर्जों की सतह की खुरदरापन को नियंत्रित करना केवल उच्च परिशुद्धता वाली सीएनसी मशीन का उपयोग करने का मामला नहीं है। यह सामग्री के गुणों, कटिंग टूल्स, मशीनिंग मापदंडों, वर्कहोल्डिंग, मशीन की स्थिति और पोस्ट-प्रोसेसिंग विधियों से निकटता से संबंधित है।
अधिकांश मानक यांत्रिक घटकों के लिए सीएनसी मिलिंग और टर्निंग उपयुक्त हैं, जबकि उच्च परिशुद्धता वाली सतहों के लिए ग्राइंडिंग अधिक उपयुक्त है। पॉलिशिंग, सैंडब्लास्टिंग और ब्रशिंग का चयन आमतौर पर तब किया जाता है जब विशिष्ट दिखावट या सतह बनावट संबंधी आवश्यकताओं को पूरा करना हो।
सीएनसी मशीनिंग परियोजना के लिए, आवश्यक Ra मान घटक के वास्तविक कार्य के अनुसार निर्धारित किया जाना चाहिए। इसके बाद, विनिर्माण लागत, उत्पादन क्षमता, आयामी सटीकता और सतह की गुणवत्ता संबंधी आवश्यकताओं के आधार पर मशीनिंग प्रक्रिया की योजना बनाई जा सकती है। यह दृष्टिकोण अनावश्यक मशीनिंग लागतों से बचते हुए एकसमान सतह फिनिश प्राप्त करने में सहायक होता है।















