
CNC-koneistus vs. ruiskuvalu vertailee kahta perustavanlaatuisesti erilaista tapaa valmistaa osia. CNC-koneistus poistaa materiaalia kiinteästä materiaalista tietokoneohjatuilla leikkaustyökaluilla, kun taas ruiskuvalu sulattaa muovia ja pakottaa sen muottipesään. CNC-koneistus on yleensä parempi vaihtoehto prototyypeille, pienten volyymien tuotannolle, tiukoille toleransseille, nopeille suunnittelumuutoksille ja laajalle materiaalivalikoimalle. Ruiskuvalu on houkuttelevampi vaihtoehto, kun lopullinen muovimalli on tuotettava suuria määriä alhaisilla yksikkökustannuksilla.
Tämä opas selittää CNC-koneistuksen ja ruiskupuristuksen eroja prototyypistä tuotantoon ja osoittaa, milloin on järkevää pysyä koneistuksessa vai investoida muottiin.
Mikä on CNC-koneistus?
CNC-työstö on subtraktiivinen valmistusprosessi, jossa tietokoneohjattujen leikkaustyökalujen avulla poistetaan materiaalia kiinteästä työkappaleesta, kunnes haluttu geometria on tuotettu. Sillä voidaan työstää metalleja, teknisiä muoveja, komposiitteja ja muita työstettäviä materiaaleja ilman erillistä tuotantomuottia.
Prosessi alkaa tyypillisesti CAD-mallilla, jota seuraa CAM-ohjelmointi, työkappaleen kiinnityksen asetus, leikkaustyökalun valinta, koneistus, purseenpoisto, tarkastus ja mahdollinen tarvittava pinnan viimeistely. CNC-koneistuksen esimerkkejä ovat kotelot, akselit, kiinnikkeet, kiinnikkeet, jakotukit, lääketieteelliset komponentit, ilmailu- ja avaruustekniikan osat, prototyypit ja tarkkuusmuoviset komponentit.
Tämä selittää, mitä CNC-työstöprosessi on käytännön valmistuksen kannalta: materiaali poistetaan fyysisesti kontrolloiduilla työstöradoilla sen sijaan, että sitä muotoiltaisiin uudelleen muotissa.
Kuinka CNC-koneistus toimii?
CNC-koneistus toimii muuntamalla digitaalinen osasuunnitelma ohjelmoiduiksi leikkausliikkeiksi, jotka ohjaavat koneen akseleita, karan nopeutta, syöttönopeutta, leikkaustyökaluja ja työstöratoja.
CNC-jyrsintää käytetään yleisesti taskujen, urien, reikien, tasopintojen ja monimutkaisten 3D-geometrioiden työstämiseen. CNC-sorvaus tuottaa akseleita, renkaita, holkkeja, kierteitä ja lieriömäisiä komponentteja. Viisiaksisella CNC-työstöllä voidaan saavuttaa useita suuntauksia vähemmillä asetuksilla, kun osa sisältää kulmikkaita pintoja tai monimutkaisia muotoiltuja pintoja.
Koska erillistä muottia ei ole, tarkistettu CAD-malli voidaan usein ottaa käyttöön muokkaamalla työstöohjelmaa, työstörataa tai kiinnitintä sen sijaan, että valmistettaisiin kokonaan uudet työkalut.
CNC-koneistuksen tärkeimmät edut
CNC-koneistuksen suurimmat edut ovat tarkkuus, pienet työkaluinvestoinnit, materiaalien joustavuus ja nopea suunnittelu.
Tärkeimpiä etuja ovat:
- Ei vaadi erillistä ruiskuvalumuottia
- Sopii prototyyppeihin ja pientuotantoon
- Sekä metalleja että muoveja voidaan työstää
- Suunnittelumuutokset voidaan toteuttaa suhteellisen nopeasti
- Tiukat toleranssit ovat saavutettavissa
- Erinomainen mittojen hallinta
- Hyvä koneistetun pinnan viimeistely
- Sopii erittäin teknisille materiaaleille
- Tuotanto voi alkaa odottamatta muotin rakentamista
Xometry listaa tyypilliset CNC-ominaisuudet sopiville osille noin ±0.001 tuumaa, vaikka todellinen saavutettavissa oleva toleranssi riippuu geometriasta, materiaalista, ominaisuuden koosta, koneen ominaisuuksista, tarkastusmenetelmästä ja piirustusvaatimuksista.
CNC-koneistuksen tärkeimmät rajoitukset
CNC-koneistus muuttuu taloudellisesti kannattamattomaksi, kun on tuotettava erittäin suuria määriä identtisiä osia, koska jokainen osa vie edelleen koneaikaa.
Materiaalinpoisto tuottaa myös lastuja ja romua, ja monimutkaiset osat saattavat vaatia useita työkaluja, asetelmia tai viisiakselista koneistusta. Leikkaustyökalun kuluminen, koneen käyttöaste, käyttäjän aika, tarkastus ja raaka-aine ovat kaikki osa yksikkökustannusta.
Tuhansien tai kymmenien tuhansien identtisten muoviosien ruiskuvalulla voidaan lopulta saavuttaa paljon nopeammat sykliajat ja alhaisemmat yksikkökustannukset, kun muottiin investoitu määrä on imeytynyt.
Mikä on ruiskuvalu?
Ruiskuvalu on valmistusprosessi, jossa polymeerimateriaali sulatetaan ja ruiskutetaan paineen alaisena tarkkuusmuotin onteloon, jossa materiaali jäähtyy ja jähmettyy haluttuun muotoon. Se on arvokkainta suurten muoviosien toistuvassa tuotannossa muotin valmistuttua.
Ruiskuvalujärjestelmä sisältää yleensä ruiskutusyksikön, puristusjärjestelmän ja muotin. Muovipelletit sulatetaan, puristetaan muottiin, pidetään paineen alaisena, jäähdytetään ja sitten ruiskutetaan ulos.
Toisin kuin CNC-koneistuksessa, muotissa on valmiin osan negatiivinen geometria. Tämä aiheuttaa merkittäviä alkuinvestointikustannuksia, mutta sama muotti voi tuottaa suuren määrän toistuvia osia.
Kuinka ruiskuvalu toimii?
Ruiskuvalu toimii lämmittämällä termoplastisia pellettejä, kunnes ne virtaavat, ruiskuttamalla sulaa polymeeriä suljettuun muottiin, jäähdyttämällä osaa, avaamalla työkalun ja poistamalla valmiin komponentin.
Tyypillinen sykli sisältää:
- Muotin sulkeminen
- Muovin ruiskutus
- Pakkaaminen ja säilytys
- Jäähdytys
- Muotin avaaminen
- Osien poisto
- Syklin toisto
Kun vakaa muotti ja muovausprosessi ovat käytettävissä, syklit voivat toistua nopeasti ja monipesäiset muotit voivat tuottaa useita osia kerralla. Tästä syystä ruiskuvalu on erittäin tehokasta massatuotannossa.
Ruiskuvalun tärkeimmät edut
Ruiskuvalu tarjoaa vahvimmat etunsa suuren volyymin tuotannossa, toistettavuudessa, alhaisissa yksikkökustannuksissa skaalautuvassa tuotannossa ja muovattavan muovigeometrian tehokkaassa tuotannossa.
Kun muotti on validoitu, satoja, tuhansia tai paljon suurempia määriä voidaan tuottaa ilman, että jokaista osaa tarvitsee työstää erikseen. Monipesäiset työkalut lisäävät entisestään tuotantoa sykliä kohden.
Toinen etu on materiaalin hyödyntäminen. Juoksukanavia ja prosessijätettä voidaan joskus käyttää uudelleen polymeeristä, laatuvaatimuksista ja prosessirajoituksista riippuen, kun taas CNC poistaa luonnostaan osan alkuperäisestä materiaalista lastuina.
Ruiskuvalun tärkeimmät rajoitukset
Ruiskuvalulla on korkeat työkalukustannukset alkutuotannossa, pidempi läpimenoaika tuotantoa edeltävästi ja vähemmän joustavuutta muotin geometrian viimeistelyn jälkeen.
Seinien, ripojen, reikien, alileikkausten, jakoviivojen, porttien tai kokonaisgeometrian suunnittelumuutokset saattavat vaatia muotin muokkaamista tai vaihtamista. Monimutkaiset monipesäiset työkalut voivat maksaa tuhansista paljon enemmän koosta, työkalumateriaalista, monimutkaisuudesta, automaatiosta ja tuotantovaatimuksista riippuen.
Muovattujen osien on myös otettava huomioon kutistuminen, vääntyminen, veto, portin sijainti, jäähdytyskäyttäytyminen, seinämän paksuus, hitsauslinjat ja ejektorin suunnittelu. Nämä tekijät voivat tehdä ruiskuvalusta vähemmän kätevää tuotekehityksen alkuvaiheessa.
CNC-koneistus vs. ruiskuvalu: Keskeiset erot yhdellä silmäyksellä
CNC-koneistuksen ja ruiskuvalun tärkein ero on se, että CNC-koneistus tarjoaa vähemmän työkaluja ja suuremman valmistuksen joustavuuden, kun taas ruiskuvalu tarjoaa paljon nopeamman ja halvemman uusintatuotannon muotin valmistuttua. CNC on yleensä vahvimmillaan prototyyppi- ja pientuotantovaiheissa, kun taas muovaus on yleensä vahvimmillaan, kun volyymi on riittävän suuri työkalujen käyttöön.
| Vertailu | CNC-koneistus | Ruiskuvalu |
| Käsitellä asiaa | Vähennä | reunus |
| Omistettu muotti | Ei | Kyllä |
| Työkalujen ennakkokustannukset | Matala | Korkea |
| Pienen volyymin taloustiede | Erinomainen | Yleensä huono |
| Suurten volyymien taloustiede | rajallinen | Erinomainen |
| Prototyypin läpimenoaika | Lyhyt | Kauemmin |
| Sykliaika osaa kohden | Minuuttia tunteihin | Usein sekunneista minuutteihin |
| Tyypillinen tarkkuuskyky | Korkeammat | Hyvä, mutta kutistuminen vaikuttaa mittoihin |
| Materiaalin valinta | Metallit, muovit, komposiitit | Pääasiassa muovattavia polymeerejä |
| Suunnittelu muuttuu | Suhteellisen helppoa | Työkalun muokkaus voi olla tarpeen |
| Pintakäsittely | Leikkausprosessin ohjaama | Pääosin muotin pinnan ohjaama |
| Materiaalijätteet | Lisää lastuja/romua | Yleensä alhaisempi valmista osaa kohden |
| Tuotannon johdonmukaisuus | Korkea | Erittäin korkea prosessin validoinnin jälkeen |
| Paras käyttö | Prototyyppi/pieni tuotantomäärä/tarkkuus | Suuria määriä toistettavia muoviosia |
Xometry antaa edustavat toleranssit noin ±0.001 tuumaa CNC-työstössä ja noin ±0.005 tuumaa muovin ruiskuvaluun, samalla korostaen, että todellinen ominaisuus riippuu kyseisestä suunnittelusta ja prosessista.
CNC-koneistuksen ja ruiskupuristuksen kustannukset
CNC-työstöllä on yleensä alhaisemmat aloituskustannukset, kun taas ruiskuvalulla saavutetaan yleensä alhaisemmat yksikkökustannukset riittävän suurilla tuotantomäärillä. Kannattavuusraja riippuu muotin hinnasta, CNC-työstöajasta, materiaalista, onteloista, vuosittaisesta kysynnästä, tarkastuksista, toissijaisista toiminnoista ja tuotteen odotetusta käyttöiästä.
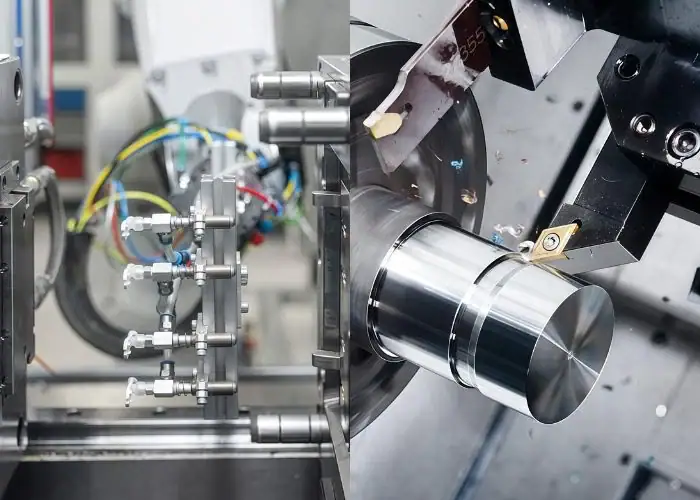
Hyödyllinen kustannusmalli ei ole yksinkertaisesti "CNC on kallista" tai "muovaus on halpaa". Oikea vertailu on:
CNC-koneistuksen kokonaiskustannukset = Ohjelmointi + Asennus + Materiaali + Koneistus + Viimeistely + Tarkastus
vastaan:
Ruiskupuristuksen kokonaiskustannukset = Muotin kehitys + Validointi + Materiaali + Muovausjaksot + Viimeistely + Tarkastus
Ennakkotyökalujen kustannukset
CNC-koneistuksen erillisten työkalujen kustannukset ovat paljon alhaisemmat, koska tuotannossa käytetään yleensä vakiotyökaluja ja uudelleenkäytettäviä kiinnittimiä kokonaisen tuotekohtaisen muotin sijaan.
Ruiskuvalu vaatii muotin koneistusta ennen tuotannon aloittamista. Osasta riippuen tämä voi sisältää CNC-jyrsintäpalveluita , EDM:ää, elektrodien koneistusta, hiontaa, kiillotusta, inserttejä, jäähdytyskanavia, liukuja, nostimia, ejektoreita ja muotin sovitusta.
Juuri tuo muottiin investoiminen on syy siihen, miksi CNC-koneistus on houkuttelevaa, kun suunnittelu on vielä muuttumassa tai tarvitaan vain pieni määrä.
Yksikköhinta
Ruiskuvalu yleensä alentaa yksikkökustannuksia, kun tuotantomäärä on riittävän suuri, koska jokainen muovaussykli voi tuottaa yhden tai useamman osan erittäin nopeasti.
CNC-koneistuksen yksikkökustannukset pysyvät sidoksissa koneen aikaan. Vaikka ohjelmointi- ja asennuskustannukset jaettaisiin erän eri osille, jokainen komponentti vie silti karan käyttöaikaa ja vähentää leikkaustyökalun käyttöikää.
Tämä tarkoittaa, että ruiskuvalu voi lopulta hallita suurten volyymien taloutta, vaikka sen alkuinvestointi on paljon suurempi.
Kustannukset pienillä, keskisuurilla ja suurilla tuotantomäärillä
CNC-työstö tarjoaa yleensä paremman taloudellisen tuloksen pienillä volyymeilla, kun taas ruiskupuristus vahvistuu asteittain volyymin kasvaessa.
| Tuotantovaihe | Yleensä parempi vaihtoehto | Pääsyy |
| 1–10 prototyyppiä | CNC-koneistus | Ei tuotantomuottia |
| Kymmeniä tai satoja | Usein CNC-koneistusta | Alhainen työkaluvelvoite |
| Sadoista useisiin tuhansiin | Projektista riippuva | Kannattavuusanalyysi vaaditaan |
| Tuhansista kymmeniin tuhansiin+ | Usein ruiskuvalu | Työkalujen poistot volyymin mukaan |
Nämä vaihteluvälit ovat vain päätöksenteko-ohjeita, eivät kiinteitä sääntöjä. Yksinkertainen muovattu osa voi perustella työkalujen aiemman käyttöönoton, kun taas monimutkainen muotti, joka maksaa kymmeniä tuhansia dollareita, voi vaatia paljon pidemmän käyttöiän ennen kuin muovaus on kannattavaa.
Kun ruiskuvalu tulee kustannustehokkaammaksi
Ruiskupuristamisesta tulee kustannustehokkaampaa, kun yksikkökohtaisten tuotantokustannusten säästöt ylittävät muottiin investoinnin odotettuun määrään nähden.
Jos esimerkiksi CNC-työstö maksaa 30 dollaria osalta, muovaus maksaa 3 dollaria osalta työkalujen jälkeen ja muotti maksaa 27 000 dollaria, yksinkertaistettu kannattavuusraja olisi noin 1 000 osaa:
(27 000 dollaria ÷ (30 dollaria − 3 dollaria)) ≈ 1 000 osaa.
Tarjousten on myös sisällettävä tarkastus, muotin huolto, pakkaus, romu, suunnittelumuutokset, toissijaiset toiminnot ja rahoitusriski.
CNC-koneistus vs. ruiskuvalunopeus
CNC-työstö on yleensä nopeampaa ensimmäisten toiminnallisten osien saamiseksi, kun taas ruiskuvalu on huomattavasti nopeampaa toistuvassa tuotannossa muotin valmistumisen jälkeen.
Tämä ero on tärkeä, koska "nopeus" voi tarkoittaa joko ensimmäisen osan läpimenoaikaa tai massatuotannon sykliaikaa.
Prototyypin läpimenoaika
CNC-työstö tarjoaa yleensä nopeamman prototyyppireitin, koska CAD-tiedot voivat siirtyä suoraan ohjelmointiin, asennukseen, koneistukseen ja tarkastukseen odottamatta tuotantomuotin valmistusta.
Tämä tekee CNC:stä sopivan suunnittelun validointiin, kokoonpanotestaukseen, toiminnallisiin prototyyppeihin, lääketieteellisen kehityksen osiin, ilmailu- ja avaruuskomponentteihin, kiinnikkeisiin ja pienimuotoisiin teknisiin näytteisiin.
Varhaisvaiheen tuotteissa viikkojen työkaluajan säästäminen voi olla arvokkaampaa kuin mahdollisimman alhaisen yksikköhinnan saavuttaminen.
Tuotantosyklin aika
Ruiskuvalulla on paljon lyhyemmät tuotantosyklit, kun työkalut ovat valmiit.
Muovauskone voi tuottaa valmiita osia sekunneissa tai minuuteissa koosta, seinämän paksuudesta, polymeeristä, jäähdytysajasta ja muotin kokoonpanosta riippuen. Monipesäiset muotit voivat entisestään moninkertaistaa tuotoksen.
CNC-osien työstö vie usein minuutteja tai tunteja, koska jokainen leikkauskohta on koneistettava.
Työkaluihin tarvittava aika
Ruiskuvalu vaatii huomattavasti enemmän työkalujen valmistelua, koska muotti itsessään on monimutkainen tarkkuusvalmistusprojekti.
Muotin työstöön voi sisältyä onteloiden ja ydinten CNC-jyrsintä, EDM, jäähdytyskanavien poraus, tarkkuussovitus, kiillotus, teksturointi ja koepuristus.
CNC-tuotanto poistaa suurimman osan tästä tuotekohtaisesta työkaluvaiheesta, mikä helpottaa tuotannon nopeaa aloittamista.
Nopeus suunnittelumuutoksesta valmiiksi osaksi
CNC-työstö on nopeampaa, kun suunnittelu muuttuu, koska CAD-malli, CAM-ohjelma, leikkausstrategia tai kiinnitin voidaan usein päivittää ilman koko muotin uudelleenrakentamista.
Ruiskuvalurevisiot voivat vaatia hitsausta, upottamista, uudelleenkoneistusta, EDM-hitsausta, muotin sovitusta, kiillotusta tai jopa uuden työkalun hankkimista.
Tästä syystä CNC-työstö vähentää riskiä ennen kuin suunnittelu on täysin jäädytetty.
CNC-koneistuksen ja ruiskupuristuksen tuotantomäärän ero
CNC-työstö sopii yleensä paremmin prototyyppeihin ja pientuotantoon, kun taas ruiskuvalu on parempi suurten volyymien toistuvaan tuotantoon. Keskisuurten volyymien projektit vaativat kustannus- ja elinkaarianalyysin, koska kumpi tahansa prosessi voi olla taloudellinen.
Prototyypit ja pienimuotoinen tuotanto
CNC-koneistus on yleensä parempi ratkaisu prototyypeille ja pienille erille, koska muottikustannuksia ei tarvitse kattaa.
Se on hyödyllinen myös silloin, kun asiakkaat tarvitsevat tuotantomaista materiaalin käyttäytymistä. PEEK:stä, Delrinistä, nailonista, ABS:stä, PC:stä, alumiinista tai ruostumattomasta teräksestä koneistettu prototyyppi voi tarjota realistisempaa mekaanista testausta kuin matalan tarkkuuden prototyyppiprosessi.
Suunnittelumuutokset pysyvät helpompina, koska osa voidaan ohjelmoida uudelleen työkalujen uudelleenmäärittelyn sijaan.
Keskisuurten tuotantomäärien
Keskisuurten volyymien tuotanto vaatii kannattavuusraja-analyysin automaattisen prosessivalinnan sijaan.
CNC voi pysyä taloudellisena, jos osa on kallis, erittäin tarkka, usein tarkistettava, ajoittain valmistettu tai vaatii ruiskuvaluun soveltumattomia materiaaleja.
Ruiskupuristus voi tulla houkuttelevaksi aikaisemmin, jos geometria on yksinkertainen, muottikustannukset ovat kohtuulliset, vuosittainen kysyntä on vakaa ja yksikkökustannusten aleneminen on huomattavaa.
Suuri volyymituotanto
Ruiskuvalu on yleensä vahvempi valinta suuria määriä valmistettaville ja vakaille muoviosille.
Muotti voi toistaa samaa geometriaa useiden syklien ajan, ja monipesäiset työkalut voivat tuottaa useita komponentteja jokaisella ruiskutuksella. Xometry huomauttaa, että ruiskuvalumuotteja voi olla yksipesäisistä malleista useita pesiä sisältäviin työkaluihin, mikä tarjoaa paljon suuremman konetuntimäärän kuin peräkkäinen CNC-työstö.
Esimerkkejä ovat kuluttajatuotteet, lääketieteelliset kertakäyttötuotteet, elektroniikkakotelot, autoteollisuuden pidikkeet, korkit, liittimet, pakkaukset ja toistuvat muoviosat.
CNC-koneistus vs. ruiskuvalu toleranssit ja tarkkuus
CNC-työstö tarjoaa yleensä tiukemman toleranssin ja suoremman mittahallinnan kuin ruiskuvalu, kun taas muovaus tarjoaa erinomaisen toistettavuuden, kun kutistuminen, jäähdytys, muotin suunnittelu ja prosessiolosuhteet on vakiintunut.
CNC-työstön toleranssikyky
CNC-työstössä voidaan pitää tiukat toleranssit, koska mitat luodaan suoraan koneen ohjatun liikkeen ja leikkaustyökalun ratojen avulla.
Xometria antaa ±0.001 tuumaa edustavana CNC-ominaisuutena sopivissa sovelluksissa. Tällaisia toleransseja ei pitäisi automaattisesti soveltaa kaikkiin ominaisuuksiin, koska syvemmät reiät, ohuet seinämät, erittäin suuret osat, vaikeat materiaalit ja monimutkaiset kokoonpanot voivat lisätä valmistuksen vaikeutta ja kustannuksia.
Tarkkuussuunnittelussa tulisi tunnistaa vain ne ominaisuudet, jotka todella vaativat tiukkaa toleranssia.
Ruiskuvalu Mittavaihtelu
Ruiskuvalukappaleen mittoihin vaikuttavat sekä muotin geometria että polymeerin käyttäytyminen täytön ja jäähdytyksen aikana.
Xometry ilmoittaa edustavana muovaustoleranssina noin ±0.005 tuumaa, mutta polymeerityyppi, seinämän paksuus, osan koko, portin sijainti, muotin lämpötila, jäähdytys ja kutistuminen vaikuttavat kaikki todelliseen arvoon.
Tarkkaan kontrolloidulla ruiskuvalulla voidaan edelleen tuottaa tarkkoja komponentteja, mutta mittasuunnittelussa on otettava huomioon valetun materiaalin käyttäytyminen.
Kutistuminen, vääntyminen ja työkalujen kuluminen
Kutistumista ja vääntymistä tapahtuu, koska valetut polymeerit supistuvat jäähtyessään ja voivat jäähtyä epätasaisesti eri seinämänpaksuuksien välillä.
Geometria, rivat, kohoumat, portin asento, materiaalin suunta, kuituvahvike, jäähdytyskanavat ja muotin lämpötila voivat vaikuttaa lopullisiin mittoihin.
Muotin kuluminen voi myös vähitellen vaikuttaa tuotannon laatuun, minkä vuoksi työkalujen huolto ja prosessinvalvonta ovat tärkeitä pitkien tuotantosarjojen aikana.
Kumpi prosessi on parempi tiukkojen toleranssien saavuttamiseksi?
CNC-työstö on yleensä parempi vaihtoehto, kun yksittäiset ominaisuudet vaativat erittäin tarkkoja toleransseja tai tarkkoja suhteita reikien, pintojen, porausreikien ja viitepisteiden välillä.
Ruiskuvalu on parempi vaihtoehto, kun erittäin suuret määrät vaativat yhdenmukaista muovattua geometriaa käytännöllisen toleranssialueen sisällä.
Joissakin suuren volyymin komponenteissa käytetään molempia prosesseja: ruiskuvalu luo lähes verkkokappaleen ja CNC-koneistus viimeistelee kriittiset reiät, tiivistyspinnat, laakerien paikat tai tarkkuusliitännät.
CNC-koneistuksen ja ruiskuvalun materiaalit
CNC-työstö tarjoaa laajemman materiaalivalikoiman, koska sillä voidaan käsitellä metalleja, muoveja ja monia komposiitteja, kun taas ruiskuvalussa käytetään pääasiassa muovattavia polymeerejä ja erityisesti valmistettuja muovausaineita.
Molempiin prosesseihin sopivat muovit
Useita teknisiä muoveja on saatavilla sekä työstettävissä raaka-aineissa että muovauslaaduissa.
Esimerkkejä ovat:
- ABS
- Nylon
- POM/asetaali
- KURKISTAA
- polykarbonaatti
- polypropeeni
- polyeteeni
- PPS
- PEI
Sama polymeeriperhe voi kuitenkin käyttäytyä eri tavalla riippuen laadusta, täyteaineesta, molekyylirakenteesta, materiaalin valmistusmenetelmästä ja muovausolosuhteista.
CNC-työstöön paremmin sopivat materiaalit
CNC-koneistus on parempi vaihtoehto, kun projekti vaatii metalleja tai jäykkiä, korkean suorituskyvyn omaavia materiaaleja.
Yleisiä CNC-materiaaleja ovat alumiini, ruostumaton teräs, titaani, messinki, kupari, työkaluteräs, PEEK, Delrin, PTFE ja tekniset muovilevyt tai -tangot.
Tämä laaja valikoima on tärkeä ilmailu- ja avaruustekniikassa, lääketieteessä, teollisuuslaitteissa, robotiikassa ja tehokkaissa prototyypeissä.
Ruiskuvaluun paremmin sopivat materiaalit
Ruiskuvalu on parempi vaihtoehto termoplastisille materiaaleille, jotka on valmistettava toistuvina monimutkaisina osina, erityisesti joustaville tai ohutseinäisille polymeereille, joita voi olla vaikea työstää tehokkaasti.
Ruiskuvalussa voidaan myös lisätä lasikuituja, mineraalitäyteaineita, värejä, palonestoaineita ja muita formulaatioita suoraan tuotantohartsiin.
Hyvin pehmeät elastomeerimateriaalit ovat yleensä käytännöllisempiä muovata kuin CNC-koneistaa.
Miten materiaalivalinta vaikuttaa kustannuksiin ja suorituskykyyn
Materiaalivalinnat vaikuttavat sekä valmistuskustannuksiin että lopulliseen suorituskykyyn, koska jokainen prosessi käyttää materiaalia eri tavalla.
CNC-koneistuksen hintaan vaikuttavat voimakkaasti raaka-aineen hinta, lastuhävikki, leikkausnopeus, työkalun kuluminen ja materiaalin työstettävyys. Ruiskupuristuskustannuksiin vaikuttavat hartsin hinta, kuivuminen, sulan lämpötila, kutistuminen, sykliaika, muotin kuluminen ja romu.
Oikean vertailun tulisi siksi käyttää samaa toiminnallista suorituskykytavoitetta pelkän raaka-aineiden hintojen vertailun sijaan.
Suunnittelugeometria ja monimutkaisuus
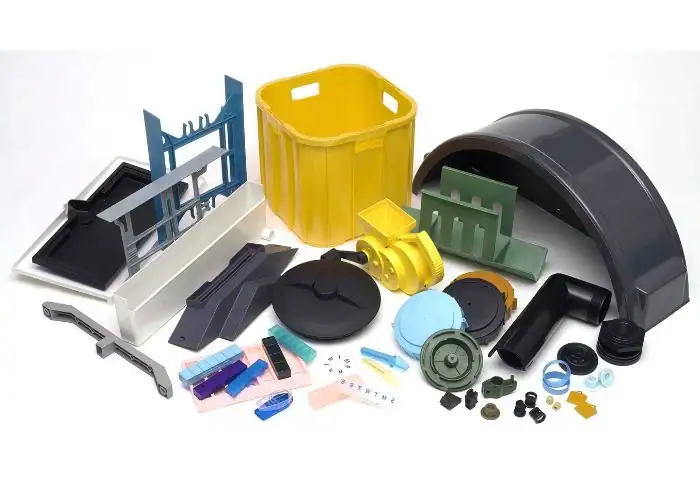
CNC-työstö tarjoaa suuremman vapauden suunnittelumuutoksiin ja tarkasti saavutettaviin ominaisuuksiin, kun taas ruiskuvalu voi tehokkaasti luoda erittäin monimutkaisia muovattuja muotoja, jos geometria noudattaa muotin suunnittelusääntöjä.
Alileikkaukset, vetokulmat ja seinämän paksuus
Ruiskuvaletut osat tarvitsevat yleensä vetokulmia, jotta muotista poistuminen on puhdasta, kun taas CNC-koneistetut osat eivät yleensä tarvitse vetoa pelkästään valmistusta varten.
Ruiskuvalu hyötyy myös hallitusta ja suhteellisen tasaisesta seinämän paksuudesta, koska suuret paksuusmuutokset voivat aiheuttaa uppoamis-, kutistumis- ja jäähdytysongelmia.
Alileikkaukset saattavat vaatia liukuja, nostimia, kokoontaitettavia keernoja tai muita monimutkaisia muottitoimintoja, mikä lisää työkalukustannuksia.
Syvät ominaisuudet ja sisäinen geometria
CNC-työstöjen syviä taskuja ja sisäisiä ominaisuuksia rajoittavat työkalun ulottuvuus, halkaisija, jäykkyys, lastunpoisto ja työstösuunta.
Ruiskuvalulla voidaan luoda syviä tai integroituja geometrioita suoraan muottiytimien läpi, mutta jokaisen geometrian on silti sallittava muovaus, täyttö, jäähdytys ja poisto.
Kumpikaan prosessi ei ole yleisesti ottaen parempi sisäisen monimutkaisuuden suhteen, valmistettavuus riippuu ominaisuuksien saavutettavuudesta ja muovattavuudesta.
Monimutkaiset 3D-muodot
Molemmat prosessit voivat luoda monimutkaisia 3D-muotoja, mutta ne tekevät sen eri tavalla.
Viisiaksiaalinen CNC-työstö on hyödyllinen muotoilluille pinnoille, monikulmaisille ominaisuuksille, syville onteloille, lääketieteellisille osille, ilmailu- ja avaruuskomponenteille sekä geometrioille, jotka on valmistettava kiinteästä materiaalista.
Ruiskuvalu on erityisen tehokasta urien, kohoumien, klipsien, napsautusliitosten, tekstuurien ja integroitujen muoviosien valmistuksessa, jotka vaatisivat laajaa työstöä, jos ne leikattaisiin erikseen.
Suunnittelun vapaus ja valmistuksen rajoitukset
CNC-työstö tarjoaa enemmän vapautta kehityksen aikana, koska suunnittelurajoitukset liittyvät pääasiassa työkalun saatavuuteen, jyrsimen geometriaan, työkappaleen kiinnitykseen, jäykkyyteen ja koneen liikeradaan.
Ruiskuvalusuunnittelu on läheisemmin sidoksissa vetoon, seinämän paksuuteen, jakoviivoihin, portteihin, ejektoreihin, jäähdytykseen, alivalotuksiin ja muotin rakenteeseen.
DFM tulisi siksi suorittaa ennen kummankaan prosessin valitsemista.
Suunnittelumuutokset ja joustavuus
CNC-työstö on joustavampaa suunnittelumuutosten kannalta, koska mittoja ja geometriaa voidaan usein muokata digitaalisesti, kun taas ruiskuvalu voi vaatia fyysistä muotin muokkaamista.
Miksi CNC-koneistusta on helpompi muokata
CNC-koneistusta on helpompi muokata, koska CAD-mallin muuttamisen jälkeen voidaan usein päivittää CAM-ohjelmointi ja antaa uudet koneistusohjeet.
Pienet reiän sijainnin muutokset, taskujen säädöt, seinämän muutokset ja mittatarkistukset eivät välttämättä vaadi uusia pysyviä työkaluja.
Tämä tekee CNC:stä erittäin sopivan iteratiiviseen suunnittelukehitykseen.
Muotin muutokset ja työkalujen uudelleentyöstö
Ruiskuvalumuutokset vaikeutuvat sen jälkeen, kun teräs tai alumiini on poistettu muotista.
Joitakin muottikorjauksia voidaan tehdä hitsaamalla, lisäämällä, koneistamalla, EDM:llä tai vaihtamalla muottiosia, mutta merkittävät suunnittelumuutokset voivat tulla kalliiksi.
Myöhäisvaiheen tuotemuutokset lisäävät siksi taloudellista riskiä työkalujen julkaisun jälkeen.
Paras prosessi tuotekehitykseen
CNC-työstö on yleensä parempi menetelmä tuotekehityksen alkuvaiheessa, koska se mahdollistaa toiminnallisen testauksen ennen tuotantotyökaluihin sitoutumista.
Käytännön työnkulku on seuraava:
CAD-suunnittelu → CNC-prototyyppi → Testaus → Suunnittelun tarkistus → Pienimuotoinen CNC-tuotanto → Suunnittelun jäädytys → Muottien koneistus → Ruiskuvalu
Tämä vaihejärjestys auttaa vähentämään riskiä investoida kalliiseen muottiin ennen kuin tuote on täysin validoitu.
Pinnan viimeistely ja loppuosan laatu
CNC-työstö tuottaa yleensä korkealaatuisia tarkkuuspintoja suoraan kontrolloiduista leikkaustoiminnoista, kun taas ruiskuvalu toistaa muotin pinnanlaadun ja laadun jokaisessa tuotantosyklissä.
CNC-koneistettu pintakäsittely
CNC-pinnanlaatu riippuu työkalun geometriasta, syöttönopeudesta, karan nopeudesta, askelmasta yli, työkalun kunnosta, jäykkyydestä ja materiaalista.
RapidDirect antaa edustavan koneistetun pinnan pinnanlaaduksi noin Ra 0.8–3.2 μm, vaikka todelliset arvot riippuvatkin voimakkaasti prosessista ja osan vaatimuksista.
Hionta, kiillotus, hiekkapuhallus, anodisointi, pinnoitus ja muut jälkikäsittelyt voidaan lisätä tarvittaessa.
Ruiskuvalettu pintakäsittely
Ruiskuvaletun pinnan laatuun vaikuttavat ensisijaisesti muotin kunto, muotin rakenne, polymeerin virtaus, lämpötila, tuuletus ja prosessoinnin stabiilius.
Kiillotettu muotti voi toistuvasti tuottaa kiiltävän pinnan, kun taas syövytetyillä tai teksturoiduilla työkaluilla voidaan luoda hallittuja matta- tai kuviollisia pintoja.
Virtausjälkiä, uppoumia, hitsauslinjoja, palojälkiä, liekkejä tai porttijäämiä voi esiintyä, jos osan tai prosessin suunnittelua ei ole optimoitu.
Toistettavuus ja osien välinen yhdenmukaisuus
Ruiskuvalu varmistaa erinomaisen osien välisen tasalaatuisuuden prosessin validoinnin jälkeen, koska jokaisessa syklissä käytetään samaa muottipesää.
CNC tarjoaa myös vahvan toistettavuuden, erityisesti vakaiden työkalujen, mittausten, automaation, palettijärjestelmien ja kontrolloidun tarkastuksen kanssa.
Ero on läpimenoajassa: ruiskuvalu voi toistaa osia paljon nopeammin suuressa mittakaavassa.
Toissijaiset viimeistelyvaatimukset
Molemmat prosessit saattavat vaatia jälkiviimeistelyä piirustuksesta riippuen.
CNC-osat saattavat vaatia purseenpoistoa, anodisointia, kromausta, maalausta, hiontaa, kiillotusta, lämpökäsittelyä tai passivointia.
Muovatut osat saattavat vaatia portinleikkausta, maalausta, pinnoitusta, ultraäänihitsausta, lämpöpinnoitusta, painatusta, kokoonpanoa tai kriittisten mittojen CNC-viimeistelyä.
Valmiiden osien lujuus ja suorituskyky
Valmiin osan lujuus riippuu enemmän materiaalista, geometriasta, prosessointihistoriasta, lämpötilasta, kuitujen suunnasta ja kuormitussuunnasta kuin pelkästään prosessin nimestä. CNC-työstö säilyttää kiinteän materiaalin ominaisuudet, kun taas ruiskuvalu lisää virtaussuuntaa, hitsauslinjoja, kutistumista ja muovausjännitystä.
Koneistetun materiaalin suorituskyky
CNC-koneistetut osat leikataan valmiiksi tuotetusta levystä, tangosta, tangosta, ohutlevystä, aihiosta tai muovatusta materiaalista.
Tämä voi tarjota ennustettavia materiaaliominaisuuksia varastospesifikaatioiden perusteella ja tekee CNC:stä houkuttelevan suorituskykytestaukseen, jossa tarvitaan teknistä laatua olevaa materiaalia.
Muovimateriaalin jäännösjännitys voi kuitenkin aiheuttaa liikettä raskaan materiaalin poiston jälkeen.
Muovatun materiaalin suorituskyky
Ruiskupuristuksen suorituskyky riippuu hartsin laadusta ja käsittelyolosuhteista.
Sulamislämpötila, muotin lämpötila, pakkauspaine, jäähdytys, kosteus, kuitupitoisuus ja hitsauslinjan sijainti voivat vaikuttaa lujuuteen ja mittapysyvyyteen.
Tästä syystä muovatun materiaalin datalehden arvoja ei tule pitää taattuina arvoina jokaiselle valmiille geometrialle.
Kuitujen suunta, jännitys ja osan lujuus
Kuituvahvisteiset ruiskuvaletut muovit voivat muuttua suunnasta riippuviksi, koska kuidut pyrkivät linjautumaan sulavirtauksen kanssa.
Tämä voi tuottaa erittäin korkean suorituskyvyn yhteen suuntaan, mutta erilaisen kutistumisen ja lujuuden toisessa suunnassa.
Rakenteellisten valettujen osien kohdalla simulointi, portin sijainti, seinän suunnittelu ja testaus voivat siksi olla yhtä tärkeitä kuin nimellinen materiaalin lujuus.
Materiaalitehokkuus ja jäte
Ruiskuvalu käyttää materiaalia yleensä tehokkaammin valmista osaa kohden, kun taas CNC-työstö tuottaa enemmän fyysistä romua, koska tarvittava geometria leikataan suuremmasta materiaalista.
CNC-materiaalin poisto ja romu
CNC-työstössä syntyy lastuja, leikkausjätettä, porattua materiaalia ja varastojäännöksiä.
Metallit, kuten alumiini ja teräs, voidaan usein kierrättää tehokkaasti, mutta materiaali on silti ostettava, leikattava, käsiteltävä ja poistettava ennen kierrätystä.
Lähes verkkokaupallinen varastovalikoima ja optimoitu sisäkkäin asettaminen voivat vähentää hävikkiä.
Ruiskuvalumateriaalien tehokkuus
Ruiskuvalu muuntaa hartsin suoraan lähes lopulliseen muotoonsa ja tuottaa normaalisti vähemmän koneistusjätettä.
Juoksukanavajärjestelmät, syöttökanavat, aloitusmateriaali, hylätyt osat ja puhdistus tuottavat edelleen jätettä, vaikka kuumakanavajärjestelmät voivat vähentää juoksukanavamateriaalin määrää.
Tämä antaa muovaukselle vahvan materiaalitehokkuusetu suurilla volyymeilla.
Hionnan ja uudelleenkäytön näkökohdat
Osa muottijätteestä voidaan jauhaa ja käyttää uudelleen, mutta uudelleenkäyttö riippuu polymeerityypistä, kontaminaatiosta, lämpöhistoriasta, väristä, sertifioinnista ja asiakkaan vaatimuksista.
Lääketieteellisissä, ilmailu- ja avaruusteollisuuden, optiikan tai turvallisuuskriittisissä osissa kierrätysmateriaalille voi olla tiukempia rajoituksia.
Kestävyyttä tulisi siksi arvioida koko prosessin tasolla sen sijaan, että oletettaisiin, että kaikki jäte voidaan automaattisesti palauttaa tuotantoon.
Työkalujen käyttöikä ja huolto
CNC-työstö perustuu vaihdettaviin leikkaustyökaluihin ja uudelleenkäytettäviin kiinnittimiin, kun taas ruiskuvalu perustuu erilliseen muotiin, joka voi tuottaa suuria määriä, mutta vaatii tarkastusta, puhdistusta, korjausta ja huoltoa koko käyttöikänsä ajan.
CNC-leikkaustyökalun kuluminen
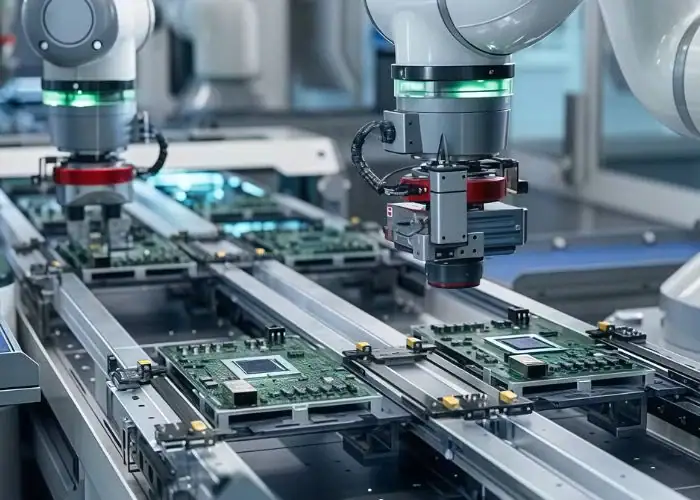
CNC-työkalut kuluvat työkappaleen kosketuksen, lämmön, hankauksen, keskeytyvän leikkauksen ja lastujen kuormituksen seurauksena.
Terän kestoikä riippuu vahvasti työkappaleen materiaalista. Alumiinia on suhteellisen helppo työstää, kun taas ruostumaton teräs, titaani, lasitäytteiset muovit ja hiovat komposiitit voivat nopeuttaa terän kulumista.
Työkalujen valvonta ja aikataulutettu vaihto auttavat säilyttämään mittasuhteiden yhdenmukaisuuden.
Ruiskumuotin käyttöikä
Ruiskuvalumuotin käyttöikä voi vaihdella suhteellisen lyhyistä prototyyppityökaluista erittäin suuriin tuotantomääriin riippuen muotin materiaalista, osan geometriasta, hartsin hankauskestävyydestä, paineesta, huollosta ja suunnittelusta.
Karkaistut tuotantomuotit maksavat aluksi enemmän, mutta ne voivat kestää paljon pidempään kuin pehmeät prototyyppityökalut.
Oikean muotin spesifikaation tulisi siksi heijastaa odotettua käyttöiän kysyntää.
Huolto- ja vaihtokustannukset
CNC-koneistus jakaa työkalujen huollon leikkureiden, pitimien, antureiden, kiinnittimien ja koneiden kesken, kun taas ruiskuvalu keskittää merkittävän arvon muottiin.
Ruiskuvalumuottien huoltoon voi kuulua kiillotus, ulostyöntötappien vaihto, porttien korjaus, liukukiskojen huolto, tuuletusaukkojen puhdistus, pintojen entisöinti ja jäähdytysjärjestelmien tarkistaminen.
Muotin elinkaarikustannukset tulisi sisällyttää pitkän aikavälin tarjouksiin.
Ympäristö- ja energianäkökohdat
CNC-koneistus tai ruiskuvalu eivät ole automaattisesti kestävämpiä. Ympäristövaikutukset riippuvat materiaalista, energiankulutuksesta, romun talteenotosta, työkaluista, tuotantomäärästä, osan käyttöiästä, kuljetuksesta ja kierrätyksestä.
Energian käyttö
CNC-koneet kuluttavat energiaa karan toiminnan, akselin liikkeen, jäähdytysnesteen kierron, paineilman, lastunkäsittelyn ja apujärjestelmien aikana.
Ruiskuvalussa käytetään merkittävästi energiaa muovin lämmittämiseen, työkalun kiinnittämiseen, materiaalin ruiskuttamiseen, muotin jäähdyttämiseen ja automaation käyttämiseen.
Valmista osaa kohden kuluva energia voi suosia muovausta suuren volyymin optimoidussa tuotannossa, koska monet osat valmistetaan nopeasti.
Materiaalijätteet
CNC tuottaa enemmän suoraa työstöhukkaa, koska kiinteää materiaalia poistetaan geometrian luomiseksi.
Ruiskuvalu tuottaa vähemmän hukkaa, mutta voi silti tuottaa juoksumateriaalia, hylkyjä, puhdistusmateriaalia ja käynnistysjätettä.
Kierrätyskyky riippuu materiaalista ja laatuvaatimuksista.
Työkalut ja elinkaaren vaikutukset
Ruiskuvalu vaatii muotin valmistukseen merkittävästi materiaalia ja energiaa, joten ympäristöinvestointi on järkevämpää, kun muotti tuottaa riittävästi osia.
CNC vaatii vähemmän erillisiä työkaluja, mutta kuluttaa edelleen koneaikaa kunkin komponentin valmistukseen.
Elinkaaren määrällä on siksi merkitystä sekä ympäristö- että taloudellisissa vertailuissa.
Turvallisuusnäkökohdat
Molemmat prosessit vaativat teollisuuden turvallisuusvalvontaa, mutta niiden ensisijaiset vaarat eroavat toisistaan: CNC-työstössä käytetään pyöriviä leikkaustyökaluja, lastuja, työkappaleen kiinnitystä, jäähdytysnestettä ja koneen liikettä, kun taas ruiskuvalussa käytetään sulaneita polymeerejä, korkeaa painetta, lämmitettyjä laitteita ja puristusvoimia.
CNC-koneistuksen turvallisuusriskit
CNC-työstöriskeihin kuuluvat pyörivät karat, leikkaustyökalut, kuumat lastut, terävät reunat, työkalun rikkoutuminen, korkeapaineinen jäähdytysneste, automaattiakselit ja väärin kiinnitetyt työkappaleet.
Nykyaikaiset CNC-koneet käyttävät suojausta, lukituksia, mittausta, työkalun valvontaa ja suljettuja työstöalueita, mutta koulutetut asennus- ja käyttötavat ovat edelleen olennaisia.
Automaatio vähentää altistumista joillekin tehtäville, mutta ei poista asennus-, huolto-, tarkastus- tai prosessinohjausvaatimuksia.
Ruiskuvalun turvallisuusriskit
Ruiskuvalussa esiintyviä riskejä ovat kuuma polymeeri, kuumennetut tynnyrit, korkea ruiskutuspaine, tehokkaat muotinkiinnitysjärjestelmät, liikkuvat ejektorit, robotit ja puhdistustoiminnot.
Käyttäjän on otettava huomioon myös polymeerihöyryt, muotinvaihdon käsittely, hydrauliikkajärjestelmät ja korkean lämpötilan pinnat.
Lukitusmenettelyt ja asianmukainen koneen suojaus ovat olennaisia huollon ja muotinvaihtojen aikana.
Mitkä ovat CNC-koneistuksen ja ruiskuvalun yhtäläisyydet?
CNC-koneistus ja ruiskuvalu ovat samankaltaisia, koska molemmat voivat tuottaa tarkkoja toiminnallisia osia, tukea monimutkaista geometriaa, vaativat teknistä materiaalivalintaa ja DFM:ää sekä ovat tärkeitä tuotekehityksessä ja -tuotannossa.
Molemmat voivat tuottaa tarkkoja muoviosia
Sekä CNC-koneistus että ruiskuvalu voivat valmistaa toimivia teknisiä muoviosia.
CNC-menetelmä valitaan yleensä silloin, kun toleranssit, pienet tuotantomäärät, nopeat muutokset tai materiaalin ominaisuudet ovat tärkeitä. Ruiskuvalumenetelmä valitaan silloin, kun toistuvan tuotannon tehokkuus on tärkeämpää.
Joissakin tuotteissa käytetään koneistettuja prototyyppejä ennen siirtymistä muovattuihin tuotanto-osiin.
Molemmat tukevat monimutkaisia geometrioita
Molemmat prosessit voivat luoda monimutkaisia osia, vaikka niiden suunnittelusäännöt eroavatkin toisistaan.
CNC-koneistuksen monimutkaisuus riippuu työkalun saatavuudesta, akselin liikkeestä, terän geometriasta, asetuksista ja työkappaleen kiinnityksestä. Muovausprosessiin vaikuttavat muotin toiminta, veto, jakolinjat, virtaus, jäähdytys ja poisto.
Yhdelle prosessille vaikea geometria voi olla toiselle yksinkertainen.
Molemmat vaativat DFM:ää ja materiaalivalintaa
Molemmat prosessit vaativat DFM:ää, koska valmistettavuus vaikuttaa kustannuksiin, laatuun, läpimenoaikaan ja vikaantumisriskiin.
CNC DFM tarkastelee työkalun saatavuutta, taskun syvyyttä, säteitä, toleranssia, seinämän paksuutta, kierteitä ja asetuksia.
Ruiskuvalussa DFM tarkastelee vetolujuutta, seinämän paksuutta, ripoja, kohoumia, alileikkauksia, portteja, jäähdytystä, kutistumista ja ejektorin sijaintia.
Molemmat ovat tärkeitä tuotekehityksessä
Molempia prosesseja käytetään usein eri vaiheissa samassa tuotteen elinkaaressa.
CNC tukee prototyyppejä ja varhaisia pienimuotoisia tuotantoja. Ruiskuvalu tukee skaalausta suunnittelun validoinnin jälkeen.
Tämä tekee näistä kahdesta prosessista monissa projekteissa toisiaan täydentäviä eivätkä suoria kilpailijoita.
CNC-koneistuksen ja ruiskuvalun yleisiä sovelluksia
CNC-työstöä käytetään yleisesti tarkkuusprototyyppeihin, pienimuotoisiin komponentteihin, metalliosiin, työkaluihin ja teknisiin muoveihin, kun taas ruiskuvalua käytetään yleisesti toistuviin muovikoteloihin, pidikkeisiin, lääkinnällisiin tuotteisiin, autoteollisuuden komponentteihin, elektroniikkaan ja kuluttajatuotteisiin.
CNC-työstösovellukset
CNC-työstösovelluksia ovat ilmailuteollisuuden kiinnikkeet, lääketieteelliset komponentit, robotiikan osat, puolijohdekiinnikkeet, alumiinikotelot, akselit, jakotukit, prototyypit, muottisisät, jigit ja tekniset muovikomponentit.
Prosessi on erityisen arvokas silloin, kun määrä on rajallinen, mutta toleranssi, materiaalin suorituskyky, geometria tai tekninen joustavuus ovat tärkeitä.
Muotin työstö on myös merkittävä CNC-sovellus, koska ruiskuvalumuottien ytimet, ontelot, insertit, levyt ja elektrodit vaativat tarkkuusvalmistusta ennen muovauksen aloittamista.
Ruiskupuristussovellukset
Ruiskuvalusovelluksia ovat elektroniikkakotelot, liittimet, autojen sisäosat, lääketieteelliset kertakäyttötuotteet, pakkaukset, korkit, kytkimet, keittiötarvikkeet, lelut, kodinkoneiden osat ja muut toistuvat muovituotteet.
Prosessi on houkuttelevin, kun kysyntä on vakaata ja tuotantomäärä on riittävän suuri työkalujen käyttöön.
Monimutkaiset kaaret, klipsit, kohoumat, tekstuurit ja kokoonpano-ominaisuudet voidaan usein muovata suoraan jokaiseen sykliin.
Kun molempia prosesseja käytetään samassa tuotteessa
Molempia prosesseja käytetään yhdessä, kun CNC-työstö tukee prototyyppejä, muotteja, kiinnittimiä tai tarkkoja toissijaisia ominaisuuksia, kun taas ruiskuvalu tuottaa lopullisen suuren volyymin rungon.
Yleinen tuotantotapa on:
CNC-prototyyppi → Tuotetestaus → Muotin työstö → Ruiskuvalu → CNC-sekundäärityöstö → Tarkastus
Tämä lähestymistapa antaa valmistajille mahdollisuuden hyödyntää CNC:n joustavuutta ja ruiskuvalun mittakaavaa samassa projektissa.
Kuinka valita CNC-koneistuksen ja ruiskuvalun välillä?
Valitse CNC-koneistus, kun tarvitset prototyyppejä, pieniä tuotantomääriä, suunnittelun joustavuutta, tarkkoja toleransseja tai laajoja materiaalivaihtoehtoja. Valitse ruiskuvalu, kun muovisuunnittelu on vakaa ja tuotantomäärä on riittävän suuri muottiin investoinnin perustelemiseksi.
Valitse CNC-koneistus prototyyppeihin ja pieniin tuotantomääriin
Valitse CNC-koneistus, kun määrä on pieni tai suunnittelu on vielä muuttumassa, koska muottiin investoimisen välttäminen vähentää sekä kustannuksia että projektin riskiä.
Se sopii erityisesti toiminnallisiin prototyyppeihin, siltojen valmistukseen, räätälöityihin osiin, varaosiin, teknisiin testeihin ja pienten määrien tarkkuusvalmistukseen.
CNC antaa insinööreille myös mahdollisuuden arvioida tuotetta ennen sitoutumista tuotantotyökaluihin.
Valitse ruiskuvalu suurille volyymeille
Valitse ruiskuvalu, kun tarvitaan tuhansia tai suurempia määriä samaa muovikomponenttia ja suunnittelu on validoitu.
Kun muottikustannukset jakautuvat riittävän monille osille, yksikkökustannukset voivat laskea huomattavasti koneistuksen kustannuksiin verrattuna.
Suuren volyymin kuluttaja-, auto-, lääkintä- ja elektroniikkateollisuuden muoviosat seuraavat yleisesti tätä reittiä.
Valitse toleranssin perusteella
Valitse CNC-koneistus, kun suunnittelussa on erittäin tiukat kriittiset mitat tai tarkat sijaintisuhteet.
Ruiskuvalulla voidaan saavuttaa erinomainen toistettavuus, mutta polymeerin kutistuminen ja jäähtymiskäyttäytyminen luovat lisää mittamuuttujia.
Hybridiratkaisussa voidaan käyttää muovausta päägeometriassa ja CNC-koneistusta muutamissa kriittisissä ominaisuuksissa.
Valitse materiaalin perusteella
Valitse CNC-koneistus, kun osa vaatii alumiinia, ruostumatonta terästä, titaania, kuparia, messinkiä, PEEK-materiaalia, PTFE:tä tai muuta materiaalia, joka ei sovellu tavanomaiseen ruiskuvaluun.
Valitse ruiskuvalu, kun sopiva termoplastinen hartsi täyttää suorituskykytavoitteen ja tuotantomäärä tukee työkalujen käyttöä.
Materiaalisertifiointi ja todellinen käyttöympäristö tulee aina tarkistaa ennen valmistusmenetelmän muuttamista.
Valitse geometrian perusteella
Valitse CNC, kun geometria on leikkaustyökaluilla saavutettavissa eikä monimutkainen muotinvalmistus ole perusteltua.
Valitse ruiskuvalu, kun ominaisuudet, kuten rivat, kohoumat, napsahdukset, tekstuurit, ohuet seinämät ja integroidut muoviosat, voidaan tehokkaasti muovata jokaiseen osaan.
Alasleikkaukset, syvät ontelot, sisäkulmat, seinämän paksuus ja työkalun saatavuus tulee kaikki tarkistaa DFM-menetelmän aikana.
Valitse kustannusten ja toimitusajan perusteella
Valitse kokonaiskustannusten ja tuotteen elinkaaren perusteella pelkän yksikköhinnan sijaan.
Uuden tuotteen kohdalla CNC voi olla taloudellisempi jopa korkeammalla kappalehinnalla, koska se välttää muottiriskin ja tukee suunnittelumuutoksia. Kun kysyntä on ennustettavissa, ruiskuvalu voi tarjota paljon alhaisemmat pitkän aikavälin yksikkökustannukset.
Käytännön päätöksentekoprosessi on seuraava:
Prototyyppi → CNC-koneistus → Validointi → Pienimuotoinen tuotanto → Suunnittelun jäädytys → Muottiinvestoinnit → Ruiskuvalu
UKK
Onko CNC parempi kuin valaminen?
CNC-työstö on valamista parempi vaihtoehto, kun projekti vaatii pieniä määriä, tarkkoja toleransseja, nopeita suunnittelumuutoksia eikä valutyökaluja. CNC voi saavuttaa edustavat toleranssit noin ±0.001 tuumaa sopivissa osissa, kun taas valamalla yleensä saadaan aikaan lähes lopullinen muoto, joka saattaa silti vaatia koneistusta. Valamisesta tulee taloudellisempaa suuremmilla määrillä tai geometrioilla, joissa suurten materiaalimäärien poistyöstö olisi tehotonta. Paras valinta riippuu seoksesta, määrästä, geometriasta, toleranssista, työkalukustannuksista ja lopullisen pinnan vaatimuksista.
Onko CNC sama asia kuin koneistus?
CNC on eräs koneistuksen tyyppi, mutta koneistus on laajempi kategoria. Koneistukseen kuuluvat CNC-jyrsintä, CNC-sorvaus, poraus, avarrus, hionta, sahaus ja muut materiaalinpoistoprosessit, jotka voivat olla manuaalisia, tavanomaisia tai tietokoneohjattuja. CNC on lyhenne sanoista Computer Numerical Control ja automatisoi koneen liikkeen ohjelmoitujen ohjeiden avulla. Nykyaikaiset CNC-järjestelmät voivat ohjata 3-, 4- tai 5-akselisia koneita ja tuottaa toistettavia tarkkoja komponentteja paljon vähemmällä manuaalisella työkalun sijoittelulla kuin perinteisessä koneistuksessa.
Korvaako tekoäly CNC-koneistuksen?
Tekoäly ei todennäköisesti korvaa itse CNC-koneistusta, vaan pikemminkin automatisoi ohjelmoinnin, valvonnan, optimoinnin, tarkastukset, kunnossapidon ja prosessipäätökset CNC-tuotannosta. NIST:n nykyinen tekoälytyö valmistusteollisuuden parissa keskittyy erityisesti luotettavaan ihmisen ja tekoälyn yhteistyöhön sen sijaan, että valmistukseen ei käytettäisi ihmisiä. Yhdysvaltain työtilastovirasto toteaa myös, että koneistajia tarvitaan edelleen CNC-järjestelmien asennukseen, valvontaan ja ylläpitoon, vaikka automaatio lisääkin tuottavuutta.
Onko CNC-koneistukselle paljon kysyntää?
CNC-koneistus on edelleen tärkeä osa valmistusta, vaikka työvoiman kysyntä on siirtymässä kohti korkeammin taitotasoa vaativaa ohjelmointia, asennusta, automatisointia ja prosessinohjausta. Yhdysvaltain BLS:n tietojen mukaan koneistajia oli noin 299 500 vuonna 2024, ja työllisyyden ennustetaan olevan noin 299 600 vuonna 2034 sekä noin 29 500 koneistajan työpaikkaa vuodessa korvaavan kysynnän vuoksi. BLS huomauttaa myös, että CNC-työkaluohjelmoijien kysynnän odotetaan pysyvän vahvana, kun tehtaat ottavat käyttöön enemmän CNC-laitteita ja automaatiota.
Yhteenveto
CNC-koneistus ja ruiskuvalu palvelevat eri vaiheita ja tuotantotavoitteita sen sijaan, että ne kilpailisivat yleisesti parempina valmistusmenetelminä. CNC-koneistus on yleensä vahvempi valinta prototyypeille, pienten volyymien osille, tiukoille toleranssien, laajojen materiaalivaihtoehtojen ja toipuvien suunnittelumuutosten yhteydessä. Ruiskupuristuksesta tulee taloudellisempaa, kun muovisuunnittelu on vakaa ja tuotantomäärä on riittävän suuri muottiin investoinnin kattamiseksi. Kustannukset, toleranssit, työkalut, läpimenoaika, geometria, materiaali ja odotettu käyttöikä tulisi kaikki tarkistaa ennen prosessin valintaa.
TiRapidilla tarjoamme tarkkuus-CNC-koneistusta ja valmistuspalveluita räätälöidyille metalli- ja muoviosille, mukaan lukien CNC-jyrsintä, CNC - sorvaus, 5-akselinen CNC-koneistus, prototyyppien valmistus, pienten sarjojen valmistus ja muottien koneistus. Tiimimme voi tukea DFM-analyysiä, materiaalien valintaa, toleranssisuunnittelua, pinnan viimeistelyä ja laaduntarkastusta auttaakseen määrittämään, onko CNC-koneistus oikea ratkaisu, ennen kuin projektisi siirtyy kohti suurempia sarjoja.















