
Koneistetun pinnan karheus kuvaa kappaleeseen leikkauksen jälkeen jääviä mikroskooppisia huippuja ja laaksoja. Nämä epätasaisuudet voivat olla liian pieniä nähdäkseen selvästi, mutta ne voivat vaikuttaa kitkaan, tiiviyteen, kulumiseen, voiteluun, pinnoitteen tarttumiseen, väsymiskäyttäytymiseen, mittasovitukseen ja ulkonäköön. Sileämpi pinta ei ole automaattisesti parempi, oikea viimeistely riippuu siitä, miten kappale toimii.
Tämä opas selittää koneistetun pinnan karheuden, Ra- ja Rz-arvot, pinnan karheustaulukot, piirustussymbolit, mittausmenetelmät, CNC-prosessitekijät, jyrsinnän ja sorvauksen erot sekä käytännön tapoja parantaa viimeistelyä. Se selittää myös, miten valita sopiva karheusvaatimus lisäämättä tarpeettomasti koneistusaikaa ja -kustannuksia.
Mikä on koneistettu pinnan karheus?
Koneistetun pinnan karheus on leikkausprosessin jättämä hienojakoinen rakenne. Se syntyy työkalun geometrian, syöttöliikkeen, materiaalin käyttäytymisen, värähtelyjen, työkalun kulumisen ja muiden työstöolosuhteiden vaikutuksesta. Karheus on vain yksi osa pinnan kokonaisrakennetta, mutta se on yleensä CNC-piirustuksissa useimmin määritetty parametri.
Miten CNC-työstö luo pinnan huippuja ja laaksoja
Leikkaustyökalu ei jätä täysin tasaista pintaa mikroskooppisessa mittakaavassa. Jokainen lastuamiskerta luo pieniä harjanteita, laaksoja, syöttöjälkiä tai kampasimpukoita.
Sorvauksessa terän kärkisäde ja kierrosta kohden oleva syöttö luovat toistuvan profiilin pintaan. Jyrsinnässä hampaan kosketuspinta, askelma yli, työkalun heitto ja terän geometria tuottavat omat ominaispiirteensä.
Myös materiaalin käyttäytyminen muuttaa lopputulosta. Alumiini voi leikata siististi terävällä työkalulla, kun taas ruostumaton teräs voi aiheuttaa irtosärmän muodostumista tai repeämistä, jos leikkausolosuhteet ovat huonot.
Pinnan karheus vs. pinnan viimeistely
Pinnan karheus on mitattavissa oleva osa pinnan rakennetta.
Pinnan viimeistely on laajempi termi, joka voi sisältää karheuden, aaltoilevuuden, asennon, viat ja koneistetun pinnan ulkonäön.
Osalla voi siis olla hyväksyttävä Ra-arvo, mutta siinä voi silti näkyä värinäjälkiä, naarmuja tai suuntaa antavia työkalun jälkiä, jotka tekevät siitä sopimattoman käyttötarkoitukseensa.
Karheus vs. Aaltoilu vs. Asettaa
Karheus koostuu suhteellisen pienistä, lähellä toisiaan olevista pinnan epätasaisuuksista.
Aaltoilulla tarkoitetaan suurempia ja laajemmalla etäisyydellä toisistaan olevia vaihteluita, jotka usein johtuvat tärinästä, koneen taipumasta, lämpöliikkeestä tai kiinnittimen epävakaudesta.
Pintakuvion vallitseva suunta on lay. Sorvaus tuottaa yleensä kehämäisen lay-kuvion, kun taas tasojyrsintä luo erilaisen suuntakuvion.
Näitä kolmea ominaisuutta ei pidä käsitellä samoina asioina.
Miksi pinnan karheudella on merkitystä CNC-osissa
Pinnan rakenne vaikuttaa siihen, miten kaksi osaa on kosketuksissa toisiinsa.
Tiivistyspinta voi vuotaa, jos sen pinta on liian karhea tai väärin suunnattu. Liukupinta voi kulua nopeasti, jos epätasaisuudet ovat liian suuria. Laakerin istukka saattaa vaatia hallitun viimeistelyn vakaan kosketuksen saavuttamiseksi.
Karheus voi myös vaikuttaa pinnoitteen tarttumiseen ja ulkonäköön. Tästä syystä pinnanlaatu tulisi määrittää käyttötarkoituksen mukaan sen sijaan, että pyydettäisiin vain alhaisinta mahdollista Ra-arvoa.
Mitkä ovat tärkeimmät pinnan karheusparametrit?
Ra on yleisimmin tunnettu karheusparametri, mutta se ei kuvaa kaikkia pinnan ominaisuuksia. Rz, Rq, Rt ja muut parametrit antavat lisätietoja profiilin korkeudesta ja vaihtelusta. NIST-pinnan kalibrointityöhön kuuluu parametreja, kuten Ra, Rq, Rz ja Rt, mikä osoittaa, miksi pinnan rakennetta ei aina voida esittää yhdellä numerolla.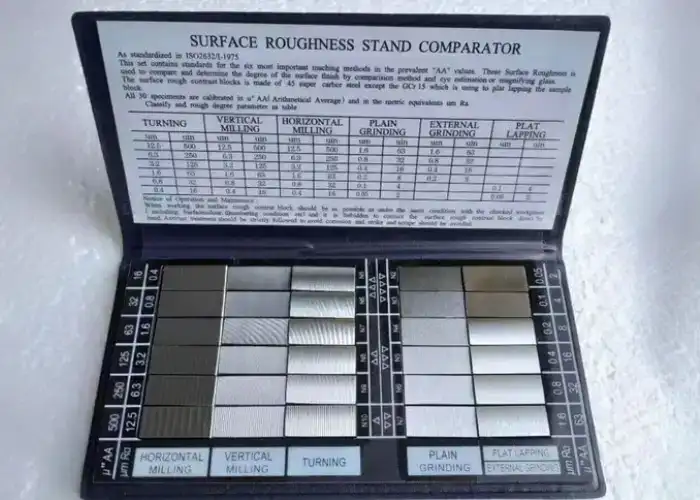
Ra: Keskimääräinen pinnan karheus
Ra on karheusprofiilin absoluuttisten poikkeamien aritmeettinen keskiarvo keskiarvostaan arviointimatkan yli.
Käytännön CNC-valmistuksessa Ra:ta käytetään yleisesti, koska se tarjoaa yksinkertaisen ja laajalti ymmärretyn luvun pintojen vertailuun.
Alhaisempi Ra-arvo tarkoittaa yleensä tasaisempaa keskimääräistä pintaa, mutta se ei kerro, miten yksittäiset huiput tai syvät laaksot jakautuvat.
Rz: Pinnan karheus huipusta laaksoon
Rz arvioi pystysuoran profiilin korkeuden käyttämällä huippu- ja laaksotietoja näytteenottoalueilla.
Koska Rz on herkempi voimakkaille huipuille ja laaksoille kuin Ra, se voi paljastaa pinnan ominaisuuksia, joita keskimääräinen arvo voi peittää.
Tästä voi olla hyötyä tiivistys-, kulumis- ja kosketuspintojen osalta, joissa yksittäinen syvä laakso tai korkea huippu on merkittävämpi kuin yleinen keskiarvo.
Rq: Neliöjuurikeskiarvo
Rq on profiilipoikkeamien neliöllinen keskiarvo.
Koska suurempia poikkeamia painotetaan voimakkaammin kuin yksinkertaista aritmeettista keskiarvoa käytettäessä, Rq voi olla herkempi merkittäville huipuille ja laaksoille.
Se on harvemmin määritelty jokapäiväisissä CNC-piirustuksissa kuin Ra, mutta se on hyödyllinen teknisessä analyysissä ja pinnan karakterisoinnissa.
Rt: Profiilin kokonaiskorkeus
Rt edustaa arvioidun profiilin korkeimman huipun ja alimman laakson välistä pystysuoraa etäisyyttä.
Siksi se on herkkä yksittäisille pintavirheille.
Pinnalla voi olla kohtuullinen Ra ja silti suuri Rt, jos siinä on yksi naarmu, uurre tai korkea piikki.
Milloin Ra Vs:iä käytetään Rz
Ra toimii hyvin yleisessä valmistusviestinnässä, koska se antaa vakaan keskiarvon esityksen.
Rz:stä tulee hyödyllinen, kun huipusta laaksoon -käyttäytyminen vaikuttaa toimintaan.
Esimerkiksi kahdella tiivistyspinnalla voi olla samanlaiset Ra-arvot, mutta erilaiset Rz-arvot, koska toisessa on syvemmät laaksot.
Insinöörien tulisi siksi määrittää parametri, joka heijastaa todellista toiminnallista ongelmaa sen sijaan, että oletettaisiin, että pelkkä Ra kuvaa jokaista pintaa.
Pinnan karheustaulukon ja Ra-arvojen lukeminen
Pinnankarheuskaavio auttaa vertailemaan karheusarvoja, yksiköitä, historiallisia N-luokkia ja käytännön työstötasoja. Arvoja tulisi käyttää ohjeina eikä yleisinä prosessitakuina, koska saavutettavissa oleva viimeistely riippuu koneen kunnosta, työkalun geometriasta, materiaalista, leikkausparametreista ja mittausmenetelmästä.
| Tyypillinen Ra | Mikrotuumaa noin | Yleinen tulkinta |
| 6.3 μm | 250 µin | Karkea koneistettu pinta |
| 3.2 μm | 125 µin | Yleinen CNC-koneistettu viimeistely |
| 1.6 μm | 63 µin | Hienosti koneistettu / tarkka viimeistely |
| 0.8 μm | 32 µin | Hieno toiminnallinen pinta |
| 0.4 μm | 16 µin | Erittäin hieno viimeistely, usein vaatien hallittua viimeistelyä |
| 0.2 μm | 8 µin | Korkealaatuinen viimeistely, joka usein vaatii erikoistuneita prosesseja |
Mikrometrit vs. Mikrotuumaa
Metrisissä piirustuksissa karheus ilmaistaan yleensä mikrometreinä.
Yhdysvaltain piirustuksissa voidaan käyttää mikrotuumia.
Nämä kaksi yksikköä kuvaavat samaa fyysistä pintamittakaavaa, mutta käyttävät eri numeerisia arvoja. Esimerkiksi noin 1.6 µm vastaa noin 63 µtuumaa.
Vahvista aina yksiköt ennen viimeistelyvaatimuksen hyväksymistä tai tarjouksen tekemistä.
Pinnan karheusasteet N1:stä N12:een
Vanhemmissa tai perinteisissä piirustuksissa voidaan käyttää N-laatuluokkia karheusasteiden esittämiseen.
Pienemmät N-luvut vastaavat sileämpiä pintoja, kun taas suuremmat luvut edustavat karkeampia viimeistelyjä.
Nykyaikaisissa piirustuksissa määritetään yhä useammin todellinen karheusparametri ja -arvo, koska se tarjoaa selkeämpää mittaustietoa.
Ra 6.3 karkeakoneistukseen
Ra 6.3 µm voi sopia kohteisiin, joissa pintarakenne ei ole kovin funktionaalinen ja päätavoitteena on materiaalinpoisto.
Sitä voi esiintyä piilossa olevilla rakennepinnoilla, karkeasti työstetyillä kappaleilla tai ei-kriittisillä alueilla.
Todellinen ulkonäkö voi silti vaihdella huomattavasti jyrsinnästä, sorvauksesta, materiaalista ja työkalun kunnosta riippuen.
Ra 3.2 yleiseen CNC-työstöön
Ra 3.2 µm on laajalti käytetty yleiskoneistuksen taso. Jotkut CNC-toimittajat käyttävät 3.2 µm Ra:ta vakiona koneistetun lopputuloksena, vaikka tämä onkin toimittajan ominaisuus tai kaupallinen käytäntö eikä yleismaailmallinen koneistusstandardi.
Monille koteloille, kiinnikkeille, levyille ja yleisille mekaanisille komponenteille tämä taso tarjoaa käytännöllisen tasapainon pinnanlaadun ja tuotantotehokkuuden välillä.
Pinnan viimeistely Ra 1.6 tarkkuuskoneistetuille osille
Pinnankarkeusluokalle Ra 1.6 vaaditaan yleensä hallitumpaa viimeistelyä kuin tavallisessa karkeakoneistuksessa.
Se voi vaatia erillisen viimeistelyradan, pienemmän syötön, hyvän koneen jäykkyyden, vakaan työkappaleen kiinnityksen ja terävän leikkaussärmän.
Ra 1.6 -arvoa käytetään yleisesti silloin, kun pinnoilla on toiminnallinen kosketus, ulkonäkö, liukuvuus tai vaativammat kokoonpanovaatimukset.
Ra 0.8 ja sen alapuolella hienoille toiminnallisille pinnoille
Ra 0.8 µm ja sitä pienemmät arvot vaativat tyypillisesti koko työstöjärjestelmän tarkempaa hallintaa.
Työkalun heitto, värähtely, materiaalin käyttäytyminen, jäähdytysnesteen kunto ja viimeistelyvara ovat entistä tärkeämpiä.
Hyvin alhaisilla Ra-arvoilla sorvaus tai jyrsintä ei välttämättä ole enää taloudellisin vaihtoehto. Hionta, hoonaaminen, läpäys tai kiillotus voivat parantaa prosessiominaisuuksia.
Miksi Ra:ta ja Rz:tä ei pitäisi muuntaa suoraan
Ra ja Rz kuvaavat profiilin eri puolia.
Viitetaulukoissa näkyy joskus likimääräisiä muunnoskertoimia, mutta ei ole olemassa yleispätevää kiinteää muunnosta, joka pätee tarkasti kaikkiin pintoihin.
Eri valmistusprosessit voivat tuottaa saman Ra-arvon hyvin erilaisilla huippu-laaksorakenteilla. Käytä suunnittelutyössä määritettyä parametria karkean muunnoksen sijaan.
Pinnan karheussymbolien lukeminen piirustuksissa
Pinnan karheussymboli viestii useamman kuin yhden Ra-arvon. Piirustusstandardista riippuen se voi osoittaa, onko materiaalin poisto tarpeen vai kielletty, mitä karheusparametria sovelletaan, hyväksyttävän rajan, prosessitiedot, työstövaran ja pinnan asennon. ISO 21920-1:2021 määrittelee nykyiset ISO-säännöt profiilin pinnanlaadun ilmaisemiseksi graafisilla symboleilla.
Pinnan karheuden perussymboli
Perussymboli osoittaa pintarakenteen vaatimuksen.
Symbolin ympärille sijoitetaan sitten lisätietoja sovellettavan piirustusstandardin mukaisesti.
Lukijan ei tule tulkita pelkästään graafista merkintää, parametrin nimitys ja toleranssiarvo ovat yhtä tärkeitä.
Materiaalin poisto vaaditaan tai kielletään symbolit
Erilaiset symbolimuodot voivat osoittaa, voidaanko materiaalia tuottaa millä tahansa prosessilla, onko materiaalin poistaminen tarpeen vai onko poistaminen kielletty.
Tällä on merkitystä valetuille, taotuille, muovatuille, hiotuille tai muuten käsitellyille pinnoille.
Leikkaamattomana pysyväksi merkityn pinnan työstö voi rikkoa suunnittelutarkoitusta, vaikka sen mitat pysyisivät hyväksyttävinä. ISO 21920-1 määrittelee nimenomaisesti graafisten symbolien variantit näille tuotanto-olosuhteille.
Miten Ra-arvot näkyvät piirustuksissa
Karheusilmoituksessa tulee yksilöidä parametri ja sen vaadittu arvo määritellyn standardin mukaisesti.
Nykyaikainen ISO-käytäntö standardin ISO 21920 mukaisesti käyttää parametrimerkintöjä, kuten Ra tai Rz, toleranssirajan kanssa sen sijaan, että luotettaisiin vain merkitsemättömään lukuun.
Tämä vähentää epäselvyyksiä ja auttaa valmistajaa valitsemaan oikean mittausmenetelmän.
Pinnan asettelusuunnan symbolit
Lay-symbolit osoittavat pintakuvion hallitsevan suunnan.
Lay voi vaikuttaa tiivistykseen, liukuun, voiteluun, ulkonäköön ja kosketusominaisuuksiin.
Sorvatulla tiivistyspinnalla ja tasojyrsityllä tiivistyspinnalla voi olla samanlaiset Ra-arvot, mutta ne käyttäytyvät eri tavalla, koska työkalun jälkien suunta on erilainen.
Koneistusvara ja prosessihuomautukset
Joissakin piirustuksissa on esitetty työstövara tai valmistusprosessivaatimukset sekä pinnanlaatu.
Näiden muistiinpanojen avulla voidaan määrittää, kuinka paljon materiaalia on jäljellä hiomista tai kiillotusta varten.
Ne voivat myös määrittää, että tiettyä prosessia on käytettävä, kun tuloksena oleva rakenne tai metallurginen olosuhde on toiminnallisesti tärkeä.
Miten koneistetun pinnan karheus mitataan?
Pinnan karheus on mitattava ominaisuuteen ja spesifikaatioon sopivalla menetelmällä. Kosketusprofiilimittarit ovat yleisiä koneistuksen tarkastuksessa, kun taas optisilla järjestelmillä voidaan mitata herkkiä, hyvin pieniä tai monimutkaisia pintoja koskematta niihin. Näytteenotto-olosuhteet ja mittaussuunta voivat vaikuttaa merkittävästi raportoituun arvoon.
Ota yhteyttä profilometreihin
Kontaktiprofilometri liikuttaa kynää pinnan poikki.
Kynä seuraa mikroskooppista profiilia, ja laite laskee parametrit, kuten Ra tai Rz.
Tätä menetelmää käytetään laajalti, koska se on käytännöllinen, vakiintunut ja sopii monille koneistetuille metallipinnoille.
Hyvin pehmeät pinnat, kapeat urat tai herkät pinnoitteet eivät kuitenkaan välttämättä ole ihanteellisia kosketuskynän kanssa.
Optinen ja kosketukseton mittaus
Optiset järjestelmät käyttävät valoa fyysisen kynän sijaan pinnan topografian mittaamiseen.
Ne voivat olla hyödyllisiä hyvin pienille ominaisuuksille, pehmeille materiaaleille, monimutkaisille muodoille tai tapauksissa, joissa kosketus voi vahingoittaa pintaa.
Mittaustulokset voivat riippua heijastavuudesta, pinnan kaltevuudesta, optisesta menetelmästä ja tiedonkäsittelystä, joten menetelmän tulee vastata spesifikaatiota.
Näytteenoton pituus ja arvioinnin pituus
Profiilimittari ei mittaa vain yhtä mielivaltaista lyhyttä viivaa.
Näytteenotto- ja arviointipituudet määräävät, mitkä pinta-aallonpituudet sisällytetään laskelmaan.
Jos pituus on sopimaton, lukemassa voi olla liikaa aaltoilua tai se ei välttämättä kuvaa edustavaa karheutta.
Siksi pintarakenteen eritelmiä ja mittausstandardeja on tarkasteltava yhdessä.
Mittaussuunta ja pinnan taso
Mittauksen tulisi normaalisti poikki vallitsevan pinnan eikä kulkea sen suuntaisesti, kun tavoitteena on havaita ensisijaiset pinnan epätasaisuudet.
Eri suuntiin mittaaminen voi tuottaa eri Ra-arvoja samalle pinnalle.
Suuntajyrsinnässä tai sorvausjäljissä tämä ero voi olla merkittävä.
Yleisiä pinnan karheuden mittausvirheitä
Likaiset pinnat, naarmut, öljy, väärä piirtimen suunta, epävakaa kiinnitys, väärät suodatusasetukset ja sopimattomat arviointipituudet voivat kaikki vääristää tuloksia.
Toinen yleinen virhe on tarkistaa vain yksi kätevä paikka suurella alueella.
Kriittisten osien mittauspaikka ja -suunta tulee määrittää johdonmukaisesti.
Mitkä tekijät vaikuttavat koneistuksen pinnan karheuteen?
Koneistuksen pinnan karheutta säätelee koko leikkausjärjestelmä eikä yksittäinen parametri. Syöttö, nopeus, työkalun geometria, kuluminen, leikkaussyvyys, jäykkyys, jäähdytysneste, työkappaleen kiinnitys ja materiaalin käyttäytyminen vaikuttavat toisiinsa. Viimeistelyn parantaminen edellyttää siksi hallitsevan syyn tunnistamista sen sijaan, että asetuksia muutettaisiin satunnaisesti.
Syöttönopeus ja työkalun reitin väli
Syöttö vaikuttaa suoraan työkalun jälkien väliin.
Sorvauksessa suurempi syöttö kierrosta kohden yleensä lisää terän kärjen tuottamaa teoreettista profiilikorkeutta.
Jyrsinnässä hammasväli ja syöttö vaikuttavat lastujen välistykseen ja pinnan kuvioon.
Syöttön pienentäminen voi parantaa viimeistelyä, mutta liian pieni syöttö voi aiheuttaa hankausta puhtaan lastuamisen sijaan.
Leikkausnopeus ja karan nopeus
Lastuamisnopeus vaikuttaa lastunmuodostukseen, lämpötilaan ja irtosärmän muodostumiseen.
Nopeuden lisääminen sopivalla alueella voi parantaa joidenkin materiaalien viimeistelyä, koska leikkuuterä leikkaa materiaalia puhtaammin.
Mutta liiallinen nopeus lisää lämpöä ja työkalun kulumista, mikä voi huonontaa viimeistelyä.
Oikea nopeus riippuu materiaalista, terän pinnoitteesta, jyrsimen halkaisijasta ja jäähdytysnesteen syötöstä.
Lastuamissyvyys ja viimeistelyvara
Suuret lastuamisvoimat rouhinnan aikana voivat aiheuttaa taipumaa ja värinää.
Hallittu viimeistelyvara mahdollistaa tasaisen materiaalin poiston viimeisellä lastuamiskerralla.
Jos työvaraa jää liian vähän, työkalu voi hankautua. Jos sitä jää liikaa, viimeistelylastussa voi esiintyä tarpeetonta leikkausvoimaa ja taipumaa.
Työkalun geometria ja leikkuureunan säde
Terän kärkisäde, rintakulma, terän esikäsittely, uran geometria ja terän tyyli vaikuttavat kaikki lopulliseen pintaan.
Suurempi kärkisäde voi parantaa sorvauksen viimeistelyä tietyllä syötöllä, mutta se voi myös lisätä radiaalisia leikkausvoimia.
Ohuilla tai joustavilla osilla nämä lisävoimat voivat aiheuttaa tärinää tai mittavirheitä.
Työkalun kuluminen ja irtosärmän muodostuminen
Kulunut työkalu ei enää leikkaa prosessisuunnittelussa oletetulla geometrialla.
Reunan kuluminen lisää leikkausvoimaa ja voi repiä materiaalia.
Irtosärmän muodostuminen tapahtuu, kun työkappale tarttuu työkaluun ja irtoaa ajoittain, jolloin syntyy epätasainen pinta.
Työkalun kunnon valvonta on siksi tärkeää, kun karheusvaatimukset ovat tiukat.
Koneen jäykkyys, tärinä ja tärinä
Tasaisen lopputuloksen saavuttamiseksi tarvitaan vakaa leikkausjärjestelmä.
Pitkä työkalun ulkonema, heikot kiinnitykset, joustavat työkappaleet, karan pyörintävirhe tai riittämätön koneen jäykkyys voivat aiheuttaa tärinää.
Voimakas tärinä aiheuttaa värinäjälkiä, jotka voivat jäädä näkyviin, vaikka keskimääräinen Ra näyttäisi hyväksyttävältä tietyissä paikoissa.
Työkappaleen materiaali ja materiaalin kunto
Eri materiaalit muodostavat siruja eri tavoin.
Alumiinin ja messingin vapaasti työstettävät pinnat tuottavat yleensä puhtaampia pintoja kuin kumi- tai työstökarkenevat seokset vastaavissa olosuhteissa.
Lämpökäsittely, kovuus, sulkeumat, kuituvahvike ja jäännösjännitys voivat myös muuttaa työstövastetta.
Miten jyrsintä ja sorvaus vaikuttavat pinnan karheuteen?
Jyrsinnällä ja sorvauksella voidaan saavuttaa samanlaiset Ra-arvot, mutta ne luovat erilaisia pintakuvioita. Työkalun liike, terän kosketuspinta, syöttösuunta ja kappaleen pyöriminen määräävät pinnan asennon ja ulkonäön, mikä voi vaikuttaa toimintaan, vaikka mitattu karheus olisi samanlainen.
CNC-jyrsintäpinnan karheus
Jyrsintä luo ajoittaisia leikkauksia yksittäisten hampaiden tunkeutuessa materiaaliin ja poistuessa siitä.
Tasojyrsintä voi luoda pyöreitä tai kaarevia työkalun jälkiä, kun taas sivujyrsintä luo erilaisia suuntakuvioita.
Jyrsinterän hampaiden välinen epätasainen lastuamispinta voi aiheuttaa sen, että yksi terä leikkaa syvemmälle kuin muut, mikä heikentää pinnan tasaisuutta.
CNC-sorvauspinnan karheus
Sorvaus tuottaa kierteisen pintakuvion, kun kappale pyörii ja työkalu syöttää akselia pitkin.
Syöttönopeus ja terän kärkisäde vaikuttavat voimakkaasti teoreettiseen viimeistelyyn.
Vakaa työkappaleen kiinnitys ja pieni karan pyörintävirhe ovat tärkeitä, koska tärinä tai kappaleen taipuma voivat aiheuttaa säännöllisiä jälkiä halkaisijan ympärille.
Pallopääjyrsintä ja kärjen korkeus
Kuulapääjyrsimiä käytetään yleisesti kaarevien kolmiulotteisten pintojen työstöön.
Koska vierekkäiset työstöradat menevät päällekkäin, lastujen väliin jää pieniä kampasimpukoita tai kohoumia.
Ylimenoaskeleen vähentäminen pienentää terän kärjen korkeutta ja parantaa viimeistelyä, mutta se myös pidentää työstöaikaa huomattavasti.
Tämä on tärkeä kustannustekijä muoteissa, ilmailu- ja avaruusteollisuuden pinnoissa ja monimutkaisissa viisiakselisissa osissa.
Työkalujen merkinnät ja pinnan asetteluerot
Eri työstöradoilla voidaan saavuttaa samanlainen keskimääräinen karheus, mutta jättää erilaisia suuntakuvioita.
Yhteen suuntaan tehty viimeistely voi tuottaa tasaisen pinnan, kun taas ristikkäin tai useaan suuntaan tehdyt viimeistelyjäljet voivat luoda erilaisen visuaalisen ja toiminnallisen pinnan.
Paras lähestymistapa riippuu siitä, onko tärkeintä ulkonäkö, tiiviys, kitka vai pinnoitteen suorituskyky.
Miksi sama Ra voi näyttää erilaiselta eri prosessien jälkeen
Ra laskee profiilipoikkeamien keskiarvon.
Se ei kuvaa välejä, lay-on-kuvioita, aaltoilua tai jokaista yksittäistä vikaa.
Tämän seurauksena sorvattu pinta, hiottu pinta ja jyrsitty pinta voivat kaikki mitata suunnilleen saman Ra:n, mutta näyttää ja käyttäytyä eri tavalla.
Tämä on yksi syy siihen, miksi funktionaalisia pintoja ei pitäisi määrittää pelkästään Ra:n avulla, kun muut tekstuuriominaisuudet ovat tärkeitä.
Kuinka parantaa koneistettua pinnan karheutta
Pinnanlaadun parantaminen alkaa vakaasta lastuamisesta. Terävä työkalu, jäykkä asetus, hallittu viimeistelyvara, sopiva syöttö ja nopeus sekä hyvä lastunpoisto tarjoavat yleensä enemmän hyötyä kuin pelkkä syötön pienentäminen. Toissijaisia prosesseja tulisi lisätä vain silloin, kun pelkkä koneistus ei pysty taloudellisesti saavuttamaan vaadittua pinnanlaatua.
Vähennä syöttöä viimeistelyn aikana
Pienempi viimeistelysyöttö pienentää teoreettista teränjäljen korkeutta monissa sorvaus- ja jyrsintätöissä.
Syötön tulisi kuitenkin pysyä riittävän suurena, jotta leikkaussärmä leikkaa materiaalia hankauksen sijaan.
Hyvin pieni syöttö teroitetulla tai kuluneella työkalulla voi lisätä lämpöä ja aiheuttaa sotkeutuneen pinnan.
Käytä teräviä ja vakaita leikkaustyökaluja
Viimeistelytyökalujen geometrian tulee olla hallittua ja kulumisen minimoivan.
Viimeistelyyn tarkoitetut terät tai varsijyrsimet ovat usein ennustettavampia kuin voimakkaasti kuluneen rouhintatyökalun käyttö viimeisessä lastuamisvaiheessa.
Myös työkalun tasapaino ja heitto tulevat yhä tärkeämmiksi pinnankarheuden vaatimusten tiukentuessa.
Minimoi työkalun ulkonema ja värinä
Lyhyempi työkalun ulkonema lisää jäykkyyttä.
Kiinnittimien tulisi tukea työkappaletta lähellä leikkausaluetta, erityisesti ohuiden seinien tai pitkien akseleiden tapauksessa.
Jos tärinää esiintyy, pelkkä syötön pienentäminen ei välttämättä ratkaise sitä. Karan nopeutta, työkalun pituutta, kosketuskulmaa, työkappaleen kiinnitystä tai jyrsimen geometriaa on ehkä muutettava.
Optimoi nopeus, lastuamissyvyys ja jäähdytysneste
Viimeistelyparametrien tulee olla materiaaliin sopivia.
Hallittu lastuamissyvyys pitää työkalun jatkuvasti työstettynä.
Jäähdytysneste tai ilmapuhallus voivat poistaa lastut ennen niiden uudelleenleikkausta, vähentää lämpöstabiilisuutta ja estää lastuja naarmuttamasta valmiin pinnan pintaa.
Lisää oma viimeistelypass
Rouhinnan ja viimeistelyn erottaminen parantaa prosessinohjausta.
Rouhinta poistaa suurimman osan materiaalista nopeasti, kun taas viimeistelylasva käyttää pienempää lastuamiskuormaa ja tasaisempaa materiaalia.
Tämä mahdollistaa myös eri työkalun valinnan erityisesti pinnanlaadun mukaan.
Käytä hiontaa, hoonausta, läppäystä tai kiillotusta tarvittaessa
Joidenkin viimeistelyjen saavuttaminen pelkästään jyrsimällä tai sorvaamalla on vaikeaa tai epätaloudellista.
Hiominen voi parantaa karkaistujen osien mittatarkkuutta ja viimeistelyä.
Hoonaus on hyödyllistä tarkkuusreikien poraamisessa, kun taas hiomalla ja kiillottamalla voidaan saavuttaa erittäin hienoja pintoja.
Toissijainen prosessi tulee valita sekä karheuden että geometrian mukaan.
Kuinka valita oikea pinnan karheus CNC-osalle
Oikea pinnan karheus on vähiten vaativa viimeistely, joka silti täyttää osan toiminnon. Tarpeettoman alhaisen Ra-arvon määrittäminen voi lisätä työstöaikaa, työkalukustannuksia, tarkastustyötä ja läpimenoaikaa parantamatta suorituskykyä.
Yleiset rakenteelliset ja ei-kriittiset pinnat
Kannattimet, sisäiset rakennepinnat ja piilopinnat eivät usein vaadi erittäin hienoa viimeistelyä.
Normaali koneistettu pinta voi riittää, jos alue ei tiivisty, liuku, paikanna tai kanna kriittistä pinnoitetta.
Näiden pintojen tarpeettomien viimeistelyvaatimusten vähentäminen voi säästää huomattavasti sykliaikaa.
Liittyvät ja liukuvat pinnat
Liittyvät ja liukuvat pinnat vaativat huolellisempaa valintaa.
Jos pinta on liian karhea, korkeat kohdat voivat aiheuttaa kulumista tai epätasaista kosketusta.
Jos se on liian sileä, jotkut voidellut rajapinnat saattavat pidättää vähemmän öljyä.
Oikea koostumus riippuu materiaaliparista, kuormituksesta, nopeudesta ja voitelusta.
Tiivistyspinnat
Tiivistyspintojen karheuden ja pinnan hallinnan on oltava riittävät.
Pinnalla voi olla alhainen Ra-arvo, mutta se voi silti vuotaa, jos työstöjäljet muodostavat jatkuvia reittejä tiivisteen poikki.
Tasaisuus, aaltoilu ja pinnan suunta voivat siksi olla aivan yhtä tärkeitä kuin keskimääräinen karheus.
Akselit, laakerit ja pyörivät komponentit
Laakeripesät ja pyörivät akselit vaativat usein hallittua pintarakennetta, koska karheus vaikuttaa sopivuuteen, kulumiseen, kosketusjännitykseen ja asennukseen.
Pintavaatimusten tulisi vastata laakerin tai tiivisteen valmistajan toiminnallisia suosituksia sen sijaan, että ne valittaisiin pelkästään ulkonäön perusteella.
Kosmeettiset ja pinnoitetut pinnat
Näkyvät pinnat saattavat vaatia yhdenmukaisia työkalujälkiä, vaikka Ra-vaatimus ei olisikaan erittäin alhainen.
Pinnoitetuissa tai anodisoiduissa pinnoissa voi myös näkyä työstövirheitä viimeistelyn jälkeen.
Kun ulkonäöllä on merkitystä, työstöstrategian tulisi hallita paitsi Ra:ta myös työradan suuntaa ja yhdenmukaisuutta.
Yhdistä Ra toimintoon pelkän ulkonäön sijaan
Paras karheusarvo ei ole pienin luku.
Toiminnallisen pintavaatimuksen tulisi liittyä tiivistykseen, kulumiseen, liukuun, väsymiseen, ulkonäköön tai pinnoitustarpeisiin.
Jos Ra 0.8:lle ei ole toiminnallista syytä Ra 3.2:n sijaan, tiukempi vaatimus voi yksinkertaisesti lisätä kustannuksia.
Miten pinnan karheus vaikuttaa CNC-työstökustannuksiin?
Alhaisemmat Ra-vaatimukset yleensä lisäävät kustannuksia, koska ne vähentävät prosessin vapautta. Valmistaja saattaa tarvita hitaampia viimeistelyvaiheita, lisätyökaluja, vakaampia kiinnittimiä, jälkiviimeistelyä ja yksityiskohtaisempaa tarkastusta.
Miksi pienemmät Ra-arvot pidentävät sykliaikaa
Viimeistelyn parantaminen vaatii usein pienempää syöttöä ja askelman ylitystä.
Suurilla tai monimutkaisilla pinnoilla nämä muutokset pidentävät merkittävästi työstöradan pituutta ja koneen käyttöaikaa.
Viisiaksiaaliset vapaamuotoiset pinnat ovat erityisen herkkiä, koska pieni askelvälin pieneneminen voi moninkertaistaa viimeistelylaskojen määrän.
Lisätyökalut ja viimeistelytoimenpiteet
Tavallinen jyrsin voi täyttää Ra 3.2 -vaatimuksen, kun taas hienompi karkeus voi vaatia erillisiä teriä tai ylimääräisen hiontaoperaation.
Erikoiskiillotus ja -hionta lisäävät myös manuaalista tai koneellista työaikaa.
Jokainen ylimääräinen prosessi tuo mukanaan käsittely-, asennus- ja laadunvalvontakustannuksia.
Tarkastus- ja mittausvaatimukset
Irtonaisen pinnan vaatimukset voidaan varmistaa silmämääräisesti tai tavanomaisilla tuotantotarkastuksilla, jos sopimusvaatimukset sen sallivat.
Kriittiset karheusarvot vaativat yleensä kalibroidun profilometrin tai sopivan optisen järjestelmän.
Jos mittausta vaaditaan useiden pintojen osalta, tarkastusaika pitenee vastaavasti.
Kun tiivis pintakäsittely lisää vain vähän toiminnallista arvoa
Saman hienoviimeistelyn määrittäminen jokaiselle pinnalle on harvoin taloudellista.
Sisäinen tasku, joka ei koskaan ole kosketuksissa toiseen komponenttiin, ei välttämättä tarvitse samaa Ra-arvoa kuin tiivistyspinta.
Kriittisten pintojen erottaminen tavallisista koneistetuista alueista mahdollistaa valmistustyön keskittämisen sinne, missä se todella luo arvoa.
Mitkä ovat yleisiä koneistetun pinnan viimeistelyyn liittyviä ongelmia?
Huonolla pinnanlaadulla on yleensä tunnistettava syy. Työkalun jäljet, värinä, naarmut, irtosärmän muodostuminen ja epätasainen pinta voidaan usein jäljittää työkaluihin, työkappaleen kiinnitykseen, lastuihin, tärinään tai epävakaisiin leikkausolosuhteisiin.
Näkyvät työkalujäljet
Säännölliset työkalujäljet voivat johtua liiallisesta syötöstä, suuresta askeleesta yli, jyrsimen heitosta tai riittämättömistä viimeistelylastoista.
Jotkin työkalun jäljet ovat normaaleja ja hyväksyttäviä, jos ne pysyvät määritellyn tekstuurin rajoissa.
Ongelma syntyy, kun ne ylittävät karheusvaatimukset tai häiritsevät toimintaa.
Puhelu- ja värähtelykuviot
Värinä luo toistuvia aaltoja tai jälkiä, jotka ovat usein näkyvissä ilman mittauslaitteita.
Mahdollisia syitä ovat pitkä työkalun vapaapituus, heikot kiinnitykset, joustavat komponentit, huono karan nopeuden valinta tai epävakaa jyrsimen kiinnitys.
Koska tärinä on järjestelmätason ongelma, yhden leikkausparametrin muuttaminen ei välttämättä ratkaise sitä.
Naarmut ja reunojen kertymät
Työkalun ja pinnan väliin jääneet irtonaiset lastut voivat aiheuttaa naarmuja.
Irtosärmän muodostuminen voi ajoittain irrota ja repiä työkappaleen pintaa.
Tehostettu lastunpoisto, oikea lastuamisnopeus, sopiva jäähdytysneste ja terävät työkalut voivat vähentää näitä vikoja.
Epätasainen karheus yhdellä pinnalla
Suuri pinta voi mitata eri tavoin eri paikoissa, koska jyrsimen kosketuspinta, työkalun taipuma, heitto tai materiaalin kovuus muuttuvat.
Kiinnittimen vääristymä voi myös muuttaa leikkausolosuhteita pinnan poikki.
Tasainen karheus vaatii tasaisen työkalun kiinnityksen ja vakaan konegeometrian.
Pinnan karheus piirustusvaatimusten ulkopuolella
Jos mitattu arvo ylittää vaatimuksen, osan uudelleentyöstö ei välttämättä ole aina yksinkertaista.
Lisäkiillotus voi muuttaa mittoja, reunoja tai pinnan geometriaa.
Paras lähestymistapa on hallita karheutta prosessisuunnittelun aikana sen sijaan, että sitä käsiteltäisiin vasta lopputarkastuksen ongelmana.
Mitä ovat yleiset virheet pinnan karheuden määrittämisessä?
Suunnitteluvirheet voivat lisätä koneistuskustannuksia yhtä helposti kuin prosessivirheet. Yleisimpiä ongelmia ovat tarpeettoman alhaisten Ra-arvojen määrittäminen, saman vaatimuksen käyttäminen kaikkialla, karheusparametrien sekoittaminen ja sen huomiotta jättäminen, miten pinta todellisuudessa mitataan.
Määritetään pienempi Ra kuin funktio vaatii
Suunnittelija voi valita Ra 0.8:n, koska se vaikuttaa tarkemmalta kuin Ra 3.2.
Jos pinta on vain ei-kriittinen kiinnityspinta, tiukempi arvo ei välttämättä paranna toiminnallisesti.
Tuloksena on pidempi sykliaika ja mahdollisesti tarpeeton jälkiviimeistely.
Ra:n ja Rz:n käsittely suorina vastineina
Ra ja Rz mittaavat erilaisia profiiliominaisuuksia.
Niitä ei tule vaihtaa kiinteää muunnosmenetelmää käyttäen, elleivät asiakas ja toimittaja ole sopineet asianmukaisesta teknisestä perustasta.
Jos piirustuksessa on määritelty Rz, prosessin ja mittaussuunnitelman tulisi ohjata Rz:tä.
Saman karheuden levittäminen jokaiselle pinnalle
Yleinen karheusvaatimus pakottaa valmistajan viimeistelemään pinnat, joilla ei ehkä ole toiminnallista tarvetta.
Parempi piirustus tunnistaa kriittiset tiivistys-, liuku-, laakeri- ja näkyvät pinnat erikseen, mutta sallii samalla normaalin koneistuksen vähemmän tärkeille osille.
Pinnan asennon ja työstösuunnan huomiotta jättäminen
Pelkkä alhainen Ra-arvo ei takaa sopivaa tiivistys- tai liukupintaa.
Suuntautuvat urat voivat vaikuttaa nestevuotoon, kitkaan ja kulumiseen.
Jos suunnalla on toiminnallista merkitystä, piirustuksen tulisi välittää tämä vaatimus.
Karheuden määrittäminen ottamatta huomioon mittausmenetelmää
Joillekin pinnoille on vaikea päästä käsiksi kynällä.
Hyvin pienet urat, syvät taskut, kaarevat pinnat ja herkät materiaalit saattavat vaatia vaihtoehtoisia mittausmenetelmiä.
Määritellyn rakenteen tulisi siksi olla realistisesti mitattavissa valmiissa kappaleessa.
UKK
Muuttaako anodisointi koneistetun alumiiniosan pinnan karheutta?
Kyllä, anodisointi voi muuttaa lopullista pinnan rakennetta, koska oksidikerros seuraa alla olevaa koneistettua pintaa ja voi muokata sitä. Jos karheus on toiminnallisesti kriittinen anodisoinnin jälkeen, piirustuksessa on ilmoitettava, koskeeko vaatimus ennen viimeistelyä vai sen jälkeen.
Voiko alhainen Ra-arvo taata vuotamattoman tiivistyspinnan?
Ei. Tiivistys riippuu myös tasomaisuudesta, aaltomaisuudesta, asennussuunnasta, tiivistetyypistä, kosketuspaineesta ja virheistä. Pelkkä alhainen Ra-arvo ei takaa tiivistyksen tehokkuutta.
Pitäisikö pinnan karheus määrittää ennen pinnoitusta vai sen jälkeen?
Piirustuksessa tulee selvästi ilmaista, mitä ehtoa hallitaan. Pinnoitus, galvanointi, kiillotus tai hiekkapuhallus voivat muuttaa lopullista pintaa, joten vaaditun mittausvaiheen tulee vastata osan toiminnallista kuntoa.
Mitä jos pintaa ei voida mitata kontaktiprofilometrillä?
Optinen tai muu kosketukseton mittausmenetelmä voi olla sopivampi. Valmistajan ja asiakkaan tulee sopia menetelmästä, mittauspaikasta ja hyväksymiskriteereistä ennen tuotantoa, jos pääsy paikan päälle on rajoitettua.
Yhteenveto
Koneistetun pinnan karheus ei ole vain kosmeettinen arvo. Ra, Rz, pinnan muoto, aaltoilu, työkalun jäljet ja mittausolosuhteet vaikuttavat kaikki valmiin osan suorituskykyyn. Tehokkain lähestymistapa on määrittää karheus toiminnon mukaan ja sitten valita työstöparametrit, työkalut, viimeistelytoiminnot ja tarkastusmenetelmät, jotka täyttävät kyseisen vaatimuksen johdonmukaisesti lisäämättä tarpeettomia prosessikustannuksia.
TiRapidilla tarjoamme prototyyppien ja tuotanto-osien tarkkuus-CNC-koneistusta ja valmistuspalveluita. Tiimimme yhdistää hallitun jyrsinnän ja sorvauksen, käytännölliset viimeistelystrategiat, mittatarkastukset ja pinnanlaadun varmennuksen auttaakseen asiakkaita saavuttamaan vaaditun viimeistelyn tasapainottaen samalla osan suorituskykyä, koneistuksen tehokkuutta ja kustannuksia.
















