
CNC-jyrsinnässä työkalun liikematkan lyhentämistä pidetään yleensä suorana tapana parantaa koneistuksen tehokkuutta. Lyhyempi työstörata voi lyhentää koneen käyttöaikaa ja jonkin verran ilmaleikkausaikaa, mutta lyhimmän reitin noudattaminen ei välttämättä tarkoita alhaisimpien työstökustannusten saavuttamista. Jos työstöradalla on usein teräviä käännöksiä, virheellisiä työkalun sisään- ja ulostulojärjestelyjä tai jos työkalu vaihtaa toistuvasti suuntaa kapeilla alueilla, se voi lisätä leikkausiskua, tärinää ja paikallista lämpöä, mikä nopeuttaa työkalun kulumista. Kohtuullisen työstöradan optimoinnin tulisi löytää tasapaino radan pituuden, leikkausvakauden ja työkalun käyttöiän välillä.
Miksi lyhin työstörata ei välttämättä ole paras
Työstöradan pituus on vain yksi CNC-jyrsintätehokkuuteen vaikuttavista tekijöistä. Myös työkalun todellinen kantama kuormitus on otettava huolellisesti huomioon.
Usein tapahtuvat suunnanmuutokset lisäävät työkalun vaikutusta
Lyhentääkseen liikematkaa joissakin työradoissa käytetään useita teräviä käännöksiä ja lyhyitä liittymiä, mikä voi aiheuttaa seuraavia ongelmia:
- Kun työkalun suunta muuttuu nopeasti, leikkausvoimat todennäköisesti vaihtelevat merkittävästi.
- Kovien materiaalien koneistuksessa sorvausiskut voivat kiihdyttää terän kulumista.
- Kun työstökoneen dynaaminen suorituskyky ei ole riittävä, terävät käännökset voivat aiheuttaa tärinää ja pintajälkiä.
- Epävakaa työkalun liike voi vaikuttaa työstölaatuun.
Lyhimmän geometrisen etäisyyden omaava polku ei välttämättä salli työkalun sujuvaa käyntiä. Polun pituutta lyhennettäessä myös suunnanmuutosten taajuutta tulisi hallita asianmukaisesti.
Liiallinen lyhyiden etäisyyksien tavoittelu voi lisätä leikkauskuormia
Jotkin lyhimmän reitin algoritmit aiheuttavat työkalun nopean sisään- ja ulosmenon materiaalista. Vaikka liikematka lyhenee, leikkausolosuhteet monimutkaistuvat:
- Työkalun toistuva syöttö voi tuottaa merkittävän välittömän iskun.
- Toistuvaa leikkausta voi esiintyä paikallisesti, mikä lisää työkalun kuormitusta.
- Lämpö ja kuluminen voivat keskittyä tiettyihin leikkaussärmiin tai alueille.
- Alumiiniseosten, ruostumattoman teräksen ja titaaniseosten kaltaisilla materiaaleilla on korkeammat leikkausvakauden vaatimukset, mikä tekee tästä vaikutuksesta voimakkaamman.
Liikematkan lyhentäminen ei saisi tapahtua lastuamisvaikutuksen lisääntymisen kustannuksella. Työkalun sisään- ja ulostulojen määrä sekä todelliset lastuamisolosuhteet on myös arvioitava kattavasti.
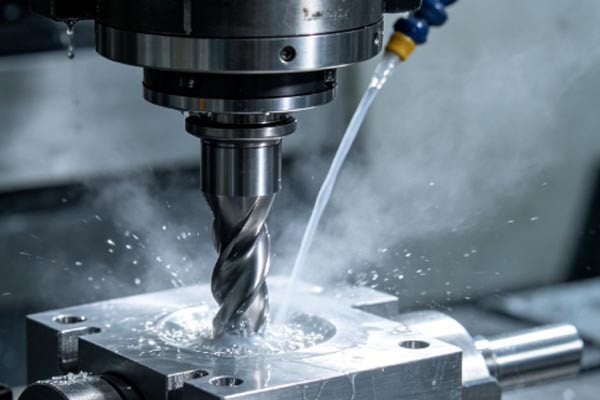
Mitkä työstöradan ongelmat aiheuttavat pääasiassa työkalun kulumista
Lyhentynyt työkalun kestoikä johtuu yleensä useiden työstöolosuhteiden yhteisvaikutuksesta. Seuraavat seikat vaativat erityistä huomiota.
Virheelliset työkalun sisään- ja ulostulotavat
Suoraan materiaaliin upottaminen pystysuunnassa aiheuttaa työkalulle välittömästi merkittäviä aksiaalisia ja säteittäisiä kuormia. Tämä voi helposti vahingoittaa leikkaussärmää, erityisesti kovia materiaaleja työstettäessä. Kohtuullisia työkalun sisään- ja ulostulomenetelmiä ovat:
- Käytä ramppia sisäänkäynnissä, jotta leikkauskuorma kasvaa vähitellen.
- Valokaarisyötön käyttö välittömän iskun vähentämiseksi.
- Valitse syöttökohta asianmukaisesti, jotta vältetään suora osuminen työkappaleen reunaan.
- Työkalun sisään- ja ulostulonopeuksien säätö materiaalin ja työkalun tyypin mukaan.
Työkalun sisään- ja ulostulomenetelmien optimointi voi vähentää leikkausiskuja ja parantaa prosessin vakautta.
Nopeudenhallinnan puute mutkissa
Kun työkalu ajautuu sisänurkkaan, materiaalin kosketusolosuhteet yleensä muuttuvat. Jos syöttönopeus pysyy korkeana, hetkellinen leikkauskuorma voi kasvaa merkittävästi. Seuraavia toimenpiteitä voidaan toteuttaa:
- Käytä kaarisiirtymiä vähentääksesi äkillisiä liikesuunnan muutoksia.
- Vähennä syöttönopeutta asianmukaisesti kuormitetuilla nurkka-alueilla.
- Vältä toistuvia jyrkkiä käännöksiä ahtaissa paikoissa.
- Säädä työstöradan parametreja sisänurkan säteen ja lastuamissyvyyden mukaan.
Vaikka nopeuden säätö nurkissa ei muuta merkittävästi työradan kokonaispituutta, se voi tehokkaasti vähentää epänormaalia kulumista.
Toistuva työkalu kulkee saman alueen läpi
Lyhin reitti voi joskus saada työkalun kulkemaan toistuvasti koneistettujen alueiden läpi yhdistääkseen eri työstöalueet. Tämä järjestely ei ainoastaan pidennä työstöaikaa, vaan myös tehostaa työkalun kulumista toistuvan kitkan vuoksi. Kun lastunpoisto on heikkoa, toistuva lastuaminen voi entisestään nostaa työstölämpötilaa, ja paikallinen toistuva kuumentaminen voi myös vaikuttaa pinnan laatuun. Siksi työstöradan suunnittelussa tulisi asettaa etusijalle toistuvien lastujen ja tehottomien liikkeiden vähentäminen pelkän liikematkan lyhentämisen sijaan.
Kuinka suunnitella järkevämpi CNC-jyrsintärata
Erinomaisen työstöradan tavoitteen tulisi siirtyä lyhimmän reitin tavoittelusta kokonaistehokkuuden parantamiseen keskittyen lastuamisen jatkuvuuteen ja materiaalin sopeutuvuuteen.
Priorisoi leikkaamisen jatkuvuutta
Työkalun leikkaussuunnan ja kuormituksen pitäminen vakaana voi vähentää toistuvia kiihdytyksiä, hidastuksia ja leikkausiskuja. Erityisiä toimenpiteitä ovat:
- Kaariliitosten käyttö terävien kulmien sijaan.
- Työkalun tarpeettomien takaisinvetojen ja uudelleenasentojen vähentäminen.
- Työstöalueiden järkevä järjestäminen työkalun toistuvan edestakaisen liikkeen välttämiseksi.
- Lisäämällä tasaisia liitossegmenttejä asianmukaisesti varmistaen samalla työstölaadun.
Vaikka radan pituus voi hieman kasvaa, tämä lähestymistapa on yleensä suotuisampi vakaaseen työstöön ja voi vähentää epänormaalin kulumisen riskiä.
Työstöratastrategioiden säätäminen materiaalin mukaan
Eri materiaaleilla on erilaiset työkalun kuormitus- ja lämmönpoisto-ominaisuudet, joten työstöradan suunnittelun tulisi vaihdella vastaavasti:
- Alumiiniseosten työstössä voidaan keskittyä nopeaan leikkaukseen ja lastunpoiston tehokkuuteen.
- Ruostumattoman teräksen työstö vaatii muokkauslujittumisen ja työkalun kuormituksen hallintaa.
- Titaaniseosten koneistuksessa tulisi keskittyä leikkauslämmön ja leikkaussärmän kunnon hallintaan.
- Kovien materiaalien työstössä tulisi vähentää teräviä käännöksiä, iskuja ja liian suurta hetkellistä lastuamissyvyyttä.
- Sovita syöttönopeus, leikkaussyvyys ja jäähdytysmenetelmä materiaalin ominaisuuksiin.
Työstöratojen suunnittelu materiaalin ominaisuuksien mukaan on hyödyllisempää työkalun käyttöiän pidentämisen kannalta kuin pelkkä lyhimmän reitin tavoittelu.
Koneistusajan ja työkalun käyttöiän tasapainottaminen
Yritykset ovat todella kiinnostuneita kokonaisvaltaisista valmistuskustannuksista. Siksi työstöradan arvioinnissa tulisi ottaa huomioon samanaikaisesti työstötehokkuus, työkalujen kulutus ja tuotteen laatu.
Älä katso vain työstöradan kokonaispituutta
Työstörataa arvioitaessa on otettava huomioon myös seuraavat tekijät:
- Todellinen leikkausaika.
- Ilmaleikkausaika.
- Työkalun sisään- ja uloskäyntien lukumäärä.
- Terävien kulmien lukumäärä.
- Materiaalinpoiston tehokkuus.
- Aika, jonka työkalu toimii korkean kuormituksen alueilla.
Jotkin työstöradat voivat olla kokonaisuudessaan pidempiä, mutta ne tarjoavat vakaammat leikkausolosuhteet, mikä lyhentää kokonaistyöstöaikaa. Työstöradan kokonaispituutta ei tule käyttää ainoana arviointikriteerinä.
Sisällytä työkalun käyttöikä kustannuslaskelmiin
Jos työstöradan lyhentäminen säästää vain vähän työstöaikaa, mutta aiheuttaa työkalun ennenaikaisen vaihdon, tulos voi olla haitallinen. Todellisessa tuotannossa kullakin työkalulla työstettyjen työkappaleiden määrä voidaan kirjata, työkalun kulumista ja vaihtovälejä voidaan seurata, työkalunvaihtojen vaatimat seisokkiajat voidaan laskea ja kappalekohtaisia työstökustannuksia eri työstöradoilla voidaan vertailla. Myös työstöaikaa, työkalukustannuksia ja tuotesaantoa tulisi arvioida kattavasti. Tuotantotietojen käyttäminen sen määrittämiseen, mikä työstörata todella alentaa kappalekohtaisia valmistuskustannuksia, voi estää liiallisen keskittymisen radan pituuteen ja samalla kokonaishyötyjen huomiotta jättämisen.
Käytä CAM-ohjelmistoa työstöradan simulointiin
Työstöradan simulointi ennen koneistusta voi auttaa tunnistamaan terävät käännökset, toistuvan lastuamisen ja epänormaalin työkalun sisäänmenon etukäteen. Tarkastuksen tulisi sisältää:
- Tekeekö työkalu liian jyrkkiä käännöksiä.
- Ovatko työkalun sisään- ja ulostuloasennot kohtuulliset.
- Onko kyseessä toistuva leikkaus vai liiallinen ilmaleikkaus.
- Liikkuuko työkalu tasaisesti kapeilla alueilla.
- Onko työstöparametreja tarpeen säätää varsinaisen koesahauksen jälkeen.
Työstöradan jatkuva korjaaminen simuloinnin ja tuotantopalautteen avulla voi vähentää kokeilu- ja erehdyskustannuksia ja parantaa suunnittelun luotettavuutta.
Paremmat työstöradan optimointitavoitteet
Optimaalinen työstörata ei ole lyhin geometrinen etäisyys, vaan se, joka saavuttaa tasapainon työstölaadun, tehokkuuden ja työkalun kestoiän välillä.
Siirtyminen lyhyimmästä polusta optimaaliseen kuormitukseen
Suhteellisen vakaan lastuamiskuorman ylläpitäminen voi vähentää epänormaalin kulumisen ja särmän lohkeamisen riskiä. Optimoinnissa tulisi keskittyä seuraaviin asioihin:
- Leikkauskuormituksen äkillisten muutosten vähentäminen.
- Terävien kulmien ja usein toistuvien työkalun sisään- ja ulostulojen hallinta.
- Kohtuullisen leikkuukorkeuden ja -leveyden ylläpitäminen.
- Jatkuvien ja tasaisten liikeratojen priorisointi.
- Vältä pitkäaikaista käyttöä paikallisesti suurilla kuormilla.
Vain antamalla työkalun toimia vakailla kuormilla voidaan työstötehokkuus ja työkalun käyttöikä tasapainottaa.
Siirtyminen pelkästä nopeuden lisäämisestä kokonaiskustannusten hallintaan
Koneistusaika, työkalun kulutus, laitteiden käyttöaste ja tuotteen saanto tulisi kaikki sisällyttää lopulliseen arviointiin. Varsinaisen optimoinnin aikana voidaan kiinnittää erityistä huomiota seuraaviin:
- Voiko radan lyhentäminen todella lyhentää koneistuksen kokonaisaikaa.
- Korvaako työkalun kuluminen säästetyn työstöajan.
- Työkaluvaihtojen, koneen asetusten ja seisokkiaikojen vaikutus tuotantosykliin.
- Heikentyykö työstön laatu liian aggressiivisen työstöradan vuoksi.
- Kumpi ratkaisu sopii paremmin erätuotantoon?
Todella tehokas CNC-jyrsintä tarkoittaa koneen, työkalun ja työstöohjelman välisen vakaan koordinaation luomista sen sijaan, että yksinkertaisesti tavoiteltaisiin lyhintä liikematkaa.
Yhteenveto
Lyhin työstörata ei ole arvoton, mutta keskittyminen pelkästään geometriseen etäisyyteen ja leikkauskuormituksen, työkalun sisään- ja ulostulomenetelmien sekä nurkkien olosuhteiden huomiotta jättäminen voi aiheuttaa tarpeetonta työkalun kulumista. Monimutkaisten osien ja arvokkaiden materiaalien työstössä kohtuullisen työstöradan tulisi priorisoida leikkausvakaus ennen ilmaleikkausajan ja työstöjaksojen lyhentämistä. TiRapid voi optimoida CNC-jyrsintätyöstöradat osan rakenteen, materiaalin ominaisuuksien ja tuotantovaatimusten mukaan, mikä luo kohtuullisemman tasapainon työstötehokkuuden, työkalun käyttöiän ja osan laadun välille.















