
Terän työstö tuottaa tai jalostaa siipiprofiilin, kiinnitysominaisuudet ja reunat, jotka mahdollistavat terän sopivuuden kokoonpanoonsa ja vuorovaikutuksen työnesteen kanssa. Haasteena on näiden ominaisuuksien hallinta, kun taas materiaalinpoisto muuttaa työkappaleen jäykkyyttä. Sileän näköinen pinta ei riitä, jos sen profiili, paksuus tai suhde tyveen on virheellinen.
Tämä opas keskittyy metallisten turbiini- ja kompressorilapojen koneistukseen. Se selittää, miten lähtöaihio ja materiaali vaikuttavat prosessiin, milloin samanaikainen viisiakselinen jyrsintä auttaa, missä tarvitaan muita prosesseja ja miten tarkastusvaatimukset määritellään. Insinöörit ja ostajat voivat käyttää näitä periaatteita selkeämpien piirustusten laatimiseen ja valmistusehdotusten vertailuun.
Mitä on terän työstö?
Terän työstö on hallittua materiaalinpoistoa, jota käytetään terän aerodynaamisten ja kiinnitysominaisuuksien luomiseen tai viimeistelyyn. Se voi sisältää siipiprofiilin työstämisen umpimateriaalista tai valetun tai taotun aihion valikoivan viimeistelyn. Vaadittavat toimenpiteet riippuvat terän rakenteesta, materiaalista ja lähtöolosuhteista.

Koneistus umpimateriaalista ja lähes nettohiukkasista
Koneistus kiinteästä materiaalista tarjoaa käytännöllisen tavan kehittää tiettyjä osia, kompressorin komponentteja ja lapojen rakenteita, joiden geometria ja materiaalivaatimukset sopivat tähän lähestymistapaan. Prosessissa kantopinta muodostetaan poistamalla materiaalia tuetun aihion ympäriltä.
Lähes täydellinen aihio sisältää jo suuren osan terän muodosta. Koneistus voi keskittyä tyveen, alustaan, kärkeen, tiivistysominaisuuksiin ja valittuihin siipialueisiin sen sijaan, että jokainen pinta luotaisiin alusta alkaen. Sisääntuleva geometria ja työstövara ovat tärkeitä, koska aihio ei ole tarkka kopio nimellisestä CAD-mallista.
Monet korkeapainevaiheissa olevat suihkumoottoriturbiinien lavat perustuvat tarkkuusvaluun, mukaan lukien suunnatusti jähmetetyt tai yksikiteiset reitit, joissa se on määritelty. Samankaltaisen ulkomuodon jyrsintä tavallisesta tangosta ei toista kyseistä materiaalirakennetta. Keraamisten ytimien valamisen aikana voidaan muodostaa monimutkaisia sisäisiä jäähdytyskanavia, joita seuraa koneistus ja muut viimeistelytoimenpiteet.
Yksittäiset terät ja integroidut teräosat
Yksittäistä terää voidaan pitää paikallaan tyvestä, väliaikaisista ominaisuuksista tai sopivasta kiinnikkeestä. Blisk-kiinnitys integroi terät kiekkoon, joten vierekkäiset terät rajoittavat pääsyä leikkuriin. Juoksupyörissä on myös lähellä toisiaan olevia virtauskanavia, mutta niiden geometria ja toiminta vaativat omaa prosessisuunnitteluaan.
Tämä opas keskittyy yksittäisiin lapoihin ja niihin liittyvien turbiinikoneiston osien työstöperiaatteisiin. Turbiinin lapojen tulisi määritellä niiden todellisen komponenttityypin mukaan eikä niitä tulisi käsitellä yhtenä keskenään vaihdettavana perheenä.
Miten geometria ja materiaalit muokkaavat prosessia?
Terän geometria määrittää pääsyn, tuen ja toiminnallisten pintojen välisen suhteen. Materiaali määrittää leikkauskäyttäytymisen ja sopivat työstöreitit. Tarkastele molempia yhdessä, koska työstörata, joka toimii saavutettavalla alumiinisella esittelykappaleella, ei välttämättä sovellu ohuelle nikkeliseoksesta valmistetulle tuotantoterälle.
Siipipinta-, juuri- ja reunavaatimukset
Siipiprofiilin kaarevuus ja poikkileikkaus muuttuvat jännevälillään. Paine- ja imupintojen, kiertymän, jänteen ja paksuusjakauman on pysyttävä suunnittelun mukaisina. Kokonaispituuden ja -leveyden mittaaminen ei voi varmistaa, onko tarkoitettu siipiprofiili tuotettu.
Juuri ja alusta muodostavat mekaaniset ja geometriset suhteet kokoonpanoon. Niiden sijainti siipipintaan nähden on yhtä tärkeä kuin niiden yksittäiset mitat. Myös etu- ja takareunat vaativat määriteltyjä profiileja sen sijaan, että ohjeistettaisiin tekemään jokaisesta reunasta mahdollisimman terävä.
| Terän alue | Valmistusongelma | Selvennyksen vaatimus |
| Kantopinnan | Kaarevuuden ja terän kosketuspinnan muuttaminen | Profiili, poikkileikkauksen määritelmä ja pinnan rakenne |
| Ohuet osat | Taipuma, kun materiaalia poistetaan | Paksuus ja hyväksyttävä tarkastusolosuhde |
| Juuri ja alusta | Kiinnityskohdan sopivuus ja datum-suhteet | Geometria, sijainti ja suunta |
| Etu- ja takareunat | Purseita, ylileikkauksia ja pyöristyksiä | Reunan paksuus, säde ja sallittu häivytys |
| Kärki tai suojus, jos sellainen on | Pääsy ja suhde viereisiin ominaisuuksiin | Valmiin geometrian ja kokoonpanon vaatimukset |
Materiaalivalinta ja työstettävyys
Materiaalispesifikaation tulisi perustua komponentin käyttövaatimuksiin. Titaaniseokset ovat tärkeitä monissa kompressori- ja puhallinsovelluksissa, kun taas nikkelipohjaiset superseokset liittyvät kuumempiin turbiinialueisiin. Höyryturbiinin lavat voivat käyttää sopivia ruostumattomia tai seosteräksiä suunnittelusta ja käyttöolosuhteista riippuen.
| Materiaaliperhe | Asiaankuuluva sovelluskonteksti | Työstön huomioiminen |
| Nikkelipohjaiset superseokset | Kuumaprofiilikomponentit, joille määritelty seos ja rakenne soveltuvat | Lämpökonsentraatio, muokkauslujittuminen ja työkalun kuluminen |
| Titaaniseokset | Monet kompressorin ja tuulettimen komponentit | Leikkausalueen lämpö, työkalun tarttuvuus ja työkappaleen joustavuus |
| Ruostumattomat ja seosteräkset | Sopivat höyryturbiini- ja teollisuussiipien mallit | Laatu, kovuus, leikkausvoimat ja työkalun valinta |
| Alumiiniseokset | Valitut kehitysmallit ja sopivat matalamman lämpötilan sovellukset | Ohuiden osien purseiden hallinta ja muodonmuutos |
Pelkkä seosperhe ei ole täydellinen spesifikaatio. Sisällytä tarkka laatu, aihion muoto, lämpökäsittelyolosuhteet ja sovellettavat materiaalivaatimukset. Seos- tai aihioreitin muuttaminen voi muuttaa sekä työstettävyyttä että komponentin soveltuvuutta käyttöön.
Miten terän työstöprosessi toimii?
Terän työstösuunnitelma alkaa yleensä mallin ja piirustusten tarkastelulla, jota seuraa peruspisteen valmistelu, kontrolloitu rouhinta, väliviimeistely ja viimeistely. Järjestyksen on säilytettävä tuki samalla, kun luodaan vaadittu suhde siipin ja kiinnitysosien välille. Valettu aihio ja umpinainen aihio eivät välttämättä seuraa samaa reittiä.
Tarkista malli ja luo viitteet
Tarkista, että tietokoneella avustettu suunnittelumalli (CAD) ja piirustus kuvaavat samaa versiota. Tunnista ohjatut siipipinnat, leikkausten sijainnit, juurirajapinnat, työstörajat ja ominaisuudet, joiden on pysyttävä koskemattomina. Ratkaise puuttuvat reunamääritykset ennen ohjelmointia.
Tietokoneavusteinen valmistusjärjestelmä (CAM) muuntaa tuotteen geometrian suunnitelluiksi leikkausoperaatioiksi. Varmista mallin yksiköt, pinnan jatkuvuus, työkalumääritelmät ja jäljellä oleva aihio ennen reittien luomista. Siistin näköinen työstöradan esikatselu ei takaa, että ohjelmoitu geometria tai työstötoleranssi vastaa piirustusta.
Suunnittele, miten valmistusviitteet liittyvät tarkastustietoihin. Väliaikainen kiinnitysominaisuus voi auttaa tuotantoa muuttumatta suunnittelutietojärjestelmäksi. Toisaalta valmiin juuren kiinnittäminen on hyödyllistä vain, jos kiinnitin sijoittaa sen johdonmukaisesti ilman vaurioita tai vääntymiä.
Kiinnittimen suunnittelussa on myös säilytettävä pääsy myöhempiä toimintoja varten. Aihiota tukevasti pitävä puristin voi estää alustan liikkumisen siipiprofiilin valmistumisen jälkeen. Jos osa on siirrettävä kiinnittimien välillä, varmista, että osa on siirrettävä toistettavissa olevalla vertailukohdalla ja että valmiit kosketuspinnat on suojattu. Varmista, että irrotettu osa, eikä vain kiinnitetty muoto, täyttää määritellyt hyväksymisehdon.
Lähes nettotulosten osalta varmista, että aiotuilla viimeistelyalueilla on riittävästi materiaalia. Sisääntulevan muodon tarkistuksen avulla voidaan tunnistaa väärin sijoitettu varasto tai paikalliset puutteet ennen kalliin koneistuksen aloittamista. Aihion siirtäminen koneistusvaran parantamiseksi edellyttää, että määritelty suhde toiminnallisiin ominaisuuksiin säilyy.
Karkea menettämättä tukea
Rouhinta poistaa irtomateriaalia säilyttäen samalla riittävästi raaka-ainetta ja jäykkyyttä seuraavia työvaiheita varten. Tavoitteena ovat ennustettava terän kiinnitys, tehokas lastunpoisto ja työkappale, joka pysyy vakaana poikkileikkauksensa muuttuessa.
Työstöjärjestys, jossa toinen puoli viimeistellään ohuena ja toiselle jätetään paksua materiaalia, voi luoda epäedullisen voima- ja jäykkyystasapainon. Suunnittelusta riippuen vastakkaisten puolien porrastettu poisto tai terän suuntainen inkrementaalinen työstö voivat tarjota paremman tuen.
Älä oleta, että suuremman materiaalimäärän poistaminen aikaisemmin lyhentää aina koko sykliä. Ylimääräinen tärinä, pintavauriot tai vääntymät voivat aiheuttaa ylimääräistä viimeistely- ja tarkastustyötä. Hyödyllinen mittari on luotettavasti viimeistelty komponentti, ei pelkkä rouhintanopeus.
Väliviimeistely ennustettavia lopputuloksia varten
Väliviimeistely tuo työkappaleen lähelle lopullista muotoaan ja varmistaa jäljellä olevan materiaalin hallitun jakautumisen. Tasainen viimeistelyvara auttaa välttämään äkillisiä muutoksia leikkauskuormassa siiven poikki.
Tämä vaihe on myös tilaisuus tarkistaa materiaali, työkalun kunto ja mittatrendit ennen kuin pinnan korjaaminen vaikeutuu. Jos terä on liikkunut puristuksen avaamisen tai aiemman toimenpiteen jälkeen, tutki syy ennen peittotyökalun siirtymän käyttöä.
Materiaalin poisto voi jakaa jäännösjännityksiä uudelleen, kun taas leikkaus voi aiheuttaa lisää pinnan lähellä olevia vaikutuksia. Välikäsittely ei automaattisesti poista näitä jännityksiä. Lämpökäsittely- tai stabilointivaiheen on oltava materiaalispesifikaatioiden ja hyväksytyn valmistusreitin mukainen.
Viimeistele siipipinta ja suojaa reunat
Viimeistely luo määritellyn profiilin ja rakenteen hallitun terän kosketuksen avulla. Suunnittele lähestyminen, poistuminen, sivuttaissiirto ja siirtymät siten, että työkalu ei viivy eikä tee äkillisiä suunnanmuutoksia herkillä alueilla.
Etu- ja takareunoihin on kiinnitettävä erityistä huomiota, koska työkalun tarttumispinta ja paikallinen jäykkyys voivat muuttua nopeasti. Säilytä määritelty paksuus ja säde sekä koneistuksen että myöhemmän jäysteenpoiston aikana. Visuaalisesti siisti reuna ei välttämättä ole hyväksyttävä, jos tasoitus poistaa liikaa materiaalia.
Tarkasta ominaisuudet, jotka myöhemmät toimenpiteet saattavat peittää tai muuttaa. Esimerkiksi pinnan tarkistaminen ennen pinnoitusta voi tukea prosessinohjausta, kun taas lopullinen hyväksyntä voi vaatia lisätarkastusta pinnoituksen ja reunojen kunnostamisen jälkeen.
Milloin terän työstössä tarvitaan 5-akselista CNC:tä?
Samanaikainen viisiakselinen CNC on hyödyllinen, kun työkalun suunnan on muututtava jatkuvasti kiertyneen terän pinnan saavuttamiseksi ja seuraamiseksi. Esteettömiä ominaisuuksia voidaan koneistaa kiinteällä akselilla tai indeksoiduilla menetelmillä. Valitse koneen järjestely geometrian, ulottuvuuden, jäykkyyden ja varmennustarpeiden perusteella sen sijaan, että pitäisit akselien lukumäärää laatutakuuna.

Indeksoitu paikannus ja samanaikainen liike
Indeksoidussa eli 3+2-työstössä pyörivällä asemointiliikkeellä luodaan suuntaus ennen kiinteän suunnan leikkausoperaatiota. Samanaikainen viisiakselinen työstö mahdollistaa työkalun suunnan muuttumisen kappaleeseen nähden leikkauksen aikana.
Jatkuva suunnansäätö voi parantaa pääsyä kantopintojen ympärille ja vähentää pitkien työkalujen tai toistuvien uudelleensijoitusten tarvetta. Se tuo myös mukanaan koneen liikerajoituksia, jotka on käsiteltävä ohjelmoinnissa. Kiertoliikkeen rajoitukset, nopeat suunnanmuutokset ja käytettävissä oleva vapaa tila voivat kaikki vaikuttaa käytännön reittiin.
Vähemmän asetuksia voi auttaa säilyttämään ominaisuuksien väliset suhteet, mutta viisiakselinen kone ei takaa, että koko terä voidaan viimeistellä yhdellä kiinnityksellä. Työkappaleen kiinnitysosat saatetaan joutua poistamaan, ja erikoistyöt saattavat vaatia erilaisia laitteita.
Tarkista koneen koko liike
Tarkista leikkuri, pidin, kiinnitin, työkappale ja asiaankuuluvat koneen osat. Työkalun kärki voi seurata aiottua pintaa, kun pidin lähestyy alustaa tai pyörivä kokoonpano lähestyy liikerajaa.
Jälkikäsitellyn numeerisen ohjausohjelman (NC) simulointi auttaa arvioimaan varsinaiselle koneelle tarkoitettua koodia, mukaan lukien jälkikäsittelyn aikana tehdyt liikkeet. Simulaatiossa on käytettävä edustavia työkalun pituuksia, pitimiä, aihioita, kiinnittimiä ja koneen kokoonpanoa.
Simulointi tukee suunnittelua, mutta ei mittaa todellisia leikkausvoimia tai todista valmista profiilia. Asetuksen varmennus ja kontrolloitu ensimmäisen vaiheen tarkastus ovat edelleen välttämättömiä sen varmistamiseksi, että fyysinen prosessi noudattaa suunnitelmaa.
Mitkä työkalut ja työstöradat sopivat terän pinnoille?
Työkalun valinnan tulee vastata paikallista kaarevuutta, ulottuvuutta, materiaalia ja vaadittua pinnanlaatua. Sädejyrsintä, bucken-nock-jyrsintä, reunajyrsintä ja ympyräsegmenttijyrsintää käytetään erilaisissa geometrioissa. Sopiva strategia ylläpitää hyödyllisen jyrsimen kosketuspinnan ilman liiallista taipumaa, törmäyksiä tai hallitsemattomia muutoksia lastuamissuunnassa.
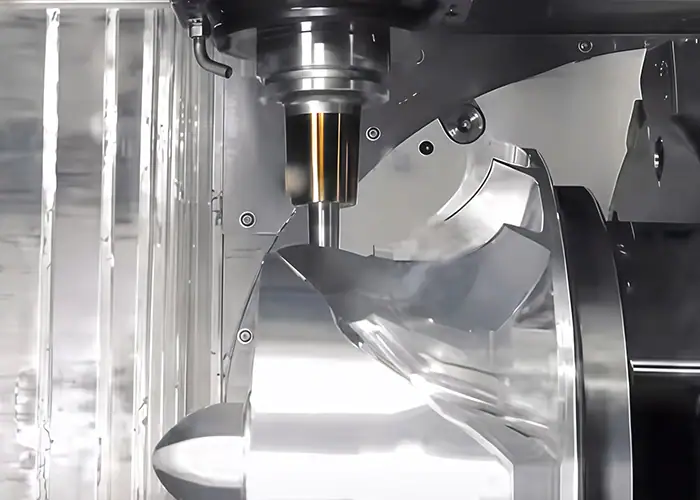
Sovita leikkurin kontakti paikalliseen geometriaan
Säde- ja bullet-nokkajyrsimet tarjoavat joustavuutta veistetyille pinnoille. Säde-nokkajyrsimessä kosketus keskiön lähellä johtaa erittäin alhaiseen lastuamisnopeuteen, joten työkalun suuntaus voi vaikuttaa leikkauskäyttäytymiseen ja välykseen.
Reunajyrsinnässä käytetään jyrsimen sitä puolta, jossa pinnan geometria mahdollistaa sopivan kosketuksen. Sitä ei pitäisi käyttää jokaiselle kiertyneelle pinnalle vain siksi, että se poistaa materiaalia tehokkaasti. Tarkista geometrinen sovitus ja siitä johtuva poikkeama.
Ympyrä- tai tynnyrijyrsimet tarjoavat suuremman efektiivisen kosketussäteen yhteensopiville viimeistelypinnoille. Ne vaativat työkalumäärittelyjä ja CAM-strategioita, jotka edustavat todellista leikkausgeometriaa. Niiden käyttöä on arvioitava pääsy- ja profiilivaatimusten perusteella eikä yleisenä lupauksena nopeammasta koneistuksesta.
Valitse askelmaväli ja pintasiirtymät
Sivuttaissiirtymä vaikuttaa vierekkäisten ylimenojen välisiin jäännöskarheuksiin, mutta tulos riippuu myös terän geometriasta ja paikallisesta pinnan kaarevuudesta. Yksi ja sama väli koko terän poikki voi tuottaa erilaisia pintakuvioita eri alueilla.
Suunnittele siirtymät pääsiipiprofiilin, reuna-alueiden ja alustaliitosten välille. Nämä rajat voivat paljastaa epäsuhtamerkkejä, vaikka yksittäiset työstöradat vaikuttaisivat hyväksyttäviltä. Tarkista yhdistetty jäännösmateriaalin malli ja tarkista todellinen siirtymä leikkauksen jälkeen.
Pelkkä CAM-laskentatoleranssin tiukentaminen ei korjaa työkalun taipumaa tai kiinnittimen liikettä. Aseta ohjelmointiparametrit ymmärtäen kaikki virhelähteet ja piirustuksen hyväksymiskriteerit.
Hallitse lämpöä, kytkeytymistä ja tärinää
Työkalulaadun, geometrian, pinnoitteen, leikkaustietojen ja jäähdytysnesteen syötön on sovittava materiaaliin ja käyttöön. Vältä parametrien siirtämistä alumiinin kehitysmallista suoraan kuumuutta kestävään seokseen.
Pidä työkalukokoonpanot niin jäykinä kuin ulottuvuus sallii. Pitkä vapaapituus, heikko paikallinen tuki ja epäsuotuisa voiman suunta voivat aiheuttaa taipumaa tai tärinää. Karan nopeuden tai syötön muuttaminen voi auttaa tietyssä tilanteessa, mutta jatkuva tuki- tai ulottuvuusongelma vaatii yleensä laajemman asetusten tarkastelun.
Työkalun kuluminen vaikuttaa myös valmiiseen profiiliin. Määritä tarkistukset ja vaihtokriteerit kriittisen ominaisuuden ympärille sen sijaan, että jatkaisit, kunnes työkalu on näkyvästi vaurioitunut. Jos kompensaatiota käytetään, tarkista tuloksena oleva geometria sen sijaan, että oletat, että yksi siirtymä korjaa jokaisen alueen.
Mihin hionta, kipinätyöstö ja lasertyöstö sopivat?
Terän työstössä voidaan yhdistää jyrsintää hionnan, kipinätyöstön (EDM) ja lasertyöstön kanssa, kun tietyt ominaisuudet sitä vaativat. Oikea yhdistelmä riippuu juurirakenteesta, jäähdytysgeometriasta, materiaalista, pinnoitteen kunnosta ja pinnan eheysvaatimuksista. Nämä työvaiheet täydentävät jyrsintää sen sijaan, että ne muodostaisivat yhden yleismaailmallisen sekvenssin.
Juuren hionta ja hallittu pinnan viimeistely
Ryömintähionta on vakiintunut vaihtoehto sopiville turbiinin lapojen juurirakenteille, mukaan lukien kuusipuun muodot. Muut reitit voivat soveltua suunnittelusta, materiaalista, tuotantomäärästä ja hyväksytystä prosessista riippuen.
Hiominen vaatii laikan kunnon, oikaisun, jäähdytysnesteen syötön ja lämpövaikutusten hallintaa. Geometrisesti tarkka pinta voi silti vaatia tarkastuksia, jos prosessi on aiheuttanut kohtuuttomia lämpövaurioita.
Myös kiillotuksella ja reunojen kunnostamisella tulisi olla määritellyt rajat. Ne poistavat materiaalia ja voivat muuttaa siipeä, reunan sädettä tai ohutta osaa. Tarkista kriittinen geometria niiden toimenpiteiden jälkeen, jotka varmistavat sen toimitustilan. Peilipinta ei korvaa määriteltyä pintarakennetta tai materiaalin kuntoa.
Jäähdytysreiät ja sisäiset kanavat
Joissakin kuumaleikkauksessa käytettävissä terissä on käytettävä kalvojäähdytteisiä reikiä, muotoiltuja ulostuloja tai muita jäähdytysominaisuuksia. EDM-porausta käytetään sähköä johtavissa materiaaleissa, kun taas laserprosessit tarjoavat muita vaihtoehtoja sopiviin reikä- ja pinnoitussovelluksiin.
Reiän sijainti, suunta, muoto, läpimurtokäyttäytyminen ja paikalliset seinämän olosuhteet ovat kaikki tärkeitä. Prosessin on vältettävä vahingoittamasta vastakkaista sisäseinää onton terän lävistyksen aikana. Lämpökäsittely voi aiheuttaa uudelleenvalumateriaalia tai muita pintavaikutuksia, joten hyväksyntä ja mahdollinen myöhempi käsittely on määriteltävä valitulle reitille.
Erota poratut jäähdytyselementit monimutkaisista suljetuista sisäisistä kanavista. Perinteinen jyrsin ei pääse käsiksi kaikkiin suljettuihin sisäisiin kanaviin. Nämä kanavat voivat olla peräisin valusta tai muusta pätevästä valmistusprosessista.
Pinnoitusjärjestys on toinen suunnittelupäätös. Joissakin reitissä porataan ennen pinnoitusta, kun taas toisissa käytetään kontrolloitua pinnoitteen poistoa ja porausta sen jälkeen. Varmista aiottu järjestys ja lopulliset reiän olosuhteet ennen laitteiden valintaa tai työn tarjouksen tekemistä.
Miten terän koneistuksen laatu varmennetaan?
Todentamisen on katettava siipiprofiilin geometria, kiinnityssuhteet, reunojen kunto, pinnan rakenne ja kaikki määritellyt materiaali- tai sisäisten ominaisuuksien vaatimukset. Koordinaattimittauskoneet (CMM), optinen skannaus ja erikoistestaus vastaavat eri kysymyksiin. Täydellinen suunnitelma määrittelee, mitä mitataan, miten osa kohdistetaan ja missä valmistusvaiheessa hyväksyntä tapahtuu.
Tarkista geometria oikeita viitteitä vasten
Terän tarkastuksessa voidaan arvioida poikkileikkausprofiileja, paksuutta, kiertymistä, jännettä sekä etureunan tai takareunan ominaisuuksia. Juuri- ja alustan ominaisuudet on tarkastettava siten, että niiden määritelty suhde siipipintaan säilyy.
Koordinaattimittauskone voi kerätä tuntotietoa määritellyistä ominaisuuksista ja osista. Optiset järjestelmät voivat tarjota tiheää pintatietoa, mikä on erityisen hyödyllistä poikkeamien visualisoinnissa siiven yläpuolella. Valitse kattavuus ja epävarmuus tarpeen mukaan sen sijaan, että valitsisit laitteita pelkästään siksi, että ne tuottavat enemmän pisteitä.
Kohdistus on osa arviointia. Rajoittamaton pinnan paras sovitus voi peittää suhdevirheen, jolla on merkitystä, kun terä asennetaan tyvestä läpi. Käytä piirustuksen viitekaaviota ja dokumentoi kaikki sallitut sovitusmenetelmät.
Erota pintarakenne materiaalin kunnosta
Profiilivirhe, aaltoilu ja karheus kuvaavat valmiin pinnan eri puolia. Terällä voi olla paikallinen sileä pinta, kun taas sen siiven yleinen muoto on väärä. Karheuslukema ei myöskään tunnista kaikkia mahdollisia halkeamia tai pinnan alla olevia vikoja.
Käytä tarvittaessa määriteltyjä rikkomattomia testejä tai sisäistä tarkastusta. Tietokonetomografia (TT) tai röntgenkuvausmenetelmät voivat tukea tiettyjä sisäisiä arviointeja, mutta soveltuvuus riippuu materiaalista, geometriasta, resoluutiosta ja arvioitavasta viasta tai koosta.
Tarkastuspaketin tulisi siksi yhdistää jokainen vaatimus sopivaan menetelmään. Vältä käsittelemästä pintaskannausta, mittaraporttia tai kiillotettua ulkonäköä todisteena kaikista muista laatuominaisuuksista.
Vahvista toimituskunto
Kirjaa ylös piirustuksen tarkistus, materiaalin tunnistetiedot, arvioidut ominaisuudet, kohdistus, mittausmenetelmä ja tulokset. Määritä, kuvaileeko raportti koneistettua, lämpökäsiteltyä, pinnoitettua vai täysin viimeisteltyä tilaa.
Koneella tehtävä mittaus voi tukea asetusten ja prosessinohjausta, kun taas vastaanottotarkastuksen on täytettävä sovittu mittaussuunnitelma. Jos vastaanottotodisteena käytetään välitarkastusta, sen laajuus ja soveltuvuus on määriteltävä nimenomaisesti.
Toistuvien tilausten osalta sovitaan, miten työkalujen vaihdot, kiinnittimien vaihdot ja prosessimuutokset arvioidaan. Ensimmäisen tarkastetun artikkelin läpäisy osoittaa tarkastetun artikkelin kunnon. Tuotannon yhdenmukaisuus edellyttää asianmukaisia jatkuvia valvontatoimia ja kirjanpitoa.
Mitä terän koneistuksen tarjouspyynnön tulisi sisältää?
Hyödyllinen terän koneistuksen tarjouspyyntö (RFQ) sisältää CAD-mallin, ohjatun piirustuksen, materiaalin ja aihion kunnon, kriittisen geometrian, viimeistelyvaatimukset ja hyväksymisdokumentaation. Tunnista aiottu komponentti ja tuotannon tila, jotta toimittajat voivat arvioida todellisen valmistuslaajuuden sen sijaan, että he antaisivat tarjouksen määrittelemättömästä terän muodosta.
Turbiinimoottorin osien tarkkuuskoneistuksessa kehitysmallin ja huoltolaitteiston välinen ero vaikuttaa vaadittavaan materiaaliin, prosesseihin ja hyväksyntätodisteisiin. Tee tästä selväksi alussa.
| Tarjouspyyntökohta | Toimitettavat tiedot |
| Tuotteen määritelmä | CAD-malli, piirustusversio, komponenttityyppi ja käyttötarkoitus |
| Lähtöaine | Tarkka laatu, kunto, varastomuoto ja aihion toimittaja |
| Kriittinen geometria | Siipiprofiilit, datumit, juurirajapinnat, reunat ja ohuet osat |
| Lisäominaisuudet | Jäähdytysreiät, sisäiset kanavat, vaikeasti saavutettavat alueet ja olemassa olevat pinnoitteet |
| Viimeistelyalue | Hionta-, kiillotus-, reunojen kunnostus-, käsittely- ja pinnoitusvaatimukset |
| Hyväksyminen | Vaaditut raportit, mittausolosuhteet, erikoistestaus ja asiakashyväksynnät |
| Tilauksen laajuus | Määrä, toistuvien tilausten odotukset, toimitustarpeet ja toimitettujen osien vastuut |
Vertaa ehdotuksia samoihin vaatimuksiin. Kysy, mitkä toiminnot sisältyvät ehdotukseen, mitkä vaativat erikoiskäsittelyä ja mitä todisteita toimitettuun osaan liittyy. Ratkaise ehdotetut toleranssi- tai prosessimuutokset ennen tuotantoa ja päivitä hyväksytty tuotemääritelmä tarvittaessa.
UKK
Voiko CNC-työstö korvata turbiiniterien valun?
Vain silloin, kun suunnittelu- ja materiaalivaatimukset sen sallivat. Tavallisen tangon työstö ei pysty toistamaan joidenkin turbiinin siipien vaatimaa yksikiteistä tai suunnatusti jähmettynyttä rakennetta. CNC-työstö täydentää usein valamista viimeistelemällä juuria, kärkiä ja valittuja pintoja.
Mitä toleransseja terän koneistuksella voidaan saavuttaa?
Saavutettavat toleranssit riippuvat materiaalista, geometriasta, työkappaleen kiinnityksestä ja prosessinohjauksesta. Siipiprofiili, paksuus, tyven mitat ja reunan geometria vaativat erilliset määritykset. Soveltuvuus tulisi varmistaa piirustuksen ja tarkastussuunnitelman perusteella eikä pelkästään koneen paikannustarkkuuden perusteella.
Mikä määrää terän koneistuksen kustannukset?
Tärkeimpiä kustannustekijöitä ovat materiaali, aihion kunto, aineenpoisto, geometria, työkalut, tilausmäärä ja tarkastus. Määritellyt hionta-, jäähdytysreikä- ja pinnoitustoimenpiteet lisäävät työvaiheita. Vertaile tarjouksia käyttäen samaa piirustusversiota, materiaalivaatimuksia, viimeistelyn laajuutta ja hyväksymiskriteerejä.
Yhteenveto
Terän työstö vaatii prosessin, joka yhdistää aloitusaihion valmiiseen siipiprofiiliin ja kiinnitysgeometriaan. Materiaalivalinta, vaiheittainen aineenpoisto, työkalun suuntaus ja sopivat viimeistelymenetelmät vaikuttavat kaikki siihen, täyttääkö osa vaatimukset.
Insinööreille ja ostajille vahvin lähtökohta on täydellinen tuotemääritelmä ja sovittu tarkastussuunnitelma. Näiden avulla valmistusehdotuksia on helpompi vertailla ja ne auttavat estämään ulkonäön tai akselimäärän virheellisen tulkinnan laadun todisteeksi.
TiRapid tarjoaa CNC-koneistuspalveluita räätälöidyille osille. Lähetä piirustuksesi ja CAD-mallisi, jotka sisältävät materiaalin, aihion kunnon, kriittiset terän ominaisuudet, määrän, viimeistelyvaatimukset ja tarkastusodotukset projektikohtaista arviointia varten. Sisällytä kaikki vaaditut prosessikelpoisuudet, jotta valmistuksen ja varmennuksen laajuudesta voidaan keskustella ennen tilaamista.
















