
در ماشینکاری دقیق، ترک خوردگی مواد یک مسئله حیاتی است که میتواند به طور قابل توجهی هزینه تولید را افزایش داده و نرخ بازده را کاهش دهد، به خصوص هنگام کار با آلیاژهای با استحکام بالا، فولادهای سخت شده، آلیاژهای آلومینیوم و پلاستیکهای مهندسی. هنگامی که ترک خوردگی رخ میدهد، نه تنها ممکن است منجر به رد قطعه شود، بلکه بر پایداری تولید دستهای و برنامههای تحویل نیز تأثیر میگذارد. در عمل ماشینکاری واقعی، ترک خوردگی به ندرت توسط یک عامل واحد ایجاد میشود. این معمولاً نتیجه ترکیبی از تنش داخلی مواد، پارامترهای برش، روشهای گیرهبندی، وضعیت ابزار و استراتژی ماشینکاری است. بنابراین، یک رویکرد سیستماتیک در کل فرآیند ماشینکاری مورد نیاز است.
انتخاب مواد و کنترل پیش تصفیه
قبل از شروع ماشینکاری دقیق، وضعیت داخلی ماده تا حد زیادی خطر پایه ترک خوردگی را تعیین میکند. اگر ماده حاوی تنش پسماند، ریزساختار ناهمگون یا عملیات حرارتی ناکافی باشد، ممکن است در حین برش به دلیل آزادسازی تنش، ترکهایی ایجاد شود. بنابراین، بهینهسازی انتخاب مواد و پیش عملیات، اولین و اساسیترین گام در کاهش خطر ترک خوردگی است.
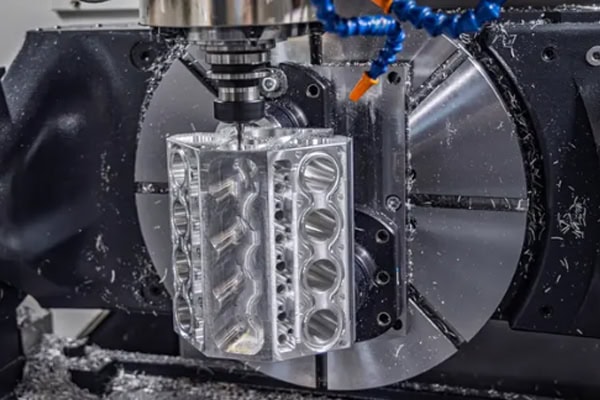
کنترل تنش داخلی در مواد
تنش داخلی پسماند یکی از دلایل اصلی ترک خوردگی در حین ماشینکاری، به ویژه در قطعات آهنگری شده، ریخته گری شده یا قطعات با دیواره ضخیم است.
- از موادی استفاده کنید که کاملاً آنیل شده یا تنشزدایی شدهاند
- از مواد ریختهگری یا آهنگری شدهی بدون پرداخت خودداری کنید
- اعمال فرآیندهای تنشزدایی پیش از ماشینکاری برای قطعات بحرانی
انتخاب درجه مناسب مواد
مواد مختلف از نظر چقرمگی و شکنندگی تفاوت قابل توجهی دارند و انتخاب نامناسب میتواند خطر ترک خوردگی را به شدت افزایش دهد.
- موادی با چقرمگی و شکلپذیری بهتر را ترجیح دهید
- از مواد بیش از حد سخت اما شکننده خودداری کنید
- تعادل بین استحکام و قابلیت ماشینکاری بر اساس نیازهای طراحی
- در مرحله طراحی، قابلیت تولید را در نظر بگیرید
بهینهسازی عملیات پیش از ماشینکاری
پیش تصفیه میتواند به طور موثری تمرکز تنش و آزادسازی ناگهانی تنش را در حین ماشینکاری کاهش دهد.
- انجام پیشماشینکاری خشن برای آزادسازی تنشهای داخلی
- کنترل دما و رطوبت انبار
- اعمال عملیات پیرسازی برای قطعات با دقت بالا
کنترل مواد، پایداری پایه کل فرآیند را تعریف میکند. اگر این مرحله ناپایدار باشد، بهینهسازیهای بعدی اثربخشی محدودی خواهند داشت.
پارامترهای برش و بهینهسازی روش ماشینکاری
در ماشینکاری دقیق، پارامترهای برش مستقیماً بر توزیع تنش و رفتار حرارتی ماده تأثیر میگذارند. نیروی برش بیش از حد یا افزایش سریع دما میتواند منجر به ایجاد ترکهای ریز شود که به تدریج به شکستگیهای قابل مشاهده تبدیل میشوند. بنابراین، کنترل مناسب پارامترها یکی از استراتژیهای اصلی برای جلوگیری از ترک خوردگی ماده است.
کنترل نیرو و بار برش
نیروی برش بیش از حد میتواند باعث تمرکز تنش موضعی، به ویژه در سازههای جدار نازک، شود.
- از حذف بیش از حد مواد در هر بار عبور خودداری کنید
- استفاده از استراتژیهای ماشینکاری لایهای
- تنظیم عمق برش بر اساس استحکام مواد
- حفظ نیروهای برشی پایدار
بهینهسازی نرخ تغذیه و تطبیق سرعت اسپیندل
تطابق نامناسب میتواند باعث برش ضربهای یا شرایط برش ناپایدار شود و خطر ترک خوردگی را افزایش دهد.
- نرخ تغذیه خیلی بالا باعث ایجاد تنش ضربهای میشود
- سرعت اسپیندل خیلی پایین منجر به برش ناپایدار میشود
- شرایط برش مداوم و روان را حفظ کنید
- تنظیم ریتم برش بر اساس نوع ماده
کنترل افزایش دمای ماشینکاری
تغییرات سریع دما میتواند باعث تمرکز تنش حرارتی شود که یکی از دلایل اصلی ترک خوردگی است.
- در حین ماشینکاری از مایع خنک کننده کافی استفاده کنید
- از برش خشک در عملیات حساس خودداری کنید
- کاهش تجمع گرما از طریق ماشینکاری مرحلهای
- کنترل دما در طول چرخههای طولانی ماشینکاری
اصل اساسی کنترل پارامترهای برش، پایداری است. هرچه فرآیند ماشینکاری روانتر باشد، تنش به طور یکنواختتری آزاد میشود و خطر ترک خوردگی کمتر میشود.
روشهای مهاربندی و کنترل تنش سازهای
در تولید واقعی، بسیاری از مشکلات ترک خوردگی در حین برش رخ نمیدهند، بلکه در حین بستن یا آزادسازی تنش رخ میدهند. طراحی نامناسب فیکسچر، نیروی بستن ناهموار یا سفت کردن بیش از حد میتواند تنش داخلی اضافی ایجاد کند که بعداً ممکن است منجر به ترک در حین یا بعد از ماشینکاری شود.
توزیع نیروی ثابت را بهینه کنید
نیروی گیره ناهموار میتواند باعث تمرکز تنش موضعی شود.
- از ساختارهای گیره تک نقطهای اجتناب کنید
- از سیستمهای گیرهبندی یکنواخت چند نقطهای استفاده کنید
- اضافه کردن تکیهگاه برای قطعات دیواره نازک
تغییر شکل گیره کنترل
نیروی بیش از حد گیره میتواند باعث تغییر شکل و ترک خوردگی ناشی از آزادسازی تنش در مراحل بعدی شود.
- نیروی گیره را در محدوده ایمن حفظ کنید
- از تغییر شکل اجباری دیوارهای نازک جلوگیری کنید
- در صورت لزوم از وسایل انعطافپذیر استفاده کنید
- محافظت از نواحی سازهای ضعیف
استراتژی گام به گام رهایی از استرس
توالیهای مناسب ماشینکاری میتوانند به تدریج تنش داخلی را آزاد کنند.
- از روش خشنکاری و به دنبال آن از استراتژی پرداخت استفاده کنید
- از برداشتن حجم زیادی از مواد به طور همزمان خودداری کنید
- در صورت امکان از ماشینکاری متقارن استفاده کنید
- استرس را به صورت مرحلهای بر اساس منطقه آزاد کنید
سیستم گیره اساساً ورودی تنش خارجی را کنترل میکند. کنترل ضعیف ممکن است منجر به ترک خوردگی غیرقابل پیشبینی شود، حتی اگر پارامترهای برش صحیح باشند.
بهینهسازی شرایط ابزار و مسیر ابزار
شرایط ابزار و مسیر ماشینکاری به طور قابل توجهی بر پایداری برش تأثیر میگذارند. ابزارهای کند، مسیرهای ابزار ناپایدار یا تغییرات ناگهانی برش میتوانند نوسانات نیرو را افزایش داده و خطر ترک خوردگی را بالا ببرند. بنابراین، بهینهسازی نگهداری ابزار و طراحی مسیر ابزار برای بهبود ایمنی ماشینکاری ضروری است.
ابزارهای برش شارپ را نگهداری کنید
ابزارهای کند به طور قابل توجهی نیروی برش و خطر ترک خوردگی را افزایش میدهند.
- تعویض منظم ابزار یا سنگ زنی مجدد
- از تجاوز از محدوده عمر ابزار خودداری کنید
- از انواع ابزار مخصوص مواد استفاده کنید
بهینه سازی مسیرهای ماشینکاری
مسیرهای ابزار ضعیف میتوانند بارهای ضربهای موضعی ایجاد کنند.
- از تغییر جهتهای ناگهانی خودداری کنید
- از مسیرهای برش صاف و پیوسته استفاده کنید
- کاهش برشهای هوایی و تکرارهای غیرضروری
کاهش اثرات لرزش
لرزش، نوسانات تنش داخلی را تقویت میکند و میتواند باعث ایجاد ترکهای ریز شود.
- بهبود استحکام ماشین و فیکسچر
- کاهش طول برآمدگی ابزار
- پارامترهای برش پایدار را حفظ کنید
هدف از بهینهسازی ابزار و مسیر، تضمین یک فرآیند ماشینکاری روان و پیوسته، با به حداقل رساندن ضربه و نوسانات است.
در ماشینکاری دقیق، ترک خوردگی مواد به ندرت توسط یک عامل واحد ایجاد میشود. این ترک خوردگی معمولاً نتیجه ترکیبی از شرایط مواد، پارامترهای برش، استراتژی گیرهبندی و طراحی مسیر ماشینکاری است. تنها از طریق یک رویکرد بهینهسازی سیستماتیک و یکپارچه میتوان خطرات ترک خوردگی را به طور موثر کاهش داد و بازده تولید را بهبود بخشید. Tirapid راهحلهای حرفهای ماشینکاری دقیق را برای کمک به تولیدکنندگان در دستیابی به کیفیت تولید پایدارتر و قابل اعتمادتر ارائه میدهد.
















