
تراشکاری خارج از مرکز CNC به طور گسترده برای ساخت شفتهای خارج از مرکز، غلافهای خارج از مرکز، اجزای بادامک، قطعات انتقال قدرت تخصصی و اتصالات مکانیکی دقیق استفاده میشود. برخلاف ماشینکاری چرخشی معمولی، اجزای خارج از مرکز دارای مراکز هندسی هستند که با محورهای چرخش آنها منطبق نیستند. ماشینکاری این قطعات نیاز به کنترل دقیق خارج از مرکز بودن، موقعیت محورها، تلرانسهای ابعادی و روابط بین ویژگیهای مختلف دارد. گیرهبندی نادرست، لرزش، تغییر شکل قطعه کار یا جابجایی مبنا میتواند مانع از مونتاژ صحیح قطعه نهایی شود. برای قطعات دقیق سفارشی، یک فرآیند ماشینکاری خارج از مرکز با برنامهریزی خوب، نگهداری مناسب کار و رویههای بازرسی موثر به بهبود دقت، کاهش میزان ضایعات و حفظ ثبات در طول توسعه نمونه اولیه و تولید دستهای کمک میکند.
چالشها در تراشکاری خارج از مرکز CNC
چالش اصلی در ماشینکاری خارج از مرکز، حفظ رابطه صحیح موقعیت بین ویژگیهای خارج از مرکز و دادههای طراحی است. تراشکاری معمولی معمولاً از محور چرخش قطعه کار به عنوان مرجع ماشینکاری استفاده میکند، در حالی که اجزای خارج از مرکز ممکن است حاوی سطوح استوانهای، سوراخها یا ویژگیهای پلهای با محورهای مختلف باشند. این ویژگیها ممکن است نیاز به فیکسچرهای تخصصی، موقعیتیابی تنظیمشده قطعه کار یا یک فرآیند ماشینکاری ترکیبی داشته باشند. استراتژی ماشینکاری باید با توجه به افست خارج از مرکز، ابعاد قطعه، خواص مواد و الزامات تلرانس تعیین شود، نه اینکه صرفاً از یک برنامه تراشکاری معمولی استفاده مجدد شود.
دقت خروج از مرکز و کواکسیال
خروج از مرکز، بُعدی حیاتی برای تعیین این است که آیا یک قطعه خارج از مرکز، الزامات نقشه خود را برآورده میکند یا خیر. ماشینکاری باید نه تنها قطر قطعه خارج از مرکز، بلکه موقعیت مرکزی آن را نسبت به مبنای مشخص شده نیز کنترل کند. قطعاتی با چندین بخش شفت ممکن است نیاز به تلرانسهای هممحوری، موقعیتی یا انحراف بین قطعات جداگانه داشته باشند. معیارهای پذیرش خاص باید از نقشه مهندسی پیروی کنند. اگر فقط قطر خارجی بررسی شود و موقعیت مرکزی نادیده گرفته شود، قطعه ممکن است در حین مونتاژ حتی زمانی که ابعاد جداگانه آن قابل قبول است، همچنان دچار شکست شود.
چرا کار کردن مهم است؟
روش نگهداری قطعه کار مستقیماً بر دقت و پایداری ماشینکاری خارج از مرکز تأثیر میگذارد. اگر قطعه کار به درستی در موقعیت مناسب قرار نگرفته باشد، یا اگر سطوح قرارگیری فیکسچر دارای خطا باشند، ممکن است افست خارج از مرکز در حین ماشینکاری تغییر کند. قطعات با شکل نامنظم، قطعات کار بلند با برآمدگی قابل توجه و قطعاتی با سطوح گیره محدود نیز با تغییر شکل احتمالی ناشی از نیروهای گیره و برش مواجه هستند. قبل از ماشینکاری، تولیدکنندگان باید مبداهای قرارگیری، طراحی فیکسچر و چرخش قطعه کار را تأیید کنند. برش آزمایشی و بازرسی ابعادی میتواند موقعیت واقعی خارج از مرکز را تأیید کند. برای قطعات با دقت بالا، نگهداری پایدار و تکرارپذیر اغلب مهمتر از تنظیم ساده پارامترهای برش است.
مواد مختلف چگونه بر ماشینکاری تأثیر میگذارند؟
آلیاژهای آلومینیوم، فولاد کربنی، فولاد ضد زنگ، آلیاژهای مس و پلاستیکهای مهندسی ویژگیهای برش متفاوتی دارند که بر سایش ابزار، نیروهای برشی، تغییر شکل حرارتی و پایداری ابعادی تأثیر میگذارند. آلیاژهای آلومینیوم عموماً قابلیت ماشینکاری خوبی دارند، اما ساختارهای جدار نازک ممکن است تحت نیروهای گیره یا برش تغییر شکل دهند. فولاد ضد زنگ نیاز به توجه به سختکاری و گرمای برش دارد، در حالی که پلاستیکهای مهندسی نیاز به بررسی دقیق تغییرات ابعادی مرتبط با دما دارند. انتخاب مواد باید قبل از انتخاب ابزار مناسب، پارامترهای برش و رویههای بازرسی، ظرفیت تحمل بار، مقاومت در برابر سایش، محیط عملیاتی و سختی ماشینکاری را در نظر بگیرد.
چگونه ماشینکاری خارج از مرکز را بهینه کنیم
اجزای دقیق خارج از مرکز، در طول برنامهریزی فرآیند، به سطوح مرجع کاملاً مشخص، توالیهای ماشینکاری و الزامات بازرسی نیاز دارند. اجزای ساده را میتوان با تنظیم موقعیت قطعه کار با نگهداری مناسب تولید کرد، در حالی که قطعات با محورهای خارج از مرکز متعدد، الگوهای سوراخ پیچیده یا تلرانسهای جفت شدن دقیق ممکن است به فیکسچرهای اختصاصی، تنظیمات ثانویه یا ماشینکاری فرزکاری چرخشی نیاز داشته باشند. توالی مناسب عملیات خشنکاری، نیمهپرداختکاری و پرداختکاری به کاهش خطاهای تغییر موقعیت کمک میکند و فضای کافی را برای تنظیمات ابعادی نهایی حفظ میکند.
چگونه یک روش نگهداری کار انتخاب کنیم
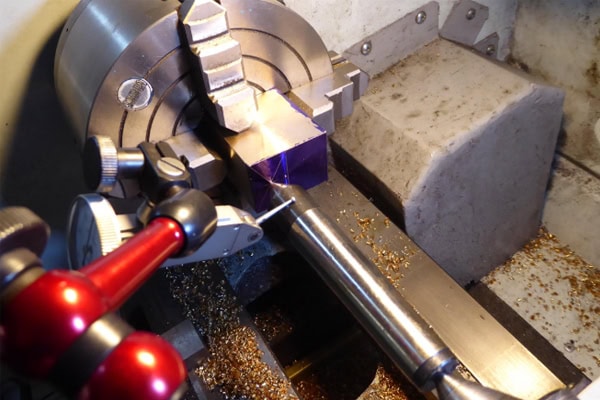
استراتژی نگهداری قطعه باید بر اساس افست خارج از مرکز، هندسه قطعه، حجم تولید و قابلیت دستگاه انتخاب شود. رویکردهای رایج شامل فیکسچرهای خارج از مرکز، ابزارهای مکانیابی اختصاصی، موقعیتیابی تنظیمشده سهپایه یا استفاده از تجهیزات ماشینکاری اضافی برای ویژگیهای خاص است. هر روش سطوح مختلفی از دقت موقعیتیابی، راندمان راهاندازی و کاربرد را ارائه میدهد. تصمیمگیری نباید صرفاً بر اساس هزینه فیکسچر باشد.
- تعریف نقاط مرجع موقعیتیابی: محور مرجع، سطح موقعیتیابی و جهت خارج از مرکز را از روی نقشه مشخص کنید تا از تکرارپذیری موقعیتیابی در هر مرحله از تنظیمات اطمینان حاصل شود.
- طراحی فیکسچر را مطابقت دهید: نگهدارنده مناسب را بر اساس هندسه قطعه، طول گیره و افست خارج از مرکز انتخاب کنید. در صورت لزوم از یک فیکسچر اختصاصی برای کاهش خطاهای حرکت قطعه کار و موقعیت یابی استفاده کنید.
- ایمنی چرخشی را تأیید کنید: گیره خارج از مرکز توزیع جرم را در حین چرخش تغییر میدهد. شرایط عملیاتی قطعه کار، فیکسچر و دستگاه را ارزیابی کنید و قبل از اعتبارسنجی تدریجی سرعت اسپیندل، از ایمن بودن گیره اطمینان حاصل کنید.
- کنترل نیروی گیره: برای غلافهای دیواره نازک، شفتهای باریک و موادی که به راحتی تغییر شکل میدهند، نیروهای گیره را به طور مناسب توزیع کنید تا از تغییر شکل قابل توجه جلوگیری شود.
- دقت قطعه اول را بررسی کنید: پس از ماشینکاری قطعه اول، افست خارج از مرکز، قطرهای بحرانی و روابط موقعیتی را اندازهگیری کنید. فیکسچر یا پارامترهای فرآیند را مطابق با نتایج تنظیم کنید.
یک استراتژی مناسب برای نگهداری قطعات، ثبات موقعیتیابی خارج از مرکز را بهبود میبخشد و تنظیمات مکرر راهاندازی را کاهش میدهد. در طول تولید دستهای، تولیدکنندگان باید پارامترهای گیره، وضعیت فیکسچر و نتایج بازرسی اولیه را نیز ثبت کنند تا استانداردهای فرآیند قابل استفاده مجدد را ایجاد کنند.
نحوه تنظیم پارامترهای برش و توالی ماشینکاری
سرعت برش، نرخ پیشروی و عمق برش در ماشینکاری خارج از مرکز باید با توجه به جنس، ابزار برش و سختی نگهدارنده تنظیم شود. چرخش خارج از مرکز ممکن است بارهای برش ناهموار ایجاد کند، بنابراین پارامترهای تراشکاری مرسوم نباید مستقیماً و بدون اعتبارسنجی منتقل شوند. خشنکاری باید پایداری برش و حذف یکنواخت مواد را در اولویت قرار دهد، در حالی که پرداختکاری باید دقت ابعادی، کیفیت سطح و وضعیت ابزار را متعادل کند. برای قطعاتی که حاوی چندین بخش شفت خارج از مرکز هستند، توالی ماشینکاری باید از روابط داده پیروی کند تا خطاهای موقعیتی ناشی از تنظیمات مکرر به حداقل برسد. پس از برنامهنویسی، میتوان از شبیهسازی برای بررسی مسیرهای ابزار، تداخل فیکسچر و حرکات تعویض ابزار استفاده کرد. سپس ماشینکاری اولیه باید نتایج واقعی را تأیید کند. پارامترها باید به تدریج بهینه شوند و در عین حال ارتعاش، سایش ابزار و تغییرات ابعادی کنترل شوند. افزایش ساده سرعت اسپیندل یا نرخ پیشروی میتواند منجر به کیفیت ناپایدار شود.
چگونه ارتعاش و خطاهای ابعادی را کاهش دهیم
قطعات کار خارج از مرکز، چرخش متفاوتی نسبت به قطعات هم مرکز معمولی دارند. خطاهای گیرهبندی، بیرونزدگی بیش از حد قطعه کار، صلبیت ناکافی فیکسچر و تغییر بارهای برش، همگی میتوانند باعث لرزش و بیثباتی ابعادی شوند. تولیدکنندگان باید نگهدارنده قطعه را بر اساس هندسه قطعه انتخاب کنند و تأیید کنند که دستگاه، سه نظام و فیکسچرها در وضعیت خوبی هستند. برای قطعات دقیق، قبل از ماشینکاری، محل قرارگیری مبناها باید بررسی شود و ابعاد بحرانی باید بلافاصله پس از پردازش اندازهگیری شوند تا از انتقال خطاها به عملیات بعدی جلوگیری شود.
- بهبود استحکام سیستم: برآمدگیهای غیرضروری قطعه کار را کاهش داده و اتصالات پایدار بین فیکسچر، برجک ابزار و قطعه کار را برای به حداقل رساندن لرزش تضمین کنید.
- کنترل میزان مجاز ماشینکاری: توزیع یکنواخت میزان مجاز را حفظ کنید تا از بارهای برش موضعی بیش از حد و تغییرات ناگهانی در نیروهای برش جلوگیری شود.
- نظارت بر سایش ابزار: لبههای برش را مرتباً از نظر سایش، لبپریدگی و مواد انباشته شده بررسی کنید. در صورت لزوم، جبران خسارت ابزار را اعمال کنید یا ابزار را تعویض کنید.
- بررسی وضعیت دستگاه: گیره سه نظام، عملکرد اسپیندل و موقعیت برجک ابزار را بررسی کنید. دستگاه را متوقف کنید و بررسی کنید که آیا لرزش غیرطبیعی رخ میدهد یا خیر.
- بازرسی حین فرآیند را انجام دهید: پس از ماشینکاری اولین قطعه و عملیات حساس، میزان خروج از مرکز و ابعاد موقعیتی را اندازهگیری کنید. انحرافات را فوراً قبل از اینکه قطعات نامنطبق به مرحله بعدی بروند، اصلاح کنید.
یک محیط ماشینکاری پایدار و کنترلهای فرآیند استاندارد به کاهش دوبارهکاری و بهبود هماهنگی بین دستههای تولید کمک میکند. اگر خطاهای ابعادی همچنان ادامه داشت، قبل از انجام تنظیمات بیشتر، دادههای مکانیابی، دقت فیکسچر، وضعیت دستگاه و تنظیمات برنامه را بررسی کنید.
بازرسی و تامین سفارشی قطعات غیرمتعارف
پذیرش کیفیت برای اجزای خارج از مرکز نباید صرفاً بر اندازهگیری قطر خارجی و طول متکی باشد. بسته به نقشه، بازرسی ممکن است نیاز به تأیید افست خارج از مرکز، موقعیت محور، انحراف شعاعی و سایر تلرانسهای بحرانی نیز داشته باشد. طرح بازرسی باید با هندسه قطعه و دقت مورد نیاز مطابقت داشته باشد و باید در مرحله استعلام قیمت مورد توافق قرار گیرد تا از معیارهای پذیرش متناقض پس از ماشینکاری جلوگیری شود. برای سفارشهای سفارشی، نقشههای کامل، اطلاعات مواد، مقادیر تولید و الزامات بازرسی به سازنده کمک میکند تا سختی فرآیند، الزامات فیکسچر، زمان ماشینکاری و هزینه کلی را ارزیابی کند.
ابعاد خارج از مرکز چگونه باید بررسی شوند؟
بازرسی باید با استفاده از ابزارها و روشهای اندازهگیری مناسب، از دادههای مشخصشده در نقشه مهندسی پیروی کند. میکرومترها میتوانند قطرهای خارجی را اندازهگیری کنند، در حالی که شاخصهای عقربهای همراه با وسایل مکانیابی مناسب میتوانند میزان انحراف را در مکانهای خاص بررسی کنند. دستگاههای اندازهگیری مختصات ممکن است برای تأیید روابط هندسی پیچیدهتر استفاده شوند. خروج از مرکز، انحراف شعاعی و هممحوری ویژگیهای یکسانی نیستند، بنابراین یک اندازهگیری واحد نمیتواند جایگزین هر بررسی تلرانس مورد نیاز شود. برای تولید دستهای، بازرسی اولیه قطعه، نمونهبرداری در حین فرآیند و سوابق بازرسی نهایی باید با مکانهای اندازهگیری ثابت، تنظیمات دادهها و قوانین پذیرش، حفظ شوند. اگر قطعه باید با سایر قطعات جفت شود، وضعیت مونتاژ آن نیز باید مطابق با الزامات نقشه ارزیابی شود. این امر به جلوگیری از موقعیتهایی که در آن ابعاد جداگانه از بازرسی عبور میکنند اما قطعه همچنان در سیستم مونتاژ شده عملکرد ضعیفی دارد، کمک میکند.
چگونه یک تامین کننده ماشینکاری خارج از مرکز CNC انتخاب کنیم
هنگام تهیه قطعات دقیق و غیرمتمرکز، توانایی مهندسی فرآیند، تجربه در طراحی فیکسچر و تجهیزات بازرسی موجود یک تامینکننده میتواند مستقیماً بر زمانبندی پروژه و کیفیت نهایی تأثیر بگذارد. خریداران باید قبل از درخواست قیمت، اطلاعات فنی کافی ارائه دهند و ابعاد مهم و معیارهای پذیرش را روشن کنند.
- نقشههای مهندسی کامل ارائه دهید: انحراف از مرکز، قطرهای بحرانی، روابط محورها، تلرانسهای ابعادی و زبری سطح را مشخص کنید. در صورت لزوم، یک مدل سهبعدی نیز اضافه کنید.
- مواد و مقادیر را مشخص کنید: درجه مواد، شرایط عملیات حرارتی، مقدار نمونه اولیه و حجم تولید مورد انتظار را برای پشتیبانی از برنامهریزی فرآیند و ارزیابی زمان چرخه تأیید کنید.
- الزامات مربوط به فیکسچر و بازرسی را تأیید کنید: برای هندسههای خاص خارج از مرکز، در مورد اینکه آیا به فیکسچرهای اختصاصی نیاز است یا خیر و اینکه چگونه خروج از مرکز و انحراف اندازهگیری و پذیرفته میشوند، بحث کنید.
- هزینههای کل پیشفاکتور را مقایسه کنید: به جای تمرکز صرف بر قیمت واحد، مواد، برنامهنویسی و راهاندازی، سرمایهگذاری در فیکسچر، زمان ماشینکاری، بازرسی و پسپردازش را در نظر بگیرید.
- ارزیابی ارتباطات فنی: ارائهدهنده خدمات ماشینکاری را انتخاب کنید که بتواند محدودیتهای فرآیند را توضیح دهد، توصیههای طراحی برای تولید ارائه دهد و رویههای کنترل کیفیت خود را به وضوح شرح دهد.
هنگام درخواست قیمت از ارائه دهندگان خدمات ماشینکاری CNC مانند TiRapid، نقشههای قطعات، الزامات مواد، مقادیر سفارش و معیارهای پذیرش را ارائه دهید تا تیم بتواند مسیرهای ماشینکاری ممکن و شرایط قیمتگذاری را ارزیابی کند. تأیید روشهای نگهداری، بازرسی ابعادی بحرانی و الزامات تحویل از قبل میتواند اصلاحات نمونه اولیه را کاهش دهد، ثبات دستهای را بهبود بخشد و به اطمینان از اینکه اجزای غیرمتمرکز سفارشی، الزامات مونتاژ و عملکرد تجهیزات مورد نظر را برآورده میکنند، کمک کند.
















