
فرزکاری ساده یک فرآیند فرزکاری است که برای ماشینکاری سطوح پهن و مسطح با برداشتن مواد با لبههای برش محیطی یک ابزار برش چرخان استفاده میشود. این فرآیند معمولاً روی یک دستگاه فرز افقی انجام میشود، که در آن یک ابزار برش استوانهای روی یک محور نصب شده و قطعه کار در زیر ابزار چرخان تغذیه میشود. این فرآیند به دلیل برداشتن پایدار مواد، ابزارسازی ساده و آمادهسازی کارآمد سطوح مسطح قبل از عملیات فرزکاری CNC بیشتر، ارزشمند است.
این راهنما فرزکاری ساده، از جمله فرآیند آن، ابزارهای برش، تنظیمات دستگاه، مواد، مزایا، محدودیتها، عیوب رایج و کاربردهای عملی را توضیح میدهد.
فرزکاری ساده چیست؟
فرزکاری ساده یک عملیات فرزکاری است که مواد را از یک سطح صاف با استفاده از دندانههای جانبی یک ابزار برش استوانهای برمیدارد. در این فرآیند، محور ابزار عموماً موازی با سطح ماشینکاری شده است و قطعه کار از کنار ابزار برش چرخان عبور میکند تا یک سطح صاف، تراز یا با ضخامت کنترل شده ایجاد کند. این روش عمدتاً برای ماشینکاری سطوح وسیع، کاهش ضخامت و آمادهسازی سطوح مرجع قبل از سایر عملیات ماشینکاری استفاده میشود.
تعریف فرزکاری شامل بسیاری از فرآیندهایی است که در آنها یک ابزار برش چرخان، ماده را از قطعه کار جدا میکند. فرزکاری ساده نوع خاصی از فرزکاری است که بر تولید سطح صاف تمرکز دارد. برخلاف فرزکاری انتهایی که اغلب حفرهها، شیارها، پروفیلها و خطوط را ماشینکاری میکند، فرزکاری ساده عمدتاً زمانی استفاده میشود که هدف، حذف ماده از یک سطح وسیع و ساده باشد.
فرزکاری ساده اغلب با فرزکاری تختال و فرزکاری محیطی مرتبط است زیرا عمل برش در محیط بیرونی ابزار برشی انجام میشود. در بسیاری از محیطهای کارگاهی، این اصطلاحات ممکن است با هم همپوشانی داشته باشند. با این حال، نکته مهم تولید تنها اصطلاحات نیست، بلکه جهتگیری ابزار، درگیری ابزار برشی، نیاز به سطح و هدف ماشینکاری است.
| مدت | معنی | استفاده معمول |
| فرز ساده | ماشینکاری سطوح صاف با برش جانبی | سطوح وسیع و حذف مواد زائد |
| آسیاب اسلب | اغلب به عنوان نام دیگری برای فرزکاری ساده استفاده میشود | سطوح مسطح پهن |
| فرزکاری محیطی | برش با محیط برش را شرح میدهد | درگیری عمومی ابزار برش لبه خارجی |
| تراش صورت | برش عمدتاً با سطح برش | پرداخت سطوح بالایی |
| پایان آسیاب | برش با لبههای انتهایی و جانبی فرز انگشتی | شکافها، جیبها، پروفیلها و خطوط منحنی |
هدف از فرزکاری ساده در تولید
هدف اصلی فرزکاری ساده، ایجاد یک سطح صاف به طور موثر و مداوم است. این امر میتواند زمانی مفید باشد که یک بلوک خام، صفحه، ریختهگری یا قطعه کار آهنگری شده قبل از ماشینکاری دقیقتر نیاز به تراز کردن داشته باشد. یک عملیات فرزکاری ساده پایدار میتواند ناهمواریهای قطعه را از بین ببرد، ضخامت ماده را کاهش دهد و یک سطح مرجع قابل اعتماد برای عملیات بعدی ایجاد کند.
برای مثال، یک صفحه پایه ممکن است قبل از ماشینکاری سوراخها، حفرهها، شیارها یا اجزای نصب، به یک طرف صاف نیاز داشته باشد. اگر سطح اول به اندازه کافی صاف نباشد، اجزای بعدی ممکن است خطاهای ترازبندی را به ارث ببرند. فرزکاری ساده به ایجاد یک سطح شروع کنترلشده کمک میکند، به خصوص زمانی که قطعه بزرگ، ساده و نیاز به حذف قابل پیشبینی قطعات دارد.
فرزکاری ساده، فرزکاری تختال و فرزکاری محیطی
فرزکاری ساده و فرزکاری تختال اغلب بسیار نزدیک به هم استفاده میشوند زیرا هر دو به ماشینکاری یک سطح صاف با سطح خارجی یک ابزار برش استوانهای اشاره دارند. فرزکاری تختال معمولاً بر یک ابزار برش پهن برای برداشتن مواد در سراسر سطح وسیع قطعه کار تأکید دارد، در حالی که فرزکاری ساده نام عمومیتری برای این عملیات است.
فرزکاری محیطی به جای یک عملیات خاص، مکانیک برش را توصیف میکند. در برش محیطی، دندانههای اطراف قسمت بیرونی ابزار برش، بیشترین برداشت مواد را انجام میدهند. به همین دلیل است که فرزکاری ساده را میتوان به عنوان یکی از نمونههای مهم فرزکاری محیطی در نظر گرفت.
فرآیند فرزکاری ساده چگونه کار میکند؟
فرآیند فرزکاری ساده با بستن محکم قطعه کار، نصب یک تیغه فرز ساده مناسب روی محور دستگاه، تنظیم سرعت برش، نرخ پیشروی و عمق برش و قرار دادن قطعه کار زیر تیغه چرخان برای برداشتن مواد از یک سطح صاف انجام میشود. کیفیت نتیجه به استحکام دستگاه، پایداری نگهدارنده قطعه، انتخاب تیغه، پارامترهای برش، تخلیه براده و کنترل بازرسی بستگی دارد.
اگرچه عملیات فرزکاری ساده ساده به نظر میرسد، اما فرآیند واقعی نیاز به کنترل دقیق دارد. اگر تیغه فرز تراز نباشد، محور فرز سفت نباشد، یا قطعه کار به خوبی بسته نشده باشد، ممکن است سطح آن علائم ارتعاش، ضخامت ناهموار، پرداخت ضعیف یا تغییر ابعادی را نشان دهد. بنابراین، قبل از اینکه تیغه فرز با ماده تماس پیدا کند، تنظیم صحیح ضروری است.
در فرزکاری CNC، دستگاه میتواند پیشروی و عمق برنامهریزیشده را به طور دقیق تکرار کند، اما نمیتواند به طور خودکار فیکسچرینگ ضعیف، تیغههای فرسوده، تخلیه براده ناپایدار یا انتخاب نامناسب پارامترها را اصلاح کند. به همین دلیل است که فرزکاری ساده باید به عنوان یک فرآیند ماشینکاری کنترلشده، نه صرفاً یک برش تخت ساده، در نظر گرفته شود.
| گام | چه اتفاقی می افتد | چرا مهم است |
| راه اندازی قطعه کار | قطعه روی میز یا فیکسچر گیره شده است | جلوگیری از حرکت و کاهش لرزش |
| انتخاب کاتر | یک دستگاه فرز ساده انتخاب و نصب میشود | نیروی برش، پرداخت و عمر ابزار را کنترل میکند |
| تنظیم پارامتر | سرعت، پیشروی و عمق برش انتخاب میشوند | ایجاد تعادل بین بهرهوری و کیفیت سطح |
| دوره آزمایشی یا قبولی اولیه | اولین برش، ثبات را تأیید میکند | به تشخیص زودهنگام مشکلات مربوط به پچ پچ یا تنظیمات کمک میکند |
| مسیر برش اصلی | مواد از روی سطح برداشته میشوند | سطح صاف یا ضخامت مورد نیاز را تولید میکند |
| پاس پایانی | میتوان از یک گذرگاه سبکتر استفاده کرد | بهبود کیفیت سطح و کنترل ابعادی |
| بازرسی | صافی، ضخامت و پرداخت نهایی بررسی میشوند | تأیید میکند که قطعه الزامات را برآورده میکند |
تنظیم و فیکسچرینگ قطعه کار
تنظیم قطعه کار، اساس فرزکاری ساده است. قطعه باید به اندازه کافی محکم نگه داشته و بسته شود تا در برابر نیروهای برشی مقاومت کند، اما نه آنقدر محکم که اعوجاج ناشی از بستن، شکل نهایی را تغییر دهد. این امر به ویژه برای صفحات بلند، مقاطع نازک و قطعات کار بزرگ مسطح که میتوانند تحت فشار خم شوند، مهم است.
روشهای رایج نگهداری قطعه کار شامل گیره، گیره، بلوک پلهای، صفحات فیکسچر، صفحات موازی، صفحات زاویهدار و فیکسچرهای سفارشی است. انتخاب صحیح به اندازه قطعه، سختی، نیاز سطح و نیروی برش بستگی دارد. یک فیکسچر پایدار به کاهش لرزش کمک میکند و سطح ماشینکاری شده را از یک پاس به پاس دیگر ثابت نگه میدارد.
انتخاب ابزار برش و چیدمان آربور
ابزار برش باید با جنس قطعه کار، عرض سطح، هدف برادهبرداری، استحکام دستگاه و پرداخت مورد نیاز مطابقت داشته باشد. در فرزکاری ساده سنتی، ابزار برش روی یک محور نصب میشود. محور و سیستم نگهدارنده باید سفت و سخت باشند زیرا فرزکاری ساده میتواند نیروهای برشی شعاعی قابل توجهی ایجاد کند.
تنظیم ضعیف محور میتواند باعث لرزش، انحراف یا کج شدن تیغه شود. این امر بر سطح نهایی و صافی آن تأثیر میگذارد. قبل از ماشینکاری، تیغه باید به طور ایمن نصب شود، محور باید به درستی پشتیبانی شود و وضعیت ابزار از نظر سایش، دندانههای لبپریده یا لبههای برش ناهموار بررسی شود.
سرعت برش، نرخ تغذیه و عمق برش
سرعت برش، سرعت حرکت لبه برش روی ماده را کنترل میکند. نرخ پیشروی، سرعت پیشروی قطعه کار زیر ابزار برش را کنترل میکند. عمق برش، میزان ماده برداشته شده در هر بار برش را تعیین میکند. این سه پارامتر باید با هم کار کنند.
برش عمیق و پیشروی زیاد میتواند بهرهوری را بهبود بخشد، اما نیروی برش و خطر ارتعاش را نیز افزایش میدهد. برش سبک میتواند پرداخت سطح را بهبود بخشد، اما ممکن است زمان چرخه را افزایش دهد. برای خشنکاری، هدف، حذف کارآمد مواد است. برای پرداخت، هدف، شرایط سطح بهتر و کنترل ابعادی است.
فرزکاری معمولی در مقابل فرزکاری صعودی
فرزکاری ساده میتواند از فرزکاری معمولی یا فرزکاری صعودی استفاده کند. در فرزکاری معمولی، چرخش تیغه در خلاف جهت پیشروی در ناحیه برش است. در فرزکاری صعودی، چرخش تیغه با جهت پیشروی حرکت میکند. هر روش تأثیر متفاوتی بر بار برش، پرداخت سطح، سایش ابزار و پایداری دستگاه دارد.
فرزکاری صعودی میتواند سطح پرداخت بهتری ایجاد کند و نیروی برش کمتری در ماشینهای صلب ایجاد کند، اما به کنترل خوب ماشین و حداقل لقی نیاز دارد. فرزکاری معمولی ممکن است در ماشینهای قدیمیتر یا با صلبیت کمتر ایمنتر باشد. انتخاب باید به شرایط ماشین، محل نگهداری قطعه، جنس و پرداخت مورد نیاز بستگی داشته باشد.
چه ماشینهایی برای فرزکاری ساده استفاده میشوند؟
فرزکاری ساده معمولاً روی دستگاه فرز افقی انجام میشود زیرا چیدمان اسپیندل، محور و تیغه فرز برای برش محیطی وسیع مناسب است. یک فرز عمودی میتواند سطوح صاف را ماشینکاری کند، اما فرزکاری ساده سنتی بیشتر به تنظیمات افقی مرتبط است، جایی که یک تیغه فرز استوانهای مواد را در سراسر سطح قطعه کار وسیع با پشتیبانی قوی محور فرز و درگیری برش پایدار برش میدهد.
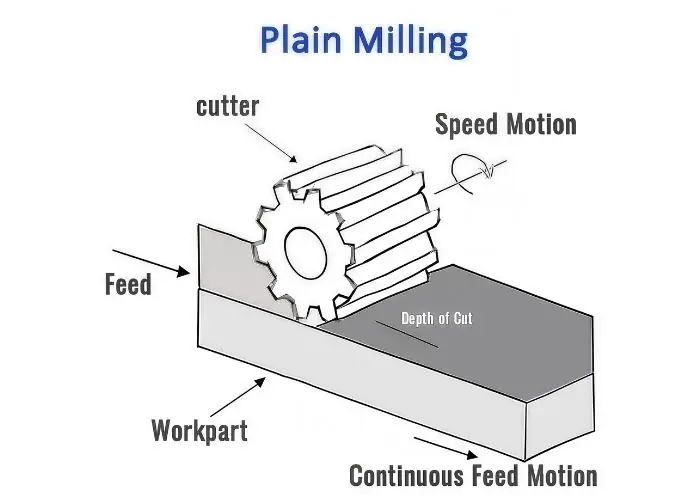
دستگاه فرز افقی اغلب برای فرزکاری ساده ترجیح داده میشود زیرا از تیغههای نصب شده روی محور پشتیبانی میکند و میتواند ابزارهای پهنتری را جابجا کند. این چیدمان برای صفحات تخت، پایههای ماشین، قطعات سازهای و قطعات کاری که نیاز به حذف یکنواخت مواد در یک سطح بزرگ دارند، مفید است.
کارگاههای فرزکاری مدرن cnc ممکن است بسته به هندسه قطعه از ماشینهای مختلفی استفاده کنند. یک فرز افقی، فرز عمودی یا مرکز ماشینکاری CNC ممکن است بر اساس موجودی دستگاه، اندازه قطعه، تلرانس، پرداخت سطح و حجم تولید انتخاب شود. دستگاه باید بر اساس پایداری فرآیند انتخاب شود، نه فقط نام دستگاه.
| ماشین تایپ | مناسب برای فرزکاری ساده | مزیت اصلی | محدودیت اصلی |
| دستگاه فرز افقی | بسیار مناسب است | پشتیبانی قوی از محور و ظرفیت برش گسترده | برای جیبهای پیچیده انعطافپذیری کمتری دارد |
| آسیاب عمودی | محدود به فرزکاری سنتی ساده | انعطافپذیر برای ماشینکاری CNC عمومی | برای فرزکاری سطحی و فرزکاری انتهایی مناسبتر است |
| مرکز ماشینکاری افقی CNC | مناسب برای تولید کنترل شده | تکرارپذیری و خودکارسازی | هزینه تجهیزات بالاتر |
| دستگاه فرز دستی | مناسب برای عملیات ساده | انعطافپذیر و قابل دسترس | مهارت اپراتور به شدت بر ثبات تأثیر میگذارد |
دستگاه فرز افقی
دستگاه فرز افقی، دستگاه کلاسیک برای فرزکاری ساده است. اسپیندل آن به صورت افقی قرار دارد و تیغه فرز روی یک محور نصب شده است. قطعه کار در امتداد میز حرکت میکند در حالی که تیغه فرز چرخان، مواد را از سطح جدا میکند.
این نوع دستگاه زمانی مفید است که برشدهنده باید سطح وسیعی را پوشش دهد و مواد را به طور پیوسته بردارد. تکیهگاه محور به بهبود استحکام کمک میکند، که برای برداشتن مواد سنگین و ایجاد سطح پایدار مهم است.
محدودیتهای آسیاب عمودی و فرزکاری ساده
یک فرز عمودی میتواند سطوح صاف را ماشینکاری کند، اما معمولاً این کار را از طریق فرزکاری سطحی یا فرزکاری انتهایی به جای فرزکاری ساده سنتی انجام میدهد. اسپیندل آن عمودی است، بنابراین محور برش معمولاً عمود بر سطح کار است. این امر آن را برای حفرهها، شیارها، سوراخها، خطوط تراز و پرداخت نهایی سطح رویه مناسبتر میکند.
فرز عمودی به دلیل انعطافپذیریاش هنوز در ماشینکاری CNC مدرن اهمیت دارد. با این حال، وقتی هدف یک عملیات فرزکاری ساده کلاسیک با استفاده از یک برشدهندهی نصبشده روی محور عریض است، معمولاً یک دستگاه فرز افقی مناسبتر است.
تکیهگاه آربور، نصب کاتر و استحکام دستگاه
تکیهگاه محور، نصب تیغه و استحکام دستگاه مستقیماً بر کیفیت فرزکاری ساده تأثیر میگذارند. اگر تیغه به درستی پشتیبانی نشود، لرزش و انحراف میتواند رخ دهد. این میتواند باعث ایجاد علائم لرزش، سطوح ناهموار، ضخامت نادرست و صافی ناهموار شود.
یک چیدمان پایدار نیازمند فاصله مناسب بین تیغهها، تکیهگاه ایمن برای محور فرز، نصب صحیح ابزار و شرایط مناسب دستگاه است. وقتی دستگاه و سیستم ابزار سفت و سخت باشند، فرآیند فرزکاری ساده قابل پیشبینیتر و تکرارپذیرتر میشود.
تیغه فرزهای ساده چیست؟
تیغههای فرز ساده، تیغههای استوانهای شکلی هستند که دندانههایی در اطراف محیط بیرونی خود دارند و برای برداشتن مواد از طریق عمل برش محیطی طراحی شدهاند. قطر، عرض، شکل دندانه، زاویه مارپیچ، جنس تیغه، پوشش و سطح کار آنها تعیین میکند که چه مقدار ماده میتوانند بردارند، سطح چقدر صاف میشود و فرآیند برش در طول ماشینکاری چقدر پایدار میماند.
تیغه فرز عامل اصلی در عملکرد فرزکاری ساده است. تیغهای که برای خشنکاری استفاده میشود باید استحکام و فضای براده کافی برای برداشتن مقادیر بیشتری از مواد را داشته باشد. تیغهای که برای پرداختکاری استفاده میشود باید برش نرمتر و کیفیت سطح بهتری را فراهم کند. انتخاب تیغه نامناسب میتواند باعث ایجاد صدای تقتق، عمر کوتاه ابزار، پرداخت ضعیف یا تخلیه ناپایدار براده شود.
تیغههای فرز ساده اغلب بر اساس شکل دندانه، وظیفه برش و کاربرد طبقهبندی میشوند. تیغههای فرز سبک معمولاً برای برشهای سبکتر و پرداخت بهتر استفاده میشوند، در حالی که تیغههای فرز سنگین برای برداشتن مواد با شدت بیشتر طراحی شدهاند. تیغههای فرز دندانه مستقیم و دندانه مارپیچ نیز در حین برش رفتار متفاوتی دارند.
| نوع برش | بهترین برای | مزیت اصلی | محدودیت اصلی |
| فرز ساده سبک | برشهای سبک و پرداخت نهایی | پرداخت سطح بهتر | برای جابجایی قطعات سنگین ایدهآل نیست |
| فرز ساده سنگین | زبری سطح و حذف بالای مواد | ظرفیت برش قوی | ممکن است پایان ناهموارتری به جا بگذارد |
| کاتر دندانه مستقیم | برش عمومی ساده | ساختار ساده | خطر لرزش بیشتر |
| برش دندانه مارپیچی | برش پایدار تولید | برش نرمتر | نیاز به تنظیمات مناسب |
| فرزکاری ساده پهن | سطوح مسطح بزرگ | پوشش سطحی کارآمد | نیروی برش بالاتر |
| نمودار فرز ساده | آموزش ابزار و برنامهریزی فرآیند | به توضیح هندسه برش کمک میکند | خود یک نوع ابزار نیست |
ساختار و هندسه تیغه فرز ساده
یک فرز ساده دارای بدنه استوانهای با دندانههای برشی است که در اطراف قسمت بیرونی آن قرار گرفتهاند. این فرز ممکن است از نظر عرض، قطر، تعداد دندانه، زاویه مارپیچ و جنس متفاوت باشد. این جزئیات طراحی، نحوه برخورد فرز با قطعه کار و برادهبرداری را کنترل میکنند.
هندسه ابزار برش بر نیروی برش، تشکیل براده، پرداخت سطح و عمر ابزار تأثیر میگذارد. طراحی دندانه قویتر میتواند برشهای سنگینتری را پشتیبانی کند، در حالی که دندانههای ظریفتر میتوانند کیفیت سطح را بهبود بخشند. برای ماشینکاری پایدار، هندسه ابزار برش باید با جنس و عملکرد آن مطابقت داشته باشد.
تیغههای دندانه مستقیم در مقابل تیغههای دندانه مارپیچ
تیغههای دندانه مستقیم، دندانههایی موازی با محور تیغه دارند. آنها ساده و برای کارهای عمومی مفید هستند، اما درگیری برش میتواند بیشتر منقطع باشد. این امر ممکن است لرزش را افزایش دهد، به خصوص در برشهای وسیعتر یا تنظیمات با سختی کمتر.
تیغههای دندانه مارپیچی دندانههای زاویهداری دارند که به تدریج وارد ماده میشوند. این درگیری نرمتر میتواند لرزش را کاهش دهد، سطح نهایی را بهبود بخشد و بار برش را به طور یکنواختتری توزیع کند. تیغههای مارپیچی اغلب زمانی ترجیح داده میشوند که پایداری و پرداخت نهایی مهم باشند.
فرز ساده سبک
یک فرز ساده سبک برای برداشتن مواد سبکتر، مراحل پرداخت یا ماشینهای کوچکتر استفاده میشود. این نوع فرز زمانی مفید است که قطعه به کیفیت سطح بهتری نیاز داشته باشد تا برداشتن حداکثری مواد. این فرزها معمولاً نیروهای برش کمتری ایجاد میکنند و میتوانند به بهبود کنترل ابعادی کمک کنند.
برشدهندههای سبک برای آلومینیوم، فولاد نرم و سایر مواد در مواقعی که عملیات نیاز به برش شدید نداشته باشد، مناسب هستند. آنها ممکن است برای برشهای خشن عمیق یا حذف مواد صنعتی سنگین به اندازه کافی قوی نباشند.
فرز ساده سنگین
یک فرز ساده سنگین برای خشنکاری و برداشتن مواد بزرگتر طراحی شده است. این نوع فرز معمولاً دندانههای برش قویتر و فضای براده بیشتری دارد که به آن اجازه میدهد بارهای برش بیشتری را تحمل کند. این ویژگی آن را برای قطعات کار بزرگ، قطعات سازهای و برداشتن مواد اولیه مفید میکند.
مزیت، پرداخت سطح است. فرزهای سنگین ممکن است سطح ناهموارتری نسبت به فرزهای پرداختکاری، به خصوص در تنظیمات پیشروی و عمق زیاد، ایجاد کنند. در بسیاری از موارد، پس از فرزکاری ساده و خشن، هنوز به یک مسیر پرداختکاری نیاز است.
چگونه فرز ساده مناسب را انتخاب کنیم؟
برشدهنده مناسب باید بر اساس جنس قطعه کار، عرض سطح، میزان برادهبرداری، استحکام دستگاه، تکیهگاه محور، هدف پرداخت سطح و حجم تولید انتخاب شود. برشدهندهای که برای آلومینیوم خوب کار میکند، ممکن است بهترین انتخاب برای فولاد ضد زنگ یا چدن نباشد.
یک فرآیند انتخاب برش عملی شامل موارد زیر است:
- مشخص کنید که آیا عملیات، خشنکاری، نیمهپرداخت یا پرداخت نهایی است.
- عرض برش را با سطح و ظرفیت دستگاه مطابقت دهید.
- هندسه دندانه را با توجه به جنس ماده و شکل براده انتخاب کنید.
- بررسی کنید که آیا دستگاه و محور میتوانند نیروی برش را تحمل کنند یا خیر.
- عمر ابزار، پرداخت سطح و زمان چرخه را با هم در نظر بگیرید.
- اگر استحکام محدود است، از برشهای بیش از حد تهاجمی خودداری کنید.
پارامترهای کلیدی در فرزکاری ساده چیست؟
پارامترهای کلیدی در فرزکاری ساده شامل سرعت برش، نرخ پیشروی، عمق برش، عرض برش، درگیری ابزار، هندسه ابزار، استفاده از مایع خنککننده و تلرانس یا سطح نهایی مورد نیاز است. این پارامترها نرخ برادهبرداری، نیروی برش، تولید گرما، سایش ابزار، تشکیل براده، کیفیت سطح و دقت ابعادی را کنترل میکنند.
فرزکاری ساده ممکن است ساده به نظر برسد، اما تغییر یک پارامتر میتواند کل فرآیند را تحت تأثیر قرار دهد. افزایش عمق برش، بهرهوری را بهبود میبخشد اما نیروی برش را افزایش میدهد. افزایش پیشروی ممکن است زمان چرخه را کاهش دهد اما میتواند پرداخت نهایی را بدتر کند. افزایش سرعت ممکن است عملکرد برش را بهبود بخشد اما میتواند گرما و سایش ابزار را افزایش دهد.
بهترین ترکیب پارامترها به جنس، ابزار برش، دستگاه، فیکسچر و نیاز نهایی بستگی دارد. خشنکاری باید بر حذف کارآمد مواد بدون بیثباتی تمرکز کند. پرداختکاری باید بر کیفیت سطح، صافی و کنترل ابعادی تمرکز کند.
| پارامتر | چه چیزی را کنترل میکند؟ | اگر خیلی تهاجمی | اگر خیلی محافظهکار باشید |
| سرعت برش | عملیات حرارتی و برش | سایش ابزار، سوختن، گرمای بیش از حد | بهره وری پایین |
| میزان تغذیه | بار تراشه و زمان چرخه | پرداخت خشن، نیروی زیاد | سایش، راندمان پایین |
| عمق برش | مواد برداشته شده در هر عبور | پچ پچ، انحراف | پاسهای خیلی زیاد |
| عرض برش | درگیری برش | بار برش بالا | بهره وری پایین |
| خنککننده/روانکننده | گرما و جریان تراشه | در صورت استفاده نادرست، آشفتگی بیش از حد ایجاد میکند | گرما، سایش، بسته شدن تراشه |
| هندسه برش | تشکیل تراشه و پایداری | ابزار اشتباه میتواند باعث ایجاد نویز شود | ابزار ممکن است به طور ناکارآمد برش دهد |
| اشتغال به کار | پایداری قطعه | اعوجاج در صورت گیرش بیش از حد | حرکت در صورت کم بودن گیره |
سرعت برش، نرخ تغذیه و عمق برش
سرعت برش، سرعت سطح ابزار برش در برابر ماده است. نرخ پیشروی، سرعت حرکت قطعه کار از روی ابزار برش است. عمق برش، مقدار مادهای است که در هر بار برش به صورت عمودی برداشته میشود. این تنظیمات باید متعادل باشند تا از سایش ابزار، لرزش و پرداخت ضعیف جلوگیری شود.
برای خشنکاری، اگر دستگاه سفت و سخت باشد، ممکن است میزان بیشتری از مواد قابل برداشت باشد. برای پرداخت نهایی، معمولاً یک مسیر سبکتر و پایدارتر بهتر است. نباید برای هر ماده یا سطح مورد نیاز، یک استراتژی برش یکسان اعمال شود.
عرض برش و درگیری ابزار
پهنای برش تعیین میکند که چه مقدار از ابزار برش در سراسر سطح قطعه کار درگیر میشود. فرزکاری ساده اغلب شامل درگیری گسترده است که میتواند بهرهوری را بهبود بخشد اما بار برش را نیز افزایش میدهد. اگر دستگاه یا فیکسچر نتواند این بار را تحمل کند، ممکن است لرزش ایجاد شود.
درگیری ابزار باید بر اساس اندازه ابزار، جنس و سختی آن انتخاب شود. درگیری پایدار باعث تشکیل براده و سطح صاف یکنواخت میشود. درگیری ناپایدار باعث ایجاد سر و صدا، لرزش، سایش ابزار و تغییر ابعاد میشود.
تلرانس و کنترل ابعادی
فرزکاری ساده میتواند سطوح صاف و یکنواختی را در صورتی که دستگاه، ابزار برش و تنظیمات آن پایدار باشند، ایجاد کند. با این حال، تلرانس به عوامل زیادی از جمله دقت دستگاه، استحکام محور، محل نگهداری ابزار، وضعیت ابزار برش، حرکت مواد و روش بازرسی بستگی دارد.
برای قطعات دقیق، میتوان از فرزکاری ساده برای خشنکاری یا آمادهسازی سطح مرجع و به دنبال آن عملیات پرداختکاری استفاده کرد. هنگامی که صافی یا ضخامت دقیق مورد نیاز باشد، ممکن است ماشینکاری مرحلهای و بازرسی دقیق مورد نیاز باشد.
کنترل پرداخت سطح و صافی
پرداخت سطح تحت تأثیر تیزی ابزار برش، هندسه دندانه، نرخ پیشروی، سرعت برش، ارتعاش و تخلیه براده قرار میگیرد. صافی تحت تأثیر تکیهگاه قطعه کار، روش بستن، تنش ماده و استراتژی برش قرار میگیرد. یک سطح زیبا همیشه صاف نیست و یک سطح صاف ممکن است هنوز نیاز به بهبود پرداخت داشته باشد.
برای صفحات بزرگ و اجزای سازهای، کنترل صافی اغلب به بیش از یک پاس نیاز دارد. خشنکاری میتواند بیشتر مواد را حذف کند، در حالی که یک پاس پرداخت سبکتر میتواند وضعیت سطح و پایداری ابعادی را بهبود بخشد.
خنک کننده و روانکاری
خنککننده و روانکننده به کاهش گرما، کنترل اصطکاک، بهبود تخلیه براده و افزایش عمر ابزار کمک میکنند. اهمیت آنها به جنس و شرایط برش بستگی دارد. آلومینیوم ممکن است به پشتیبانی تخلیه براده نیاز داشته باشد، در حالی که فولاد ضد زنگ ممکن است به کنترل گرمای قویتری نیاز داشته باشد.
مدیریت ضعیف خنککننده میتواند باعث برش مجدد براده، آسیب سطحی، گرمای بیش از حد یا سایش ابزار شود. با این حال، خنککننده باید از فرآیند برش پشتیبانی کند، نه اینکه صرفاً در حجم زیاد و بدون هدف اضافه شود.
چه موادی برای فرزکاری ساده مناسب هستند؟
فرزکاری ساده برای بسیاری از مواد مهندسی، از جمله آلومینیوم، فولاد، فولاد ضد زنگ، چدن، آلیاژهای مس و برخی از پلاستیکهای مهندسی مناسب است. سختی، شکلپذیری، چقرمگی، رفتار حرارتی، تشکیل براده و تنش داخلی ماده، انتخاب ابزار برش، پارامترهای برش، استراتژی خنککننده و احتمال پلیسه، ارتعاش یا سایش ابزار را تعیین میکند.
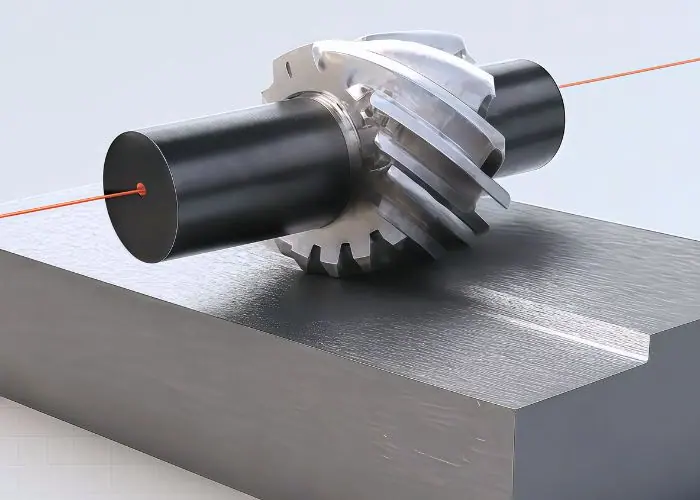
رفتار مواد به شدت بر نتایج فرزکاری ساده تأثیر میگذارد. برش آلومینیوم معمولاً آسانتر است، اما اگر ابزار کند باشد، میتواند لبههای انباشته ایجاد کند. فولاد میتواند به نیروی برش بالاتری نیاز داشته باشد. فولاد ضد زنگ ممکن است در اثر کارسختی آسیب ببیند. چدن میتواند پایدار اما ساینده باشد. پلاستیکها میتوانند تحت حرارت یا فشار گیره تغییر شکل دهند.
از آنجا که مواد واکنشهای متفاوتی نشان میدهند، نباید یک فرز ساده و پارامترهای آن را بدون بررسی از یک کار به کار دیگر کپی کرد. یک فرآیند خوب، هندسه، سرعت، پیشروی، عمق برش و مایع خنککننده فرز را با ماده خاص تطبیق میدهد.
| ماده | رفتار ماشینکاری | نگرانی اصلی | نکته کاربردی |
| آلومینیوم | ماشینکاری آسان، جریان براده بالا | پلیسهها و لبههای انباشته | از ابزارهای تیز و تخلیه خوب تراشه استفاده کنید |
| فولاد | نیروی برش بالاتر | سایش ابزار و گرما | از تنظیمات سفت و سخت و پارامترهای مناسب استفاده کنید |
| فولاد ضد زنگ | سخت و ممکن است سخت کار کند | گرما و سایش برش | از ساییدگی خودداری کنید و از مایع خنک کننده مناسب استفاده کنید |
| آهن | پایدار اما ساینده | سایش ابزار و گرد و غبار/تراشهها | از جنس ابزار مناسب استفاده کنید |
| آلیاژهای مس | شکلپذیر و گاهی چسبنده | لکه و خراش | از هندسه دقیق و فید کنترلشده استفاده کنید |
| پلاستیک های مهندسی | حساس به حرارت و انعطافپذیر | تغییر شکل و ذوب | از ابزارهای تیز و بارهای برش سبک استفاده کنید |
آلومینیوم و فلزات غیر آهنی
آلومینیوم معمولاً به صورت ساده فرزکاری میشود زیرا سبک، قابل ماشینکاری است و به طور گسترده در صفحات، محفظهها، براکتها و قطعات اتوماسیون استفاده میشود. میتوان آن را به طور کارآمد ماشینکاری کرد، اما اگر ابزار برش تیز نباشد یا برادهها به درستی پاک نشوند، آلیاژهای نرم آلومینیوم ممکن است دچار پلیسه یا لبههای انباشته شوند.
مس و سایر فلزات غیرآهنی نیز میتوانند به صورت ساده فرزکاری شوند، اما ممکن است به هندسه برش متفاوتی نیاز داشته باشند. هدف این است که مواد به طور تمیز برش داده شوند تا اینکه روی سطح پخش شوند. تیزی ابزار و تخلیه براده مهم است.
فولاد و فولاد ضد زنگ
فولاد و فولاد ضد زنگ نیاز به توجه بیشتری به نیروی برش، استحکام و سایش ابزار دارند. آنها معمولاً نسبت به آلومینیوم، به خصوص زمانی که تنظیمات ضعیف است یا ابزار برش فرسوده شده است، کمتر بخشنده هستند. شرایط برش نامناسب میتواند گرما را افزایش داده و عمر ابزار را کاهش دهد.
فولاد ضد زنگ چالش برانگیزتر است زیرا اگر ابزار برش به جای برش تمیز، ساییده شود، میتواند سخت شود. تغذیه مناسب، ابزار تیز، خنک کننده و نگهدارنده محکم به حفظ یک فرآیند پایدار کمک میکند.
چدن و مصالح ساختمانی
چدن میتواند برای فرزکاری ساده مناسب باشد زیرا اغلب به تراشههای کوچک تبدیل میشود و پایداری ابعادی خوبی دارد. با این حال، برخی از چدنها ساینده هستند و میتوانند برشها را سریعتر فرسوده کنند. جنس ابزار و کنترل گرد و غبار باید در نظر گرفته شود.
مواد سازهای مورد استفاده در ماشینآلات، تجهیزات ساختمانی و قطعات صنعتی اغلب نیاز به آمادهسازی سطح وسیعی دارند. فرزکاری ساده میتواند زمانی مفید باشد که این قطعات نیاز به سطوح نصب صاف یا کنترل ضخامت قبل از ماشینکاری اضافی داشته باشند.
چگونه خواص مواد بر انتخاب ابزار برش تأثیر میگذارد
خواص مواد بر انتخاب ابزار برش تأثیر میگذارد زیرا هر ماده نیروهای برشی و رفتار براده متفاوتی ایجاد میکند. ابزاری که برای پرداخت آلومینیوم سبک طراحی شده است ممکن است برای برش قطعات فولادی سنگین به اندازه کافی قوی نباشد. یک ابزار برش خشنکاری ممکن است مواد را به سرعت برش دهد اما ممکن است الزامات پرداخت ظریف را برآورده نکند.
انتخاب کاتر باید موارد زیر را در نظر بگیرد:
- سختی و چقرمگی مواد
- نوع تراشه و تخلیه تراشه
- پرداخت سطح مورد نیاز
- مبلغ حذف موجودی
- مقاومت در برابر سایش ابزار
- استحکام ماشین آلات و محور
- الزامات خنک کننده یا روانکاری
مزایا و محدودیتهای فرزکاری ساده چیست؟
فرزکاری ساده، ماشینکاری سطوح تخت کارآمد، برادهبرداری پایدار، ابزارسازی ساده و مناسب برای سطوح وسیع قطعه کار را ارائه میدهد، اما زمانی که قطعات به خطوط پیچیده، حفرهها، حفرههای عمیق، پروفیلهای دقیق یا پرداختهای سطحی بسیار ظریف نیاز دارند، محدود میشود. این روش زمانی بهترین استفاده را دارد که هدف ماشینکاری، برادهبرداری ساده، تخت و پایدار مواد باشد.
بزرگترین مزیت فرزکاری ساده، بهرهوری آن در سطوح صاف و وسیع است. یک ابزار برش مناسب میتواند مواد را در یک منطقه وسیع برش دهد و این فرآیند را برای آمادهسازی قطعه، تراز کردن سطح و ماشینکاری سطح پایه مفید میکند. وقتی هندسه قطعه ساده باشد، راهاندازی میتواند ساده باشد.
محدودیتها از هندسه و انعطافپذیری ناشی میشوند. فرزکاری ساده بهترین گزینه برای ویژگیهای سهبعدی دقیق، حفرههای داخلی، شیارهای باریک یا پروفیلهای پیچیده قطعات نیست. در این شرایط، فرزکاری انتهایی، فرزکاری سطحی، فرزکاری شیاری یا فرزکاری CNC چند محوره ممکن است مناسبتر باشند.
| منظر | مزایای | محدودیت ها |
| ماشینکاری سطحی | برای سطوح صاف و گسترده کارآمد است | محدود برای هندسه پیچیده |
| تجهیز | از انواع استاندارد برش استفاده میکند | نیاز به تنظیم صحیح محور/برش دارد |
| بهره وری | مناسب برای حذف قطعات سنگین | ممکن است به پاس پایان نیاز داشته باشد |
| راه اندازی دستگاه | پایدار در ماشینهای افقی | در چیدمان عمودی راحتتر نیست |
| هزینه | مقرون به صرفه برای سطوح ساده | در صورت نیاز به تنظیمات زیاد، کارایی کمتری دارد |
| دقت | میتواند از صافی کنترلشده پشتیبانی کند | حساس به ضربه و لرزش |
مزایای فرزکاری ساده
فرزکاری ساده میتواند مواد را به طور موثر از سطوح وسیع بردارد، که آن را برای خشنکاری و آمادهسازی سطح مفید میکند. همچنین میتواند برش پایداری را در زمانی که دستگاه، محور، برشدهنده و فیکسچر سفت و سخت هستند، فراهم کند. این امر آن را برای صفحات، اجزای پایه، قطعات سازهای و قطعات کار مستطیلی بزرگ ارزشمند میکند.
ابزارسازی نیز در مقایسه با عملیات ماشینکاری پیچیدهتر نسبتاً ساده است. هنگامی که هندسه با فرآیند مطابقت داشته باشد، فرزکاری ساده میتواند پیچیدگی غیرضروری مسیر ابزار را کاهش داده و امکان برداشت قابل پیشبینی مواد را فراهم کند.
معایب فرزکاری ساده
فرزکاری ساده برای هندسههای پیچیده ایدهآل نیست. این روش نمیتواند به راحتی حفرهها، پروفیلهای منحنی، جزئیات ظریف یا اشکال داخلی عمیق را ماشینکاری کند. همچنین ممکن است در حین برداشت سنگین مواد، سطح ناهموارتری ایجاد کند که نیاز به یک عملیات تکمیلی ثانویه دارد.
محدودیت دیگر تجهیزات است. فرزکاری ساده سنتی بیشترین تأثیر را روی ماشینهای فرز افقی دارد. اگر کارگاهی عمدتاً از مراکز ماشینکاری عمودی استفاده میکند، فرزکاری پیشانی یا فرزکاری انتهایی ممکن است کاربردیتر باشد.
چه زمانی از فرزکاری ساده استفاده کنیم؟
فرزکاری ساده باید زمانی استفاده شود که قطعه به یک سطح صاف و پهن نیاز داشته باشد که به طور موثر ماشینکاری شود. این روش برای صفحات پایه، آماده سازی قطعات، سطوح مرجع، قطعات سازه ای و قطعات کار بزرگ با هندسه ساده مناسب است.
همچنین زمانی مفید است که فرآیند بتواند مواد را به روشی پایدار و تکرارپذیر و بدون نیاز به مسیرهای ابزار پیچیده حذف کند. اگر شکل مورد نظر وسیع، مسطح و در دسترس باشد، فرزکاری ساده میتواند یک انتخاب عملی باشد.
چه زمانی از فرزکاری ساده استفاده نکنیم؟
فرزکاری ساده نباید زمانی استفاده شود که قطعه نیاز به حفرههای پیچیده، حفرههای داخلی، خطوط منحنی، شیارهای باریک یا پروفیلهای دقیق داشته باشد. این ویژگیها برای فرزکاری انتهایی، فرزکاری کناری، فرزکاری شیاری یا ماشینکاری چند محوره مناسبتر هستند.
همچنین ممکن است زمانی که مستقیماً از عملیات، به یک سطح بسیار صاف نیاز باشد، نامناسب باشد. در این صورت، میتوان پس از فرزکاری ساده از فرزکاری سطحی، سنگزنی یا روش پرداخت دیگری استفاده کرد.
فرزکاری ساده چگونه با سایر عملیات فرزکاری مقایسه میشود؟
فرزکاری ساده با سایر عملیات فرزکاری از نظر جهتگیری ابزار برش، لبه برش، سطح هدف و کاربرد متفاوت است. فرزکاری ساده عمدتاً برای سطوح صاف و پهن استفاده میشود، در حالی که فرزکاری سطحی بر پرداخت سطح بالایی تمرکز دارد، فرزکاری انتهایی حفرهها و پروفیلها را برش میدهد، فرزکاری کناری سطوح جانبی عمودی را برش میدهد، فرزکاری استرادل دو سطح موازی را ماشینکاری میکند و فرزکاری شیاردار شیارها یا کانالها را ایجاد میکند.
درک این تفاوتها به مهندسان کمک میکند تا فرآیند صحیح را انتخاب کنند. یک قطعه ممکن است به بیش از یک عملیات فرزکاری نیاز داشته باشد. به عنوان مثال، فرزکاری ساده ممکن است یک سطح صاف بزرگ را آماده کند، فرزکاری سطحی ممکن است پرداخت نهایی را بهبود بخشد، فرزکاری انتهایی ممکن است حفرههایی ایجاد کند و سوراخکاری ممکن است سوراخهایی ایجاد کند.
بهترین روش فرزکاری به هندسه، تلرانس، جنس، پرداخت سطح، در دسترس بودن دستگاه و هزینه بستگی دارد. هیچ عملیات فرزکاری واحدی برای هر ویژگی بهترین نیست.
| عمل | عمل برش اصلی | بهترین برای | تفاوت از فرزکاری ساده |
| فرز ساده | دندانههای برش محیطی | سطوح مسطح پهن | فرآیند اصلی برای حذف مواد زائد از سطوح وسیع |
| تراش صورت | سطح و لبههای برشدهنده | پرداخت نهایی سطح بالا | اغلب سطح نهایی بهتری ایجاد میکند |
| پایان آسیاب | لبههای برش انتهایی و جانبی | جیبها، شیارها، پروفیلها | انعطافپذیری بیشتر برای هندسه پیچیده |
| فرز جانبی | درگیری برش جانبی | سطوح جانبی عمودی | روی سطوح جانبی تمرکز دارد |
| آسیاب استردل | دو برش دهنده جانبی | دو چهره موازی | ماشین آلات هر دو طرف به طور همزمان |
| فرز اسلات | فرز شیاردار یا فرز انگشتی | شیارها و کانال ها | به جای تراز کردن سطوح وسیع، قطعه کار را برش میدهد |
| آسیاب اسلب | کاتر محیطی عریض | سطوح مسطح پهن | اغلب مانند فرزکاری ساده در نظر گرفته میشود |
فرزکاری ساده در مقابل فرزکاری پیشانی
فرزکاری ساده از لبههای برش محیطی ابزار برش استفاده میکند و محور ابزار معمولاً موازی با سطح کار است. فرزکاری پیشانی از سطح ابزار برش استفاده میکند و محور ابزار معمولاً عمود بر سطح ماشینکاری شده است.
فرزکاری سطحی اغلب برای دستیابی به سطح رویه صافتر ترجیح داده میشود، در حالی که فرزکاری ساده برای حذف گسترده مواد مؤثر است. در برخی از طرحهای فرآیند، ممکن است ابتدا از فرزکاری ساده استفاده شود و پس از آن برای پرداخت نهایی از فرزکاری سطحی استفاده شود.
فرزکاری ساده در مقابل فرزکاری انتهایی
فرزکاری انتهایی از فرزکاری انتهایی استفاده میکند که میتواند هم با انتهای ابزار و هم با کنار آن برش انجام دهد. این امر فرزکاری انتهایی را برای ایجاد حفرهها، شیارها، پروفیلها و اشکال پیچیده دوبعدی یا سهبعدی انعطافپذیرتر میکند.
فرزکاری ساده انعطافپذیری کمتری دارد اما میتواند برای سطوح صاف و وسیع کارآمد باشد. اگر قطعه نیاز به تولید شکل پیچیده داشته باشد، فرزکاری انتهایی معمولاً مناسبتر است. اگر قطعه نیاز به تراز کردن سطح در یک منطقه وسیع داشته باشد، فرزکاری ساده ممکن است کارآمدتر باشد.
فرزکاری ساده در مقابل فرزکاری کناری
فرزکاری جانبی از یک ابزار برش برای ماشینکاری سطوح جانبی یا وجوه عمودی استفاده میکند. این روش زمانی مفید است که هدف ایجاد یا پرداخت یک دیواره جانبی باشد. فرزکاری ساده بر ماشینکاری سطوح صاف با برش محیطی وسیع تمرکز دارد.
هر دو عملیات ممکن است از برش محیطی استفاده کنند، اما سطح هدف متفاوت است. فرزکاری ساده در یک سطح صاف یا مسطح کار میکند، در حالی که فرزکاری جانبی در امتداد کنار قطعه کار انجام میشود.
فرزکاری ساده در مقابل فرزکاری افقی
فرزکاری استرادل از دو تیغه برشی که روی یک محور نصب شدهاند برای ماشینکاری همزمان دو سطح موازی استفاده میکند. این روش زمانی مفید است که هر دو طرف یک قطعه نیاز به ماشینکاری با فاصله کنترلشده داشته باشند.
فرزکاری ساده معمولاً یک سطح وسیع را ماشینکاری میکند. فرزکاری استرادل تخصصیتر است و زمانی استفاده میشود که لازم باشد سطوح جانبی موازی به طور مؤثر تولید شوند.
فرزکاری ساده در مقابل فرزکاری شیاردار
فرزکاری شیاردار، شیارها، کانالها یا شکافهایی ایجاد میکند. این روش به جای اینکه صرفاً یک سطح وسیع را تراز کند، قطعه کار را برش میدهد. ابزارها ممکن است شامل تیغههای شیاردار یا فرزهای انگشتی باشند.
فرزکاری ساده برای تولید سطح صاف و حذف مواد استفاده میشود. اگر شکل مورد نظر شیار یا کانال باشد، فرزکاری شیاری معمولاً انتخاب صحیحی است.
مشکلات رایج در فرزکاری ساده چیست و چگونه میتوان آنها را برطرف کرد؟
مشکلات رایج در فرزکاری ساده شامل لرزش، صدای تق تق، پرداخت ضعیف سطح، سایش سریع ابزار، تراکم براده، تشکیل پلیسه، گرمای بیش از حد و صافی یا ضخامت نادرست است. این مشکلات معمولاً از ضعف در نگهداری ابزار، انتخاب نامناسب ابزار برش، پارامترهای نادرست، صلبیت ناکافی دستگاه، سایش ابزار یا تخلیه ضعیف براده ناشی میشوند.
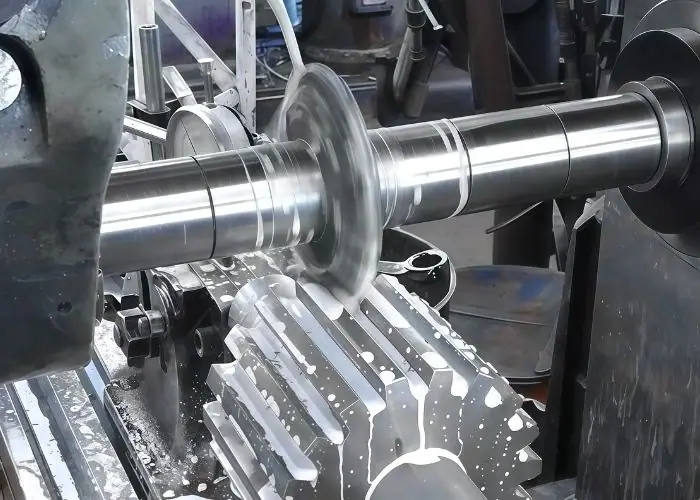
عیبیابی فرزکاری ساده باید با سیستم ماشینکاری آغاز شود. اگر سطح ناهموار باشد، علت آن ممکن است سایش ابزار، لرزش، برادهبرداری مجدد یا نرخ پیشروی نادرست باشد. اگر ضخامت ناهموار باشد، علت آن ممکن است اعوجاج گیره، انحراف تیغه یا خطای تنظیمات دستگاه باشد.
حل مشکل نیازمند شناسایی علت اصلی است. تغییر تلرانس ترسیم یا تکرار همان برش، یک دستگاه ضعیف، ابزار برش کند یا میله ناپایدار را اصلاح نمیکند.
| مشکل | علت احتمالی | راه حل عملی |
| علائم پچ پچ | تنظیم ضعیف، بار برش بیش از حد | بهبود استحکام و کاهش عمق برش |
| پرداخت سطحی ضعیف | کاتر فرسوده، لرزش، تغذیه ضعیف | از کاتر تیزتر استفاده کنید و پارامترها را بهینه کنید |
| سایش سریع ابزار | سرعت بالا، جنس سخت، مایع خنککننده نامناسب | سرعت را تنظیم کنید و از جنس ابزار مناسب استفاده کنید |
| بسته بندی تراشه | تخلیه ضعیف تراشه | بهبود هندسه خنککننده، انفجار هوا یا برش |
| تشکیل سوهان | برش کسل کننده یا مواد انعطاف پذیر | از ابزار تیز و تغذیه صحیح استفاده کنید |
| خطای مسطح بودن | اعوجاج گیره یا برداشت ناهموار قطعات | بهبود پشتیبانی و استفاده از پاس پایانی |
| تنوع ضخامت | انحراف ابزار یا خطای تنظیم | بررسی تراز برش، محور و دستگاه |
پچ پچ و ارتعاش
لرزش به صورت ردهای تکراری، سر و صدا یا برش ناپایدار ظاهر میشود. این مشکل اغلب در اثر گیرهبندی ضعیف، عمق برش بیش از حد، بیرونزدگی ابزار، پشتیبانی ناکافی از محور برش یا مشکلات مربوط به استحکام دستگاه ایجاد میشود. اگر لرزش نادیده گرفته شود، میتواند به سطح آسیب برساند و عمر ابزار را کوتاه کند.
برای کاهش لرزش، فیکسچر را بهبود بخشید، برآمدگی ابزار را کاهش دهید، تکیهگاه محور را بررسی کنید، بار برش را کاهش دهید و از یک ابزار برش پایدارتر استفاده کنید. یک چیدمان سفت و سخت معمولاً مهمترین گام اول است.
پایان ضعیف سطح
پرداخت سطح ضعیف میتواند ناشی از ساییدگی دندانههای ابزار برش، نرخ پیشروی نادرست، برش ناپایدار، برش مجدد براده یا هندسه ضعیف ابزار برش باشد. ابزار برش خشنکاری سنگین نیز ممکن است سطح ناهموارتری به جا بگذارند، به خصوص هنگامی که با پارامترهای تهاجمی استفاده شوند.
برای بهبود پرداخت، از یک ابزار برش تیزتر استفاده کنید، لرزش را کاهش دهید، سرعت و پیشروی را بهینه کنید، جریان خنککننده را بهبود بخشید و یک مسیر پرداخت سبکتر را در نظر بگیرید. اگر نیاز به پرداخت نهایی بسیار زیاد باشد، ممکن است عملیات پرداخت دیگری مورد نیاز باشد.
پوشیدن ابزار سریع
سایش سریع ابزار ممکن است ناشی از سرعت برش بیش از حد، جنس سخت یا ساینده، مایع خنککننده نامناسب، جنس نامناسب ابزار یا سایش باشد. سایش ابزار بر سطح نهایی، کنترل ابعادی و نیروی برش تأثیر میگذارد.
برای کاهش سایش ابزار، جنس و پوشش برشدهندهی مناسب را انتخاب کنید، پارامترها را با جنس ماده مطابقت دهید، از سایش جلوگیری کنید و در طول تولید، وضعیت ابزار را زیر نظر داشته باشید. برنامهریزی عمر ابزار برای تکرار کار مهم است.
بستهبندی تراشه و تخلیه ضعیف تراشه
انباشتگی تراشه زمانی اتفاق میافتد که تراشهها به جای پاک شدن، در ناحیه برش باقی میمانند. این میتواند باعث خراشهای سطحی، تجمع گرما، آسیب به ابزار برش، پلیسهها و پرداخت ضعیف شود. این احتمال زمانی بیشتر میشود که ابزار برش فضای کافی برای تراشه نداشته باشد یا ماده تراشههای بلندی تولید کند.
راهحلها شامل بهبود جهت خنککننده، استفاده از دمش هوا در صورت لزوم، کاهش بار برش، تغییر هندسه برش یا تنظیم پیشروی و سرعت است. کنترل براده بخش کلیدی پایداری فرآیند است.
صافی یا ضخامت نادرست
خطاهای مربوط به صافی و ضخامت میتوانند ناشی از تکیهگاه ضعیف، اعوجاج گیره، انحراف ابزار برش، رشد حرارتی، برداشت ناهموار قطعات یا تنش داخلی مواد باشند. قطعات بزرگ یا نازک به طور ویژه حساس هستند.
برای بهبود دقت، قطعه کار را به درستی پشتیبانی کنید، از بستن بیش از حد خودداری کنید، از ماشینکاری مرحلهای استفاده کنید، مواد را به طور یکنواخت بردارید و با عبور نور پایدار، کار را تمام کنید. بازرسی باید ضخامت و صافی را تأیید کند.
فرزکاری ساده معمولاً در کجا استفاده میشود؟
فرزکاری ساده معمولاً برای ماشینکاری سطوح صاف و وسیع، آمادهسازی سطوح مرجع، کاهش ضخامت قطعه و ایجاد سطوح نصب پایدار روی قطعات ماشین، صفحات پایه، اجزای سازهای، قطعات خودرو، اجزای هوافضا، قطعات تجهیزات پزشکی و تجهیزات صنعتی استفاده میشود. این روش به ویژه زمانی مفید است که سطوح بزرگ نیاز به حذف مواد کارآمد و کنترلشده داشته باشند.
بسیاری از قطعات ماشینکاری شده به صورت بلوک، صفحه، ریختهگری یا آهنگری با مواد اضافی شروع میشوند. فرزکاری ساده میتواند آن مواد را حذف کرده و قبل از سوراخکاری، سوراخکاری سطحی، فرزکاری انتهایی، سنگزنی یا مونتاژ، یک سطح صاف ایجاد کند. این امر آن را هم به عنوان یک فرآیند خشنکاری و هم به عنوان یک فرآیند آمادهسازی ارزشمند میکند.
فرزکاری ساده محدود به یک صنعت نیست. ارزش آن از صافی، برش پایدار و بهرهوری ناشی میشود. هر زمان که قطعهای نیاز به آمادهسازی دقیق و کارآمد سطح وسیعی داشته باشد، میتوان فرزکاری ساده را در نظر گرفت.
| منطقه کاربرد | قطعات معمولی | چرا فرزکاری ساده مفید است؟ |
| صفحات پایه | صفحات ثابت، پایههای ماشین | سطوح مرجع مسطح ایجاد میکند |
| اجزای ماشین | بلوکها، سرسرهها، قطعات سازهای | آماده سازی محل نصب و تماس |
| خودرو | محفظهها، براکتها، سطوح صاف | پشتیبانی از ثبات تولید |
| هوافضا | قطعات و صفحات سازهای | به آمادهسازی سطوح دقیق کمک میکند |
| تجهیزات پزشکی | سکوها، وسایل، محفظهها | پشتیبانی از مونتاژ پایدار |
| تجهیزات صنعتی | بشقابها و قابهای بزرگ | حذف کارآمد مواد |
سطوح صاف و صفحات پایه
صفحات پایه اغلب به سطوح صاف و پایدار نیاز دارند تا بتوانند اجزای دیگر را به طور دقیق پشتیبانی کنند. فرزکاری ساده میتواند قبل از افزودن ویژگیهای ماشینکاری اضافی، یک سطح مرجع ایجاد کند. این برای فیکسچرها، تجهیزات اتوماسیون، پایههای ماشین و مجموعههای سازهای مفید است.
اگر سطح پایه ناهموار باشد، مونتاژ بعدی ممکن است دچار شکاف، ناهماهنگی یا بارگذاری ناهموار شود. یک فرآیند فرزکاری ساده کنترلشده به کاهش این خطرات کمک میکند.
اجزای ماشین و قطعات سازهای
اجزای ماشین ممکن است برای نصب، لغزش، قرارگیری یا بستن به سطوح صاف نیاز داشته باشند. فرزکاری ساده میتواند این نواحی را به طور موثر آماده کند، به خصوص زمانی که سطح وسیع و قابل دسترس باشد.
قطعات سازهای همچنین ممکن است به ضخامت کنترلشده یا سطوح تماس مسطح نیاز داشته باشند. در این موارد، فرزکاری ساده میتواند به عنوان یک گام اولیه قبل از سایر عملیات ماشینکاری دقیق عمل کند.
قطعات خودرو
قطعات خودرو ممکن است از فرزکاری ساده برای محفظهها، براکتها، سطوح مربوط به موتور و ویژگیهای ساختاری استفاده کنند. این فرآیند میتواند به آمادهسازی سطوح صاف برای مونتاژ یا ماشینکاری بیشتر کمک کند.
در محیطهای تولیدی، تکرارپذیری مهم است. فیکسچرهای پایدار، پارامترهای کنترلشده و مدیریت عمر ابزار به حفظ ثبات در بین دستهها کمک میکنند.
اجزای هوافضا
قطعات هوافضا اغلب به سطوح دقیق، حذف پایدار مواد و کنترل دقیق اعوجاج نیاز دارند. فرزکاری ساده ممکن است برای آمادهسازی سطوح اولیه یا مرجع قبل از ماشینکاری پیچیدهتر استفاده شود.
از آنجا که قطعات هوافضا میتوانند شامل مواد با ارزش بالا و بازرسی دقیق باشند، برنامهریزی فرآیند از اهمیت ویژهای برخوردار است. نگهداری، توالی حذف مواد و بازرسی باید با دقت کنترل شود.
قطعات تجهیزات پزشکی
قطعات تجهیزات پزشکی ممکن است شامل محفظهها، صفحات، فیکسچرها و سکوهای دقیق باشند. فرزکاری ساده میتواند به ایجاد سطوح صاف و پایدار مورد نیاز برای مونتاژ و ترازبندی کمک کند.
برای کاربردهای مرتبط با پزشکی، کنترل پلیسه، کیفیت سطح و بازرسی مهم هستند. حتی اگر هندسه ساده باشد، قطعه ممکن است نیاز به کیفیت ثابت و کنترل مستند داشته باشد.
تجهیزات ساختمانی و صنعتی
تجهیزات ساختمانی و صنعتی اغلب از اجزای سازهای بزرگ، صفحات و قابها استفاده میکنند. فرزکاری ساده میتواند سطوح نصب مسطح را آماده کند، موجودی را کاهش دهد و سطوحی را برای سوراخکاری یا مونتاژ بعدی ایجاد کند.
این فرآیند زمانی مفید است که دوام و تناسب اهمیت داشته باشد، حتی اگر قطعه به پرداخت نهایی بسیار دقیق و ظریفی نیاز نداشته باشد.
چه ملاحظات ایمنی در فرزکاری ساده اهمیت دارد؟
ایمنی فرزکاری ساده به نگهداری ایمن قطعه کار، نصب صحیح ابزار برش و محور، حفاظ مناسب دستگاه، کنترل ایمن براده، مدیریت خنککننده و محافظت از اپراتور بستگی دارد. از آنجا که فرزکاری ساده از ابزارهای برشی چرخان و نیروهای برشی قوی استفاده میکند، راهاندازی ناامن میتواند منجر به حرکت قطعه کار، پرتاب براده، آسیب ابزار، گیر کردن، سوختگی یا آسیب جدی شود.
قبل از شروع ماشینکاری، ایمنی باید در نظر گرفته شود. اپراتور باید تأیید کند که قطعه کار محکم بسته شده است، ابزار برش ایمن است، محور دستگاه پشتیبانی میشود، محافظها در جای خود قرار دارند، سرعتها مناسب هستند و کنترلهای اضطراری در دسترس هستند. برادهبرداری هرگز نباید در حین کار دستگاه با دست انجام شود.
یک فرآیند ایمن همچنین از کیفیت قطعه محافظت میکند. شل بودن محل کار، آسیب دیدن ابزار برشی یا برادههای کنترل نشده نه تنها خطرات ایمنی هستند، بلکه باعث ایجاد سطح صاف ضعیف، سایش ابزار و ضایعات قطعات نیز میشوند.
| منطقه ایمنی | خطر | تمرین ایمن |
| اشتغال به کار | حرکت قطعه کار | گیره و تکیهگاه را محکم ببندید |
| نصب برش | شل شدن یا شکستن ابزار | بررسی تنظیمات برش و محور |
| چرخش | گرفتگی | دستها، موها و لباسها را دور نگه دارید |
| چیپس | بریدگی یا آسیب دیدگی چشم | استفاده از محافظ و محافظ چشم |
| خنک کننده | کف لغزنده یا مه آلود | جریان مایع خنک کننده را به درستی مدیریت کنید |
| حرارت | سوختگی ناشی از چیپس داغ | از ابزارهای ایمن برای جابجایی تراشه استفاده کنید |
ایمنی بستن قطعه کار
قطعه کار باید قبل از شروع برش محکم بسته شود. اگر در حین عملیات حرکت کند، میتواند به قطعه، برشدهنده، دستگاه یا اپراتور آسیب برساند. در جایی که انتظار میرود نیروهای برشی اعمال شود، باید تکیهگاه قرار گیرد.
همچنین باید از پیچ خوردگی قطعه جلوگیری شود. بستن بیش از حد یک قطعه کار نازک یا بلند ممکن است آن را خم کند و باعث صافی ضعیف پس از رها شدن شود. بستن ایمن باید هم قوی و هم کنترل شده باشد.
ایمنی برش و آربور
تیغه و محور باید به درستی نصب شده و قبل از ماشینکاری بررسی شوند. دندانههای آسیبدیده، فاصلهدهندههای شل، تکیهگاه ضعیف محور یا نصب نادرست میتواند باعث لرزش یا خرابی تیغه شود.
اپراتور همچنین باید تأیید کند که جهت برش و سرعت دستگاه با عملیات مطابقت دارد. یک تنظیم نادرست میتواند به سرعت هم به یک مشکل ایمنی و هم به یک مشکل کیفی تبدیل شود.
محافظت از تراشه، مایع خنککننده و اپراتور
فرزکاری ساده میتواند برادههای داغ و تیز ایجاد کند. اپراتورها باید از محافظ چشم، محافظ دستگاه و ابزارهای مناسب برای برداشتن براده استفاده کنند. برادهها را نباید با دست خالی یا در حین کار دستگاه فرز پاک کرد.
مایع خنککننده باید به درستی هدایت شود تا از برش و تخلیه براده پشتیبانی کند. کنترل ضعیف مایع خنککننده میتواند باعث ایجاد کف لغزنده، مه، دید کم یا دفع ناکارآمد گرما شود.
سوالات متداول
تفاوت بین فرزکاری ساده و فرزکاری پیشانی چیست؟
فرزکاری ساده از دندانههای جانبی ابزار برش استفاده میکند، به طوری که محور ابزار عموماً موازی با سطح ماشینکاری شده است. فرزکاری سطحی از سطح ابزار برش استفاده میکند، به طوری که محور ابزار معمولاً عمود بر سطح است. فرزکاری ساده اغلب برای تراشکاری گسترده روی سطوح صاف استفاده میشود، در حالی که فرزکاری سطحی معمولاً برای بهبود پرداخت سطح بالایی استفاده میشود. در بسیاری از فرآیندهای ماشینکاری CNC، فرزکاری ساده ممکن است ابتدا سطح را آماده کند و فرزکاری سطحی ممکن است بعداً برای نتیجه نهایی صافتر استفاده شود.
نام دیگر فرزکاری ساده چیست؟
نام رایج دیگر برای فرزکاری ساده، فرزکاری تختال است. همچنین ممکن است وقتی تمرکز بر عمل برش لبه بیرونی ابزار است، به عنوان فرزکاری محیطی توصیف شود. این اصطلاحات ارتباط نزدیکی با هم دارند زیرا همه آنها شامل حذف مواد از یک سطح صاف با استفاده از محیط ابزار هستند. با این حال، نقشهها و طرحهای فرآیند باید سطح مورد نیاز، تلرانس، نوع ابزار و پرداخت نهایی را به وضوح تعریف کنند، نه اینکه فقط به نام عملیات تکیه کنند.
آیا فرزکاری ساده خطرناک است؟
فرزکاری ساده میتواند خطرناک باشد اگر قطعه کار، ابزار برش، محور، برادهها یا محافظهای دستگاه به درستی کنترل نشوند. خطرات اصلی شامل گیر کردن، پرتاب برادهها، برادههای داغ، شکستگی ابزار برش، حرکت قطعه کار و سوختگی است. این فرآیند را میتوان با استفاده از نگهدارنده ایمن، نصب صحیح ابزار برش، سرعت و پیشروی مناسب، محافظ دستگاه، محافظ چشم و شیوههای ایمن جابجایی برادهها ایمنتر کرد. فرزکاری ساده مانند سایر عملیات فرزکاری به تنظیمات و عملیات منظم بستگی دارد.
آیا فرزکاری اسلب همان فرزکاری ساده است؟
فرزکاری تختال اغلب با فرزکاری ساده یکسان در نظر گرفته میشود زیرا هر دو از یک برش استوانهای پهن و عمل برش محیطی برای ماشینکاری سطوح صاف استفاده میکنند. اصطلاح فرزکاری تختال اغلب بر حذف گسترده مواد با یک برش به سبک تختال تأکید دارد، در حالی که فرزکاری ساده عملیات را به طور کلیتر توصیف میکند. در زبان ماشینکاری عملی، آنها اغلب قابل تعویض هستند، اما نیاز دقیق هنوز باید با نوع برش، تنظیمات دستگاه، اندازه سطح، تلرانس و نتیجه ماشینکاری مورد نظر تعریف شود.
نتیجه
فرزکاری ساده یک روش فرزکاری کاربردی برای ماشینکاری سطوح پهن و صاف، کاهش ضخامت قطعه و آمادهسازی سطوح مرجع برای مراحل بعدی تولید است. اگرچه این فرآیند ساده است، اما نتایج قابل اعتماد به انتخاب ابزار برش، استحکام دستگاه، تنظیم محور، پایداری نگهدارنده قطعه، پارامترهای برش، رفتار ماده، کنترل مایع خنککننده و بازرسی بستگی دارد.
در TiRapid ، ما خدمات ماشینکاری و تولید CNC دقیق را برای قطعات فلزی و پلاستیکی سفارشی ارائه میدهیم. تیم ما از فرزکاری CNC، تراشکاری، تجزیه و تحلیل DFM، انتخاب مواد، پرداخت سطح و بازرسی کیفیت پشتیبانی میکند تا به مشتریان در تولید قطعات دقیق، پایدار و قابل ساخت برای کاربردهای مهندسی واقعی کمک کند.















