
فرزکاری فرمی یک فرآیند ماشینکاری همه کاره است که امکان برش سطوح، خطوط و پروفیلهای پیچیده را در یک مرحله فراهم میکند. دقت و کارایی آن باعث شده است که به طور گسترده در صنایعی مانند هوافضا، خودرو، قالبسازی و تجهیزات پزشکی مورد استفاده قرار گیرد.
در این مقاله، جنبههای اساسی فرزکاری فرمی، از جمله اصول فرآیند، انواع ابزارهای برش، انتخاب مواد، مزایا، محدودیتها و کاربردهای عملی را بررسی خواهیم کرد. با درک این عناصر، میتوانید در مورد زمان و نحوه استفاده از فرزکاری فرمی برای قطعات با کیفیت بالا، تصمیمات بهتری بگیرید.
فرزکاری فرم چیست؟
فرزکاری فرمی یک روش فرزکاری تخصصی است که از یک ابزار شکلدهی برای ایجاد پروفیلهای خاص، خطوط تراز یا سطوح پیچیده در یک مسیر واحد استفاده میکند. شکل لبه برش ابزار مستقیماً سطح حاصل را تعیین میکند و آن را برای ماشینکاری اشکال مقعر و محدب، پروفیلهای دندانه، فاقها، فیلتها و پخها ایدهآل میسازد.
در مقایسه با فرزکاری معمولی صفحهای یا سطحی، فرزکاری فرم میتواند هندسههای پیچیده را در یک عملیات تکمیل کند و از تنظیمات متعدد و تعویض ابزار جلوگیری کند. این امر نه تنها راندمان تولید را بهبود میبخشد، بلکه ثبات ابعادی را نیز افزایش میدهد و آن را در تولید دقیق ضروری میسازد.
مزایای کلیدی شامل کنترل دقیق شکل، راندمان بالاتر به دلیل مراحل برش کمتر و توانایی تولید ویژگیهای پیچیده یا سطوح منحنی واقعگرایانه در یک مرحله است. این امر باعث میشود که فرزکاری فرم به انتخابی ترجیحی برای صنایع هوافضا، خودرو، قالبسازی و تجهیزات پزشکی تبدیل شود.
فرزکاری فرم چگونه کار میکند؟
اصل اصلی فرزکاری فرمی، استفاده از هندسه ابزاری است که دقیقاً با شکل نهایی قطعه کار مطابقت دارد تا سطح منحنی، شکل یا حفره مورد نظر در فلز یا سایر مواد از طریق چرخش تیغه فرز ایجاد شود. در طول فرآیند ماشینکاری، شکل ابزار مستقیماً دقت هندسی و پروفیل سطح محصول نهایی را تعیین میکند و نیاز به جبران مسیر چند محوری پیچیده را از بین میبرد و امکان تشکیل ساختارهای پیچیده را در یک عملیات واحد فراهم میکند.
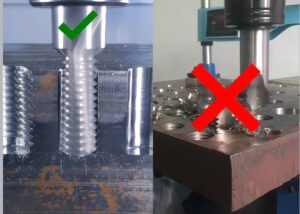
با ادغام با سیستم کنترل CNC، مسیر ابزار، نرخ پیشروی و عمق برش فرزکاری فرمی را میتوان به طور دقیق کنترل کرد و یک فرآیند ماشینکاری پایدار و با تکرارپذیری بالا را تضمین نمود. در مقایسه با فرزکاری انتهایی و فرزکاری کانتور، فرزکاری فرمی هنگام ماشینکاری سطوح تخصصی مانند قوسها، شیارها، شکل دندانهها و فیلهها، کارایی و دقت بیشتری ارائه میدهد و آن را به ویژه برای تولید انبوه و تولید با ثبات بالا مناسب میسازد.
علامت گذاری Pروسی Sتپس
گزیدهای از کلمات S
عواملی مانند شکل کار فونداسیون، سختی مواد، الزامات کیفیت سطح و غیره برای انتخاب قالبهای آهن قالبگیری شده مانند شمشیرهای مقعر، شمشیرهای محدب، شمشیرهای مربعی، شمشیرهای دایرهای و غیره استفاده میشوند.
موادی که معمولاً برای ابزار برش استفاده میشوند شامل فولاد تندبر (HSS)، آلیاژ سخت (کاربید)، فولاد روکش طلا و غیره هستند که استحکام و دوام برش را تضمین میکنند.
تجهیزات ساختمانی و مهندسی
برای ثابت کردن کار از ابزار یا جیگهای با دقت بالا استفاده کنید، از حرکت دادن موقعیت کارگر یا لرزش در طول فرآیند برش خودداری کنید.
دیوارهای نازک، اشکال بلند و غیره، به راحتی قابل تغییر، پشتیبانی چند نقطهای، مکش خلاء و غیره، با خواص بهبود یافته.
دستگاه CNC E diting (G Daiwa)
مدل سهبعدی برای کار ساختمانی، شکل ابزار، تعداد کپیها و توالی پردازش.
تنظیم سرعت اصلی دستگاه، سرعت چرخش، عمق برش و غیره و اطمینان از دقت ماشینکاری طبق دستور ابزار برش.
فرآیند برش P
مناسب برای تنظیم ابزار، برشکاری با قطر مسیر ثابت، شکلدهی اولیه یا برش پلهای.
برای کاهش گرمای برش و جلوگیری از صیقل دادن ابزار و تغییرات ساختاری، از مایع خنککننده یا خنککننده بدنه استفاده کنید.
پردازش دقیق P یوگی
پس از اتمام برش، کار به سمت حذف مو، حذف نور و غیره و پردازش سطح پیش میرود.
از سه دستگاه اندازهگیری (CMM) مانند مقاطع عرضی، ابعاد اندازهگیری، دقت شکل و اطمینان از رعایت الزامات کاغذ استفاده میکند.
تفاوت بین فرزکاری فرمی و سایر روشهای فرزکاری
| روش نقرهکاری | نکته ویژه | لباس مناسب |
| فرزکاری | شکل شمشیر، الگوی استاندارد، تطبیق سطح، فرآیند قالبگیری اولیه | شکل چرخ، سطح قوسی، سطح منحنی صفر |
| پایان آسیاب | برش سطح انتهایی ابزار، برش سطح اتصال مخزن اتصال | هواپیما، مخزن مستقیم، شیب |
| پروفیل فرز | شمشیر دو خطه / سه خطه، قدرت مناسب بودن | پردازش خط منحنی، خط دایرهای |
| فرز زاویه ای | سطح زاویه برش یا شیب | مخزن شیبدار، سطح شیبدار |
| فرز اسلات | انواع مخازن فرآوری | مخزن نوع T، مخزن مستقیم، مخزن گرد |
| صورت تراش | صفحه ماشینکاری با راندمان بالا | ماشینکاری سطوح بزرگ |
چه نوع ابزارهایی برای فرزکاری فرم استفاده میشوند؟
در فرزکاری فرم، ابزار عامل کلیدی در تعیین دقت قطعه، راندمان ماشینکاری و کیفیت سطح است. ابزارهای فرزکاری فرم را میتوان به هفت دسته اصلی تقسیم کرد که هر کدام ویژگیها و کاربردهای برش منحصر به فردی دارند. انتخاب ابزار مناسب نه تنها به شما امکان میدهد خطوط پیچیده را در یک مرحله شکل دهید و مراحل ماشینکاری بعدی را کاهش دهید، بلکه هزینههای تولید را نیز به میزان قابل توجهی کاهش داده و بهرهوری کلی را افزایش میدهد.
صنایع تولیدی امروزی شامل هوانوردی، خودرو، تجهیزات پزشکی، تجهیزات انرژی، قالبگیری دقیق و غیره و همچنین ابزارهای قالبگیری و برش هستند که میتوانند برای پردازش سطوح منحنی، سازههای ناهموار و قطعات قالبگیری شده خاص مورد استفاده قرار گیرند. در زیر اطلاعات کلی ما، هفت نوع ابزار برش نقره قالبگیری شده که معمولاً دیده میشوند، تجزیه و تحلیل ویژگیهای ساختاری محصول، کاربرد و محدودیتهای خاص آنها آمده است:
۱. مقعر Iران Sکلمه
شکل تیغه شمشیری مقعر مانند آهن با سطح قوس مقعر داخلی، که معمولاً برای پردازش سطح منحنی محدب بیرونی صفر، شکل دایرهای مشابه، الگوی محدب کروی، شکل دایرهای محدب و غیره استفاده میشود.
ویژه Pامتیاز :
شمشیر اولیه در حال اجرا، سطح منحنی محدب آماده برای شکل گیری با صافی نوری
تضمین دقت و ثبات مجموع
برای بازرسی منظم اقلامی که نیاز به تطابق زیبایی و کیفیت سطح بالایی دارند
قطعات مکانیکی، پردازش قالب خارجی، قطعات خارجی تجهیزات دقیق.
۲. محدب Iران Sکلمه
سطح منحنی محدب در سمت بیرونی تیغه شمشیر، سطح منحنی مقعر در سطح داخلی مطابق با الزامات پردازش، حفره قالب شکل، سطح قوسی در دیواره داخلی لوله اتصال و غیره.
ویژه Pامتیاز :
تعداد شمشیرها کاهش یافته است
ماشینکاری عملکردی: گذرگاههای مقعر عمیق و صاف
برای استفاده منظم: حفره مدل شکل، حفره سر مایع، حفره مقعر قطعات ماشین.
۳. شیبدار Sربع Iران Sکلمه
در صورت استفاده، میتوان از زاویه پردازش (زاویه R) یا زاویه شیب (زاویه C) برای کاهش تمرکز نیرو، افزایش ایمنی و کاهش طول عمر استفاده کرد.
ویژه Pامتیاز :
در عین حال، استحکام سازه و کیفیت خارجی
اغلب برای حمل و نقل استفاده می شود
تحویل تجهیزات هوانوردی، نگهداری تجهیزات پزشکی، مصرف برق.
۴. دو برابرHآراسته و دو تکهHآراسته Lشمشیر ران
پردازش پخ ضلع جنوبی برای شمشیرهای آهنی دو زاویه، فرمدهی اولیه و شیبهای دو طرفه برای شمشیرهای آهنی دو زاویه.
ویژه Pامتیاز :
راندمان بالای پردازش شمشیر دو طرفه، نظم کم در حرکت شمشیر
پردازش دقیق مخزن V شکل، که معمولاً به عنوان شیب شناخته میشود،
برای استفاده رایج: سطح قالبگیری، قطعات ماشینآلات، ابزارهای مهندسی.
5. مارپیچ Iران Sکلمه
برای ماشینکاری پیچ داخلی و خارجی با دقت بالا، به ویژه برای ماشینکاری پیچ با قطر بزرگ یا ماشینکاری مواد سخت استفاده میشود.
ویژه Pامتیاز :
مارپیچ قابل پردازش با قطر دلخواه
رزوه پیچ با کیفیت بالا، استفاده منظم از پیچ برای فرار و شکستگی
تجهیزات هوانوردی، دهانههای پیچ ماشینآلات بزرگ، دهانههای کانتینر برق.
۶. تی-Sهَپ Tآنک و Rگشودن Iران Sکلمه
مخزن T شکل مخزن T شکل برش خورده اولیه، مناسب برای تولید با مدل استاندارد.
ویژه Pامتیاز :
تعیین ماشینکاری مخزن نوع T، کاهش اختلاف موقعیت چند بعدی
برای تولید:
میز کار رومیزی، صفحه زیرین ابزار، چرخ کاربر.
۷. پیشساخته Mپیر شدن Tپشم
موارد صفر خاص Netode، تعداد ابزارهای ساختیافته، تجهیزات اولیه موجود، وظایف برش مختلف تکمیلشده.
ویژه Pامتیاز :
به طور قابل توجهی تعویض ابزار و زمان از کارافتادگی دستگاه را کاهش میدهد.
چرخههای تولید بسیار هدفمند و سریع.
کاربردهای رایج: تولید با حجم بالا و پردازش قطعات تجهیزات تخصصی.
بازیگران کلیدی F یا S کلمات S را انتخاب میکنند
در طول تولید واقعی، هنگام انتخاب ابزارهای قالبگیری و برش، عوامل زیر در نظر گرفته میشوند:
شکل آیتم صفر چه شکلی است؟ شکل حلقه شمشیر مشخص
مصالح ساختمانی —— تأثیرات، جنس شمشیر و انتخاب مصالح ساختمانی
کمیت پردازش —— الزامات ضربه و دوام ابزار
دقت با توجه به کیفیت سطح - طراحی لبه چاقو با توجه به تعداد اشکال دستگاه تعیین میشود
توانایی روی میز: اطمینان از شمشیرها و ابزارها
| نوع شمشیر | ماشینکاری شکل ویژه اکسپدیشن | رفتار عادت | برتری | محلی |
| شمشیر آهنی مقعر | سطح منحنی محدب خارجی | هوافضا، مدلها، ماشینسازی | کیفیت سطح بالا، جریان پذیری خوب | تنگی سیسترنای عمیق ناهماهنگ |
| شمشیر آهنی محدب | سطح منحنی مقعر داخلی | حفره مدل شکل، تجهیزات انرژی، قطعات قطار صفر | تنظیمات ماشینکاری سطح مقعر عمیق | الزامات بالا برای تیزی ابزار برش |
| شمشیر آهنی مربع شیبدار | گوشه راست / عبور از گوشه چپ | هوانوردی، پزشکی، لوازم الکترونیکی مصرفی | تمرکز قدرت در پاییز، گشت و گذار | منحنی پردازش غیرقانونی |
| شمشیر آهنی شاخ جنوبی | شیب جنوبی | قالبها، ابزارها، اجزای ماشینآلات | دقت بالا، فعالیت خوب | شمشیر دو شاخ با راندمان پایین |
| شمشیر آهنی دو شاخ | مخزن نوع V نامگذاری شده | قالبها، اتصالات و قطعات | شیب دوگانه اولیه، راندمان بالا | شکل ثابت، کاربرد متفاوت |
| شمشیر آهنی مارپیچی | مارپیچ داخلی و خارجی | هوانوردی، ماشینآلات، کشتیهای موتوری | رزوه پیچ با کیفیت بالا، فرآیند بافته شده | مبلغ را افزایش دهید |
| چاقوی آهنی مخزنی نوع T | مخزن برش خورده T شکل | تولید کفپوش میز، ظروف و تجهیزات | دقت محلی سازی بالا | پردازش محدود مخزن T |
| شمشیر آهنین مسابقهای | توگاتا | ماشین، عملیات مکانیکی | مقدار زیادی از عملکرد رانندگی | ترکیب ماشین مورد نیاز |
| کارد و چنگال معمولی | ویلچر مخصوص | تجهیزات برای استفاده، مقدار صفر | راندمان بالا، استحکام قوی | دبیرستان ناریموتو، طول چرخه طراحی |
مواد رایج مورد استفاده برای ابزارهای فرزکاری فرم چیست؟
انتخاب جنس مناسب ابزار برای دقت، عمر ابزار و کارایی آن بسیار مهم است. مواد مختلف مزایای خاصی در سختی، مقاومت در برابر سایش، تحمل گرما و چقرمگی ارائه میدهند و باید بر اساس قطعه کار، سرعت برش، اندازه دسته و سطح نهایی انتخاب شوند.
فولاد پرسرعت (HSS)
فولاد تندبر (HSS) چقرمگی خوب، عملکرد قوی در برابر برخورد، راندمان برش بالا و تغییر شکل یا سنگزنی آسان را ارائه میدهد. این فولاد برای ماشینکاری فلزات با سختی کم تا متوسط، مانند فولاد و آلیاژهای آهن، یا برای تولید در تیراژ کم مناسب است. محدودیت اصلی آن مقاومت حرارتی و سایشی نسبتاً کم است که آن را برای کاربردهای پرسرعت یا با حجم بالا ایدهآل نمیکند.
سیمانی Carbide
ابزارهای کاربید سمانته سختی بسیار بالا، مقاومت عالی در برابر سایش و گرما را ارائه میدهند و میتوانند دمای برش تا 800 تا 1000 درجه سانتیگراد را تحمل کنند. آنها برای ماشینکاری فولاد غیر آهنی، فولاد آلیاژی و آلیاژهای مقاوم در برابر حرارت مناسب هستند. مزایای آنها شامل عمر طولانی ابزار و راندمان بالای پردازش است، اما در برابر ضربه حساس هستند و تحت بارهای ضربهای سنگین شکننده میشوند.
سرامیک
ابزارهای سرامیکی از سختی بسیار بالایی برخوردارند و میتوانند دمای بیش از 1200 درجه سانتیگراد را تحمل کنند. آنها برای ماشینکاری دقیق و نیمه دقیق فولادهای سخت و آلیاژهای مقاوم در برابر حرارت ایدهآل هستند. در حالی که سرامیکها مقاومت سایشی و پایداری حرارتی فوقالعادهای ارائه میدهند، شکننده و مستعد لبپر شدن هستند، به خصوص در برشهای منقطع یا سنگین.
آلیاژ متالورژی پودر
آلیاژهای متالورژی پودر، چقرمگی HSS را با سختی و مقاومت سایشی بهبود یافته ترکیب میکنند. آنها ساختار یکنواخت و ظریفی و استحکام برشی بالایی را فراهم میکنند که برای فلزات با سختی کم که نیاز به عمر طولانی ابزار دارند، مناسب است. محدودیتهای آنها شامل مقاومت حرارتی متوسط و عملکرد محدود در شرایط برش با سرعت بالا است.
ابزار الماس
ابزارهای الماسی بالاترین سختی طبیعی (HV 8000-10000)، اصطکاک کم و سطح نهایی عالی را دارند. آنها برای مواد غیرفلزی، کامپوزیتها، پلاستیکها، مس و آلومینیوم استفاده میشوند. مزایای آنها شامل طول عمر بسیار طولانی و ماشینکاری دقیق است، اما برای فلزات آهنی بسیار گران و نامناسب هستند.
ابزارهای پوشش داده شده (TiN، TiAlN و غیره)
ابزارهای پوشش داده شده با ایجاد یک لایه سطحی کم اصطکاک روی ابزار پایه، مقاومت در برابر سایش و گرما را ارائه میدهند. آنها برای پردازش انبوه با سرعت بالا از فلزات مختلف، به ویژه مواد سخت یا چسبنده، ایدهآل هستند. پوششها عمر ابزار را افزایش داده و کیفیت سطح را بهبود میبخشند، اگرچه ممکن است به مرور زمان ساییده شوند و هزینه را افزایش دهند.
چگونه ابزار فرزکاری فرم مناسب را انتخاب کنیم؟
در فرزکاری فرمی، انتخاب ابزار نه تنها راندمان ماشینکاری را تعیین میکند، بلکه مستقیماً بر دقت قطعه، کیفیت سطح و هزینههای کلی تولید نیز تأثیر میگذارد. در مواجهه با مواد متنوع، پروفیلهای مختلف و تقاضاهای متنوع تولید، انتخاب ابزار مناسب برای تضمین پایداری ماشینکاری و مقرون به صرفه بودن بسیار مهم است. بررسی جامع خواص مواد، ساختار ابزار، فناوری پوشش و پارامترهای ماشینکاری برای دستیابی به تعادل بهینه بین کیفیت و هزینه بسیار مهم است.
نام خانوادگی Sنکته: مواد Cناسازگاری
عملکرد جنس قطعه کار عامل کلیدی در انتخاب ابزار است. هنگام پردازش آهن، چدن و غیره، ابزارهای برش فولاد پرسرعت یا فلز توصیه میشوند و تیغه برش باید کیفیت نوری سطح عالی داشته باشد. چاقوهای آلیاژی با مقاومت در برابر سایش و مقاومت در برابر حرارت، موادی مانند فولاد با سختی بالا، فولاد آتشبازی و آهن دهانه خاکستر، چاقوهای چینی و چاقوهای آلیاژ سخت منحنی که قابل آتش زدن هستند، عملکرد برش را حتی در دماهای بالا حفظ میکنند. بسته به جنس و کیفیت ابزار، عمر طولانی ابزار کاهش مییابد و نرخ نوسازی ابزار نیز کاهش مییابد.
دوم Sمرحله: طراحی The SHAPE Of The Sکلمه
فرآیند قالبگیری، برش و اصلاح سطح منحنی نیاز به سطح بالایی از مونتاژ از نظر شکل و فرم ابزار دارد. هنگام ماشینکاری یک سطح با انحنای بزرگ، آهن با شکل مقعر یا محدب میتواند راندمان ماشینکاری بالایی را فراهم کند، نیاز به زاویه صاف کردن سبک صفر است، استفاده از لبه گرد با زاویه معکوس امکانپذیر است، انتخاب کار با دیواره نازک یا تغییر شکل آسان، طراحی نیروی برش کم، لرزش کمتر و تغییر شکل سیمپیچ. سطح قالب ویژه، قابلیت ابزار قالبگیری ثابت، قالبگیری اولیه، پردازش ارتفاع و وزن، ثبات و دقت.
سوم Sتاج: Dقابل استفاده بودن And Dقابل استفاده بودن
اثر محافظتی و افزایش عملکرد کلید هنگام قالبگیری و برش ابزار زیر چاقو. TiN برای اکثر موقعیتهای ماشینکاری مناسب است، قادر به اصطکاک کم و موثر است، TiAlN برای برش با سرعت بالا و دمای بالا مناسب است و میتواند برای مدت طولانی هنگام ماشینکاری مواد سخت تمدید شود، DLC پردازش آهن، آهن و غیره را آسان میکند وقتی مواد چسبنده هستند و میتوان از آن برای کاهش تشکیل تودههای کوچک استفاده کرد. در صورت انتخاب صحیح، مقاومت مکانیکی لایه برش نامشخص است، کیفیت برش کاهش مییابد، تعداد تیغهها کاهش مییابد، تعداد تیغهها کاهش مییابد و زمان تولید کاهش مییابد.
4th Sبرچسب: پردازش Nامبر یوسیموتو
سرعت ماشینکاری، نرخ جریان، عمق برش و غیره مستقیماً بر انتخاب ابزار تأثیر میگذارند. آلیاژهای با کیفیت سخت مناسب برای ماشینکاری با سرعت بالا، ابزارهای برش سرامیک یا فلز، و فولاد با سرعت بالا یا آلیاژهای فولادی و با کیفیت سخت مناسب برای برش سنگین با سرعت پایین. دقت بالا یا تلرانس صفر در حین تولید، سختی بالا برای انتخاب ترجیحی، ابزارهای صیقل داده شده با اندازه ثابت و تولید در حجم بالا، عمر طولانی، قابلیت صیقل پذیری آسان و تعادل عالی بین نمونههای اصلی. ترکیب مواد، شکل، لایه و تعداد پردازش، تضمین استعداد و کیفیت پردازش به طور همزمان برای دستیابی به بهترین نتایج.
چگونه کنترل کیفیت را در فرزکاری فرم انجام دهیم؟
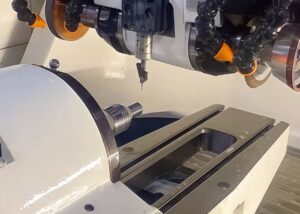
کنترل کیفیت در فرزکاری فرمی به اندازهگیری دقیق، مدیریت دقیق تلرانس و بازرسی کیفیت سطح متکی است تا اطمینان حاصل شود که هر قطعه کار الزامات طراحی و استانداردهای صنعتی را برآورده میکند. تجهیزات اندازهگیری با دقت بالا، پارامترهای ماشینکاری پایدار و فرآیندهای بازرسی جامع، امکان کنترل جامع از ابعاد در سطح میکرون تا زبری سطح را فراهم میکنند.
1. چگونه To Pغیر روحانی
در طول قالبگیری و ماشینکاری، اولین قدم برای اطمینان از کیفیت است.
دستگاه اندازهگیری سهشاخه CMM: انجام اندازهگیری با دقت بالا در سه فضای مختلف امکانپذیر است و همچنین میتوان از آن برای سطوح منحنی اضافی و اشکال مختلف استفاده کرد.
سیستم اندازهگیری نوری: از روش غیر تماسی با نور شدید یا اندازهگیری تصویری استفاده کنید، اندازهگیری سریع واقعی انجام دهید و از آسیب به سطح سازه از نوع تماسی جلوگیری کنید.
پخش فعلی: در طول فرآیند پردازش، میتوان زمان پخش واقعی و انحراف زمانی را تنظیم کرد.
2. تحمل Mاداره
فرآیند شکلدهی و ماشینکاری و کنترل تلرانس بسیار دقیق ±0.005 میلیمتر.
مرحله اولیه مهندسی: پردازش دقیق CNC، تنظیم ابزار برش و قطر دقیق مسیر برش.
فرآیند پردازش: استفاده از محیط پردازش با دمای ثابت، اثر گرمایش و سرمایش را کاهش میدهد.
دوره پس از مهندسی: استفاده از ابزارهای دقیق با قابلیتهای محلیسازی بالا، که ثبات را در طول تولید تضمین میکند.
3. سطح Rزبری And Light Qخاصیت Rسهام
ابعاد مورد نیاز بدون قالبگیری و ماشینکاری برآورده میشوند و کیفیت سطح کاملاً مورد نیاز است.
Ra 1.6 میکرومتر یا کمتر: مناسب برای فرآیندهای چندگانه، عملکرد نصب قابل اعتماد.
Ra 0.8 میکرومتر یا حتی کمتر: معمولاً در مناطقی که به کیفیت نور بالا نیاز دارند، مانند حفرههای مدل و موارد پزشکی استفاده میشود.
تکنیکها: ماشینکاری دقیق با سرعت بالا برای قفل، مایع برش بهبود یافته برای چاقو، و صیقل دادن سطح برای چاقوی کوچک.
4. کیفیت Cکنترل Cتثبیت Sتراژدی
تجهیزات قالبگیری و ماشینکاری با کیفیت بالا + بهبود مهندسی + آموزش عملیاتی.
استعلام پیشرفت تولید (FAI)
میزان کل استخراج صنعتی و ترکیب کل
مقدار اندازهگیری ۱۰۰٪
تقویت آموزش آگاهیبخشی کیفیت به اپراتورها
مزایا و معایب فرزکاری فرم
فرزکاری فرم یک فرآیند دقیق و اساسی است که اشکال پیچیده را به طور موثر تولید میکند. این فرآیند دقت بالا و ثبات را تضمین میکند و میتواند با انواع مواد کار کند. درک مزایا و محدودیتهای آن به بهینهسازی استراتژی ماشینکاری و انتخاب ابزار کمک میکند.
مزایای
- اشکال پیچیده تکگذرفرزکاری فرم میتواند خطوط پیچیده، سطوح منحنی، پروفیلهای دندانه و فیلهها را در یک مرحله تولید کند و زمان راهاندازی را کاهش داده و کارایی را بهبود بخشد.
- دقت و ثبات بالا: تلرانسهای دقیق و کیفیت سطح را در قطعات مختلف حفظ میکند و یکنواختی را در تولید دستهای تضمین میکند.
- سازگاری گسترده با موادمناسب برای فلزات، آلیاژها، فولاد غیرآهنی، آلیاژهای آهن و برخی پلاستیکها.
- راندمان تولید بالا: پس از تنظیم ابزارها و برنامهها، برش سریع، استفاده از ابزار بالا و زمان چرخه قابل پیشبینی است.
معایب
- زمان راه اندازی اولیهآمادهسازی، برنامهنویسی و تنظیم ابزار میتواند زمانبر باشد و بهطور بالقوه معرفی محصول جدید را به تأخیر بیندازد.
- سایش و نگهداری ابزارشکلهای پیچیده و مواد سخت، فرسایش را تسریع میکنند؛ ابزارها ممکن است نیاز به تیز کردن یا تعویض دورهای داشته باشند.
- محدودیتهای قطعات کار بزرگقطعات بسیار بزرگ ممکن است از محدودیتهای حرکت ماشین یا پوشش برش تجاوز کنند.
- نیازهای تکمیلی ثانویهبرای سطوح با دقت بالا یا تلرانسهای کم، ممکن است پس از فرزکاری، سنگزنی، پرداخت یا پرداخت اضافی مورد نیاز باشد.
با سنجش این مزایا و معایب، مهندسان میتوانند بهتر تعیین کنند که چه زمانی و چگونه از فرزکاری فرم برای به حداکثر رساندن بهرهوری و کیفیت استفاده کنند.
کاربردهای رایج فرزکاری فرم
کاربردهای رایج فرزکاری فرمی شامل ساخت چرخدنده، پردازش قطعات هوافضا و خودرو، قالبسازی، قطعات دستگاههای پزشکی، ماشینکاری نمونه اولیه سفارشی و کانتورینگ تزئینی و کاربردی است. همه این زمینهها نیاز به دقت بالا، کانتورینگ پیچیده و تولید انبوه پایدار دارند. کاربردهای مختلف، الزامات متفاوتی برای طراحی ابزار، پارامترهای ماشینکاری و سازگاری مواد دارند. انتخاب فرآیند مناسب میتواند به طور قابل توجهی راندمان تولید و کیفیت محصول را بهبود بخشد.
| مساحت قابل استفاده | سفر ویژه پردازش | مواد معمولی | برتری مهندسی |
| تولید مسابقهای | کارخانه تراشکاری ماشین آلات دقیق، تضمین دقت و راندمان حرکت | فولاد آلیاژی، فولاد لوبیا قرمز، فولاد غیرفولادی | قالبگیری اولیه با دقت بالا، کاهش فرآیند پرداخت |
| قطعات صفر خودرو هوافضا هوانوردی | سطح منحنی مرکب، ساختار حلقهای ژاپنی، طراحی کمیسازی حلقه | آلیاژ برنج، آلیاژ فولاد، آلیاژ فولاد | توانایی پردازش مواد با استحکام بالا، دقت و ثبات بالا |
| ساخت ماکت | سطح منحنی دقیق، حفره قالب و ویژگیهای خاص | فولاد ابزار، آلیاژ سخت | قالبگیری شمشیری اولیه، فرآیند تخلیه الکتریکی کاهشیافته یا تعمیر دستی |
| تجهیزات پزشکی صفر | ذرات میکروسکوپی صفر، کیفیت سطح بالا | فولاد، آلیاژهای فولاد، پلاستیکهای پزشکی | پردازش دقیق نمونهبرداری مو، مطابق با استاندارد پرونده پزشکی |
| پردازش نمونه اولیه ثابت | اشکال متعدد، حمل و نقل سریع | آلیاژهای برنج، پلاستیکهای فرآیندی، مواد کامپوزیتی | دوره آموزشی کوتاه، امکان جذب سریع |
| دکوراسیون و پردازش عملکردی | ترکیبی از زیبایی و تواناییهای خاص | آهن، آهن، آهن، پلاستیک | قالبگیری اولیه لعاب لعابدار، کیفیت سطحی بالا |
اقدامات احتیاطی ایمنی برای فرزکاری قالب
فرزکاری فرم و برش فلزات با سرعت بالا کارآمد هستند اما به دلیل ابزارهای تیز، برادههای پرتابی و چرخش با سرعت بالا، خطرات قابل توجهی را به همراه دارند. برای اطمینان از ایمنی اپراتور و حفظ حفاظت از محیط زیست، باید اقدامات احتیاطی لازم در حین کار رعایت شود.
ایمنی اپراتور
- تجهیزات حفاظت شخصی (PPE): اپراتورها باید از عینک ایمنی، دستکشهای مقاوم در برابر برش، کفشهای ضد لغزش و سایر وسایل محافظ برای جلوگیری از آسیبدیدگی ناشی از پرتاب خردههای چوب و تراشههای داغ استفاده کنند.
- محفظههای ماشینآلات: برای جلوگیری از عملیات غیرمجاز یا ناامن، از حفاظهای کاملاً محصور با توقفهای اضطراری و قفلهای داخلی استفاده کنید.
- آموزش ایمنی: آموزش دورهای در مورد تعویض ابزار، تنظیم تجهیزات و رویههای ایمنی معمول برای به حداقل رساندن حوادث ضروری است.
استفاده از مایع خنک کننده
- خنککنندههای سازگار با محیط زیست: برای کاهش خطرات شیمیایی و اثرات زیستمحیطی، از خنککنندههای زیستتخریبپذیر استفاده کنید.
- نگهداری: برای جلوگیری از رشد باکتری و حفظ عملکرد، مرتباً مایع خنککننده را تخلیه و تازه کنید.
- بازیافت: برای کاهش ضایعات، در هر کجا که ممکن است، مایع خنککننده استفادهشده را جمعآوری و بازیافت کنید.
مدیریت تراشه
- طبقه بندی و مجموعه: تراشههای فلزی را بر اساس نوع (آهن، فولاد و غیره) جدا کرده و آنها را به فرآیندهای بازیافت هدایت کنید.
- حذف روغن: ضایعات برش روغن را جدا کرده و روغن را بازیابی کنید تا آلودگی کاهش یابد.
- پروتکلهای پسماند: برای حفظ محیط کاری تمیز و ایمن، رویههای استانداردی برای جابجایی، تهویه و دفع ایمن زبالهها ایجاد کنید.
رعایت این اقدامات احتیاطی، عملیات فرزکاری ایمن، کارآمد و سازگار با محیط زیست را تضمین میکند.
Mکهنه Mو همکاران Fفریاد
با ظهور تولید هوشمند و سبز، فرآیندهای فرزکاری فرم، خودکارتر، کارآمدتر و سازگارتر با محیط زیست شدهاند. تکنیکهای مدرن امکان ماشینکاری دقیق با مصرف انرژی کمتر، کاهش ضایعات و چرخههای تولید سریعتر را فراهم میکنند. ترکیب اتوماسیون، هوش مصنوعی و مواد ابزار جدید، این فرآیند را به دقت بالاتر و بهرهوری بیشتر میرساند.
پیشرفتهای اتوماسیون و هوش مصنوعی
سیستمهای تعویض خودکار ابزار (ATC) دخالت دستی را کاهش میدهند، هزینههای نیروی کار را بهینه میکنند و امکان عملکرد مداوم 24 ساعته و 7 روز هفته را فراهم میکنند. محاسبات مبتنی بر هوش مصنوعی میتوانند مسیرهای برش را تنظیم کنند، مراحل ماشینکاری را بهینه کنند، عمر ابزار را افزایش دهند و زمان چرخه را کوتاه کنند و در نتیجه راندمان کلی را بهبود بخشند.
مواد نسل جدید ابزار برش
پوششهای نانو مانند TiAlN و AlCrN مقاومت در برابر سایش و اتلاف گرما را افزایش میدهند و امکان سرعت برش بالاتر را فراهم میکنند. ابزارهای پیشرفته کاربیدی، سرامیکی و الماس پلی کریستالی (PCD) هنگام ماشینکاری مواد با سختی بالا یا مقاوم در برابر حرارت، بر تنگناها غلبه میکنند.
فناوریهای تولید یکپارچه (CNC + مواد فلهای)
پیشماشینکاری CNC همراه با پردازش مواد فله، شکلدهی سریع را امکانپذیر میکند، ضایعات مواد را کاهش میدهد و دقت ابعادی بالایی را تضمین میکند. گردشهای کاری یکپارچه، انتقال یکپارچه بین فرزکاری، مهرزنی و شکلدهی را ممکن میسازند که منجر به زمان تحویل کوتاهتر و بهبود راندمان تولید میشود.
سوالات متداول
هدف از فرزکاری فرم چیست؟
هدف از فرزکاری فرم، تولید پروفیلهای پیچیده به طور دقیق و کارآمد است. در عمل من، این فرآیند برای ایجاد انحناها، شیارها یا ویژگیهای زاویهای ثابت استفاده میشود که با فرزکاری انتهایی استاندارد زمانبر هستند. این روش با کاهش عملیات چند ابزاره به یک دستگاه واحد، بهرهوری را بهبود میبخشد، تلرانسهای تجمعی را کاهش میدهد و دقت ±0.005 میلیمتر را تضمین میکند. این امر آن را برای قطعات هوافضا، پزشکی و خودرو که در آنها قابلیت اطمینان و قابلیت تعویض بسیار مهم است، ضروری میکند.
انواع مختلف تیغههای فرز فرمدهی چیست؟
تیغههای فرز فرمدهی شامل تیغههای مقعر برای منحنیهای داخلی، تیغههای محدب برای منحنیهای خارجی و تیغههای گردکننده گوشه برای شعاعهای لبه هستند. من همچنین از تیغههای تک زاویه و دو زاویه برای پخها، تیغههای شیار T برای شیارزنی، تیغههای دندهای برای پروفیلهای دندانه و ابزارهای سفارشی برای هندسههای منحصر به فرد استفاده میکنم. انتخاب تیغه به طراحی قطعه، تلرانسهای مورد نیاز و جنس بستگی دارد - به عنوان مثال، استفاده از ابزارهای نوک کاربیدی برای فولاد سخت شده برای حفظ تیزی و پایداری ابعادی در طول تیراژهای طولانی.
چه موادی را میتوان با فرزکاری فرمدهی ماشینکاری کرد؟
من از فرزکاری فرمدهی روی فلزاتی مانند آلومینیوم، فولاد ضد زنگ، تیتانیوم و آلیاژهای نیکل و همچنین پلاستیکهای مهندسی مانند PEEK و Delrin استفاده میکنم. کامپوزیتها و مواد غیرآهنی نیز رایج هستند. هر ماده برای بهینهسازی عمر ابزار و پرداخت سطح، به سرعت برش تنظیمشدهای نیاز دارد - آلومینیوم با سرعت ۱۵۰ تا ۳۰۰ متر در دقیقه، فولاد ضد زنگ با سرعت ۵۰ تا ۹۰ متر در دقیقه. این تطبیقپذیری، فرزکاری فرمدهی را برای پروژههای با حجم کم و با اختلاط بالا یا تولید انبوه در صنایع مختلف مناسب میکند.
نتیجه
فرزکاری فرمی یک روش ماشینکاری بسیار کارآمد و دقیق است که در تولید مدرن ضروری است. با ترکیب اتوماسیون، مواد پیشرفته و فناوری CNC، قطعات با کیفیت بالا و ثابتی را ارائه میدهد و در عین حال راندمان تولید را بهبود میبخشد. شرکتهایی که این روشها را اتخاذ میکنند، از نظر دقت، سرعت و قابلیت اطمینان، مزیت رقابتی کسب میکنند.
در TiRapid ، ما خدمات تخصصی ماشینکاری CNC را برای فرزکاری فرم و قطعات سفارشی ارائه میدهیم. تیم ما به بهینهسازی انتخاب ابزار، انتخاب مواد و استراتژی ماشینکاری کمک میکند تا قطعات با کیفیت بالا، مقرون به صرفه و قابل اعتماد برای کاربردهای هوافضا، خودرو و صنعتی تولید شود.
















