
چرخدندههای مورد استفاده در تجهیزات صنعتی ممکن است چندان پیچیده به نظر نرسند، اما پس از نصب، حتی یک خطای کوچک در ابعاد میتواند به یک مشکل واقعی تبدیل شود. ممکن است تشخیص یک انحراف جزئی در پروفیل دندانه یا موقعیت سوراخ به خودی خود دشوار باشد، با این حال سر و صدا، لرزش و سایش سریع میتواند به سرعت پس از نصب ظاهر شود. برای تجهیزاتی که به طور مداوم کار میکنند، یک چرخدنده باید کاری بیش از تطابق ساده با نقشه انجام دهد. باید به طور روان در هم تنیده شود، پایداری ابعادی را حفظ کند و در برابر عملیات مکرر مقاومت کند. ماشینکاری CNC میتواند کنترل بهتری بر قطر بیرونی، سوراخ، سطح انتهایی و ویژگیهای مرتبط چرخدنده فراهم کند، اما برنامهریزی و بازرسی فرآیند نیز به همان اندازه مهم هستند.
هنگام ماشینکاری CNC چرخ دنده های تجهیزات صنعتی چه مواردی باید کنترل شود؟
چرخدندهها اجزای مکانیکی کاربردی هستند که ابعاد خارجی آنها تنها بخشی از الزامات است. پروفیل دندانه، فاصله دندانهها، موقعیت سوراخها و رابطه بین سطوح ماشینکاری شده، همگی میتوانند بر عملکرد واقعی تأثیر بگذارند. چرخدندههای مورد استفاده در تجهیزات صنعتی نیز اغلب نیاز دارند که برای مدت طولانی به طور مداوم کار کنند. یک انحراف کوچک در ماشینکاری میتواند به تدریج به صدای غیرطبیعی، افزایش دما یا مشکلات انتقال تبدیل شود. شفافسازی ابعاد بحرانی و دادههای ماشینکاری قبل از تولید میتواند کل فرآیند تولید را بسیار پایدارتر کند.
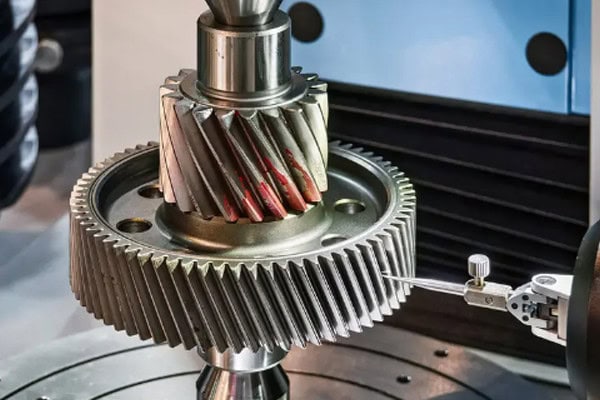
پروفیل دندانه و فاصله دندانهها بر درگیری چرخدندهها تأثیر میگذارد
اینکه یک چرخدنده پس از مونتاژ به نرمی کار کند، به شدت به دقت پروفیل دندانه و فاصله دندانههای آن بستگی دارد. ابزار پایدار و مسیرهای برش مناسب در طول ماشینکاری، به ویژه در طول عملیات پرداخت، مورد نیاز است. برای قطعات انتقال دقیق، زبری سطح و پلیسههای روی سطوح دندانه نیز نیاز به توجه دارند.
- کنترل پروفیل دندانه: انحراف بیش از حد پروفیل میتواند باعث تماس ناهموار بین چرخدندههای درگیر و ایجاد سر و صدای اضافی در حین کار شود.
- فاصله ثابت دندانهها را حفظ کنید: یک خطای قابل توجه در فاصله یک دندانه میتواند نوسانات دورهای را در طول انتقال ایجاد کند.
- نواحی ریشه دندانه و نوک دندانه را به درستی پرداخت کنید: پلیسهها یا رد ماشینکاری در این نواحی ممکن است پس از ورود چرخدنده به سرویس، سایش را تسریع کنند.
ماشینکاری چرخدنده صرفاً برش دایرهای دندانهها در اطراف یک قطعه خام نیست. بخش مهم، حفظ رابطه هندسی ثابت بین هر دندانه است. برای قطعات تجهیزات صنعتی که به صورت دستهای تولید میشوند، دقت پایدار بسیار ارزشمندتر از تولید فقط یک نمونه با کیفیت بصری عالی است.
دقت سطح مقطع و انتهای لوله بر نصب تأثیر میگذارد
چرخدندهها معمولاً روی شفتها، غلافها یا سایر اجزای انتقال قدرت نصب میشوند و همین امر باعث میشود که قطر داخلی و سطح انتهایی چرخدندهها از نکات مهم مونتاژ باشند. اگر قطر داخلی، میزان گردی یا وضعیت سطح انتهایی چرخدندهها با هم سازگار نباشد، چرخدنده ممکن است پس از نصب به صورت خارج از مرکز کار کند. هرچه تجهیزات سریعتر کار کنند، این مشکلات میتوانند بیشتر قابل توجه شوند.
| منطقه بحرانی | تمرکز ماشینکاری CNC | تأثیر بر تجهیزات |
| سطح دندان | پروفیل دندانه، فاصله دندانه، کیفیت سطح | پایداری شبکهبندی و نویز عملیاتی |
| با مته سوراخ کردن | قطر، گردی، دقت موقعیتی | تناسب و هممرکزی شفت |
| صورت پایان | مسطح بودن، رابطه عمود | موقعیتیابی محوری |
| ریشه دندان | درمان گوشه، حذف برآمدگی، مناطق انتقال | عمر مفید و پایداری عملیاتی |
| قطر خارجی | ابعاد، میزان انحراف | فاصله و حرکت بین اجزای مجاور |
نباید از میزان انحراف دنده غافل شد
حتی زمانی که ابعاد دندانه اصلی مطابق با الزامات به نظر میرسد، چرخدنده نهایی همچنان باید از نظر انحراف شعاعی و محوری بررسی شود. برای تجهیزات صنعتی که نیاز به چرخش با سرعت بالا یا موقعیتیابی دقیق دارند، حتی انحراف جزئی از مرکز میتواند بر عملکرد انتقال تأثیر بگذارد. انتخاب مبنای ماشینکاری، فیکسچرینگ و دقت دستگاه همگی میتوانند بر نتیجه نهایی تأثیر بگذارند.
مواد دنده نیاز به استراتژیهای مختلف ماشینکاری CNC دارند
چرخدندههای تجهیزات صنعتی را میتوان از طیف وسیعی از مواد، از جمله فولاد آلیاژی، فولاد ضد زنگ، آلیاژهای آلومینیوم و برخی آلیاژهای مس، تولید کرد. سختی، چقرمگی و شرایط عملیات حرارتی آنها میتواند رفتار برشی بسیار متفاوتی ایجاد کند. در طول تهیه، ارائه فقط نام ماده ممکن است کافی نباشد. درجه، شرایط و عملکرد نهایی مورد نیاز ماده نیز باید قبل از شروع ماشینکاری تأیید شود.
چرخدندههای فولادی آلیاژی نیاز به توجه به مقاومت در برابر سایش و عملیات پس از ماشینکاری دارند
فولاد آلیاژی به طور گسترده برای چرخدندههایی که نیاز به تحمل بارهای انتقالی بالاتر دارند، استفاده میشود. فرآیند ماشینکاری باید خشنکاری، پرداختکاری و تغییرات ابعادی ناشی از عملیات حرارتی بعدی را در نظر بگیرد. اگر کربندهی، سختکاری یا سایر فرآیندهای سختکاری سطحی مورد نیاز باشد، باید از قبل مقدار ماشینکاری مناسب برنامهریزی شود. در غیر این صورت، اصلاح ابعادی پس از عملیات حرارتی میتواند دشوار شود.
- کنترل برداشت مواد در حین ماشینکاری خشن: هندسه اولیه چرخ دنده را به روشی پایدار ایجاد کنید و حجم کار پرداختهای بعدی را کاهش دهید.
- قبل از عملیات حرارتی، مقدار مناسبی از مواد را کنار بگذارید: مواد کافی را برای عملیات اصلاح و پرداخت بعدی ذخیره کنید.
- سطح دندانه را پس از سخت شدن بررسی کنید: تأیید کنید که سختی و شرایط ابعادی، الزامات عملیاتی مورد نظر را برآورده میکنند.
چرخدندههای فولادی ضد زنگ نیاز به کنترل بهتر گرمای ماشینکاری دارند
فولاد ضد زنگ چقرمگی نسبتاً بالایی دارد و میتواند در حین ماشینکاری باعث تجمع مواد، گرما و سایش سریع ابزار شود. اگر پارامترهای برش به درستی کنترل نشوند، سطح دندانه ممکن است علائم ماشینکاری نامطلوبی ایجاد کند. وضعیت ابزار، خنککاری و تخلیه براده، همگی هنگام پردازش این ماده نیاز به توجه دقیقتری دارند.
چرخدندههای آلیاژ آلومینیوم نیاز به توجه به پلیسهها و تغییر شکل دارند
چرخدندههای آلیاژ آلومینیوم سبک هستند و میتوانند در تجهیزات صنعتی که کاهش جرم یا اینرسی مهم است، مفید باشند. برش این ماده نسبتاً آسان است، اما ممکن است در اطراف فضاهای دندانه و دهانههای سوراخ، پلیسه تشکیل شود. مقاطع نازک نیز ممکن است تحت نیروی گیره بیش از حد تغییر شکل دهند. فیکسچر مناسب و یک فرآیند اختصاصی پلیسهگیری میتواند به حفظ دقت ابعادی کمک کند.
مواد مختلف به استراتژیهای ماشینکاری متفاوتی نیاز دارند. هنگام درخواست پیشفاکتور، مشتریان در حالت ایدهآل باید درجه ماده، شرایط سختی، الزامات عملیات حرارتی و شرایط عملیاتی مورد نظر را با هم ارائه دهند. اطلاعات شفاف به تأمینکننده اجازه میدهد تا چالشهای احتمالی ماشینکاری را زودتر شناسایی کرده و تغییرات غیرضروری بعدی را کاهش دهد.
چرخدندههای تجهیزات صنعتی چگونه میتوانند در تولید دستهای، ثبات خود را حفظ کنند؟
چالش واقعی اغلب زمانی شروع میشود که یک پروژه چرخدنده از تولید نمونه اولیه به تولید دستهای منتقل میشود. تولید یک چرخدنده واجد شرایط کار چندان دشواری نیست؛ حفظ دقت پایدار در دهها یا صدها قطعه، آزمون بسیار بزرگتری در فرآیند ماشینکاری CNC است. سایش ابزار، تغییر در فیکسچرها، تغییرات مواد و وضعیت دستگاه، همگی میتوانند به تدریج ابعاد را در طول تولید تغییر دهند.
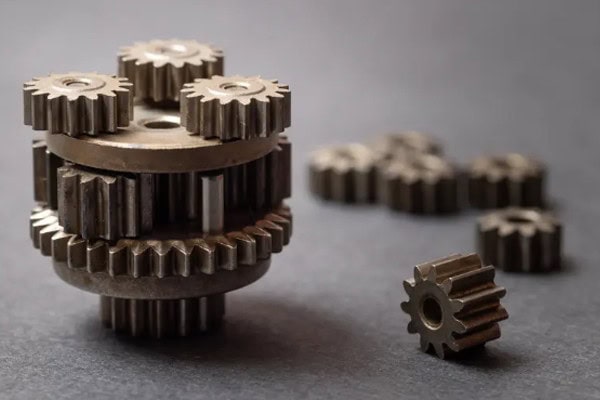
پارامترهای کلیدی باید قبل از تولید دستهای اصلاح شوند
قبل از شروع تولید عادی، اصلاح نقشه، جنس، مبنای ماشینکاری، ابزار و ابعاد بحرانی باید تأیید شوند. پس از اینکه یک نمونه اولیه آزمایش مونتاژ را پشت سر گذاشت، روش تولید نباید در طول تولید انبوه به طور اتفاقی تغییر کند.
- قفل کردن ویرایش نقشه: از استفاده همزمان نسخههای مختلف در سطح تولید جلوگیری کنید.
- حفظ دادههای ماشینکاری ثابت: کاهش اختلاف موقعیت بین دستههای تولید.
- ابعاد بحرانی را ثبت کنید: دادههای مرجع مفیدی برای تولید آینده و نظارت بر فرآیند ایجاد کنید.
- مدیریت عمر ابزار: سایش بیش از حد ابزار میتواند به تدریج بر سطوح دندانه، ابعاد سوراخ و دقت کلی ماشینکاری تأثیر بگذارد.
بازرسی در حین فرآیند، کاربردیتر از بررسی همه چیز در پایان کار است
اگر انحراف ابعادی تنها پس از تکمیل کل دسته کشف شود، هزینههای دوبارهکاری میتواند به سرعت افزایش یابد. در طول تولید، اندازهگیریهای کلیدی مانند ضخامت دندانه، اندازه سوراخ، وضعیت سطح انتهایی و میزان انحراف را میتوان در فواصل زمانی مناسب بررسی کرد. برای سفارشهای بزرگتر، تأیید قطعه اول و سوابق فرآیند نیز میتواند به پایدار نگه داشتن شرایط ماشینکاری کمک کند.
قبل از ارسال چه مواردی باید بررسی شود؟
بازرسی نهایی نباید صرفاً بر روی خراشها یا عیوب سطحی قابل مشاهده متمرکز شود. مشتریان تجهیزات صنعتی به قطعاتی نیاز دارند که بدون تنظیمات غیرضروری قابل نصب باشند، بنابراین ابعاد مهم، سطوح دندانه، موقعیت سوراخها و هرگونه ماده مشخص شده یا الزامات عملیات حرارتی باید با مشخصات نقشه و خرید مطابقت داده شوند.
| مورد بازرسی | محتوای اصلی | هدف معمولی |
| ابعاد کلی | قطر بیرونی، عرض چرخدنده و غیره | مشخصات اولیه را تأیید کنید |
| پارامترهای دنده | مشخصات دندانه، فاصله دندانه، ضخامت دندانه | الزامات شبکهبندی را تأیید کنید |
| با مته سوراخ کردن | قطر، گردی | از تناسب محور اطمینان حاصل کنید |
| فراری دادن | انحراف شعاعی و محوری | کاهش عملیات خارج از مرکز |
| مواد و عملیات حرارتی | شرایط مواد، سختی | الزامات عملیاتی را برآورده کنید |
چگونه باید یک تامین کننده ماشینکاری CNC برای چرخ دنده های تجهیزات صنعتی را ارزیابی کنید؟
تهیه چرخدنده چیزی بیش از مقایسه قیمت واحد است. از آنجایی که چرخدندهها مستقیماً بر عملکرد مونتاژ و انتقال در مراحل بعدی تأثیر میگذارند، تجربه ماشینکاری، تفسیر نقشهها، قابلیت بازرسی و پایداری تولید انبوه، همگی قبل از ثبت سفارش ارزش بررسی دارند. برای قطعات تجهیزات صنعتی سفارشی، این عوامل میتوانند تأثیر مستقیمی بر هزینههای تحویل و دوبارهکاری داشته باشند.
به تجربه ماشینکاری و قابلیت بازرسی توجه کنید
داشتن تجهیزات CNC مناسب تنها نقطه شروع است. تجربه یک تامینکننده با قطعات انتقال دقیق، هنگام ارزیابی اینکه آیا میتواند پروژه واقعی را انجام دهد یا خیر، مفیدتر است. مشتریان میتوانند در مورد قابلیتهای ماشینکاری چرخدنده، دقت سوراخ، روشهای بازرسی سطح دندانه و اینکه آیا گزارشهای بازرسی ابعادی قابل ارائه است، سوال کنند. برای پروژههایی که نیاز به عملیات حرارتی دارند، همچنین ارزش دارد که تأیید شود که چگونه فرآیندهای ماشینکاری و پس از عملیات با هم هماهنگ میشوند.
توسعه نمونه اولیه باید به طور روان با سفارشهای دستهای مرتبط باشد
بسیاری از پروژههای تجهیزات صنعتی با تعداد کمی چرخدنده برای آزمایش مونتاژ شروع میشوند. پس از تأیید طراحی، سفارش ممکن است به تولید عادی منتقل شود. اگر فرآیندهای نمونه اولیه و تولید دستهای کاملاً متفاوت باشند، تغییرات ابعادی میتواند بعداً ظاهر شود. یک رویکرد پایدارتر، انتقال دادهها، ابزار و پارامترهای حیاتی تأیید شده از تولید نمونه اولیه به تولید دستهای بعدی است.
کارایی ارتباطات نیز بخشی از هزینه تدارکات است
نقشههای چرخدنده ممکن است حاوی اطلاعاتی مانند ماژول، زاویه فشار، تعداد دندانه، عرض چرخدنده، قطر سوراخ، تلرانسها و الزامات عملیات حرارتی باشند. هرگونه جزئیات نامشخص میتواند بر نتیجه ماشینکاری تأثیر بگذارد. تأمینکنندهای که مشکلات بالقوه را شناسایی کرده و الزامات نامشخص را قبل از ارائه قیمت تأیید کند، میتواند در مقایسه با کشف مشکلات پس از شروع تولید، زمان قابل توجهی را صرفهجویی کند. برای قطعات تجهیزات صنعتی سفارشی، ارتباط قوی در ابتدا میتواند اصلاحات و دوبارهکاریهای غیرضروری بعدی را کاهش دهد.
ماشینکاری CNC برای چرخدندههای تجهیزات صنعتی در نهایت به دقت انتقال، پایداری مونتاژ و عملکرد تولید مداوم بستگی دارد. از پروفیل و فاصله دندانه گرفته تا سوراخها، انحراف، عملیات مواد و بازرسی دستهای، هر مرحله به یک برنامه تولید واضح نیاز دارد. برای مشتریانی که به نمونههای اولیه چرخدنده، ماشینکاری سفارشی یا تولید دستهای نیاز دارند، TIRAPID از بررسی نقشهها و ماشینکاری CNC تا بازرسی کیفیت پشتیبانی میکند و به چرخدندههای سفارشی کمک میکند تا به راحتی در مونتاژ تجهیزات صنعتی حرکت کنند.
















