
لبههای پخدار در مقابل لبههای پخدار در ماشینکاری CNC، ساخت ورق فلزی، آمادهسازی جوشکاری و طراحی محصول رایج هستند. هر دو گوشههای تیز را حذف میکنند، اما همیشه برای یک هدف استفاده نمیشوند یا در نقشههای مهندسی به یک شکل توصیف نمیشوند.
لبه پخدار معمولاً به یک برش زاویهدار کوچک روی یک گوشه اشاره دارد، در حالی که لبه پخدار اغلب به یک سطح شیبدار بزرگتر یا آمادهسازی لبه اشاره دارد. این راهنما تفاوتهای آنها، روشهای ماشینکاری، کاربردها، عوامل هزینه و نحوه انتخاب طرح لبه مناسب را توضیح میدهد.
چمفر به چه معناست؟
پخ به این معنی است که یک لبه یا گوشه تیز با زاویه برش داده شده است تا یک انتقال مسطح بین دو سطح ایجاد شود. در ماشینکاری CNC، پخها معمولاً برای از بین بردن پلیسهها، بهبود ایمنی جابجایی قطعات، پشتیبانی از مونتاژ و ایجاد ظاهری تمیز و تمام شده روی قطعات فلزی یا پلاستیکی استفاده میشوند.
بیشتر پخها کوچک هستند و اغلب به صورت یک بعد و زاویه مشخص میشوند، مانند 0.5×45° یا 1×45°. پخ 45° بسیار رایج است زیرا ماشینکاری آن آسان است، بازرسی آن آسان است و برای شکستن لبههای تیز موثر است. با این حال، پخها میتوانند بسته به الزامات طراحی از زوایای دیگری نیز استفاده کنند.
لبههای پخدار به طور گسترده در سوراخها، گوشههای خارجی، قطعات رزوهدار، سطوح جفتشده و اجزای ماشینکاریشده دقیق استفاده میشوند. آنها به قطعات کمک میکنند تا به طور روانتری روی هم قرار گیرند، خطرات لبههای تیز را کاهش میدهند و از آسیبهای جزئی لبه در حین جابجایی، بستهبندی، مونتاژ و عملیات روزانه جلوگیری میکنند.
معنی پخ دار چیست؟
پخ به این معنی است که یک لبه یا سطح با زاویه شیبدار برش داده شده است، معمولاً برای ایجاد یک سطح زاویهدار بزرگتر از یک پخ استاندارد. پخها اغلب برای آمادهسازی جوشکاری، اتصالات سازهای، لبههای تزئینی، سطوح شیبدار، سطوح آببندی و قطعاتی که نیاز به انتقال عملکردی بین سطوح دارند، استفاده میشوند.
در مقایسه با پخ، پخ معمولاً مواد بیشتری را برمیدارد و ممکن است در قسمت بزرگتری از لبه قطعه امتداد یابد. زاویه پخ میتواند بسته به عملکرد قطعه بسیار متفاوت باشد. زوایای پخ رایج شامل ۱۵ درجه، ۳۰ درجه، ۳۷.۵ درجه، ۴۵ درجه و سایر زوایای سفارشی مورد استفاده در جوشکاری یا طراحی مکانیکی است.
لبههای پخدار در صفحات فلزی، انتهای لولهها، مجموعههای جوش داده شده، چرخدندهها، ابزارها، قطعات معماری و اجزای صنعتی رایج هستند. آنها اغلب زمانی انتخاب میشوند که لبه باید نفوذ جوشکاری، انتقال بار، الزامات ظاهری یا یک عملکرد مونتاژ خاص را به جای شکستن ساده لبه تحمل کند.
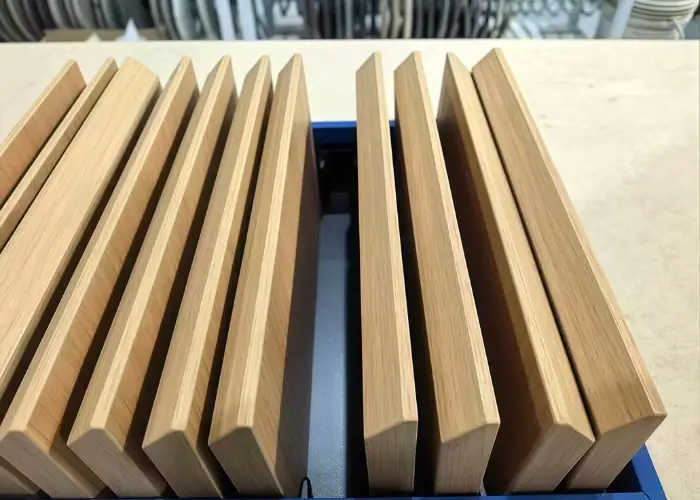
مقایسه سریع پخدار در مقابل پخدار
قبل از انتخاب بین لبه پخدار یا پخدار، مهندسان باید درک کنند که هر ویژگی چگونه بر هندسه، زمان ماشینکاری، بازرسی، هزینه و عملکرد نهایی قطعه تأثیر میگذارد. اگرچه این دو اصطلاح گاهی اوقات به جای یکدیگر استفاده میشوند، اما میتوانند در تولید و ارتباطات نقشهکشی معانی متفاوتی داشته باشند.
| ویژگی | لبه پخ دار | لبه پخ دار |
| شکل اولیه | برش کوچک و مسطح زاویهدار | لبه یا سطح شیبدار بزرگتر |
| زاویه مشترک | اغلب ۴۵ درجه | میتواند بر اساس عملکرد متفاوت باشد |
| اندازه معمولی | شکست لبه کوچک | حذف مواد بزرگتر |
| هدف اصلی | پلیسه گیری، ایمنی، مونتاژ | جوشکاری، انتقال، ساختار، ظاهر |
| سختی ماشینکاری CNC | معمولاً آسانتر | ممکن است نیاز به تنظیمات بیشتری داشته باشد |
| تاثیر هزینه | پایین | اگر بزرگ یا دقیق باشد، بالاتر است |
| فراخوان نقاشی | معمولاً C×45° یا زاویه × بُعد | معمولاً زاویه، عرض، عمق یا جزئیات آمادهسازی جوش |
| اپلیکیشنها | سوراخها، گوشهها، رزوهها، قطعات ماشینکاری شده | صفحات، لولهها، اتصالات جوشی، لبههای سازهای |
تفاوتهای کلیدی بین لبههای پخدار و اریب
بزرگترین تفاوت بین لبههای پخدار و پخدار معمولاً در اندازه و هدف سطح زاویهدار است. پخ معمولاً یک اصلاح لبه کوچکتر است، در حالی که پخ میتواند یک سطح زاویهدار بزرگتر باشد که نحوه قرارگیری قطعه، جوشکاری، آببندی یا تحمل بار را تغییر میدهد.
در بسیاری از نقشهها، از پخ زمانی استفاده میشود که طراح خواهان یک شکست لبه تمیز یا برجستگی گوشه کنترلشده باشد. از پخ زمانی استفاده میشود که زاویه هدف کاربردی قویتری داشته باشد، مانند آمادهسازی انتهای لوله برای جوشکاری یا ایجاد یک سطح شیبدار برای مونتاژ، ترازبندی یا آببندی.
از آنجا که این اصطلاحات میتوانند در ارتباطات روزانه با هم همپوشانی داشته باشند، ترسیمات واضح مهم هستند. مهندسان باید زاویه، عرض، عمق، محل، تلرانس و وضعیت لبه را مشخص کنند، نه اینکه فقط «پخ» یا «لبه» بنویسند. این به کاهش سوءتفاهم در طول ماشینکاری، ساخت و بازرسی CNC کمک میکند.
هندسه و زاویه
پخ معمولاً یک برش زاویهدار کوتاه و مسطح است که در محل تقاطع دو سطح قرار میگیرد. رایجترین پخ ۴۵ درجه است، مخصوصاً برای قطعات ماشینکاری شده با CNC، زیرا یک شکست لبه متقارن ایجاد میکند و تولید آن با فرزهای پخ استاندارد، ابزارهای تراشکاری یا ابزارهای پلیسهگیری آسان است.
پخ میتواند هر سطح زاویهداری باشد که عمود بر سطح اصلی نباشد. بسته به نیاز طراحی، ممکن است کمعمق یا شیبدار، باریک یا پهن باشد. در جوشکاری و ساخت لوله، زوایای پخ اغلب برای ایجاد فضای کافی برای نفوذ جوش و استحکام اتصال انتخاب میشوند.
تفاوت هندسه مهم است زیرا بر استراتژی ماشینکاری و بازرسی تأثیر میگذارد. یک پخ کوچک ممکن است فقط به یک عبور ابزار نیاز داشته باشد، در حالی که یک پخ پهن ممکن است به خشنکاری، پرداختکاری، فیکسچرینگ ویژه یا ماشینکاری چند محوره نیاز داشته باشد. هرچه سطح زاویهدار بزرگتر باشد، کنترل ابعادی اهمیت بیشتری پیدا میکند.
عملکرد و هدف طراحی
پخها عمدتاً برای حذف لبههای تیز، کاهش پلیسهها، بهبود ایمنی جابجایی و پشتیبانی از مونتاژ استفاده میشوند. آنها به ویژه در قطعات ماشینکاری شده با CNC مفید هستند که گوشههای تیز میتوانند قطعات جفت شده را خراش دهند، به پوششها آسیب برسانند، باعث آسیبهای ناشی از جابجایی شوند یا در حین مونتاژ در ورود قطعات اختلال ایجاد کنند.
پخها اغلب زمانی استفاده میشوند که لبه زاویهدار نیاز عملکردی قویتری داشته باشد. به عنوان مثال، صفحات جوش داده شده و انتهای لولهها ممکن است برای ایجاد شیار مناسب برای جوشکاری به پخ نیاز داشته باشند. سایر قطعات ممکن است از پخها برای هدایت مونتاژ، بهبود ظاهر، کاهش تداخل یا ایجاد یک انتقال شیبدار بین سطوح استفاده کنند.
به عبارت ساده، پخ اغلب یک ویژگی پرداخت لبه است، در حالی که پخ اغلب یک ویژگی لبه یا سطح کاربردی است. این یک قانون مطلق نیست، اما روشی مفید برای توضیح تفاوت هنگام بررسی نقشهها، نقل قولها و الزامات تولید است.
حذف مواد و هزینه
یک پخ کوچک معمولاً مقدار بسیار کمی از مواد را برمیدارد، بنابراین تأثیر محدودی بر زمان و هزینه ماشینکاری دارد. پخهای زیادی را میتوان در مرحله نهایی پرداخت با استفاده از ابزارهای استاندارد اضافه کرد. برای ماشینکاری CNC با حجم بالا، پخها همچنین مفید هستند زیرا به کاهش کار پلیسهگیری دستی پس از ماشینکاری کمک میکنند.
یک پخ ممکن است مواد بیشتری را حذف کند و به ماشینکاری کنترلشدهتری نیاز داشته باشد، بهخصوص اگر پخ پهن، بلند، زاویهدار یا روی سطح دشواری قرار داشته باشد. پخهای بزرگ همچنین ممکن است بسته به هندسه قطعه و الزامات تلرانس، به ابزارهای ویژه، چندین پاس، تنظیمات شاخصگذاری شده یا ماشینکاری ۵ محوره نیاز داشته باشند.
از دیدگاه هزینه، پخها معمولاً ارزانتر از پخها هستند. با این حال، هزینه واقعی به اندازه، تلرانس، پرداخت سطح، سختی مواد، قابلیت دسترسی و الزامات بازرسی بستگی دارد. یک پخ کوچک ممکن است ساده باشد، در حالی که یک پخ دقیق روی یک قطعه پیچیده میتواند زمان ماشینکاری قابل توجهی را افزایش دهد.
ظاهر و کیفیت لبه
لبههای پخدار اغلب به قطعات ماشینکاری شده با CNC ظاهری تمیز، حرفهای و ایمن میدهند. پخهای منظم باعث میشوند قطعه نهایی به نظر برسد و به کاهش حس زبری لبههای تیز ماشینکاری شده کمک میکند. این امر به ویژه برای اجزای قابل مشاهده، دستهها، پوششها، محفظهها و محصولات روبرو با مشتری بسیار مهم است.
لبههای پخدار میتوانند جلوه بصری قویتری ایجاد کنند زیرا سطح شیبدار معمولاً بزرگتر است. آنها اغلب در محصولات تزئینی، قطعات معماری، پنلهای فلزی و اجزای سفارشی که در آنها سبک لبه اهمیت دارد، استفاده میشوند. پخ میتواند بسته به طراحی، قطعه را نازکتر، صافتر یا ظریفتر نشان دهد.
برای هر دو نوع پخ و پخ، کیفیت لبه به تیزی ابزار، پارامترهای برش، پایداری در حین کار و رفتار ماده بستگی دارد. ماشینکاری ضعیف میتواند باعث ایجاد پلیسه، علائم لرزش، عرض ناهموار لبه یا سطح نهایی ناهماهنگ شود. مشخصات واضح به اطمینان از مطابقت لبه نهایی با انتظارات عملکردی و بصری کمک میکند.
پخ زدن در مقابل پخ زدن در ماشینکاری CNC
در ماشینکاری CNC، پخها و شیارها را میتوان با استفاده از فرزکاری، تراشکاری، سوراخکاری، تراشکاری افقی، سنگزنی، پلیسهگیری یا روشهای ماشینکاری چند محوره ایجاد کرد. بهترین فرآیند به جنس، اندازه لبه، زاویه، تلرانس، پرداخت سطح و اینکه آیا قطعه روی لبه خارجی، سوراخ، شیار یا سطح پیچیده قرار دارد، بستگی دارد.
پخها معمولاً به دلیل کوچک بودن و استفاده از ابزارهای برش استاندارد، راحتتر ماشینکاری میشوند. پخها ممکن است به برنامهریزی فرآیند بیشتری نیاز داشته باشند، به خصوص زمانی که پهن، زاویهدار یا بخشی از یک طرح جوش داده شده یا سازهای باشند. هرچه پخ بزرگتر باشد، کنترل صافی، زاویه و کیفیت سطح اهمیت بیشتری پیدا میکند.
برای قطعات CNC سفارشی، در صورت نیاز به پخ یا شیار خاص، نقشهها باید از نکات مبهمی مانند "شکستن تمام لبهها" اجتناب کنند. یک نقشه خوب باید به وضوح اندازه لبه، زاویه، تلرانس و اینکه آیا لبههای تیز در هر ناحیه قابل قبول هستند یا خیر را مشخص کند. این به تولیدکنندگان کمک میکند تا به طور دقیق قیمتگذاری کرده و به طور مداوم ماشینکاری کنند.
ماشینکاری لبههای پخدار
لبههای پخدار معمولاً با فرزهای پخزن، متههای نقطهای، ابزارهای تراشکاری یا ابزارهای پلیسهگیری ماشینکاری میشوند. برای قطعات فرزکاری شده با CNC، اغلب میتوان با ایجاد خطوط منحنی در اطراف لبه قطعه، یک پخ بیرونی ایجاد کرد. پخهای سوراخ را میتوان با ابزارهای پخزن یا عملیات پخزنی پس از سوراخکاری ایجاد کرد.
از آنجا که پخها معمولاً کوچک هستند، اغلب میتوان آنها را در طول ماشینکاری نهایی به طور مؤثر تولید کرد. آنها به از بین بردن پلیسههای باقی مانده از برش، بهبود ورودی سوراخ و آسانتر کردن مونتاژ قطعات کمک میکنند. برای سوراخهای رزوهدار، پخها همچنین به محافظت از پیچهای شروع رزوه و راهنمای آن در حین نصب کمک میکنند.
با این حال، پخها هنوز هم نیاز به کنترل مناسب دارند، زمانی که بر آببندی، مونتاژ یا ظاهر تأثیر میگذارند. پخ خیلی بزرگ ممکن است لبه نازک را تضعیف کند یا سطح تماس را کاهش دهد. پخ خیلی کوچک ممکن است تمام پلیسهها را از بین نبرد. برای قطعات دقیق، اندازه پخ و ثبات آن باید در طول بازرسی بررسی شود.
ماشینکاری لبههای پخدار
لبههای پخدار را میتوان با استفاده از ابزارهای برش زاویهدار، فرزهای انگشتی، فرزهای پیشانی، ابزارهای تراشکاری، چرخهای سنگزنی یا ماشینکاری CNC 5 محوره ماشینکاری کرد. برای قطعات ساده صفحه یا بلوک، پخها را میتوان با یک ابزار زاویهدار یا با کج کردن قطعه کار ماشینکاری کرد. برای قطعات پیچیده، ممکن است ماشینکاری چند محوره مورد نیاز باشد.
ماشینکاری پخ معمولاً نسبت به پخ زنی استاندارد به توجه بیشتری نیاز دارد زیرا سطح زاویه دار بزرگتر و قابل مشاهده تر است. رد ابزار، موج دار بودن سطح، خطای زاویه و عرض ناهموار آسان تر قابل مشاهده هستند. اگر پخ از جوشکاری یا آب بندی پشتیبانی کند، دقت ابعادی اهمیت بیشتری پیدا می کند.
برای قطعات پخ خورده با کیفیت بالا، تولیدکنندگان باید قبل از ماشینکاری، دسترسی به ابزار، پایداری فیکسچر، جهت برش، پرداخت سطح و روش بازرسی را در نظر بگیرند. اگر از پخ برای آمادهسازی جوشکاری استفاده میشود، نقشه باید سطح ریشه، زاویه پخ، نوع شیار و هر ابعاد مورد نیاز زمین را نیز مشخص کند.
تحمل و بازرسی
پخها اغلب با بررسی عرض پخ، زاویه یا ثبات شکست لبه بازرسی میشوند. برای شکستهای لبهای عمومی، بازرسی ممکن است بصری یا عملکردی باشد. برای قطعات دقیق، میتوان از گیجها، کولیسها، اندازهگیری نوری یا دستگاههای اندازهگیری مختصات برای تأیید اندازه و محل پخ استفاده کرد.
پخها اغلب به بازرسی دقیقتری نیاز دارند زیرا ممکن است بر جوشکاری، مونتاژ، آببندی یا ظاهر بصری تأثیر بگذارند. بازرسان ممکن است زاویه پخ، عرض پخ، عمق، صافی، سطح ریشه و کیفیت سطح را اندازهگیری کنند. اگر پخ بخشی از یک اتصال جوش باشد، الزامات بازرسی ممکن است سختگیرانهتر باشد.
رایجترین مشکل، ارتباط نامشخص نقشه است. اگر در نقشه فقط عبارت «لبه پخدار» بدون ابعاد ذکر شده باشد، ممکن است تأمینکنندگان مختلف آن را متفاوت تفسیر کنند. برای جلوگیری از دوبارهکاری، مهندسان باید قبل از شروع تولید، زاویه، اندازه، تلرانس و وضعیت لبه را دقیقاً تعریف کنند.
کاربردهای رایج لبههای پخدار و اریب
لبههای پخدار و اریب در ماشینکاری CNC، ساخت ورق فلزی، جوشکاری، پردازش لوله، ماشینکاری پلاستیک، طراحی محصول و ساخت معماری استفاده میشوند. هر دو ویژگی کیفیت لبه را بهبود میبخشند، اما بسته به قطعه و صنعت، به دلایل عملکردی مختلفی انتخاب میشوند.
در ماشینکاری دقیق، پخها معمولاً روی سوراخها، گوشههای خارجی، شیارها، رزوهها و لبههای جفت شونده اعمال میشوند. در ساخت و جوشکاری، پخها اغلب روی صفحات، لولهها و قطعات سازهای که نیاز به آمادهسازی اتصال دارند، اعمال میشوند. در طراحی محصول، هر دو میتوانند ایمنی، ظاهر و تجربه مونتاژ را بهبود بخشند.
برای پروژههای تولید CNC به سبک TiRapid، نکته کلیدی نه تنها این است که آیا قطعه از پخ یا شیار استفاده میکند، بلکه این است که این ویژگی چقدر واضح تعریف شده است. جنس، تلرانس، پرداخت سطح، پوشش، تناسب مونتاژ و عملکرد لبه، همگی باید قبل از شروع تولید بررسی شوند.
قطعات ماشینکاری CNC
پخ زدن در قطعات فلزی و پلاستیکی ماشینکاری شده با CNC بسیار رایج است زیرا به حذف لبههای تیز و بهبود مونتاژ کمک میکند. از آنها در محفظههای آلومینیومی، براکتهای فولادی ضد زنگ، اتصالات برنجی، بلوکهای پلاستیکی، قطعات رزوهدار و اجزای دقیقی که پس از ماشینکاری به لبههای تمیز نیاز دارند، استفاده میشود.
پخها زمانی استفاده میشوند که یک قطعه ماشینکاری شده با CNC به سطح زاویهدار بزرگتر، شیب کاربردی یا هندسه لبه خاص نیاز داشته باشد. این ممکن است شامل سطوح آببندی، ویژگیهای تراز، لبههای تزئینی، اجزای ابزار یا قطعاتی باشد که نیاز به فاصله بیشتری با اجزای جفت شونده دارند.
برای قطعات ماشینکاری شده، پخها معمولاً بخشی از پرداخت استاندارد لبه هستند، در حالی که پخها بیشتر به عنوان هندسه کنترلشده در نظر گرفته میشوند. اگر پخ بر تناسب یا عملکرد تأثیر میگذارد، باید به وضوح ابعاد آن مشخص شده و در برنامه بازرسی گنجانده شود.
جوشکاری و ساخت
لبههای پخدار در جوشکاری از اهمیت ویژهای برخوردارند زیرا به ایجاد شیارهای جوش مناسب و بهبود نفوذ جوش کمک میکنند. لبههای صفحات، انتهای لولهها و قطعات سازهای اغلب قبل از جوشکاری نیاز به آمادهسازی پخ دارند. زاویه پخ، سطح ریشه و شکل شیار میتوانند مستقیماً بر کیفیت جوش تأثیر بگذارند.
پخها همچنین ممکن است در ساخت استفاده شوند، اما معمولاً برای شکستن سادهتر لبهها، جابجایی ایمنتر یا پشتیبانی مونتاژ. آنها زمانی مفید هستند که قطعات پس از برش، پردازش لیزری، اره یا ماشینکاری گوشههای تیزی داشته باشند. پخهای کوچک میتوانند پلیسهها را کاهش داده و قبل از پوشش یا مونتاژ، وضعیت نهایی را بهبود بخشند.
برای قطعات مرتبط با جوشکاری، الزامات پخزنی باید با دقت تأیید شوند. یک پخ عمومی ممکن است فضای شیار کافی برای جوشکاری فراهم نکند، در حالی که یک پخ بزرگ ممکن است مقدار زیادی از مواد را از بین ببرد. ارتباط واضح به جلوگیری از مشکلات مربوط به نصب جوش و تأخیر در تولید کمک میکند.
ورق فلزی و قطعات سازهای
در ورقهای فلزی و اجزای سازهای، پخها اغلب برای آمادهسازی لبهها برای جوشکاری، بهبود تناسب قطعه یا ایجاد ظاهری شیبدار طراحیشده استفاده میشوند. صفحات فلزی بزرگ، براکتها، قابها و سازههای ماشین ممکن است قبل از اتصال یا پرداخت نهایی نیاز به پخزنی داشته باشند.
پخها اغلب برای شکستن لبههای تیز پس از برش، پانچ، فرز یا برش لیزری استفاده میشوند. آنها ایمنی جابجایی را بهبود میبخشند و احتمال آسیب پوشش در گوشههای تیز را کاهش میدهند. برای قطعات پوشش داده شده، آمادهسازی لبه همچنین میتواند به بهبود پوشش رنگ یا پوشش پودری کمک کند.
انتخاب بین پخ زدن و پخ زدن بستگی به این دارد که آیا لبه عمدتاً برای ایمنی، مونتاژ، جوشکاری یا ظاهر است. یک پخ کوچک ممکن است برای لبه برش ورق فلزی کافی باشد، اما وقتی قطعه جوشکاری میشود یا باید الزامات اتصال سازهای را برآورده کند، ممکن است پخ زدن لازم باشد.
قطعات پلاستیکی و محصولات
لبههای پخدار به طور گسترده در قطعات پلاستیکی ماشینکاری شده با CNC استفاده میشوند زیرا باعث بهبود جابجایی، مونتاژ و ظاهر میشوند. پلاستیکهایی مانند POM، PEEK، PPSU، ABS و نایلون اغلب از پخهای کوچک بهره میبرند که از گوشههای تیز جلوگیری میکنند، نقاط تنش را کاهش میدهند و ظاهری تمیزتر ایجاد میکنند.
لبههای پخدار را میتوان در قطعات پلاستیکی نیز استفاده کرد، زمانی که طراحی به سطح زاویهدار، لبه تزئینی یا هندسه جفتسازی خاص نیاز دارد. با این حال، پخهای بزرگ روی قطعات پلاستیکی نیاز به ماشینکاری دقیق دارند زیرا برخی از پلاستیکها در صورت عدم کنترل حرارت برش و فشار ابزار ممکن است تغییر شکل دهند، ذوب شوند یا زبر شوند.
برای اجزای محصول، لبههای پخدار یا اریب میتوانند هم بر عملکرد و هم بر تجربه کاربری تأثیر بگذارند. لبههای تیز ممکن است ناتمام یا ناامن به نظر برسند، در حالی که هندسه لبه کنترلشده میتواند مونتاژ، تمیز کردن، جابجایی و بازرسی بصری قطعات را آسانتر کند.
مقایسه هزینه پخزنی در مقابل پخزنی
لبههای پخدار معمولاً مقرونبهصرفهتر هستند زیرا کوچکتر و تولید آنها آسانتر است. در بسیاری از پروژههای ماشینکاری CNC، پخهای ساده را میتوان با ابزارهای استاندارد در مرحله پرداخت اضافه کرد. آنها اغلب زمان پلیسهگیری دستی را کاهش میدهند و کیفیت قطعه را با افزایش هزینه محدود بهبود میبخشند.
لبههای پخدار میتوانند در صورت نیاز به برداشتن مواد بیشتر، کنترل زاویه دقیقتر، ابزارهای ویژه یا تنظیمات اضافی، هزینه بیشتری داشته باشند. پخ زدن روی یک لبه قابل دسترس ممکن است ساده باشد، اما پخ زدن روی یک ویژگی عمیق، منحنی یا صعبالعبور ممکن است به ماشینکاری پیشرفتهتر یا فیکسچرینگ ویژه نیاز داشته باشد.
هزینه نهایی به جنس قطعه، اندازه پخ، اندازه پخ، تلرانس، پرداخت سطح، تنظیمات دستگاه، نیازهای بازرسی و مقدار تولید بستگی دارد. برای درخواستهای استعلام کیفیت (RFQ)، ارسال نقشههای دوبعدی و فایلهای سهبعدی مفید است تا تولیدکننده بتواند ارزیابی کند که آیا این ویژگی یک شکست لبه ساده است یا یک سطح دقیق کنترلشده.
چگونه بین لبههای پخدار و اریب انتخاب کنیم؟
وقتی هدف حذف گوشههای تیز، کاهش پلیسهها، بهبود ایمنی در جابجایی، هدایت مونتاژ یا ایجاد ظاهری تمیز و نهایی است، لبه پخدار را انتخاب کنید. پخها برای قطعات ماشینکاری شده با CNC، سوراخها، رزوهها، شیارها، لبههای خارجی و بسیاری از اجزای عمومی کاربردی هستند.
وقتی سطح زاویهدار باید از جوشکاری، آببندی، انتقال ساختاری، طراحی تزئینی یا شیب عملکردی بزرگتری پشتیبانی کند، لبه پخدار را انتخاب کنید. پخها برای انتهای لولهها، صفحات فلزی، اتصالات جوشی، سطوح شیبدار و قطعاتی که هندسه لبه بر عملکرد تأثیر میگذارد، مناسبتر هستند.
در صورت شک، امنترین رویکرد این است که الزامات لبه را به وضوح در نقشه تعریف کنید. زاویه، عرض، عمق، تلرانس، پرداخت سطح و اینکه آیا لبه تزئینی است یا کاربردی را در نظر بگیرید. این کار به جلوگیری از خطاهای تفسیر تأمینکننده کمک میکند و تضمین میکند که قطعه نهایی با طرح مورد نظر مطابقت دارد.
سوالات متداول
چطور میتوانم تشخیص دهم که قطعهام به پخ یا مورب نیاز دارد؟
وقتی لبه فقط نیاز به پلیسهگیری، جابجایی ایمنتر یا مونتاژ آسانتر دارد، از نوع پخدار استفاده کنید. وقتی لبه زاویهدار بر جوشکاری، آببندی، تناسب ساختاری یا طراحی بصری تأثیر میگذارد، از نوع پخدار استفاده کنید. بهترین انتخاب به اندازه لبه، عملکرد، تلرانس و نحوه استفاده از قطعه بستگی دارد.
آیا هزینه ماشینکاری پخ بیشتر از پخ زدن است؟
در بیشتر موارد، بله. یک پخ کوچک معمولاً سریعتر و آسانتر با ابزارهای استاندارد ماشینکاری میشود. یک پخ ممکن است نیاز به حذف مواد بیشتر، کنترل زاویه دقیقتر، تنظیمات اضافی یا ابزار ویژه داشته باشد، به خصوص وقتی که بزرگ، دقیق یا روی سطح دشواری قرار گرفته باشد.
چه اطلاعاتی باید در نقشه برای پخها یا شیارها نشان داده شود؟
یک نقشه واضح باید محل لبه، زاویه، عرض یا عمق، تلرانس و اینکه آیا لبه تزئینی است یا کاربردی را نشان دهد. برای جوشکاری پخها، نقشه ممکن است به الزامات سطح ریشه، نوع شیار و پرداخت سطح نیز نیاز داشته باشد تا از اشتباهات تولید جلوگیری شود.
آیا لبههای پخدار برای قطعات ماشینکاری شده با CNC مهم هستند؟
بله. لبههای پخدار به حذف پلیسهها، کاهش خطرات لبههای تیز، بهبود مونتاژ و افزایش ظاهری نهایی قطعات ماشینکاری شده با CNC کمک میکنند. این لبهها به ویژه در سوراخها، رزوهها، گوشههای خارجی، شیارها و قطعاتی که نیاز به جابجایی روان یا سطوح جفت شدن تمیز دارند، مفید هستند.
نتیجه
لبههای پخدار و اریب هر دو به حذف گوشههای تیز و بهبود کیفیت قطعه کمک میکنند، اما برای اهداف تولیدی متفاوتی استفاده میشوند. پخها معمولاً برای شکستن لبه و پشتیبانی مونتاژ کوچکتر، سریعتر و مقرونبهصرفهتر هستند، در حالی که پخها اغلب بزرگتر و برای جوشکاری، آببندی، ساختار و طراحی کاربردیتر هستند.
در TiRapid ، ما خدمات ماشینکاری CNC دقیق را برای قطعات فلزی و پلاستیکی سفارشی با پخها، شیارها، پرداختهای سطحی کنترلشده و الزامات تلرانس دقیق ارائه میدهیم. نقشههای دوبعدی، فایلهای سهبعدی، الزامات مواد و مقادیر خود را برای ما ارسال کنید و تیم ما میتواند به بررسی بهترین راهحل ماشینکاری برای پروژه شما کمک کند.
















