
ماشینکاری شفت، تولید دقیق اجزای استوانهای است که گشتاور را منتقل میکنند، از عناصر چرخان پشتیبانی میکنند یا حرکت کنترلشدهای را در سیستمهای مکانیکی فراهم میکنند. اگرچه یک شفت ممکن است ساده به نظر برسد، اما عملکرد آن اغلب به رابطه بین چندین ویژگی مهم، از جمله قطرها، محل قرارگیری یاتاقانها، شانهها، رزوهها، شیارهای کلید، میزان انحراف، صافی و پرداخت سطح بستگی دارد. تراشکاری CNC معمولاً هندسه اصلی را ایجاد میکند، در حالی که فرزکاری، سوراخکاری، سنگزنی و پرداخت نهایی، نواحی کاربردی و با دقت بالا را کامل میکنند.
این راهنما نحوهی کار ماشینکاری شفت، فرآیندهای اصلی CNC مربوطه، انواع و مواد متداول شفت و تلرانسهایی که در مونتاژهای واقعی بیشترین اهمیت را دارند، توضیح میدهد. همچنین چالشهای ماشینکاری شفتهای بلند، عملیات حرارتی، پرداخت سطح، بازرسی، کاربردها، عوامل هزینه و تصمیمات طراحی عملی برای تولید شفتهای دقیق و قابل اعتماد را پوشش میدهد.
ماشینکاری شفت چیست؟
ماشینکاری شفت، قطعات میلهای، قطعات آهنگری شده یا سایر قطعات خام را به اجزای مکانیکی استوانهای با هندسه و ویژگیهای عملکردی کنترلشده تبدیل میکند. از آنجا که هندسه بیشتر شفتها چرخشی است، تراشکاری CNC معمولاً فرآیند اصلی است، در حالی که سایر روشهای ماشینکاری در مواردی که طراحی به شیارها، سوراخها، رزوهها یا ابعاد نهایی تنگتر نیاز دارد، اضافه میشوند.
تمایز مهم این است که یک شفت تکمیلشده صرفاً یک قطعه گرد نیست. ابعاد و ویژگیهای آن باید حول یک محور چرخشی مشترک با هم کار کنند تا یاتاقانها، چرخدندهها، آببندها، کوپلینگها و سایر اجزا طبق برنامه عمل کنند.
شفت مکانیکی چه کاری انجام میدهد؟
یک شفت مکانیکی معمولاً حرکت چرخشی و گشتاور را از یک جزء به جزء دیگر منتقل میکند. شفتهای موتور، شفتهای انتقال قدرت، شفتهای پمپ و شفتهای گیربکس همگی این عملکرد اساسی را به روشهای مختلف انجام میدهند. شفتها همچنین ممکن است چرخدندهها، یاتاقانها، قرقرهها، پروانهها، غلتکها یا سایر اجزای چرخان را در حین حمل بارهای خمشی و چرخهای پشتیبانی کنند.
این ترکیب چرخش و بار، هندسه شفت را مهم میکند. قطر چیزی بیش از اندازه کلی را تعیین میکند: میتواند بر سختی، تناسب یاتاقان، ظرفیت گشتاور و نحوه واکنش شفت به خمش تأثیر بگذارد. شانهها اجزا را به صورت محوری قرار میدهند، در حالی که شیارها، خارها یا سایر ویژگیها گشتاور را بین شفت و قطعات متصل منتقل میکنند.
با افزایش سرعت چرخش و بار، خطاهای هندسی کوچک اهمیت بیشتری پیدا میکنند. ناهمترازی که در یک قطعه ثابت جزئی به نظر میرسد، میتواند پس از شروع چرخش شفت، باعث ایجاد لرزش، سایش ناهموار یا سر و صدا شود.
چرا دقت در ماشینکاری شفت اهمیت دارد؟
یک شفت میتواند به قطر اسمی خود برسد و همچنان در حین کار دچار نقص شود. انحراف، همترازی هممحور، صافی و وضعیت سطح میتوانند به اندازه اندازه اولیه مهم باشند زیرا آنها نحوه چرخش شفت و نحوه تماس اجزای جفت شونده با سطوح آن را تعیین میکنند.
یک نشیمنگاه یاتاقان بزرگ میتواند تداخل و تنش مونتاژی بیش از حد ایجاد کند، در حالی که یک نشیمنگاه کوچک ممکن است باعث حرکت بین شفت و یاتاقان شود. مشکلات مشابه میتواند زمانی رخ دهد که قطرهای پلهای مختلف حول یک محور همتراز باقی نمانند.
پرداخت سطح در محل یاتاقان و آببند نیز اهمیت دارد. یک سطح ناهموار میتواند اصطکاک را افزایش دهد یا سایش را تسریع کند، در حالی که یک سطح نامناسب آببند میتواند به عنصر آببندی آسیب برساند و عمر مفید را کاهش دهد. بنابراین، دقت شفت باید به عنوان ترکیبی از اندازه، هندسه، تراز و وضعیت سطح در نظر گرفته شود، نه به عنوان یک مقدار تلرانس واحد.
انواع متداول شفتهای ماشینکاری شده
شفتها را میتوان به روشهای مختلفی طبقهبندی کرد، اما از دیدگاه ماشینکاری، هندسه آنها اغلب مفیدتر از نامشان است. یک شفت مستقیم ساده و یک شفت خاردار چندقطری ممکن است عملکردهای چرخشی مشابهی را انجام دهند، با این حال الزامات تولید آنها میتواند بسیار متفاوت باشد.
درک اشکال هندسی اصلی به تعیین عملیات مورد نیاز کمک میکند.
شفتهای مستقیم و پلهای
یک شفت مستقیم قطر تقریباً ثابتی را در طول کاری خود حفظ میکند. چرخاندن آن نسبتاً ساده است و ممکن است برای غلتکها، راهنماها، تکیهگاهها و سیستمهای محرک ساده مناسب باشد.
شفتهای پلهای شامل قطرهای متعددی هستند که توسط شانهها از هم جدا شدهاند. این پلهها مکانهای مشخصی را برای یاتاقانها، چرخدندهها، آببندها، فاصلهدهندهها و کوپلینگها فراهم میکنند. از آنجا که ممکن است چندین قطر نیاز به اشتراکگذاری محور چرخشی یکسان داشته باشند، شفتهای پلهای تأکید بیشتری بر انحراف و همترازی بین اجزا دارند.
تراشکاری CNC به ویژه برای شفتهای پلهای مؤثر است زیرا اغلب میتوان قطرها، شانهها، شیارها و ویژگیهای انتهایی متحدالمرکز متعددی را با حفظ یک مرجع چرخشی ثابت ماشینکاری کرد.
شفتهای کلیددار و زبانهدار
شفتهای خاردار و شیاردار معمولاً زمانی استفاده میشوند که نیاز به انتقال گشتاور بین یک شفت و یک قطعه نصب شده باشد.
یک شیار آچار اتصال مکانیکی نسبتاً سادهای بین شفت و یک چرخدنده، پولی یا کوپلینگ فراهم میکند. اسپلاینها گشتاور را بین چندین دندانه توزیع میکنند و اغلب در مواردی که ظرفیت گشتاور بالاتر، مونتاژ مکرر یا موقعیتیابی زاویهای کنترلشده مورد نیاز است، استفاده میشوند.
این ویژگیها پیچیدگی ماشینکاری را افزایش میدهند زیرا موقعیت آنها باید به درستی با محور شفت مرتبط باشد. آنها همچنین میتوانند تمرکز تنش موضعی ایجاد کنند، بنابراین هندسه شفت و بارگذاری باید با هم در نظر گرفته شوند تا اینکه این ویژگی به عنوان یک شیار جداگانه در نظر گرفته شود.
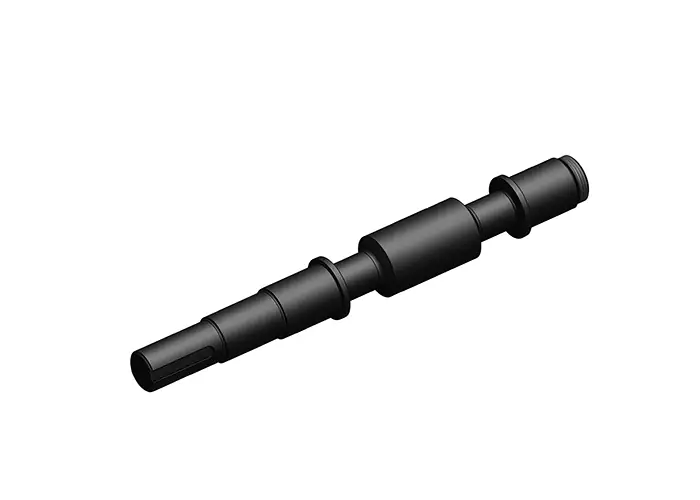
شفتهای توخالی، مخروطی و رزوهدار
شفتهای توخالی جرم را کاهش میدهند و میتوانند در کاربردهایی که سطح مقطع توپر ضروری نیست، رابطهی سختی به وزن کارآمدی ارائه دهند. دشواری ساخت آنها به عمق سوراخ، ضخامت دیواره، صافی و اینکه آیا قطرهای داخلی و خارجی باید کاملاً همتراز باقی بمانند یا خیر، بستگی دارد.
شفتهای مخروطی در مواردی که نیاز به خودمرکزی یا تماس جفتشوندگی کنترلشده باشد، مفید هستند. زاویه مخروطی و شرایط سطح باید برای قطعه جفتشونده مناسب باشد زیرا حتی یک عدم تطابق کوچک میتواند بر ترازبندی یا تماس تأثیر بگذارد.
رزوهها معمولاً به انتهای شفت یا بخشهای میانی برای حفظ محوری، تنظیم یا مونتاژ اضافه میشوند. این ویژگیها معمولاً در حین تراشکاری یا از طریق یک عملیات رزوهکاری جداگانه، بسته به اندازه و مشخصات، ایجاد میشوند.
فرآیند ماشینکاری شفت چگونه کار میکند؟
هیچ توالی تولید واحدی برای هر شفت وجود ندارد. یک شفت ساده سخت نشده ممکن است مستقیماً از تراشکاری به بازرسی منتقل شود، در حالی که یک شفت دقیق با نشیمنگاه یاتاقان، عملیات حرارتی و الزامات هندسی دقیق ممکن است به چندین مرحله خشنکاری و پرداختکاری نیاز داشته باشد.
یک مسیر تولید معمول از منطق زیر پیروی میکند: آمادهسازی مواد → ماشینکاری خشن → ماشینکاری ویژه → عملیات حرارتی در صورت نیاز → ماشینکاری یا سنگزنی نهایی → پرداخت نهایی → بازرسی.
مواد اولیه و ماشینکاری خشن
تولید شفت اغلب با قطعات میلگرد گرد آغاز میشود، اما میتوان از قطعات آهنگری شده یا سایر قطعات تقریباً به شکل نهایی نیز برای قطعات بزرگتر یا با بارگذاری بیشتر استفاده کرد.
مرحله اولیه ماشینکاری، مواد اضافی را حذف کرده و فرم استوانهای اولیه را ایجاد میکند. در این مرحله، هدف معمولاً دستیابی به دقت نهایی نیست. ممکن است مواد کافی روی سطوح بحرانی باقی بماند تا بتوان بعداً عملیات پرداخت، اعوجاج عملیات حرارتی یا سنگزنی را روی آن انجام داد.
شرایط مواد نیز در این مرحله اهمیت دارد. صافی، تنش پسماند، سختی و کیفیت قطعه میتواند بر نحوه رفتار شفت هنگام برداشتن مواد تأثیر بگذارد.
تراشکاری و ماشینکاری ویژه CNC
تراشکاری CNC بیشتر هندسه چرخشی شفت، از جمله قطرهای خارجی، پلهها، شانهها، شیارها، مخروطها و بسیاری از اشکال رزوه را تولید میکند. قطعه کار حول محور خود میچرخد در حالی که ابزار برش قطر و پروفیل محوری را کنترل میکند.
ویژگیهایی که چرخشی نیستند معمولاً با عملیات تکمیلی تولید میشوند. فرزکاری میتواند شیارهای آجدار، تختها، شیارها یا اشکال مارپیچی انتخاب شده را ایجاد کند، در حالی که سوراخکاری سوراخهای محوری یا متقاطع را اضافه میکند.
تجهیزات مدرن چند محوری و فرزکاری چرخشی گاهی اوقات میتوانند چندین عملیات را در یک مجموعه انجام دهند. کاهش جابجاییهای غیرضروری میتواند زمانی ارزشمند باشد که چندین ویژگی نیاز به حفظ ارتباط دقیق با خط مرکزی شفت داشته باشند.
سنگ زنی و بازرسی نهایی
تراشکاری میتواند هندسه دقیق شفت را ایجاد کند، اما برخی از نشیمنگاههای یاتاقان، نواحی آببندی یا سطوح چرخشی پرسرعت نیاز به کنترل ابعادی دقیقتر یا پرداخت صافتری نسبت به آنچه تراشکاری به تنهایی میتواند به طور مداوم فراهم کند، دارند.
سنگزنی استوانهای مقدار کمی از ماده را برمیدارد تا قطرهای بحرانی را به اندازه نهایی نزدیکتر کند و در عین حال گردی و کیفیت سطح را بهبود بخشد. همچنین میتواند پس از عملیات حرارتی، زمانی که اعوجاج باید اصلاح شود، مفید باشد.
پس از اتمام ماشینکاری، بازرسی تأیید میکند که شفت با نقشه مطابقت دارد و صرفاً ظاهر آن درست نیست. قطر، انحراف، صافی، همترازی بین قطرهای عملکردی و زبری سطح از جمله ویژگیهایی هستند که ممکن است نیاز به تأیید داشته باشند.
روشهای ماشینکاری شفت اصلی
فرآیندهای مختلف ماشینکاری مشکلات مختلفی را حل میکنند. تراشکاری فرم چرخشی اولیه را ایجاد میکند، فرزکاری و سوراخکاری ویژگیهای موضعی را اضافه میکنند و سنگزنی معمولاً برای ابعاد یا سطوحی که نیاز به کنترل نهایی بیشتری دارند، استفاده میشود.
استفاده از ترکیب مناسب فرآیندها عموماً مؤثرتر از تلاش برای گنجاندن هر ویژگی در یک عملیات است.
تراش CNC
تراشکاری CNC پایه و اساس اکثر ماشینکاری شفت است زیرا این فرآیند به طور طبیعی با هندسه استوانهای مطابقت دارد. با چرخش شفت، ابزار برش میتواند قطرها، شانهها، شیارها، مخروطها و سایر ویژگیهای متحدالمرکز را به طور موثر ایجاد کند.
یکی از بزرگترین مزایای تراشکاری، قابلیت حفظ ویژگیهای چرخشی مرتبط از یک چیدمان مشترک است. این امر به ویژه برای شفتهای پلهای که در آنها چندین قطر باید در یک راستا باقی بمانند، مفید است.
تراشکاری همچنین تکرارپذیری خوبی را برای دستههای تولید ارائه میدهد. پس از تعیین برنامه، محل نگهداری و استراتژی ابزار، میتوان هندسه یکسانی را بدون نیاز به تنظیم دستی مکرر، به طور مداوم بازتولید کرد.
فرزکاری و حفاری CNC
فرزکاری و سوراخکاری، ویژگیهایی را که تراشکاری نمیتواند به طور موثر ایجاد کند، تکمیل میکنند. شیارها، تختها، شیارها، سوراخهای متقاطع، ویژگیهای نصب و خطوط انتخاب شده، نمونههای بارزی از این موارد هستند.
چالش اصلی مهندسی آنها رابطه موقعیتی است. یک شیار آچار ممکن است از نظر ابعادی صحیح باشد اما اگر موقعیت زاویهای یا محوری آن نسبت به سایر ویژگیها نادرست باشد، همچنان باعث مشکلات مونتاژ میشود.
برای شفتهایی با چندین ویژگی تراشکاری و فرزکاری، به حداقل رساندن تنظیمات غیرضروری و حفظ دادههای قابل اعتماد، به حفظ همترازی در طول توالی تولید کمک میکند.
سنگ زنی استوانه ای و بدون مرکز
سنگزنی عموماً یک فرآیند پرداختکاری است تا روش اصلی برای ایجاد هندسه شفت. این فرآیند زمانی استفاده میشود که یک قطر بحرانی نیاز به گردی، دقت ابعادی یا صافی سطح بهتری نسبت به آنچه عملیات تراشکاری قبلی به طور قابل اعتمادی ارائه میدهد، داشته باشد.
سنگزنی استوانهای برای شفتهایی که رابطه بین چندین ویژگی باید به شدت کنترل شود، بسیار مناسب است. همچنین برای شفتهای پلهای یا پیچیدهتر مفید است زیرا میتوان قطرهای خاصی را هدف قرار داد.
سنگزنی بدون مرکز اغلب برای قطعات استوانهای نسبتاً ساده و مقادیر تولید بالاتر مناسبتر است زیرا این فرآیند میتواند از سنگزنی تکراری مداوم یا کارآمد پشتیبانی کند. انتخاب صحیح به هندسه، دقت، حجم و نحوه ارتباط سطوح جداگانه با یکدیگر بستگی دارد.
تلرانسها و الزامات دقیق ماشینکاری شفت
شفتهای دقیق با چیزی بیش از یک تلرانس ابعادی ± عمومی تعریف میشوند. تناسب یاتاقان، انحراف، صافی، زبری سطح و رابطه بین قطرهای مختلف، همگی میتوانند بر نحوه رفتار شفت نهایی تحت چرخش تأثیر بگذارند.
به همین دلیل، نقشه باید ویژگیهای واقعاً حیاتی را از ابعادی که به همان سطح از کنترل نیاز ندارند، متمایز کند.
تلرانس قطر و تناسب بلبرینگ
نشیمنگاههای یاتاقان از جمله حساسترین ویژگیها به تلرانس در بسیاری از شفتها هستند. اندازه آنها تعیین میکند که آیا یاتاقان به درستی مونتاژ میشود و آیا رابطه مورد نظر بین حلقه داخلی و شفت حفظ میشود یا خیر.
کلاسهای تلرانس ISO برای شفت مانند h6 یا g6 ممکن است در نقشههای مهندسی ظاهر شوند، اما تناسب صحیح به چیدمان یاتاقان، جهت بار، چرخش، دما، روش مونتاژ و توصیههای تأمینکننده یاتاقان بستگی دارد. یک کلاس تلرانس واحد نباید به طور جهانی برای هر شفت اعمال شود.
اصل کلیدی، کنترل عملکردی است. قطر شفت باید به اندازه کافی تنگ باشد تا تطابق لازم را فراهم کند، اما تعیین تلرانسهای تنگ و غیرضروری در نواحی نامرتبط، تنها هزینه ماشینکاری و بازرسی را افزایش میدهد.
انحراف، هممرکزی و راستی
انحراف، میزان تغییر سطح را هنگام چرخش شفت نسبت به محور مبنا اندازهگیری میکند. این پارامتر به ویژه برای نشیمنگاههای یاتاقان، محلهای آببندی و سایر سطوح چرخان که رفتار چرخشی واقعی در آنها اهمیت دارد، مفید است.
اصطلاح «متحدالمرکز بودن» اغلب به طور غیررسمی در مباحث ماشینکاری برای توصیف اینکه آیا چندین قطر دارای یک خط مرکزی مشترک هستند یا خیر، استفاده میشود. در نقشههای کنترلشده، طراحان میتوانند به جای آن از کنترلهای مناسب GD&T مانند انحراف یا موقعیت بسته به نیاز عملکردی استفاده کنند.
با افزایش طول شفت، صاف بودن آن اهمیت بیشتری پیدا میکند. یک شفت ممکن است قطرهای دقیقی داشته باشد، اما اگر محور کلی آن به اندازهای خم شود که باعث لرزش، تماس ناهموار یا مشکلات همترازی شود، همچنان عملکرد ضعیفی خواهد داشت.
بنابراین، این الزامات هندسی باید بر اساس نحوه چرخش و مونتاژ شفت انتخاب شوند، نه اینکه صرفاً به این دلیل که قطعه «دقیق» توصیف میشود، اضافه شوند.
پرداخت سطح برای یاتاقانها و آببندها
زبری سطح بر اصطکاک، روانکاری، سایش، رفتار آببندی و گاهی اوقات عملکرد خستگی تأثیر میگذارد.
یک نشیمنگاه یاتاقان عموماً از یک پرداخت کنترلشده بهره میبرد که از تماس و مونتاژ پایدار بدون زبری غیرضروری پشتیبانی میکند. برخی از دستورالعملهای ماشینکاری منتشر شده، تقریباً Ra 0.4 تا 1.6 میکرومتر را برای سطوح یاتاقان خاص ذکر میکنند، اما مقدار صحیح در نهایت باید از مشخصات یاتاقان، آببند، جنس، بار و کاربرد پیروی کند، نه اینکه به عنوان یک هدف کلی در نظر گرفته شود.
سطوح آببند میتوانند الزامات خاص خود را داشته باشند زیرا زبری یا الگوی سطحی نادرست ممکن است سایش یا نشتی آببند را تسریع کند. هنگامی که یک سطح عملکرد تریبولوژیکی یا آببندی واضحی دارد، بنابراین پرداخت آن باید مستقل از نواحی غیرتماسی معمولی مشخص شود.
مواد مورد استفاده برای ماشینکاری شفت
انتخاب ماده تأثیر مستقیمی بر استحکام شفت، مقاومت در برابر خستگی، وزن، رفتار خوردگی، قابلیت ماشینکاری، عملیات حرارتی و هزینه نهایی دارد. مادهای که به راحتی ماشینکاری میشود، لزوماً بهترین انتخاب برای یک قطعه چرخان با بار زیاد نیست.
عملیترین انتخاب با بار و محیط شروع میشود و سپس الزامات تولید را در نظر میگیرد.
| ماده | مزیت اصلی | استفاده معمول از شفت |
| فولاد کربن | هزینه و قابلیت ماشینکاری عملی | شفتهای مکانیکی عمومی |
| فولاد | استحکام، خستگی و مقاومت در برابر سایش | شفتهای محرک با بار بالا |
| فولاد ضد زنگ | مقاومت در برابر خوردگی | تجهیزات غذایی، پزشکی و دریایی |
| آلومینیوم | وزن کم و قابلیت ماشینکاری خوب | اجزای چرخشی سبک |
| تیتانیوم | نسبت قدرت به وزن بالا | قطعات هوافضا و با کارایی بالا |
| آلیاژ نیکل | مقاومت در برابر حرارت و خوردگی | تجهیزات دماهای بالا |
فولاد کربنی، فولاد آلیاژی، فولاد ضد زنگ، آلومینیوم، تیتانیوم، آلیاژهای نیکل، برنج و سایر مواد مهندسی، همگی در ساخت شفت به کار میروند و انتخاب صحیح آنها بسته به نیازهای عملکردی متفاوت است.
شفتهای فولادی کربنی و آلیاژی
فولادهای کربنی به طور گسترده برای شفتهای عمومی استفاده میشوند زیرا تعادل عملی بین استحکام، در دسترس بودن، قابلیت ماشینکاری و هزینه را ارائه میدهند. گریدهای در محدوده کربن متوسط، مانند 1045، نمونههای رایجی هستند که در آنها به بارهای متوسط و مقاومت در برابر سایش نیاز است.
فولادهای آلیاژی معمولاً زمانی در نظر گرفته میشوند که شفت گشتاور بالاتر، بارگذاری چرخهای، سایش یا شرایط خستگی سختتری را تجربه کند. موادی مانند ۴۱۴۰ یا فولادهای کروم-مولیبدن مشابه نیز میتوانند به خوبی به عملیات حرارتی پاسخ دهند.
سختی و استحکام بیشتر میتواند نیروهای برش، سایش ابزار و الزامات پرداختکاری را افزایش دهد، بنابراین عملکرد مواد و هزینه تولید باید با هم در نظر گرفته شوند.
شفتهای فولادی ضد زنگ
شفتهای فولادی ضد زنگ در درجه اول زمانی انتخاب میشوند که مقاومت در برابر خوردگی مهم باشد. تجهیزات فرآوری مواد غذایی، سیستمهای دریایی، تجهیزات پزشکی، محیطهای شیمیایی و ماشینآلات در معرض هوا نمونههای رایجی از این موارد هستند.
گرید خاص مهم است. فولادهای ضد زنگ آستنیتی، مارتنزیتی و رسوب سختشونده، ترکیبات مختلفی از مقاومت در برابر خوردگی، استحکام، سختی، پاسخ به عملیات حرارتی و قابلیت ماشینکاری را ارائه میدهند.
در مقایسه با بسیاری از فولادهای کربنی، برخی از گریدهای فولاد ضد زنگ بیشتر مستعد سخت شدن کار هستند و در طول ماشینکاری میتوانند کمتر از خود مقاومت نشان دهند. این میتواند بر ابزار، زمان چرخه و سطح نهایی قابل دستیابی تأثیر بگذارد.
شفتهای آلومینیومی، تیتانیومی و آلیاژهای خاص
آلومینیوم در مواردی که کاهش جرم چرخشی مهم است و بارها برای سختی کمتر آن به اندازه کافی متوسط هستند، جذاب است. قابلیت ماشینکاری خوب آن همچنین آن را برای بسیاری از نمونههای اولیه سبک، ابزارها، اجزای اتوماسیون و سیستمهای پرسرعت منتخب، کاربردی میکند.
تیتانیوم نسبت استحکام به وزن بسیار بالاتری دارد و مقاومت بالایی در برابر خوردگی از خود نشان میدهد که آن را برای هوافضا و کاربردهای عملکردی دشوار مفید میکند. این مزایا با ماشینکاری دشوارتر و هزینه بالاتر مواد همراه است.
آلیاژهای پایه نیکل در مواردی استفاده میشوند که شرایط گرما و خوردگی از توانایی مواد شفت مرسومتر فراتر میرود. آنها میتوانند عملکرد عالی ارائه دهند، اما سختی ماشینکاری و سایش ابزار معمولاً آنها را به یک انتخاب تخصصی و نه پیشفرض تبدیل میکند.
عملیات حرارتی و پرداخت سطح شفتها
خواص یک شفت نه تنها توسط جنس پایه تعیین میشود، بلکه عملیات حرارتی میتواند سختی و عملکرد خستگی را تغییر دهد، در حالی که عملیات سطحی میتواند خوردگی، سایش، ظاهر یا رفتار اصطکاکی را بهبود بخشد.
این فرآیندهای ثانویه باید همراه با ابعاد نهایی برنامهریزی شوند زیرا برخی از عملیاتها میتوانند پس از ماشینکاری اولیه، شفت را تغییر دهند.
عملیات حرارتی و سخت کاری سطحی
سختکاری و تمپر کردن ممکن است روی شفتهای فولادی که به استحکام یا مقاومت سایشی بالاتری نیاز دارند، استفاده شود، در حالی که سختکاری القایی میتواند سطوح عملکردی را به صورت انتخابی سخت کند بدون اینکه کل سطح مقطع را به یک روش سخت کند. عملیات تنشزدایی نیز ممکن است در مواردی که تنش پسماند مورد توجه است، استفاده شود.
یکی از ملاحظات اصلی در تولید، اعوجاج است. عملیات حرارتی میتواند صافی، گردی یا قطر نهایی را تغییر دهد، به همین دلیل است که شفتهای با دقت بالا اغلب ابتدا خشنکاری شده و پس از عملیات حرارتی، ماشینکاری نهایی یا سنگزنی میشوند.
این توالی اجازه میدهد تا خواص مواد قبل از اندازهگیری بحرانیترین سطوح نهایی، تعیین شوند.
پرداختهای سطحی رایج شفت
عملیات سطحی به شدت به جنس شفت و محیط عملیاتی بستگی دارد. شفتهای فولادی ضد زنگ را میتوان در جایی که تمیزی سطح و رفتار خوردگی بهبود یافته مورد نیاز است، غیرفعال کرد، در حالی که اجزای آلومینیومی را میتوان برای خوردگی و محافظت از سطح، آنودایز کرد.
آبکاری میتواند روی شفتهای فولادی یا فلزی منتخب، زمانی که مقاومت در برابر سایش، خوردگی یا یک ویژگی سطحی خاص مورد نیاز است، استفاده شود. در عین حال، پرداخت و سنگزنی، روشهای مکانیکی اولیه برای بهبود صافی و کنترل ابعادی هستند.
پرداخت نهایی باید همیشه با سطح عملکردی مطابقت داشته باشد. یک عملیات تزئینی روی یک ناحیه غیر تماسی و یک سطح یاتاقان یا آببند دقیق ممکن است به مشخصات کاملاً متفاوتی نیاز داشته باشد.
چالشها در ماشینکاری دقیق شفت
ماشینکاری شفت با افزایش طول، سختتر شدن مواد یا لزوم تراز نگه داشتن چندین ویژگی دقیق، دشوارتر میشود. این چالشها کمتر در مورد تولید شکل استوانهای و بیشتر در مورد حفظ پایداری در طول کل توالی ماشینکاری هستند.
درک محل ایجاد خطاها، تعیین واقعبینانهی تلرانسها و برنامهریزی صحیح عملیات پرداختکاری را آسانتر میکند.
انحراف و لرزش شفت بلند
شفتهای بلند و باریک، تحت نیروهای برشی، کمتر مانند میلههای صلب و بیشتر مانند تیرهای انعطافپذیر رفتار میکنند. با افزایش نسبت طول به قطر، انحراف، ارتعاش و ناپایداری ابعادی اهمیت فزایندهای پیدا میکنند.
انحراف میتواند باعث تغییر قطر یا مخروطی شدن شود زیرا قطعه کار از ابزار برش دور میشود. ارتعاش میتواند رد لرزش را به جا بگذارد، کیفیت سطح را کاهش دهد و کنترل ابعادی را غیرقابل پیشبینی کند.
دمچرخها، تکیهگاههای ثابت، نیروهای برشی کنترلشده و خشنکاری و پرداخت مرحلهای میتوانند پایداری را بهبود بخشند. هدف، جلوگیری از خم شدن شفت در حین ماشینکاری است، نه اینکه برای کشف خطا پس از آن به بازرسی نهایی تکیه شود.
حفظ هماهنگی در چندین ویژگی
یک شفت پیچیده ممکن است شامل چندین قطر، رزوه، شانه، سوراخ و شیار باشد که در عملیات مختلف تولید شدهاند. هر تنظیم جدید، فرصت دیگری برای خطای همترازی ایجاد میکند.
هر زمان که امکان داشته باشد، ماشینکاری ویژگیهای چرخشی مرتبط با یک مرجع مشترک میتواند انباشت تلرانس را کاهش دهد. هنگامی که قطعه باید تغییر موقعیت داده شود، دادههای ثابت و فیکسچرینگ کنترلشده به حفظ رابطه بین ویژگیهای قبلی و بعدی کمک میکنند.
این امر به ویژه برای شفتهای پلهای و اجزای پرسرعت اهمیت دارد. ممکن است تمام ابعاد جداگانه از بازرسی عبور کنند، در حالی که اگر محورهای آنها به درستی به هم متصل نباشند، کل شفت همچنان دچار لنگی بیش از حد میشود.
ماشینکاری مواد سخت و دشوار
فولادهای آلیاژی سخت، فولادهای ضد زنگ، تیتانیوم و آلیاژهای نیکل، در مقایسه با فولاد نرم یا آلومینیوم که به راحتی ماشینکاری میشوند، نیاز بیشتری به ابزار و پایداری فرآیند دارند.
نیروهای برشی بالاتر و سایش ابزار میتواند بر ثبات قطر و پرداخت سطح در یک سری تولید تأثیر بگذارد. برخی از مواد همچنین در طول برش گرمای بیشتری تولید یا حفظ میکنند که میتواند به حرکت حرارتی یا تخریب ابزار کمک کند.
بنابراین، مناسبترین جنس شفت صرفاً قویترین گزینه موجود نیست، بلکه باید عملکرد مورد نیاز را بدون افزودن دشواری تولید که هیچ مزیت عملکردی ندارد، ارائه دهد.
بازرسی کیفیت ماشینکاری شفت
بازرسی حلقه بین نقشه مهندسی و قطعه چرخان واقعی را میبندد. از آنجا که عملکرد شفت به چندین ابعاد و سطوح مرتبط بستگی دارد، بررسی تنها یک قطر خارجی به ندرت برای کاربردهای دقیق کافی است.
طرح بازرسی باید بر ویژگیهایی متمرکز باشد که مستقیماً بر تناسب، چرخش، آببندی و انتقال بار تأثیر میگذارند.
بازرسی ابعادی و هندسی
میکرومترها معمولاً برای تأیید قطر شفت و محل قرارگیری یاتاقانها استفاده میشوند، زیرا اندازهگیری مستقیم و با وضوح بالا را فراهم میکنند.
انحراف محور را میتوان با چرخاندن شفت در برابر یک نشانگر یا با تجهیزات اندازهگیری تخصصیتر بررسی کرد. راستی، روابط محوری و هندسه پیچیدهتر ممکن است بسته به الزامات نقشه، نیاز به وسایل اختصاصی، تجهیزات گردی یا بازرسی CMM داشته باشند. سنگزنی دقیق و بازرسی کنترلشده معمولاً زمانی که تلرانسهای شفت محکم مورد نیاز است، با هم استفاده میشوند.
روش اندازهگیری باید منعکسکننده مشخصات باشد. به عنوان مثال، یک ویژگی که برای انحراف کنترل میشود، باید به گونهای بررسی شود که تغییرات چرخشی را ارزیابی کند، نه اینکه فقط قطر آن را بررسی کند.
تأیید سطح و مواد
اندازهگیری زبری سطح در یاتاقانها، آببندها یا نواحی لغزشی که بافت سطح بر عملکرد واقعی تأثیر میگذارد، اهمیت پیدا میکند.
وقتی شفتها تحت عملیات حرارتی قرار میگیرند، ممکن است آزمایش سختی نیز برای تأیید دستیابی به شرایط مشخص شده برای مواد لازم باشد. گواهیهای مواد یا سایر تأییدیهها میتوانند زمانی مهم باشند که هویت آلیاژ و قابلیت ردیابی بخشی از الزامات پروژه باشند.
بررسیهای ابعادی، هندسی، سطحی و مواد، در مجموع، نسبت به بازرسی ابعادی پایه به تنهایی، شاخص بسیار معنادارتری از کیفیت شفت ارائه میدهند.
کاربردهای شفتهای ماشینکاری شده
شفتهای ماشینکاری شده هر جا که چرخش کنترلشده، انتقال گشتاور یا هدایت خطی مورد نیاز باشد، استفاده میشوند. هندسه اولیه ممکن است در صنایع مختلف مشابه باشد، اما اولویتها میتوانند بسته به سرعت، بار، خوردگی، تمیزی و الزامات قابلیت اطمینان، بهطور قابلتوجهی تغییر کنند.
بنابراین، یک شفت موفق باید برای محیط عملیاتی واقعی خود طراحی شود، نه صرفاً برای یک نام تجاری خاص.
خودرو
شفتهای خودرو شامل اجزای محرک، گیربکس، موتور و سایر اجزای چرخان قدرت میشوند. این کاربردها اغلب تأکید زیادی بر ظرفیت گشتاور، مقاومت در برابر خستگی، سایش، تعادل و پایداری ابعادی بلندمدت دارند.
یک شفت چرخان سیستم انتقال قدرت، بارهای چرخهای را به جای یک بار استاتیکی واحد تجربه میکند، و این امر انتخاب مواد و تمرکز تنش را از اهمیت ویژهای برخوردار میسازد.
سیستمهای محرک الکتریکی همچنین میتوانند الزامات سختی را بر روی شفتهای موتور اعمال کنند، جایی که انحراف و تعادل بر رفتار چرخشی سرعت بالا تأثیر میگذارند.
تجهیزات صنعتی
پمپها، گیربکسها، موتورهای الکتریکی، نقالهها، کمپرسورها، غلتکها و تجهیزات فرآیندی همگی به شفتهای ماشینکاری شده متکی هستند.
تناسب و تنظیم یاتاقانها از اهمیت ویژهای برخوردار است زیرا این ماشینها ممکن است برای مدت طولانی به طور مداوم کار کنند. خطایی که در طول مونتاژ کوچک به نظر میرسد، میتواند در طول هزاران ساعت کار به لرزش، سایش، سر و صدا یا خرابی آببندی مداوم تبدیل شود.
بنابراین، طراحی شفت صنعتی اغلب دوام و قابلیت نگهداری را در کنار دقت ابعادی اولیه در اولویت قرار میدهد.
پزشکی
تجهیزات پزشکی ممکن است از شفتهای دقیق در سیستمهای کنترل حرکت، پمپها، ابزارها، تجهیزات آزمایشگاهی و سایر مجموعههای مکانیکی استفاده کنند.
الزامات مربوط به مواد میتواند بر مقاومت در برابر خوردگی و قابلیت تمیزکاری تأکید کند، در حالی که الزامات ابعادی به حرکت و مونتاژ مربوطه بستگی دارد.
هر فولاد ضد زنگ یا شفت دقیقی به طور خودکار برای استفاده پزشکی مناسب نیست. مواد خاص، شرایط سطحی، الزامات نظارتی و محیطهای تمیز کردن یا استریلیزاسیون باید برای محصول خاص ارزیابی شوند.
هوافضا و اتوماسیون
کاربردهای هوافضا اغلب عملکرد خستگی، کاهش وزن، قابلیت اطمینان و قابلیت ردیابی مواد را در اولویت قرار میدهند. تیتانیوم، فولاد آلیاژی، فولاد ضد زنگ یا سایر مواد تخصصی ممکن است بسته به بار و محیط انتخاب شوند.
اتوماسیون و رباتیک میتواند شامل شفتهای موتور، شفتهای خطی، غلتکها، اجزای محرک و سایر قطعات حرکتی باشد. در اینجا، صافی، انحراف، همترازی و تکرارپذیری میتوانند مستقیماً بر دقت موقعیتیابی و حرکت روان تأثیر بگذارند.
هر دو بخش نشان میدهند که چرا عملکرد شفت به چیزی بیش از ابعاد اسمی بستگی دارد: قطعه باید در حین حرکت تحت بارهای واقعی دقیق باقی بماند.
چه چیزی بر هزینه ماشینکاری شفت تأثیر میگذارد؟
هزینه ماشینکاری شفت به کل الزامات تولید بستگی دارد، نه صرفاً طول و قطر شفت. جنس، هندسه، تلرانسها، عملیات حرارتی، سنگزنی، بازرسی و حجم تولید همگی میتوانند میزان کار مورد نیاز را تغییر دهند.
بنابراین، اقتصادیترین نقشه شفت، نقشهای با کمترین ابعاد نیست، بلکه نقشهای است که ویژگیهای مهم را به وضوح از هندسه معمولی متمایز میکند.
اندازه مواد و شفت
جنس ماده هم بر قیمت مواد اولیه و هم بر زمان ماشینکاری تأثیر میگذارد. یک شفت از جنس فولاد کربنی که نسبتاً قابل ماشینکاری است، ممکن است به ابزار و زمان ماشینکاری کمتری نسبت به یک آلیاژ سخت شده یا مادهای بر پایه نیکل با همان شکل نیاز داشته باشد.
قطر و طول نیز مهم هستند. شفتهای بزرگتر از مواد بیشتری استفاده میکنند و نیاز به حذف مواد بیشتری دارند، در حالی که اجزای باریک و بلند ممکن است به پشتیبانی بیشتر، کاهش نیروهای برشی و توجه بیشتر به صاف بودن نیاز داشته باشند.
این عوامل به ویژه زمانی اهمیت پیدا میکنند که یک شفت ساده به اندازه کافی بزرگ یا انعطافپذیر باشد که نیاز به نگهداری تخصصی داشته باشد.
تحمل و پرداخت سطح
تلرانسهای دقیقتر عموماً نیاز به پرداخت کنترلشدهتر و بازرسی بیشتر دارند. وقتی تراشکاری به تنهایی نمیتواند به طور قابل اعتمادی این نیاز را برآورده کند، سنگزنی استوانهای ممکن است مرحله تولید دیگری را اضافه کند.
همین امر در مورد پرداخت سطح نیز صدق میکند. یک سطح تراش خورده معمولی و یک نشیمنگاه یاتاقان دقیق نباید به طور خودکار الزامات یکسانی داشته باشند.
محدود کردن تلرانسهای بسیار دقیق به نشیمنگاههای یاتاقان، آببندها، قطرهای جفتگیری یا سایر ویژگیهای عملکردی میتواند هزینههای تولید غیرضروری را بدون کاهش عملکرد محصول کاهش دهد.
هندسه و حجم تولید
یک شفت صاف ساده برای ماشینکاری نسبتاً کارآمد است. شیارهای آجدار، هزارخارها، سوراخهای متقاطع، رزوههای چندگانه، شیارهای عمیق و پلههای کاملاً کنترلشده، زمان عملیات و راهاندازی را افزایش میدهند.
حجم تولید، اقتصاد را نیز تغییر میدهد. برنامهنویسی، ابزارآلات، نگهداری و تلاشهای راهاندازی، بخش بزرگتری از قیمت یک نمونه اولیه را نسبت به یک سری تولید تکراری تشکیل میدهند.
برای شفتهای تولیدی، پایداری طراحی و تکرارپذیری میتواند به فرآیند تولید اجازه دهد تا روی قطعات بیشتری بهینه شود و راندمان کلی را بهبود بخشد.
نحوه طراحی شفت برای ماشینکاری CNC
طراحی خوب شفت با عملکرد مکانیکی آغاز میشود، اما قابلیت تولید تعیین میکند که آن عملکرد چقدر میتواند کارآمد باشد. یک طرح تا زمانی که از کار بیفتد نیازی به سادهسازی ندارد، بلکه باید از پیچیدگیهایی که هیچ عملکرد مفیدی ارائه نمیدهند، اجتناب کند.
سه حوزه شایسته توجه ویژه هستند: جنس و قطر، تمرکز تنش و تخصیص تلرانس.
قطر و جنس را با بار مطابقت دهید
قطر و جنس شفت باید بر اساس گشتاور، خمش، سرعت، خستگی، محیط و سختی مورد نیاز انتخاب شود.
افزایش استحکام از طریق انتخاب مواد، گاهی اوقات میتواند اندازه مقطع مورد نیاز را کاهش دهد، اما خواص مواد نباید مستقل از سختی یا رفتار تولید در نظر گرفته شوند. به عنوان مثال، جایگزینی فولاد با آلومینیوم میتواند وزن را کاهش دهد، اما سختی الاستیک را نیز به طور قابل توجهی تغییر میدهد.
طراحی صحیح، هندسه و جنس را متعادل میکند، نه اینکه انتظار داشته باشیم یک ویژگی، تمام نیازها را برطرف کند.
از تمرکز استرس غیرضروری خودداری کنید
شانهها، شیارها، رزوهها، شیارهای آجدار و سوراخهای عرضی، همگی یک بخش پیوسته شفت را قطع میکنند و میتوانند تنش موضعی را افزایش دهند.
انتقالهای نرم و فیلتهای مناسب میتوانند تمرکز تنش را در اطراف قطرهای پلهای، به ویژه در شفتهایی که در معرض خمش یا پیچش چرخهای هستند، کاهش دهند. شعاع دقیق همچنان باید با اجزای جفت شونده مانند یاتاقانها یا شانهها سازگار باشد.
شیارها و سایر ویژگیهای انتقال گشتاور نیز باید با در نظر گرفتن بار و قابلیت ماشینکاری، اندازهگذاری و در موقعیت مناسب قرار گیرند، نه اینکه صرفاً پس از نهایی شدن قطر شفت اضافه شوند.
فقط در صورت لزوم تلرانسهای دقیق اعمال کنید
دقت زمانی هزینه دارد که نیاز به ماشینکاری، سنگ زنی، فیکسچرینگ کنترل شده یا بازرسی اضافی داشته باشد. همه سطوح روی شفت به تلرانس یکسانی نیاز ندارند.
نشیمنگاههای یاتاقانهای بحرانی، سطوح آببندی، نقاط مرجع و ویژگیهای جفتشدگی ممکن است کنترل دقیق را توجیه کنند، در حالی که نواحی لقی و قطرهای غیرعملکردی اغلب میتوانند محدودیتهای وسیعتری را بپذیرند.
این رویکرد، ساخت و بازرسی نقشه را آسانتر میکند و در عین حال، بر قابلیت فرآیند که مستقیماً بر عملکرد شفت تأثیر میگذارد، تمرکز دارد.
نحوه انتخاب روش ماشینکاری شفت مناسب
کارآمدترین استراتژی ماشینکاری معمولاً از سلسله مراتب عملکردی شفت پیروی میکند. ابتدا هندسه چرخشی را ایجاد کنید، سپس ویژگیهای غیر چرخشی را اضافه کنید و در نهایت، پرداخت با دقت بالاتر را فقط در جایی که مقدار قابل اندازهگیری ارائه میدهد، اعمال کنید.
از نظر عملی، این تصمیم اغلب میتواند به صورت تراشکاری برای هندسه، فرزکاری یا سوراخکاری برای ویژگیهای ظاهری و سنگزنی برای دقت خلاصه شود.
استفاده از تراشکاری برای هندسه شفت اصلی
تراشکاری CNC معمولاً باید قطرهای اولیه، شانهها، مخروطها، شیارها و ویژگیهای چرخشی را کنترل کند زیرا روشی کارآمد و پایدار برای تولید هندسه متحدالمرکز فراهم میکند.
برای شفتهای ساده با تلرانس و الزامات سطحی متوسط، تراشکاری میتواند بخش عمدهای از قطعه نهایی را بدون نیاز به سنگزنی تولید کند.
برای ویژگیهای عملکردی، فرزکاری یا سوراخکاری را اضافه کنید
فرزکاری یا سوراخکاری زمانی ضروری میشود که شفت دارای شیارهای دندانهدار، تختها، سوراخهای متقاطع، شیارها یا سایر هندسههایی باشد که از پروفیل چرخشی پیروی نمیکنند.
این عملیات باید حول نقاط مبنا و اجزای تراشیده شده بحرانی شفت برنامهریزی شوند تا موقعیت آنها با مونتاژ نهایی سازگار بماند.
در تجهیزات مناسب، ترکیب تراشکاری و فرزکاری در تنظیمات کمتر میتواند گردش کار را بهبود بخشد و جابجاییهای غیرضروری را کاهش دهد.
برای تطابق و پرداختهای بحرانی از سنگزنی استفاده کنید
سنگزنی باید در جایی اضافه شود که نیاز عملکردی آن را توجیه کند، نه صرفاً به این دلیل که قطعه شفت دقیق نامیده میشود.
نشیمنگاه یاتاقان، قطر آببند، نواحی چرخشی با سرعت بالا، سطوح سختشده و قطعاتی که نیاز به بهبود گردی یا صافی دارند، کاندیداهای رایجی هستند.
این رویکرد هدفمند از اضافه کردن یک مرحله پرداخت پرهزینه به سطوحی که پس از تراشکاری الزامات خود را برآورده میکنند، جلوگیری میکند و در عین حال کنترل اضافی مورد نیاز در مناطق واقعاً بحرانی را فراهم میکند.
سوالات متداول
کدام ماده برای شفتها مناسبتر است؟
هیچ مادهی شفتی به تنهایی بهترین نیست. فولاد کربنی ۱۰۴۵ یک انتخاب عملی برای شفتهای عمومی است زیرا بین استحکام، قابلیت ماشینکاری و هزینه تعادل برقرار میکند. فولاد آلیاژی ۴۱۴۰ برای بارهای بالاتر، خستگی و سایش بهتر است، در حالی که فولاد ضد زنگ به دلیل مقاومت در برابر خوردگی ترجیح داده میشود. آلومینیوم یا تیتانیوم را میتوان زمانی انتخاب کرد که کاهش وزن مهمتر باشد.
چگونه میتوان جای کلید را در یک شفت ماشینکاری کرد؟
شیار شیار شفت معمولاً توسط فرز CNC با استفاده از فرز انگشتی یا برشدهنده شیار شیار ماشینکاری میشود. شفت از یک نقطه مرجع کنترلشده موقعیتیابی میشود و شیار با عرض، عمق و محل مشخصشده ماشینکاری میشود. پس از ماشینکاری، شیار شیار باید پلیسهگیری و بازرسی شود زیرا تناسب و موقعیت آن مستقیماً بر انتقال گشتاور و مونتاژ تأثیر میگذارد.
چگونه میتوان اسپلاینها را روی یک شفت ماشینکاری کرد؟
اسپلینهای شفت خارجی را میتوان بسته به هندسه اسپلین، جنس، دقت و حجم تولید، با فرزکاری، فرزکاری اسپلین، شکلدهی یا نورد تولید کرد. برای اسپلینهای سختشده یا با دقت بالا، میتوان پس از عملیات حرارتی، سنگزنی را برای بهبود دقت دندانه و پرداخت سطح اضافه کرد. فرآیند انتخابشده باید با ظرفیت گشتاور و تناسب مورد نیاز مطابقت داشته باشد.
نتیجه
ماشینکاری قابل اعتماد شفت به هماهنگی مواد، تراشکاری CNC، ماشینکاری ویژه، سنگ زنی، تلرانس ها، انحراف، صافی و پرداخت سطح با شرایط عملیاتی واقعی شفت بستگی دارد. یک شفت موفق صرفاً شفتی نیست که با قطر اسمی خود مطابقت داشته باشد، سطوح بحرانی آن باید به درستی تراز و پرداخت شوند تا یاتاقان ها، آب بندها، چرخ دنده ها و سایر اجزای جفت شونده بتوانند تحت بارهای چرخشی واقعی به نرمی کار کنند.
در TiRapid ، ما خدمات ماشینکاری و تولید CNC دقیق را برای شفتهای سفارشی و سایر اجزای چرخشی ارائه میدهیم. قابلیتهای ما از تراشکاری CNC، ماشینکاری با ویژگیهای پیچیده، انتخاب مواد، بازرسی ابعادی و الزامات پرداخت دقیق برای نمونههای اولیه و تولید با حجم کم پشتیبانی میکند.
















