
مواد پلاستیکی به دلیل سبکی، مقاومت در برابر خوردگی و سهولت ماشینکاری، به طور گسترده در صنایعی مانند الکترونیک، تجهیزات پزشکی، خودرو، هوافضا، ماشین آلات صنعتی و محصولات مصرفی مورد استفاده قرار میگیرند. در مقایسه با فلزات، پلاستیکها در طول مسیردهی CNC مقاومت برشی کمتری ایجاد میکنند و امکان سرعتهای ماشینکاری بالاتر را فراهم میکنند. با این حال، آنها همچنین رسانایی حرارتی پایینتر، ضرایب انبساط حرارتی بالاتر و مقاومت حرارتی محدودتری دارند. اگر پارامترهای ماشینکاری به درستی پیکربندی نشوند، گرمای تولید شده در ناحیه برش نمیتواند به سرعت از بین برود و منجر به نرم شدن مواد، ذوب لبه، اعوجاج ابعادی، افزایش تشکیل پلیسه یا حتی خرابی قطعه میشود. این مسائل نه تنها بر ظاهر محصول نهایی تأثیر میگذارند، بلکه دقت ابعادی را نیز کاهش داده و هزینههای دوبارهکاری را افزایش میدهند.
مسیریابی CNC پلاستیکی صرفاً به تنظیم سرعت اسپیندل و نرخ پیشروی محدود نمیشود. همچنین نیاز به بررسی دقیق خواص مواد، انتخاب ابزار برش، روشهای خنککاری، طراحی فیکسچر و استراتژیهای مسیر ابزار دارد. مواد پلاستیکی مختلف، مانند اکریلیک (PMMA)، نایلون (PA)، استال (POM)، پلی کربنات (PC) و پلی تترافلوئورواتیلن (PTFE)، سطوح مختلفی از حساسیت به گرما دارند، بنابراین استراتژیهای ماشینکاری باید بر این اساس تطبیق داده شوند. تنها با حذف موثر گرمای برش و به حداقل رساندن تغییر شکل قطعه کار، تولیدکنندگان میتوانند به سطوح صاف، دقت ابعادی پایدار، راندمان ماشینکاری بالاتر و کیفیت محصول بهبود یافته دست یابند.
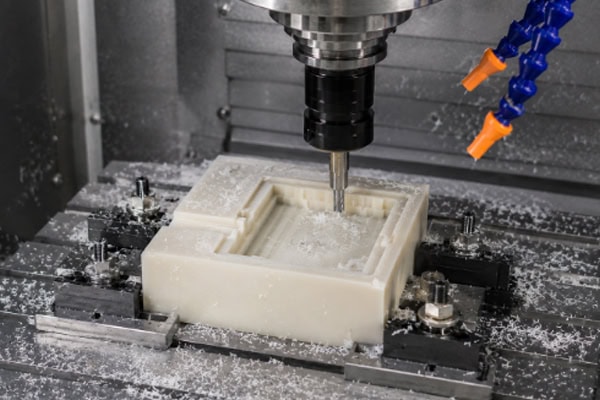
کنترل صحیح پارامترهای برش برای کاهش تجمع گرما
سرعت اسپیندل و نرخ پیشروی را متعادل کنید
در طول ماشینکاری پلاستیک، بسیاری از موارد تغییر شکل و ذوب شدن نه به دلیل خود ماده، بلکه به دلیل تجمع بیش از حد گرمای برش ایجاد میشوند. اگر سرعت اسپیندل خیلی زیاد باشد در حالی که سرعت پیشروی خیلی کم باشد، ابزار برش برای مدت طولانی با همان ناحیه در تماس میماند و اصطکاک و گرمای زیادی ایجاد میکند که میتواند سطح پلاستیک را نرم یا حتی ذوب کند. بنابراین، سرعت بالای اسپیندل به تنهایی نباید هدف باشد. در عوض، برش باید مداوم باقی بماند تا گرما همراه با تراشهها منتقل شود. تطبیق مناسب سرعت اسپیندل و سرعت پیشروی، زمان اصطکاک را کاهش میدهد، راندمان برش را بهبود میبخشد و به ابزار اجازه میدهد تا به جای سایش روی ماده، آن را به طور موثر برش دهد. سرعت اسپیندل را مطابق با ماده پلاستیکی تنظیم کنید. برای کاهش زمان توقف، نرخ پیشروی مناسبی را حفظ کنید. عمق برش را کنترل کنید تا از حذف بیش از حد ماده در یک پاس جلوگیری شود. پارامترهای ماشینکاری را بر اساس ویژگیهای ماده بهینه کنید. پارامترهای برش پایدار نه تنها افزایش دمای ماده را کاهش میدهند، بلکه سایش ابزار را نیز به حداقل میرسانند و کل فرآیند ماشینکاری را پایدارتر میکنند.
استفاده از ماشینکاری لایهای برای کاهش مواجهه با گرما
برای ورقهای پلاستیکی ضخیم یا قطعات پلاستیکی بزرگ، برش خیلی عمیق در یک مسیر، بار ابزار را افزایش میدهد و در عین حال گرمای برش بیشتری تولید میکند و باعث میشود دمای داخلی ماده به سرعت افزایش یابد. بنابراین، بسیاری از عملیات ماشینکاری دقیق از چندین مسیر برش کمعمق استفاده میکنند و هر بار فقط مقدار کمی از ماده را برمیدارند. این امر به گرما اجازه میدهد تا به طور موثر پراکنده شود و در عین حال تنش روی قطعه کار را کاهش میدهد. عمق برش مناسب را برای هر لایه کنترل کنید. از چندین مسیر برای کاهش تولید گرمای آنی استفاده کنید. بار برش پایدار را حفظ کنید. دقت ابعادی را بهبود بخشید. اگرچه این رویکرد زمان ماشینکاری را کمی افزایش میدهد، اما احتمال ذوب شدن لبهها و تغییر شکل قطعه را به میزان قابل توجهی کاهش میدهد.
انتخاب ابزارهای برشی مناسب برای بهبود کیفیت ماشینکاری
ابزارهای تیز اصطکاک و گرما را کاهش میدهند
وضعیت ابزار تأثیر مستقیمی بر کیفیت ماشینکاری پلاستیک دارد. ابزارهای برشی تیز میتوانند به طور مؤثر مواد را برش دهند، در حالی که ابزارهای فرسوده تمایل به فشرده شدن و سایش در برابر پلاستیک دارند و باعث میشوند دمای ناحیه برش به سرعت افزایش یابد. به همین دلیل، ابزارهای برشی با وضوح بالا که به طور خاص طراحی شدهاند، معمولاً در ماشینکاری پلاستیک برای به حداقل رساندن اصطکاک و بهبود تخلیه براده استفاده میشوند. از لبههای برشی تیز برای کاهش اصطکاک استفاده کنید. سایش ابزار را به طور منظم بررسی کنید. هندسه ابزار مناسب را بر اساس ماده انتخاب کنید. تخلیه براده کارآمد را حفظ کنید. تعویض سریع ابزارهای فرسوده نه تنها سطح نهایی را بهبود میبخشد، بلکه خطر ذوب شدن مواد ناشی از گرمای بیش از حد را نیز کاهش میدهد.
انتخاب جنس ابزار مناسب
در طول مسیردهی CNC پلاستیک، جنس ابزار نه تنها بر راندمان ماشینکاری، بلکه بر احتمال ذوب شدن لبه، تشکیل پلیسه و اعوجاج ابعادی نیز تأثیر میگذارد. بسیاری از ماشینکاران در درجه اول بر قطر ابزار و تعداد شیارها تمرکز میکنند، اما مواد مختلف ابزار از نظر مقاومت در برابر سایش، اتلاف گرما، حفظ لبه و پایداری ماشینکاری تفاوت قابل توجهی دارند. اگر ماده ابزار اشتباه انتخاب شود، حتی زمانی که پارامترهای ماشینکاری به درستی پیکربندی شده باشند، ممکن است دمای برش به دلیل سایش سریع ابزار همچنان افزایش یابد. بنابراین، قبل از شروع ماشینکاری، ماده ابزار باید بر اساس نوع پلاستیک، دقت ماشینکاری مورد نیاز، حجم تولید و الزامات پرداخت سطح انتخاب شود. این امر به حفظ عملکرد برش کارآمد و در عین حال به حداقل رساندن وقفههای تولید ناشی از تعویض مکرر ابزار کمک میکند. به عنوان مثال، ابزارهای کاربیدی برای اکثر پلاستیکهای مهندسی مناسب هستند، در حالی که ابزارهای الماسی برای محصولات پلاستیکی که نیاز به پرداخت سطح فوقالعاده بالایی دارند، مناسبتر هستند. هر مادهی ابزار مزایای خاص خود را دارد و باید مطابق با نیازهای واقعی ماشینکاری انتخاب شود. ابزارهای کاربیدی برای ماشینکاری عمومی مناسب هستند. ابزارهای الماسه کیفیت سطح برتر را ارائه میدهند. عمر ابزار را مطابق با حجم تولید انتخاب کنید. برای کاهش لرزش، سفتی ابزار را حفظ کنید. انتخاب ابزار مناسب نه تنها دما را در ناحیه برش کاهش میدهد، بلکه عملکرد برش پایدار را نیز حفظ میکند، سایش ابزار را کاهش میدهد، ثبات ابعادی را بهبود میبخشد و سطح نهایی کل دسته تولید را افزایش میدهد.

چگونه تغییر شکل پلاستیک قطعه کار را کاهش دهیم؟
روشهای بستن فیکسچر را بهینه کنید
در مقایسه با فلزات، پلاستیکها سختی کمتر و خاصیت ارتجاعی بیشتری دارند و این امر باعث میشود روش بستن گیره تأثیر زیادی بر کیفیت نهایی ماشینکاری داشته باشد. در برخی موارد، انحرافات ابعادی مشاهده شده پس از ماشینکاری ناشی از خود فرآیند برش نیست، بلکه ناشی از تغییر شکل جزئی ایجاد شده در حین بستن گیره است. با شروع ماشینکاری، این تنشهای داخلی به تدریج آزاد میشوند و بر دقت ابعادی تأثیر میگذارند. بنابراین، طراحی فیکسچر باید قطعه کار را به طور ایمن نگه دارد و در عین حال تنش موضعی را به حداقل برساند تا شکل طبیعی آن حفظ شود. برای قطعات پلاستیکی با دیواره نازک یا بزرگ، روشهای نگهدارنده باید مطابق با هندسه قطعه طراحی شوند تا از لرزش یا تاب برداشتن در حین ماشینکاری جلوگیری شود و پایداری کلی بهبود یابد. در حین ماشینکاری، فیکسچرها باید مطابق با ابعاد قطعه کار طراحی شوند تا از قرارگیری ایمن بدون نیروی بستن بیش از حد اطمینان حاصل شود. نقاط بستن را به طور مساوی توزیع کنید.
فشار گیره را کنترل کنید. از پدهای محافظ نرم برای جلوگیری از فرورفتگی استفاده کنید. توزیع یکنواخت نیرو را در سراسر قطعه کار تضمین کنید. یک فیکسچر با طراحی مناسب نه تنها تغییر شکل ماشینکاری را به حداقل میرساند و دقت ابعادی را بهبود میبخشد، بلکه عیوب سطحی ناشی از ارتعاش را نیز کاهش میدهد، تکرارپذیری بالا را در طول تولید دستهای حفظ میکند و دوبارهکاری و ضایعات مواد ناشی از گیرهبندی نامناسب را به حداقل میرساند.
بهبود خنکسازی و حذف تراشه
برخلاف فلزات، پلاستیکها گرما را به طور موثر از ناحیه برش دور نمیکنند. اگر گرما نتواند به سرعت دفع شود، در ناحیه برش تجمع مییابد. وقتی برادهها برای مدت طولانی در اطراف ابزار برش باقی میمانند، در تخلیه براده اختلال ایجاد میکنند و اصطکاک اضافی ایجاد میکنند و باعث میشوند دمای محلی به طور مداوم افزایش یابد. این امر در نهایت میتواند منجر به ذوب شدن لبهها، رشته شدن یا سطح ضعیف شود. بنابراین، حفظ حذف کارآمد براده و خنکسازی مناسب یکی از موثرترین راهها برای کاهش تغییر شکل پلاستیک و ذوب شدن است. بسته به نوع ماده و روش ماشینکاری، میتوان از هوای فشرده، استخراج براده در خلاء یا روشهای خنکسازی که به طور خاص برای ماشینکاری پلاستیک طراحی شدهاند، برای حفظ دمای ناحیه برش در پایینترین حد استفاده کرد.
بنابراین، برادهها باید در حین ماشینکاری به سرعت برداشته شوند و از روشهای خنککننده مناسب برای مواد پلاستیکی استفاده شود. برای حذف سریع برادهها از هوای فشرده استفاده کنید. جریان هوای کافی را در اطراف ناحیه برش حفظ کنید. در صورت لزوم از محیط خنککننده سازگار با پلاستیک استفاده کنید. از ساییده شدن مکرر برادهها به قطعه کار جلوگیری کنید. اتلاف حرارت کارآمد به طور موثری دمای ماده را کاهش میدهد، عملکرد برش پایدار را حفظ میکند، نرم شدن پلاستیک و تغییرات ابعادی ناشی از تجمع گرما را کاهش میدهد، کیفیت سطح را بهبود میبخشد، عمر ابزار را افزایش میدهد و بهرهوری کلی فرآیند تولید را افزایش میدهد.
پرسش و پاسخهای متداول
چرا پلاستیک در حین مسیردهی CNC به راحتی ذوب میشود؟
دلیل اصلی این است که گرمای برش نمیتواند به سرعت کافی پخش شود. از آنجایی که ابزار برش به طور مداوم روی ماده ساییده میشود، دماهای موضعی تا زمانی که از نقطه نرم شدن پلاستیک فراتر روند، افزایش مییابند و در نتیجه لبهها یا ماده ذوب میشوند.
آیا همه پلاستیکها به یک اندازه مستعد تغییر شکل هستند؟
خیر. پلاستیکهای مختلف ویژگیهای مقاومت حرارتی متفاوتی دارند. به عنوان مثال، POM عموماً پایداری ماشینکاری بهتری ارائه میدهد، در حالی که موادی مانند PC و PMMA به دما حساستر هستند و بنابراین به پارامترهای ماشینکاری متفاوتی نیاز دارند.
آیا استفاده از مایع خنک کننده همیشه بهتر است؟
نه لزوماً. بعضی از پلاستیکها با هوای فشرده بهتر خنک میشوند، در حالی که برخی دیگر میتوانند از خنککنندههای مخصوص بهرهمند شوند. روش خنکسازی مناسب به خواص مواد و الزامات ماشینکاری بستگی دارد.
آیا ابزار برش تیزتر همیشه بهتر است؟
به طور کلی، ابزارهای برشی تیزتر، اصطکاک و تولید گرما را کاهش میدهند. با این حال، استحکام ابزار و طول عمر مفید آن نیز باید در نظر گرفته شود. ابزارهای برشی اختصاصی که به طور خاص برای ماشینکاری پلاستیک طراحی شدهاند، معمولاً بهترین عملکرد کلی را ارائه میدهند.
Iنتیجه گیری
تغییر شکل و ذوب شدن در طول مسیردهی CNC پلاستیک معمولاً با تجمع گرمای برش، انتخاب ابزار و تنظیمات پارامترهای ماشینکاری مرتبط است. با ایجاد تعادل مناسب بین سرعت اسپیندل و نرخ پیشروی، استفاده از استراتژیهای ماشینکاری لایهای، انتخاب ابزارهای برش تیز، بهینهسازی طراحی فیکسچر و بهبود خنکسازی و تخلیه براده، میتوان دمای ناحیه برش را به طور مؤثر کاهش داد و در عین حال نرم شدن مواد و تغییرات ابعادی را به حداقل رساند. یک فرآیند ماشینکاری پایدار نه تنها کیفیت سطح و دقت ابعادی قطعات پلاستیکی را بهبود میبخشد، بلکه عمر ابزار را افزایش میدهد، میزان ضایعات را کاهش میدهد و هزینههای دوبارهکاری را نیز کاهش میدهد. برای تولیدکنندگانی که قطعات پلاستیکی را در حجم زیاد و در دورههای طولانی تولید میکنند، ایجاد فرآیندهای ماشینکاری متناسب با ویژگیهای هر ماده برای دستیابی به کیفیت محصول ثابت و به حداکثر رساندن راندمان تولید ضروری است.
















