
Üles- ja allafreesimine on kaks peamist CNC-freesimismeetodit, mida määratlevad lõikuri pöörlemine ja etteande suund. Üles- ja allafreesimise mõistmine aitab inseneridel valida õige strateegia materjali tüübi, masina jäikuse, pinnaviimistluse ja tööriista eluea jaoks. See juhend selgitab peamisi erinevusi, rakendusi ja valiku näpunäiteid.
Selles juhendis selgitame selgelt vastu- ja allafreesimise erinevusi, kuidas iga meetod töötab, kus neid tavaliselt kasutatakse ja kuidas valida õige lähenemisviis reaalsete CNC-töötlusrakenduste jaoks.
Mis on ülesfreesimine?
Vastufreesimine, tuntud ka kui tavapärane freesimine, on üks traditsioonilisemaid freesimismeetodeid töötlemisel. Mõistmine, kuidas laastu moodustumine, lõikejõud ja tööriista haardumine vastufreesimisel toimivad, aitab inseneridel valida õige strateegia jämetöötluse ja traditsiooniliste masinaseadistuste jaoks.
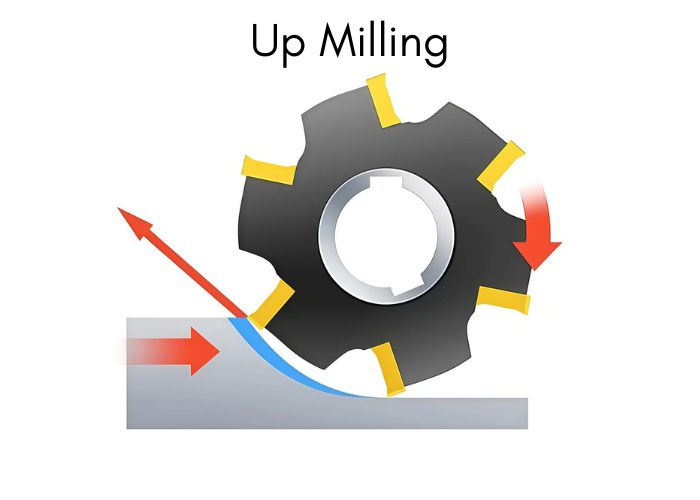
Ülesfreesimine on freesimisprotsess, mille käigus lõikeriist pöörleb töödeldava detaili etteande suhtes vastassuunas. Kokkupuutepunktis hõõrub lõikur esmalt pinna vastu enne materjali täielikku haardumist. Laastu paksus algab nullist ja suureneb järk-järgult maksimaalse väärtuseni lõike väljumispunktis.
Mehaanilisest vaatenurgast põhjustab selline lõikekäitumine suuremat hõõrdumist ja lõikejõude. Praktikas olen täheldanud, et vastufreesimine kipub tekitama rohkem soojust ja kiirendama tööriista kulumist, eriti kõvemate metallide töötlemisel. Samas pakub see ka paremat kontrolli lõtku või piiratud jäikusega masinate puhul, mistõttu see on endiselt kasulik vanemate CNC-masinate, käsitsi freespinkide ja teatud jämetöötlustoimingute jaoks.
Mis on allafreesimine?
Allafreesimine, tuntud ka kui tõusfreesimine, on tänapäevases CNC-töötluses eelistatud freesimismeetod. Tööriista pöörlemise joondamine etteandesuunaga tagab parema pinnaviimistluse, väiksemad lõikejõud ja pikema tööriista eluea – eriti täppisrakendustes.
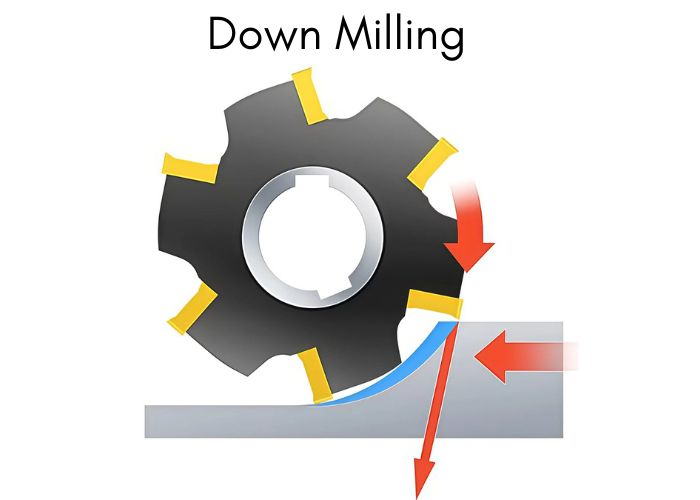
Allafreesimine on freesimisprotsess, mille puhul lõikur pöörleb samas suunas kui tooriku etteanne. Lõikeserv siseneb kohe materjali maksimaalse laastupaksusega, mis seejärel tööriista lõikest väljudes järk-järgult väheneb.
Töötlemismehaanika seisukohast tekitab selline lõikekäitumine sujuvamad ja stabiilsemad lõikejõud. Reaalses tootmises olen täheldanud, et freesimine vähendab oluliselt vibratsiooni ja tööriista kulumist, eriti alumiiniumisulamite ja roostevaba terase töötlemisel. Tõhus laastueemaldus hoiab ära ka laastude uuesti lõikamise, mis parandab otseselt pinna kvaliteeti ja mõõtmete järjepidevust.
Siiski nõuab freesimine piisavat masina jäikust ja minimaalset lõtku. Kaasaegsetel kuulkruvide ja jäikade kinnitustega CNC-pinkidel on see parim valik viimistlustöödeks ja ülitäpsete detailide valmistamiseks, saavutades tavaliselt pinna karedusastmeks Ra1.6 µm või veelgi madalama.
Peamised erinevused üles- ja allafreesimise vahel
Vastu- ja allafreesimise peamiste erinevuste mõistmine on õige töötlemisstrateegia valimiseks kriitilise tähtsusega, kuna iga meetod mõjutab lõikejõude, pinnaviimistlust, tööriista eluiga ja üldist töötlemise efektiivsust.
| Võrdluse aspekt | Ülesfreesimine (tavapärane freesimine) | Allapoole freesimine (ronimisfreesimine) |
| Lõikuri pöörlemine vs söötmissuund | Lõikur pöörleb söötmissuunale vastupidises suunas | Lõikur pöörleb etteandega samas suunas |
| Laastu paksuse moodustumine | Laastu paksus suureneb 0-st maksimumini | Laastu paksus väheneb maksimaalsest nullini |
| Esialgne tööriista kaasamine | Tööriist hõõrub enne lõikamist, suurem hõõrdumine | Tööriist lõikab koheselt, sujuvam haakumine |
| Lõikavad jõud | Suuremad lõikejõud, jõud kipub toorikut tõstma | Väiksemad ja stabiilsemad jõud suruvad tooriku alla |
| Tooriku stabiilsus | Tõstmise vältimiseks on vaja tugevamat kinnitust | Parem stabiilsus allapoole suunatud jõu tõttu |
| Pinnaviimistluse kvaliteet | Karedam pind, ei sobi viimistlemiseks | Siledam pind, sobib viimistlemiseks |
| Tööriistade kulumine | Suurem kulumine hõõrdumise ja kuumuse tõttu | Väiksem kulumine, pikem tööriista eluiga |
| Soojuse teke | Kõrgem temperatuur, suurem töökõvenemine | Parem kuumusekontroll, minimaalne töötlemiskõvenemine |
| Kiibi eemaldamine | Vähem efektiivne, laastud võivad pinda uuesti lõigata | Tõhus laastude eemaldamine |
| Energiatarve | Suurem energiatarve | 5–15% väiksem võimsus samadel tingimustel |
| Masina jäikuse nõue | Sobib vanematele või vähem jäikadele masinatele | Nõuab jäikaid masinaid väikese tagasilöögiga |
| Tüüpilised kasutusalad | Jämetöötlus, valandid, sepised | Viimistlus, õhukeseinalised osad, täppistöötlus |
Ülesfreesimise eelised ja piirangud
Vastufreesimist, tuntud ka kui tavapärast freesimist, kasutatakse CNC-töötluses endiselt laialdaselt, kui masina jäikus, materjali käitumine või lõikestabiilsus on võtmetähtsusega. Selle eeliste ja piirangute mõistmine aitab inseneridel valida õige strateegia jämetöötluse ja kõvade materjalide rakenduste jaoks.
Ülesfreesimise eelised
Vastufreesimisel rakendub lõikur järk-järgult, kusjuures laastu paksus suureneb nullist maksimumini. See lõikemehhanism vähendab tööriista äkilise löögi ohtu, mistõttu sobib see habraste või kõvade materjalide, näiteks malmi ja keraamika, töötlemiseks. Minu kogemuse kohaselt vähendab see järkjärguline rakendumine tööriista mõranemise ohtu ebastabiilsete seadistuste korral kuni 20–30%.
Lõikejõud toimivad etteandesuunale vastupidiselt, parandades juhtkruvi haardumist ja vähendades lõtku. Selle tulemusena töötab vastufreesimine usaldusväärselt vanemate või vähem jäikade masinate puhul ning seda eelistatakse sageli madalate lõigete ja jämetöötluse puhul.
Ülesfreesimise piirangud
Vastufreesimise peamine puudus on suurem lõikejõud ja hõõrdumine. Kuna lõikur hõõrub pinda enne täielikku haardumist, suureneb soojuse teke ja kiirendab tööriista kulumist. Pinna karedus on tavaliselt halvem kui vastufreesimisel, ületades sarnaste tingimuste korral sageli Ra3.2 µm.
Lisaks võib ülespoole suunatud lõikejõud töödeldavat detaili tõsta, mis nõuab tugevamat kinnitust. Halb laastu eemaldamine võib samuti põhjustada uuesti lõikamist, mis vähendab veelgi tööriista eluiga ja mõõtmete täpsust.
Allafreesimise eelised ja piirangud
Allafreesimine, tuntud ka kui tõusfreesimine, on tänapäevases CNC-töötluses eelistatud valik tänu oma tõhususele, pinnakvaliteedile ja väiksemale tööriista kulumisele. Selle jõudlus sõltub aga suuresti masina jäikusest ja seadistuse kvaliteedist.
Allafreesimise eelised
Allafreesimisel haakub lõikur toorikuga maksimaalse laastupaksuse juures ja väljub lõikest järk-järgult. See lõikemehhanism võimaldab tööriistal materjali koheselt lõigata, selle asemel et pinda kõigepealt hõõruda. Praktikas olen täheldanud, et see võib vähendada lõikejõude umbes 5–15% võrreldes samades tingimustes toimuva vastufreesimisega.
Kuna lõikejõud on suunatud allapoole, surutakse toorik kindlalt laua vastu, mis parandab stabiilsust ja mõõtmete järjepidevust. Allafreesimine tagab ka parema pinnaviimistluse, saavutades sageli Ra 1.6–3.2 µm ilma teise viimistluseta. Tööriista kulumine on ühtlasem, mis pikendab tööriista eluiga ja parandab partiitootmise prognoositavust.
Tänu tõhusale laastu eemaldamisele ja väiksemale soojuse tekkele kasutatakse allafreesimist laialdaselt viimistlustöödel, õhukeseinaliste osade ja ülitäpsete CNC-komponentide valmistamisel.
Allafreesimise piirangud
Freesimise peamine piirang on selle tundlikkus masina lõtku ja jäikuse suhtes. Lõikekompensatsioonita masinatel võib lõikur töödeldava detaili lõike sisse tõmmata, põhjustades vibratsiooni, mõõtmete vigu või isegi tööriista purunemist.
Allafreesimine nõuab ka kindlat kinnitust ja stabiilseid seadistusi. Minu kogemuse põhjal võib halb kinnitus või ebapiisav masina jäikus selle eelised täielikult tühistada. Vanemate masinate või karedate valupindade puhul võib allafreesimine pigem suurendada riski kui parandada tulemusi.
Ümberfreesimise tüüpilised rakendused
Vastufreesimist, tuntud ka kui tavapärast freesimist, kasutatakse endiselt laialdaselt spetsiifilistes töötlemistsenaariumides, kus materjali käitumine, masina jäikus või protsessi stabiilsus kaaluvad üles pinnaviimistluse nõuded. Selle tüüpiliste rakenduste mõistmine aitab vältida tööriistakahjustusi ja töötlemisega seotud riske.
Minu kogemuse põhjal sobib vastufreesimine kõige paremini jämetöötluseks ja esialgseks materjali eemaldamiseks, eriti kui eesmärk on pigem kontrollitud haarduvus kui pinnakvaliteet. Kuna lõikur siseneb toorikusse järk-järgult – nullhaki paksusest maksimaalseni –, vähendab see äkilisi löökkoormusi, muutes selle ohutumaks ebastabiilsete lõiketingimuste korral.
Vastufreesimine toimib hästi kõvade või habraste materjalide, näiteks kõrge süsinikusisaldusega terase, malmi ja teatud kõvade sulamite töötlemisel. Järkjärguline lõiketoiming vähendab servade mõranemise ja tööriista purunemise ohtu, mis on kriitilise tähtsusega, kui materjali kõvadus on ebaühtlane või ettearvamatu.
See on efektiivne ka muutuva kõvadusega materjalide, näiteks valandite, sepistete või pinnakattega osade puhul. Sellistel juhtudel aitab järkjärguline haardumine lõikejõude stabiliseerida ja vibratsiooni vähendada.
Teine levinud rakendus on töötlemine vanematel või madala jäikusega masinatel. Kuna horisontaalne lõikejõud toimib etteandesuunale vastupidiselt, on tagasilöögiefektid minimeeritud, mistõttu on freesimine leebem ka masinatel, millel puuduvad täiustatud kompensatsioonisüsteemid.
Kuna vertikaalne jõud kipub toorikut tõstma, on tugev kinnitus hädavajalik. Praktikas soovitan vastufreesimist alati ainult siis, kui kinnitusjõud ja masina stabiilsus on hästi kontrollitud.
Allafreesimise tüüpilised rakendused
Allafreesimine, tuntud ka kui ronimisfreesimine, on tänapäevases CNC-töötluses eelistatud meetod, kui pinna kvaliteet, mõõtmete täpsus ja tööriista eluiga on kriitilise tähtsusega. Selle lõikemehaanika muudab selle eriti tõhusaks täppis- ja viimistlustööde jaoks.
Minu kogemuse põhjal kasutatakse allafreesimist kõige sagedamini viimistlus- ja täppistöötluses. Kuna lõikur siseneb materjali maksimaalse laastupaksusega ja väljub lõikest järk-järgult, jäävad lõikejõud stabiilseks ja prognoositavaks. Selle tulemuseks on siledamad pinnad, saavutades sageli Ra 1.6–3.2 μm ilma teise viimistluseta.
Allafreesimine on väga efektiivne kergete ja keskmiste lõikete puhul, eriti keerukate konstruktsioonide, õhukeste seinte või peente detailide töötlemisel. Väiksem hõõrdumisefekt minimeerib soojuse teket ja säilitab mõõtmete täpsuse, mis on oluline kitsa tolerantsiga detailide puhul lennunduses ja autotööstuses.
Seda kasutatakse laialdaselt ka suuremahulises tootmises. Ühtlane laastu moodustumine ja tööriista väiksem kulumine pikendavad lõikuri eluiga tavaliselt 20–40% võrreldes vastufreesimisega, parandades seeriatootmise kulutõhusust, näiteks meditsiiniseadmete ja alumiiniumkorpuste puhul.
Allafreesimine toimib kõige paremini plastsete ja ühtlaste materjalide, näiteks alumiiniumisulamite, pehme terase, plasti ja vase puhul. Nende materjalide eeliseks on sujuv laastu eemaldamine ja väiksem töötlemiskõvenemine.
Teine oluline rakendusala on õhukeste, lamedate või raskesti kinnitatavate toorikute töötlemine. Vertikaalne allapoole suunatud lõikejõud surub detaili vastu lauda, parandades stabiilsust ja vähendades vibratsiooni. Kaasaegsetel CNC-pinkidel, millel on suur jäikus ja minimaalne lõtk, on allafreesimine tavaliselt minu esimene valik viimaste läbimiste jaoks.
Kuidas valida üles- ja allafreesimise vahel
Vastu- ja allafreesimise vahel valimine on tehniline otsus, mis mõjutab otseselt tööriista eluiga, pinnaviimistlust, masina ohutust ja töötlemise kogukulusid. Õige valik sõltub materjali käitumisest, masina jäikusest ja sellest, kas tegemist on jäme- või viimistlustöötlusega.
Minu kogemuse põhjal on esimene tegur, mida hindan, materjali tüüp. Vastufreesimine on ohutum kõvade, hapra või pinnakarastunud materjalide, näiteks valandite ja sepiste puhul. Kuna lõikur rakendub järk-järgult, vähendab see löögijõude ja kaitseb lõikeserva. Vastufreesimine toimib paremini plastsete materjalide, näiteks alumiiniumi, pehme terase, plasti ja nailoni puhul, kus on saavutatav sujuv laastuvoog ja stabiilne lõikamine.
Pinna viimistluse nõuded on sama olulised. Allafreesimine tagab järjepidevalt parema pinnakvaliteedi, kuna laastu paksus lõikamise ajal väheneb, minimeerides hõõrdumist ja kuumust. See on minu vaikevalik viimistlustöödeks. Vastufreesimine seevastu sobib paremini jämeda töötlemise jaoks, kus pinna kvaliteet on teisejärguline.
Lõpliku otsuse määravad sageli masina seisukord ja jäikus. Vanemate masinate või masinate puhul, millel puudub tagasilöögi kõrvaldamine, eelistan vastufreesimist, sest lõikejõud takistavad laua etteandmist ja vähendavad tööriista äkilise sissetõmbamise ohtu. Vastufreesimine nõuab jäiku CNC-masinaid minimaalse tagasilöögiga, et vältida vibratsiooni või tööriista purunemist.
Samuti on olulised tööriistad ja lõikestrateegia. Keraamiliste lõiketerade või kuumakindlate sulamite puhul on freesimine vastufreesimine ohutum tänu väiksemale löögijõule sisenemisel. Täiskarbiidist tööriistade ja õhukeseinaliste osade puhul vähendab allafreesimine aga deformatsiooni ja energiatarbimist – mõnikord 5–15%.
Praktikas kasutan ma sama detaili piires sageli jämetöötluseks vastufreesimist ja viimistlemiseks allafreesimist, et tasakaalustada ohutust, efektiivsust ja täpsust.
KKK
Üles- ja allafreesimine, kumb on parem?
Minu kogemuse põhjal ei ole kumbki meetod universaalselt „parem” – valik sõltub rakendusest. Allafreesimine on üldiselt parem viimistlus- ja täppistöötluseks, pakkudes siledamaid pindu ja 5–15% madalamat energiatarvet sarnaste tingimuste korral. See vähendab ka tööriista kulumist ja parandab laastu eemaldamist tänapäevastel jäikadel CNC-pinkidel. Vastufreesimine on aga ohutum jämeda töötlemise, kõvade või haprate materjalide ja vanemate masinate puhul, millel puudub lõtku reguleerimine. Valin materjali, pinnaviimistluse ja masina jäikuse põhjal.
Mis on ülesfreesimise teine nimetus?
Ülesfreesimist tuntakse ka tavalise freesimisena. Minu praktikas kasutatakse seda terminit sageli õpikutes ja traditsioonilistes töötlemiskeskkondades. Tavapärane freesimine kirjeldab lõikuri pöörlemist etteandesuuna vastassuunas, kusjuures laastu paksus suureneb nullist maksimumini. See järkjärguline haardumine vähendab sisenemislööki, mistõttu eelistatakse tavapärast (ülesfreesimist) sageli valandite, sepiste või pindkarastatud materjalide puhul, kus tööriista kaitse on kriitilise tähtsusega.
Mida tähendab üles- ja allafreesimine?
Üles- ja allafreesimine kirjeldavad kahte freesimisstrateegiat, mis põhinevad lõikuri pöörlemise ja etteande suuna vahelisel seosel. Ülesfreesimisel pöörleb lõikur etteande suunas, suurendades laastu paksust ja hõõrdumist. Allafreesimisel pöörleb lõikur etteandega kaasa, alustades maksimaalsest laastu paksusest ja vähenedes. Minu kogemuse kohaselt mõjutab see erinevus otseselt pinnaviimistlust, lõikejõu suunda, soojuse teket ja tööriista eluiga.
Mis on üleslõikega freesimine?
Üleslõikeline freesimine viitab vastulõikelisele freesimisele, kus lõikur pöörleb töödeldava detaili etteandesuunale vastupidises suunas. Ma kasutan seda meetodit kõvade, habraste või pinnakarastunud materjalide töötlemisel, kuna lõikur haakub järk-järgult, vähendades löögipinget. Vastulõikeline freesimine tekitab aga suuremat hõõrdumist ja kuumust, mille tulemuseks on sageli karedamad pinnad ja suurem tööriista kulumine. Tavaliselt nõuab see tugevamat kinnitust, kuna vertikaalsed jõud kipuvad töödeldavat detaili lõikamise ajal tõstma.
Millised on kaks freesimistüüpi?
Kaks peamist freesimise tüüpi on vastufreesimine (tavapärane freesimine) ja allafreesimine (ronimisfreesimine). Minu kogemuse põhjal sobivad need kaks strateegiat enamiku CNC-freesimisotsuste jaoks. Vastufreesimist eelistatakse jämeda töötlemise, ebastabiilsete seadistuste ja vanemate masinate puhul, samas kui allafreesimine sobib suurepäraselt viimistluseks, suure täpsusega tööks ja kaasaegsetes CNC-keskkondades. Õige strateegia valimine võib pikendada tööriista eluiga 20–40% ja parandada oluliselt pinnakvaliteeti.
Järeldus
Üles- ja allafreesimine erinevad lõiketera suuna, laastu moodustumise ja lõikejõudude poolest. Ülesfreesimine on ohutum jämetöötluse, kõvade materjalide ja vähem jäikade masinate puhul, samas kui allafreesimine tagab parema pinnaviimistluse, pikema tööriista eluea ja suurema efektiivsuse tänapäevastel CNC-masinatel. Praktikas annab jämetöötlus vastufreesimisega ja viimistlemine allafreesimisega sageli parimaid tulemusi.
TiRapidis optimeerime vastufreesimist stabiilse jämetöötluse ja vastufreesimist kõrge viimistlustäpsuse saavutamiseks. Tõestatud CNC-strateegiate, range kvaliteedikontrolli ja kiire teostusajaga aitame inseneridel vähendada riske ja kulusid. Alustamiseks laadige üles oma joonised.
















