
Altlõikeline töötlemine loob süvistatud, peidetud või tahapoole suunatud detaile, milleni tavaline sirge varrega lõikur peamisest töötlemissuunast ei ulatu. Peamine väljakutse ei ole tavaliselt materjali eemaldamine, vaid lõikeservale piisava juurdepääsu tagamine, hoides samal ajal tööriista varre ja hoidiku ümbritsevast geomeetriast eemal.
See juhend selgitab, kuidas töödeldakse sisselõikeid, millised lõikurid sobivad tavalistele omadustele, kuidas tööriistadele juurdepääs mõjutab 3- ja 5-teljelist strateegiat ning millised konstruktsioonivalikud parandavad täpsust ja valmistatavust. Samuti käsitletakse tolerantse, materjale, tavalisi töötlemisprobleeme, rakendusi ja kulusid.
Mis on alumine töötlus?
Altlõige on detail, mis asub teise pinna taga, all või kõrval, kuhu tavaline frees ei pääse otse ligi. See võib avalduda sisemise soone, tapiühenduse, kinnitusdetaili, tagakülje süvendi või muu geomeetriana, mis on tavalise ülalt-alla tööriistatrajektoori eest varjatud.
Seega sõltub altlõikeline töötlemine korraga kahest asjast: lõikeserva kujust ja marsruudist, mida kogu tööriistakomplekt peab detailini jõudmiseks mööda minema.
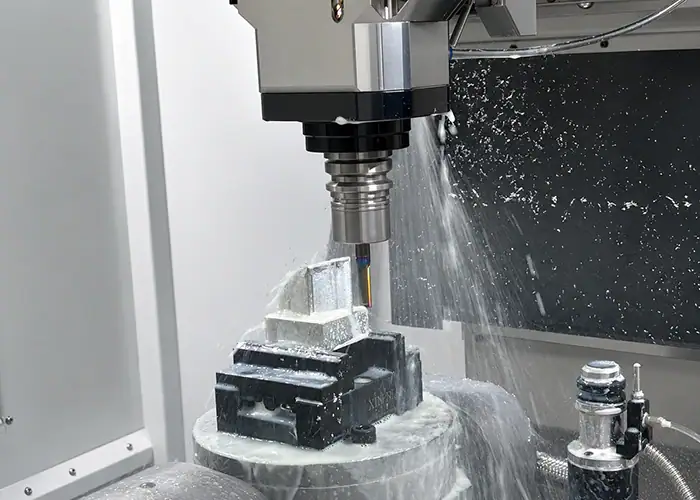
Mis teeb funktsioonist alahinnatud soengu?
Vertikaalset seina, avatud taskut või läbivat soont saab tavaliselt otse tavalise otsafreesiga töödelda. Sisemine külgsoon või tahapoole kooniline pind on erinev, kuna detaili teine osa blokeerib normaalse lõikesuuna.
Lõikepea võib füüsiliselt detaili sisse sobida, samas kui vars või tööriistahoidik mitte. Sel põhjusel ei piisa ainult lõikuri läbimõõdu kontrollimisest. Saadaval olev sisenemisrada ja kogu tööriistakomplekti ümber olev vaba ruum määravad, kas geomeetria on realistlikult töödeldav.
See muudab sisselõiked põhimõtteliselt ligipääsetavuse probleemiks. Kui ligipääs on kinnitatud, määravad lõikuri geomeetria, jäikus, tolerants ja pinnaviimistlus, kui keeruline see töö on.
Millal on alumine lõige funktsionaalselt vajalik?
Altlõiked on kasulikud, kui geomeetria täidab selget mehaanilist funktsiooni. Tüüpilisteks põhjusteks on teise komponendi säilitamine, lukustusfunktsiooni loomine, tihendusruumi pakkumine, vastasdetaili vabastamine või montaaži võimaldamine, mis sirge seinaga ei töötaks.
Näiteks T-kujulised sooned võivad hoida kinnitusdetaile, tapid võivad pakkuda juhitavat või lukustavat haardumist ja O-rõngassooned võivad luua kontrollitud tihendusliideseid. Reljeefsed elemendid võivad pakkuda lõtku õlgade, keermete või vastaspindade lähedal.
Seega peaks disain algama funktsionaalsusest. Varjatud funktsiooni lisamine, millel on vähe funktsionaalset väärtust, võib kaasa tuua spetsiaalsete tööriistade, rohkem programmeerimist, täiendavaid seadistusi ja põhjalikuma kontrolli ilma detaili parandamata.
CNC-detailide tavalised sisselõike omadused
Altlõiked võivad olla sisemised või välised, kuid tootmisotsuseid mõjutavad sagedamini detailide kuju ja lõikuri ligipääs. T-sooned, tapid, ühepoolsed sooned, kumerad süvendid, kiilupesa detailid ja reljeefid on ühed levinumad vormid.
Iga geomeetria esitab lõikuri profiilile, sisenemislaiusele, ulatusele ja jäikusele erinevad nõudmised.
T-soonte ja võtmepesa alalõiked
T-soon algab tavaliselt tavalise sirge soonega. Seejärel läbib T-soone lõikur selle ava ja lõikab külgsuunas ülemise seina alla, luues laiema peidetud osa.
Oluline konstruktsiooniline seos on sisenemisava ja lõikuri varre vahel. Lõikepea võib olla avausest laiem, kuid vars peab siiski läbima soone piisava vahega.
Kiiluga lõikurid kasutavad sarnast põhimõtet. Nende väiksem kael või vars tagab ligipääsu, samas kui laiem lõikeosa moodustab sisemise soone. Need tööriistad on kasulikud soonte, kiiluga detailide ja muude süvistatud profiilide kinnitamiseks.
Tapi ja koonilised alumised lõiked
Tapiliidetel on nurgelised külgseinad ja need vajavad sobiva profiiliga lõikurit. Neid kasutatakse tavaliselt libisevate liideste, detailide asukoha määramise, tugikonstruktsioonide ja mehaaniliselt lukustatud ühenduste jaoks.
Eelistatavamad on standardsed lõikurinurgad, kuna neid on lihtsam hankida ja asendada. Avaldatud tööriistajuhistes viidatakse tavaliselt 45°, 60° ja 90° tapilõikuritele, samas kui mittestandardsete nurkade jaoks võib vaja minna kohandatud tööriistu.
Lõikuril peab olema ka piisav lõikepikkus, et saavutada täielik sügavus ilma kaela või hoidikut ümbritsevasse materjali surumata.
Ühepoolsed ja kõverad alalõikused
Kumerate ja tagakülgsete detailide puhul kasutatakse sageli pulgakommi- või sfäärilisi altlõikelõikureid. Nende ümarad lõikepead ja vähendatud kaelad võimaldavad tööriistal ulatuda servade ja töötlemispindade ümber, millega tavaline otsafrees kokku ei puutu.
Need on kasulikud ümarate sisemiste soonte, kontuurpindade, tahapoole kooniliste alade ja raskesti ligipääsetavate servade jaoks.
Kompromissiks on jäikus. Väiksem kael parandab ligipääsu, kuid vähendab jäikust, seega sügav haardumine või pikk ulatus võivad suurendada läbipaindet ja värinat.
Reljeefi ja O-rõnga soone omadused
Õlgade, keermete, laagrite asukohtade või vastaspindade lähedale lisatakse sageli reljeefseid sisselõikeid, et tagada ruumi teisele komponendile või tootmisoperatsioonile. O-rõngassooned tagavad tihendite kontrollitud geomeetria ja peavad vastama tihendussüsteemi mõõtmetele.
Mitte iga soon ei ole sisselõige. Avatud soon, kuhu tavaline tööriist otse ulatuda saab, võib olla lihtsalt tavaline freesitud pilu.
See eristamine on oluline, sest tõelised alalõiked toovad kaasa juurdepääsupiiranguid, mis mõjutavad tööriistu, seadistamist, kontrolli ja kulusid.
Kuidas alumine lõikus töötab?
Iga alalõike jaoks pole ühte kindlat protsessi. Töötlemisjärjestus sõltub detailide asukohast, sisenemissuunast, tööriista kliirensist, sügavusest, materjalist ja tolerantsist.
Praktiline strateegia on kõigepealt ligipääs kinnitada, seejärel töödelda tavapärast geomeetriat ja jätta peidetud funktsioon sobiva spetsiaalse lõikuri või mitmeteljelise operatsiooni jaoks.
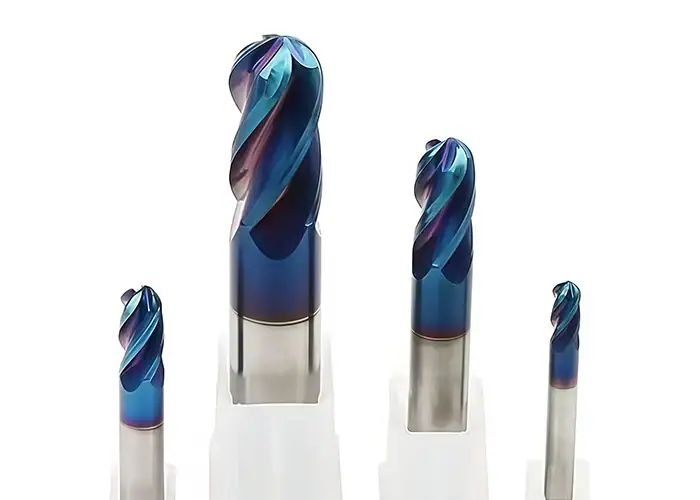
Vaadake üle geomeetria ja tööriistadele juurdepääs
Esimene samm on kindlaks teha, kuhu lõikeserv peab ulatuma ja kuidas see sinna jõuab. Programmeerija peab arvestama ava suuruse, ümbritsevate seinte, detailide sügavuse, lähenemissuuna ja hoidiku vaba ruumiga.
See ülevaade peaks toimuma enne täpsete lõikeparameetrite valimist. Füüsilise sisenemisradata funktsiooni ei saa lahendada etteandekiiruse vähendamise või jäigema tööriista valimise teel.
Sisemiste detailide puhul võib olla vajalik avatud serv, läbiv pilu või sobiv juurdepääsuava. Täielikult suletud alalõiked võivad vajada konstruktsiooni muutmist või erinevat protsessi.
Masin Ligipääsetav geomeetria Esiteks
Tavaliselt kasutatakse kõigepealt ligipääsetava materjali eemaldamiseks ning taskute, soonte, aukude ja sisenemisteede loomiseks standardseid otsfreesid.
Spetsiaalne lõikur paigaldatakse alles siis, kui on olemas piisav vahe. Näiteks T-soone lõikur ei saa luua oma kitsast sisenemiskanalit, kuna selle lõikepea on suurem kui vars.
See järjekord hoiab materjali eemaldamise tõhusana, piirates samal ajal kallite eritööriistade kasutamist detailidega, mis neid tegelikult vajavad.
Viimistle, eemalda servad ja kontrolli alumist lõiget
Viimistluskäigud viivad altlõigese lõpliku laiuse, sügavuse, nurga, raadiuse ja asukohani. Kuna need omadused on sageli süvistatud, muutub lõikestabiilsus viimase käigu ajal eriti oluliseks.
Ebatasasuste eemaldamine võib olla ka raskem kui nähtava geomeetria puhul. Sisemise ääre taha või peidetud soone ümber jäänud ebatasasused võivad kokkupanekut takistada isegi siis, kui peamised mõõtmed on õiged.
Seetõttu tuleb kontroll planeerida koos töötlemisprotsessiga. Lõikuriga raskesti ligipääsetav detail võib olla raskesti ligipääsetav ka tavapärase mõõtevahendiga.
Altlõike töötlemiseks kasutatavad tööriistad
Altlõikelõikurid valitakse vastavalt profiilile ja ligipääsule. Lõikepea peab looma vajaliku geomeetria, samas kui kael, vars ja hoidik peavad mahtuma olemasolevasse ruumi ilma kokkupõrketa.
Kolm kõige levinumat rühma on T-soone- või kiiluga freesid, tapilõikurid ja pulgakommikujulised altlõikega otsfreesid.
T-soone ja võtmepesa lõikurid
T-soonte freesimisel kasutatakse kettakujulist lõikepead, mis on kinnitatud väiksema varre külge. Pea loob laiema peidetud ala pärast seda, kui vars on sisenemissoone läbinud.
Nende oluliste mõõtmete hulka kuuluvad pea läbimõõt, lõikelaius, varre läbimõõt ja kasutatav ulatus. Enne disaini avaldamist tuleks neid mõõtmeid CAD-geomeetriaga võrrelda.
Kui sisenemisava on piisavalt suur ainult lõikelaiuse, kuid mitte varre jaoks, siis lõikur ei ulatu detailini.
Tapilõikurid
Tapilõikuritel on nurgelised lõiketerad, mis loovad koonilised külgseinad. Need on tõhusad, kui konstruktsiooninurk sobib kergesti kättesaadava lõikuriga.
Standardse lõikuri geomeetria kasutamine vähendab üldiselt hankimise aega, tööriista maksumust ja asendamise riski. Kohandatud tapiliite nurka saab toota, kuid see muudab muidu lihtsa detaili spetsialiseeritumaks.
Tööriista ulatus vajab samuti tähelepanu, sest lõikeosa peab katma vajaliku sügavuse ilma hoidiku vahele jäämata.
Lollipopi ja alumise lõikega otsveskid
Pulgakommilõikuritel on sfäärilised või peaaegu sfäärilised pead, mis on kinnitatud vähendatud kaela külge. See geomeetria annab neile parema juurdepääsu kõverate pindade ümber ja kohalike takistuste taha.
Need on eriti kasulikud, kui lõikur peab detailile lähenema mitme nurga alt või segama kõverat sisselõiget.
Nende paindlikkus on ka nende piirang. Õhukesed kaelad ja pikad ulatused vähendavad jäikust, mistõttu on kerged ja stabiilsed lõiketingimused eriti olulised, kui pinnaviimistlus või mõõtmete järjepidevus on kriitilise tähtsusega.
Tööriistale ligipääs määrab, kas allalõige on töödeldav
Tööriistale ligipääs on altlõiketöötluse puhul keskne projekteerimispiirang. CAD-mudel võib sisaldada geomeetriliselt kehtivaid pindu, millele ükski praktiline lõikur ei pääse ligi ilma komponendi mõne teise osaga kokku põrkamata.
Seetõttu tuleks disaini hinnata lõikuri täieliku liikumise, mitte ainult detaili lõpliku kuju seisukohast.
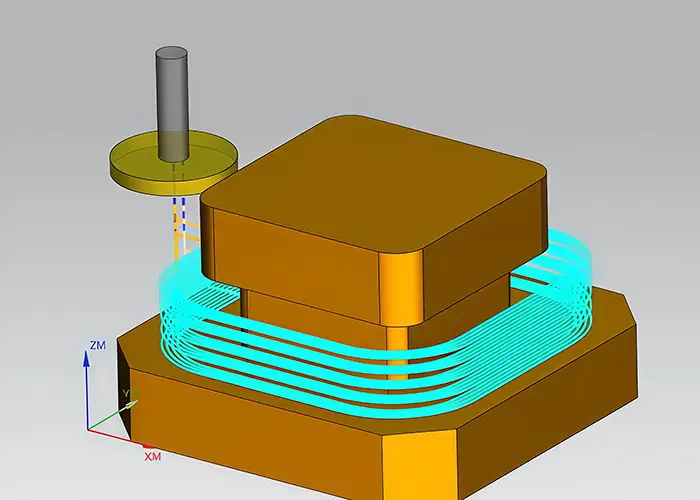
Sisenemistee ja varre vahekaugus
Sisenemisava peab võimaldama tööriista varrel jõuda lõikeasendisse ilma külgnevaid pindu hõõrumata.
Kasulik disainipõhimõte on lihtne: projekteerige ligipääsutee enne peidetud profiili lõplikku vormimist. T-soone puhul peab soon varre mahutama isegi siis, kui lõikepea on suurem.
Mõistliku vahekauguse pakkumine muudab programmeerimise ka ohutumaks ja vähendab võimalust, et väikesed tööriista või seadistuse muutused võivad detailiga kokku puutuda.
Tööriista ulatus ja alalõike sügavus
Piisavalt pikk lõikur ei ole automaatselt piisavalt jäik.
Tööriista ulatuse suurenedes mõjuvad lõikejõud hoidikust kaugemale. Tööriist muutub tundlikumaks painde ja vibratsiooni suhtes, mis võib jätta detailile jälgi või tekitada mõõtmete erinevusi.
Sügavad sisselõiked peaksid seega olema funktsiooniga õigustatud. Mittevajaliku sügavuse vähendamine võimaldab lühema ja jäigema tööriista kasutamist ning parandab sageli nii töötlemise usaldusväärsust kui ka viimistlust.
Hoidiku ja tooriku vastastikune mõju
Tööriistale ligipääsu kontrollimine peaks hõlmama hoidikut ja vajadusel spindli nina. Lõikepea ja vars võivad detailist lahti tulla, samal ajal kui suurem hoidik põrkab vastu lähedalasuvat seina.
See on eriti oluline sügavates taskutes ja sisemistes struktuurides, kus ümbritsevad pinnad kitsendavad lähenemiskeskkonda.
CAM-simulatsioon suudab tuvastada palju potentsiaalseid kokkupõrkeid, kuid see ei muuda füüsiliselt ligipääsmatut geomeetriat toodetavaks. CAD-projekteerimiseks on siiski vaja piisavalt vaba ruumi.
3-teljeline vs 5-teljeline alalõiketöötlus
Altlõige ei nõua automaatselt 5-teljelist töötlemist. Paljusid lihtsaid detaile saab tõhusalt toota 3-teljelisel freespingil sobivate lõikurite ja ligipääsu abil.
Viieteljeline töötlemine muutub väärtuslikuks siis, kui tööriista orientatsiooni tuleb muuta, et saavutada geomeetria või vältida tööriista liigset pikkust.
Kui 3-teljelisest CNC-st piisab
Kolmeteljeline töötlemine sobib hästi selge sirgjoonelise sisenemisrajaga detailide, näiteks ligipääsetavate T-soonte, külgsoonte, võlli reljeefide ja avatud servaga alalõikete puhul.
Spetsiaalne lõikur saab siseneda läbi soone või küljelt, liikuda süvistatud alale ja töödelda lõplikku profiili. Erinevate pindade omadused võivad vajada tooriku ümberpaigutamist.
Lihtsa geomeetria korral võib see lähenemisviis olla säästlikum kui keerukama masina kasutuselevõtt ainuüksi seetõttu, et detailil on sisselõige.
Kui 5-teljeline CNC on mõistlikum
Viieteljeline töötlemine võimaldab tööriista või tooriku orientatsiooni muuta, parandades juurdepääsu peidetud pindadele, nurgelistele omadustele ja kõverale geomeetriale.
See võimaldab ka lühemal lõikuril detailile paremast suunast läheneda. Lühemad tööriistad on üldiselt jäigemad, mis parandab töötlemise stabiilsust ja vähendab vajadust korduvate seadistuste järele.
Komplekssed lennunduskorpused, meditsiinikomponendid ja mitmes suunas sisselõigetega osad on tüüpilised olukorrad, kus see paindlikkus on kasulik.
Millal on parem EDM või disainimuutus
Mõni geomeetria jääb freesimiseks ebapraktiliseks isegi lisatelgede korral. Täielikult suletud piirkonnad, väga teravad sisemised detailid või raskesti ligipääsetavad omadused kõvades juhtivates materjalides võivad paremini sobida elektroerosioontöötluseks.
Disainimuudatus võib olla veelgi efektiivsem. Ühe tugevalt piiratud komponendi jagamine kaheks lihtsamaks töödeldud tükiks võib alalõike täielikult kõrvaldada.
Õige otsuse langetamisel tuleks võrrelda funktsiooni, tolerantsi, tootmiskogust, montaažinõudeid ja tootmise kogumaksumust, selle asemel et eeldada, et iga funktsioon peab jääma täpselt modelleeritud kujule.
Parema alalõike töötlemise projekteerimisreeglid
Hea alalõike disain vähendab eritööriistade, pika ulatusega lõikamise, korduvate seadistuste ja keerulise kontrolli vajadust. Parimad edusammud tulenevad tavaliselt geomeetria ühilduvaks muutmisest olemasolevate tootmistööriistadega.
Seetõttu tuleks tööriistadele ligipääsu kaaluda CAD-projekteerimise ajal, mitte pärast seda, kui detail on juba tootmisesse lubatud.
Juurdepääsutee kujundamine enne sisselõiget
Iga peidetud objekt vajab lõikuri jaoks realistlikku marsruuti.
Sisemine altlõige võib vajada avatud otsa, läbivat pilu, ligipääsuava või piisavat külgmist kliirensit lõikepea ja varre jaoks. Kui marsruuti pole, võib konstruktsioon vajada teistsugust protsessi või detailide jagamise meetodit.
Ligipääs peaks toetama ka tööriistade eemaldamist ja laastude eemaldamist, mitte ainult tööriistade sisestamist.
Hoidke sügavus praktilise tööriista käeulatuses
Sügavamad detailid nõuavad suuremat tööriista ulatust, mis tavaliselt vähendab jäikust ja suurendab värina tekkimise võimalust.
Element võib olla teoreetiliselt ligipääsetav kohandatud pikakaelalise lõikuriga, kuid seda võib siiski olla keeruline ühtlaselt töödelda. Standardsete tööriistade juhised näitavad ka, et igal lõikuritüübil on füüsilised ulatuse piirid.
Sügavuse vähendamine seal, kus funktsioon seda võimaldab, võib lühendada tsükliaega ja parandada mõõtmete stabiilsust ilma funktsiooni eesmärki muutmata.
Võimaluse korral kasutage standardset lõikuri geomeetriat
Standardsed T-soone laiused, tavalised tapiühenduse nurgad, praktilised nurkraadiused ja kergesti kättesaadavad lõikurite suurused muudavad protsessi planeerimise lihtsamaks.
Kohandatud profiilid on mõnikord vajalikud, kuid need suurendavad tööriistade maksumust ja võivad pikendada tarneaega. Standardsed tööriistad muudavad ka asendamise korduva tootmise ajal lihtsamaks.
Sarnaste sisselõigete standardiseerimine sama detaili piires võib samuti vähendada tööriistavahetusi.
Vältige tarbetuid teravaid sisenurki
Freestööriistadel on füüsilised lõikeraadiused, seega ideaalselt teravat sisenurka tavaliselt pöörleva lõikuriga otse ei tekitata.
Nullraadiusega nurga nõudmine võib tuua kaasa täiendava töötlemismeetodi, sealhulgas mõnel juhul elektroforeesi.
Praktilisele tööriistale vastava funktsionaalse raadiuse lubamine muudab detaili töötlemise lihtsamaks ja parandab sageli ka lokaalset pingekäitumist.
Altlõikelise töötlemise tolerantsid ja täpsus
Altlõike tolerantsid peavad arvestama detailini jõudmise viisiga. Õhukese kaelaga freesid, pikad üleulatuvad osad, peidetud pinnad ja mitu seadistust võivad muuta need detailid vähem andestavaks kui avatud taskud.
Seetõttu tuleks kriitilised mõõtmed siduda funktsionaalsete nõuetega, mitte määrata kogu alalõikele sama range tolerants.
Millised mõõtmed on kõige olulisemad?
Sõltuvalt konstruktsioonist võivad oluliste mõõtmete hulka kuuluda soone laius, sisselõike sügavus, tapiliite nurk, nurgaraadius ja asend tugipunkti või paarituselemendi suhtes.
Kinnitussoon võib tugevalt sõltuda laiusest ja asukohast, samas kui tapiliide võib olla tundlikum nurga ja paaritusgeomeetria suhtes.
Joonisel peaks olema näidatud, millised mõõtmed kontrollivad sobivust, tihendamist, kokkupanekut või liikumist, et tootmispingutused saaks suunata olulistele asjadele.
Tööriista läbipaine ja värin
Altlõiketööriistad asetavad lõikeserva sageli hoidiku põhitoest kaugemale. See suurendab tundlikkust läbipainde ja vibratsiooni suhtes.
Läbipaine võib nihutada efektiivset lõikeasendit ja muuta detaili sügavust või laiust. Värin võib tekitada nähtavaid jälgi, ebastabiilseid mõõtmeid ja halba pinnaviimistlust.
Lühem tööriist, vähendatud üleulatuvus, stabiilne tooriku kinnitus, sobiv töörada ja kontrollitud lõiketingimused annavad üldiselt paremaid tulemusi kui nõrga seadistuse kompenseerimine ainult kontrollimisega.
Varjatud funktsioonide kontrollimine
Kontrollimisele juurdepääs võib olla sama keeruline kui töötlemisele juurdepääs.
Välismõõtmeid võib olla lihtne kontrollida tavapäraste instrumentidega, samas kui sisemine soon või tagakülg võib vajada spetsiaalset mõõteriista, koordinaatide mõõtmise strateegiat, optilist meetodit või kaudset funktsionaalsuse kontrolli.
Seetõttu peaksid projekteerijad enne raskesti ligipääsetavatele pindadele väga kitsaste tolerantside määramist kaaluma, kuidas kriitilist alalõikust mõõdetakse.
Kuidas materjal mõjutab altlõike töötlemist
Altlõiget saab teha alumiiniumis, terases, roostevabas terases, titaanis, vasesulamites ja tehnilistes plastides, kuid materjali käitumine muudab lõikejõudu, kuumust, tööriista kulumist, ebatasaste tekkimist ja omaduste stabiilsust. Kõvadus, elastsus ja termiline käitumine on eriti olulised, kui tööriista ligipääs või jäikus on juba niigi piiratud.
| MATERJAL | Mehaaniline käitumine | Peamine allalöömise mure |
| Alumiinium | Üldiselt lihtne töödelda | Jälgede ja õhukeste detailide stabiilsus |
| Süsinikteras / legeerteras | Suuremad lõikejõud | Tööriista jäikus ja kulumine |
| Roostevaba teras | Võib töötada karastuda | Kuumus- ja lõikekindlus |
| titaan | Säilitab kuumuse lõiketsooni lähedal | Tööriistade kulumine ja termiline kontroll |
| Vask / messing | Üldiselt töödeldav | Burri moodustumine ja viimistlus |
| Insenerplastid | Väiksem jäikus | Kuumus ja deformatsioon |
Materjali valik peaks jääma detaili funktsionaalsete nõuete najal. Töötlemisstrateegiat saab seejärel materjali järgi kohandada, selle asemel, et valida halvem materjal lihtsalt alalõike olemasolu tõttu.
Levinud altlõike töötlemise probleemid
Enamik altlõike rikkeid tuleneb geomeetria, ligipääsetavuse, lõikuri jäikuse, tööriistatee ja materjali vastastikmõjust. Nende tegurite väikesed muutused võivad avaldada märgatavat mõju, kuna lõikur töötab piiratud piirkonnas.
Kõige levinumad probleemid on värin, halb viimistlus, keeruline ebatasanduste eemaldamine ja kokkupõrkeoht.
Värin ja tööriista läbipaine
Pika ulatusega või õhukese kaelaga lõikurid on loomupäraselt painduvamad. Lõikejõud võivad tööriista programmeeritud asendist eemale lükata või vibratsiooni tekitada.
See võib põhjustada ebaühtlast sügavust, nähtavaid värinajälgi ja varieeruvust piki objekti.
Ligipääsu parandamine lühema tööriista kasutamiseks on sageli tõhusam kui kogu probleemi lahendamine lõikeparameetritega.
Halb pinnaviimistlus ja keeruline ebatasanduste eemaldamine
Laastude eemaldamine on süvendatud piirkondades vähem prognoositav ja laastud võivad puutuda kokku juba töödeldud pindadega.
Varjatud servad võivad samuti kinni hoida ebatasasusi, millele on tavaliste ebatasasustuste eemaldamise tööriistadega raske ligi pääseda. See on eriti oluline juhtudel, kui detail puutub kokku tihendi, libiseva komponendi või kinnituspinnaga.
Juurdepääsu pakkumine viimistluseks ja ebatasasuste eemaldamiseks aitab vältida nominaalselt korrektse detaili probleeme kokkupaneku ajal.
Kokkupõrke ja tööriistale juurdepääsu vead
Programmeeritud rada võib tunduda õige, kui arvestada ainult lõikuri otsa, kuid kael, vars või hoidik võib puudutada külgnevat geomeetriat.
Seetõttu on keerukate alalõikuste puhul kasulik enne lõikamist tööriistakomplekti hoolikas määratlemine ja simulatsioon.
Sellegipoolest on simulatsioon pigem verifitseerimisvahend kui toodetava disaini asendaja. Võimatu sisenemisrada jääb võimatuks olenemata sellest, kui täpselt see modelleeritakse.
Altlõikelise töötlemise rakendused
Altlõikelist freesimist kasutatakse siis, kui kompaktne pakendamine, mehaaniline fikseerimine, tihendamine, juhitav haardumine või peidetud kliirens nõuavad geomeetriat, mida tavaline ülalt-alla freesimine ei võimalda luua.
Tüüpilised rakendused esinevad autotööstuses, tööstusseadmetes, meditsiiniseadmetes, lennunduses, automatiseerimises ja elektroonikas.
Automotive
Autotööstuses võidakse kasutada sisselõikeid käigukasti osades, võllides, kinnitusdetailides, tihendussoontes ja mehaanilistes liidestes.
Need omadused võivad toetada pöördemomendi ülekannet, komponentide kinnihoidmist, montaaži kliirensit või vedeliku tihendamist.
Nende konstruktsioon peab arvestama tsükliliste koormuste, tootmise korduvuse ja töödeldavusega.
Tööstusseadmed
Käigukastid, kinnitusdetailid, hüdraulilised seadmed, masinakomponendid ja tööriistad kasutavad sageli T-sooned, reljeefid, kiilupesa omadused ja sisemised sooned.
Paljudel neist elementidest on otsene kokkupaneku- või joondusfunktsioon, mistõttu on elementide asukoht sama oluline kui kuju ise.
Suuremate tööstusdetailide puhul võib tööriistade ja hoidikute ligipääsetavus olla oluline tegur, kuna ümbritsevad konstruktsioonid võivad lähenemisnurki piirata.
Meditsiin
Meditsiiniseadmed võivad vajada kompaktseid sisemisi lukustusfunktsioone, instrumentide liideseid või süvistatud paaritusgeomeetriat.
Kuna nendel komponentidel võivad olla nõudlikud materjali-, puhtus- ja funktsionaalsed nõuded, tuleks alumine osa kujundada konkreetse toote ümber, mitte käsitleda seda üldise meditsiinilise funktsioonina.
Kui juurdepääs on piiratud, aitab mitmeteljeline töötlemine vähendada keerukate kerede puhul vajalike seadistuste arvu.
Aerospace
Lennundusdetailid ühendavad sageli keeruka geomeetria, kerged konstruktsioonid, keerulised materjalid ja kontrollitud tolerantsid.
Korpustes, kronsteinides, kinnitusdetailides ja muudes kompaktsetes mehaanilistes liidestes võivad tekkida sisselõiked. Mitmeteljeline töötlemine võib parandada ligipääsu kohtades, kus sirgjooneline lähenemine on takistatud.
Raskete materjalide ja õhukeste või pikkade tööriistade kombinatsioon muudab jäikuse eriti oluliseks.
Automaatika ja elektroonika
Automaatikasüsteemid ja elektroonikaseadmed vajavad sageli kompaktseid korpusi, asukoha määramise funktsioone, kinnitussooni, ühendusi ja kinnitusdetailide liideseid.
Mõnes konstruktsioonis võimaldavad sisselõiked komponente lukustada või paigutada ilma eraldi väliseid riistvarasid lisamata.
Detailide arvu vähendamine loob väärtust ainult siis, kui integreeritud funktsiooni on praktiline töödelda ja kontrollida.
Mis teeb altlõike freesimise kallimaks?
Altlõige ei ole automaatselt kulukas, kuid piiratud juurdepääs toob sageli kaasa lisatoiminguid, mida tavapärane geomeetria ei vaja. Spetsiaalsed lõikurid, pika ulatusega tööriistad, lisaseadistused, aeglasem töötlemine ja keerukam kontroll võivad kõik kulusid suurendada.
Kulumõju sõltub rohkem tootmise keerukusest kui eemaldatud materjali füüsilisest mahust.
Spetsiaalsed tööriistad ja lisatoimingud
Standardne otsfrees on laialdaselt saadaval ja sellega saab sageli ühe seadistusega töödelda mitut detaili. Altlõige võib vajada spetsiaalset T-soont, tapipunni, võtmepesa või pulgakomposti lõikurit.
Mittestandardsete profiilide puhul võib vaja minna kohandatud tööriistu, mis lisavad hankeaega ja -kulusid.
Iga lisatööriistaga saab lisada ka programmeerimise, tööriistavahetuse, seadistuse kontrollimise ja kontrolli.
Sügavad või raskesti ligipääsetavad omadused
Sügavad süvendid suurendavad vajalikku tööriista ulatust ja võivad sundida kasutama väiksemaid varsi või pikemaid kaelu.
See vähendab jäikust ja võib nõuda kergemaid lõiketingimusi, pikendades tsükliaega.
Kui juurdepääs muutub piisavalt keeruliseks, võib olla õigustatud 5-teljeline strateegia või täiendav tooriku kinnitus, kuid mõlemat tuleks enne tootmist võrrelda lihtsama konstruktsiooniga.
Varjatud geomeetria ranged tolerantsid
Kitsamad tolerantsid nõuavad üldiselt stabiilsemat lõikamist, täiendavat viimistlust ja rohkem mõõtmist.
Need nõuded muutuvad kallimaks, kui pind on peidetud, kuna nii töötlemine kui ka kontroll on raskemini ligipääsetavad.
Ainult funktsionaalsete mõõtmete puhul kitsaste tolerantside rakendamine on üks lihtsamaid viise, kuidas hoida allalöömise toodetavust ilma jõudlust kahjustamata.
Kuidas otsustada, kas alumine lõige peaks kujunduses püsima
Altlõiget ei tohiks eemaldada ainult seetõttu, et seda on raskem töödelda. Paljud altlõiged täidavad olulisi mehaanilisi funktsioone, mis õigustavad täiendavat tootmistööd.
Otsus peaks tasakaalustama funktsiooni tööriista ligipääsu, lõikuri geomeetria, jäikuse, tolerantsi, kontrolli ja maksumuse suhtes.
Hoidke seda alles, kui funktsioonil on selge funktsioon
Kinnitussooned, tihenduselemendid, montaažilukud, lõtku leevendavad elemendid ja pöördemomendi ülekandeelemendid võivad pakkuda tõelist väärtust.
Kui alumine lõige kõrvaldab mõne teise komponendi, parandab pakendit või võimaldab vajalikku mehaanilist liidest, võib tootmise keerukus olla õigustatud.
Seejärel peaks eesmärk olema muuta vajalik funktsioon võimalikult ligipääsetavaks ja standardseks.
Lihtsusta seda, kui tööriistadele ligipääs määrab geomeetria
Kui sama funktsiooni saab saavutada väiksema sügavuse, suurema juurdepääsuava, standardnurga või suurema raadiusega, on lihtsustatud versiooni tavaliselt lihtsam toota.
Funktsiooni ühe külje avamine võib mõnikord keerulise lähenemisviisi täielikult välistada.
Need muudatused ei muuda komponenti tingimata vähem keerukaks. Need viivad disaini paremini vastavusse lõikeriistade füüsiliste piirangutega.
Kaalu alternatiive, kui geomeetria muutub ebapraktiliseks
Kui alalõikamine nõuab tööriista liigset ulatust, mitut spetsiaalset lõikurit, korduvaid seadistusi või keerulist kontrolli, tuleks enne tootmisse minekut disain üle vaadata. Sel hetkel võib töötlemise keerukus kaaluda üles funktsiooni algsel kujul säilitamise funktsionaalse väärtuse.
Viieteljeline töötlemine võib parandada juurdepääsu nurgelistele või süvendatud aladele, samas kui elektrooditöötlus võib olla sobivam juhtivate materjalide teravate või sügavalt peidetud detailide jaoks. Mõnel juhul võib komponendi jagamine kaheks lihtsamaks osaks täielikult eemaldada sisselõike ning muuta nii töötlemise kui ka kontrolli lihtsamaks.
Parim lähenemisviis on võrrelda elemendi funktsiooni selle tootmisnõuetega. Enne kui otsustada, kas säilitada algne disain või kasutada alternatiivset tootmisstrateegiat, tuleks arvestada tööriista ligipääsu, lõikuri geomeetria, jäikuse, tolerantsi, kontrollimise raskusastme ja üldise tootmiskuluga.
KKK
Millised on alalõikuse varjuküljed?
Altlõiked võivad suurendada töötlemise keerukust, kuna need nõuavad sageli spetsiaalseid lõikureid, pikemat tööriista ulatust, täiendavaid seadistusi või mitmeteljelist juurdepääsu. Neid võib olla ka raskem kontrollida ja ebatasasusi eemaldada. Sügavad või tiheda tolerantsiga allõiked võivad suurendada tööriista läbipaindet, tsükliaega ja üldist tootmiskulu.
Mis on alalõikuse eesmärk?
Altlõige loob lõtku või peidetud geomeetriat, mida ei saa luua lihtsa sirge seinaga. Seda saab kasutada komponentide kinnitamiseks, lukustusfunktsioonide, soonte tihendamiseks, montaažilõtku, keerme leevendamiseks või muudeks sobitusvajadusteks. Omadus peaks pakkuma selget funktsionaalset eelist, mis õigustab täiendavat töötlemise keerukust.
Kuidas töödeldakse alumist osa?
Altlõiked töödeldakse tavaliselt pärast ligipääsetava geomeetria valmimist. Seejärel kasutatakse süvistatud alale jõudmiseks spetsiaalseid tööriistu, nagu T-soone freesid, tapilõikurid, kiilulõikurid või pulgakommilõikurid. Keeruliste detailide puhul võib olla vajalik 5-teljeline töötlemine, samas kui elektrooditöötlust saab kaaluda siis, kui tavapärased lõikeriistad ei suuda geomeetriani jõuda.
Järeldus
Hea allalõikeline töötlemine algab tööriista ligipääsust. Lõikuri geomeetria, sisenemisvahe, detailide sügavus, tööriista jäikus, tolerants ja kontroll peavad kõik enne töötlemise alustamist koos töötama. Keerulist allalõiget saab usaldusväärselt teha, kui see sobib praktiliste tööriistadega, samas kui väike peidetud detail võib muutuda kalliks, kui ligipääs on halb või disain nõuab ebavajalikku ulatust ja täpsust.
TiRapidis pakume täppis-CNC-töötlust ja tootmisteenuseid keerukate metall- ja insener - plastdetailide jaoks. Meie võimalused toetavad 3- ja 5-teljelist CNC-töötlust, keerulisi sisselõikefunktsioone, materjalide hindamist, mõõtmete kontrolli ning praktilist tootmistagasisidet prototüüpide ja väikesemahulise toodangu jaoks.
















