
CNC-treimine on klassikaline lahutav tootmisprotsess. Tooriku suurel kiirusel pööramise ja lõikeriista abil tooriku pinnalt liigse materjali eemaldamise abil saavutab toode lõpuks oma ideaalse kuju, läbimõõdu ja suuruse. Oma töökogemusele tuginedes selgitan teile, kuidas CNC-treimine töötab, millised masinad on töös, millised on peamised toimingud, disainikaalutlused ja palju muud.
Mida tähendab CNC treimine
CNC tähistab arvuti-numbrilist juhtimist (Computer Numerical Control) ja see on süsteem, mis automatiseerib tööpinkide liikumist äärmise täpsusega, kasutades eelnevalt programmeeritud digitaalseid juhiseid. CNC-treimise all pean silmas konkreetselt protsessi, kus treipink tsentrifuugib toormaterjali (tavaliselt silindrilist), samal ajal kui statsionaarne lõikeriist CNC-programmi juhtimisel nikerdab selle soovitud kuju.
Mis on CNC-treimine? Oma igapäevatöös kasutan seda protsessi ülitäpsete komponentide, näiteks võllide, pukside ja eritellimusel keermestatud osade tootmiseks. Arvuti juhib iga liikumistelge, etteandekiirust, spindli kiirust ja tööriistarada. Programmeerin regulaarselt tolerantse kuni ±0.01 mm, mis on oluline rakenduste jaoks lennunduses, meditsiinis ja autotööstuses, kus sobivus ja järjepidevus on olulised. CNC-treimine ei seisne ainult metalli vormimises – see hõlmab automatiseeritud järjepidevust, korratavat kvaliteeti ja kõrget tootmistõhusust.
Kuidas CNC treimine töötab
Kui kliendid küsivad, kuidas CNC-treimine töötab, selgitan seda nii:
Esmalt laaditakse treipingi padrunisse silindriline varras – tavaliselt alumiiniumist, terasest või messingist – ja kinnitatakse see tihedalt. Spindel pöörleb toorikut kiirusega kuni 4,000 p/min, mis sõltub materjalist ja soovitud pinnaviimistlusest.
Seejärel liigub G-koodi abil eelprogrammeeritud statsionaarne lõikeriist täpselt mööda X- ja Z-telge. Need programmeeritud töötrajektoorid kontrollivad etteandekiirust (tavaliselt 0.05–0.3 mm/pööre) ja lõikesügavust, tagades täpse geomeetria.
Lihtsamalt öeldes laadin silindrilise varda treipingile, määran programmi ja masin lõikab kuju täpselt välja – olgu selleks lihtne silinder või keeruline keermestatud võll.
Peamised erinevused FCNC freesimisest
Minu kogemuse põhjal on peamine erinevus järgmine: CNC-treimine pöörleb toorikut, CNC-freesimine aga pöörleb lõikeriista. Silindriliste või ümarate detailide, näiteks võllide või pukside töötlemisel valin treimise. See on selliste kujundite puhul kiirem ja täpsem.
Freesimine sobib aga paremini tasaste pindade, taskute või keerukate 3D-kontuuride jaoks. See võimaldab mitmeteljelist liikumist (kuni 5-teljelist), mida ma kasutan siis, kui detailil on mitu pinda või see nõuab nurklõikeid.
Suuremahuliste ümardetailide puhul on treimine efektiivsem – olen Šveitsi tüüpi treipingidel teinud töid, mille tootlikkus on ulatunud 500 detailini tunnis. Kuid keerukate profiilide puhul on freesimine endiselt oluline. Õige protsessi valimine säästab nii aega kui ka tööriistakulusid.
Protsess And Töövoo
Minu CNC-treimise töövoog algab CAD-modelleerimise ja G-koodi programmeerimisega, mida optimeeritakse CAM-i abil. Kalibreerin tööriistu, teen kuivkatseid ja kontrollin padruni seadistust. Töötlemise ajal jälgin vibratsiooni. Lõppkontrolliks kasutan nihikuid, mikromeetreid ja CMM-e. Lennunduses kontrollin tolerantse ±0.005 mm ja viimistlust Ra ≤ 0.4 μm.
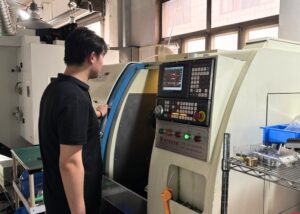
CAD-disain ja G-koodi programmeerimine
Alustan CAD-is projekteerimisega. Seejärel teisendan selle projekti G-koodiks, mis annab treipingile juhised liikumiseks. Kasutatav CAM-tarkvara optimeerib lõikekiirust, tööriistavahetust ja töötrajektoore, et minimeerida tsükliaega.
CNC treipingi seadistamine
Seejärel paigaldan revolvertornile sobivad tööriistad ja veendun, et padrun hoiab materjali kindlalt. Nõuetekohane seadistamine hõlmab tööriista kalibreerimist ja proovtöötlust, et vältida kokkupõrkeid või vigu tegeliku lõikamise ajal.
Materjali laadimine And tööriistaraja täitmine
Kui programm on kinnitatud, laadin toorlati ja lasen treipingil töötada. Töörada kulgeb vastavalt G-koodile – lõikamine, puurimine või keermestamine. Kogu protsessi vältel jälgin alati vibratsiooni või värinat, et säilitada pinna kvaliteeti.
Kvaliteedikontroll And lõplik osa kontroll
Pärast töötlemist kontrollin kriitilisi mõõtmeid mikromeetrite, nihikutega ja CMM-idega. Pinna viimistlust kontrollitakse visuaalselt ja Ra-testidega. Kitsa tolerantsiga lennundusdetailide puhul on iga mikron oluline.
CNC treimisoperatsioonid
CNC-treimine hõlmab mitmesuguseid sise- ja välistöötlusi. Teostan treimist, otsatöötlust, lahutustreimist ja soonte freesimist täpsusega ±0.01 mm. Sisemiselt puurin, avan, ahjustan, keermendan ja rihveldan täpsusega ±0.02 mm. Koonus- ja astmetreimine võimaldavad keerukate võllide ja koonuste tõhusat töötlemist. Need võimalused tagavad nii standardsete kui ka kohandatud geomeetriate järjepideva tarnimise kõikides tööstusharudes.
Välised toimingud: treimine, frontaallõikus, lahutuslõikus, soonte lõikamine, kõvatreimine
Treimine : Treimine on peamine meetod, mida ma pöörlevate osade välisläbimõõdu vähendamiseks kasutan. See sobib ideaalselt täppisvõllide, pukside ja rõngaste tootmiseks, saavutades tavaliselt mõõtmete tolerantsid ±0.01 mm piires.
Otsaviimistlus : Otsaviimistlus on minu peamine toiming, et luua detaili otsa tasane ja puhas võrdluspind. Tavaliselt teen selle esimesena, et tagada perpendikulaarsus ja valmistada toorik ette järgnevateks toiminguteks.
Lõikamine : Lõikamist ehk lõikamist kasutatakse valmisdetailide eraldamiseks vardamaterjalist. Kontrollin hoolikalt etteandekiirust ja tera geomeetriat, et vältida eraldamise ajal tekkivate servade või läbipainde teket.
Soonte freesimine : Soonte freesimine võimaldab mul luua süvendeid, näiteks O-rõnga või lukurõnga sooned. Näiteks olen freesinud hüdraulikakomponentide kinnitusrõngaste jaoks kuni 1.5 mm laiuseid sooni.
Kõvatreimine : Kõvatreimine muudab mängu reegleid. See võimaldab mul töödelda karastatud teraseid (kuni 60 HRC) ilma lihvimisele üle minemata. See vähendab ettevalmistusaega ja tööriistade kulusid, eriti tööriistateraste või kulumiskindlate osade viimistlustöödel.
Sisemised toimingud: puurimine, sisemine freesimine, freesimine, keermestamine, rihveldamine
Puurimine : Sisemiste detailide loomisel on minu lähtepunkt puurimine. Kasutan nii fikseeritud kui ka pingestatud tööriistu, olenevalt masina seadistusest. Näiteks puurin regulaarselt kuni 100 mm sügavaid keskavasid telgede ja kohandatud keermestatud varraste jaoks.
Puurimine : Puurimine võimaldab mul eelnevalt puuritud auke täpsustada ja suurendada, et saavutada täpsed tolerantsid – sageli ±0.01–0.02 mm. See on eriti oluline detailide puhul, mis vajavad presslaagrite paigaldamist või täpset joondamist.
Puurimine : Puurimine on minu esimene valik, kui vajan ülisujuvat augu viimistlust ja täpset suurust, saavutades tavaliselt pinnakareduse kuni Ra 0.8 µm. See on tavaline lennunduse ja meditsiiniliste hülsside puhul.
Keermetöötlus : Keermetöötlus on mitmekülgne – freesin nii sise- kui ka väliskeermeid otse treipingil, meetrilise, UNC või kohandatud sammuga. Tagan õige tõusu ja sobivuse etteandekiiruse reguleerimise ja spetsiaalsete keermelõiketerade kasutamisega.
Ribiline muster : Ribiline muster lisab funktsionaalset tekstuuri. Olen rihveldanud alumiiniumist nuppe, roostevabast terasest käepidemeid ja isegi meditsiinilisi käepidemeid, mille puhul on kombatav kontroll võtmetähtsusega. Sõltuvalt mustrist – sirge, rombikujuline või spiraalne – saan survet ja tööriista profiili reguleerida nii esteetika kui ka funktsionaalsuse järgi.
Koonuse treimine A2. astmeline pööramine
Koonustreimine : Koonustreimine on kriitilise tähtsusega kooniliste profiilide, näiteks düüside, adapterite või kooniliste tihvtide töötlemisel. Tavaliselt sean tööriista trajektoori spindli telje suhtes konstantse nurganihkega – näiteks 5° või 10°. See võimaldab mul saavutada järkjärgulisi üleminekuid läbimõõdus, kusjuures koonustolerantsid on kontrollitud ±0.05 mm täpsusega pikkuste puhul alates 100 mm.
Sammtreimine : Sammtreimine seevastu sobib ideaalselt komponentide jaoks, mis vajavad samal teljel mitut erinevat läbimõõtu. Kasutan seda meetodit sageli veovõllide ja spindlivarraste puhul, kus laagrid, kraed või rihmarattad peavad asetsema kindlates asendites. Programmeerin järjestikuseid lõikeid, et vähendada läbimõõtu täpsete sammudega – tavaliselt sammupikkusega 10 mm kuni 80 mm ja läbimõõdu kõikumistega kuni ±0.02 mm, olenevalt vajalikust sobivusest.
Mõlemad meetodid on minu töövoogudes olulised keerukate mõõtmetega kõrgfunktsionaalsete mehaaniliste osade tootmisel.
Liigid OCNC-treipingid
Valin CNC-treipingid detaili suuruse ja töö vajaduste põhjal. Horisontaalsed treipingid käsitlevad enamikku ümardetaile tõhusalt. Vertikaalsed treipingid pakuvad raskete detailide jaoks paremat stabiilsust. Šveitsi tüüpi treipingid sobivad ideaalselt pikaks ja täpseks tööks. Mitmespindlid lühendavad suurte partiide tsükliaega. Paindlikkuse huvides kasutan pingestatud tööriistadega treikeskusi, kuid lihtsate või prototüüpide puhul toetun siiski tavalistele treipinkidele.
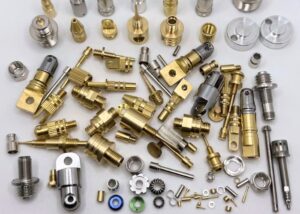
Horisontaalsed CNC treipingid
Horisontaalsed CNC-treipingid on minu eelistatud masinad enamiku standardsete silindriliste osade, näiteks võllide, hülsside ja pukside jaoks. Nende horisontaalne paigutus võimaldab gravitatsioonil aidata laastude eemaldamist, vähendades tööriistade interferentsi ja parandades pinnaviimistlust. Spindli kiirus, mis sageli ületab 3,000 p/min, ja kiire tööriistavahetuse võimalus, võimaldab mul saavutada tõhusaid tsükliaegu isegi keskmise keerukusega osade puhul. Need masinad pakuvad enamiku tootmispartiide puhul tasakaalu täpsuse, kiiruse ja kasutusmugavuse vahel.
Vertikaalsed CNC treipingid
Suurte või raskete komponentide, näiteks pumbakorpuste või ventiilide korpuste töötlemisel loodan vertikaalsetele CNC-treipinkidele nende suurepärase stabiilsuse tagamiseks. Raskusjõud aitab töödeldavat detaili tsentreerida ja toetada, minimeerides läbipainde ja vibratsiooni. See seadistus on eriti kasulik detailide puhul, mille läbimõõt on üle 500 mm või mis kaaluvad üle 100 kg. Laastu eemaldamine muutub aga vertikaalsetes seadistustes keerulisemaks, seega rakendan alati kontrollitud jahutusvedeliku voolu ja perioodilisi peatusi, et laastude kogunemist tõhusalt hallata.
Šveitsi tüüpi ja mitme spindliga treipingid
Šveitsi tüüp : Šveitsi tüüpi treipingid on minu peamine valik pikkade ja peenikeste detailide, näiteks luukruvide või anduritihvtide tootmiseks. Tänu juhtpuksile on toorik lõikeriista lähedal, mis minimeerib läbipainde ja parandab pinnaviimistlust.
Mitmespindliga : Suuremahulise tootmise jaoks pöördun mitmespindliga masinate poole. Kuni 6 või 8 paralleelselt töötava spindliga olen autoprojektides tsükliaegu vähendanud üle 50%, muutes need ideaalseks väikeste, korduvate komponentide masstootmiseks.
Pöördumiskeskused VSTavapärased CNC-treipingid
Treimiskeskused pakuvad multifunktsionaalsust – lisaks treimisele saan ühe seadistusega teha ka puurimist, freesimist ja isegi keermestamist, kasutades pingestatud tööriistu. See integratsioon suurendab tõhusust, eriti keerukate osade puhul.
Teisest küljest on tavalised CNC-treipingid lihtsamad ja keskenduvad puhtalt treimisele. Mina loodan neile endiselt otsekoheste detailide või prototüüpide tootmisel, kus kiirus ja seadistamise lihtsus on mitmekülgsusest olulisemad.
Masinakomponendid ja tarkvara
CNC-treipingil tagavad täpsuse masinakomponendid ja tarkvara. Toetuseks toetun peapukile, spindlile ja tagapukile ning stabiilsuse tagavad alus ja kelk. Revolver kannab mitut tööriista ning padrunid või tsangid valin detaili järgi. Kasutan Fanuci või Siemensi kontrollereid, programmeerin Fusion 360-ga ja lihtsustan põhiülesandeid Manual Guide i või iHMI abil.
Peaosa, tagaosa, spindel, voodi, kelk
Peaosa ja spindel : Peaosa on minu CNC-treipingi peamine jõuallikas. See mahutab peaspindli ja mootori, mille pöörlemiskiirus on vahemikus 100 kuni 4,000 p/min, olenevalt materjalist ja tööst. Stabiilne spindel tagab ühtlase kontsentrilisuse, mis on kriitilise tähtsusega täppisdetailide töötlemisel tolerantsiga kuni ±0.01 mm.
Tagapukk : Pikkade võllide või peenikeste komponentidega töötamisel kasutan tagapukki . See toetab detaili vaba otsa ja minimeerib läbipainde lõikejõudude mõjul. See on eriti oluline üle 200 mm pikkuste detailide puhul, kus isegi väike painutamine võib mõjutada mõõtmete täpsust.
Voodi : Voodi annab treipingi konstruktsioonialuse. Kontrollin valukvaliteeti ja jäikust, sest stabiilne voodi minimeerib vibratsiooni. Näiteks kiire viimistluse korral võib liigne vibratsioon suurendada pinnakaredust üle 3.2 μm Ra – mis on paljude minu lennundusklientide jaoks vastuvõetamatu.
Kelk : Kelk hoiab tööriistatorni ja liigub piki X- ja Z-telge. See vastutab tööriista täpse programmeeritud asendisse viimise eest. Kontrollin regulaarselt selle lineaarjuhikuid ja kuulkruvisid, et tagada korduvuse säilimine ±0.005 mm piires pikkade tootmispartiide korral.
Tööriistarevolver, padrun ja tsang
Revolver : Revolverisse paigaldan kõik töötlemistsükli jaoks vajalikud tööriistad. Oma 12-positsioonilisele revolverile laadin eelnevalt kõik alates treimistööriistadest kuni keermelõiketeradeni. See seadistus võimaldab mul automatiseerida keerulisi mitmeastmelisi toiminguid ilma käsitsi sekkumiseta. Tööriistade indekseerimisaeg on tavaliselt alla 0.5 sekundi, mis hoiab tsükliaja suurte mahtude korral tõhusana.
Padrun : Standardsete silindriliste toorikute puhul, mille läbimõõt on üle 12 mm, kasutan 3-lõuaga hüdraulilist padrunit. See pakub tugevat kinnitusjõudu ja kiiret vahetamist. Täpsus jääb tavaliselt 0.03 mm piiresse TIR, mis sobib enamiku üldotstarbeliste rakenduste jaoks.
Tsangid : Väikeste või ülitäpsete detailide – eriti alla 10 mm välisdiameetriga detailide – töötlemisel lülitun üle tsangide süsteemile. Tsangid pakuvad suurepärast kontsentrilisuse kontrolli, sageli 0.01 mm piires. Ma toetun sellele seadistusele meditsiiniliste komponentide või detailide valmistamisel , mis nõuavad pikkade partiide puhul ülimadalaid tolerantse.
Juhtpaneel ja CNC tarkvara
CNC juhtpaneel: Töötan peamiselt Fanuci ja Siemensi juhtimissüsteemidega, mis domineerivad tööstuslikus CNC-treimises. Need paneelid võimaldavad mul üles laadida ja redigeerida G-koodi, reguleerida etteandekiirusi ja jälgida reaalajas töötlemistsüklit. Näiteks saan spindli kiirust või tööriista nihkeid töö keskel peenhäälestada ilma tootmist peatamata – see on kriitilise tähtsusega ±0.01 mm tolerantside säilitamiseks.
G-koodiga programmeerimine: G-kood on masina keel. Ma kirjutan ja optimeerin seda nii, et see dikteeriks iga liikumist – X- ja Z-telge, spindli pöörlemiskiirust ja tööriistavahetuse käske. See tagab iga läbimise järjepidevuse, mis on masstootmise jaoks oluline.
CAM-tarkvara integreerimine: keerukate osade või 3D-profiilide puhul toetun täpsete tööradade loomiseks Fusion 360-le või Mastercamile. Need platvormid teisendavad minu CAD-projektid puhasteks ja kokkupõrkevabadeks töötlemisjuhisteks. Mitmeoperatsiooniliste tööde puhul vähendab CAM-i kasutamine seadistusaega enam kui 30% ja parandab partiide korratavust.
Kasutusjuhend i ja iHMI (täiustatud)
AdManual Guide i (Fanuc): Kasutan Manual Guide i-d sageli lihtsamate osadega töötades või uusi operaatoreid koolitades. See on vestlusprogrammeerimisliides, mis võimaldab mul luua treimistsükleid ilma täielikku G-koodi kirjutamata. Näiteks saan programmeerida otsatöötlus- ja treioperatsiooni lihtsalt mõõtmete ja parameetrite sisestamise teel – see lühendab lõiketsükli ettevalmistusaega standardtööde puhul kuni 40%.
IHMI (intelligentne inimese ja masina liides):
iHMI-süsteem integreerib visualiseerimise, hooldusteated ja tootmise jälgimise ühele nutikale armatuurlauale. Kasutan seda spindli koormuse, tsükliaja ja tööriistade kulumise jälgimiseks reaalajas. Pikemate tootmistsüklite korral aitab see mul enne probleemide tekkimist ennetada seisakuid, planeerides ennustava hoolduse.
Nende täiustatud juhtelementide abil lihtsustan prototüüpide ja väikeseeria tööde loomist. Isegi vähem kogenud operaatorid saavad mallide või juhendatud tsüklite abil hakkama põhiliste detailide programmidega. See vähendab operaatori vigu ja lühendab oluliselt õppimiskõverat.
Treimisparameetrid ja tööriistad
CNC-treimises peenhäälestan kolme põhiparameetrit – etteandekiirust, lõikekiirust ja lõikesügavust – vastavalt materjali ja pinnaviimistluse vajadustele. Näiteks lõikan alumiiniumi kiirusega 300 m/min ja terast kiirusega 100 m/min. Täpsuse saavutamiseks kasutan puurvardaid, soonelõikureid, keermelõikureid ja rihveltööriistu. Iga tööriist ja seadistus mõjutavad otseselt tsükliaega, tolerantsi (±0.01 mm) ja pinnakaredust (Ra < 0.4 μm), seega reguleerin neid hoolikalt efektiivsuse ja täpsuse saavutamiseks.
Söötmiskiirus, lõikekiirus, lõikesügavus
Etteandekiirus (mm/p): Terase puhul kasutan tavaliselt 0.1–0.3 mm/p. Plasti puhul kuni 0.5 mm/p. Suurem etteandekiirus parandab materjali eemaldamise kiirust, kuid võib kahjustada pinnaviimistlust.
Lõikekiirus (m/min): Oleneb materjalist. Näiteks alumiiniumi saab lõigata kiirusega 200–400 m/min, roostevaba terast aga kiirusega 60–120 m/min.
Lõikesügavus (mm): Jämelõikusel võib kasutada 1–3 mm, viimistluslõikusel alla 0.5 mm. Reguleerin neid, et vältida tööriista värinat või termilisi probleeme.
Tööriistatüübid: puurvardad, soonelõikurid, keermelõikurid, rihveltööriistad
Puurvardad: Siseviimistluseks kasutan vibratsioonisummutusega karbiidist vardaid.
Soonte freesimise tööriistad: Valin lõiketera laiuse soone sügavuse põhjal, kinnitusrõnga soonte puhul on standardvarustuses 3 mm laiune lõiketera.
Keermelõikurid: ISO meetriliste keermete puhul kasutan indekseeritavaid keermelõikuriistu ja kontrollin neid sammumõõturitega.
Ribistusriistad: On olemas vormimis- ja lõikeriistad, eelistan lõikeriista messingist ja alumiiniumist puhaste teemantmustrite saamiseks.
Sobivad materjalid Fvõi CNC-treimine
Materjali valik määrab täpsuse ja efektiivsuse. Olen töötlenud alumiiniumi, titaani, Inconeli, ABS-i ja PEEK-i. Alumiinium võimaldab kiiret lõikamist, samas kui vastupidavamad metallid ja plastid vajavad termilist kontrolli ja spetsiaalseid tööriistu. Igaüks neist vajab kohandatud kiirusi ja jahutust, et hoida tolerantsi ±0.01–0.03 mm. Metallid: alumiinium, teras, messing, titaan
| Materjal Type | Näidishinded | Töötlemise omadused | Tüüpilised kasutusalad |
| Alumiinium | 6061, 7075 | Kiire lõikamine (300+ m/min), suurepärane töödeldavus | Lennundusklambrid, korpused |
| teras | 1018, 4140, SS304 | Tugev, tööriistade kaitsmiseks vajab vähendatud kiirust ja jahutusvedelikku | Konstruktsiooniosad, tööriistad |
| messing | C360 | Väga madal hõõrdumine, puhas laastueemaldus | Liitmikud, elektrilised pistikud |
| titaan | Ti-6Al-4V | Vajalikud on vastupidavad, kuumakindlad, väikese etteandega ja kaetud tööriistad | Lennundus- ja meditsiinikomponendid |
| Plastist | ABS | Madala pöörete arvuga töödeldud, et vältida sulamist | Prototüüpümbrised |
| Nailon (PA6, PA66) | Deformeerub kergesti; nõuab kuumuse kontrolli ja laastude eemaldamist | Hammasrattad, puksid | |
| PEEK | Tolerantsid ±0.03 mm, suurepärane termiline stabiilsus | Lennundusisolaatorid | |
| Komposiitmaterjalid ja sulamid | G10, Inconel | Nõuab teemantkattega tööriistu; kulumise tõttu sagedased tööriistavahetused | Kõrgtemperatuurilised või ülitugevad osad |
taotlus Aalad In Verutav Itööstused
CNC-treimist kasutatakse paljudes tööstusharudes – meditsiinilistest luukruvidest kuni lennundusühendusteni. See on võtmetähtsusega ka autotööstuses, energeetikas ja elektroonikas. Pakun ülitäpseid detaile, mis vastavad rangetele jõudlus- ja materjalistandarditele.
| Tööstus | Tavalised töödeldud osad | Materiaalsed valikud | Tehnilised nõuded ja märkused |
| Automotive | Teljed, puksid, mootori komponendid | Süsinikteras, alumiiniumisulamid | Suure mahuga konsistents, kulutõhusus, tolerants ±0.02 mm |
| Aerospace | Maandumisvarustuse tihvtid, ajami osad, kinnitusdetailid | Titaan, 7075 alumiinium | Kerge, suure tugevusega, nõuab sertifikaate ja kvaliteedikontrolli |
| Meditsiin | Ortopeedilised implantaadid, hambatoed, tööriistad | 17-4PH roostevaba teras, PEEK | Pinna viimistlus alla Ra 0.8 μm, bioühilduvus |
| Elektroonika | Pistiku tihvtid, raadiosageduslikud varjestused, keermestatud vahetükid | Messing, alumiinium | Sageli ühendab keermestamise ja soonte freesimise ühes tsüklis |
| Tööstusseadmed | Ventiili korpused, võllid, siduri osad | Karastatud teras, legeerteras | Kõvatreimine pärast kuumtöötlust kulumiskindluse tagamiseks |
Eelised Aja piirangud CNC treimisest
CNC-treimine pakub suurt täpsust (±0.01 mm), kiiret tootmist – kuni 60% kiiremat kui käsitsimeetodid – ja suurepärast ohutust. See piirdub aga pöörlevate osadega ja võib väikesemahuliste tööde puhul keerukate seadistusnõuete tõttu kulukas olla.
| Kategooria | Aspekt | Detailid |
| Eelised | Täpsus | Tööriistade kulumise jälgimisega saavutan rutiinselt ±0.01 mm tolerantsid ja hoian järjepidevust enam kui 1,000 detaili puhul. |
| Kiirus | Võrreldes käsitsi treipingiga vähendab CNC-treimine tootmisaega 40–60%. | |
| ohutus | Operaatorid hoiavad lõiketsoonidest eemale; sisseehitatud blokeeringud hoiavad ära õnnetusi. | |
| Piirangud | Geomeetriapiirangud | Kuna toorik peab pöörlema, ei sobi ebakorrapärase kujuga detailid (nt lamedad plaadid) – eelistatud on freesimine. |
| Seadistamise maksumus | Väikesemahulised tööd keerukate tööriistade seadistustega võivad olla kulukad; ühe prototüübi keermerõnga seadistamine maksis 300 dollarit. |
Design kaalutlused
Igas CNC-treimisprojektis, millega tegelen, algab edu läbimõeldud disainist. Isegi kõige kaasaegsem masin ei suuda kompenseerida halvasti konstrueeritud osi. Allpool on toodud peamised aspektid, mida ma alati enne hinnapakkumise tegemist või programmeerimist hindan.
Sobivad osade geomeetriad
Pöörlemissümmeetria: CNC-treimine sobib ideaalselt silindriliste, kooniliste ja keermestatud kujundite jaoks. Näiteks võllid, puksid ja äärikud on klassikalised näited.
Vältige kandilisi detaile: freesimiseks sobivad paremini tasased pinnad või kandilised nurgad. Vajadusel integreerin teiseseid protsesse.
Tööriistale ligipääs: Pikad üleulatuvad osad või sügavad süvendid võivad põhjustada värinat või tööriista läbipaindumist.
Salliv Aja pinnaviimistlus
Tolerants: Üldtreimisel töötan standardi ISO 2768-mK järgi. Täppisdetailide puhul on standardtolerants ±0.01 mm, aga olen kontrollitud keskkonnas teinud ka ±0.005 mm tolerantsiga töid.
Pinnaviimistlus: Tüüpiline treitud viimistlus on Ra 1.6 μm, kuid õigete lõiketerade ja kiirustega on võimalik saavutada Ra 0.4 μm või parem. Meditsiini- ja optikaosad vajavad pärast treimist sageli poleerimist.
Levinud disainivead
Reljeefsete soonteta alalõiked muudavad lahutamise võimatuks.
Liiga kitsad tolerantsid suurendavad kulusid asjatult – näiteks küsitakse plastmassist vahetüki puhul ±0.005 mm.
Teravad nurgad suurendavad tööriista kulumist, soovitan alati kaldserva või raadiust.
CNC treimine VS Muud meetodid
Kui juhendan kliente protsessi valikul, võrdlen CNC-treimist freesimise, valamise, vormimise ja lihvimisega. Treimine sobib suurepäraselt silindriliste osade ja kiire tootmise puhul, samas kui freesimine sobib keerukate kujundite valmistamiseks. Suurte plastpartiide puhul on parem survevalu , kitsaste tolerantside korral toimib kõige paremini treimine koos lihvimisega. Täpsuse ja efektiivsuse tasakaalustamiseks kombineerin sageli treimist freesimisega.
võrdlus WCNC-freesimisega
CNC-treimine pöörab töödeldavat detaili, freesimine aga pöörab lõikeriista ümber paigalseisva detaili. Eelistan treimist sümmeetriliste osade, näiteks võllide, varraste ja torude kiireks tootmiseks – eriti kui on vaja tolerantse ±0.01 mm piires. Komplekssete taskute või mittesilindriliste omadustega komponentide puhul pakub freesimine suuremat paindlikkust.
Ühel hiljutisel juhul vajas klient silindrilist detaili, millel oleksid külgmised freesitud sooned. Kombineerisin CNC-treimise 3-teljelise freesimisega, mis vähendas tsükliaega 30%, tagades samal ajal mõõtmete täpsuse.
Alternatiivid: valamine, survevalu, lihvimine
Valamine: Parim suuremahuliste osade jaoks, kus ranged tolerantsid pole kriitilise tähtsusega. Parema täpsuse saavutamiseks olen asendanud valandid treitud osadega.
Survevalu: Suurepärane plastdetailide jaoks, mille kogus on üle 5,000 tk. Väiksemate koguste puhul on CNC-treimine kulutõhusam.
Lihvimine: Kasutatakse pärast treimist ülitäpse viimistluse saavutamiseks alla Ra 0.4 μm, näiteks karastatud võllide puhul.
Kulude ja tootlikkuse aspektid
CNC-treimise kulusid hinnates võrdlen masina hindu (30–100 dollarit tunnis), tööriistakulusid (10–50 dollarit lõiketera kohta) ja tsükliaegu. Lihtsa detaili valmistamine võib võtta 2–3 minutit, kuid optimeerimise või mitme spindliga masinate abil kahekordistub tootlikkus. 500 alumiiniumdetaili puhul olen vähendanud ühikuhinda üle 40% varda etteande ja tööradade kohandamise abil. Partiidena töötlemine parandab alati investeeringutasuvust.
Masina maksumus ja tööriistad
Masina tunnihind: varieerub vahemikus 30–100 dollarit tunnis, olenevalt masina tüübist ja operaatori oskustest.
Tööriistade kulud: Karbiidlõiked võivad maksta 10–50 dollarit tükk. Spetsiaalsed keermestamise või rihveldamise tööriistad kogunevad väikesemahuliste tööde puhul kiiresti.
Tsükli aeg ja maht
Tüüpilise messingist puksi (Ø30 × 20 mm) valmistamine võtab 2–3 minutit. Mitme spindliga treipingi puhul saan selle aja poole võrra vähendada.
Suuremahuline tootmine (1,000+ tk) õigustab kinnitusdetailide ja tööriistade kulusid. Väikese mahu korral lihtsustan seadistusi, et vältida raiskamist.
ROI kaalutlused
500 treitud alumiiniumkorpuse seeria puhul vähendasime ühikuhinda 6.50 dollarilt 3.80 dollarile, optimeerides tööradasid ja kasutades lati etteandmist.
Soovitan alati tellimusi võimaluse korral partiidena esitada, et amortiseerida seadistusaega ja tööriistadesse tehtavat investeeringut.
Ohutus, hooldus ja jätkusuutlikkus
Sean LOTO protseduuride, laastukonveierite ja tööriistade purunemise tuvastamise osas esikohale operaatori ohutuse. Rutiinne hooldus – igapäevane, iganädalane ja igakuine – on vibratsiooni ja täpsuse vähenemise vältimiseks võtmetähtsusega. Keskkonnakaitse seisukohast kasutan biolagunevaid jahutusvedelikke, udukogujaid ja taaskasutan metallilaaste, näiteks alumiiniumi, viies CNC-treimistööd vastavusse kaasaegsete jätkusuutlikkuse eesmärkidega.
Parimad tavad ja operaatori ohutus
Ma tagan, et kõik operaatorid järgivad lukustuse/märgistuse (LOTO) protokolle.
Käsitsi teisaldamisega seotud vigastuste vältimiseks kasutame automaatseid laastukonveiereid.
Regulaarsed tööriistade purunemise tuvastamise süsteemid hoiavad ära lendavate lõiketerade põhjustatud õnnetused.
Tavaline hooldus
Iga päev: Puhastage laastud, kontrollige vedeliku taset.
Iganädalane: kontrollige spindlirihmasid, kontrollige revolvri joondust.
Iga kuu: kalibreerige tööriista mõõtepea, kontrollige lõtku.
Hoolduse eiramine põhjustab vibratsiooni, täpsuse kadu ja kulukaid seisakuid.
Keskkonnakaalutlused
Kasutame vees lahustuvaid jahutusvedelikke, mis on biolagunevad ja nõuetekohase filtreerimise abil ohutud utiliseerida.
Meie masinad on varustatud udukogujate ja laastude ringlussevõtu süsteemidega – alumiiniumlaastud kogutakse kokku ja müüakse tarnijatele tagasi.
Kuidas To Vali TParem CNC treimise teenus
CNC-treimispartneri valimisel klientide abistamisel keskendun enamale kui lihtsalt detailide kvaliteedile. Juhendan neid tehniliste võimete hindamisel, sertifikaatide (nt ISO 9001 või AS9100) kontrollimisel ja erinevate koguste tarneaegade hindamisel. Õige tarnija valimine tähendab täpsuse, usaldusväärsuse ja järjepideva tarnimise tagamist suures mahus.
Hindamiskriteeriumid
Tehniline võimekus: Kas töökoda suudab täita tolerantside, pinnaviimistluse ja materjalinõudeid?
Sertifikaadid: Lennunduse või meditsiini valdkonnas on ISO 9001 või AS9100 standardite tingimused kehtivad.
Tarneajad: küsige 100, 500 ja 1000 detaili seadistamise aja ja keskmise teostusaja kohta.
KKK
Mis on CNC treimistöö?
CNC-treimistöö hõlmab silindriliste osade töötlemist G-koodiga juhitava treipingi abil. Programmeerin tööraja, määran etteandekiirused (nt 0.2 mm/pööre) ja jälgin tolerantse – tavaliselt ±0.01 mm piires. See sobib ideaalselt võllide, pukside ja keermestatud osade jaoks keskmises kuni suures mahus.
Mis vahe on CNC freesimisel ja CNC treimisel?
Peamine erinevus seisneb liikumises: CNC-treimine pöörab toorikut, samal ajal kui tööriist seisab paigal, CNC-freesimine pöörab tööriista ümber fikseeritud detaili. Kasutan treimist ümarate detailide, näiteks tihvtide või võllide jaoks, freesimine aga sobib lamedate või keerukate geomeetriaga detailide jaoks mitmeteljelise juhtimisega.
Millised on CNC-treimise eelised?
CNC-treimine pakub suurt täpsust, kiirust ja korduvust. Sellega on võimalik saavutada tolerantse ±0.01 mm ja pinnaviimistlust alla Ra 0.4 µm. See on eriti tõhus silindriliste osade ja suuremahulise tootmise puhul. Automatiseerimine vähendab tööjõudu ja optimeeritud seadistustes võib tsükliaeg olla alla 30 sekundi osa kohta.
Mitu tüüpi CNC-treipingi on olemas?
Tavaliselt kasutan mitut tüüpi CNC-treipinke: standardsed horisontaalsed treipingid, vertikaalsed treipingid raskete detailide jaoks, Šveitsi tüüpi treipingid pikkade ja täpsete komponentide jaoks ning mitme spindliga masinad masstootmiseks. Igal tüübil on spetsiifilised vajadused, olenevalt detaili geomeetriast, tolerantsist (sageli ±0.01 mm) ja mahust.
Kui täpne on CNC-treipink?
CNC-treipingid on väga täpsed. Oma projektides saavutan regulaarselt tolerantsid ±0.01 mm ja ülitäpsete osade, näiteks võllide või pukside puhul saan selle pingutada ±0.005 mm-ni. Täpsus sõltub masina seisukorrast, tööriistadest ja materjali stabiilsusest.
Milline on CNC etteande funktsioon treimisprotsessis?
CNC-treimisel kontrollib etteandefunktsioon tööriista edasiliikumise kiirust spindli pöörde kohta. Metallide puhul sean selle tavaliselt vahemikku 0.1–0.3 mm pöörde kohta, olenevalt pinnaviimistlusest ja materjali tüübist. Täpsed etteandekiirused aitavad tasakaalustada tööriista eluiga, pinnakvaliteeti ja materjali eemaldamise efektiivsust.
Järeldus
CNC-treimine on täppistootmise nurgakivi – eriti kui kõige olulisemad on efektiivsus, korduvus ja ranged tolerantsid. Alates põhimõtete määratlemisest kuni tööriistade, masinatüüpide, materjalivaliku ja reaalsete kuludeni olen juhendanud kliente autotööstuse, lennunduse ja meditsiinisektoris läbi protsessi nüansside. Olenemata sellest, kas projekteerite lihtsat puksi või keerukat astmelist võlli, treimise toimimise mõistmine võimaldab teha paremaid otsuseid, teha vähem parandusi ja lõppkokkuvõttes saada tugevamaid osi. Kui plaanite oma järgmist projekti, võib CNC-treimine olla just see lahendus, mis hoiab teie tootmise kiire, täpse ja skaleeritavana.
















