
Alumiiniumi freesimine tähendab freespinkide ja lõikeriistade kasutamist alumiiniumdetaililt materjali eemaldamiseks ning vajaliku geomeetria, mõõtmete ja pinnaomaduste loomiseks. See on üks levinumaid alumiiniumdetailide töötlemismeetodeid, kuna see pakub head täpsust, paindlikkust ja tõhusust nii lihtsate kui ka keerukate konstruktsioonide puhul.
Selles juhendis saate teada, mida tähendab freesialumiinium, miks alumiinium sobib hästi freesimiseks, milliseid masinaid ja tööriistu tavaliselt kasutatakse ning kuidas freesimisprotsess samm-sammult toimib.
M is Alumiiniumvesk?
Alumiiniumi freesimine tähendab alumiiniumdetaili töötlemist pöörleva lõikeriista abil, et eemaldada kontrollitud viisil materjali. Seda kasutatakse tavaliselt tasaste pindade, taskute, soonte, kontuuride, aukude, kinnitusdetailide ja muude funktsionaalsetes või konstruktsioonilistes osades vajalike täppisdetailide loomiseks.
- Tüüpilised tolerantsid ±0.01 mm kuni ±0.05 mm
- Üldine pinnaviimistlus Ra 0.8–3.2 μm
- Tüüpiline CNC kiirusvahemik 8,000–24 000 p/min
- Sobib 6061, 6063 ja 7075 alumiiniumile
- Töötab prototüüpide ja keskmise mahuga tootmise jaoks
- Toetab taskuid, pilusid, auke ja kontuure
Miks alumiinium sobib freesimiseks?
Alumiinium sobib freesimiseks, kuna seda on suhteliselt lihtne lõigata, see tagab hea töötlemise efektiivsuse ja seda saab kasutada paljudes tööstusharudes, kus kaal, välimus, juhtivus või korrosioonikäitumine on olulised. Selle töötlemiseelised muudavad selle CNC-detailide jaoks tavaliseks esimeseks valikuks.
Kerge kaal ja hea töödeldavus
Üks alumiiniumi suurimaid eeliseid on see, et see on palju kergem kui teras, pakkudes samal ajal kasulikku mehaanilist jõudlust. See muudab selle atraktiivseks toodete jaoks, mille puhul massi vähendamine parandab funktsionaalsust, käsitsemist, transpordi efektiivsust või üldist disaini paindlikkust.
Selle töödeldavus on samuti suur eelis. Paljud alumiiniumiklassid annavad hea laastu moodustumise ja neid saab töödelda suhteliselt suurel kiirusel. See aitab parandada tootlikkust, eriti prototüüpide ja keskmise mahuga tootmisel.
Hea tugevuse ja kaalu suhe
Alumiiniumi kasutatakse paljudes konstrueeritud osades, kuna sellel on soodne tugevuse ja kaalu suhe. Kuigi see ei asenda terast igas konstruktsioonirakenduses, toimib see väga hästi paljudes korpustes, raamides, kronsteinides, kaitseümbristes, kinnitusdetailides, tugikonstruktsioonides ja kergetes masinakomponentides.
Paljude disainerite jaoks on see tasakaal see, mis muudab alumiiniumi atraktiivseks. See on piisavalt tugev paljude funktsionaalsete eesmärkide jaoks, kuid samas piisavalt kerge, et aidata vähendada süsteemi kaalu.
Laialdane kasutamine tööstusosades
Alumiiniumi freesimist kasutatakse paljudes tööstusdetailides, sealhulgas:
- Korpused
- Brackets
- Alusplaadid
- Masinakatted
- Jahutusradiaatorid
- Struktuursed raamid
- Roboti komponendid
- Elektroonika korpused
- Lennundus- ja kosmosetehnika liitmikud
- Autotööstuse tugiosad
See laialdane kasutus on üks põhjus, miks alumiiniumi freesimine on endiselt CNC-töötlemise põhiteenus.
Milliseid masinaid ja tööriistu kasutatakse alumiiniumi freesimiseks?
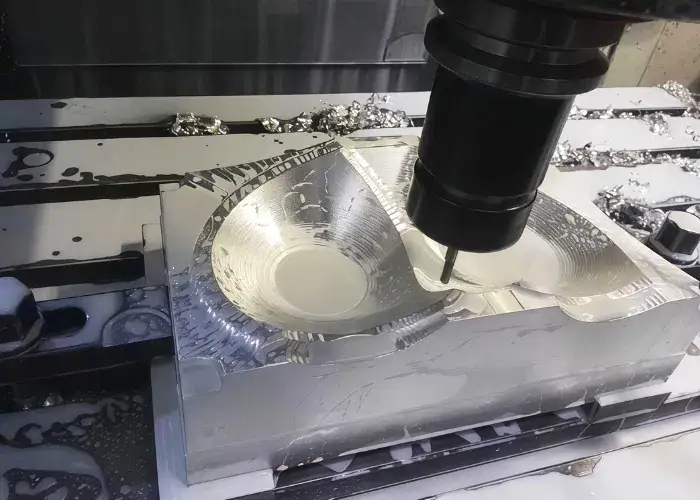
Alumiiniumi freesimiseks kasutatavate masinate ja tööriistade hulka kuuluvad tavaliselt CNC-freespingid, kiired spindlid, karbiidist lõikeriistad, puurimisriistad, tasapinnafreesid ja stabiilsed kinnitussüsteemid. Õige tööpingi ja tööriista kombinatsioon mõjutab nii tootlikkust kui ka detailide kvaliteeti.
CNC freespingid
CNC-freespingid on tänapäevases tootmises alumiiniumi freesimiseks kasutatav standardvarustus. Neid eelistatakse, kuna need suudavad programmeeritud liikumist täpselt hoida ja anda korduvaid tulemusi nii prototüüpide, väikeste partiide kui ka tootmistsüklite puhul.
Levinud masinatüüpide hulka kuuluvad:
- 3-teljelised CNC freespingid
- 4-teljelised CNC freespingid
- 5-teljelised CNC freespingid
- Vertikaalsed töötluskeskused
- Horisontaalsed töötluskeskused
Lihtsamate alumiiniumdetailide jaoks piisab sageli 3-teljelistest masinatest. Keerukamate, mitmetahuliste või nurga all olevate detailide puhul võib 4- või 5-teljeline töötlemine vähendada seadistusi ja parandada täpsust.
Alumiiniumi tavalised lõikeriistad
Alumiiniumi lõikeriistad valitakse tavaliselt teravuse, laastueemaldusvõime ja stabiilse lõikejõudluse järgi. Alumiiniumi ei ole raske lõigata samamoodi nagu karastatud terast, kuid see on tundlik laastukeevituse ja servade kogunemise suhtes, seega on tööriista geomeetria oluline.
Alumiiniumi jaoks kasutatavatel tööriistadel on sageli järgmised omadused:
- Teravad lõikeservad
- Poleeritud flöödid
- Mitteferrosmetallidele sobiv geomeetria
- Karbiidkonstruktsioon parema kulumiskindluse tagamiseks
- Katted, mis on kasulikud laastuvoolu või kuumuse kontrollimiseks
Halb tööriistavalik võib põhjustada kinnikiilumist, kehva viimistlust, värinat või ebatasasusi isegi siis, kui materjali ennast on lihtne töödelda.
Puurid, otsafreesid ja otsafreesid
Erinevad tööriistad on loodud erinevate töötlemisülesannete jaoks ja õige valimine aitab parandada täpsust, pinnakvaliteeti ja tootmise efektiivsust. Alumiiniumdetailide jaoks enimkasutatavate tööriistade hulka kuuluvad puurid, otsafreesid ja otsafreesid.
- Puure kasutatakse läbivate aukude, eelavade ja ettevalmistatud detailide jaoks keermestamiseks või kinnitamiseks.
- Otsfreesid on alumiiniumi freesimisel kõige levinumad tööriistad, kuna nendega saab lõigata pilusid, kontuure, taskuid, astmeid ja üldprofiile.
- Pinnafreese kasutatakse suuremate tasaste pindade tõhusaks töötlemiseks. Need on eriti kasulikud toorikupindade ettevalmistamiseks või laiade võrdluspindade töötlemiseks.
Paljudes reaalsetes projektides võib üks alumiiniumdetail kasutada kõiki kolme kategooriat ühe töötlemistsükli jooksul.
Töödeldavate detailide ja kinnitusvahendite tööriistad
Tooriku kinnitamine on alumiiniumi freesimise üks olulisemaid osi, kuna halb kinnitus võib põhjustada liikumist, moonutusi või vibratsiooni. Alumiiniumdetailid, eriti õhukeseinalised või madala jäikusega detailid, võivad deformeeruda kergemini kui paksud terasplokid, kui kinnitust ei kontrollita korralikult.
Levinud tööpindade kinnitamise meetodid hõlmavad järgmist:
- Masinkruusid
- Pehmed lõuad
- Kinnitusplaadid
- Vaakumseadmed
- Modulaarsed klambrid
- Korduva tootmise jaoks kohandatud šabloonid
Hea kinnitus parandab mõõtmete järjepidevust, vähendab vibratsiooni ja aitab säilitada detaili stabiilsust jämetöötluse ja viimistlemise ajal.
Kuidas freesida alumiiniumi samm-sammult?
Alumiiniumi freesimine samm-sammult hõlmab tavaliselt detaili planeerimist, toormaterjali ettevalmistamist, tooriku kinnitamist, tööriistade valimist, lõikeparameetrite määramist, materjali eemaldamist jämetöötluse ja viimistluse abil ning seejärel lõppdetaili kontrollimist ja puhastamist. Iga samm aitab kaasa töötlemise kvaliteedile.
Detailide disain ja protsesside planeerimine
Esimene samm on detaili konstruktsiooni mõistmine. Insenerid vaatavad joonise või CAD-mudeli üle, et teha kindlaks peamised omadused, tolerantsinõuded, pinnaviimistluse ootused, seina paksus, ava sügavus, nurkade tingimused ja töötlemise ligipääsetavus.
Hea planeerimine vähendab riski. See aitab kindlaks teha, kas detail tuleks töödelda plaadist, plokist, ekstrusioonist või valust, ning see mõjutab ka tööriista valikut, kinnitusdetailide konstruktsiooni ja töötlemise järjekorda.
Materjali ettevalmistamine
Materjali ettevalmistamine hõlmab õige alumiiniumisulami valimist ja tooriku suuruse kinnitamist. Enne töötlemise alustamist võib toormaterjali toorikuteks lõigata. Selles etapis saab olenevalt detaili nõuetest kontrollida ka pinna seisukorda, tasasust ja tooriku suurust.
Vale klassi kasutamine võib mõjutada nii töötlemiskäitumist kui ka lõpptoote jõudlust. Seetõttu on materjali kinnitamine osa tegelikust tootmiskontrollist.
Töödeldava detaili kinnitus
Seejärel kinnitatakse toorik nii, et see püsiks kindlalt ja moonutused oleksid minimaalsed. See on oluline, sest lõtv kinnitus võib põhjustada detaili liikumist, samas kui liigne kinnitus võib painutada õhemaid alumiiniumdetaile.
Samuti peab seadistus võimaldama tööriistadele piisavat juurdepääsu. Paljudes osades on kinnitusdetailide disain sama oluline kui töörada ise.
Tööriista valik ja seadistamine
Kui toorik on kinnitatud, valitakse tööriistad vastavalt detailide tüübile ja töötlemisetapile. Jämedamaks töötlemiseks võib kasutada suuremaid tööriistu, peente detailide viimistlemiseks aga väiksemaid või teravamaid tööriistu.
Tööriistade seadistamine hõlmab järgmist:
- Õigete tööriistade laadimine
- Tööriistade pikkuste kontrollimine
- Tööriista läbimõõdu nihete kinnitamine
- Tööriista viske kontrolli tagamine
Parameetri seadistamine
Seejärel määratakse lõikeparameetrid alumiiniumi klassi, tööriista tüübi, detaili geomeetria ja kvaliteedieesmärgi põhjal. Nende sätete hulka kuuluvad spindli kiirus, etteandekiirus, aksiaalne lõikesügavus, radiaalne haardumine, jahutusvedeliku kasutamine ja tööriistaraja strateegia.
See samm mõjutab otseselt kiibikontrolli, soojuse teket, tööriista eluiga, tsükliaega ja lõplikku pinnaviimistlust.
Jäme ja viimistlusfreesimine
Jämefreesimine eemaldab suurema osa materjalist kiiresti. Eesmärk on detaili tõhusalt vormida, jättes samal ajal piisavalt materjali lõppviimistluseks. Lõppfreesimine annab seejärel detailile lõplikud mõõtmed ja parandab pinna seisukorda.
Levinud viga on liiga agressiivne viimistlus. Alumiiniumi töötlemisel saavutatakse parem viimistluskvaliteet tavaliselt stabiilsema, kergema ja kontrollituma viimistluskäigu abil, mitte lihtsalt lõikejõu suurendamisega.
Ülevaatus ja puhastamine
Pärast töötlemist detaili kontrollitakse ja puhastatakse. Kontroll võib hõlmata mõõtmete mõõtmist, visuaalset kontrolli, servade ülevaatamist, augu kontrollimist ja pinnakontrolli. Puhastamine eemaldab laastud, jahutusvedeliku jäägid ja lahtised prahid, mis võivad mõjutada hilisemat kokkupanekut või tarnimise seisukorda.
Millised lõikeparameetrid on alumiiniumi freesimisel olulised?
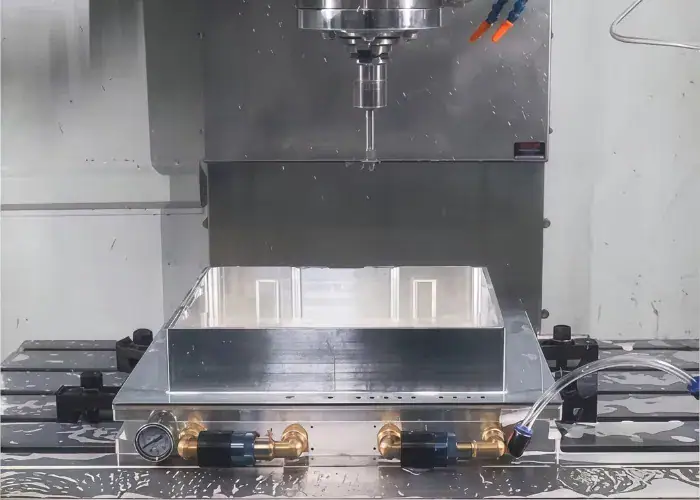
Alumiiniumi freesimisel on kõige olulisemad lõikeparameetrid lõikekiirus, etteandekiirus, lõikesügavus ja laastu eemaldamise tingimused. Need tegurid mõjutavad tugevalt töötlemise efektiivsust, tööriista eluiga, ebatasasuste kontrolli ja pinnaviimistlust.
Lõikekiirus
Lõikekiirus on oluline, sest alumiiniumi saab tavaliselt töödelda suurema kiirusega kui paljusid teraseid, kuid liiga suur kiirus ilma kontrollita võib ikkagi tekitada kuumust ja ebastabiilset lõikamist. Õige väärtus sõltub sulamist, lõikuri läbimõõdust, lõikuri materjalist, masina spindli võimekusest ja sellest, kas tegemist on jäme- või viimistluslõikusega.
Sööda määr
Etteandekiirus mõjutab seda, kuidas lõikur materjaliga haakub. Kui etteandekiirus on liiga madal, võib tööriist puhta lõike asemel hõõrduda, mis suurendab kuumust ja servade kogunemist. Kui etteandekiirus on liiga suur, võib pinnaviimistlus halveneda ja ebatasasuste teke suureneda.
Stabiilne laastukoormus on üldiselt olulisem kui lihtsalt võimalikult suure etteande kasutamine.
Lõikamise sügavus
Lõikesügavus mõjutab nii tootlikkust kui ka detaili stabiilsust. Raskemad lõiked võivad parandada jämetöötluse efektiivsust, kuid need suurendavad ka lõikejõudu ja vibratsiooniriski. Kergemaid lõikeid eelistatakse sageli õhukeste seinte, kitsaste servade või täppispindade lähedal.
Jahutusvedeliku ja laastu eemaldamine
Laastu eemaldamine on eriti oluline alumiiniumi freesimisel, kuna laastud võivad lõiketera külge kinni jääda või pinnale tagasi lõigata. Jahutusvedeliku, udu või õhupuhuri süsteemid aitavad laastusid lõiketsoonist eemale viia ja vähendavad kleepumisprobleeme.
Heal laastueemaldusel on sageli otsene mõju:
- Pinna kvaliteet
- Tööriistade puhtus
- Serva kvaliteet
- Töötlemise stabiilsus
Kuidas saavutada alumiiniumi freesimisel paremaid tulemusi?
Alumiiniumi freesimisel saavutatakse paremaid tulemusi õigete tööriistade, parameetrite, kinnitusdetailide ja protsessi juhtimise kombineerimisega. Kuigi alumiinium on töödeldav materjal, võib kvaliteediprobleeme siiski tekkida, kui seadistust ei optimeerita.
Kasutage alumiiniumi jaoks teravaid tööriistu
Teravad tööriistad aitavad alumiiniumi puhtalt lõigata, selle asemel et seda määrida. See vähendab ebatasasuste teket, pinna rebenemist ja kuumenemist. Spetsiaalselt alumiiniumi jaoks loodud tööriistad toimivad sageli paremini, kuna nende geomeetria aitab laastu sujuvamalt vabastada.
Vähendage servade kogunemist
Lõikeservade kuhjumine on alumiiniumi töötlemisel üks levinumaid probleeme. See juhtub siis, kui materjal kleepub lõikeserva külge ja muudab tööriista lõikeviisi.
Kuidas vähendada äravoolu kuhjumist, on järgmised viisid:
- Teravamate tööriistade kasutamine
- Jahutusvedeliku või määrimise parandamine
- Kiiruse ja söötmise tasakaalu reguleerimine
- Laastude eemaldamise parandamine
- Kulunud lõiketerade õigeaegne vahetamine
Vältige osade deformatsiooni
Õhukesed alumiiniumdetailid võivad töötlemise ajal deformeeruda kinnitusjõu, sisemise pinge või lõikekoormuse tõttu. Parem protsessi planeerimine aitab seda probleemi sageli vähendada.
Levinud lähenemisviisid hõlmavad järgmist:
- Tasakaalustatud kinnituse kasutamine
- Mõlema poole töötlemine planeeritud järjekorras
- Viimistlemiseks piisava varu jätmine
- Kergemate viimistluskihtide kasutamine
- Jõu vähendamine õhukeste struktuuride lähedal
Parandage pinnaviimistlust
Pinnaviimistlus on oluline nähtavate osade, tihenduspindade, libisevate kontaktide ja vastastikuste sõlmede puhul. Parem viimistlus saavutatakse tavaliselt stabiilse tooriku kinnituse, hea tööriista seisukorra, viimistletud viimistluskihtide ja korraliku laastukontrolli abil.
Vibratsiooni ja värina kontrollimine
Värin on alumiiniumi freesimisel levinud probleem, kui seadistusel puudub jäikus või tööriist ulatub liiga kaugele. See võib jätta nähtavaid jälgi, lühendada tööriista eluiga ja kahjustada täpsust.
Seda parandatakse sageli järgmiselt:
- Lühendamise tööriista üleulatus
- Kinnitusjäikuse parandamine
- Spindli kiiruse reguleerimine
- Sammude ja sügavuse väärtuste täpsustamine
- Masina seadistuse stabiilsuse parandamine
Millised probleemid tekivad tavaliselt alumiiniumi freesimisel?
Alumiiniumi freesimisel on kõige levinumad probleemid materjali kleepumine tööriista külge, halb pinnakaredus, ebatasasused, värinad ja mõõtmete ebatäpsus. Need ei ole ebatavalised probleemid. Need on osa tegelikust töötlemise juhtimisest ja neid tuleks hallata protsessi planeerimise abil.
Alumiinium kleepub tööriista külge
Alumiiniumi kleepumine tööriista külge on tavaline, kuna alumiinium võib kuumuse ja hõõrdumise mõjul lõikeserva külge kleepuda. Sellisel juhul muutub lõikamine ebastabiilseks ja töödeldud pind võib kiiresti halveneda.
Halb pinna karedus
Halb karedus võib tuleneda nüridest tööriistadest, tööriista vibratsioonist, ebastabiilsest etteandest, kehvast jahutusvedeliku etteandest või laastude uuesti lõikamisest. See muutub sageli nähtavamaks kosmeetilistel osadel või lamedatel avatud pindadel.
Burri moodustumine
Alumiiniumist servadel, aukude väljumistel ja õhukestel detailidel esineb sageli ebatasasusi. Need võivad tunduda väikesed, kuid võivad mõjutada kokkupanekut, ohutust ja detaili välimust. Ebatasasuste kontrollimine on sageli osa viimistlusplaanist.
Vestlusmärgid
Lõikejäljed viitavad lõike ebastabiilsusele. Need jäljed ilmuvad tavaliselt töödeldud pinnal korduvate mustrite või lainetena. Need on tavalised, kui seadistusel puudub jäikus või kui tööriista haardumine pole hästi tasakaalustatud.
Mõõtmete ebatäpsus
Mõõtmevead võivad tuleneda kinnitusdetailide liikumisest, tööriista läbipaindest, termilistest muutustest, masina kalibreerimisprobleemidest või valedest tööriista nihetest. Täppisalumiiniumist detailide puhul on need tegurid olulised, sest isegi väikesed kõrvalekalded võivad mõjutada sobivust ja toimimist.
Milliseid alumiiniumi klasse kasutatakse tavaliselt freesimisel?
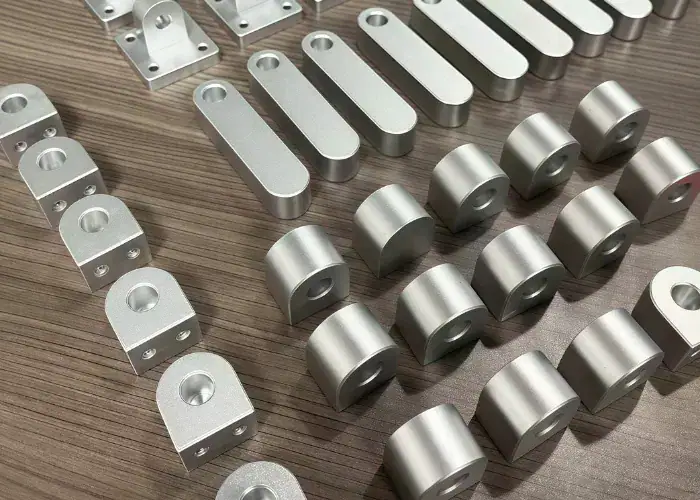
Freesimisel enimkasutatavate alumiiniumiklasside hulka kuuluvad 6061, 6063 ja 7075. Igal klassil on erinev tasakaal töödeldavuse, tugevuse, välimuse ja rakendussobivuse osas.
6061 Alumiinium
6061 on üks levinumaid CNC-töötluses kasutatavaid üldotstarbelisi alumiiniumisulameid. See pakub head töödeldavust, kasulikku tugevust, laialdast kättesaadavust ja usaldusväärset jõudlust paljudes konstruktsiooni- ja tööstusdetailides.
Seda kasutatakse sageli järgmistel eesmärkidel:
- Brackets
- Korpused
- Alusplaadid
- Raamid
- Masina komponendid
6063 Alumiinium
6063 terast kasutatakse tavaliselt CNC-töötluses, kui oluline on välimus, pinna siledus ja hea korrosioonikindlus. Seda seostatakse sageli ekstrusioonidega ning see sobib kergemate konstruktsiooniliste ja dekoratiivsete rakenduste jaoks, olles samas praktiline ka kohandatud töödeldud komponentide jaoks.
Seda kasutatakse sageli järgmistel eesmärkidel:
- Ümbrised
- Raamid
- Kattepaneelid
- Arhitektuursed komponendid
- Kerged konstruktsiooniosad
7075 Alumiinium
7075 terast kasutatakse laialdaselt CNC-töötluses, kui on vaja suuremat tugevust ja paremat mehaanilist jõudlust. Seda valitakse sageli lennunduse, suure koormuse ja kaalutundlike rakenduste jaoks. Kuigi see on üldiselt kallim kui 6061, pakub see suurepärast tugevust nõudlike osade jaoks.
Seda kasutatakse sageli järgmistel eesmärkidel:
- Lennundus- ja kosmosetehnika liitmikud
- Roboti komponendid
- Struktuursed raamid
- Suure koormusega kronsteinid
- Täppismehaanilised osad
Kuidas materjali klass mõjutab freesimise tulemuslikkust
Materjali klass mõjutab töötlemistulemusi järgmiselt:
- Tugevuse tase
- Kiibi käitumine
- Karvade kalduvus
- Pinna reaktsioon
- Lõikejõud
- Lõppkasutuse sobivus
Seetõttu ei tohiks sulami valikul lähtuda ainult töödeldavusest. See peaks vastama ka detaili tegelikele jõudlusnõuetele.
Millal peaksite alumiiniumi freesima teiste protsesside asemel?
Alumiiniumi tuleks freesida, kui detail vajab geomeetrilist paindlikkust, täpsemat töötlemise juhtimist, kiireid konstruktsioonimuudatusi või kohandatud detaile, mida ei ole efektiivne toota ainult vormimisprotsessidega. Freesimine on eriti kasulik prototüüpide, arendusdetailide ja väikese kuni keskmise mahuga tootmise puhul.
Võrreldes treimisega
Treimine sobib kõige paremini pöörlevate osade, näiteks võllide, pukside ja rõngaste jaoks. Freesimine on parem valik, kui detailil on lamedad pinnad, sooned, taskud, keerulised väliskontuurid või mitme pinnaga omadused.
Võrreldes stantsimisega
Stantsimine sobib paremini suuremahuliste lehtmetallist detailide jaoks, millel on stabiilne geomeetria ja spetsiaalne tööriist. Freesimine sobib paremini, kui detail on paksem, struktuursem, kohandatud või alles arendusjärgus.
Võrreldes castinguga
Valamine on kasulik, kui oluline on peaaegu netokujuline tootmine ja mahu efektiivsus, kuid freesimine on tavaliselt parem kitsamate tolerantside, täpsemate omaduste ja kiiremate konstruktsioonimuudatuste saavutamiseks.
Võrreldes ekstrusiooni ja sekundaarse töötlemisega
Ekstrusioon toimib hästi pikkade, konstantse ristlõikega osade puhul, kuid paljud ekstrudeeritud alumiiniumdetailid vajavad siiski freesimist aukude, otsadetailide, pilude, kinnitusdetailide või kohalike täppispindade jaoks.
KKK
Milline on parim alumiiniumiklass CNC-freesimiseks?
6061-T6 on CNC-freesimisel kõige levinum alumiiniumiklass, kuna see pakub head töödeldavust, tugevust ja korrosioonikindlust. Selle tõmbetugevus on umbes 290 MPa. Suurema tugevusega osade jaoks kasutatakse sageli 7075-T6, mille tugevus on umbes 510 MPa.
Kuidas vältida alumiiniumi kleepumist lõikeriistadele?
Alumiiniumi kleepumist saab vähendada teravate karbiidist tööriistade, poleeritud soonte ja sobiva jahutusvedeliku abil. 2- või 3-soonega tööriistad parandavad tavaliselt laastu eemaldamist. Õige laastukoormus ja stabiilsed lõiketingimused aitavad samuti vältida servade kogunemist.
Millised spindli kiirused ja etteandekiirused sobivad alumiiniumi freesimiseks?
Alumiiniumi freesitakse tavaliselt suurema kiirusega kui terast. Kõvametallist tööriistade lõikekiirus jääb sageli vahemikku 300–1,000 m/min. 6 mm otsafreesid võivad töötada kiirusel 12 000–18 000 p/min ja etteandekiirusega umbes 1,000–3,000 mm/min.
Millist pinnaviimistlust saab alumiiniumi freesimisel saavutada?
Alumiiniumi standardne CNC-freesimine annab sageli pinnaviimistluse Ra väärtuseks umbes 1.6–3.2 µm. Viimistluskäikude ja stabiilsete töötlemistingimuste korral saab pinda parandada umbes 0.8–1.6 µm-ni.
Kas freesitud alumiiniumdetaile saab pärast töötlemist anodeerida?
Jah, freesitud alumiiniumdetaile saab pärast töötlemist anodeerida. Tavaliselt kasutatakse sulameid nagu 6061, kuna need reageerivad anodeerimisele hästi. Standardsed anodeeritud kihid on tavaliselt 5–25 µm paksused, olenevalt rakendusest.
Järeldus
Alumiiniumi freesimine on oluline, sest see annab tootjatele praktilise viisi kergete, täpsete ja mitmekülgsete detailide tootmiseks paljudes erinevates tööstusharudes. Kui tööriistade valik, lõikeparameetrid, kinnitusdetailid, laastukontroll ja viimistlusstrateegia on hästi hallatud, saab alumiiniumi freesimisega tagada tugeva mõõtmete järjepidevuse, hea pinnakvaliteedi ja tõhusa tootmistulemuse.
TiRapidis toetame tootjaid täppis-CNC-töötlemisega kohandatud alumiiniumdetailide jaoks nii prototüüpide kui ka tootmisprogrammide vältel. Laadige üles oma joonis , et arutada oma töötlemisnõudeid ja saada oma järgmise projekti jaoks kohandatud lahendus.















