
CNC-freesimisel ei teki praak tavaliselt ühest etapist, vaid joonise tõlgendamise, materjali seisukorra, programmi ettevalmistamise, kinnitusmeetodi ja protsessisisese kontrolli koosmõjul. Klientide jaoks ei pikenda praakdetailid mitte ainult tarneaega ja suurenda kulusid, vaid võivad mõjutada ka partii järjepidevust ning isegi häirida järgnevat kokkupanekut ja masina üldist jõudlust. Kadude tõeliseks vähendamiseks ei ole võtmetähtsusega korduv ümbertöötlemine pärast fakti, vaid riskide nihutamine võimalikult kaugele ülesvoolu, et iga protsess muutuks stabiilsemaks, paremini kontrollitavaks ja hõlpsamini jälgitavaks.
Riskide kontrollimine allikal on ainus viis praagimäärade tõeliseks vähendamiseks
Kui soovite, et defektide määr jätkuvalt väheneks, on esimene samm probleemide lahendamine võimalikult varakult töötlemisprotsessis, mitte ootamine, kuni valmis detail on valmis.
Joonise kinnitamine peab olema põhjalik, et vältida probleemide avastamist alles pärast töötlemist
Joonise kinnitamine on CNC-freesimise esimene kontrollpunkt. Ainult mõõtmete, tolerantside ja tehniliste nõuete kontrollimisega enne tootmise alustamist saab hilisemas protsessis vältida suunahälbeid. Paljud detailid ei purune mitte töötlemise ajal, vaid toodetakse valesti, kuna esialgne arusaam oli puudulik, ja probleem avastatakse alles pärast kogu partii valmimist.
- Enne tootmise alustamist kinnitage mõõtmete tolerantsid, tugipunktide asukohad ja pinnanõuded, et vältida jooniste tõlgendamise vigadest tingitud partii ümbertöötlemist.
- Kriitiliste alade, näiteks aukude asukoha, soonte sügavuse, õhukeste seinte ja vastaspindade puhul kinnitage töötlemise prioriteedid kliendiga eelnevalt, et vähendada hilisemaid vaidlusi.
- Kui joonisel on ebaselged märgistused või puuduv teave, tuleks tehniline suhtlus enne programmeerimist lõpule viia, mitte oodata esimese artikli valmimist.
Joonistusprobleemide varajane lahendamine säästab tavaliselt rohkem aega kui osade hilisem ümbertöötlemine ja on ka defektide määra vähendamisel tõhusam.
Materjali seisund peab olema stabiilne, et tooraine saagikust ei vähendaks
Tooraine seisundi stabiilsus määrab otseselt, kas detailid suudavad CNC-freesimise ajal säilitada ühtlase töötlemistulemuse. Materjalipartiide erinevused kõvaduses, sisemises pinges ja pinna seisundis mõjutavad kõik lõikestabiilsust, eriti alumiiniumisulamite, roostevaba terase ja tehniliste plastide puhul. Sissetuleva kontrolli käigus tuleks keskenduda deformatsioonile, pragudele, oksiidikihtidele ja töötlemisvarule, et vältida mittevastavate materjalide otsest tootmisse sattumist. Deformatsioonile kalduvate materjalide puhul võib eelnev vanandamine või protsessi eeltöötlus oluliselt vähendada deformatsiooni ja mõõtmete nihke ohtu pärast töötlemist. Ainult materjali seisundi stabiilsena hoidmisega saab järgnev töötlemine sujuvamalt kulgeda ja saagis vastavalt paraneb.
Protsessi marsruut peab olema mõistlik, et vähendada korduvast kinnitusest tingitud vigu
See, kas protsessi marsruut on mõistlikult kavandatud, mõjutab otseselt positsioneerimistäpsust ja mõõtmete järjepidevust töötlemise ajal. Komplekssete osade puhul, kui protsessijärjestus pole õigesti korraldatud, suurendab korduv kinnitamine mitte ainult vigu, vaid ka tööriistade kokkupõrgete ja praagi ohtu.
- Kui detaili saab valmistada ühe kinnitusega, ei tohiks seda jagada mitmeks töötlemisseadistuseks, sest iga täiendav kinnitus suurendab mõõtmete hälvet ja praagiriski.
- Jämetöötlus, poolviimistlus ja viimistlus tuleks paigutada kihtidena, et vältida ebaõiget varu jaotust, mis võib põhjustada lokaalset ülelõikamist või deformatsiooni.
- Keeruliste osade töötlemisjärjekorra eelnev planeerimine aitab vähendada häireid, tööriistade kokkupõrkeid ja kumulatiivseid vigu, muutes CNC-freesprotsessi paremini juhitavaks.
Mõistlik protsessitee võib kõrvaldada paljud potentsiaalsed probleemid töötlemisetapi alguses, vähendades seeläbi oluliselt defektide määra.
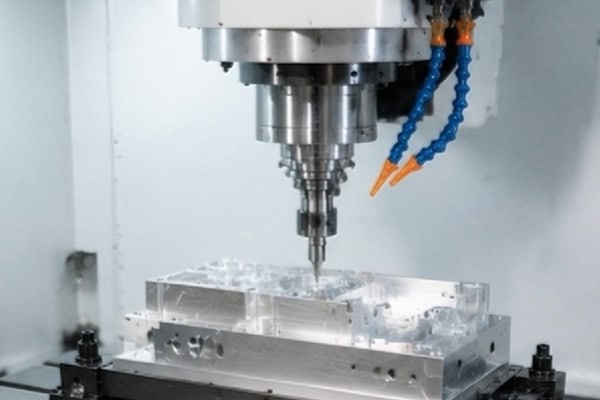
Õige programmi ja tööriistade valimine aitab vältida paljude osade praakimist juba ette
Programmid ja tööriistad on peamised tegurid, mis määravad töötlemise tulemused. Kui need algusest peale õigesti valida, vähenevad paljud hilisemad probleemid loomulikult.
Programmi simulatsiooni ja esimese artikli prooviversiooni lõikamist ei saa vahele jätta
Programmi kontrollimine on oluline samm töötlemisvigade vältimiseks, eriti keerukate ja suure täpsusega detailide puhul, kus iga tööriistatee viga võib otseselt põhjustada praaki. Simulatsiooni ja esimese toote proovilõikamise abil saab riske võimalikult palju paljastada enne ametliku partiitootmise algust.
- Enne ametlikku töötlemist saab tööriistaraja simulatsiooni abil eelnevalt tuvastada kokkupõrkeid, ülelõikamist, vahelejäänud töötlemist ja ebamõistlikke trajektoore.
- Esimese toote proovilõikamise ajal tuleks hoolikalt kontrollida võtmemõõtmeid ja töötlemispiire ning partiitootmine peaks algama alles pärast kinnitust.
- Keerulise struktuuri või kitsaste tolerantsidega osade puhul on programmi põhjalikum kontrollimine seda madalam tavaliselt hilisem defektide määr.
Programmi põhjalik kontrollimine hoiab sageli ära paljud ebavajalikud kaod juba algpõhjuses.
Tööriista valik peab vastama materjalile ja konstruktsioonile
Tööriista sobivus mõjutab otseselt lõikamise efektiivsust, pinnakvaliteeti ja tööriista eluiga. Erinevad materjalid ja struktuurid vajavad erinevaid tööriistu. Kui tööriistavalik ei vasta rakendusele, tekivad tõenäoliselt vibratsioon, servade mõranemine ja suurenenud ebatasasused, mis mõjutavad lõppkokkuvõttes detaili saagikust.
- Erinevad materjalid vajavad erinevaid tööriistu ning kõvasulamtööriistade, kaetud tööriistade ja eriotstarbeliste tööriistade valik mõjutab otseselt pinna kvaliteeti ja tööriista eluiga.
- Õhukeste seinte, sügavate õõnsuste või suure kõvadusega materjalide töötlemisel võib ebapiisav tööriista jäikus kergesti põhjustada värinat, servade mõrasid ja mõõtmete kontrolli kadu.
- Kui tööriista pärast kulumist edasi kasutatakse, siis see mitte ainult ei suurenda ebatasasusi, vaid põhjustab ka mõõtmete järkjärgulist standardist kõrvalekaldumist, mis lõpuks tekitab partii praaki.
Õige tööriista valimine ja kulumise jälgimine aja jooksul on üks otsesemaid ja tõhusamaid viise defektide määra vähendamiseks.
Lõikeparameetrid peavad olema stabiilsed, mitte ainult kiired
Mõistliku lõikeparameetrite seadistusest sõltub, kas töötlemine on stabiilne või pidev riskiallikas. Paljud töötlemisprobleemid ei tulene ebapiisavast kiirusest, vaid liiga agressiivsetest parameetritest, mis põhjustavad kuumenemist, deformatsiooni, halba pinnaviimistlust ja tööriistade ebanormaalset kulumist.
- Lõikekiirus, etteandekiirus ja lõikesügavus peavad olema vastavuses materjali omadustega; liiga agressiivsed parameetrid võivad kergesti põhjustada kuumenemist, deformatsiooni ja karedaid pindu.
- Tööriista külge kleepuvate materjalide puhul on jahutuse ja laastu eemaldamise nõuetekohane reguleerimine olulisem kui lihtsalt spindli kiiruse suurendamine.
- Stabiilsed parameetrite sätted võivad vähendada tööriistade ebanormaalset kulumist ja muuta detailide mõõtmed ühtlasemaks, mis sobib eriti hästi CNC-freesimise partiitootmiseks.
Stabiilsed lõikeparameetrid mitte ainult ei paranda töötlemise kvaliteeti, vaid muudavad ka partiitootmise usaldusväärsemaks ja kontrollitavamaks.
Seadmed, seadmed ja tootmispõranda juhtimine määravad, kas töötlemine on tõeliselt stabiilne
Töötlemiskeskkonna stabiilsus määrab sageli, kas kogu ülaltoodud protsessiplaneerimist saab tõepoolest rakendada.
Kinnitusmeetodid peavad olema usaldusväärsed, et vältida detailide deformatsiooni töötlemise ajal
Kinnitusmeetodi sobivus mõjutab otseselt detaili stabiilsust lõikamise ajal. Õhukeseinaliste detailide, pikkade detailide ja väikeste täppisdetailide puhul, kui kinnitus pole kindel, võib detail lõikejõudude mõjul kergesti nihkuda, deformeeruda või isegi praagiks minna.
- Õhukeseinalised osad, pikad osad ja väikesed täppisdetailid võivad ebastabiilse kinnituse korral lõikejõudude mõjul kergesti nihkuda või deformeeruda.
- Pehmeid lõualuusid, vaakumadsorptsiooni ja spetsiaalseid kinnitusvahendeid saab paindlikult valida vastavalt detaili omadustele, et vähendada kinnituskahjustusi ja deformatsiooni.
- Positsioneerimisandmete järjepidevuse kinnitamine enne kinnitamist aitab tõhusalt vähendada korduvaid positsioneerimisvigu.
Usaldusväärne kinnitusmeetod hoiab detaili töötlemise ajal stabiilsena ja vähendab seega praagi teket.
Varustuse seisukorda tuleb hoida heas korras ja täpsusprobleeme ei saa lahendada ainult kogemustega.
Seadme enda täpsus ja stabiilsus on aluseks sellele, kas CNC-freesimine suudab pidevalt toota kvalifitseeritud detaile. Kui masin püsib pikka aega ebastabiilne, on isegi õige programmi ja protsessi korral keeruline toota ühtlase kvaliteediga detaile. Spindli väljaviskumine, juhiku kulumine, kruvide lõtk ja tööriistasalve anomaaliad mõjutavad kõik töötlemise täpsust ja rasketel juhtudel võivad need otseselt põhjustada praaki. Regulaarne seadmete kalibreerimine, tööriista nihke kontrollimine ja jahutussüsteemi hooldus on CNC-freesimise stabiilsuse tagamise põhiülesanded. Kui masinat kasutatakse pikka aega vigases olekus, on isegi õige programmi korral raske toota stabiilseid ja kvalifitseeritud detaile. Mida põhjalikumalt seadmeid hooldatakse, seda stabiilsemaks muutub töötlemisprotsess ja seda madalam on loomulikult defektide määr.
Protsessisisene kontroll tuleb edasi viia, mitte oodata, kuni kogu partii on valmis
Tootmisprotsessi käigus tehtava kontrolli roll ei ole mitte ainult probleemide leidmine, vaid mis veelgi olulisem, nende leviku takistamine aja jooksul. Paljud partiipraagi juhtumid ei ole põhjustatud probleemi enda suurusest, vaid selle liiga hilja avastamisest, mis võimaldab väikesel kõrvalekaldel muutuda täielikuks partii kaoks.
- Esmane kontroll, patrullkontroll ja kriitiliste mõõtmete pisteline kontroll aitavad õigeaegselt tuvastada kõrvalekaldeid ja vältida väikeste probleemide muutumist partii praagiks.
- Kõrge väärtusega detailide puhul on soovitatav kontrollida üks kord pärast töötlemata töötlemist ja uuesti pärast viimistlemist, et tööriista nihkeid ja protsessi parameetreid saaks õigeaegselt korrigeerida.
- Defektide põhjuste ja ümbertöötlemisandmete salvestamise abil saab protsesse pidevalt optimeerida, et järgnevad partiid muutuksid stabiilsemaks.
Kontrolli nihutamine töötlemisprotsessi ettepoole võimaldab tuvastada kõrvalekaldeid varem ja defektide määra tõhusamalt kontrollida.
Kogemuste standarditeks muutmine on ainus viis vanaraua määrade langetamise jätkamiseks
Ainult aja jooksul töötlemiskogemust kogudes saab defektide määra vähendamisest saada midagi enamat kui lühiajaline edasiminek.
Probleemide registrite koostamine, et tuvastada tegelikud kõrge sagedusega veapunktid
Kui kogemusi ei saa standarditeks muuta, on pikaajaliste defektide määrade tõeline vähendamine keeruline. Iga praak ja ümbertöötlus on tegelikult võimalus protsessi optimeerimiseks ning võtmeküsimus on selles, kas probleemi registreeritakse ja pidevalt analüüsitakse.
- Iga praagijuhtum tuleks registreerida koos selle põhjusega, olgu selleks siis tööriista-, programmi-, materjali- või kinnitusprobleem, mitte lihtsalt öelda, et detail on „valesti tehtud“.
- Kõrgsageduslike defektide analüüsimise abil saab kiiresti tuvastada optimeerimiseks kõige otstarbekamad protsessi etapid, mis võimaldab ressursse kasutada seal, kus need on kõige tõhusamad.
- Mida täielikum on kogemuste kogumine, seda suurem on sarnaste osade hilisema töötlemise stabiilsus.
Ainult hajutatud kogemuste koondamisega tegutsemiskõlblikeks standarditeks on võimalik defektide määra tõeliselt jätkuvalt langeda.
Laske protsessil, programmeerimisel ja kvaliteedikontrollil moodustada suletud ring
Kui protsessitehnika, programmeerimine ja kvaliteedikontroll toimivad kõik eraldi, on tõenäoline, et tekivad infolüngad, mis põhjustavad samade probleemide kordumist. Ainult suletud ahelaga juhtimissüsteemi loomisega saab probleeme tuvastada, analüüsida ja parandada kogu protsessi vältel. Protsessiinsenerid, operaatorid ja kvaliteedikontrolörid peaksid jagama samu standardeid, et vältida infolünkadest tingitud korduvaid vigu. Kui detailil ilmneb kõrvalekalle, tuleks programm, tööriistad ja kinnitusdetailid koheselt üles leida, mitte ainult valmisdetaili etapis neid kompenseerida. See suletud ahelaga juhtimismeetod võimaldab CNC-freesimisel areneda "detailide valmistamisest" "nende korrektseks ja järjepidevaks valmistamiseks". Kui tsükkel on moodustatud, probleemid vähenevad ja tootmine muutub stabiilsemaks.
Vähendage riskid enne partiitootmist võimalikult madalale tasemele
Partiitootmisele eelnev valideerimisetapp on defektide määra kontrollimise kõige kriitilisem aken. Kui väikepartiide katsetootmise käigus suudetakse avastada palju süsteemseid probleeme, saab ametliku partiitootmise ajal vältida suuremaid kadusid.
- Väikepartii katseetapp on parim aeg protsessi stabiilsuse kontrollimiseks ja see võib paljastada süsteemseid probleeme, mis võivad partiitootmises ilmneda.
- Klientide jaoks on valideerimisele varakult veidi pikema aja kulutamine sageli palju odavam ja kiirem kui hilisem ulatuslik ümbertöötamine.
- Tõeliselt küps töötlemislahendus ei ole kiireim, vaid see, millel on madalaim praak ja kõige stabiilsem tarne.
Riskide võimalikult suur kokkusurumine enne partiitootmist on defektide määra vähendamiseks kõige usaldusväärsem viis.
Järeldus
CNC-freesimispraagi vähendamine sõltub jooniste, materjalide, programmide, tööriistade, kinnitusdetailide ja kontrollimise eelkontrollist, mitte tagantjärele parandamisest. Niikaua kui iga etappi korralikult kontrollitakse, vähenevad praagid, ümbertöötlus ja tarneviivitused oluliselt ning detailide kvaliteet muutub stabiilsemaks ja usaldusväärsemaks. Kui otsite stabiilsemat CNC-freesimislahendust, saab TiRapid pakkuda ühtset tuge alates protsessi ülevaatamisest kuni partii tarnimiseni.
















