
Õhukeseinalised detailid on alati olnud täppistöötlemises ühed keerulisemad toorikud. Tänu väikesele seinapaksusele ja piiratud üldisele jäikusele võivad CNC-freesimisel tekkivad lõikejõud, kinnituspinge ja materjali sisemine jääkpinge põhjustada deformatsiooni. See on eriti oluline lennunduses, autotööstuses, meditsiiniseadmetes ja tipptasemel seadmetes, kus õhukeseinalised komponendid nõuavad suurt mõõtmete täpsust, seinapaksuse ühtlust ja pinnakvaliteeti. Deformatsiooni tõeliseks vähendamiseks ei piisa ainult järeltöötluse korrektsioonist; selle asemel tuleb seda kontrollida kogu protsessi vältel, sealhulgas materjali valikut, kinnitusvahendeid, tööriistu, lõikeparameetreid ja töötlemisstrateegiat.
Miks õhukeseinalised osad on altid freesimisel deformeeruma?
Deformatsiooni algpõhjuste mõistmine on oluline tõhusamate protsessijuhtimise strateegiate väljatöötamiseks.
Lõikejõud põhjustavad konstruktsiooni läbipainde
Õhukeseinalistel detailidel on loomupäraselt madal jäikus ja töötlemise ajal tekkivad radiaalsed lõikejõud võivad kergesti põhjustada lokaalset elastset läbipaindet.
- Vähendage mõistlikult ühe läbilõike koormust, et minimeerida tööriista survet õhukeseinalistel aladel.
- Optimeerige tööriista etteande suunda nii, et lõikejõud kanduksid jäigematele tugipiirkondadele.
- Vibratsioonile kalduvate alade puhul kasutage kihilisi või tsoneeritud töötlemisstrateegiaid, et vähendada hetkelisi tippkoormusi.
Ainult lõikejõudude stabiilses vahemikus hoidmisega saab konstruktsiooni deformatsiooni ohtu oluliselt vähendada.
Kinnituspinge mõjutab töötlemise tulemusi
Kui kinnitusjõud on ebaühtlane või liiga suur, võivad õhukeseinalised detailid töötlemise ajal deformeeruda ja pärast kinnituse eemaldamist osaliselt taastuda, mille tulemuseks on mõõtmete vead.
- Valige sobivad kinnitusasendid, et tagada jõu ühtlane jaotumine.
- Madala jäikusega osade puhul kasutage stabiilsuse parandamiseks pehmeid lõualuusid, abitugesid või spetsiaalseid kinnitusvahendeid.
- Kontrollige kinnitusjõudu, et vältida ülepingutamisest tingitud lokaalset deformatsiooni.
Stabiilne ja korralikult kontrollitud kinnitusmeetod on õhukeseinaliste osade mõõtmete täpsuse tagamise peamine eeltingimus.
Materjali jääkpinge põhjustab sekundaarset deformatsiooni
Mõned alumiiniumisulamid ja muud metallid võivad pärast valtsimist, sepistamist või kuumtöötlust sisaldada jääkpingeid. Materjali järkjärgulise eemaldamise käigus jaotub pinge ümber, mis viib deformatsioonini või deformatsioonini.
- Valige töötlemisprotsessi ajal pingete vabanemise vähendamiseks stabiilsemate pingetingimustega toormaterjalid.
- Suurte või ülitäpsete osade puhul lisage pärast töötlemist pingete maandamist või stabiliseerimist.
- Sujuvama pingevabastuse tagamiseks jaotage töötlemisvaru mõistlikult.
Materjali sisemise pinge kontrollimine on õhukeseinaliste osade pikaajalise mõõtmete stabiilsuse põhinõue.
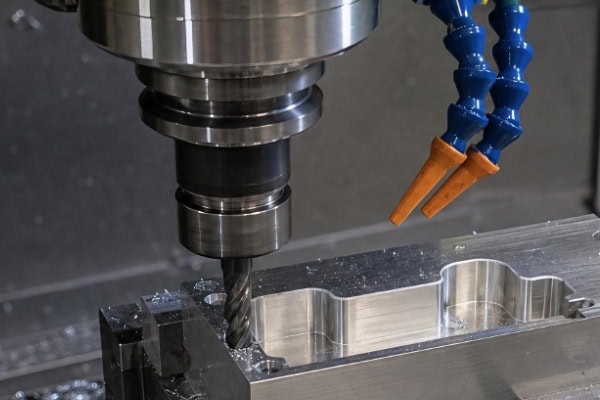
Kuidas deformatsiooni vähendada mehaanikastrateegia abil
Ainult lõikekiiruse vähendamisest ei piisa; deformatsioonikontrolli oluliseks parandamiseks on vaja ratsionaalsemat protsessiplaani.
Eraldi jäme- ja viimistlustöötlus
Lõppmõõtudeni otse ühe etapiga töötlemine avaldab õhukeseinalistele aladele pidevalt suuri lõikekoormusi, seega on vajalik etapiviisiline lähenemine.
- Jämetöötlusel eemaldage suurem osa liigsest materjalist kiiresti, vältides samal ajal lõpliku seina paksuse teket.
- Poolviimistlus aitab tasakaalustada materjali jaotust ja stabiliseerib järk-järgult konstruktsiooni.
- Viimistlemisel kasutatakse väikest lõikesügavust ja stabiilseid parameetreid, et tagada mõõtmete täpsus ja pinnakvaliteet.
Materjali etapiviisilise vabastamisega saab kontsentreeritud materjali eemaldamisest tingitud deformatsiooni tõhusalt vähendada.
Õhukeseinaliste alade töötlemisjärjekorra optimeerimine
Töötlemisjärjestus mõjutab otseselt pingejaotust ja jõutingimusi detailis. Hästi planeeritud järjestus parandab oluliselt stabiilsust.
- Eelistage jäigemate piirkondade töötlemist, et pakkuda tuge järgnevatele õhukeseinalistele töödele.
- Vältige sama õhukeseinalise ala pidevat töötlemist pikka aega, et vähendada soojuse akumuleerumist ja lokaalset pingekontsentratsiooni.
- Sümmeetriliste konstruktsioonide puhul kasutage jõujaotuse tasakaalustamiseks vahelduvaid töötlemisstrateegiaid.
Tööriistaraja õige planeerimine aitab säilitada kogu protsessi vältel suhteliselt stabiilset jõuseisundit.
Lõikeparameetrite ja tööriista seisukorra kontrollimine
Tööriistade ja parameetrite sobitamine mõjutab otseselt töötlemise stabiilsust, mis nõuab tasakaalu efektiivsuse ja jäikuse vahel.
- Lõiketakistuse vähendamiseks kasutage materjalile sobivaid teravaid tööriistu.
- Õhukeste seinte liigse külgjõu vältimiseks kontrollige radiaalset lõikesügavust mõistlikult.
- Säilitage stabiilsed etteandekiirused, et tagada sujuv lõikamine ning vähendada vibratsiooni ja hõõrdumise kõikumisi.
Tööriistade ja parameetrite kooskõlastatud optimeerimise abil saab töötlemise deformatsiooniriski veelgi vähendada.
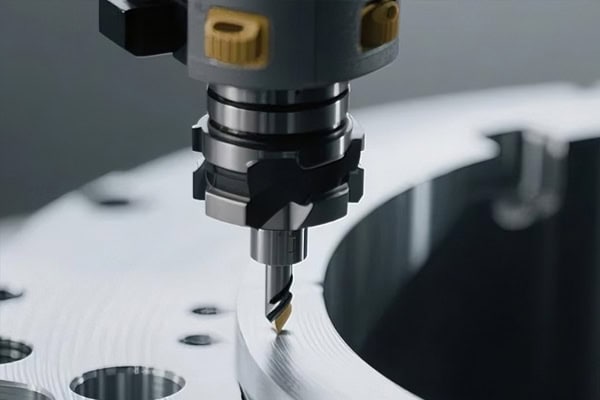
Kuidas kinnitusdetailid ja abitoed parandavad stabiilsust
Madala jäikusega õhukeseinaliste osade puhul on kinnitusdetailide disain sama oluline kui lõikeparameetrite optimeerimine.
Suurenda efektiivset tugipinda
Traditsiooniline punktkinnitus võib kergesti põhjustada lokaalset pingekontsentratsiooni, seega tuleks tugimeetodid optimeerida konstruktsiooniliste omaduste põhjal.
- Tegeliku kontaktpinna suurendamiseks kasutage detaili profiiliga sobivaid tugistruktuure.
- Lisa kriitilistesse õhukeseinalistesse piirkondadesse abitoed, et vähendada vaba vibratsiooni töötlemise ajal.
- Komplekssete konstruktsioonide puhul saab üldise stabiilsuse parandamiseks kasutada vaakumkinnitust või sarnaseid meetodeid.
Mõistlikum tugikonstruktsioon vähendab tõhusalt lõikejõudude põhjustatud nihet.
Vähendage kinnitusdetailide põhjustatud deformatsiooni
Kinnitusdetailid ei tohiks mitte ainult detaili kinnitada, vaid ka vältida selle algse geomeetria muutmist. Kinnituspunktid tuleks paigutada vastavalt seina paksusele ja konstruktsioonilistele iseärasustele ning kinnitusjõudu tuleks kontrollida, tagades samal ajal töötlemise ohutuse. Pärast töötlemist tuleks kinnitusdetailide vabastamise järgseid mõõtmete muutusi kontrollida ülevaatuse teel. Ainult nii kinnitatud kui ka vaba olekut arvestades on võimalik saavutada õhukeseinaliste detailide tõeline mõõtmete kontroll.
Deformatsiooni pärssimiseks allika juures on vaja põhjalikku kontrolli
Õhukeseinaliste osade deformatsioon on tavaliselt põhjustatud mitmest omavahel seotud tegurist, mis nõuab süstemaatilist protsessijuhtimise lähenemisviisi.
Stabiilse protsessivoo loomine
Iga etapp toorainest kuni lõppkontrollini mõjutab töötlemistulemusi.
- Töötada välja materjali omadustel põhinevad sihipärased töötlemisstrateegiad.
- Määrake tööriistade, kinnitusdetailide ja töötlemise järjekord vastavalt konstruktsiooni omadustele.
- Deformatsioonitrendide varajaseks tuvastamiseks määrake võtmeetappides kontrollpunktid.
Süstemaatiline protsesside juhtimine nihutab lähenemisviisi „järelkorrektsioonilt“ „protsesside ennetamisele“.
Optimeerige protsesse pidevalt andmete abil
Masstootmises ei piisa pikaajalise stabiilsuse säilitamiseks ainult kogemustele lootmisest.
- Salvesta mõõtmete kõikumised erinevate materjalide ja parameetrite kombinatsioonide korral.
- Analüüsige, kuidas töörajad, tööriistad ja kinnitusdetailid mõjutavad deformatsioonikäitumist.
- Optimeerige pidevalt töötlemisstrateegiaid kontrollandmete põhjal.
Andmete kogumise kaudu saab järk-järgult luua stabiilse ja usaldusväärse õhukeseinaliste osade töötlemise standardi.
Järeldus
Õhukeseinaliste konstruktsioonide mõõtmete stabiilsus sõltub kogu töötlemisprotsessi koordineeritud juhtimisest, mitte üksiku protsessi optimeerimisest. Materjali pinge eelneva juhtimise, sobivate kinnitussüsteemide kavandamise, tööradade optimeerimise ja lõikeparameetrite peenhäälestamise abil saab töötlemise ajal deformatsiooni põhjustavaid tingimusi järk-järgult vähendada. Koos etapiviisiliste töötlemisstrateegiatega saab detail kogu materjali eemaldamise vältel kontrollitud olekus püsida, parandades seeläbi lõplikku täpsust. TiRapid pakub kohandatud CNC-freesprotsesside lahendusi, mis põhinevad konkreetsetel konstruktsioonilistel omadustel ja täpsusnõuetel, aidates klientidel saavutada masstootmises suuremat järjepidevust ja stabiilsust.
















