
3-teljeline CNC-freesimine on lahutav tootmisprotsess, mille käigus liigutatakse lõikeriista mööda lineaartelge X, Y ja Z, et luua tasapinnad, augud, sooned, taskud, kontuurid ja ligipääsetavad kolmemõõtmelised elemendid. See on endiselt üks enimkasutatavaid CNC-protsesse, kuna see ühendab endas usaldusväärse täpsuse, lihtsa programmeerimise, paindlikud materjalivalikud ja kontrollitud tootmiskulud.
See juhend selgitab, kuidas 3-teljeline CNC-freesimine töötab, milliseid masinaid ja materjale see toetab, milliseid osi sellega toota saab ja kus algavad selle geomeetrilised piirid.
Mis on 3-teljeline CNC-freesimine?
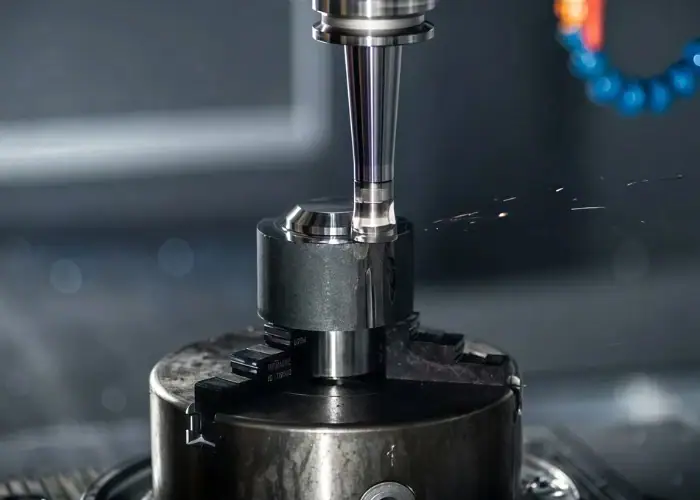
3-teljeline CNC-freesimine on töötlemine, mille käigus lõikeriist liigub kolmes risti asetsevas lineaarses suunas, samal ajal kui toorik jääb kontrollitud asendisse fikseeritud. See protsess sobib kõige paremini detailidele, mille põhiomadustele pääseb ligi ülalt või pärast piiratud arvu käsitsi ümberpaigutamise toiminguid.
X-, Y- ja Z-telgede selgitus
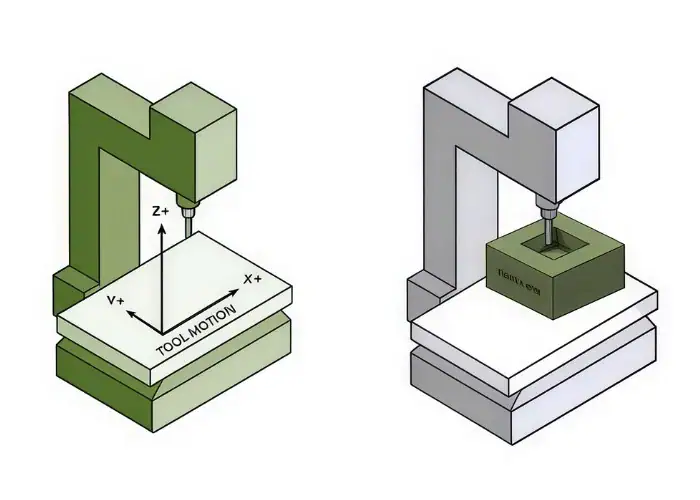
X-, Y- ja Z-teljed kontrollivad lõikuri horisontaalset asendit, eest tahapoole suunda ja vertikaalset lõikesügavust. X-telg liigub üldiselt vasakult paremale, Y-telg liigub edasi ja tagasi ning Z-telg liigutab lõikurit tooriku poole või sellest eemale.
Need kolm liikumist määravad lõikuri asukoha masina piirjoones. Telgede koordineerimise abil saab masin järgida sirgjooni, ringtrajektoore, taskuid, profiile ja kolmemõõtmelisi pindu, säilitades samal ajal programmeeritud ettenihked ja sügavused.
CNC 3-teljeline süsteem kontrollib asendit, kuid ei muuda automaatselt lõikuri lähenemisnurka. Lõikur jääb tavaliselt vertikaalseks, mis muudab ülalt-alla funktsioonid tõhusaks, kuid piirab juurdepääsu peidetud, nurga all või ümberringi ulatuvatele geomeetriatele.
Kuidas erineb 3-teljeline CNC käsitsi töötlemisest?
3-teljeline CNC-freesimine erineb käsitsi töötlemisest selle poolest, et arvuti juhised juhivad tööriista liikumist, spindli kiirust, etteandekiirust, sügavust ja tööjärjestust. Käsitsi freesimine sõltub suuresti operaatorist, kes liigutab masina telgi ja teeb tootmise ajal kohandusi.
CNC-juhtimine parandab korduvust, sest sama kontrollitud programm suudab toota mitu komponenti, kasutades ühtseid koordinaate ja lõikeparameetreid. Operaator kontrollib endiselt seadistust, tööriistu, nihkeid, kontrolli ja protsessi stabiilsust, kuid ei juhi käsitsi iga lõikeliigutust.
Käsitsi freesimine on endiselt kasulik remondi, reguleerimise, lihtsate ühekordsete tööde ja tootmispõranda modifikatsioonide jaoks. CNC-töötlus on üldiselt sobivam, kui detail nõuab korduvaid mõõtmeid, dokumenteeritud programme, keerukaid tööradasid või mitut tootmiskogust.
Kuidas 3-teljeline CNC-freesimine töötab?
3-teljeline CNC-freesimine toimib nii, et CAD-mudel ja projekteerimisjoonis teisendatakse programmeeritud tööradadeks, mis juhivad lõikurit läbi kontrollitud materjali eemaldamise toimingute jada. Kogu protsess hõlmab projekti ülevaatamist, CAM-programmeerimist, tooriku kinnitamist, töötlemist, kontrolli ja mis tahes vajalikku järeltöötlust.
CAD-disain ja CAM-programmeerimine
CAD-projekteerimine ja CAM-programmeerimine määravad, milline detail peaks välja nägema ja kuidas masin seda lõikab. CAD-mudel sisaldab geomeetriat, samas kui joonisel on määratletud materjal, tugipunktid, tolerantsid, keermed, pinnaviimistlus ja muud tootmisnõuded.
CAM-programmeerija valib lõikeriistad ning loob jämetöötluse, poolviimistluse, puurimise, keermestamise, kontuurimise ja viimistlusoperatsioonid. Tööriistarajad peavad arvestama materjali käitumise, lõikuri läbimõõdu, lõikesügavuse, tööriista ulatuse, laastu eemaldamise ja tooriku kinnitusvahega.
Valmis CAM-programm teisendatakse sobiva järeltöötlusprogrammi abil masinloetavaks CNC-koodiks. Enne lõikamise alustamist peaks programmeerija või operaator kontrollima tööriistade numbreid, nihkeid, spindli käske, töökoordinaate ja ohutuid lähenemisliigutusi.
Tooriku seadistamine ja tööriista valik
Tooriku seadistamine ja tööriista valik määravad komponendi töötlemiseks vajalikud jäikuse, ligipääsetavuse ja lõiketingimused. Toordetaili hoitakse tavaliselt kruustangide, pehmete lõualuude, kinnitusplaadi, vaakumkinnituse, klambrisüsteemi või kohandatud pesa abil.
Kinnitusvahend peab takistama liikumist ilma õhukesi seinu moonutamata või funktsionaalseid pindu jälgi jätmata. Samuti peab see tagama tööriistahoidikule, spindlile, mõõtepeale ja lõikeriistale piisava juurdepääsu kogu programmeeritud toimingute vältel.
Tööriistavalik sõltub materjalist ja detaili geomeetriast. Ühes töötlusprogrammis saab kasutada otsafreesid, tasapinnafreesid, kuulpeafreesid, puurid, keermefreesid, keermepuurid, kaldfreesid ja sisetreimistööriistad.
Lõikeriista liikumine ja materjali eemaldamine
Materjali eemaldamine toimub siis, kui pöörlev lõikur järgib programmeeritud X-, Y- ja Z-liikumisi, eemaldades samal ajal kontrollitud koguses materjali. Jämetöötlus eemaldab suurema osa materjalist, samas kui viimistlusoperatsioonid määravad lõplikud mõõtmed ja pinnakvaliteedi.
Lõikejõu, kuumuse, vibratsiooni ja tööriista kulumise kontrollimiseks peaks tööriista haakumine jääma stabiilseks. Liigne sügavus, halb laastu eemaldamine, pikk tööriista üleulatus või järsk haakumine võivad põhjustada värinat, läbipaindet, mõõtmete vigu ja kahjustatud lõikeservi.
Töötlemisjärjestus peaks kontrollima ka detailide liikumist. Suured taskud, õhukesed seinad ja ebaühtlane materjali eemaldamine võivad vabastada materjali sisemist pinget, seega võib olla vaja jämetöötlust ja viimistlust eraldada puhkeperioodide, detailide pööramise või vahekontrolli abil.
Ülevaatus ja viimistlus
Kontroll ja viimistlus kinnitavad, et töödeldud komponent vastab oma mõõtmete, geomeetria ja pinnanõuetele. Mõõtmisi saab teha seadistamise ajal, töötlemisetappide vahel või pärast komponendi kinnitusdetailist eemaldamist.
Levinud kontrollseadmete hulka kuuluvad nihikud, mikromeetrid, kõrgusmõõturid, läbimõõdumõõturid, keermemõõturid, pinnakareduse mõõturid, optilised süsteemid ja koordinaatmõõtemasinad. Valitud meetod peaks reprodutseerima joonise tugisüsteemi ja mõõtma olulisi funktsionaalseid seoseid.
Pärast kontrollimist võib detail vajada ebatasasuste eemaldamist, poleerimist, liivapritsimist, anodeerimist, galvaniseerimist, pulbervärvimist, kuumtöötlust või muud sekundaarset protsessi. Enne lõplikku töötlemist tuleks arvestada katte paksuse ja viimistlusvarudega.
Milliseid masinaid kasutatakse 3-teljelise CNC-freesimise jaoks?
3-teljelise CNC-freesimise jaoks kasutatavate masinate hulka kuuluvad vertikaalsed töötluskeskused, horisontaalsed töötluskeskused, portaalfreespingid ja CNC-freespingid. Iga masin kasutab kolme juhitavat lineaartelge, kuid selle jäikus, spindli paigutus, tööpiirkond ja sobivad materjalid võivad oluliselt erineda.
Vertikaalsed 3-teljelised CNC-freespingid
Vertikaalsed 3-teljelised CNC-freespingid paigutavad spindli vertikaalselt töödeldava detaili kohale. Neid kasutatakse laialdaselt plaatide, kronsteinide, korpuste, kinnitusdetailide, vormide, prototüüpide ja muude osade valmistamiseks, millel on ülalt-alla ligipääsetavad elemendid.
Vertikaalsed masinad pakuvad seadistamise ajal head nähtavust ning töötavad tõhusalt standardsete kruustangide, pehmete lõualuude, kinnitusplaatide ja sondidega. Nende tavaline konfiguratsioon muudab programmeerimise, hoolduse, tööriistade kasutamise ja operaatorite koolitamise suhteliselt kättesaadavaks.
Need on üldiselt esimene valik väikeste ja keskmise suurusega prismaga detailide jaoks. Detaili praktiline suurus sõltub telje käigupikkusest, laua mahutavusest, tööriista pikkusest, kinnituse kõrgusest ja spindli kliirensist.
Horisontaalsed 3-teljelised CNC-freespingid
Horisontaalsed 3-teljelised CNC-freespingid paigutavad spindli masinalauaga paralleelselt. Need on kasulikud raskema lõiketöö, parema laastueemaldus ja detailide töötlemiseks, mille põhijoontele on parem küljelt ligi pääseda.
Horisontaalsed konfiguratsioonid võivad pakkuda suurt konstruktsioonijäikust ja toetada kaubaaluste süsteeme korduva tootmise jaoks. Töödeldavate detailide kinnitamine ja seadistamise planeerimine võib aga olla keerukam kui tüüpilisel vertikaalsel masinal.
Standardsel horisontaalsel masinal on lähenemissuunad endiselt piiratud, kui sellel pole täiendavat pöörlemisvõimalust. Masina orientatsioon üksi ei muuda kolmeteljelist süsteemi neljateljeliseks või viieteljeliseks protsessiks.
Portaalfreespingid
Portaalfreespingid kasutavad suurte plaatide, vormide, tööriistakomponentide, konstruktsiooniosade ja masina aluste töötlemiseks sillakujulist konstruktsiooni. Nende peamine eelis on suur tööpind, mida toetab jäik raam.
Need masinad suudavad töödelda komponente, mis on tavapärase töötluskeskuse jaoks liiga pikad, laiad või rasked. Tüüpilised rakendused hõlmavad suuri vormiplaate, seadmealuseid, lennunduskonstruktsioone ja tööstustööriistu.
Täpsus suure liikumisulatuse korral sõltub masina konstruktsioonist, termilisest stabiilsusest, aluse seisukorrast, kalibreerimisest ja tooriku toest. Suur masina tööulatus ei välista stabiilse kinnituse ja kontrolli vajadust.
Tööstuslikud CNC-freesid vs. CNC-ruuterid
Tööstuslikud CNC-freespingid sobivad paremini jäikade ja ülitäpsete metallide lõikamiseks, samas kui CNC-freespingid on üldiselt optimeeritud suurte lehtede ja pehmemate materjalide jaoks. Freespingid töötlevad tavaliselt puitu, vahtu, plasti, komposiite ja õhemaid värvilisi materjale.
Töötlemiskeskusel on tavaliselt suurem konstruktsioonimass, tugevam spindli pöördemoment, paremini kontrollitud telje liikumine ja parem vastupidavus lõikejõule. Need omadused muudavad selle sobivamaks teraste, titaani, sügavate taskute, tiheda GD&T ja nõudlike pinnanõuete töötlemiseks.
Suurte paneelide, plastlehtede, komposiitplaatide ja väikese jõuga lõikamise puhul võib frees olla siiski ökonoomne valik. Masina valik peaks põhinema materjalil, tolerantsil, geomeetrial, lõikekoormusel ja pinna ootustel, mitte ainult telgede arvul.
Mida saab 3-teljelise CNC-freesimisega teha?
3-teljelise CNC-freesimisega saab luua tasapindu, profiile, auke, keermeid, taskuid, pilusid, astmeid, õõnsusi ja ligipääsetavaid kolmemõõtmelisi kontuure. Selle tugevaim omadus on selliste detailide tõhus töötlemine, millele pääseb ligi ühe fikseeritud lõiketera orientatsiooniga.
Näo freesimine ja kontuurimine
Pindfreesimine ja kontuurimine loovad tasapinnad, välisprofiilid, õlad, astmed ja kontrollitud detailide piirid. Need toimingud on tavalised kinnitusplaatide, masina aluste, kronsteinide, korpuste ja tööriistade komponentide puhul.
Laupfreesimine võimaldab luua stabiilse tugipinna enne teiste detailide töötlemist. Seejärel määratleb kontuureerimine välise geomeetria, kasutades otsfreesi, mis järgib programmeeritud piiri.
Täpsus sõltub masina joondamisest, tööriista viskest, lõikuri seisukorrast, tooriku kinnitusest ja viimistluskäikete arvust. Suured tasased pinnad võivad tasapinna säilitamiseks vajada planeeritud tööriista kattumist ja kontrollitud termilisi tingimusi.
Puurimine, igav ja keermestamine
Puurimine, sisetreppimine ja keermestamine võimaldavad luua auke, täppisavasid, keermeid, süvistusi, süvistusi ja kinnitusdetaile. Kolmeteljeline freespink suudab need elemendid täpselt kindlaks määrata, kui nende teljed on masina Z-suunaga paralleelsed.
Puurimine loob esialgse augu, samas kui puurimine või ringikujuline interpoleerimine saab parandada suurust, ümarust ja asendit. Seejärel luuakse keermestamine või keermefreesimine vajaliku sisekeerme.
Nurga all või küljele suunatud augud nõuavad tavaliselt uut seadistust, nurgakinnitust või mitmeteljelist masinat. Auk võib olla lihtne, kuid selle suund põhitoepunkti suhtes määrab tootmise keerukuse.
Pilud, taskud, astmed ja õõnsused
Sooned, taskud, astmed ja avatud õõnsused on 3-teljelise CNC-freesimise jaoks kõige sobivamate omaduste hulgas. Neid saab tõhusalt jämedalt töödelda standardsete otsfreesidega ja seejärel viimistleda kontrollitud seina- ja põhjalõikudega.
Avatud geomeetria tagab lõikurile otsese juurdepääsu ja võimaldab paremat laastueemaldust. Suletud või sügavate taskute lõikamine on keerulisem, kuna tööriist peab hoidikust kaugemale ulatuma ja laastud piiratud ava kaudu eemaldama.
Sisenurkade raadiused määratakse lõikuri suuruse järgi. Pöörlev otsfrees ei suuda toota ideaalselt teravat sisemist vertikaalset nurka, seega tuleks konstruktsioonides kasutada praktilisi ümardusi või reljeefseid elemente.
Lihtsad 2.5D ja 3D kontuurid
3-teljelise CNC-freesimisega saab toota nii 2.5D-elemente kui ka ligipääsetavaid 3D-kontuurpindu. Kuulpeafreesid ja koordineeritud telgede liikumine võimaldavad töödelda vorme, kumeraid taskuid, skulptuurseid pindu ja sujuvaid üleminekuid fikseeritud suunast.
Protsessi abil saab luua keeruka välimusega pindu, kui lõikuril on otsene vaateväli. Ainult geomeetriline keerukus ei nõua alati viieteljelist töötlemist.
Piirang ilmneb siis, kui sama kontuurpind ümbritseb mitut külge või sisaldab sisselõikeid. Lõiker võib pinda ülaltpoolt täpselt järgida, kuid ei saa kallutada, et takistuse taha ulatuda.
Milliseid materjale saab töödelda 3-teljelise CNC-freesimisega?
3-teljelise CNC-freesimisega saab töödelda enamikku tavalisi metalle, tehnoplaste, komposiite ja spetsiaalseid töödeldavaid materjale, kui masin, tööriistad, tooriku kinnitus, jahutusvedelik ja tolmukontroll on sobivad. Telgede arv määrab liikumise, samas kui tegelik materjali võimekus sõltub kogu töötlussüsteemist.
| Materjalide rühm | Tüüpilised materjalid | Peamised töötlemiskaalutlused |
| Alumiinium | 6061, 6082, 7075, 2024 | Põlemisvastane toime, õhukeseinaline moonutus, suur lõikekiirus |
| teras | 1018, 4140, 4340, tööriistateras | Lõikejõud, kuumus, tööriista kulumine, kuumtöötlustingimused |
| Roostevaba teras | 303, 304, 316, 17-4PH | Töötlemine karastamine, soojuskontsentratsioon, stabiilne haardumine |
| Vask ja messing | C101, C110, C360 | Nakkuvus, ebatasasuste teke, laastude kontroll, pinna märgistamine |
| Insenerplastid | POM, PEEK, nailon, PC, PTFE | Kuumus, kinnitusdeformatsioon, niiskus, mõõtmete taastumine |
| Composites | FR4, G10, süsinikkiust tugevdatud plastik, klaaskiust tugevdatud plastik | Kulumine, tolmu eemaldamine, delaminatsioon, serva kvaliteet |
Alumiiniumi valitakse tavaliselt seetõttu, et see töötleb tõhusalt ja toetab kergeid konstruktsiooni-, elektroonika-, autotööstuse ja prototüüpkomponente. Teras ja roostevaba teras vajavad jäigemaid lõiketingimusi, kuid sobivad tööriistade, tööstus-, meditsiini- ja koormakandvate osade jaoks.
Insenerplastide puhul on vaja teravaid tööriistu ja kontrollitud kuumust, sest liigne temperatuur või kinnitusjõud võivad muuta lõplikke mõõtmeid. Materjalide, näiteks nailoni puhul võib olla vaja arvestada ka niiskuse ja mõõtmistingimustega.
Materjali klass tuleks valida vastavalt tugevusele, korrosioonikindlusele, temperatuurile, kulumisele, elektrilistele omadustele, viimistlusele ja maksumusele. Materjali valimine ainult seetõttu, et seda on lihtne töödelda, võib toota komponendi, mis ei vasta oma kasutusnõuetele.
Milliseid osi saab valmistada 3-teljelise CNC-freesimisega?
3-teljelise CNC-freesimisega saab toota lihtsaid kuni keskmise suurusega prismaga detaile, mille olulised omadused on ligipääsetavad ühest või mitmest lihtsast seadistusest. Levinud näideteks on korpused, plaadid, kronsteinid, tööriistad, kinnitusdetailid, vormid, kollektorid, katted ja prototüübid.
| Osa tüüp | Tüüpilised töödeldud omadused | Miks 3 telge töötab |
| Korpused ja korpused | Taskud, pistikuavad, kinnitusavad | Enamik funktsioone on ligipääsetavad nii ülalt kui ka alt |
| Klambrid ja plaadid | Profiilid, pilud, augud, süvendid | Tasapinnaline materjal ja lihtsad tugipunktid toetavad tõhusat kinnitusdetailide valmistamist |
| Jigid ja kinnitusdetailid | Aukude, taskute ja tugipindade asukoha määramine | Korduvus ja praktilised tolerantsid on olulised |
| Vormialused ja -vahetükid | Õõnsused, jahutusavad, kinnitusdetailid | Avatud õõnsustesse pääseb ligi standardsete tööriistadega |
| Kollektorid | Pordid, avad, tihenduspinnad | Sobib, kui augud järgivad lihtsaid paigaldusjuhiseid |
| Prototüübid | Segatud standardfunktsioonid | Kiire programmeerimine toetab disaini iteratsiooni |
| Väikese mahuga osad | Korduvad taskud ja profiilid | Seadistuskulusid saab jaotada ilma spetsiaalsete tööriistadeta |
See protsess on eriti efektiivne lamedate või karbikujuliste komponentide puhul. Ühe sügava tasku, mitme vertikaalse augu, välisprofiilide ja töödeldud põhjaga korpuse puhul võib vaja minna ainult kahte peamist seadistust.
Kolmeteljelised seadmed suudavad toetada ka keerukamaid osi kohandatud kinnituste ja korduva ümberpaigutamise abil. Iga lisaseadistust tuleks aga põhjendada, kuna see lisab käsitsemist, sondeerimist, joondamist, kontrollimist ja võimalikke vigu.
Millised on 3-teljelise CNC-freesimise peamised eelised?
3-teljelise CNC-freesimise peamised eelised on protsessi lihtsus, lai kättesaadavus, väiksem programmeerimisvaev, usaldusväärne korduvus ja ligipääsetava geomeetria ökonoomne tootmine. Need eelised muudavad selle väärtuslikuks prototüüpide, varuosade, tööriistade ja tootmiskomponentide jaoks.
Tõestatud töökindlus ja protsesside lihtsus
3-teljeline CNC-freesimine on usaldusväärne, kuna masin juhib ainult kolme lineaarset liikumist ning kasutab väljakujunenud programmeerimis-, tööriista- ja seadistusmeetodeid. Väiksem liikumissüsteemide arv muudab protsessi üldiselt lihtsamini mõistetavaks, kasutatavaks, hooldatavaks ja tõrkeotsinguks.
Lihtne struktuur toetab ka prognoositavat tootmist. Operaatorid saavad kontrollida telgede liikumist, tööriista nihkeid, töökoordinaate ja kinnitusvahendeid ilma samaaegse pöörleva liikumiseta.
Töökindlus sõltub endiselt masina seisukorrast ja protsessi juhtimisest. Kulunud juhikud, spindli viskumine, halb tööriistade kinnitus, valed nihked või ebastabiilne kinnitus võivad mõjutada mis tahes CNC-masina kvaliteeti.
Madalamad masina- ja tootmiskulud
3-teljelise CNC-freesimise käitamis- ja programmeerimiskulud on lihtsate osade puhul tavaliselt madalamad kui mitmeteljelise töötlemise puhul. Masinad, kinnitusdetailid, tarkvaranõuded, koolitus, hooldus ja tunnihinnad on üldiselt vähem nõudlikud.
Standardsed kruustangid, kinnitusplaadid, paralleelnõelad, klambrid ja tavalised lõikeriistad toetavad laia valikut töid. See vähendab vajadust spetsiaalsete pöörlevate detailide kinnitamise või täiustatud kokkupõrke simulatsiooni järele.
Kulueelis võib kaduda, kui keeruka detaili puhul on vaja palju käsitsi seadistada. Ostjad peaksid võrdlema programmeerimise, käsitsemise, kontrolli, kinnitusdetailide ja masina tööaega tervikuna, selle asemel et eeldada, et kolm telge on alati odavamad.
Kiirem programmeerimine ja seadistamine
3-teljeline CNC-freesimine toetab kiiremat programmeerimist, kuna CAM-süsteem kontrollib peamiselt lõikuri lineaarset asendit, mitte nii asendit kui ka tööriista orientatsiooni muutmist. Tööriistaraja kontrollimine ja masina testimine on seetõttu tavaliselt lihtsamad.
Füüsiline paigaldus on efektiivne ka detailide puhul, mis sobivad standardsetele kruustangidele või kinnitusplaatidele. Selge esmane tugipunkt ja ligipääsetav geomeetria võivad vähendada sondeerimist, joondamist ja kohandatud detailide kinnitamist.
See eelis on väärtuslik kiirete prototüüpide ja disainimuudatuste puhul. Kui geomeetria muutub, saab programmi ja kinnitusvahendeid sageli uuendada ilma keerukat mitmeteljelist strateegiat uuesti loomata.
Hea täpsus ja korduvus
3-teljeline CNC-freesimine tagab hea täpsuse ja korduvuse, kui masinat, kinnitusvahendit, tööriistu, materjali ja kontrolliprotsessi õigesti juhitakse. Ühes seadistuses töödeldud detailid säilitavad järjepideva seose sama koordinaatsüsteemiga.
Korduvus toetab tootmismahtusid, sest kontrollitud programmi saab uuesti kasutada kontrollitud tööriista nihkete ja tooriku kinnitustega. Protsessisisene sondeerimine ja tööriista mõõtmine võivad seadistusvariatsioone veelgi vähendada.
Masin ei garanteeri kindlat tolerantsi ainult telgede arvu põhjal. Nõutavat täpsust tuleb hinnata vastavalt detaili suurusele, materjali stabiilsusele, omaduste seostele, seina paksusele, pinnaviimistlusele ja mõõtmisvõimalustele.
Lai kättesaadavus ja tootmistugi
3-teljeline CNC-freesimine on laialdaselt saadaval, kuna see on standardprotsess üldistes masinapoodides, prototüüpide tarnijates, tööriistaruumides ja tootmisüksustes. Oskuslikud operaatorid, programmeerijad, lõikurid, hoidikud, varuosad ja koolitusressursid on laialdaselt kättesaadavad.
See kättesaadavus võib parandada ajakava paindlikkust ja tarnijate valikuid. See lihtsustab ka küpsete programmide ülekandmist ühilduvate seadmete vahel, kui protsesside kontroll on dokumenteeritud.
Tarnija kättesaadavus ei tohiks asendada tehnilist kvalifikatsiooni. Ostjad peavad ikkagi hindama masina seisukorda, materjalikogemust, kontrolliressursse, kvaliteedisüsteeme ja tarnija arusaamist joonistest.
Millised on 3-teljelise CNC-freesimise piirangud?
3-teljelise CNC-freesimise peamised piirangud on tööriista fikseeritud orientatsioon, piiratud juurdepääs peidetud funktsioonidele, mitmekülgsete detailide mitmed seadistusvõimalused ja keeruka geomeetriaga detailide puhul vähenenud efektiivsus. Need piirangud mõjutavad kulusid, täpsust, tarneaega ja valmistatavust.
Piiratud juurdepääs külgmistele ja nurga all olevatele funktsioonidele
3-teljelisel CNC-freesimisel on külg- ja nurgafunktsioonidele piiratud juurdepääs, kuna tööriist läheneb toorikule tavaliselt ühest fikseeritud suunast. Külgmise augu või nurga all oleva pinnani võib olla põhiseadistuses võimatu jõuda.
Komponenti saab detaili nähtavale toomiseks kruustangide, nurkplaadi, kohandatud kinnitusvahendi või pehmete lõualuude abil ümber paigutada. See muudab paljud osad tehniliselt töödeldavaks, kuid lisatoiming suurendab seadistamise pingutust.
Kui mitu nurga all olevat detaili osutavad omavahel mitteseotud suundades, võib nelja- või viieteljeline töötlemine pakkuda stabiilsemat ja säästlikumat protsessi.
Mitmekülgsete osade mitu seadistust
Mitmekülgsed detailid vajavad mitut seadistust, kui nende kõiki detaile ei saa ühest orientatsioonist saavutada. Iga seadistus võib hõlmata detaili eemaldamist, puhastamist, ümberpaigutamist, kinnitamist, sondeerimist ja nihke kontrollimist.
Erinevates seadistustes töödeldud olulised omadused sõltuvad kinnitusdetaili täpsusest ja andmeedastusest. Väikesed asukoha muutused võivad kuhjuda ja mõjutada asendit, ristiasendit, kontsentrilisust või joondust.
Hästi disainitud pehmed lõuad, positsioneerimistihvtid, töödeldud tugipunktid ja sondeerimisrutiinid võivad seda riski vähendada. Kuid need ei kõrvalda korduvate seadistustega seotud käsitsemisaega.
Piirangud allalöökidele ja varjatud geomeetriale
Altlõigete ja peidetud sisegeomeetria töötlemine on keeruline või võimatu, kui ümbritsev materjal blokeerib lõikuri lähenemist. Tööriist ei saa läbida tahket seina lihtsalt seetõttu, et masin suudab koordineerida kolme telge.
Teatud funktsioone saab lahendada spetsiaalsete altlõiketööriistade, pulgakommilõikurite, T-soonte lõikurite või kohandatud kinnitusdetailidega. Need tööriistad vajavad siiski füüsilist juurdepääsuteed ja piisavalt vaba ruumi hoidiku jaoks.
Täielikult suletud kanalite, vastassuunas olevate pindade ja sügavalt peidetud detailide puhul võib tavapärase kolmeteljelise freesimise asemel vaja minna elektroforeesi, detailide jagamist, lisandite tootmist või konstruktsiooni muutmist.
Sügavad õõnsused ja pikk tööriista üleulatus
Sügavate õõnsuste töötlemine on keeruline, kuna lõikur peab põhja ulatumiseks tööriistahoidikust kaugemale ulatuma. Suurem üleulatus vähendab jäikust ja suurendab vibratsiooni, läbipainde, kehva viimistluse ja tööriista purunemise ohtu.
Kitsad õõnsused piiravad ka laastude eemaldamist ja jahutusvedeliku juurdepääsu. Uuesti lõigatud laastud võivad pinda kahjustada ja lõikeserva ümber kuumeneda.
Õõnsuse laiuse suurendamine, sügavuse vähendamine, suuremate siseraadiuste kasutamine või geomeetria jagamine astmelisteks piirkondadeks võib parandada töödeldavust. Viieteljeline lähenemine võib võimaldada ka lühema tööriista kasutamist, kuid ainult siis, kui ümbritsev geomeetria võimaldab kallutamist.
Keerulise geomeetriaga konstruktsioonide efektiivsuse vähenemine
3-teljeline CNC-freesimine muutub vähem efektiivseks, kui detaili jaoks on vaja palju seadistusi, nurkkinnitusi, väikeseid tööriistu või keerulist andmepunktide ülekannet. Madalam tunnihind masina kohta ei garanteeri madalamat detaili kogumaksumust.
Keeruliste osade ümberpaigutamine ja kontrollimine võib võtta rohkem aega kui lõikamine. Iga üleminek suurendab ka pooleliolevate tööde arvu ja ümbertöötlemise võimalust.
Seega on parim protsess kõige lihtsam masinakonfiguratsioon, mis läbib kogu tootmisprotsessi usaldusväärselt. Mõne detaili puhul on see kolmeteljeline, teiste puhul vähendavad lisateljed kogupingutust.
3-teljelise CNC-freesimise projekteerimisjuhised
Hea 3-teljelise CNC-freesimise disain hoiab olulised elemendid ligipääsetavana, kasutab praktilisi raadiusi ja õõnsuste sügavusi, tagab stabiilse seina paksuse ja loob selged pinnad töödeldava detaili kinnitamiseks. Need valikud vähendavad tööriista ulatust, seadistusi, vibratsiooni, kontrollimise raskusi ja tootmiskulusid.
Hoidke funktsioonid ligipääsetavad ühest suunast
Objektid peaksid olema võimaluse korral ligipääsetavad ühest peamisest suunast. Ülevaltpoolt suunatud augud, taskud, sooned ja profiilid võimaldavad tootjal rohkem tööd teha ilma kinnitusvahendeid muutmata.
Seotud funktsionaalsed omadused tuleks samuti rühmitada ühiste tugipunktide ümber. See võimaldab auke, puurimisavasid, tihenduspindu ja kinnitusliideseid töödelda ja kontrollida samas koordinaatsüsteemis.
Kui on vaja mitut suunda, peaksid disainerid minimeerima nende arvu ja vältima omavahel mitteseotud liitnurki. Väike orientatsiooni muutus võib luua terve täiendava seadistuse.
Kasutage praktilisi sisenurkade raadiusi
Sisenurkade puhul tuleks kasutada praktilisi raadiusi, kuna silindrilised freesid ei suuda luua ideaalselt teravaid sisemisi vertikaalseid nurki. Raadius peaks võimaldama stabiilsel tööriistal detaili töödelda ilma lõikuri täieliku haardumiseta.
Väga väikeste raadiuste jaoks on vaja väikese läbimõõduga tööriistu. Väikesed tööriistad on vähem jäigad, eemaldavad iga käiguga vähem materjali ja võivad vajada pikemat tsükliaega.
Mittefunktsionaalse raadiuse suurendamine võib parandada tööriista eluiga, pinnaviimistlust ja tootmiskiirust. Kergenduslõikeid saab kasutada siis, kui kandiline vastaskomponent peab sobima sisemisse nurka.
Vältige sügavaid ja kitsaid õõnsusi
Sügavaid ja kitsaid õõnsusi tuleks vältida, kuna need nõuavad pikki tööriistu, piiratud lõikesügavust ja keerulist laastu eemaldamist. Need tingimused suurendavad värinat, kuumenemist, läbipaindumist ja tööriista kulumist.
Õõnsust saab sageli parandada ava laiuse suurendamise, sügavuse vähendamise, suuremate nurkraadiuste lisamise või astmeliste tasapindade loomisega. Need muudatused võimaldavad tugevamaid tööriistu ja stabiilsemat lõikehaakumist.
Sügavus peaks põhinema pigem funktsioonil kui välimusel. Lisamaterjali eemaldamine nähtamatust piirkonnast võib suurendada töötlemiskulusid ilma detaili parandamata.
Säilitage sobiv seina paksus
Seina paksus peaks olema piisav, et taluda lõikejõudu, kinnitusrõhku ja materjali pinget. Õhukesed või kõrged seinad võivad töötlemise ajal painduda ja pärast kinnitusvahendi vabastamist liikuda.
Praktiline paksus sõltub materjalist, seina kõrgusest, pikkusest, tolerantsist ja viimistlusest. Plastmassist sein võib sama nimipaksuse juures reageerida erinevalt alumiiniumist, roostevabast terasest või titaanist.
Ajutine toestus, tasakaalustatud jämetöötlus, kerged viimistluskäigud ja kontrollitud kinnitus aitavad vähendada moonutusi. Konstruktsioonimuudatused on tavaliselt usaldusväärsemad kui äärmiselt painduva seina kompenseerimine ainult töötlemise abil.
Stabiilse toorikukinnituse disain
Stabiilne detaili fikseerimine nõuab ligipääsetavaid kinnituspindu, selgeid tugipunkte ja piisavalt toorikut detaili toetamiseks jämetöötluse ja viimistluse ajal. Kinnitusvahend peaks komponenti hoidma ilma kriitilisi osi blokeerimata.
Ohvriklambrid, eemaldatavad alused, tugipikendused, pehmete lõualuudega profiilid või kinnitusavad võivad toetada keerulisi komponente. Need ajutised elemendid saab viimase töö käigus eemaldada.
Enne konstruktsiooni külmutamist tuleks arutada detailide kinnitust. Jäiga haardealata detaili puhul võib vaja minna kalleid kohandatud kinnitusvahendeid või ebavajalikke lisaseadistusi.
Kus kasutatakse 3-teljelist CNC-freesimist?
3-teljelist CNC-freesimist kasutatakse autotööstuses, tööstusseadmetes, meditsiinis, lennunduses, automatiseerimises, elektroonikas, robootikas, tarbekaupades, tööriistades ja energeetikas. See on kõige väärtuslikum plaatide, korpuste, kronsteinide, aluste, kinnitusdetailide ja muude ligipääsetavate prismakujuliste osade jaoks.
| Tööstus | Tavalised 3-teljelised freesitud osad | Peamine tootmisväärtus |
| Automotive | Klambrid, katted, äärikud, tööriistaplaadid | Korduvad mõõtmed ja ökonoomne tootmine |
| Tööstusseadmed | Alused, kulumisplaadid, kollektorid, kinnitusdetailid | Jäikus, standardgeomeetria, materjali paindlikkus |
| Meditsiin | Seadme korpused, alused, käepidemed, kronsteinid | Kontrollitud mõõtmed ja puhas pinnaviimistlus |
| Aerospace | Liitmikud, paneelid, kronsteinid, tööriistad | Täpsed ligipääsetavad omadused ja kerged materjalid |
| Automaatika | Andurite alused, pesad, haaratsid | Kiire kohandamine ja korduvad montaažiliidesed |
| Elektroonika | Alumiiniumkorpused, jahutusradiaatorid, katseseadmed | Täpsed taskud, avad ja termilised pinnad |
| Robotics | Mootorikinnitused, adapterplaadid, kinnitusdetailid | Täpsed aukude mustrid ja konstruktsiooni joondamine |
| Tarbekaubad | Korpused, kaaned, prototüübid | Kiire iteratsioon ja kosmeetilise viimistluse valikud |
| Tööriist ja stants | Vormialused, sisetükid, šabloonid, kinnitusdetailid | Stabiilsed tugipunktid ja korduv töötlemine |
| Energia ning nafta ja gaas | Ventiiliplaadid, toed, tihenduskomponendid | Tugevad materjalid ja kontrollitud funktsionaalsed pinnad |
Teljevajadust ei määra ainult tööstusharu. Avatud taskutega lennundusklamber võib sobida kolmeteljelisele masinale, samas kui liitkõverate ja peidetud funktsioonidega tarbekaup võib vajada viieteljelist töötlemist.
Otsus peaks algama geomeetria, ligipääsetavuse, tolerantsi, seadistuste arvu, materjali, koguse ja kontrollimisega. Tööstusharu sildid on tegelike tootmisnõuete kõrval teisejärgulised.
3-teljeline vs 4-teljeline vs 5-teljeline CNC-freesimine
3-, 4- ja 5-teljelise CNC-freesimise erinevus seisneb lõikuri positsioneerimiseks ja tooriku orienteerimiseks kasutatavate juhitavate suundade arvus. Lisateljed parandavad juurdepääsu ja vähendavad ümberpaigutamist, kuid suurendavad seadmete, programmeerimise, simulatsiooni ja protsessi nõudeid.
| Protsess | Kontrollitud liikumine | Parim sobivus | Peamine piirang |
| 3 telje freesimine | X, Y ja Z | Plaadid, taskud, kronsteinid, korpused, avatud kontuurid | Lõikuri fikseeritud orientatsioon |
| 4 telje freesimine | X, Y, Z pluss üks pöördtelg | Silindrilised osad, radiaalsed augud, indekseeritud külgmised omadused | Pöörlemine järgib ühte peamist telge |
| 5 telje freesimine | X, Y, Z pluss kaks pöördtelge | Mitmekihiline, nurgeline, sügav ja vabakujuline geomeetria | Kõrgem programmeerimis- ja masinakulu |
Praktiline 4-teljelise ja 3-teljelise CNC võrdlus algab pöörlemisest. Neljateljeline töötlemine suudab detaili automaatselt indekseerida või pidevalt ühes suunas pöörata, mistõttu on see kasulik radiaalsete detailide, silindriliste komponentide ja mitme ühise keskjoone ümber paigutatud külje töötlemiseks.
Viieteljeline töötlemine lisab veel ühe pöörleva liikumise, mis võimaldab lõikuril või toorikul kahes suunas kallutada. See on väärtuslik liitnurkade, mitme kriitilise pinna, sügava juurdepääsu, tiivikute, keerukate vormide ja vabakujuliste pindade puhul.
CNC-telgede selgitust otsivatele lugejatele ei ole õige valik automaatselt kõige rohkemate telgedega masin. Õige valik on kõige vähem keerukas protsess, mis suudab täita geomeetria, tolerantsi, teostusaja ja tootmisnõuded ilma liigsete seadistusteta.
Mis mõjutab 3-teljelise CNC-freesimise kulusid ja teostusaega?
3-teljelise CNC-freesimise maksumust ja tarneaega mõjutavad geomeetria, materjal, seadistuste arv, tööriistad, tolerantsid, pinnaviimistlus, kontroll, järeltöötlus, tootmiskogus ja tarnenõuded. Tööaeg on vaid üks osa kogu tootmiskulust.

Detaili geomeetria ja seadistuste arv
Detaili geomeetria mõjutab kulusid, sest iga uus orientatsioon võib nõuda täiendavaid kinnitusvahendeid, sondeerimist, joondamist, lõiketoiminguid ja kontrolli. Lihtsa välimusega detail võib muutuda kalliks, kui omadused on hajutatud mitmele küljele.
Ligipääsetavad taskud ja avade mustrid on tavaliselt ökonoomsed. Varjatud omadused, sügavad õõnsused, nurgelised augud, õhukesed seinad ja mitu täppispinda suurendavad ettevalmistus- ja protsessiriske.
Seadistuste arvu vähendamine on sageli väärtuslikum kui ühe tööriistaraja lühendamine. Projekteerimise ülevaatusel tuleks uurida kogu tootmismarsruuti, mitte ainult programmeeritud lõiketsüklit.
Materjali- ja tööriistanõuded
Materjal mõjutab maksumust laohinna, lõikekiiruse, lõikuri kulumise, kuumuse reguleerimise, jahutusvedeliku vajaduse ja töötlemisriski kaudu. Alumiinium võimaldab üldiselt kiiremat eemaldamist kui karastatud teras, titaan või nikkelsulamid.
Tööriistade maksumus suureneb, kui detail vajab pika ulatusega lõikureid, väikeseid otsfreesid, spetsiaalseid keermeid, kohandatud vormimistööriistu või tööriistade sagedast vahetamist.
Ka laoseisu vorm on oluline. Liiga suur materjal suurendab töötlemisaega ja jäätmeid, samas kui peaaegu netovaru puhul võib ostmine olla kallim või nõuda suuremaid miinimumkoguseid.
Tolerantsid ja pinnaviimistlus
Kitsad tolerantsid suurendavad kulusid, kuna need nõuavad stabiilset tööriistavalikut, kontrollitud temperatuuri, täiendavaid viimistluskäike, sondeerimist, mõõtmist ja dokumenteeritud kontrolli.
Peen pinnaviimistlus nõuab väiksemaid üleminekuid, teravamaid tööriistu, aeglasemaid viimistlustöid või käsitsi poleerimist. Kosmeetilised pinnad võivad samuti vajada kontrollitud töörada ja hoolikat käsitsemist.
Funktsionaalseid nõudeid tuleks rakendada ainult vajaduse korral. Mittekriitiliste piirkondade jaoks piisab tavaliselt üldistest tolerantsidest ja standardsetest töödeldud viimistlustest.
Tootmismaht ja kõrvaltegevused
Tootmiskogus mõjutab seadistamise, programmeerimise, kinnitusdetailide ja kontrollikulude jaotust. Prototüüpidel on detaili kohta rohkem fikseeritud projekteerimiskulusid, samas kui korduvate koguste puhul on võimalik saada kasu tõestatud programmidest ja korduvkasutatavatest detailide kinnitusvahenditest.
Suuremad kogused võivad õigustada spetsiaalseid kinnitusvahendeid, mitmeosalisi seadistusi, automatiseeritud mõõtmist ja tööriista eluea haldamist. Need investeeringud võivad vähendada tsükli kõikumist ja käsitsemist.
Anodeerimine, galvaniseerimine, kuumtöötlus, poleerimine, passiveerimine ja erikontroll lisavad eraldi teostusaja etapid. Joonised peaksid need protsessid varakult määratlema, et tootmis- ja viimistlusvarusid saaks koos planeerida.
Millal valida 3-teljeline CNC-freespink?
3-teljelise CNC-freesimise valimiseks on oluline, kui detailil on ligipääsetav geomeetria, mõõdukas keerukus, praktilised tolerantsid ja tootmisteekond ei nõua liigset ümberpaigutamist. See sobib eriti hästi olukordades, kus on oluline kulude kontroll ja kiire programmeerimine.
Lihtsa või ülalt-alla geomeetriaga osad
Kolmeteljelise freesimise tugevateks kandidaatideks on detailid, millel on tasaspind, vertikaalsed seinad, avatud taskud, sooned, ülespoole suunatud augud ja sirged kontuurid.
Need omadused võimaldavad kasutada standardseid tööriistu ja tooriku kinnitusvahendeid ilma keeruliste lähenemisnurkadeta. Tulemuseks on prognoositav programmeerimine, stabiilne lõikamine ja tõhus kontroll.
Detail ei pea olema visuaalselt lihtne. See võib sisaldada detailseid taskumustreid ja kontuurpindu, eeldusel, et lõikur pääseb neile ligi kindlast suunast.
Kiired prototüübid ja väikepartiide tootmine
Kiired prototüübid ja väikesed partiid saavad kasu kolmeteljelisest freesimisest, kuna programmeerimine, seadistamine ja disainimuudatused saab kiiresti lõpule viia.
Protsessi abil saab funktsionaalseid osi toota otse tootmiskvaliteediga metallist või plastist ilma spetsiaalsete vormideta. See toetab sobivust, kokkupanekut, mehaanilisi, termilisi ja kasutajakatsetusi.
Varajastes disainides tuleks vältida ebavajalikke tolerantse ja kosmeetilisi kontrolle. Prototüübi maksumus peaks keskenduma funktsiooni mõjutavate omaduste valideerimisele.
Kulutundlikud üldinsener-ehitusdetailid
Kulutundlikud üldinsener-tehnilised osad sobivad siis, kui neid saab toota standardsete tööriistade, kinnitusdetailide, materjalide ja kontrollimeetoditega.
Sellesse kategooriasse kuuluvad sageli kronsteinid, plaadid, katted, masinakomponendid, varuosad ja kinnitusdetailid.
Kolmeteljeline töötlemine ei ole automaatselt ökonoomne, kui disain sisaldab palju külgmisi toiminguid. Kulueelise sõltub kogu seadistusmarsruudist.
Millal peaksite rohkem kirveid kasutama?
Kui detail sisaldab liitnurki, mitme pinna kriitilisi seoseid, ulatuslikke külgmisi omadusi, keerulisi alalõikeid, mähitud geomeetriat või sügavaid alasid, mis nõuavad liigset tööriista üleulatust, peaksite kasutama rohkem telgi.
Neljateljeline töötlemine võib vähendada käsitsemist, kui elemendid on jaotatud silindrilise või indekseeritud suuna ümber. Viieteljeline töötlemine võib vähendada seadistusi, kui elemendid vajavad kahte sõltumatut nurksuunda.
Lisateljed peaksid pakkuma mõõdetavat väärtust ligipääsu, lühemate tööriistade, vähemate kinnitusdetailide, parema joonduse või lühema üldise teostusaja kaudu.
KKK
Kui täpne on 3-teljeline CNC-freesimine?
3-teljelise CNC-freesimisega saab toota täpseid ja korratavaid osi, kuid saavutatav täpsus sõltub masina seisukorrast, materjalist, detaili suurusest, detaili geomeetriast, kinnitusdetaili jäikusest, tööriista väljaviskest, temperatuurist ja kontrollist. Ühe seadistusega valmistatud detailid säilitavad üldiselt paremad positsioonilised suhted kui mitme seadistuse vahel üle kantud detailid.
Kas 3-teljelise CNC-freespingi abil saab keerulisi osi töödelda?
3-teljelise CNC-freesimisega saab töödelda keerukaid taskuid, kontuure, vorme ja kolmemõõtmelisi pindu, kui lõikuril on otsene juurdepääs fikseeritud orientatsioonist. See muutub vähem sobivaks, kui elemendid on peidetud, altlõigetega, jaotunud paljudele tahkudele või paigutatud omavahel mitteseotud liitnurkade alla.
Mis on 3-teljelised CNC-töödeldud osad?
3-teljeliselt CNC-töödeldud detailid on tavaliselt komponendid, mille omadused on ligipääsetavad X-, Y- ja Z-suunast. Levinud näideteks on alumiiniumkorpused, kronsteinid, kinnitusplaadid, katted, jahutusradiaatorid, vormi sisetükid, šahtid, kinnitusdetailid, kollektorid ja prototüüpdetailid. Need detailid sisaldavad sageli tasapindu, auke, pilusid, taskuid, astmeid, keermeid ja 2.5D kontuure. 3-teljeline töötlemine on ideaalne, kui enamikku detaile saab standardsete tööriistade ja stabiilse toorikukinnitusega 1-2 seadistusega valmis teha.
Mis vahe on 3-teljelisel ja 5-teljelisel freesimisel?
3-teljelise ja 5-teljelise freesimise erinevus seisneb tööriistale juurdepääsus ja liikumise juhtimises. 3-teljeline freesimine kasutab X-, Y- ja Z-telje lineaarset liikumist, seega läheneb lõikur detailile peamiselt ühest fikseeritud suunast. 5-teljeline freesimine lisab 2 pöördtelge, mis võimaldavad tööriista või toorikut mitme nurga all töötlemiseks kallutada. 3-teljeline freesimine on kulutõhus lihtsate detailide puhul, samas kui 5-teljeline freesimine võib vähendada 3–5 seadistust 1 seadistuseks keerukate pindade, sügavate õõnsuste, nurgeliste aukude ja täppis-mitmetahuliste detailide puhul.
Mis vahe on 3-teljelisel ja 4-teljelisel freesimisel?
3-teljelise ja 4-teljelise freesimise erinevus seisneb selles, et 4-teljeline freesimine lisab standardsetele X-, Y- ja Z-liikumistele ühe pöördtelje. 3-teljeline freesimine sobib kõige paremini tasapindade, vertikaalsete aukude, taskute, soonte ja avatud kontuuride freesimiseks. 4-teljeline freesimine võimaldab töödeldavat detaili pöörata, mis teeb selle paremaks silindriliste osade, radiaalsete aukude, kõverate profiilide ja mitmekülgsete detailide freesimiseks. Võrreldes 3-teljelise freesimisega saab 4-teljeline freesimine vähendada käsitsi ümberpaigutamist, parandada järjepidevust ja lühendada seadistusaega detailide puhul, mille detailid on ühes suunas.
Järeldus
3-teljeline CNC-freesimine pakub usaldusväärset ja ökonoomset viisi plaatide, kronsteinide, korpuste, kinnitusdetailide, prototüüpide ja muude ligipääsetava geomeetriaga osade valmistamiseks. Selle peamised tugevused on lihtne programmeerimine, standardne toorikukinnitus, lai materjalide ühilduvus, korduv täpsus ja tõhus tootmine. Selle piirangud ilmnevad siis, kui disain sisaldab peidetud detaile, liitnurki, sügavaid õõnsusi või kriitilisi pindu, mis on jaotatud mitme orientatsiooni vahel.
TiRapidis pakume täppis-CNC-töötlemist ja tootmisteenuseid metall- ja plastdetailide jaoks. Meie meeskond toetab prototüüpe ja väikesemahulist tootmist materjalide ülevaatuse, DFM-tagasiside, 3- ja mitmeteljelise freesimise, mõõtmete kontrolli, pinnaviimistluse ja protsessi valikuga , mis põhineb teie detaili geomeetrial, tolerantsil, eelarvel, kogusel ja tarneaja nõuetel.
















