
El acabado superficial es un paso clave en la fabricación, ya que influye en el aspecto, la sensación al tacto, el ajuste y el rendimiento de una pieza en condiciones de trabajo reales. En el caso de las piezas mecanizadas por CNC, un acabado superficial adecuado puede mejorar la resistencia a la corrosión, el rendimiento ante el desgaste, la calidad del sellado, la adherencia del recubrimiento y el aspecto final del producto.
Esta guía explica qué es el acabado superficial, por qué es importante, los métodos de acabado más comunes, los estándares de rugosidad superficial, los métodos de medición, los factores de coste, las aplicaciones y cómo elegir el acabado superficial adecuado para sus piezas personalizadas.
¿Qué es el acabado de superficies?
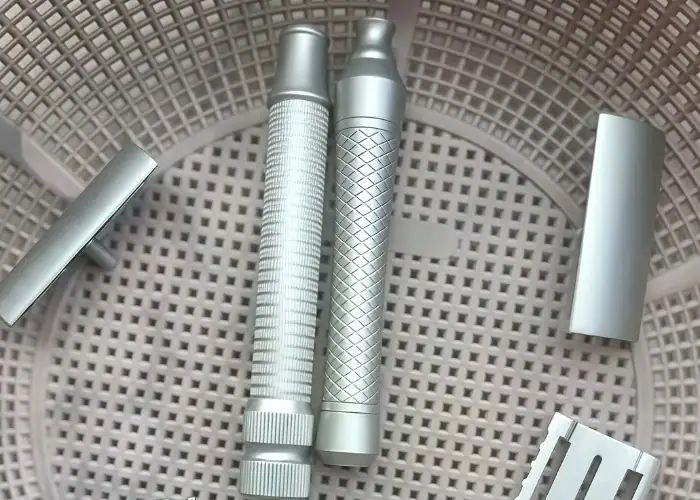
El acabado superficial es el proceso de modificar la superficie de una pieza fabricada para lograr la textura, rugosidad, apariencia, nivel de protección o rendimiento funcional deseados. Puede aplicarse después del mecanizado, la fundición, la forja, la fabricación de chapa metálica, la impresión 3D u otros procesos de fabricación.
En términos sencillos, el acabado superficial controla el estado final de la superficie de la pieza. Una pieza puede requerir una superficie de sellado lisa, un aspecto mate, mayor resistencia a la corrosión, mayor resistencia al desgaste, menor fricción, mayor adherencia del recubrimiento o un acabado estético más limpio. El acabado requerido depende del uso que se le vaya a dar a la pieza.
El acabado superficial no solo mejora la apariencia de una pieza. En muchas aplicaciones de ingeniería, influye directamente en el ensamblaje, el movimiento, el sellado, la vida útil, la limpieza, el rendimiento eléctrico y la vida útil. Por ello, los requisitos de acabado superficial suelen figurar en los planos técnicos y se revisan minuciosamente antes de la producción.
Acabado superficial vs. Acabado de superficie
El acabado superficial y el acabado de superficie están estrechamente relacionados, pero no significan exactamente lo mismo. El acabado superficial suele describir el estado final de la superficie de una pieza, como la rugosidad, la textura, el nivel de brillo, la dirección de las capas o el aspecto visual. Es el resultado que los ingenieros buscan lograr.
El acabado superficial se refiere al proceso utilizado para lograr dicho resultado. Por ejemplo, el pulido, el esmerilado, el granallado, el anodizado, la galvanoplastia, el recubrimiento en polvo, la pasivación, el cepillado y el lapeado son todos procesos de acabado superficial. Cada método modifica la superficie de una manera diferente.
Comprender esta diferencia ayuda a evitar confusiones en las solicitudes de cotización y los planos. Un plano puede especificar un valor de rugosidad superficial, como Ra 1.6 μm, mientras que el fabricante puede elegir el proceso de acabado más adecuado para lograrlo. En otros casos, el plano puede especificar directamente un proceso, como el anodizado negro o la pasivación.
¿Por qué es importante el acabado de la superficie?
El acabado superficial es importante porque la superficie es el área donde una pieza interactúa con su entorno, piezas de acoplamiento, fluidos, recubrimientos, manos, herramientas o componentes móviles. Incluso cuando el material interno es resistente, una superficie deficiente puede causar fugas, fricción, corrosión, mala apariencia o fallas prematuras.
En componentes mecanizados de precisión, un acabado superficial adecuado puede mejorar el ajuste durante el montaje, el sellado, el movimiento deslizante y la consistencia en la inspección. Una superficie rugosa puede retener bien la lubricación en algunos casos, pero también puede aumentar la fricción o dañar las piezas de acoplamiento en otras aplicaciones. Una superficie muy lisa puede favorecer el sellado, pero su producción puede resultar más costosa.
El mejor acabado superficial no siempre es el más liso. Debe ajustarse a la función de la pieza, el material, las tolerancias, el método de producción, el entorno y el presupuesto. Exagerar las especificaciones del acabado puede aumentar el tiempo de mecanizado, el coste del pulido, el tiempo de inspección y el plazo de entrega sin aportar valor real a la pieza final.
Presentación funcional
Las superficies funcionales suelen ser más importantes que las estéticas. Una superficie de sellado, una superficie de apoyo, una guía deslizante, una zona roscada, una zona de contacto de la junta o un conducto de fluido pueden requerir una rugosidad controlada para funcionar correctamente. En estas zonas, el acabado superficial puede afectar a las fugas, el desgaste, la fricción y la estabilidad operativa.
Por ejemplo, una superficie de sellado mecanizada puede requerir un acabado más liso que una pared externa sin contacto. Una pieza deslizante puede necesitar un acabado que equilibre la baja fricción con la retención de aceite. Una superficie de unión puede requerir una rugosidad controlada para que el adhesivo o recubrimiento se adhiera con mayor eficacia.
Antes de especificar un acabado estricto, los ingenieros deben identificar qué superficies son realmente funcionales. Esto ayuda a los fabricantes a centrar el trabajo de acabado en las áreas críticas y evitar costes innecesarios en superficies que no afectan al rendimiento.
Resistencia a la corrosión y al desgaste
El acabado superficial puede mejorar la resistencia a la corrosión mediante la adición de una capa protectora o la eliminación de la contaminación superficial. Procesos como el anodizado, la pasivación, la galvanoplastia, el recubrimiento en polvo y el recubrimiento por conversión química se utilizan habitualmente para proteger las piezas metálicas de la corrosión en entornos exigentes.
La resistencia al desgaste también puede mejorarse mediante tratamientos superficiales o recubrimientos. El anodizado duro, la nitruración, el galvanizado, el pulido y ciertos recubrimientos pueden reducir los daños superficiales, mejorar la resistencia a la abrasión o prolongar la vida útil de las piezas en condiciones de deslizamiento o contacto.
En el caso de las piezas de plástico, el acabado superficial puede centrarse en el desbarbado, el pulido, la limpieza, el control de la textura o la apariencia estética. El método adecuado depende del material, ya que plásticos como el POM, el PEEK, el PTFE, el PVDF, el acrílico y el nailon responden de forma diferente al calor de corte, al pulido y al tratamiento superficial.
Apariencia y calidad de la marca
El acabado superficial también influye en la calidad visual de una pieza. Una superficie lisa, uniforme y bien acabada le da al producto un aspecto más profesional y puede aumentar la confianza del cliente. Esto es especialmente importante para las piezas visibles que se utilizan en productos de consumo, dispositivos médicos, robótica, electrónica y equipos de automatización.
Entre los acabados cosméticos más comunes se incluyen el granallado, el cepillado, el pulido, el anodizado, la pintura, el recubrimiento en polvo y el marcado láser. Estos acabados permiten crear superficies mate, brillantes, texturizadas, de color o con logotipo, según los requisitos del producto final.
Sin embargo, los requisitos estéticos deben ser prácticos. Un pulido muy fino, la coincidencia de color o una apariencia perfecta en geometrías complejas pueden requerir trabajo manual adicional. Si la apariencia es fundamental, se deben confirmar las muestras, las referencias de color, los límites de defectos aceptables y los estándares de inspección antes de la producción.
Elementos principales del acabado superficial
El acabado superficial se suele describir mediante la rugosidad, la ondulación y la disposición de las partículas. Estos elementos ayudan a los ingenieros a definir el grado de suavidad, textura o uniformidad que debe tener una superficie. Comprenderlos resulta útil al interpretar planos o al analizar los requisitos de las piezas con el fabricante.
La rugosidad se refiere a pequeñas irregularidades superficiales causadas por herramientas de corte, abrasivos, moldes o procesos de acabado. La ondulación describe variaciones superficiales más amplias provocadas por vibraciones, deflexiones, deformaciones por calor o condiciones de la máquina. La orientación se refiere a la dirección del patrón superficial predominante.
En la mayoría de los proyectos de mecanizado CNC, la rugosidad es el parámetro que se especifica con mayor frecuencia. Sin embargo, para piezas críticas, la ondulación y el ángulo de contacto también pueden ser importantes. Una superficie de sellado, una superficie de apoyo, una superficie óptica o un componente deslizante pueden requerir un control de superficie más preciso que una superficie mecanizada convencional.
Rugosidad superficial
La rugosidad superficial mide las pequeñas crestas y valles de una superficie. Suele especificarse en los planos mediante valores como Ra, Rz u otros parámetros de rugosidad. Valores de rugosidad más bajos generalmente indican una superficie más lisa, pero el valor requerido depende de la función de la pieza.
En el mecanizado CNC, la rugosidad se ve influenciada por la geometría de la herramienta, la velocidad de avance, la velocidad de corte, el desgaste de la herramienta, el tipo de material, el refrigerante, la trayectoria de la herramienta, la rigidez de la máquina y las pasadas de acabado. Una pasada de acabado fina puede mejorar la calidad de la superficie, pero también aumenta el tiempo de mecanizado.
Los valores de rugosidad muy bajos pueden requerir rectificado, lapeado, pulido u otras operaciones secundarias. Por ello, es importante especificar superficies lisas solo donde sean realmente necesarias.
Ondulación
La ondulación es una variación superficial más amplia que la rugosidad. Puede deberse a vibraciones, traqueteo, deflexión de la herramienta, deformación por calor, sujeción inestable de la pieza o movimiento de la máquina. Una superficie puede tener una rugosidad aceptable, pero aun así fallar debido a la ondulación o a una planitud deficiente.
Esto es importante para piezas que requieren sellado, deslizamiento, contacto con cojinetes o alineación óptica. Una pieza puede parecer lisa al tacto, pero si presenta variaciones onduladas, es posible que no selle correctamente o que no haga contacto uniforme con otro componente.
La ondulación se suele controlar mediante una mayor estabilidad del mecanizado, una sujeción adecuada, la selección de herramientas y la planificación del proceso. Para superficies críticas, los fabricantes pueden necesitar una inspección adicional más allá de la simple medición de la rugosidad.
Dirección de tendido
La dirección del patrón superficial resultante del proceso de fabricación es la dirección del mismo. El fresado, el torneado, el rectificado, el cepillado y el pulido pueden generar diferentes patrones de dirección. Esta dirección puede afectar la fricción, el sellado, la apariencia y el comportamiento ante el desgaste.
Por ejemplo, en piezas torneadas puede aparecer un patrón circular, mientras que en superficies fresadas o cepilladas puede aparecer un patrón lineal. En algunas aplicaciones de sellado, la dirección de las marcas de herramienta puede influir en el riesgo de fugas. En piezas cosméticas, la dirección del patrón puede afectar la uniformidad visual.
Si la dirección de corte es importante, debe indicarse claramente en el plano o confirmarse con el proveedor. De lo contrario, el fabricante podrá elegir la dirección de proceso más eficiente en función de la configuración de mecanizado y la trayectoria de la herramienta.
Tipos comunes de acabados superficiales
Existen muchos tipos de acabados superficiales, cada uno con una finalidad diferente. Algunos métodos eliminan material para alisar o dar forma a la superficie. Otros aplican un recubrimiento para proteger la pieza. Algunos mejoran la apariencia, mientras que otros mejoran la resistencia a la corrosión, al desgaste, la conductividad o la adherencia.
El método adecuado depende del material, la geometría de la pieza, la tolerancia, los requisitos funcionales, el estándar estético y el presupuesto. Un acabado apto para aluminio puede no serlo para acero inoxidable. Un proceso que funciona bien para metales puede no serlo para plásticos.
Para piezas mecanizadas por CNC, el acabado superficial suele seleccionarse tras revisar el plano, el material, la cantidad, la aplicación y las condiciones ambientales. A continuación, se describen los procesos de acabado superficial más comunes utilizados en la fabricación industrial.
Acabado mecanizado
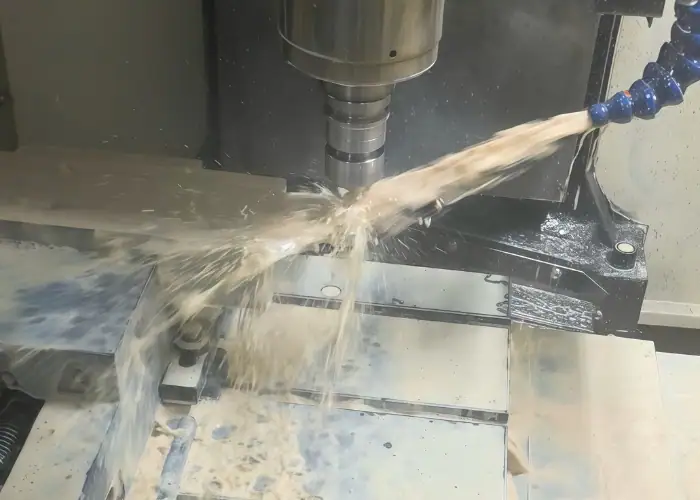
El acabado tal cual se obtiene tras el mecanizado CNC es el estado superficial que queda inmediatamente después de la fabricación. Generalmente presenta marcas de herramienta visibles, pero puede ser preciso y funcional para muchas piezas industriales. Esta suele ser la opción más económica cuando la apariencia no es la prioridad principal.
Las superficies mecanizadas son adecuadas para prototipos, componentes internos, fijaciones, soportes, carcasas y piezas donde la tolerancia funcional es más importante que la apariencia estética. La calidad de la superficie depende de las herramientas de corte, el material, la trayectoria de la herramienta y los parámetros de mecanizado.
Si el dibujo no requiere un acabado especial, el acabado tal cual viene mecanizado suele ser una opción práctica. Ahorra tiempo y costes, ya que no se requiere pulido, recubrimiento ni tratamiento decorativo adicional.
desbarbado
El desbarbado elimina los bordes afilados, las rebabas y los pequeños restos de material no deseado que quedan tras el corte, el taladrado, el fresado, el torneado o el roscado. Es uno de los pasos de acabado más comunes para las piezas mecanizadas por CNC, ya que las rebabas pueden afectar al montaje, la seguridad, el sellado y el aspecto final.
El desbarbado puede realizarse de forma manual, mecánica, química, térmica o mediante vibración, según el tamaño, el material y la geometría de la pieza. En el caso de piezas de precisión, es fundamental un desbarbado cuidadoso, ya que un desbarbado agresivo puede dañar bordes, orificios, roscas o dimensiones críticas.
Los planos de ingeniería deben aclarar si los bordes solo necesitan estar libres de rebabas o si se requiere un chaflán o radio específico. Esto ayuda a evitar confusiones entre la simple eliminación de rebabas y el acabado preciso de los bordes.
Pulido
El pulido crea una superficie más lisa y, a menudo, más brillante al eliminar las marcas superficiales. Puede mejorar la apariencia, reducir la fricción, facilitar la limpieza y contribuir a la creación de superficies selladas u ópticas. El pulido es común en acero inoxidable, aluminio, latón, acrílico y ciertos plásticos de ingeniería.
El nivel de pulido puede variar desde una simple mejora visual hasta un pulido espejo de alto brillo. Cuanto mayor sea el nivel de pulido requerido, mayor será el trabajo manual, el tiempo y el costo. Las formas complejas, las esquinas internas, los orificios pequeños y las cavidades profundas son más difíciles de pulir de manera uniforme.
Al solicitar el pulido, es útil proporcionar una rugosidad objetivo, un estándar visual, una imagen de muestra o el estado de superficie aceptable. El término «pulido» puede tener diferentes significados para distintos proveedores, por lo que una comunicación clara es fundamental.
Trituración
El rectificado utiliza muelas, bandas o herramientas abrasivas para eliminar material y mejorar el acabado superficial, la planitud o la precisión dimensional. Se emplea con frecuencia cuando las superficies mecanizadas requieren tolerancias más estrictas, mayor planitud o un acabado más fino que el que pueden proporcionar el fresado o el torneado convencionales.
El rectificado de superficies es común para piezas metálicas planas, componentes de herramientas, placas de precisión y piezas de acero endurecido. El rectificado cilíndrico se utiliza para ejes, pasadores, casquillos y componentes redondos. El rectificado también puede preparar las superficies antes del recubrimiento o el ensamblaje.
El rectificado incrementa el costo, pero puede ser necesario para aplicaciones de alto rendimiento y tolerancias estrictas. Debe especificarse para superficies críticas, en lugar de aplicarse de forma generalizada a toda la pieza.
Granallado y arenado
El granallado y el chorro de arena utilizan materiales abrasivos para crear superficies mates, uniformes o texturizadas. Estos procesos permiten eliminar marcas de herramientas, limpiar superficies, reducir el brillo y preparar las piezas para el anodizado, la pintura o el recubrimiento.
El granallado con microesferas se utiliza a menudo en piezas de aluminio antes del anodizado para obtener un acabado mate liso. El granallado con arena o abrasivo puede emplearse para una limpieza más profunda o para la preparación de la superficie. La textura final depende del tipo y tamaño del abrasivo, la presión, la distancia y el tiempo de granallado.
El granallado puede mejorar el aspecto, pero podría alterar ligeramente las dimensiones o afectar los bordes afilados. Para piezas con tolerancias estrictas, puede ser necesario el enmascaramiento y el control del proceso para proteger las características críticas.
Cepillado
El cepillado crea una textura lineal direccional en la superficie. Se utiliza habitualmente en acero inoxidable, paneles de aluminio, cubiertas, piezas decorativas y superficies visibles de productos. El resultado suele ser un acabado limpio y satinado.
Un acabado cepillado puede ayudar a disimular pequeños arañazos y marcas de herramientas, pero es fundamental controlar la dirección del cepillado para lograr un aspecto uniforme. Si se ensamblan varias piezas, una dirección de cepillado inconsistente puede dar al producto un aspecto desigual.
El cepillado se utiliza principalmente con fines cosméticos y decorativos. Puede no ser adecuado para formas 3D complejas, cavidades profundas o superficies que requieren un control dimensional muy preciso.
Anodizado
El anodizado es un proceso de acabado electroquímico que se utiliza principalmente para el aluminio. Crea una capa protectora de óxido en la superficie, mejorando la resistencia a la corrosión, al desgaste y la apariencia. También ofrece opciones de color como negro, transparente, rojo, azul, dorado o tonalidades personalizadas.
El anodizado tipo II es común para acabados decorativos y de resistencia general a la corrosión. El anodizado de capa dura tipo III crea una capa más gruesa y resistente para una mayor resistencia al desgaste. La mejor opción depende de la aplicación, el color requerido, la tolerancia y el objetivo de durabilidad.
El anodizado puede afectar ligeramente las dimensiones debido a que la capa de óxido crece sobre la superficie y penetra en ella. Para piezas de precisión, se deben revisar las dimensiones críticas antes de elegir el espesor del anodizado.
Pasivación
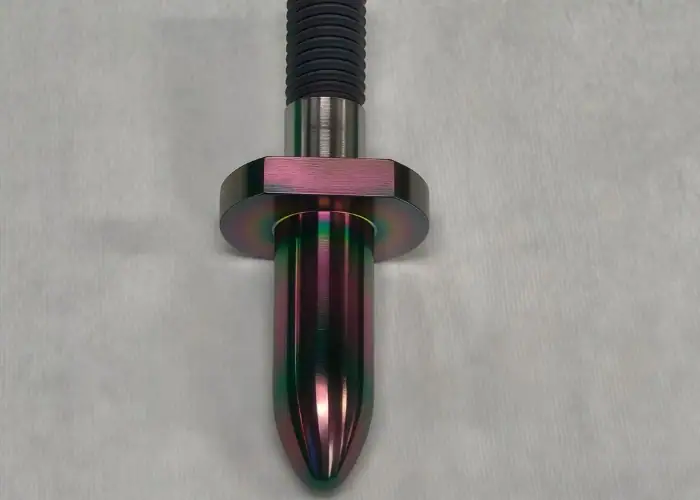
La pasivación se utiliza comúnmente en piezas de acero inoxidable. Elimina el hierro libre y la contaminación superficial para mejorar la resistencia a la corrosión. Este proceso se emplea frecuentemente en componentes médicos, alimentarios, químicos, marinos e industriales.
La pasivación no crea una capa gruesa y visible como la pintura o el recubrimiento. En cambio, refuerza la resistencia natural a la corrosión del acero inoxidable al mejorar la capa pasiva protectora de la superficie. El aspecto final suele ser similar al de la superficie metálica original.
La pasivación resulta útil cuando las piezas de acero inoxidable requieren una mayor resistencia a la corrosión sin modificar significativamente sus dimensiones. Se suele especificar para componentes de acero inoxidable mecanizados con precisión.
galvanoplastia
La galvanoplastia deposita una fina capa de metal sobre la superficie de la pieza. Los tipos de recubrimiento más comunes incluyen el niquelado, el cincado, el cromado, el cobreado, el plateado y el dorado. El recubrimiento puede mejorar la resistencia a la corrosión, la resistencia al desgaste, la conductividad, el aspecto o la dureza superficial.
La elección del recubrimiento adecuado depende del material base, el entorno, los requisitos eléctricos, las condiciones de desgaste y los estándares estéticos. Por ejemplo, el niquelado puede mejorar la resistencia al desgaste y a la corrosión, mientras que el zincado se utiliza a menudo para una protección económica contra la corrosión en el acero.
El espesor del recubrimiento puede afectar las dimensiones, las roscas, los ajustes y las tolerancias. Si una pieza tiene dimensiones de acoplamiento muy ajustadas, el espesor del recubrimiento debe tenerse en cuenta durante el diseño y el mecanizado.
Recubrimiento y pintura en polvo
El recubrimiento en polvo y la pintura añaden una capa protectora o decorativa a la superficie. Se utilizan ampliamente en carcasas, soportes, paneles, marcos, cerramientos y productos industriales a la vista. Estos acabados proporcionan color, protección contra la corrosión y una mejor apariencia.
El recubrimiento en polvo suele crear una capa más gruesa y duradera que muchas pinturas líquidas. Es adecuado para muchas piezas metálicas, pero requiere una preparación y un curado adecuados de la superficie. La pintura ofrece mayor flexibilidad en cuanto a color y acabado, pero su durabilidad puede variar según el tipo de recubrimiento.
Ambos procesos aumentan el grosor, por lo que puede ser necesario enmascarar roscas, orificios, superficies de sellado y zonas de montaje estrechas. También se debe confirmar la coincidencia de color y el nivel de brillo antes de la producción.
Lapeado
El lapeado es un proceso de acabado de precisión que se utiliza para mejorar la planitud, el acabado superficial y la calidad del contacto. Elimina cantidades mínimas de material mediante partículas abrasivas aplicadas entre la pieza y una superficie de lapeado. Se utiliza comúnmente para sellar superficies, fabricar placas de precisión, componentes ópticos, calibres y componentes de alta precisión.
El lapeado permite obtener superficies muy planas y lisas, pero es más lento y costoso que el mecanizado estándar. Generalmente se reserva para superficies críticas donde la planitud y la calidad superficial afectan directamente a la funcionalidad.
Cuando se requiera el lapeado, el plano debe especificar claramente la planitud, la rugosidad, el área y el método de inspección necesarios. Esto ayuda a evitar trabajos de acabado innecesarios en superficies no críticas.
Marcado láser y texturizado de superficies
El marcado láser permite crear texto, logotipos, números de serie, códigos QR o marcas de trazabilidad permanentes en la superficie de una pieza. Es habitual en dispositivos médicos, componentes electrónicos, componentes aeroespaciales, equipos industriales y piezas mecanizadas a medida.
El texturizado láser también permite modificar la superficie para mejorar su apariencia, adherencia, fricción o textura funcional. En comparación con la abrasión mecánica, el procesamiento láser ofrece patrones más controlados y mayor repetibilidad cuando se seleccionan el material y el proceso adecuados.
Los procesos láser son útiles cuando se requiere un marcado permanente, un procesamiento limpio o patrones superficiales controlados. Su idoneidad depende del material, el acabado superficial, el contraste de la marca y las condiciones de aplicación.
Normas y parámetros de rugosidad superficial
Los estándares de rugosidad superficial ayudan a los ingenieros a comunicar con claridad la calidad superficial requerida. En lugar de usar términos como "liso" o "rugoso", los planos emplean parámetros medibles como Ra, Rz, Rt u otros valores. Esto reduce la confusión y hace que la inspección sea más objetiva.
Ra y Rz son dos de los parámetros de rugosidad más comunes. Ra proporciona un valor promedio de rugosidad, mientras que Rz describe la altura promedio entre picos y valles a lo largo de las longitudes de muestreo. Estos valores están relacionados, pero no son directamente intercambiables para aplicaciones críticas.
Para la mayoría de los proyectos de mecanizado CNC, Ra es el parámetro de rugosidad superficial más común. Sin embargo, algunas industrias, países o aplicaciones pueden preferir Rz u otros parámetros. El plano debe especificar el parámetro, el valor, la unidad y la ubicación en la superficie requeridos.
Rugosidad superficial Ra
Ra, o rugosidad media aritmética, representa la desviación promedio del perfil de la superficie con respecto a una línea media. Se utiliza ampliamente porque proporciona un único valor sencillo para la rugosidad de la superficie. Las unidades comunes incluyen micrómetros y micropulgadas.
Un valor Ra más bajo generalmente indica una superficie más lisa. Por ejemplo, una superficie mecanizada en general puede presentar marcas de herramienta visibles, mientras que una superficie pulida finamente tiene un valor de rugosidad mucho menor. Sin embargo, el valor Ra por sí solo puede no mostrar claramente arañazos profundos o defectos aislados.
El valor Ra es útil para el control general del acabado superficial, pero no debe ser el único factor a considerar para superficies críticas de sellado, deslizamiento u ópticas. En esos casos, podrían ser necesarios parámetros adicionales de inspección o rugosidad.
Rugosidad superficial Rz
Rz mide la rugosidad superficial basándose en la diferencia de altura entre picos y valles a lo largo de múltiples longitudes de muestreo. Puede proporcionar más información sobre irregularidades superficiales severas que Ra, ya que se centra más en la diferencia de altura entre picos y valles.
La resistencia a la abrasión (Rz) suele ser útil cuando arañazos, surcos o protuberancias puntuales pueden afectar al funcionamiento. Esto puede ser relevante para superficies de sellado, componentes deslizantes, piezas médicas, ensamblajes de precisión y piezas expuestas a fatiga o desgaste.
Cuando un plano especifica Rz, los fabricantes no deben asumir que es lo mismo que Ra. Ambos valores describen la rugosidad de manera diferente, por lo que el requisito debe revisarse cuidadosamente antes de la producción.
Símbolos de acabado superficial en los dibujos
Los símbolos de acabado superficial indican a los fabricantes qué superficies requieren un acabado específico y qué valor o proceso se necesita. Estos símbolos pueden incluir valores de rugosidad, tolerancia de mecanizado, dirección de aplicación, longitud de muestreo o notas sobre el proceso de acabado.
Es importante que las indicaciones de los planos sean claras, ya que las distintas superficies de una misma pieza pueden requerir acabados diferentes. Una superficie de sellado puede necesitar un acabado fino, mientras que una superficie externa sin contacto puede aceptarse tal como se obtiene del mecanizado. Aplicar el mismo acabado preciso a todas las superficies puede aumentar innecesariamente los costos.
Si el símbolo del acabado superficial no es claro, el proveedor debe solicitar confirmación antes de la fabricación. Esto es especialmente importante cuando las piezas requieren pulido, recubrimiento, lapeado, sellado de superficies o un acabado estético.
Cómo se mide el acabado superficial
El acabado superficial se mide para confirmar si la pieza cumple con los requisitos del plano. La medición puede realizarse con herramientas de contacto, sistemas sin contacto, inspección visual, muestras de comparación o equipos de metrología especiales, según la precisión y el tipo de superficie.
Un perfilómetro se utiliza habitualmente para medir la rugosidad superficial. Recorre la superficie y registra pequeñas variaciones de altura, para luego calcular valores de rugosidad como Ra o Rz. Esto resulta útil para numerosas superficies mecanizadas, caras de sellado y componentes de precisión.
Para superficies delicadas, superficies ópticas, acabados muy finos o áreas donde la medición por contacto podría dañar la superficie, se pueden utilizar métodos sin contacto, como la medición óptica, el escaneo láser o la interferometría. El método de inspección debe ajustarse a los requisitos de la pieza y a la norma del sector.
Inspección visual y táctil
La inspección visual comprueba el aspecto de la superficie, el color, el brillo, los arañazos, las manchas, las marcas de herramientas, los defectos del recubrimiento y la uniformidad general. Es importante para las piezas cosméticas y los componentes visibles del producto. La inspección táctil también puede ayudar a detectar rebabas, bordes afilados o asperezas evidentes.
Sin embargo, la inspección visual y táctil no puede sustituir la medición de la rugosidad cuando un plano especifica Ra o Rz. Una superficie puede parecer lisa, pero aun así no alcanzar el valor de rugosidad requerido. Otra superficie puede parecer mate, pero seguir siendo funcional y cumplir con las especificaciones.
Para las piezas cosméticas, es útil proporcionar muestras, imágenes o criterios de aceptación. Esto reduce la subjetividad en la evaluación y hace que la inspección sea más uniforme.
Prueba de rugosidad
Las pruebas de rugosidad proporcionan un valor cuantificable de la textura superficial. Se puede utilizar un perfilómetro portátil o de sobremesa, según el tamaño de la pieza, el acceso a la superficie y los requisitos de precisión. Es fundamental seleccionar correctamente la dirección de medición, la longitud de muestreo y la ubicación en la superficie.
Para piezas con marcas de herramienta direccionales, es importante medir perpendicularmente a la dirección de la herramienta. Si no se controla la dirección de la medición, los resultados de la rugosidad pueden variar. Por ello, la planificación de la inspección es fundamental para superficies críticas.
Si la pieza presenta detalles pequeños, superficies curvas, cavidades profundas o bordes frágiles, la medición estándar de la rugosidad puede resultar difícil. En estos casos, el proveedor y el cliente deben acordar un método de inspección práctico.
Acabado superficial para piezas mecanizadas por CNC
El mecanizado CNC permite crear dimensiones precisas y superficies funcionales, pero el acabado resultante no siempre cumple con los requisitos del producto final. El acabado superficial se suele aplicar cuando la pieza necesita una mejor apariencia, resistencia a la corrosión, resistencia al desgaste, estanqueidad o un rendimiento especial.
El acabado debe considerarse desde las primeras etapas del diseño. Algunos acabados aumentan el grosor, eliminan material, redondean los bordes, cambian el color, afectan las tolerancias o requieren enmascaramiento. Si no se considera el proceso de acabado antes del mecanizado, la pieza final puede presentar problemas de ajuste o montaje.
Para el fresado CNC de precisión , es importante definir qué superficies son críticas y cuáles pueden permanecer estándar. Esto permite al fabricante controlar los costos sin dejar de cumplir con los requisitos funcionales.
Piezas de metal CNC
Las piezas metálicas mecanizadas por CNC suelen someterse a procesos de acabado como anodizado, pasivación, granallado, cepillado, pulido, óxido negro, galvanoplastia, recubrimiento en polvo, pintura y marcado láser. La elección depende del material y la aplicación.
Las piezas de aluminio suelen anodizarse para mejorar su resistencia a la corrosión y su apariencia. Las piezas de acero inoxidable pueden pasivarse o pulirse. Las piezas de acero pueden requerir óxido negro, zincado, niquelado, tratamiento térmico o recubrimiento. Las piezas de latón y cobre pueden pulirse, chaparse o dejarse en su estado natural, según la aplicación.
Cada acabado tiene sus propias consideraciones de diseño. El espesor del recubrimiento, el enmascaramiento, la variación de color, la preparación de la superficie y el impacto de las tolerancias deben revisarse antes de la producción.
Piezas de plástico CNC
Dependiendo del material, las piezas de plástico mecanizadas por CNC pueden requerir desbarbado, pulido, pulido con vapor, pulido con llama, lijado, cepillado, marcado láser o limpieza. Algunos plásticos se mecanizan sin problemas, mientras que otros pueden rebabar, manchar, fundirse o deformarse si no se controlan los parámetros de corte.
El acrílico puede pulirse para lograr una mayor claridad óptica. El POM y el nailon pueden requerir un desbarbado cuidadoso. El PTFE y el PP son más blandos y pueden necesitar atención especial para reducir la deformación. El PEEK, el PPSU, el PVDF y el Ultem suelen requerir un mecanizado controlado para mantener las dimensiones y la calidad de la superficie.
A diferencia de los metales, muchos plásticos no son aptos para los recubrimientos metálicos comunes. Antes de seleccionar un método de acabado, se deben evaluar el comportamiento del material, su sensibilidad a la temperatura y su compatibilidad química.
¿Cómo afecta el acabado de la superficie al coste?
El acabado superficial puede afectar significativamente el costo, ya que implica tiempo de procesamiento, inspección, manipulación, enmascaramiento, riesgo de retrabajo y, en ocasiones, mano de obra. Cuanto más estricto sea el requisito de acabado, más costosa puede resultar la pieza.
Un acabado mecanizado general suele ser más económico que un acabado pulido o recubierto. Pulir una pequeña zona de sellado puede resultar económico, pero una superficie grande y compleja con acabado espejo puede requerir un trabajo manual considerable. Unos valores de rugosidad superficial (Ra) muy ajustados en todas las superficies también pueden aumentar el tiempo de mecanizado.
La mejor estrategia de costos consiste en aplicar acabados rigurosos solo donde sea necesario. Las superficies no críticas a menudo pueden permanecer sin acabado, mientras que las superficies de sellado, las superficies deslizantes o las áreas cosméticas visibles reciben el proceso de acabado requerido.
Área De Superficie
Las superficies más grandes requieren más tiempo de acabado. El pulido, el lijado, el granallado, el recubrimiento y la inspección se encarecen a medida que aumenta la superficie a tratar. Las formas complejas pueden ralentizar aún más el proceso.
Si solo una cara requiere un acabado fino, el plano debe especificarla claramente. Esto evita el acabado innecesario de toda la pieza. Los diseñadores también pueden añadir superficies de contacto, almohadillas o zonas de sellado localizadas para reducir la cantidad de acabado de precisión necesario.
Reducir la superficie acabada es una de las formas más eficaces de controlar los costes sin reducir el rendimiento de la pieza.
Geometría y accesibilidad
La geometría de la pieza influye en la dificultad del acabado. Las superficies externas planas suelen ser más fáciles de acabar que las cavidades profundas, las ranuras estrechas, las esquinas internas, los orificios pequeños y las superficies curvas complejas. Si las herramientas o los materiales no pueden alcanzar fácilmente una zona, el acabado se vuelve más difícil.
Las esquinas internas afiladas pueden ser difíciles de pulir. Los orificios ciegos profundos pueden retener productos químicos de recubrimiento o abrasivos. Las paredes delgadas pueden deformarse durante el acabado. La geometría compleja puede requerir enmascaramiento, accesorios especiales o trabajo manual.
Antes de finalizar un diseño, conviene comprobar si todas las superficies especificadas pueden acabarse de forma uniforme y si se pueden inspeccionar correctamente.
Impacto de la tolerancia
Algunos procesos de acabado eliminan material, mientras que otros lo añaden. El esmerilado, el pulido y el lapeado eliminan pequeñas cantidades de material. El anodizado, el galvanizado, la pintura y el recubrimiento en polvo aumentan el grosor de la superficie. Ambos efectos pueden influir en las dimensiones finales.
Para piezas con tolerancias ajustadas, es importante considerar el proceso de acabado durante el mecanizado. Dependiendo del tratamiento final, la pieza podría requerir un mecanizado ligeramente inferior o superior a las dimensiones requeridas. Las roscas, los orificios, los agujeros, los ajustes deslizantes y las superficies de sellado requieren especial atención.
Si los requisitos de tolerancia y acabado entran en conflicto, el fabricante deberá revisar el plano y proponer un plan de proceso práctico antes de la producción.
¿Cómo elegir el acabado de superficie adecuado?
Para elegir el acabado superficial adecuado, es fundamental comprender la función de la pieza. Una cubierta decorativa, un componente de sellado, una pieza deslizante, un soporte resistente a la corrosión y un componente de un dispositivo médico pueden requerir acabados diferentes, incluso si están fabricados con el mismo material.
Los ingenieros deben tener en cuenta el entorno operativo, el material, la tolerancia, la apariencia, el desgaste, la corrosión, la limpieza, la adherencia del recubrimiento, el sellado y el costo. El acabado debe contribuir a la función real de la pieza, en lugar de simplemente aparentar una superficie más lisa o un mayor costo.
Una solicitud de cotización clara ayuda a los proveedores a elegir el proceso adecuado y evitar suposiciones. Siempre que sea posible, incluya planos, archivos 3D, grado del material, valores de rugosidad superficial, tipo de acabado, color, cantidad, estándar de inspección y entorno de aplicación.
Adapta el acabado a la función.
El acabado debe seleccionarse en función de la función de la pieza. Si debe sellar fluidos, priorice la rugosidad, la planitud y la calidad del contacto. Si está expuesta a la corrosión, elija un tratamiento protector. Si es visible, defina el estándar estético.
Evite utilizar un único requisito de acabado universal para todas las superficies. Una pieza puede requerir un acabado de alta calidad solo en una cara funcional. En otras áreas, pueden ser aceptables las marcas de mecanizado estándar.
Este enfoque mejora el rendimiento al tiempo que controla los costes de fabricación.
El acabado debe coincidir con el material.
Los distintos materiales responden de manera diferente a los procesos de acabado. El aluminio es apto para el anodizado, pero el acero inoxidable no se anodiza de la misma forma. El acero inoxidable suele someterse a pasivación o pulido. El acero al carbono puede requerir óxido negro, recubrimiento, pintura o protección contra la corrosión.
Los plásticos de ingeniería también requieren una selección cuidadosa. El acrílico se puede pulir para mayor claridad, mientras que el PTFE y el PP son más blandos y pueden requerir un desbarbado especial. El PEEK, el PVDF, el PPSU y el Ultem se pueden mecanizar con buenos resultados, pero el acabado debe ser compatible con su comportamiento térmico y químico.
Antes de seleccionar un acabado, confirme que el material y el proceso sean compatibles.
Confirme los requisitos cosméticos con anticipación.
Es importante confirmar los requisitos estéticos antes de la producción, ya que las expectativas visuales pueden ser subjetivas. Términos como "liso", "mate", "brillante", "pulido" o "sin arañazos" pueden significar cosas diferentes para distintas personas.
Para las piezas visibles, proporcione referencias de color, fotografías, muestras, requisitos de brillo, estándares de textura superficial o límites de defectos aceptables. Esto es especialmente importante para el aluminio anodizado, las piezas granalladas, el acero inoxidable pulido y los componentes plásticos decorativos.
La confirmación temprana reduce el riesgo de tener que rehacer el trabajo y ayuda al proveedor a estimar los costes con mayor precisión.
Aplicaciones del acabado de superficies
El acabado superficial se utiliza en muchos sectores industriales, ya que prácticamente todas las piezas fabricadas tienen requisitos específicos en cuanto a su superficie. El acabado exacto depende de la función, el material, la exposición a la intemperie y las necesidades estéticas de la pieza.
En las industrias de alto rendimiento, el acabado superficial puede afectar la seguridad, la fiabilidad, la limpieza y la vida útil de las piezas. En los productos de consumo, puede afectar la apariencia, la textura, la calidad de la marca y la percepción del cliente. En la maquinaria de precisión, puede afectar el movimiento, el sellado y la precisión del ensamblaje.
En el caso de las piezas mecanizadas por CNC, el acabado superficial se suele elegir para mejorar tanto el rendimiento como la presentación.
Semiconductores
Los equipos para semiconductores suelen requerir superficies limpias, resistentes a la corrosión y dimensionalmente estables. Las piezas utilizadas en la manipulación de productos químicos, sistemas de vacío, fijaciones y ensamblajes de precisión pueden necesitar un acabado superficial controlado, pulido, pasivación, anodizado o una limpieza especial.
Automatización
Los equipos de automatización utilizan numerosas piezas mecanizadas, soportes, pinzas, fijaciones, rieles y carcasas. El acabado superficial puede mejorar la resistencia al desgaste, reducir las rebabas, proteger las piezas de aluminio y dar un aspecto profesional a los componentes visibles de la máquina.
Capacitador de Alto Voltaje para la Industria: Rendimiento y Fiabilidad
Las piezas de equipos industriales pueden requerir resistencia a la corrosión, resistencia al desgaste o recubrimientos duraderos. El acabado superficial se utiliza para bastidores, carcasas, ejes, placas, soportes, válvulas, piezas de bombas y componentes mecanizados a medida.
Electrónica
Los componentes electrónicos pueden requerir acabados estéticos, aislamiento, conductividad, protección contra la corrosión o marcado láser. Las carcasas de aluminio, los disipadores de calor, los conectores y los accesorios de precisión suelen utilizar anodizado, recubrimiento, pulido o marcado.
Robótica
Los componentes robóticos suelen requerir materiales ligeros, un aspecto impecable, control del desgaste y superficies de ensamblaje precisas. El acabado superficial contribuye a mejorar la durabilidad, la calidad del movimiento y el aspecto general de brazos, articulaciones, soportes, pinzas y carcasas.
Aeroespacial
Las piezas aeroespaciales suelen requerir una calidad superficial estricta, protección contra la corrosión, trazabilidad e inspección. Los procesos de acabado pueden mejorar el rendimiento ante la fatiga, la resistencia al desgaste, el sellado y la durabilidad ambiental.
Dispositivos médicos
Los componentes médicos pueden requerir superficies lisas, resistencia a la corrosión, limpieza, pasivación, pulido o marcado para su trazabilidad. La calidad del material, el acabado y la documentación son especialmente importantes en proyectos relacionados con el sector médico.
Motorium
Las piezas de automoción utilizan acabados superficiales para la protección contra la corrosión, la resistencia al desgaste, la apariencia y la durabilidad. Los procesos comunes incluyen recubrimiento, galvanizado, anodizado, pulido, granallado y marcado láser.
Preguntas Frecuentes
¿Cuál es la diferencia entre acabado superficial y rugosidad superficial?
El acabado superficial es el proceso utilizado para modificar la superficie de una pieza, mientras que la rugosidad superficial es un parámetro medible del estado final de la superficie. Los valores de rugosidad, como Ra o Rz, ayudan a definir el grado de suavidad o rugosidad de una superficie.
¿Qué acabado superficial es el mejor para las piezas mecanizadas por CNC?
No existe un único acabado óptimo para todas las piezas mecanizadas por CNC. El acabado tal cual se obtiene es rentable para prototipos funcionales, el anodizado es común para el aluminio, la pasivación es adecuada para el acero inoxidable, el pulido mejora la apariencia o el sellado, y el recubrimiento o chapado puede mejorar la resistencia a la corrosión.
¿Un acabado superficial más liso siempre significa una pieza de mejor calidad?
No. Una superficie más lisa no siempre es mejor. Algunas piezas requieren una rugosidad controlada para la lubricación, la unión, la adherencia del recubrimiento o su correcto funcionamiento. Los acabados muy lisos también pueden aumentar el costo, por lo que el acabado debe ser adecuado para la aplicación específica.
¿Qué información debo proporcionar para el acabado de la superficie?
Deberá proporcionar el material, los planos, los archivos 3D, los valores de rugosidad requeridos, el tipo de acabado, el color, el espesor del recubrimiento, las áreas de enmascaramiento, el estándar estético, la cantidad y el entorno de trabajo. Esto ayudará al proveedor a cotizar y fabricar la pieza correctamente.
Conclusión
El acabado superficial es fundamental en la fabricación, ya que influye en la apariencia, la resistencia a la corrosión, el desgaste, el sellado, el ensamblaje y la fiabilidad del producto. El acabado adecuado debe coincidir con el material de la pieza, su función, las tolerancias, el entorno y el presupuesto previsto.
En TiRapid , ofrecemos servicios de mecanizado CNC de precisión y acabado superficial para piezas de metal y plásticos de ingeniería. Envíenos sus planos 2D, archivos 3D, requisitos de material, cantidad y expectativas de acabado, y nuestro equipo le ayudará a encontrar la mejor solución para su proyecto.
















