
El mecanizado de hélices es el proceso de fabricación o acabado de las palas, bujes, ejes y elementos de montaje para cumplir con las dimensiones y los requisitos de superficie especificados. Debido a que las palas de las hélices presentan perfiles retorcidos, curvatura variable y transiciones complejas, la precisión del mecanizado afecta directamente a la geometría, el equilibrio y el ajuste de las palas durante el montaje. El fresado CNC, en particular el mecanizado de 5 ejes, se utiliza ampliamente para controlar estas características exigentes.
Esta guía explica los métodos de mecanizado de hélices, los materiales adecuados y el proceso completo de fabricación CNC. También aborda las diferencias entre el mecanizado CNC y el manual, la planificación de la trayectoria de la herramienta, la medición del paso de las palas, los desafíos del mecanizado, la inspección dimensional y el control de calidad.
¿Qué es el mecanizado de hélices?
El mecanizado de hélices es un proceso de fabricación de precisión que elimina material de una pieza fundida, forjada o maciza para crear las superficies de las palas, las características del buje y la geometría de montaje especificadas. Utiliza torneado CNC, fresado, mecanizado multieje y acabado controlado para lograr la precisión dimensional y superficial requerida.
Componentes principales de la hélice y geometría de las palas
Una hélice se compone principalmente de palas y un cubo central. Las características importantes de las palas incluyen la superficie de presión, la superficie de succión, el borde de ataque, el borde de salida, el filete de la raíz y la punta. El cubo contiene la interfaz de montaje que conecta el conjunto al eje o al sistema de transmisión.
La geometría de la pala se describe mediante el diámetro, el paso, la longitud de la cuerda, la distribución del espesor, el ángulo de ataque y la inclinación. Estos parámetros determinan cómo interactúa la pala con el fluido circundante y cómo se transfieren las cargas mecánicas al cubo.
Para el mecanizado, la raíz de la pala y las superficies curvas son particularmente exigentes. Su curvatura variable y el acceso restringido de la herramienta requieren una geometría CAD precisa, una sujeción estable de la pieza y operaciones de acabado cuidadosamente planificadas.
Cómo el ángulo y el perfil de la pala afectan al rendimiento?
El paso de las palas es la distancia axial teórica que avanza una hélice en una revolución sin deslizamiento. El perfil de las palas describe la forma y el grosor de las secciones individuales. Ambos influyen en la generación de empuje, la carga hidrodinámica, el comportamiento de cavitación y la vibración.
A un radio determinado, el paso geométrico está relacionado con el ángulo de paso local. Las distintas secciones de las palas pueden tener ángulos de paso diferentes, incluso cuando la hélice está diseñada con un paso aproximadamente constante.
Los errores de mecanizado pueden modificar los ángulos locales de las palas o la distribución del espesor. Estas diferencias pueden alterar el flujo y la carga previstos, por lo que la reproducción precisa del perfil es fundamental para un rendimiento constante de la hélice.
¿Qué componentes de la hélice se pueden mecanizar mediante CNC?
El mecanizado CNC permite fabricar o acabar palas de hélice, bujes, orificios de ejes, interfaces de montaje, ejes y determinados componentes prototipo. El proceso adecuado depende de las dimensiones del componente, el material, la complejidad de la superficie y si se trata de una pieza nueva o una pieza fundida existente.
El fresado CNC se utiliza normalmente para superficies de palas complejas, mientras que el torneado y el mandrinado CNC suelen ser adecuados para características rotacionales.
Palas y bujes de hélices marinas
Las palas y los bujes de las hélices marinas son aplicaciones importantes del mecanizado CNC de precisión. Una hélice fundida puede requerir una eliminación significativa de material antes de que la geometría final de sus palas y las superficies de montaje cumplan con el diseño.
El mecanizado de las palas implica el tratamiento de la superficie de presión, la zona de succión, las transiciones de la raíz y los bordes exteriores. Debido a que estas superficies presentan curvaturas variables, es fundamental controlar la orientación de la herramienta para evitar interferencias y errores de perfil no deseados.
El cubo generalmente requiere caras frontales mecanizadas, orificios, conicidades u otros elementos de posicionamiento. Establecer con precisión el eje del cubo proporciona una referencia fiable para las operaciones posteriores de la pala y la inspección final.
Ejes de hélice e interfaces de montaje
Los ejes de hélice son principalmente componentes rotativos, por lo que el torneado CNC resulta adecuado para producir diámetros de eje, hombros, roscas, conicidades e interfaces de cojinetes.
Los elementos de montaje pueden incluir chaveteros, bridas, orificios para pernos y superficies de contacto de precisión. Estos elementos deben fabricarse de acuerdo con el diseño de acoplamiento y conexión del eje seleccionado.
Los requisitos más importantes son el ajuste funcional y la alineación. Una cuchilla mecanizada con precisión no puede compensar un orificio en el cubo o una interfaz del eje que genere una excentricidad inaceptable o problemas de montaje.
Hélices personalizadas y componentes prototipo
Las hélices personalizadas y los componentes prototipo se pueden mecanizar mediante CNC cuando un diseño existente no es adecuado o se requiere evaluar una nueva geometría. Algunos ejemplos son las hélices pequeñas, las palas experimentales, los componentes a escala de maquetas y las interfaces mecánicas especializadas.
El mecanizado directo a partir de material sólido puede resultar práctico para prototipos o componentes pequeños, ya que evita algunos de los requisitos de utillaje asociados a la fundición. Sin embargo, el consumo de material y el tiempo de mecanizado pueden ser significativamente mayores.
Un prototipo debe reproducir las características funcionales previstas, en lugar de simplemente asemejarse a la pieza final. Entre las consideraciones importantes se incluyen el grosor de la hoja, la precisión del montaje, el estado de la superficie y la compatibilidad con el método de inspección planificado.
¿Qué materiales se utilizan en el mecanizado de hélices?
Los materiales más comunes para el mecanizado de hélices incluyen bronce de níquel-aluminio, bronce de manganeso, acero inoxidable, aleaciones de aluminio y ciertas aleaciones de titanio. La selección del material depende de la resistencia a la corrosión, la resistencia mecánica, el comportamiento ante la fatiga, el peso, el entorno operativo y el coste del mecanizado.
Las hélices marinas suelen utilizar aleaciones a base de cobre, ya que ofrecen una combinación útil de resistencia a la corrosión y rendimiento mecánico. Otros materiales pueden ser más adecuados para aplicaciones más pequeñas, especializadas o no marinas.
Aleaciones de bronce y cobre para hélices marinas
El bronce de níquel-aluminio se utiliza ampliamente en la propulsión marina debido a que combina una buena resistencia a la corrosión con resistencia mecánica y durabilidad. El bronce de manganeso y las aleaciones de cobre relacionadas también se utilizan en la fabricación de hélices.
Estos materiales se suelen suministrar en forma de piezas fundidas. El plan de mecanizado debe tener en cuenta el estado del material, el margen de fundición, los posibles defectos superficiales y la geometría de las palas terminadas.
Los parámetros de corte y las herramientas deben seleccionarse según la aleación específica. Incluso las aleaciones de cobre muy similares pueden diferir en dureza, comportamiento de corte y desgaste de la herramienta, por lo que no se debe aplicar automáticamente una misma estrategia de mecanizado a todos los grados de bronce.
Aleaciones de acero inoxidable, aluminio y titanio
El acero inoxidable puede seleccionarse para hélices o componentes relacionados cuando su resistencia, resistencia a la corrosión o los requisitos de la aplicación justifiquen su uso. Las condiciones de mecanizado dependen del grado específico de acero inoxidable.
Las aleaciones de aluminio ofrecen menor densidad y un mecanizado relativamente eficiente, lo que las hace atractivas para prototipos y componentes ligeros específicos. Su idoneidad para uso marino debe evaluarse frente a la corrosión, las cargas mecánicas y la exposición ambiental.
Las aleaciones de titanio ofrecen una alta resistencia específica y resistencia a la corrosión en determinados entornos, pero son más caras y difíciles de mecanizar. El calor de corte, el desgaste de la herramienta y la integridad de la superficie requieren un control preciso.
Cómo afectan las propiedades del material a la maquinabilidad?
Las propiedades del material afectan las fuerzas de corte, el desgaste de la herramienta, el acabado superficial, la formación de virutas y el tiempo de mecanizado. La dureza por sí sola no basta para predecir si un material de hélice será fácil de mecanizar.
La conductividad térmica, el endurecimiento por deformación, la composición de la aleación y la microestructura pueden influir en el proceso de mecanizado. Las piezas fundidas también pueden presentar variaciones en el margen de mecanizado o en las condiciones del material, según la zona afectada.
Una comparación de materiales útil es:
| Material | Ventaja principal | Consideraciones sobre el mecanizado | Aplicación típica |
| Bronce de níquel-aluminio | Resistencia a la corrosión marina | Desgaste de la herramienta y variabilidad en la fundición | Palas de hélice marinas |
| Manganeso Bronce | Resistencia y uso en servicios marítimos | Comportamiento de corte dependiente de la aleación | Hélices marinas |
| Acero Inoxidable | Resistencia y corrosión | Endurecimiento por calor y trabajo | Hélices y ejes especializados |
| Aleación de aluminio | Peso ligero y buena maquinabilidad | Rebabas y posible distorsión | Prototipos y piezas ligeras |
| Aleación de titanio | Alta resistencia específica | Concentración de calor y desgaste de la herramienta | Componentes especializados |
La selección de materiales siempre debe ajustarse a los requisitos de diseño y funcionamiento aprobados, y no únicamente a la facilidad de mecanizado.
¿Cómo se comparan el mecanizado CNC y el mecanizado manual de hélices?
El mecanizado CNC de hélices utiliza movimientos de herramientas programados para producir geometrías de palas repetibles, mientras que el mecanizado manual depende en mayor medida del corte, el rectificado y el acabado controlados por el operario. El CNC suele ser más adecuado para perfiles complejos y repetibles, mientras que los métodos manuales siguen siendo útiles para correcciones y operaciones de acabado específicas.

Mecanizado convencional y acabado manual
El mecanizado convencional se utiliza habitualmente para caras de bujes accesibles, orificios y otras características sencillas. El rectificado y el ajuste manuales también pueden emplearse para ajustes localizados o correcciones de superficie.
El mecanizado manual de las cuchillas requiere una medición precisa y una eliminación controlada del material. Un rectificado excesivo puede alterar el grosor, la forma del filo o la geometría relacionada con el paso de la cuchilla, lo que hace necesarias inspecciones repetidas.
Estos métodos pueden ser valiosos para la reparación y el acabado, pero se vuelven menos eficientes cuando grandes superficies de forma libre deben coincidir con precisión con un modelo CAD detallado en varias palas.
3 ejes vs. 5-Mecanizado CNC de ejes
Las máquinas CNC de 3 ejes son eficaces para el mecanizado de superficies de bujes, orificios accesibles, taladrado y ciertas características de las palas. Suelen ser económicas cuando la herramienta puede alcanzar las superficies requeridas sin necesidad de reposicionamientos excesivos.
Las máquinas CNC de 5 ejes ofrecen un mayor control sobre la orientación de la herramienta. Esto las hace especialmente útiles para palas retorcidas, transiciones de raíz curvas y zonas donde el cubo o las palas adyacentes restringen el acceso de la herramienta.
El mecanizado CNC de 5 ejes no garantiza automáticamente una mayor precisión. La calibración de la herramienta, la dinámica de la máquina, la fijación de las piezas, la interpolación y la programación CAM siguen siendo factores determinantes para que el proceso pueda reproducir la geometría requerida.
| Método | Fuerza principal | Limitación principal | Trabajo adecuado |
| Acabado manual | Corrección localizada | Consistencia dependiente del operador | Reparación y ajuste final |
| CNC 3-Axis | Geometría simple y eficiente | Orientación restringida de la herramienta | Centros y funciones accesibles |
| CNC multieje indexado | Orientaciones controladas múltiples | Reorientación continua limitada | Regiones seleccionadas de la hoja |
| CNC de 5 ejes simultáneos | Orientación continua de herramientas | Mayor complejidad de programación | Superficies de palas complejas |
Cómo seleccionar el método de mecanizado adecuado?
El método de mecanizado debe seleccionarse en función de la geometría de la pala, la accesibilidad, los requisitos dimensionales y el volumen de producción. Las características sencillas del eje no requieren necesariamente equipos de 5 ejes.
Para una cuchilla compleja, los ingenieros deben examinar el alcance de la herramienta, la interferencia entre cuchillas adyacentes, los requisitos de acabado de la superficie y el número de configuraciones necesarias.
Un proceso eficaz puede combinar el torneado del cubo, el mecanizado de 3 ejes para las zonas accesibles y el acabado de 5 ejes para las palas. Este enfoque permite reducir el tiempo de mecanizado innecesario sin comprometer la precisión de las superficies críticas.
¿Cómo se mecanizan las hélices mediante CNC?
Las hélices se mecanizan mediante CNC, siguiendo procesos como la preparación CAD/CAM, el posicionamiento de la pieza, el mecanizado del cubo, el desbaste de las palas, el mecanizado de la raíz y los bordes, el acabado de precisión y la inspección dimensional. La secuencia de operaciones está diseñada para mantener referencias precisas y evitar deformaciones durante la eliminación de material de la pieza.
En el mecanizado de hélices de barcos, el material de partida suele ser una pieza fundida con un margen considerable. Por lo tanto, el plan de mecanizado debe tener en cuenta tanto la geometría final como el estado de la pieza de entrada.
Programación CAD/CAM y planificación de trayectorias de herramientas
La programación CAD/CAM convierte la geometría tridimensional de la hélice en trayectorias de mecanizado. Los modelos precisos deben definir la superficie de presión, la superficie de succión, las raíces de las palas, los bordes y las interfaces de montaje.
La planificación de la trayectoria de la herramienta determina la dirección de corte, el acoplamiento de la herramienta, el avance lateral, el margen de mecanizado y la orientación de la herramienta. Para operaciones de 5 ejes, el sistema CAM también debe tener en cuenta el portaherramientas, los límites de la máquina y la posible interferencia con las cuchillas adyacentes.
La simulación es fundamental para comprobar colisiones, sobrepasos y zonas de material sin cortar. La trayectoria de herramienta más adecuada se ajusta a la superficie real y a los requisitos de la máquina, en lugar de asumir que una dirección de corte universal es ideal para todas las hélices.
Configuración de la hélice y del sistema de sujeción de piezas
La configuración de la hélice establece la relación entre la pieza de trabajo, las coordenadas de la máquina y los puntos de referencia de diseño. El eje del cubo y las caras de referencia seleccionadas se utilizan habitualmente para crear un sistema de coordenadas de mecanizado coherente.
Los dispositivos de sujeción deben mantener la pieza de trabajo firmemente sujeta, permitiendo al mismo tiempo que la herramienta de corte acceda a las superficies necesarias. Las hélices grandes presentan desafíos adicionales debido a su masa, la envergadura de sus aspas y la escasez de puntos de apoyo.
Antes del mecanizado, los ingenieros deben comprobar la estabilidad de la sujeción, la holgura de la pieza, el recorrido de la máquina y la interferencia de la fijación. Un sistema que sea preciso en reposo también debe permanecer estable bajo las fuerzas de corte.
Mecanizado del buje y el orificio de la hélice
El mecanizado del cubo suele incluir el refrentado, el torneado, el mandrinado, el mecanizado cónico y la preparación de chaveteros u otros elementos de montaje. Las operaciones correctas dependen del diseño de la hélice.
Es importante establecer superficies de referencia precisas para el buje, ya que estas características influyen en la configuración posterior y en la relación entre la hélice y su eje.
Para interfaces con o sin chaveta, las dimensiones deben ajustarse a las especificaciones de montaje. La geometría del orificio, el área de contacto, la alineación y la disposición de la fijación no deben asumirse a partir de un diseño genérico de hélice.
Mecanizado en bruto de la cara y el dorso de la hoja
El desbaste de las palas elimina el exceso de material de las superficies de presión y succión, conservando suficiente para el acabado. Las piezas fundidas marinas de gran tamaño pueden requerir un desbaste considerable antes de que los perfiles de las palas alcancen su forma final.
El mecanizado de ambas caras debe planificarse cuidadosamente, ya que la eliminación de material modifica la rigidez local y puede afectar la estabilidad de la pieza.
Una estrategia de desbaste equilibrada reduce los cortes localizados excesivos y preserva el soporte donde es necesario. Las comprobaciones intermedias permiten identificar variaciones inesperadas del material, defectos de fundición o geometría que requieran ajustes antes del acabado.
Mecanizado de la raíz, el borde de ataque y el borde de salida de la pala.
La raíz de la pala conecta la pala con el cubo y suele presentar redondeos complejos. Estas transiciones son difíciles de mecanizar porque el espacio disponible para la herramienta puede verse restringido por las superficies adyacentes.
Los bordes de ataque y de salida también requieren un mecanizado preciso. Su forma final debe coincidir con la geometría de la hoja aprobada, evitando rebabas, superficies planas o una eliminación excesiva de material.
En función de la curvatura y el acceso, se pueden utilizar fresas de punta esférica y otras herramientas de fresado adecuadas. Las estrategias de corte deben evitar movimientos bruscos de la herramienta, colisiones y cargas de corte excesivas cerca de secciones de borde delgadas.
5-Acabado de cuchillas de eje y optimización de superficie
El mecanizado de precisión de 5 ejes se utiliza para obtener la geometría final de forma libre con una orientación controlada de la herramienta. Un posicionamiento adecuado de la herramienta mejora el acceso, mantiene un contacto de corte óptimo y reduce las marcas de mecanizado innecesarias.
Los parámetros de acabado incluyen el diámetro de la fresa, la inclinación de la herramienta, el avance lateral, el avance y el material restante. El fresado con fresa de punta esférica puede ser adecuado para áreas curvas, mientras que otros tipos de herramientas pueden mejorar la eficiencia cuando la geometría de la superficie lo permite.
La optimización de la superficie debe verificarse mediante mediciones, no solo por su apariencia visual. La pala terminada debe cumplir con los requisitos de perfil, espesor, paso y superficie especificados, sin un pulido excesivo que altere la forma prevista.
¿Cuáles son los principales desafíos en el mecanizado de hélices?
Los principales desafíos en el mecanizado de hélices son las superficies complejas de forma libre, el acceso restringido a las herramientas, la deflexión de las palas delgadas, las vibraciones, los errores de paso y los defectos superficiales. Estos problemas requieren una capacidad de máquina adecuada, fijaciones estables, trayectorias de herramienta precisas e inspección durante todo el proceso de fabricación.
Superficies curvas complejas y accesibilidad de las herramientas
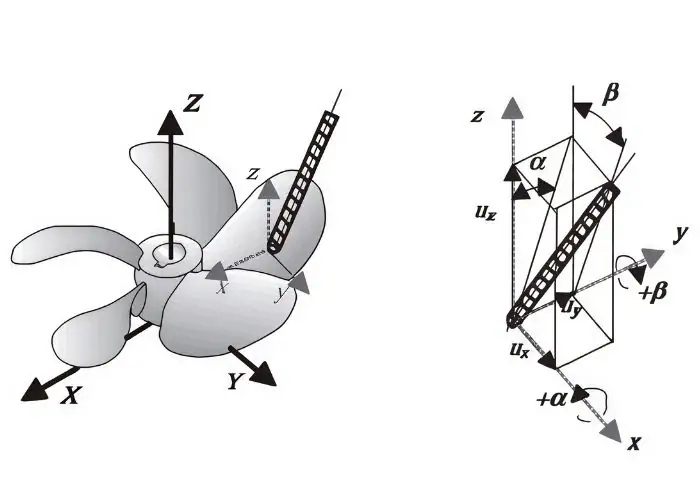
Las palas de las hélices presentan variaciones continuas de curvatura, torsión y espesor de sección. Estas características de forma libre son difíciles de mecanizar de manera eficiente con una orientación fija de la herramienta.
El cubo, las palas adyacentes y las transiciones de la raíz de la pala pueden restringir el acceso. Una trayectoria de herramienta que alcance la pala exterior puede colisionar con la pieza de trabajo o el dispositivo de sujeción al aproximarse a la raíz.
El posicionamiento en 5 ejes y la simulación de colisiones ayudan a solucionar estos problemas. Sin embargo, antes de iniciar la operación, es necesario verificar conjuntamente el recorrido de la máquina, la holgura del husillo, la longitud de la herramienta y el diseño del dispositivo de sujeción.
Deflexión de cuchillas delgadas y vibración de mecanizado
Las palas delgadas de las hélices pueden deformarse bajo fuerzas de corte, especialmente cerca de la punta u otras zonas sin soporte. Una deformación excesiva puede provocar variaciones en el espesor, marcas de vibración o errores en el perfil.
El problema se agrava a medida que se elimina material y disminuye la rigidez de la cuchilla. Por lo tanto, los cortes de acabado intensos pueden producir resultados inconsistentes incluso cuando la máquina es precisa.
Los ingenieros pueden controlar este riesgo reduciendo las fuerzas de corte, ajustando las trayectorias de la herramienta, manteniendo el soporte temporal cuando sea necesario y seleccionando los parámetros de acabado adecuados. La inspección debe confirmar que la cuchilla recupera la geometría requerida una vez eliminadas las cargas de mecanizado.
Precisión del ángulo de inclinación de las palas y consistencia del perfil
La precisión en el paso de las palas requiere que las secciones terminadas reproduzcan las relaciones angulares y geométricas especificadas. Pueden producirse errores debido a los datos CAD/CAM, la alineación de la configuración, la desviación de la herramienta o la eliminación incorrecta del material.
La uniformidad entre las palas es igualmente importante. Las diferencias en la forma, el grosor o el paso de la sección transversal pueden afectar la distribución de la carga y contribuir a vibraciones o a condiciones de funcionamiento desequilibradas.
Los fabricantes deben utilizar radios de medición y puntos de referencia definidos. Comparar las medidas reales con el diseño aprobado proporciona una evaluación más fiable que inspeccionar únicamente el aspecto general de la hoja.
Acabado superficial y defectos de mecanizado
El acabado superficial afecta la calidad del contorno de la cuchilla y puede influir en el comportamiento del flujo de fluidos. Las marcas de la herramienta, las ondulaciones, las rebabas y los daños superficiales localizados también pueden revelar inestabilidad en el mecanizado.
Las causas típicas incluyen un avance lateral inadecuado, desgaste de la herramienta, vibraciones, mala orientación de la herramienta y fuerzas de corte inconsistentes. Los defectos superficiales pueden ser particularmente difíciles de corregir cerca de bordes delgados y transiciones curvas.
Los requisitos de acabado deben especificarse según la aplicación. Un pulido excesivo no siempre es beneficioso si altera el espesor crítico o la geometría del borde.
| Desafío de mecanizado | Posible resultado | Control recomendado |
| Curvatura compleja de la hoja | Desviación del perfil | Trayectorias de herramientas CAM precisas |
| Acceso restringido a las herramientas | Riesgo de colisión | Simulación de 5 ejes |
| Desviación de hoja delgada | Error de espesor | Fuerzas de corte controladas |
| Vibración y traqueteo | Ondulación de la superficie | Parámetros de corte y fijación estables |
| Desalineación del centro | Error de rotación | Puntos de referencia de mecanizado fiables |
| Pulido excesivo | Cambio de geometría | Acabado e inspección controlados |
¿Cómo se verifica la precisión y la calidad del mecanizado de las hélices?
La precisión y la calidad del mecanizado de la hélice se verifican mediante inspección dimensional, medición del paso, comparación del perfil de las palas, evaluación de la superficie y comprobaciones de equilibrado específicas. El plan de inspección debe coincidir con el diseño de la hélice, las normas aplicables y el alcance real del trabajo de fabricación.
La inspección dimensional confirma la geometría de un componente mecanizado. El equilibrado y la evaluación del rendimiento operativo abordan requisitos adicionales y no deben considerarse mediciones intercambiables.
Inspección dimensional de bujes y perfiles de palas
La inspección del cubo verifica dimensiones importantes como el diámetro del orificio, la geometría cónica, la alineación de la cara frontal y la posición de los elementos de montaje. Estas características controlan el ajuste mecánico entre la hélice y su sistema de transmisión.
La inspección de las palas evalúa la geometría de la sección, el espesor, el diámetro y las coordenadas superficiales especificadas. Según el tamaño y la accesibilidad, el equipo adecuado puede incluir máquinas de medición de coordenadas, escaneo óptico o sistemas especializados de medición de hélices.
Los resultados de la inspección deben hacer referencia al modelo o plano CAD aprobado. El equipo de medición también debe tener la capacidad suficiente para cumplir con las tolerancias especificadas.
Medición y cálculo del paso de la hélice
El paso de la hélice se puede evaluar midiendo la geometría de secciones definidas de las palas. El ángulo de paso local y el radio de medición se pueden utilizar para calcular el paso geométrico.
Para una línea de referencia helicoidal, la relación es:
P = 2πr × tan(β)
Aquí, P es el paso geométrico, r es la distancia desde el eje de rotación y β es el ángulo de paso local con respecto al plano de rotación.
La misma fórmula se aplica a una sección de pala local idealizada, pero la inspección real debe seguir la geometría de referencia y el procedimiento de medición especificados. En el caso de las hélices marinas, el paso puede evaluarse en varias posiciones radiales en lugar de inferirse a partir de un único punto.
Inspección de la calidad de la superficie y la geometría de las palas
La inspección de superficie comprueba la rugosidad, las marcas de herramientas, las rebabas, las ondulaciones y los daños localizados. La inspección geométrica verifica que la hoja terminada se ajuste a su forma tridimensional prevista.
Una superficie con baja rugosidad medida aún puede tener un perfil incorrecto. Por lo tanto, la rugosidad superficial y la precisión geométrica deben verificarse como propiedades independientes.
Para las hélices marinas aplicables, la norma ISO 484 establece los requisitos de tolerancia de fabricación relativos al paso, la geometría de las palas y otras características. Para cada proyecto, debe confirmarse la pieza, edición y clase de precisión de la norma correspondiente.
Equilibrado de hélices y validación práctica
El equilibrado de hélices evalúa la distribución de masa alrededor del eje de rotación. El equilibrado estático identifica ciertas condiciones de desequilibrio de masa, mientras que el equilibrado dinámico permite evaluar el comportamiento del desequilibrio durante la rotación.
Los requisitos de equilibrado dependen del tamaño de la hélice, la velocidad de funcionamiento, la configuración de montaje y las especificaciones aplicables. Una pala con dimensiones precisas no se equilibra automáticamente.
La validación práctica también puede incluir comprobaciones de montaje, mediciones de excentricidad, pruebas de vibración o ensayos de rendimiento. Estas actividades deben ser realizadas por especialistas debidamente equipados cuando sea necesario y son independientes de la inspección dimensional CNC habitual.
¿Qué factores influyen en el coste del mecanizado de las hélices y en la selección de proveedores?
El coste del mecanizado de hélices depende principalmente del material, el tamaño de la hélice, la geometría de las palas, el tiempo de mecanizado, los requisitos de tolerancia, el alcance de la inspección y la cantidad de producción. La selección del proveedor debe centrarse en su capacidad demostrada para el componente requerido, en lugar de en las especificaciones de la máquina o el precio cotizado únicamente.
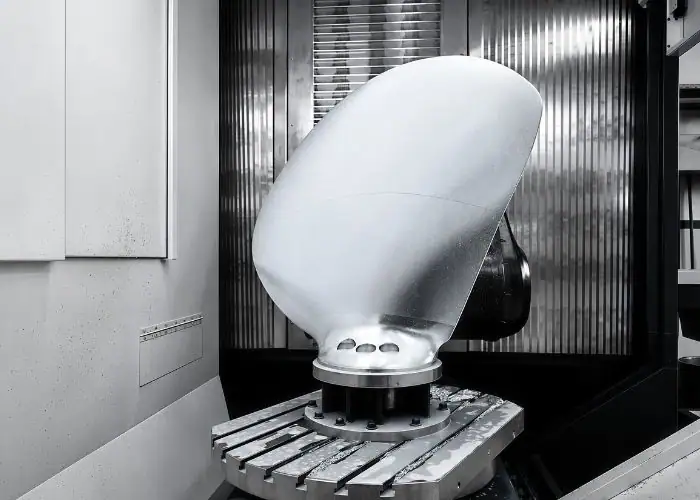
El precio más bajo de mecanizado puede no incluir inspección compleja, acabado, preparación de la configuración ni manipulación especializada. Estas diferencias deben tenerse en cuenta al evaluar una propuesta de fabricación.
Material, complejidad de la hoja y tiempo de mecanizado
El costo del material depende del tipo de aleación, el tamaño de la materia prima, su disponibilidad y la cantidad de material eliminado. Las piezas fundidas de gran tamaño y los componentes fabricados a partir de lingotes sólidos pueden tener estructuras de costos de fabricación muy diferentes.
La complejidad de la hoja también afecta la programación y el tiempo de máquina. Las transiciones de raíz profundas, el acceso restringido a las herramientas y los requisitos de acabado fino generalmente aumentan el número de operaciones.
El desgaste de las herramientas, la preparación de los dispositivos de sujeción y la capacidad de la máquina pueden influir en el coste final. No se deben evaluar una hélice de precisión pequeña y una pieza fundida marina grande utilizando las mismas suposiciones de mecanizado.
Requisitos de tolerancia, inspección y producción
Las tolerancias estrictas aumentan la dificultad de fabricación cuando requieren pasadas de acabado adicionales, configuraciones controladas o una inspección más detallada.
Los costos de inspección varían según el tamaño del componente, la densidad de medición, los requisitos de equipo y la documentación. La medición y el equilibrado especializados de las palas son servicios distintos que pueden requerir una planificación aparte.
Los prototipos, las piezas de repuesto y los lotes de producción también tienen estructuras de costos diferentes. La producción repetida permite distribuir los costos de programación y utillaje entre más componentes, pero solo cuando el diseño y el proceso se mantienen estables.
Capacidades de mecanizado CNC y evaluación de proveedores
Un proveedor idóneo debe comprender el mecanizado de superficies complejas, el comportamiento de los materiales, la sujeción de piezas y la medición de características mecánicas críticas. La experiencia relevante en fabricación es más útil que una afirmación general de alta precisión.
Para el mecanizado a medida de palas de hélice, los compradores deben considerar el tamaño de la máquina, la configuración de los ejes, la capacidad de CAM, el peso máximo de la pieza y el equipo de inspección. Las hélices marinas de gran tamaño pueden requerir instalaciones especializadas que superen la capacidad de un taller de mecanizado de precisión convencional.
La evaluación de proveedores debe diferenciar el mecanizado CNC de la fundición, el equilibrado, las pruebas hidrodinámicas y la certificación marina. Un plan de fabricación fiable define claramente qué operaciones se realizan internamente y cuáles requieren asistencia externa cualificada.
Preguntas Frecuentes
¿Es posible mecanizar una hélice mediante CNC a partir de metal macizo en lugar de fundirla?
Sí. Las hélices pequeñas o especializadas se pueden mecanizar a partir de metal macizo, especialmente para prototipos o producción en bajo volumen. Por ejemplo, mecanizar una pala con un diámetro total de 80 mm puede evitar el coste inicial de un molde de fundición específico. Sin embargo, el mecanizado de piezas macizas elimina más material y puede requerir un mayor tiempo de mecanizado. Las hélices marinas de mayor tamaño suelen ser más económicas de producir a partir de piezas fundidas con un margen de mecanizado adecuado. Aun así, es necesario verificar la idoneidad del material y el rendimiento estructural.
¿Cuánto margen de mecanizado se debe dejar en una pala de hélice?
El margen de acabado depende del material, el tamaño de la pala, la precisión de la fundición, el diámetro de la herramienta y la rigidez de la fijación. No existe un valor universal fiable para todas las hélices. Por ejemplo, un prototipo pequeño podría usar un margen final de unas décimas de milímetro, mientras que una pieza fundida grande podría requerir una estrategia de desbaste y acabado diferente. El margen debe ser suficiente para eliminar las marcas de herramientas anteriores y los errores geométricos sin generar fuerzas de corte innecesarias ni deformaciones en la pala.
¿Se puede volver a mecanizar una hélice dañada después de su reparación?
Sí, algunas hélices dañadas pueden ser reacondicionadas tras una reparación autorizada, siempre que conserven suficiente material e integridad estructural. El trabajo habitual puede incluir la restauración de los orificios de los pernos, las superficies de montaje o la geometría localizada de las palas. El procedimiento de reparación debe tener en cuenta la aleación original, la ubicación del daño y cualquier cambio derivado de la soldadura o el calor. Tras el mecanizado, la zona reparada requiere una inspección dimensional y cualquier otra comprobación adicional especificada por la autoridad competente. En caso de daños graves, puede ser más seguro sustituir la hélice en lugar de seguir eliminando material.
¿Una hélice con aspas más lisas siempre mejora la eficiencia?
No. Una superficie más lisa no garantiza una mayor eficiencia si el paso, el perfil, el grosor o la geometría del borde de la pala son incorrectos. La rugosidad superficial es solo una parte del diseño. Por ejemplo, el pulido puede reducir un valor Ra de 1.6 µm a 0.8 µm, pero eliminar demasiado material cerca de un borde delgado puede generar un error geométrico más grave. El objetivo correcto es cumplir con los requisitos superficiales y dimensionales aprobados, no lograr la menor rugosidad posible.
Conclusión
El mecanizado de hélices requiere un control preciso de la geometría de las palas, el comportamiento del material, las trayectorias de la herramienta y la exactitud dimensional. El torneado y fresado CNC permite obtener características precisas en el cubo, mientras que el mecanizado multieje mejora el acceso a superficies complejas de las palas y a las transiciones de la raíz. Una fabricación exitosa depende de una sujeción estable de la pieza, estrategias adecuadas de desbaste y acabado, y la inspección del paso, el perfil, el espesor y la calidad de la superficie. Al seleccionar un proveedor, los ingenieros también deben diferenciar la capacidad de mecanizado de la validación del rendimiento operativo y el equilibrado especializado.
En TiRapid , ofrecemos servicios de mecanizado CNC de precisión y fabricación de componentes personalizados para hélices, ejes, bujes y piezas mecánicas complejas. Nuestro fresado CNC, torneado, mecanizado multieje e inspección dimensional garantizan una fabricación precisa tanto para prototipos como para componentes de producción.















