
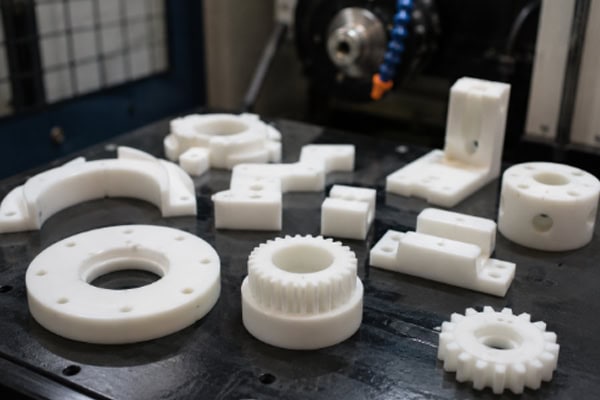
El poliéster es un polímero de uso generalizado. En la fabricación industrial, se suele mecanizar mediante CNC en forma de láminas, varillas o materiales compuestos, en lugar de las fibras textiles que se encuentran habitualmente en la vida cotidiana. Gracias a su excelente resistencia mecánica, resistencia al desgaste, resistencia a la corrosión y estabilidad dimensional, los materiales de poliéster se utilizan ampliamente en industrias como la electrónica y la ingeniería eléctrica, la automatización, la fabricación de maquinaria, los equipos médicos, la maquinaria para el procesamiento de alimentos y los instrumentos de precisión. A medida que crece la demanda de piezas a medida y la producción de bajo volumen, cada vez más fabricantes adoptan el mecanizado CNC para producir componentes de poliéster. Si bien el poliéster ofrece una buena maquinabilidad, dominar las técnicas de mecanizado correctas sigue siendo esencial para lograr una alta eficiencia, precisión dimensional y calidad superficial.
¿Por qué el poliéster es adecuado para el mecanizado CNC?
Los plásticos de poliéster ofrecen un excelente rendimiento general y mantienen una alta estabilidad durante el mecanizado. En comparación con los plásticos de uso general, ofrecen mayor resistencia al desgaste y resistencia mecánica. En comparación con algunos plásticos de alto rendimiento, ofrecen una mejor relación costo-rendimiento. Por ello, las piezas mecanizadas de poliéster se encuentran comúnmente en muchos tipos de equipos industriales. Comprender las características del material ayuda a los fabricantes a seleccionar los métodos de mecanizado y los procesos de corte adecuados.
Excelente estabilidad dimensional
Tras el moldeo industrial, los materiales de poliéster poseen una estructura interna relativamente estable, lo que los hace menos susceptibles a cambios dimensionales perceptibles causados por ligeros aumentos de temperatura durante el mecanizado CNC. Esta característica permite a los operarios controlar la precisión dimensional con mayor facilidad, mejorando la uniformidad entre lotes de producción. Los materiales de poliéster pueden soportar velocidades de corte relativamente altas durante el mecanizado CNC manteniendo un rendimiento estable. Para componentes que requieren ensamblaje y ajuste preciso, una buena estabilidad dimensional reduce los ajustes posteriores al mecanizado y mejora la eficiencia de la producción.
Las ventajas comunes incluyen:
- Variación dimensional mínima
- Alta estabilidad de mecanizado
- Excelente consistencia de las piezas
- Rendimiento de ensamblaje más fluido
Las propiedades mecánicas cumplen con los requisitos de mecanizado industrial.
Los materiales de poliéster no solo poseen la rigidez suficiente, sino también una excelente resistencia al desgaste, lo que los hace idóneos para la fabricación de componentes mecánicos diseñados para un funcionamiento prolongado. Muchos componentes de guía, deslizadores, almohadillas de desgaste y piezas de soporte de equipos se fabrican con materiales de poliéster. Durante el mecanizado, el poliéster mantiene una buena integridad de los bordes y es menos propenso a astillarse en comparación con algunos materiales frágiles. Con parámetros de corte controlados adecuadamente, también se pueden lograr excelentes acabados superficiales, lo que proporciona una base sólida para el posterior ensamblaje.
Adecuado para diversas aplicaciones industriales.
A medida que los equipos de automatización siguen evolucionando, los materiales de poliéster se han generalizado en múltiples industrias. Los componentes mecanizados de poliéster se encuentran en la fabricación de productos electrónicos, maquinaria para el procesamiento de alimentos, equipos médicos y muchas otras aplicaciones.
Las aplicaciones típicas incluyen:
- Componentes de equipos de automatización
- Piezas de aislamiento eléctrico
- Dispositivos de posicionamiento de precisión
- Componentes del sistema transportador
Estos productos suelen requerir precisión dimensional, resistencia al desgaste y estabilidad a largo plazo, características que pueden lograrse mediante el mecanizado CNC para geometrías complejas y producción personalizada.
¿Cómo se realiza el mecanizado CNC del poliéster?
Aunque los materiales de poliéster son relativamente fáciles de mecanizar, para obtener resultados de alta calidad se requiere un proceso de fabricación bien planificado. Desde el análisis de los planos y la programación CNC hasta las operaciones de corte, cada etapa influye directamente en la calidad del producto final. Solo mediante la preparación adecuada de la pieza, la selección del equipo apropiado, la optimización de los parámetros de mecanizado y la realización de inspecciones exhaustivas, las piezas de poliéster pueden lograr de forma consistente una excelente precisión dimensional, apariencia y rendimiento de ensamblaje, minimizando al mismo tiempo el retrabajo y el desperdicio de material.
Análisis de planos y planificación del mecanizado
Antes de comenzar el mecanizado, los ingenieros deben elaborar un plan de mecanizado completo basado en los planos del producto. Dado que las distintas piezas varían en dimensiones, tolerancias, estructuras y requisitos estéticos, las estrategias de mecanizado también difieren. En el caso de los materiales de poliéster, la planificación inicial es especialmente importante, ya que influye en la eficiencia del corte, el control de la deformación, el rendimiento del ensamblaje y la necesidad de un acabado secundario. Cuanto más detallado sea el análisis de los planos, más fluido será el proceso de mecanizado y menor la probabilidad de problemas de producción.
Los siguientes elementos suelen requerir una evaluación cuidadosa:
- Dimensiones del producto
- Tolerancias de mecanizado
- Configuraciones de agujeros
- Requisitos de montaje
- Requisitos de acabado superficial
Tras analizar los planos, las operaciones de desbaste, semiacabado y acabado se organizan según las características de la pieza para mejorar la estabilidad del mecanizado. Para componentes planos sencillos, suele ser preferible realizar la mayoría de las operaciones de mecanizado en una sola configuración. Para piezas con numerosos orificios, contornos complejos o paredes delgadas, el diseño de la fijación, las trayectorias de la herramienta y las secuencias de mecanizado deben planificarse con antelación para evitar desviaciones dimensionales causadas por fuerzas de corte desiguales. Asimismo, los programas de mecanizado deben organizarse según el espesor del material, el volumen de producción y los plazos de entrega para mejorar la eficiencia de la fabricación.
Seleccione el equipo de mecanizado adecuado.
Los materiales de poliéster se pueden mecanizar con diversas máquinas CNC, y cada equipo es adecuado para una estructura de producto diferente. La selección del equipo apropiado influye directamente en la eficiencia del mecanizado, el acabado superficial y la estabilidad dimensional. Elegir la máquina correcta no solo mejora la velocidad de mecanizado, sino que también reduce el desgaste de las herramientas y los ajustes manuales, lo que resulta en un proceso de fabricación más estable.
El equipo típico incluye:
- centros de mecanizado CNC
- Fresadoras CNC
- Tornos CNC
- Máquinas de grabado CNC
Los centros de mecanizado se utilizan generalmente para estructuras planas y piezas de contorno complejo, mientras que los tornos CNC se suelen seleccionar para componentes de tipo eje con el fin de maximizar la productividad. Las piezas pequeñas con patrones intrincados o estructuras localizadas complejas también pueden mecanizarse con equipos de grabado para una mayor precisión. La selección del equipo debe tener en cuenta, además, el diseño de la fijación, el rango de velocidad del husillo, la estabilidad de la alimentación y la capacidad de evacuación de virutas. Solo cuando la capacidad de la máquina coincide con los requisitos de la pieza, los materiales de poliéster pueden lograr una excelente calidad superficial, evitando bordes quemados, filamentos o deformaciones localizadas.
Mecanizado de acabado e inspección
Tras el desbaste, se procede al acabado según los requisitos de precisión del producto, seguido de la verificación dimensional mediante equipos de inspección. Esta etapa determina si el componente se puede ensamblar correctamente y si cumple con las expectativas del cliente en cuanto a apariencia y funcionalidad. Si bien los materiales de poliéster se mantienen relativamente estables durante el acabado, las herramientas de corte desgastadas, los parámetros de mecanizado inadecuados o una inspección insuficiente pueden provocar desviaciones dimensionales, rebabas y acabados superficiales deficientes. Por lo tanto, el acabado y la inspección siempre deben realizarse conjuntamente, en lugar de confiar únicamente en la experiencia del operario.
Los elementos que se suelen inspeccionar incluyen:
- dimensiones máximas
- Diámetros de agujeros
- Perpendicularidad
- Planitud
- Calidad de la superficie
Una vez que la inspección confirma el cumplimiento, se procede al desbarbado y la limpieza para garantizar que el producto cumpla con los requisitos de ensamblaje. En la producción por lotes, la inspección del primer artículo debe completarse antes de que comience la fabricación continua. Las dimensiones críticas también deben inspeccionarse periódicamente durante la producción para identificar desviaciones rápidamente y permitir ajustes en el proceso. Para componentes de precisión, se pueden utilizar instrumentos de medición de mayor precisión para la verificación secundaria, a fin de garantizar que la ubicación de los orificios, los bordes y las superficies de contacto cumplan completamente con los planos de ingeniería. La limpieza, el biselado y el embalaje después del mecanizado final son igualmente importantes, ya que estos detalles influyen directamente en la calidad del producto al momento de la entrega y dan forma a la primera impresión del cliente.
Consejos prácticos para el mecanizado CNC de poliéster
Aunque los materiales de poliéster son relativamente fáciles de mecanizar, la producción de componentes con dimensiones estables, un aspecto impecable y un montaje fiable requiere un control de proceso minucioso. En muchos casos, los problemas de mecanizado no se deben al material en sí, sino al estado de la herramienta, la selección de parámetros, los métodos de evacuación de virutas y las prácticas operativas en el taller. Una gestión adecuada de estos detalles permite que los materiales de poliéster alcancen una excelente estabilidad de mecanizado, al tiempo que se reducen las rebabas, el astillado de los bordes, la deformación y el retrabajo, lo que en última instancia produce piezas acabadas que satisfacen mejor las necesidades del cliente.
Utilice herramientas de corte afiladas para reducir la formación de rebabas.
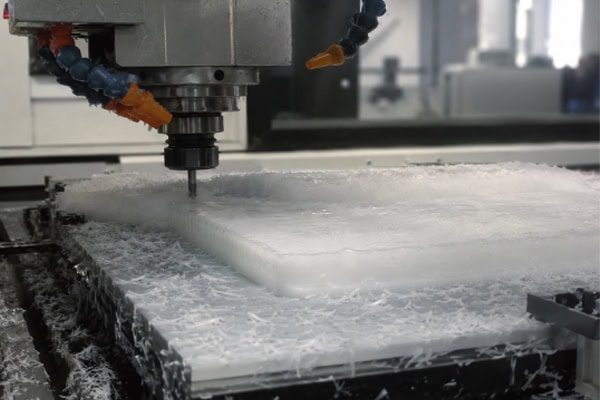
Cuando las herramientas de corte se desgastan durante el mecanizado de poliéster, se produce un corte por compresión en lugar de un corte limpio, lo que aumenta la formación de rebabas en los bordes mecanizados. Este efecto se hace especialmente notorio en piezas de paredes delgadas, bordes de agujeros, chaflanes y esquinas de contorno. Si el filo de corte no está suficientemente afilado, el material se comprime y se desgarra en lugar de cortarse limpiamente. Esto no solo provoca blanqueamiento en los bordes, sino que también puede producir grietas finas, rebabas acumuladas y rugosidad superficial localizada. En componentes que requieren ensamblaje, estas rebabas afectan directamente la precisión del ajuste y aumentan el tiempo de acabado manual. Por lo tanto, la selección de la herramienta de corte debe considerar no solo el costo, sino también la calidad del filo, la capacidad de evacuación de virutas y la idoneidad para el mecanizado de plásticos.
Los tipos de herramientas recomendados incluyen:
- herramientas de corte de carburo
- Fresas específicas para plásticos
- Herramientas de corte de alta nitidez
Las herramientas de corte afiladas reducen la resistencia al corte, mejoran el acabado superficial y prolongan la vida útil de la herramienta. Cuanto más afilada esté la herramienta, más suave será el proceso de corte, lo que dará como resultado bordes más limpios y mucho menos trabajo de desbarbado. La inspección periódica del desgaste de la herramienta es igualmente importante para evitar que el astillamiento localizado o el desafilado del borde afecten a todo un lote de producción. Para componentes de alta calidad, se recomienda realizar un corte de prueba antes de la producción en masa para verificar la idoneidad de la herramienta examinando la superficie mecanizada.
Controlar adecuadamente los parámetros de corte
Los parámetros de mecanizado determinan directamente la calidad del producto. Si bien los materiales de poliéster no son tan sensibles a las cargas de corte como los metales, siguen siendo sensibles a la temperatura, la fricción y la estabilidad del corte. Una configuración incorrecta de los parámetros puede provocar bordes fundidos, formación de hilos, deformación por calor o desviaciones dimensionales. Estos efectos se acentúan durante ciclos de mecanizado prolongados, en componentes de paredes delgadas y en piezas con geometrías complejas.
Muchos problemas de mecanizado no se originan por una precisión inadecuada de la máquina, sino por una mala coordinación entre la velocidad del husillo, la velocidad de avance y la profundidad de corte, lo que genera fuerzas de corte desiguales y una menor calidad del producto. Por lo tanto, la optimización de parámetros debe tener en cuenta el espesor del material, la geometría de la pieza, el tipo de herramienta de corte y la rigidez de la máquina, en lugar de basarse en valores fijos.
Los parámetros que requieren un control adecuado incluyen:
- Eje de velocidad
- velocidad de alimentación
- profundidad de corte
- Alimentación por diente
Los ajustes excesivamente altos pueden aumentar las temperaturas de corte, mientras que los ajustes demasiado conservadores reducen la eficiencia del mecanizado. Los materiales de poliéster se adaptan mejor a condiciones de corte suaves y continuas con una carga de compresión mínima, lo que permite que la herramienta de corte mantenga una acción de corte estable. Las superficies planas grandes se pueden mecanizar de forma más agresiva para mejorar la productividad, mientras que los agujeros pequeños, las paredes delgadas y los contornos de precisión requieren cargas de corte más ligeras para minimizar la deformación térmica. En la producción real, los parámetros deben optimizarse mediante el mecanizado de prueba para lograr el mejor equilibrio entre calidad y productividad. Este enfoque mejora la consistencia de la producción al tiempo que reduce el tiempo de inactividad de la máquina y los costosos retrabajos.
Preste atención a la evacuación y refrigeración de las virutas.
Los materiales de poliéster generan virutas continuas durante el mecanizado. Si las virutas no se eliminan rápidamente, pueden rayar la superficie de la pieza. En comparación con los materiales que producen virutas cortas, el poliéster es más propenso a la acumulación y el enredo de virutas, así como a la adhesión localizada, especialmente durante el mecanizado de ranuras profundas, ranuras estrechas y perfiles cerrados. Si las virutas permanecen en la zona de corte durante periodos prolongados, no solo dañan la calidad de la superficie, sino que también pueden ser cortadas de nuevo por la herramienta, provocando defectos en los bordes e imprecisiones dimensionales. Por lo tanto, la evacuación y el enfriamiento de las virutas no son meras operaciones auxiliares, sino requisitos esenciales para lograr una alta calidad de mecanizado.
Los métodos comunes incluyen:
- Eliminación de virutas con aire comprimido
- Extracción de virutas al vacío
- Cantidad mínima de lubricación (MQL)
- Diseño de trayectoria de herramienta optimizado
Mantener una zona de corte limpia ayuda a garantizar una calidad de mecanizado estable. El aire comprimido elimina rápidamente las virutas, reduciendo su acumulación. La extracción por vacío es especialmente adecuada para aplicaciones que requieren una alta limpieza. La lubricación con una cantidad mínima reduce el calor por fricción y mejora las condiciones de corte. Un diseño adecuado de la trayectoria de la herramienta minimiza el re-corte de virutas y los bloqueos localizados.
Durante el mecanizado, también se deben planificar las secuencias de corte y las trayectorias de la herramienta para favorecer la evacuación eficiente de las virutas. En operaciones de mecanizado prolongadas, se debe supervisar continuamente la evacuación de las virutas, ajustando la presión del aire, el posicionamiento por vacío y las trayectorias de la herramienta siempre que sea necesario para evitar que problemas menores se conviertan en defectos de calidad importantes.
¿Cómo se puede mejorar aún más la calidad del mecanizado del poliéster?
A medida que la tecnología CNC sigue avanzando, la calidad del mecanizado depende no solo del rendimiento de la máquina, sino también de la planificación del proceso, las prácticas del operario y la gestión del taller. Incluso los componentes de apariencia sencilla pueden sufrir desviaciones dimensionales, arañazos o rebabas si las herramientas de corte, las secuencias de mecanizado, los procedimientos de inspección o las operaciones de acabado no se gestionan adecuadamente. Para lograr componentes de poliéster de alta calidad de forma constante, es necesario que cada detalle esté estandarizado, sea repetible y esté bien controlado.
Optimizar la secuencia de mecanizado
Los componentes complejos generalmente se fabrican mediante operaciones de mecanizado en bruto, semiacabado y acabado para reducir las tensiones internas y mejorar la estabilidad dimensional. Un corte intenso al principio puede liberar repentinamente tensiones internas del material, provocando una ligera deformación o desviación dimensional. Una secuencia de mecanizado adecuada elimina primero la mayor parte del material sobrante antes de refinar gradualmente los contornos y las dimensiones críticas, lo que permite que el material se mantenga más estable durante todo el proceso. Durante el mecanizado en bruto, el objetivo principal es la rápida eliminación de material manteniendo un stock uniforme para operaciones posteriores. El semiacabado refina los contornos y estabiliza las superficies de referencia.
El mecanizado de acabado se centra en las dimensiones finales, la calidad de la superficie y la minimización de las marcas de herramienta y las rebabas. Los componentes de paredes delgadas, las piezas largas y las piezas con patrones de orificios complejos se benefician especialmente del mecanizado paso a paso, que evita la deformación causada por la eliminación excesiva de material en una sola operación. Cuanto más cuidadosamente se planifiquen las secuencias de mecanizado, menor será la probabilidad de retrabajo y más uniforme será la calidad del producto final.
Reforzar la inspección dimensional
Durante el mecanizado, se deben utilizar instrumentos como calibradores vernier, micrómetros y máquinas de medición por coordenadas (MMC) para inspeccionar las dimensiones críticas, lo que permite ajustar rápidamente los parámetros de mecanizado para garantizar el cumplimiento de los planos de ingeniería. Si bien los materiales de poliéster son más fáciles de mecanizar que los metales, siguen siendo sensibles a la temperatura, el estado de la herramienta y los métodos de sujeción, por lo que la inspección es esencial en lugar de depender únicamente de la experiencia del operario. Muchas desviaciones dimensionales se acumulan gradualmente durante el mecanizado en lugar de aparecer solo durante la operación final, lo que hace que la inspección en proceso sea particularmente importante. La inspección progresiva permite detectar los problemas a tiempo, evitando que se desechen lotes de producción completos.
Durante la inspección, se debe dar prioridad a las superficies de ensamblaje, la ubicación de los orificios, los bordes de posicionamiento y las dimensiones de espesor, ya que estas características determinan directamente el rendimiento del ensamblaje. Para la producción en serie, se debe realizar una inspección exhaustiva del primer artículo antes de que comience la producción en masa, seguida de inspecciones de muestreo regulares para controlar el desgaste de la herramienta y la variación dimensional. Cuando se detectan ligeras desviaciones dimensionales, se debe ajustar inmediatamente la velocidad de avance, la velocidad del husillo o la compensación de la herramienta, en lugar de esperar a que finalice toda la producción. Las prácticas de inspección consistentes mejoran el rendimiento de la producción y hacen que los procesos de mecanizado sean más controlables.
Procesamiento posterior completo y adecuado
Tras el mecanizado, se recomiendan las siguientes operaciones de acabado:
- desbarbado
- Achaflanado
- Limpieza de superficies
- Embalaje de producto terminado
Estas operaciones mejoran aún más la apariencia y reducen los daños durante el transporte y el montaje. Con frecuencia quedan rebabas finas a lo largo de los bordes mecanizados después del mecanizado de poliéster. Si no se tratan, no solo reducen la calidad visual, sino que también pueden rayar las superficies de contacto durante el montaje o acortar la vida útil del componente. Aunque el posprocesamiento parece ser la etapa final, tiene una influencia significativa en la calidad general del producto, especialmente para componentes que requieren una excelente apariencia o un montaje de precisión. El desbarbado debe realizarse con cuidado para evitar el astillado de los bordes. El biselado crea bordes más suaves, reduce la concentración de tensiones y mejora la seguridad y la manipulación. La limpieza de la superficie elimina virutas, polvo y residuos de mecanizado, evitando la contaminación durante el montaje, la unión, la pintura o la impresión. El embalaje adecuado es igualmente importante, particularmente para envíos por lotes. Los materiales de protección deben seleccionarse de acuerdo con la geometría de la pieza para evitar daños por compresión, arañazos o deformación durante el transporte.
Preguntas frecuentes
¿Qué precisión de mecanizado se puede lograr con el mecanizado CNC de poliéster?
Los materiales de poliéster ofrecen una excelente estabilidad dimensional. Con la capacidad de la máquina adecuada y condiciones de mecanizado optimizadas, los componentes industriales comunes pueden alcanzar tolerancias de mecanizado de ±0.05 mm a ±0.10 mm. Para componentes de precisión, la optimización de las herramientas de corte, los parámetros de mecanizado y los procedimientos de inspección pueden mejorar aún más la precisión del mecanizado hasta aproximadamente ±0.01 mm a ±0.05 mm. La capacidad de mecanizado real debe evaluarse según las especificaciones del material, la geometría del componente, el espesor de la pared y el rendimiento de la máquina. Para componentes de ensamblaje de alta precisión, se recomienda a los clientes que confirmen los requisitos de tolerancia dimensional con su proveedor de mecanizado antes de que comience la producción para establecer la estrategia de mecanizado más adecuada.
Conclusión
Gracias a sus excelentes propiedades mecánicas, resistencia al desgaste, estabilidad dimensional y alta eficiencia de mecanizado, los plásticos de poliéster se han convertido en uno de los plásticos de ingeniería más utilizados en la fabricación industrial moderna. Al seleccionar el equipo CNC adecuado, optimizar los procesos de mecanizado, controlar los parámetros de corte y fortalecer la gestión de las herramientas de corte, los fabricantes pueden mejorar significativamente la calidad del mecanizado, reduciendo las rebabas, la deformación y las desviaciones dimensionales. Estas ventajas permiten que los componentes de poliéster satisfagan los exigentes requisitos de industrias como la de equipos de automatización, electrónica, equipos médicos, maquinaria para el procesamiento de alimentos e instrumentos de precisión. A medida que la tecnología de mecanizado CNC continúa evolucionando, las capacidades de mecanizado de los materiales de poliéster siguen mejorando. Desde el desarrollo de prototipos y la producción de bajo volumen hasta la fabricación a gran escala, el mecanizado CNC proporciona una solución de fabricación flexible, eficiente y confiable para componentes de poliéster.
















