
¿Qué es lo que suele causar más problemas con las piezas de equipos industriales? No necesariamente es su aspecto. El verdadero quebradero de cabeza surge cuando una pieza llega al taller y no encaja, no se alinea correctamente o funciona bien en el primer lote, pero presenta ligeras variaciones en el siguiente. Un orificio ligeramente desviado, una placa de montaje con una pequeña deformación o un orificio de eje demasiado ajustado pueden obligar a los operarios de montaje a dedicar horas a realizar ajustes. Para los fabricantes de equipos industriales, el mecanizado CNC no se trata simplemente de fabricar una pieza a partir de un plano. Lo que importa es que las piezas se puedan producir de forma consistente, que la variación entre lotes se mantenga bajo control y que las piezas terminadas se puedan instalar sin necesidad de retrabajos innecesarios.
¿Dónde suelen producirse los problemas de mecanizado CNC en equipos industriales?
Las piezas de equipos industriales pueden tener estructuras muy diferentes. Una simple placa de montaje y un componente complejo con forma personalizada requieren procesos de mecanizado completamente distintos. Algunos problemas no son evidentes mientras la pieza está en la máquina y solo se hacen patentes durante el montaje del equipo, por lo que el mecanizado no puede centrarse en una sola dimensión.
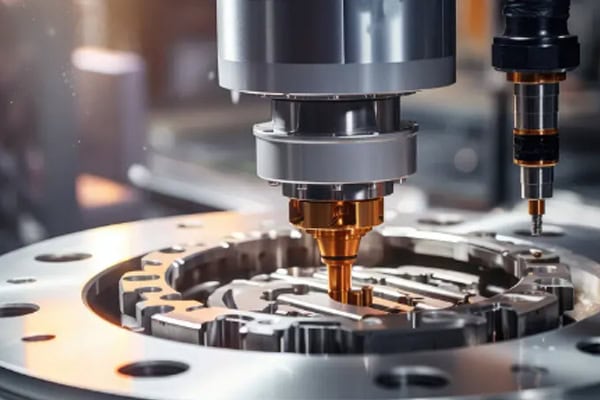
La ubicación precisa de los orificios facilita mucho el montaje.
Los orificios son características comunes en las piezas de equipos industriales, pero aun así pueden causar problemas inesperados. Cuando se deben instalar varios componentes juntos, un orificio individual puede pasar la inspección, pero la posición general puede ser incorrecta.
- Idealmente, los orificios de montaje deberían colocarse a partir de un punto de referencia constante para reducir las diferencias de ubicación entre los lotes de producción.
- Cuando dos piezas que se conectan deben alinearse, el diámetro del orificio no es suficiente; también es necesario que coincidan la distancia entre los orificios y la ubicación del centro.
- Los orificios roscados requieren atención a más factores que el tamaño de la rosca. La profundidad, la entrada de la rosca y el estado del fondo pueden afectar la correcta instalación de los tornillos.
- Las estructuras con múltiples orificios requieren un control posicional general. A veces, cada orificio individual está dentro de la tolerancia, pero aun así la pieza completa no se puede ensamblar correctamente.
- Los orificios diseñados para funcionar con cojinetes, pasadores o ejes suelen requerir un control dimensional más estricto para que una pieza no quede demasiado suelta mientras que otra quede demasiado apretada.
Estas pequeñas desviaciones suelen ser lo que más frustra a los fabricantes de equipos industriales. Puede que la pieza no sea completamente inservible, pero los operarios de montaje tendrán que ajustarla constantemente. Con el tiempo, esas pequeñas correcciones se convierten en costes reales de retrabajo.
Las piezas de pared delgada se prueban realmente después de que se libera la sujeción.
Las piezas de paredes delgadas pueden parecer en perfecto estado durante el mecanizado, pero presentar una ligera deformación tras retirarlas del dispositivo de sujeción. La presión de sujeción, la fuerza de corte y la secuencia de mecanizado pueden influir en el resultado final. Las estructuras largas, estrechas o en voladizo son especialmente sensibles a la recuperación elástica.
- No basta con aumentar la fuerza de sujeción para que la pieza sea "más estable". Una presión excesiva puede sujetar la pieza firmemente durante el mecanizado, pero permitir que recupere su forma original tras su extracción.
- El desbaste no debe eliminar demasiado material en una sola pasada. Dejar suficiente material para el acabado permite controlar mejor las dimensiones finales.
- Se deben minimizar las cargas de corte repentinas en ranuras largas y secciones de pared delgada. Una trayectoria de herramienta más suave puede ayudar a reducir las vibraciones.
- Las zonas largas sin soporte pueden requerir apoyo auxiliar durante el mecanizado, en lugar de dejar la pieza de trabajo suspendida en el aire.
- Las superficies críticas pueden inspeccionarse durante el proceso. Detectar la deformación a tiempo es mucho más fácil que reparar todo el lote terminado.
Las piezas de paredes delgadas no son imposibles de mecanizar. El verdadero desafío reside en asegurar que la forma se mantenga estable después del mecanizado, no simplemente en plasmar las dimensiones en el plano.
Las distintas piezas de equipos industriales requieren diferentes prioridades de mecanizado CNC.
Los equipos industriales incluyen diversos componentes, como bases, placas de montaje, ejes, bloques de conexión y piezas con formas personalizadas. Sus desafíos de mecanizado varían. Una solución de mecanizado práctica comienza por considerar cómo se instalará y utilizará la pieza, para luego determinar la secuencia y el proceso de mecanizado. Esto facilita considerablemente el ensamblaje final.
Placas y bases de montaje: la estabilidad de la superficie es importante.
Estos componentes suelen proporcionar soporte, posicionamiento o fijación a otros módulos de equipo. Incluso una pequeña variación dimensional puede afectar la instalación de rieles, soportes, cubiertas u otros componentes.
- Las placas de gran tamaño requieren un control minucioso del estado de la pieza bajo presión de sujeción.
- Una superficie de montaje no debe juzgarse únicamente por su apariencia lisa. La planitud y la estabilidad dimensional son más importantes.
- La ubicación de los orificios debe mecanizarse a partir de un punto de referencia claro para reducir los errores causados por el reposicionamiento repetido.
- Cuando una placa contiene muchos orificios de montaje, la secuencia de mecanizado debe planificarse con antelación en lugar de descubrir problemas de accesibilidad en la etapa final.
- Los componentes de base gruesa también pueden requerir atención a los cambios dimensionales causados por la liberación de tensiones internas del material.
Ejes y piezas de conexión: El ajuste importa más que la apariencia.
Los ejes suelen trabajar con cojinetes, engranajes, acoplamientos y otros componentes, mientras que los bloques de conexión se utilizan a menudo para unir diferentes módulos de equipo. Estas piezas no tienen nada de especial. Las preguntas importantes son sencillas: ¿Coinciden las dimensiones? ¿Encaja todo correctamente? ¿Funcionará el equipo correctamente? Durante el mecanizado CNC, el diámetro del eje, el diámetro del orificio, la concentricidad y la posición de la cara frontal requieren un control preciso. En la producción en serie, también es necesario controlar el desgaste de la herramienta, ya que puede afectar gradualmente a las dimensiones.
Ranuras profundas y formas personalizadas: Comience por resolver la pregunta "¿Cómo entra la herramienta?".
Algunas piezas parecen sencillas en un dibujo, pero se vuelven mucho más difíciles de mecanizar. Una ranura puede ser demasiado estrecha, una herramienta puede necesitar extenderse demasiado o cierta zona puede ser difícil de alcanzar. Si la estrategia de mecanizado debe modificarse a mitad de la producción, tanto el tiempo de mecanizado como la consistencia dimensional pueden verse afectados.
- Las cavidades profundas requieren un control cuidadoso del voladizo de la herramienta, ya que una extensión excesiva puede aumentar la vibración.
- No siempre se deben mecanizar ranuras estrechas en una sola pasada. Una carga excesiva de la herramienta puede afectar tanto las dimensiones como el acabado superficial.
- Las estructuras multidireccionales requieren una estrategia de sujeción adecuada para que se disponga de superficies de referencia fiables durante todo el proceso de mecanizado.
- Se debe comprobar la accesibilidad de las herramientas para perfiles complejos antes de que comience la producción, para evitar tener que modificar el proceso a mitad del trabajo.
| Tipo de parte | Enfoque común del mecanizado CNC | Lo que les importa a los clientes |
| Placa de montaje | Planitud, ubicación del agujero, datum | Fácil de montar |
| Base | Dimensiones, planitud, fijaciones | Instalación estable |
| Eje | Diámetro, orificio, concentricidad | Funcionamiento suave |
| Bloque de conexión | Agujeros, interfaces, ajuste | Conexión precisa del módulo |
| Pieza con forma personalizada | Trayectoria de la herramienta, fijación, perfil | Mecanizado completo de características complejas |
¿Cómo se puede garantizar que las piezas de los equipos industriales mantengan la consistencia desde los prototipos hasta la producción en serie?
Un prototipo puede constar de pocas piezas, lo que facilita el control de cada detalle. Sin embargo, una vez que la producción se realiza en lotes, la situación cambia. Las herramientas se desgastan, los dispositivos de fijación se utilizan repetidamente y las condiciones de la máquina pueden variar durante el funcionamiento continuo. El mecanizado CNC de equipos industriales estables debe tener en cuenta estos cambios antes de que se conviertan en problemas de producción.
No te limites a medir el prototipo y darlo por terminado.
Tras mecanizar un prototipo, es importante comprobar las dimensiones según el plano, pero también resulta útil observar cómo encaja la pieza en el equipo. Algunos problemas son difíciles de detectar durante la inspección dimensional y solo se hacen evidentes cuando la pieza se instala con sus componentes correspondientes.
- Mantenga la coherencia en las revisiones de los dibujos. El dibujo 2D y el modelo 3D no deben contener información contradictoria.
- Confirme los requisitos de material, dureza y tratamiento superficial antes del mecanizado para evitar la necesidad de añadir procesos inesperados posteriormente.
- Identifique claramente los orificios de montaje y las superficies de contacto críticos para que reciban especial atención durante el mecanizado y la inspección.
- Evalúe las paredes delgadas, las ranuras profundas, las secciones en voladizo y otras estructuras difíciles antes de la producción, en lugar de improvisar en la máquina.
- Cuando se dispone de ejes, soportes, rieles o componentes de conexión compatibles, una prueba de ensamblaje de prototipos puede revelar problemas que las mediciones por sí solas podrían pasar por alto.
- Si se prevén pedidos repetidos, la fase de prototipo es un buen momento para establecer un método de mecanizado probado que pueda aplicarse posteriormente en la producción.
Un prototipo no debe tratarse simplemente como un experimento para ver qué sucede. Sienta las bases para el proceso de producción posterior. Detectar los problemas a tiempo suele significar mucho menos trabajo de reelaboración después.
Durante la producción por lotes, observe los cambios graduales.
Si se fabrican docenas de piezas antes de que la inspección revele un problema dimensional, suele ser demasiado tarde. Un enfoque más práctico consiste en inspeccionar las características críticas después de las operaciones clave y observar si las dimensiones se desvían gradualmente en una dirección.
- Tras la aprobación de la primera pieza, confirme que las etapas de mecanizado anteriores se mantienen constantes.
- Mida los diámetros y las posiciones de los orificios críticos poco después de que se hayan completado esas características.
- No espere hasta la inspección final para comprobar las dimensiones de acoplamiento importantes.
- Cuando una herramienta ha estado en funcionamiento durante mucho tiempo, preste especial atención a las dimensiones que son sensibles al desgaste de la herramienta.
- Mantenga la uniformidad en los métodos de fijación y posicionamiento a lo largo del mismo lote para reducir la variación causada por la configuración repetida.
La inspección de procesos no consiste en complicar innecesariamente la producción, sino en detectar los cambios a tiempo. Una vez que un pedido de equipo industrial llega a la producción en serie, es mucho más fácil identificar una pieza defectuosa que descubrir el mismo problema en todo el lote.
| Etapa de inspección | Elementos clave de inspección | Propósito principal |
| Inspección de la primera pieza | Dimensiones críticas, agujeros, perfil | Confirmar los resultados del mecanizado |
| En proceso de inspección | Tamaño del orificio, planitud, dimensiones de acoplamiento | Detectar cambios dimensionales a tiempo |
| Inspección final | Dimensiones completas, apariencia | Confirmar las condiciones de entrega |
| Verificación del ensamblaje | Interfaces, ubicaciones de agujeros, ajuste | Reducir el retrabajo en el sitio |
¿Cuáles son las ventajas prácticas del mecanizado CNC de equipos industriales?
Las piezas de los equipos industriales tienen multitud de formas y tamaños, por lo que una solución de mecanizado eficaz debe ir más allá de la simple producción de los componentes necesarios. Debe facilitar el montaje, el ajuste del equipo y la recompra. Para los fabricantes de equipos, un proceso de mecanizado más estable se traduce en menos modificaciones, menos retrabajo y una programación de producción más fluida.

Mayor flexibilidad para piezas complejas
Los equipos industriales suelen incluir piezas con formas personalizadas, componentes con ranuras profundas, estructuras de paredes delgadas y piezas con múltiples orificios. Si la estrategia de mecanizado no se planifica adecuadamente, estas características pueden provocar interferencias en la herramienta, vibraciones o inestabilidad dimensional localizada.
- El mecanizado CNC permite planificar las trayectorias de las herramientas en función de la geometría real, en lugar de obligar a que todas las piezas se sometan al mismo método de mecanizado.
- Es posible mecanizar múltiples agujeros, ranuras y perfiles complejos a partir de un sistema de coordenadas consistente para reducir los errores de posicionamiento.
- En el caso de estructuras de paredes delgadas y en voladizo, la secuencia de mecanizado, la sujeción y los parámetros de corte pueden ajustarse para reducir la deformación.
- Una vez verificado un proceso prototipo, el mismo método probado puede aplicarse a la producción en serie sin necesidad de empezar desde cero cada vez.
Las dimensiones estables facilitan los pedidos repetidos.
Las piezas de los equipos industriales se compran con frecuencia de forma repetida. Si un lote funciona a la perfección, pero el siguiente requiere ajustes, los equipos de producción tienen que dedicar tiempo extra a adaptar el equipo.
- La aprobación de la primera pieza permite establecer el punto de referencia y el proceso de mecanizado para la producción posterior.
- El desgaste de las herramientas se puede controlar durante la producción para evitar que las dimensiones varíen gradualmente.
- Los orificios críticos, las dimensiones de acoplamiento y las superficies de montaje pueden someterse a inspección durante el proceso de fabricación.
- La correcta fijación y el posicionamiento ayudan a reducir las diferencias dentro del mismo lote.
- Para pedidos recurrentes, mantener un proceso probado puede reducir la necesidad de realizar pruebas de mecanizado y ajustes repetidos.
Este tipo de estabilidad es importante para los clientes que fabrican equipos industriales a largo plazo. Cuando las piezas no requieren modificaciones repetidas, los equipos de montaje dedican menos tiempo a adaptar cada nueva entrega, lo que facilita el control de los costes laborales y de producción.
Menos retrabajo y entrega más predecible
Uno de los mayores quebraderos de cabeza en el mecanizado no es el mecanizado en sí, sino descubrir un problema dimensional crítico al final del proceso. El retrabajo puede afectar no solo a la pieza individual, sino también al cronograma de montaje del equipo y a la fecha de entrega.
- Identifique las características difíciles durante la revisión de los planos para reducir los cambios de última hora en el proceso.
- Verifique las dimensiones críticas y las condiciones reales de ensamblaje durante la producción del prototipo.
- Inspeccione las características importantes después de las operaciones clave, en lugar de dejar todos los problemas para la inspección final.
- Mantenga conectados los procesos de mecanizado, inspección, limpieza y embalaje para reducir el riesgo de daños antes de la entrega.
Más adecuado para el suministro de equipos industriales a largo plazo.
Para los fabricantes de equipos con pedidos recurrentes, fabricar una pieza de buena calidad no es lo más difícil. El verdadero reto reside en mantener la misma calidad en los siguientes lotes. Un proceso de mecanizado CNC estable puede integrar la producción de prototipos, la fabricación en serie y los pedidos repetidos en un proceso de suministro más consistente.
- Un proceso probado reduce la necesidad de repetir el mecanizado de prueba y los ajustes.
- Los puntos de control de inspección fijos facilitan la detección de cambios dimensionales.
- La experiencia adquirida en la producción recurrente se puede aprovechar para futuros pedidos, lo que hace que la fabricación sea más eficiente.
- La calidad estable de las piezas facilita el montaje, el mantenimiento y la gestión de repuestos de los equipos.
| Ventaja de mecanizado | Valor práctico para el cliente | Aplicaciones típicas de equipos industriales |
| Mecanizado de geometría compleja | Menos dificultades con estructuras complejas | Piezas a medida, componentes de ranura profunda |
| Estabilidad dimensional | Menos ajustes durante el montaje | Placas de montaje, bloques de conexión |
| Consistencia de lote | Compras repetidas más fáciles | Componentes de equipos a largo plazo |
| En proceso de inspección | Detección más temprana de cambios dimensionales | Piezas de equipos de precisión |
| Personalización flexible | Adecuado para diferentes requisitos de dibujo | Prototipos, pedidos de bajo volumen y pedidos por lotes |
El mecanizado eficaz de equipos industriales no se trata de acelerar una etapa de forma excepcional, sino de mantener conectados el análisis de planos, la planificación del proceso, el mecanizado CNC, la inspección y la protección de la entrega, para que las piezas terminadas cumplan con los requisitos dimensionales y mantengan su fiabilidad durante el montaje y la producción en serie. TIRAPID ofrece servicios de mecanizado CNC para piezas de equipos industriales, con mecanizado personalizado según las diferentes estructuras, materiales y requisitos de precisión.
















