
Una carcasa mecanizada puede tener una superficie de montaje plana, una cavidad profunda, un asiento para cojinete y orificios roscados. Un eje puede requerir diámetros acabados, ranuras y un orificio axial. Cada característica impone diferentes exigencias al filo de corte, por lo que la producción de una pieza completa generalmente requiere varias herramientas que trabajen siguiendo una secuencia planificada.
Comprender las herramientas de mecanizado CNC ayuda a los ingenieros a evaluar la viabilidad de fabricación y a los compradores a formular preguntas útiles sobre un proceso propuesto. Esta guía explica las principales familias de herramientas, cómo seleccionarlas según los requisitos de la pieza y cómo los sistemas de sujeción de herramientas y piezas optimizan su rendimiento.
¿Qué son las herramientas de mecanizado CNC?
Las herramientas de mecanizado CNC son las que se utilizan para dar forma y acabado a las piezas en máquinas controladas por ordenador. Las principales herramientas de corte incluyen fresas, herramientas de torneado, brocas, mandrinadoras, escariadores y herramientas de roscado. Su geometría y aplicación determinan las características que pueden producir.
La máquina CNC proporciona movimiento, potencia y posicionamiento controlados. La herramienta de corte entra en contacto con el material. Durante el fresado, la fresa normalmente gira siguiendo una trayectoria programada. En el torneado convencional, la pieza de trabajo gira contra una herramienta que se desplaza a lo largo de su superficie.
El término herramientas de corte CNC describe específicamente las herramientas que eliminan material mediante corte. En términos más generales, las herramientas CNC también incluyen portaherramientas, dispositivos de fijación y equipos de configuración. Una pinza sujeta la fresa, un dispositivo de fijación posiciona la pieza de trabajo y una sonda facilita la medición. Estos dispositivos de soporte tienen funciones distintas a las del propio filo de corte.
¿Cuáles son los principales tipos de herramientas de mecanizado CNC?
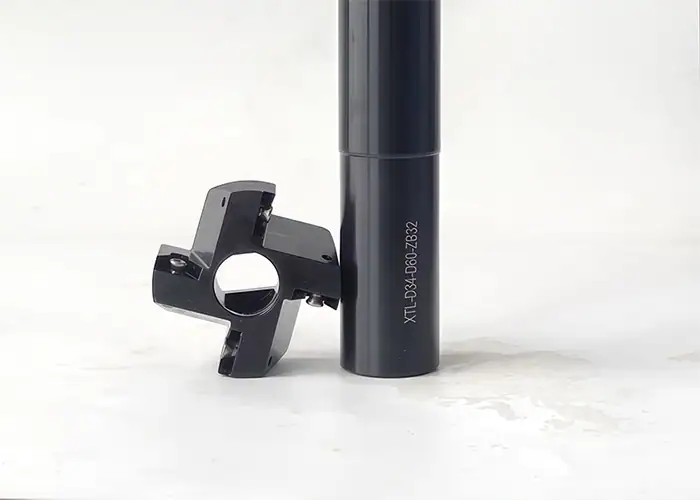
Las principales familias de herramientas se organizan en torno al fresado, torneado, perforación, roscado, ranurado y acabado de cantos. Seleccione una familia según la función requerida y, a continuación, evalúe la herramienta específica en función del acceso, el material y los requisitos del plano.
| Operación | Herramientas comunes | Características típicas | Verificación de selección principal |
| Fresado | Fresas de extremo, fresas frontales | Caras, bolsillos, paredes, perfiles | Acceso para cortador y soporte |
| Torneado | Insertos y soportes de torneado | Diámetros exteriores, hombros, caras de los extremos | Geometría de borde y soporte de la pieza de trabajo |
| Trío | Brocas helicoidales, brocas especializadas para agujeros profundos | agujeros iniciales | Profundidad y evacuación de virutas |
| Aburrido | Barras de mandrinar, cabezales de mandrinar ajustables | Agujeros agrandados o acabados | Rigidez y margen de tolerancia disponible |
| Escariado | Reamers | Tamaño y superficie del orificio final | Calidad del agujero precedente |
| Hilos de cuerda | Machos de roscar, fresas para roscar, plaquitas de roscar | Hilos internos y externos | Especificación de la rosca y profundidad útil |
| Ranurado y separación | Insertos ranuradores, cuchillas de corte | Huecos, ranuras para anillos de retención, cortes de separación | Control de ancho, alcance y virutas |
| Acabado de bordes | Fresas de chaflán, avellanadores, herramientas de desbarbado | Chaflanes, asientos de tornillos, eliminación de rebabas | Geometría de borde y acceso especificados |
Fresas
Las fresas mecanizan superficies planas, cavidades, ranuras, paredes y contornos. Las fresas de extremo utilizan sus puntas de corte y bordes periféricos para diversas operaciones. Las fresas frontales suelen producir caras anchas y planas, a menudo utilizando plaquitas reemplazables.
Para una carcasa, una fresa de extremo puede abrir una cavidad interna mientras que una fresa frontal prepara la superficie de montaje. El diámetro de la fresa afecta el acceso a las esquinas, y el conjunto completo de la herramienta debe dejar espacio libre para las paredes y abrazaderas circundantes. Estas limitaciones pueden influir en la disposición de la pieza antes de que comience el mecanizado.
Para una comparación más detallada de los perfiles de punta esférica, radio de esquina, ranurado y otros, consulte nuestra guía sobre tipos de fresas.
Herramientas de torneado y refrentado
Las herramientas de torneado mecanizan piezas giratorias como ejes, manguitos y casquillos. El torneado externo define diámetros exteriores y perfiles escalonados. El refrentado produce superficies de extremo, mientras que las herramientas de perfilado adecuadas permiten dar forma a hombros, conicidades y contornos.
Muchos conjuntos de torneado combinan una plaquita reemplazable con un portaherramientas. El portaherramientas posiciona y soporta la plaquita, mientras que la geometría de la plaquita, el material de corte y el radio de la punta influyen en cómo el filo corta y genera las virutas. Ambos elementos deben adaptarse a la dirección de aproximación disponible y a las características del entorno.
El desbaste y el acabado imponen exigencias diferentes al filo. Una geometría diseñada para cortes más profundos puede no controlar eficazmente las virutas durante una pasada de acabado ligera. La planificación debe ajustar el inserto a la velocidad de avance y profundidad de corte reales, teniendo en cuenta la rigidez de la pieza. Un eje delgado puede requerir soporte adicional y una estrategia de corte diferente a la de un casquillo corto y rígido.
Herramientas de perforación
Las brocas crean agujeros al penetrar en la pieza de trabajo. Entre las opciones más comunes se encuentran las brocas macizas y los diseños con puntas o insertos reemplazables. Las brocas helicoidales son de uso generalizado, mientras que las herramientas especializadas para agujeros profundos se utilizan en aplicaciones donde el alcance, la guía y el suministro de refrigerante requieren un enfoque específico.
La profundidad del orificio, la superficie de entrada, las condiciones de salida y la evacuación de virutas son factores clave en la selección. Una entrada inclinada puede cargar los filos de corte de forma desigual. Las virutas atrapadas en un orificio profundo pueden dañar la herramienta o la superficie del orificio. Por lo tanto, la geometría de la herramienta, el suministro de refrigerante y el ciclo de perforación deben funcionar en conjunto.
Una operación de posicionamiento puede ayudar a establecer una entrada adecuada para algunos diseños de broca, pero su geometría debe ser compatible con la broca. No debe añadirse automáticamente a cada ruta de perforación. Del mismo modo, la perforación por sí sola puede cumplir con el requisito de un orificio de holgura. El acabado adicional se justifica cuando el plano o la capacidad demostrada del proceso lo requieran.
Herramientas aburridas
Las herramientas de mandrinado agrandan o acaban un orificio existente. Un torno suele utilizar una barra de mandrinar dentro de un componente giratorio, mientras que un centro de mecanizado puede utilizar un cabezal de mandrinado giratorio. Los sistemas de mandrinado de precisión ajustables permiten configurar el diámetro de corte para el orificio requerido.
El mandrinado resulta útil para asientos de cojinetes, ubicaciones de bujes y otras características internas cuyo diámetro y relación con la geometría circundante son importantes. Con un margen de material adecuado y una configuración estable, esta operación puede mejorar la geometría del orificio y establecer su eje con respecto a la configuración de mecanizado.
El acceso y la rigidez son limitaciones importantes. Un orificio pequeño restringe el diámetro de la barra, mientras que un orificio profundo aumenta el voladizo necesario. El conjunto resultante debe proporcionar evacuación de virutas y resistir la deflexión. Evalúe la barra y el soporte junto con las fuerzas de corte, la tolerancia y el soporte de la pieza de trabajo.
Herramientas de escariado
Los escariadores permiten terminar un orificio previamente mecanizado eliminando una pequeña cantidad de material. Sus múltiples filos de corte permiten ajustar el tamaño y la superficie del orificio preparado, lo que los hace útiles para el posicionamiento de orificios y otras características de orificios repetitivos.
La operación previa es fundamental. El orificio debe tener el material adecuado para el escariador seleccionado, y la herramienta debe entrar con la alineación correcta. Un margen de tolerancia demasiado pequeño o irregular puede impedir que el escariador corte de forma uniforme.
No se debe esperar que el escariado corrija los errores de posición o rectitud del orificio original. Si la ubicación o la alineación son la principal preocupación, el proceso podría requerir una preparación diferente o una operación de mandrinado. Elija entre mandrinado y escariado según el plano y el estado del orificio existente.
Machos de roscar y fresas para roscar
Los machos de roscar producen roscas internas en los orificios preparados. Los diseños de punta helicoidal suelen dirigir las virutas hacia adelante en los orificios pasantes, mientras que los diseños de ranura helicoidal, adecuados para este tipo de orificios, las extraen hacia atrás en los orificios ciegos. El material y la geometría del orificio determinan si un diseño de macho en particular es el apropiado.
Los machos de roscar de conformación crean roscas desplazando material dúctil en lugar de cortar virutas. Requieren un material de pieza compatible, una preparación precisa del orificio y una lubricación adecuada. Su funcionamiento sin virutas impide que sean intercambiables con los machos de roscar de corte.
Las fresas de roscar cortan roscas mediante una trayectoria helicoidal coordinada. Requieren un movimiento de máquina compatible y suficiente espacio libre para que la fresa entre y siga su trayectoria. Si el diseño de la fresa lo permite, una fresa de roscar puede cubrir diferentes diámetros de rosca con el mismo paso y forma.
El roscado suele proporcionar una vía directa para un tamaño de rosca interna recurrente. El fresado de roscas ofrece un ajuste programado del diámetro de la rosca y puede ser útil cuando el control de virutas o un rango de diámetros hacen que esa flexibilidad sea valiosa.
Confirme la designación de la rosca, la clase de tolerancia y la profundidad de rosca completa utilizable. Un orificio ciego requiere espacio libre para la herramienta seleccionada y cualquier geometría de punta de broca que exceda la profundidad de rosca completa requerida. Las roscas externas en piezas torneadas también se pueden producir con plaquitas de roscado específicas.
Herramientas de ranurado y separación
Las herramientas de ranurado producen rebajes en diámetros exteriores, orificios interiores o caras frontales. Entre sus aplicaciones se incluyen ranuras para anillos de retención, ranuras para sellos y holguras. Las herramientas de tronzado cortan una pieza torneada para separar el componente de la barra o de la sección restante.
El inserto y la cuchilla o soporte deben adaptarse al ancho, la profundidad y la dirección de acceso de la ranura. Una herramienta que alcanza una ranura externa puede no ser adecuada para una ranura frontal o un hueco interno. Los hombros cercanos también pueden restringir el movimiento del soporte, incluso cuando el filo de corte parece accesible.
Estas operaciones pueden concentrar las cargas de corte en un espacio reducido. Mantenga el conjunto lo más rígido posible, dentro de las posibilidades de acceso, y facilite la salida de las virutas. Durante el tronzado, también se debe tener en cuenta la estabilidad de la pieza y cómo se controlará el componente separado.
Herramientas de biselado y desbarbado
Las herramientas de chaflán crean bordes angulares definidos. Los avellanadores producen cavidades cónicas, a menudo para cabezas de tornillos. Las herramientas de desbarbado eliminan el material sobrante que queda en un borde después de otra operación. En algunas aplicaciones, sus funciones se superponen, pero la geometría final requerida determina la elección de la herramienta.
Un plano puede requerir un chaflán dimensionado en una abertura y solo la eliminación de rebabas en otra. Ampliar ambos bordes con la misma operación puede modificar una superficie funcional o reducir la profundidad útil de la rosca.
Los bordes posteriores y los orificios que se cruzan merecen atención durante la planificación. Una herramienta de corte que llega al frente de un orificio puede no alcanzar su salida o una intersección interna. Las herramientas especializadas para el biselado posterior o el desbarbado de orificios transversales pueden ser útiles en aplicaciones accesibles, mientras que otras características pueden requerir un método de acabado diferente. Defina los requisitos de los bordes con suficiente antelación para incluir el acceso y la inspección necesarios.
¿Cómo elegir las herramientas CNC según los requisitos de la pieza?
Seleccione las herramientas de mecanizado CNC relacionando cada característica con su material, requisitos dimensionales, restricciones de acceso y cantidad de producción. Luego, verifique si la máquina y el conjunto completo de herramientas pueden realizar la operación propuesta de manera confiable.
Comience con la geometría de las características y acceda a ellas.
Comience con la característica final y la dirección desde la que se puede mecanizar. Un orificio, una ranura frontal y un agujero ciego roscado pueden estar muy cerca uno del otro, pero requieren enfoques muy diferentes.
Verifique el espacio barrido de todo el conjunto, incluyendo el vástago, el soporte y las extensiones. Considere también la entrada, la salida y la evacuación de virutas. Una herramienta que se ajusta a la forma final del diseño CAD aún podría chocar durante su aproximación.
Entre las comprobaciones útiles de dibujos y modelos se incluyen:
- Características ocultas tras los hombros o aberturas estrechas.
- Perforaciones profundas que limitan el diámetro y la rigidez de la barra.
- Roscas con poco espacio más allá de la profundidad de rosca completa requerida.
- Bordes que se vuelven inaccesibles después de otra operación.
Cuando el acceso requiere una herramienta inusualmente larga o especializada, conviene analizar un posible ajuste antes de finalizar el diseño. Un pequeño cambio en la abertura o el relieve puede crear una ruta de mecanizado más práctica.
Adapte el proceso a los requisitos de tamaño, ubicación y acabado.
El diámetro, la posición, la forma y la textura superficial de un orificio son requisitos independientes. Cumplir con la tolerancia del diámetro no garantiza que el eje esté correctamente ubicado ni que la superficie cumpla con las especificaciones de acabado.
Separe los criterios de aceptación antes de elegir la ruta de acabado. Un orificio puede cumplir con el requisito de tamaño pero no con el de cilindricidad o posición. La operación y la configuración deben contemplar todas las indicaciones aplicables, incluidas las relaciones entre las características y cualquier sistema de referencia especificado.
Planifique la inspección en función de los mismos requisitos. Un calibrador de interiores puede determinar el diámetro, pero esta medición por sí sola no establece la posición con respecto a un punto de referencia. Puede ser necesario utilizar coordenadas u otro método adecuado para determinar la ubicación y las relaciones geométricas. Una textura superficial específica también requiere un método de verificación apropiado. Elegir conjuntamente el proceso de acabado y el método de inspección evita considerar una sola lectura de diámetro como prueba de conformidad total.
Adaptar la geometría de la herramienta y el material de corte a la pieza de trabajo.
Especifique la aleación y el estado en lugar de una etiqueta genérica como metal o plástico. La dureza, el comportamiento ante el astillado, la abrasividad y la tendencia a adherirse al filo influyen en la elección de la herramienta.
En el torneado, el grado de la plaquita y la geometría del rompevirutas deben ser compatibles con el material y las condiciones de corte. Un filo afilado adecuado para una aleación de aluminio dúctil puede no ser la mejor opción para un corte interrumpido en acero endurecido. En el caso de brocas y machos de roscar, el diseño de la ranura y del filo también debe gestionar las virutas producidas por dicho material.
El acero de alta velocidad y el carburo ofrecen distintas combinaciones de tenacidad, resistencia al desgaste y capacidad operativa. Los recubrimientos deben ser adecuados para el sustrato, la pieza de trabajo y la aplicación. Una herramienta recubierta no es automáticamente la mejor opción para todos los materiales.
Utilice las recomendaciones del fabricante de herramientas como punto de partida y, a continuación, establezca las condiciones de corte para la configuración real. Copiar la velocidad o el avance de otro trabajo sin comprobar el estado del material, el acoplamiento de la herramienta y el suministro de refrigerante puede invalidar una selección que, de otro modo, sería acertada.
Considerar la cantidad de producción y la gestión de herramientas.
El trabajo con prototipos suele favorecer el uso de herramientas fácilmente disponibles y un proceso que permita realizar cambios de diseño. Una herramienta especializada resulta más atractiva cuando un diseño estable y la cantidad de pedidos prevista justifican su preparación y los requisitos de reemplazo.
Para la producción repetida, evalúe cómo se identificarán, preconfigurarán, inspeccionarán y reemplazarán las herramientas. Defina qué herramientas controlan las características críticas y cómo se detectará el desgaste antes de que dichas características se salgan de sus límites. Los insertos o herramientas de repuesto deben contar con un procedimiento de configuración controlado para que el proceso se mantenga constante después de un cambio.
Compare el costo total de fabricación en lugar de solo el precio de compra de la herramienta. Los costos relevantes incluyen la configuración, el tiempo de mecanizado, los cambios de herramienta, la inspección y las consecuencias del retrabajo o el descarte de piezas. Los equipos de compras pueden preguntar cómo la herramienta propuesta respalda los pedidos repetidos y qué cambios requerirían una revisión del proceso.
¿Cómo ayudan los sistemas de sujeción de herramientas y de piezas a las herramientas CNC?
El sistema de sujeción asegura y posiciona la herramienta de corte, mientras que el sistema de sujeción de la pieza la fija y la soporta. Ambos influyen en la capacidad de la herramienta seleccionada para producir la característica deseada de forma consistente, especialmente cuando el alcance o la rigidez de la pieza son limitados.

Portaherramientas, pinzas y configuración de herramientas
Las herramientas rotativas utilizan mandriles, pinzas u otros soportes compatibles para conectarse al husillo. Las plaquitas de torneado y las barras de mandrinar utilizan soportes adecuados para la torreta o la interfaz de la máquina. La conexión debe proporcionar el agarre, la holgura y la rigidez adecuados para la operación.
En un conjunto giratorio, la excentricidad afecta la uniformidad del contacto entre los filos de corte. Unas superficies de contacto limpias, un montaje correcto y una sujeción adecuada ayudan a controlarla. Mantenga la longitud de la herramienta sin soporte lo más corta posible, dentro de los límites que permitan la pieza y el portaherramientas, sin exceder la longitud de agarre especificada.
La longitud, el diámetro y las compensaciones de la herramienta deben corresponder al ensamblaje real. El preajuste y la medición en máquina pueden facilitar esta configuración. Una compensación precisa no puede compensar un portaherramientas inestable, y un portaherramientas rígido no puede corregir una dimensión de herramienta introducida incorrectamente.
Fijaciones, puntos de referencia y soporte de piezas de trabajo
Un dispositivo de sujeción establece cómo se posiciona y restringe la pieza durante el mecanizado. Sus superficies de posicionamiento deben ser compatibles con la estrategia de referencia elegida, especialmente cuando la posición de una característica depende de una operación anterior.
La sujeción debe resistir las cargas de corte sin deformar el componente. Las paredes delgadas y las secciones esbeltas pueden requerir soporte local o una secuencia de corte modificada para que la eliminación de material no deje una zona flexible expuesta a fuerzas de corte intensas.
El acceso, el soporte y la medición deben ser compatibles a lo largo de todo el proceso. Para las piezas que pueden deformarse bajo sujeción, el plan de inspección también debe establecer la condición de restricción necesaria. Medir un componente firmemente sujeto puede ocultar movimientos que aparecen tras su liberación.
¿Cómo se combinan las herramientas CNC para mecanizar una pieza completa?
Una pieza completa se fabrica combinando herramientas en función de sus características y planificando cómo cada operación prepara el terreno para la siguiente. La secuencia debe preservar las superficies de posicionamiento útiles, proporcionar margen de acabado donde sea necesario y mantener accesibles las características críticas.
Ejemplo de una carcasa con orificios y roscas de precisión.
Consideremos una carcasa de aluminio con una superficie de montaje, un alojamiento interno, un orificio de precisión y orificios de fijación roscados. Un posible plan de utillaje asigna una función diferente a cada operación:
| Característica de parte | Herramienta posible | Propósito en el proceso |
| Cara de montaje | Fresa de cara | Establecer una superficie que se utilizará para el montaje o la ubicación posterior. |
| Bolsillo interno | Molino de extremo | Retire el material interior y termine las paredes accesibles. |
| Holgura y agujeros piloto | Perforar | Producir agujeros al tamaño final o prepararlos para otra operación. |
| orificio de precisión | Herramienta de mandrinado fino o escariador | Finalice la perforación siguiendo una ruta que se ajuste a sus requisitos. |
| Hilos de conexión | Macho de roscar o fresa para roscar | Generar el hilo utilizable especificado |
| Bordes de apertura | Herramienta de biselado o desbarbado | Establecer la condición de borde requerida |
La decisión crucial radica en cómo interactúan estas operaciones. Si se especifica la posición del orificio con respecto a la superficie de montaje, la configuración debe establecer dicha relación. Si el alojamiento deja una pared delgada alrededor del orificio, el planificador debe tener en cuenta el cambio de rigidez antes del dimensionamiento final.
La preparación de la rosca también afecta al trabajo posterior. La profundidad del orificio debe ser compatible con el método de roscado seleccionado, y el acabado de los bordes debe mantener la profundidad de rosca completa requerida. El plan final debe explicar qué superficies albergan la carcasa y cómo se verificarán las relaciones críticas.
Ejemplo de un eje o buje torneado
Un eje escalonado puede combinar torneado externo, refrentado, taladrado axial, ranurado y roscado externo. Un casquillo puede requerir mandrinado o escariado interno para definir su orificio. Una herramienta de tronzado puede separar cualquiera de los componentes de la barra de material.
La configuración determina cómo interactúan estas herramientas. Las operaciones mecanizadas mientras la pieza permanece en una configuración común pueden compartir esa condición de posicionamiento. Las operaciones completadas después de la transferencia requieren un método específico para volver a posicionar y sujetar el componente.
Para un casquillo de pared delgada, el acabado del diámetro exterior y del orificio requiere prestar atención a la deformación por sujeción y a las cargas de corte. En el caso de un eje delgado, la eliminación de material puede reducir la rigidez antes de que se completen los diámetros finales. Estas consideraciones pueden modificar la secuencia de desbaste, el margen de acabado o la disposición de los soportes.
Por lo tanto, el plan de utillaje va más allá de una simple lista de fresas. Debe vincular los filos y soportes seleccionados con el material en bruto, la sujeción de la pieza, la secuencia de operaciones y los requisitos de inspección de la pieza terminada.
Preguntas Frecuentes
¿Cómo afecta el desgaste de las herramientas al mecanizado CNC?
El desgaste de las herramientas puede provocar desviaciones dimensionales, un peor acabado superficial y una calidad de pieza inconsistente. Monitorear el desgaste y reemplazar o indexar las herramientas antes de que superen los límites del proceso ayuda a mantener la repetibilidad.
¿Qué es el desplazamiento de herramienta en el mecanizado CNC?
El valor de compensación de herramienta se almacena en el control CNC para tener en cuenta la geometría de la herramienta, como la longitud o el radio. Las compensaciones por desgaste permiten realizar pequeñas correcciones dimensionales a medida que el filo de corte se desgasta.
¿Qué son las herramientas vivas en una máquina CNC?
El utillaje motorizado utiliza herramientas giratorias motorizadas en un torno CNC o centro de torneado para fresar, taladrar y roscar. Permite mecanizar más piezas en una sola operación, reduciendo las transferencias entre máquinas.
Conclusión
La elección de herramientas para mecanizado CNC comienza por comprender los requisitos de cada función. Las fresas, las herramientas de torneado, las brocas, las mandrinadoras, los escariadores y las roscadoras cumplen funciones distintas. Un proceso práctico las combina con soportes adecuados, sujeción de la pieza y una inspección que verifica el resultado deseado.
TiRapid ofrece mecanizado CNC de precisión para piezas metálicas y de plástico de ingeniería a medida, con retroalimentación de fabricación e inspección dimensional para prototipos y producción de bajo volumen. Envíe su modelo CAD, plano, material, cantidad y requisitos críticos para analizar una solución de mecanizado práctica y solicitar un presupuesto.
















