
Værktøjsafskalning er et almindeligt problem under drejeoperationer. Når et skæreværktøj først har afskalnet, kan det påvirke bearbejdningsnøjagtigheden, overfladefinishen og endda forårsage udstyrets ustabilitet. I højhastigheds- og kontinuerlige produktionsmiljøer kan værktøjsafskalning også reducere den samlede bearbejdningseffektivitet.
Mange faktorer kan forårsage afskalning af værktøj, herunder ukorrekte skæreparametre, forkert valg af værktøjsmateriale, maskinvibrationer og utilstrækkelig køling. Kun ved at identificere den specifikke årsag og foretage målrettede justeringer kan producenter reducere værktøjsskader og forbedre bearbejdningsstabiliteten.
Hovedårsager til værktøjsafskalning
Værktøjsafskalning opstår normalt, når skærebelastningerne ændrer sig pludseligt. Når skærkanten oplever slagkræfter ud over materialegrænsen, kan der dannes revner, som gradvist udvider sig, indtil der opstår afskalning. Forskellige bearbejdningsmiljøer kan forårsage forskellige årsager til afskalning, så problemet bør analyseres baseret på de faktiske bearbejdningsforhold. Skæreparametre, emnets materialeegenskaber og værktøjsstruktur påvirker alle direkte værktøjets levetid. Hvis maskinen arbejder under høj belastning i lange perioder, mens parametrene forbliver ustabile, vil skærkanten opleve kontinuerlige spændingsudsving, hvilket øger risikoen for afskalning.
Forkerte indstillinger af skæreparametre
Skæreparametre påvirker direkte værktøjsbelastningen og skærevarmefordelingen. Hvis parameterindstillingerne overstiger værktøjets kapacitet, kan skærkanten blive beskadiget. I miljøer med høj hastighed skal spindelhastighed, tilspændingshastighed og skæredybde forblive korrekt afbalanceret. Aggressive indstillinger kan hurtigt øge værktøjstemperaturen og skabe kontinuerlig slagkraft, hvilket i sidste ende forårsager revner eller brud på skærkanten.
- For høj tilspændingshastighed øger skæreeffekten
- For stor skæredybde øger kantbelastningen
- Høj spindelhastighed forårsager hurtig temperaturstigning
- Utilstrækkelig køling under højhastighedsbearbejdning
- Pludselige parameterændringer skaber stødspænding
- Brug af de samme parametre til skrub- og sletbearbejdning
Forkerte parameterindstillinger holder værktøjet under høj belastning i lange perioder, hvilket fremskynder slid og øger sandsynligheden for afskalning.
Uoverensstemmelse mellem værktøjsmateriale og emnemateriale
Forskellige emnematerialer kræver forskellige typer skæreværktøjer. Hvis værktøjet mangler tilstrækkelig hårdhed, sejhed eller varmebestandighed, kan det muligvis ikke modstå krævende skæreforhold. Under bearbejdning af materialer med høj hårdhed kan dårlig slidstyrke hurtigt beskadige skærkanten. Nogle materialer genererer også ophobede kanter eller afbrudte skærestød, hvilket yderligere øger risikoen for afskalning af værktøjet.
- Utilstrækkelig slidstyrke ved bearbejdning af hårde materialer
- Bearbejdning af rustfrit stål kan skabe ophobede kanter
- Bearbejdning af støbejern genererer stærke slagkræfter
- Værktøjsbelægningen er uegnet til skæreforholdene
- Værktøjets skærvinkel stemmer ikke overens med materialets egenskaber
- Utilstrækkelig sejhed kan føre til revner
Dårlig matchning mellem værktøj og emnemateriale øger skæretrykket på kanten og øger risikoen for afskalning.
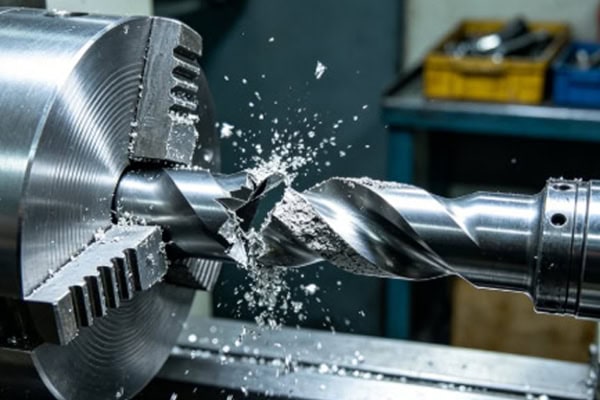
Indflydelsen af maskinstabilitet på værktøjets levetid
Maskinens stabilitet er tæt forbundet med værktøjets levetid. Selv højtydende værktøjer kan ofte spåne, hvis maskinen mangler stivhed eller oplever vibrationsproblemer. Under bearbejdning påvirker spindelstabilitet, fastspændingsnøjagtighed og maskinstrukturens stivhed skæreforholdene. Når der opstår vibrationer eller kast, svinger skærekræfterne kontinuerligt, hvilket placerer værktøjet i et ustabilt belastningsmiljø, der i sidste ende beskadiger skærkanten.
Spindelvibrationer og skærepåvirkning
Hvis spindlen oplever kast eller vibrationer under højhastighedsdrift, bliver skærekræfterne ustabile, og værktøjet udsættes for gentagne slagbelastninger. Under lange kontinuerlige bearbejdningscyklusser akkumuleres vibrationer og skaber gradvist små revner langs skærkanten. Når disse revner udvider sig, kan der forekomme afskalning eller endda værktøjsbrud.
- Slidte spindellejer øger vibrationer
- Dårlig dynamisk balance under højhastighedsbearbejdning
- For stort værktøjsudhæng reducerer stivheden
- Dårlig fastspænding af emnet forårsager bevægelse
- Afbrudt skæring skaber periodisk påvirkning
- Udsving i skærekraft forårsager resonans
Langvarig vibration kan skabe udmattelsesrevner i værktøjet og i sidste ende føre til afskalning eller brud.
Fejl ved værktøjsinstallation og fastspænding
Kvaliteten af værktøjsinstallationen påvirker direkte skærestabiliteten. Ustabile fastspændingsstrukturer kan forårsage værktøjsforskydning og unormal belastning. I nogle bearbejdningsmiljøer tillader utilstrækkelig opmærksomhed på værktøjslejets renlighed og låsepræcision små værktøjsbevægelser under højhastighedsbearbejdning. Selvom disse bevægelser ikke er umiddelbart indlysende, øger de gradvist skæreslidtet over tid.
- Værktøjet sidder ikke helt fast i holderen
- Utilstrækkelig låsekraft forårsager mikrobevægelse
- Værktøjsholderens excentricitet påvirker skærebanen
- For stort værktøjsudhæng
- Forkert indsatsinstallationsvinkel
- Slidte værktøjsholdere reducerer positioneringsnøjagtigheden
Stabile fastspændingsstrukturer reducerer vibrationer og kast, hvilket forbedrer værktøjets stabilitet og levetid.
Sådan reducerer du risikoen for værktøjsafskalning ved drejning
Reduktion af værktøjsafskalning kræver optimering af skæreparametre, værktøjsstyring og bearbejdningsforhold, så skæringen forbliver stabil gennem hele processen. Moderne drejning lægger i stigende grad vægt på automatisering og databaseret styring. Ved at optimere bearbejdningsrytmen, justere skærebaner og forbedre køleforholdene kan producenter reducere kraftudsving betydeligt og forlænge værktøjets levetid.
Optimering af skæreparametre
Bearbejdningsparametrene skal passe til emnematerialet og værktøjets ydeevne for at undgå overbelastning af værktøjet. Forskellige materialer genererer forskellige skærevarmeegenskaber, så spindelhastighed og tilspændingshastighed skal justeres dynamisk i henhold til de faktiske bearbejdningsforhold.
- Juster skærehastigheden baseret på materialets hårdhed
- Kontroller tilspændingshastigheden for at reducere skærepåvirkningen
- Brug lagdeling for at reducere kanttryk
- Separate parametre for grovbearbejdning og sletbearbejdning
- Undgå pludselig acceleration og deceleration
- Reducer skæredybden under højhastighedsbearbejdning
Rimelige parameterindstillinger reducerer udsving i skærekraften og forbedrer værktøjets stabilitet.
Forbedring af køling og smøring
Overdreven skærevarme reducerer værktøjets styrke og accelererer revneudvidelse, hvilket gør kølesystemer ekstremt vigtige for at forhindre afskalning. Effektiv køling sænker ikke kun skærtemperaturen, men reducerer også friktion og forbedrer skærestabiliteten. I højhastighedsbearbejdningsmiljøer er højtrykskølesystemer blevet afgørende for at forlænge værktøjets levetid.
- Brug højtrykskøling for at forbedre varmeafledningen
- Sørg for, at kølevæsken dækker skæreområdet
- Forbedre smøring for at reducere friktion
- Forhindre koncentreret varmeophobning
- Kontroller regelmæssigt kølevæskestrømmen
- Forhindrer blokeringer, der påvirker køleeffekten
Stabile køleforhold reducerer termisk revnedannelse og forlænger værktøjets levetid.
Rollen af automatiserede overvågningssystemer i værktøjsbeskyttelse
Med udviklingen af intelligent produktion bruger flere drejemaskiner nu automatiserede overvågningssystemer til at analysere værktøjstilstande i realtid, hvilket hjælper med at identificere unormaliteter, før der pludselig opstår afskalning af værktøjet. Sensorer og dataanalysesystemer overvåger belastning, vibrationer og temperaturændringer gennem hele bearbejdningsprocessen, hvilket gør værktøjstilstandene mere transparente og kontrollerbare.
Teknologi til overvågning af værktøjstilstand
Systemet indsamler bearbejdningsdata via sensorer og identificerer værktøjsslid og unormale forhold. Ved at analysere vibrationsfrekvens og spindelbelastningsudsving kan unormal værktøjsslid opdages tidligt, før værktøjet når fejltilstande.
- Realtidsovervågning af vibrationsændringer
- Analyse af spindelbelastningsudsving
- Detektion af værktøjstemperaturforhold
- Identifikation af unormal skærelyd
- Overvågning af ændringer i skærekraft
- Evaluering af slidtendenser for værktøj
Intelligente overvågningssystemer kan identificere unormale forhold tidligt og reducere uventet nedetid.
Automatisk værktøjsskift og levetidsstyring
Automatiserede systemer kan forudsige og styre værktøjslevetid og udskifte værktøjer, før de når kritiske slidgrænser. Værktøjslevetiddatabaser registrerer bearbejdningstid og driftsforhold, hvilket muliggør mere præcise levetidsforudsigelsesmodeller og reducerer menneskelige vurderingsfejl.
- Oprettelse af en værktøjslevetiddatabase
- Automatisk registrering af bearbejdningstid
- Forudsigelse af den resterende værktøjslevetid
- Automatisk skift til backupværktøjer
- Reduktion af menneskelige vurderingsfejl
- Forbedring af stabiliteten i kontinuerlig bearbejdning
Værktøjslevetidstyring forbedrer bearbejdningskontinuiteten og reducerer samtidig risikoen for værktøjsskader.
Korrekt håndtering efter værktøjsspåning
Efter værktøjsafskalning skal bearbejdningen stoppes øjeblikkeligt for at undgå større tab. Skæreparametre, køletilstand og maskinvibrationer bør alle inspiceres, før produktionen genoptages.
Ved at optimere bearbejdningsparametre, forbedre maskinstabiliteten og styrke værktøjsstyringen kan producenter effektivt reducere problemer med værktøjsafskalning og opretholde mere stabile drejeoperationer.















