
Inden for mekanisk bearbejdning er drejning og slibning to udbredte bearbejdningsmetoder, der almindeligvis anvendes til akseldele, præcisionsmonterede komponenter og overfladebehandling med høj præcision. Disse to processer adskiller sig betydeligt i bearbejdningsprincipper, nøjagtighedsydelse, effektivitetsniveauer og anvendelsesscenarier. I praktisk produktion er udvælgelsen normalt baseret på delkrav, materialeegenskaber og omkostningskontrol snarere end at bedømme, hvilken proces der er mest avanceret.
Drejning hører til formningsbearbejdning, hvor et skæreværktøj kontinuerligt fjerner materiale fra et roterende emne for at danne udvendige diametre, endeflader eller gevind. Slibning hører til ultrapræcisionsbearbejdning, hvor en højhastighedsroterende slibeskive fjerner materiale i meget små trin for at opnå højere overfladekvalitet og dimensionsnøjagtighed. I de fleste fremstillingssystemer supplerer de to processer hinanden og arbejder sammen i forskellige produktionsfaser.
Grundlæggende forskelle i bearbejdningsprincipper
Drejning og slibning adskiller sig fuldstændigt i, hvordan materiale fjernes. Denne forskel bestemmer deres adfærd i forbindelse med fordeling af skæreenergi, bearbejdningsrytme og overfladedannelsesmekanismer. Drejning er baseret på makroskopisk forskydningsskæring, mens slibning er baseret på mikroskopisk skæring med et stort antal slibekorn.
Drejning fjerner materiale ved direkte skæring
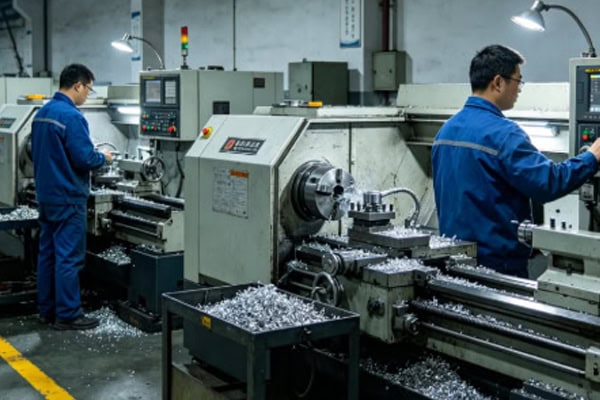
Ved drejeoperationer roterer emnet med høj hastighed, mens værktøjet fremføres i materialet med en kontrolleret hastighed. Materialet fjernes via en forskydningsbevægelse, og skæreprocessen er kontinuerlig med relativt koncentrerede skærekræfter. Dette kræver stærk værktøjsskarphed og maskinstivhed.
Karakteristika for drejning inkluderer:
- Kontinuerlig og stabil skæreproces
- Relativt stor materialefjernelse pr. passage
- Stærk afhængighed af værktøjets tilstand
- Velegnet til mellempræcisionsbearbejdning
- Høj bearbejdningseffektivitet
Drejning bruges primært til hurtig formning af emnegeometri og placeres typisk i de tidlige stadier af bearbejdningen.
Slibning fjerner materiale gennem slibende mikroskæring
Slibning bruger utallige slibekorn på overfladen af en slibeskive til at udføre mikroskalaskæring. Hvert korn fjerner kun en lille mængde materiale, men den samlede effekt muliggør ekstremt præcis bearbejdning. Slibeskivens højhastighedsrotation skaber en tæt kontaktfrekvens, hvilket gør processen tættere på overfladeforfining.
Karakteristika for slibning omfatter:
- Ekstremt lille materialefjernelse pr. kontakt
- Meget raffineret bearbejdningsproces
- Koncentreret varmeudvikling med lavere skærekraft
- Højere overfladekvalitet
- Velegnet til efterbehandling og ultra-efterbehandling
Slibning bruges hovedsageligt som et sidste forarbejdningstrin til dimensionskorrektion og forbedring af overfladekvaliteten.
Forskelle i nøjagtighed og overfladekvalitet
Med hensyn til bearbejdningsnøjagtighed er slibning generelt bedre end drejning. Moderne CNC-drejning kan dog også opnå relativt høj præcision under optimerede forhold. Forskellene ligger primært i stabilitet, kontrol af overfladeruhed og modstand mod termisk deformation.
Drejepræcision opfylder generelle produktionskrav
Drejning kan opfylde dimensionskravene for de fleste mekaniske dele, især akselkomponenter. Med CNC-styring af tilspændingshastighed, spindelhastighed og værktøjsbane kan stabil batchkonsistens opnås.
Drejepræcisionsegenskaber omfatter:
- Mellemniveau dimensionsnøjagtighed
- God batchkonsistens
- Høje krav til maskinstivhed
- Mærkbar indflydelse på værktøjsslid
- Følsomhed over for skæreparametre
Med optimerede procesforhold kan drejning nå næsten færdigbearbejdningsniveauer, men har stadig begrænsninger i kontrol af overfladetekstur.
Slibning opnår overfladekontrol med høj præcision
Slibning giver højere dimensionsnøjagtighed og lavere overfladeruhed, hvilket gør det afgørende i præcisionsfremstilling. Den tilfældige fordeling af slibekorn giver en mere ensartet mikroskopisk overfladestruktur.
Fordele ved slibning inkluderer:
- Højere dimensionel nøjagtighed
- Lavere overfladeruhed
- Evne til at korrigere deformation af varmebehandling
- Velegnet til hærdede materialer
- Stærk processtabilitet
- Mulighed for ultrapræcisionsfinish
Det bruges i vid udstrækning i lejer, hydrauliske komponenter og præcisionsmonteringsflader.
Forskelle i effektivitet og produktionscyklus
Drejning har en klar fordel i effektivitet, mens slibning fokuserer mere på stabilt output og ensartet kvalitet. Deres produktionscykluskarakteristika adskiller sig betydeligt.
Drejning er mere egnet til produktion i store mængder
Drejning fjerner materiale hurtigt gennem større skæredybder, hvilket resulterer i kortere bearbejdningscyklusser. Det er yderst effektivt i masseproduktionsmiljøer, især automatiserede produktionslinjer.
Effektivitetsfordele omfatter:
- Kort bearbejdningstid for enkeltdele
- Høj materialefjernelseshastighed
- Velegnet til automatiserede produktionslinjer
- Fleksibel processkift
- Velegnet til grovbearbejdningsfaser
- Kontinuerlig bearbejdningskapacitet
Drejning spiller en nøglerolle i at øge produktionskapaciteten.
Slibning har lavere effektivitet, men højere stabilitet
Slibning fjerner materiale i meget små trin, hvilket fører til længere bearbejdningstid, men højere ensartethed. Dens styrke ligger i præcisionsstabilitet snarere end hastighed.
Slibningsegenskaber omfatter:
- Længere bearbejdningstid pr. del
- Minimal materialefjernelse pr. gennemløb
- Høj processtabilitet
- Lavere operatørafhængighed
- Velegnet til krav med høj præcision
- Stærk dimensionel ensartethed
Slibning bruges primært til endelig efterbehandling snarere end fjernelse af bulkmateriale.
Forskelle i materialets anvendelighed
Materialeegenskaber som hårdhed, sejhed og varmeledningsevne påvirker direkte valget mellem drejning og slibning.
Drejning har et bredere anvendelsesområde
Drejning kan anvendes på en bred vifte af metaller, herunder kulstofstål, legeret stål, aluminiumlegeringer og nogle rustfrie ståltyper. Dens stærke tilpasningsevne gør den meget anvendt i generel fremstilling.
Almindelige applikationer inkluderer:
- Materialer med mellem og lav hårdhed
- Aksel- og skivekomponenter
- Grov- og halvslebet bearbejdning
- Masseproduktionsdele
- Kontinuerlige skæreoperationer
- Automatiserede produktionssystemer
Drejning er en grundlæggende bearbejdningsevne i de fleste fabrikker.
Slibning er bedre til materialer med høj hårdhed
Slibning kan bearbejde varmebehandlede og hærdede materialer, hvilket gør det afgørende for komponenter med høj hårdhed. Slibekornenes hårdhed gør det muligt at håndtere materialer, som drejning ikke effektivt kan bearbejde.
Typiske applikationer inkluderer:
- Bearbejdning af hærdet stål
- Højhårdhedslegeringer
- Præcisionslejekomponenter
- Højpræcisions-parringsflader
- Processer for overfladereparation
- Dimensionsfinjustering
Slibning er uerstattelig ved præcisionsbehandling med høj hårdhed.
Forskelle i omkostninger og udstyrskrav
Omkostningsstruktur og udstyrets kompleksitet varierer også betydeligt mellem de to processer, hvilket påvirker produktionsplanlægning og investeringsbeslutninger.
Drejeudstyr har lavere omkostninger
Drejning er hovedsageligt afhængig af drejebænke og skæreværktøjer, hvilket resulterer i relativt lave investeringer i udstyr og håndterbare vedligeholdelsesomkostninger.
Omkostningsegenskaber omfatter:
- Lavere investering i udstyr
- Kontrollerbar værktøjspris
- Enkel vedligeholdelse
- Velegnet til produktion i stor skala
- Stærk skalerbarhed inden for automatisering
- Lavere operationel kompleksitet
Dette gør drejning meget udbredt på tværs af fremstillingsindustrier.
Slibeudstyr har højere omkostninger
Slibemaskiner er mere komplekse og kræver højere præcisionskontrol, hvilket fører til højere investerings- og vedligeholdelsesomkostninger.
Karakteristika omfatter:
- Krav til høj præcisionsmaskine
- Højere forbrugsomkostninger for slibeskiver
- Strenge krav til kølesystemet
- Længere opsætnings- og justeringstid
- Højere færdighedskrav
- Mere krævende vedligeholdelse
Formaling anvendes normalt i produktionstrin med høj værdi og høj præcision.
De to processer bruges ofte sammen
I virkelige produktionsprocesser er drejning og slibning ikke konkurrerende teknologier, men komplementære processer. Drejning fokuserer på effektiv materialefjernelse og grundlæggende formgivning, mens slibning fokuserer på endelig dimensionsnøjagtighed og forbedring af overfladekvaliteten.
En typisk proceskæde omfatter:
- Drejning til grovbearbejdning
- Halvfærdigbearbejdning for at kontrollere tillæg
- Slibning for endelig præcisionskorrektion
- Optimering af overfladekvalitet
Denne kombinerede tilgang balancerer effektivitet og kvalitet, hvilket muliggør stabil og effektiv produktion, der er egnet til moderne præcisionsfremstillingsindustrier såsom luftfart, bilindustrien og præcisionsmaskiner.















