
Præsning er en udbredt fremstillingsproces til effektiv og storskalaproduktion af metaldele. Forståelse af, hvad prægning er, hjælper ingeniører og købere med at beslutte, hvornår det er det rigtige valg i forhold til omkostninger, præcision og produktionsvolumen. Ved at bruge matricer og kontrolleret kraft kan prægning skære, bøje og forme metalplader med høj repeterbarhed og minimalt spild.
I denne guide forklarer jeg, hvordan prægning fungerer, hvilke materialer der almindeligvis anvendes, og hvornår prægning er den mest effektive produktionsløsning.
Hvad er stempling?
Stempling er en fremstillingsproces, der bruges til at forme metaldele ved at anvende kontrolleret kraft gennem matricer og presser. Fra et ingeniørmæssigt perspektiv er stempling designet til hastighed, ensartethed og skalerbarhed i masseproduktion.
Stempling, også kendt som metalprægning eller presseformning, er en metalformningsproces, der former metalplader ved at presse dem ind i en matrice ved hjælp af mekaniske, hydrauliske eller servopresser. I modsætning til CNC-bearbejdning, som fjerner materiale, er prægning baseret på plastisk deformation, hvilket gør det muligt at forme dele hurtigt med minimalt materialespild.
I praktisk fremstilling anvendes prægning typisk plader mellem 0.3 mm og 6 mm i tykkelse, herunder kulstofstål, rustfrit stål, aluminium, kobber og messing. Afhængigt af værktøjsdesignet kan en enkelt prægeoperation omfatte stansning, hulning, bøjning, prægning eller overfladisk tegning, ofte kombineret i en progressiv matrice.
Min erfaring er, at prægning er særligt værdifuldt, når produktionsvolumen er høj. Når værktøjsfremstillingen er færdig, kan pressere producere hundredvis af dele i minuttet og dermed levere ekstremt ensartede dimensioner på tværs af store partier. Dette niveau af repeterbarhed er vanskeligt at opnå med skærebaserede processer til samme pris.
Jeg ser ofte prægning brugt, efter at et design er blevet valideret via CNC-bearbejdning eller laserskæring. Når geometri og tolerancer er bekræftet, giver skiftet til prægning producenterne mulighed for at reducere enhedsomkostningerne dramatisk, samtidig med at produktionsstabiliteten forbedres. Derfor er prægning bredt anvendt i bilkomponenter, elektriske terminaler, apparathuse og industrielle beslag.
Hvad er metalstempling?
Metalprægning er en fremstillingsproces, der former metalpladedele ved hjælp af matricer og presser. Fra et ingeniørmæssigt perspektiv er den designet til hastighed, ensartethed og omkostningseffektivitet i storvolumenproduktion.
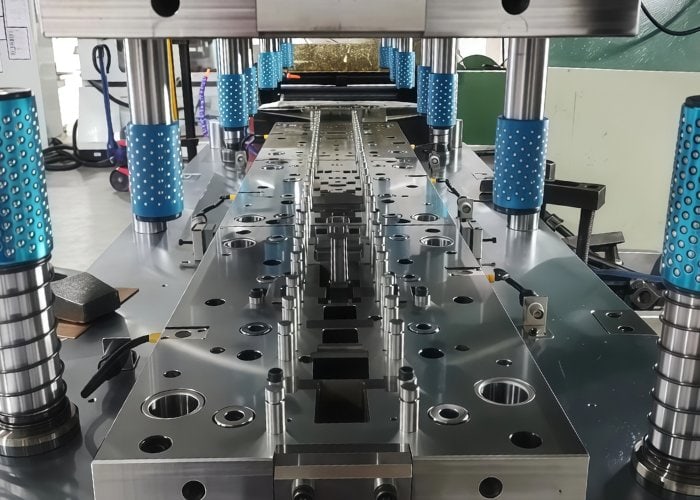
Metalprægning , også kendt som metalpresning, er en pladeformningsproces, der former metal ved at anvende kontrolleret kraft i stedet for at fjerne materiale. Processen er afhængig af plastisk deformation, hvilket gør det muligt at omdanne flade metalplader til funktionelle dele med minimalt spild.
I praktisk fremstilling anvendes metalprægning typisk i materialer som kulstofstål, rustfrit stål, aluminium, kobber og messing, normalt i tykkelser fra 0.3 mm til 6 mm. Afhængigt af dysens design kan prægning udføre flere operationer – herunder stansning, hulning, bøjning, prægning og overfladisk tegning – ofte inden for en enkelt pressecyklus.
Min erfaring viser, at metalprægning bliver særligt værdifuldt, når et produktdesign er stabilt, og efterspørgslen er forudsigelig. Når værktøjsfremstillingen er færdig, kan pressere producere hundredvis af dele i minuttet, hvilket giver fremragende dimensionel ensartethed på tværs af store produktionsserier. Dette gør prægning til en foretrukken løsning til bilkomponenter, elektriske terminaler, apparathuse og industrielle beslag.
Præsning er dog ikke beregnet til hurtige designændringer eller produktion i lav volumen. Dens styrke ligger i gentagelig, langsigtet fremstilling, hvor værktøjsinvesteringer kan amortiseres over store mængder for at opnå meget lave enhedsomkostninger.
Hvad er stemplingsprocessen? Trin-for-trin oversigt
Prægningsprocessen følger en struktureret sekvens, der omdanner flad metalplade til færdige dele med høj hastighed. Forståelse af hvert trin hjælper ingeniører med at evaluere gennemførlighed, omkostningseffektivitet og produktionsskalerbarhed.
Trin 1: Materialevalg og -forberedelse
Prægningsprocessen begynder med at vælge det passende plademateriale, typisk kulstofstål, rustfrit stål, aluminium, kobber eller messing. Tykkelsen varierer typisk fra 0.3 mm til 6 mm, afhængigt af delens styrke og formningsgrænser. Plader kan leveres som coils eller emner og er ofte forsmurt for at reducere friktion og værktøjsslid.
Trin 2: Indføring af materialet i pressen
Plademetallet føres ind i prægepressen enten manuelt (til opgaver med lav volumen) eller automatisk ved hjælp af spolefremførere og rettere. Ved produktion i høj volumen sikrer automatiseret fremføring præcis positionering og understøtter cyklushastigheder på over 100 slag i minuttet.
Trin 3: Stansning og formning
Når pressen er placeret, påfører den kraft gennem en stempel, der presser materialet ind i matricehulrummet. På dette trin kan der forekomme flere operationer, herunder:
- blanking(udskæring af den ydre form)
- Piercing(skaber huller)
- Kantbukning(danner vinkler eller flanger)
- Prægning (tilføjelse af funktioner eller markeringer)
- Overfladisk tegning(tilfører dybde)
I progressive matricer forekommer disse handlinger på tværs af flere stationer i løbet af en enkelt pressecyklus.
Trin 4: Udkastning og delseparation
Efter formning skubbes den prægede del ud af matricen, mens restmaterialet adskilles automatisk. I progressive systemer kommer de færdige dele kontinuerligt ud, efterhånden som strimlen bevæger sig fremad med hvert slag.
Trin 5: Sekundær behandling og inspektion
Afhængigt af applikationskravene kan prægede dele gennemgå afgratning, overfladebehandling, varmebehandling eller plettering. Dimensionsinspektion og kvalitetskontrol sikrer konsistens, især for komponenter med snævre tolerancer eller sikkerhedskritiske komponenter.
Min erfaring er, at når denne arbejdsgang er stabiliseret, leverer prægning uovertruffen repeterbarhed. Jeg ser ofte kunder overgå til denne proces efter CNC-prototyping, hvilket opnår både omkostningsreduktion og produktionspålidelighed i stor skala.
Hvad er en stemplingspresse, og hvordan fungerer den?
En stansepresse er den centrale maskine, der driver metalstanseprocessen ved at anvende kontrolleret kraft til at danne metalplader. Forståelse af, hvordan en stansepresse fungerer, hjælper ingeniører med at vælge den rigtige pressetype, tonnage og hastighed til produktionen.
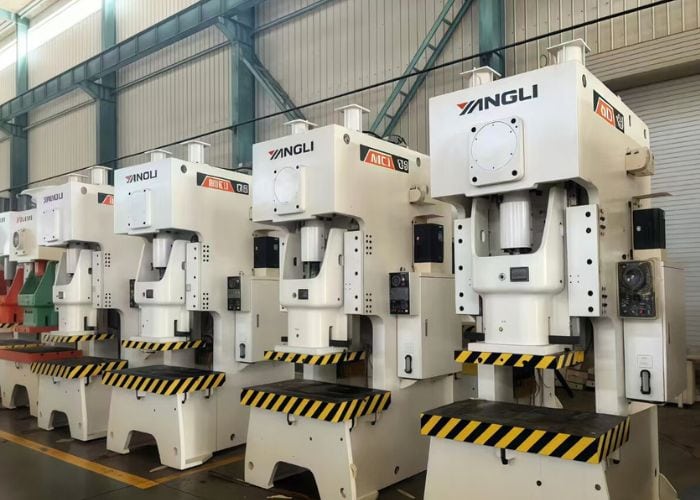
En stansepresse er et mekanisk system designet til at levere præcis kraft, hastighed og slaglængdekontrol for at forme metalplader ved hjælp af matricer. I sin kerne omdanner pressen energi til lodret bevægelse, der driver et stempel ind i en matrice for at plastisk deformere metal.
I praktisk fremstilling består en stemplingspresse af flere nøglekomponenter:
- Frame– Giver strukturel stivhed og absorberer formningsbelastninger
- Ram (Slide)– Bevæger sig lodret for at påføre kraft
- Die sæt– Indeholder stempel- og matricehulrummet
- Drivsystem– Mekanisk, hydraulisk eller servobaseret
- Kontrolsystem– Regulerer slaglængde, hastighed og kraft
Stansepresser klassificeres typisk i mekaniske presser, hydrauliske presser og servopresser. Mekaniske presser udmærker sig ved højhastighedsproduktion og arbejder ofte med 100-600 slag i minuttet, hvilket gør dem ideelle til progressive matricer. Hydrauliske presser giver justerbar kraft gennem hele slaget og foretrækkes til dybtrækning eller kompleks formning. Servopresser tilbyder programmerbare bevægelsesprofiler, der kombinerer fleksibilitet med præcision til avancerede applikationer.
Almindelige typer metalstemplingsprocesser
Metalprægning omfatter adskillige formnings- og skæreprocesser, der hver især er egnet til specifikke geometrier, materialer og produktionsmål. Forståelse af disse almindelige prægetyper hjælper ingeniører med at vælge den mest effektive og omkostningseffektive fremstillingsmetode.
blanking
Udstansning er processen med at skære en flad form ud af metalplade, hvor det udskårne stykke bliver den sidste del. Det er ofte den første operation i prægning og bruges i vid udstrækning til beslag, skiver og plader. Ud fra min erfaring tilbyder udstansning høj dimensionel ensartethed og understøtter ekstremt hurtige cyklustider i progressive matricer.
Piercing
Hulning skaber huller eller slidser i metalplader ved hjælp af en dorn og matrice. I modsætning til boring producerer hulning rene huller ved høj hastighed uden at generere spåner. Jeg ser ofte hulning brugt til elektriske terminaler og monteringsfunktioner, især når der kræves en lille afstand mellem hul og kant.
Kantbukning
Bukning danner vinkler, flanger eller kanaler ved plastisk at deformere metallet langs en lige akse. Denne proces er afgørende for strukturel styrke og monteringspasform. I produktionen integreres bukning ofte med stansning og hulning for at minimere sekundære operationer.
Prægning
Prægning tilføjer hævede eller forsænkede elementer, såsom logoer, ribber eller identifikationsmærker. Fra et funktionelt synspunkt forbedrer prægning stivheden uden at øge materialetykkelsen. Jeg anbefaler ofte prægning, når dele kræver forstærkning eller sporbarhed.
Tegning (Overfladisk tegning)
Trækning omdanner flad metalplade til overfladiske, koplignende former ved at trække materiale ind i et matricehulrum. Denne proces er almindelig i huse, dæksler og indkapslinger. Mens dybere trækninger kræver omhyggelig materialekontrol, er overfladisk trækning yderst effektiv i prægebaseret produktion.
Progressiv stempling
Progressiv prægning kombinerer flere operationer – stansning, hulning, bukning og formning – i et enkelt matricesæt. Med hvert presseslag bevæger materialet sig videre til den næste station. I mine projekter er progressive matricer rygraden i storvolumenproduktion, hvor man opnår hundredvis af færdige dele i minuttet med fremragende repeterbarhed.
Hvilke materialer bruges almindeligvis til metalstempling?
Materialevalg spiller en afgørende rolle for metalprægnings ydeevne, omkostninger og delepålidelighed. Fra et ingeniørmæssigt perspektiv balancerer det rigtige materiale formbarhed, styrke, korrosionsbestandighed og produktionseffektivitet.
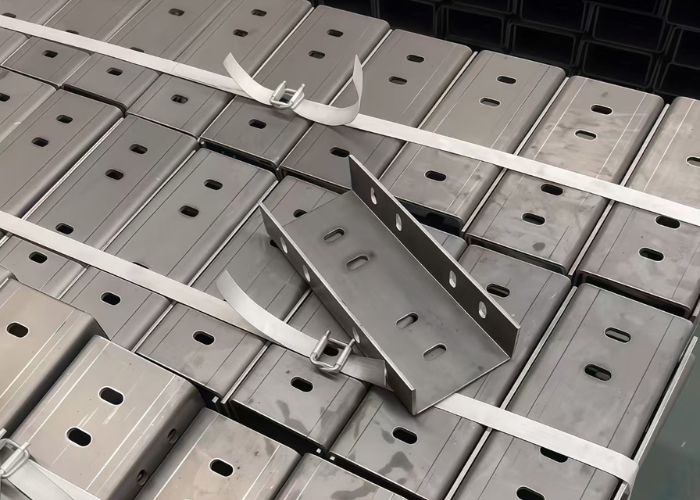
Carbon Steel
Kulstofstål er det mest anvendte prægemateriale på grund af dets fremragende formbarhed, styrke og omkostningseffektivitet . Lavkulstofkvaliteter er nemme at forme og velegnede til beslag, paneler og strukturelle komponenter. I mine projekter vælges kulstofstål ofte, når styrke er påkrævet uden for store materialeomkostninger.
Rustfrit stål
Rustfrit stål tilbyder overlegen korrosionsbestandighed og holdbarhed , hvilket gør det ideelt til medicinsk udstyr, fødevareudstyr og udendørs applikationer. Selvom det er sværere at forme end kulstofstål, fungerer det godt til prægning, når matricens design og smøring er optimeret. Jeg anbefaler ofte rustfrit stål, når langvarig miljøbestandighed er afgørende.
Aluminium legeringer
Aluminium er værdsat for sine lette egenskaber og korrosionsbestandighed . Det præger godt ved tyndere tykkelser og bruges almindeligvis i bil-, elektronik- og luftfartsrelaterede komponenter. Min erfaring er, at prægning af aluminium reducerer delvægten betydeligt, samtidig med at det opretholder tilstrækkelig styrke til kabinetter og beslag.
Kobber og kobberlegeringer (messing, bronze)
Kobber og dets legeringer anvendes i vid udstrækning til elektrisk og termisk ledningsevne . Messing og bronze tilbyder forbedret styrke og slidstyrke sammenlignet med rent kobber. Jeg ser ofte disse materialer brugt i elektriske terminaler, stik og kontaktkomponenter, hvor ledningsevne og præcision er afgørende.
Højstyrke- og speciallegeringer
Til krævende applikationer kan højstyrkestål og speciallegeringer anvendes. Disse materialer giver forbedret udmattelsesmodstand, men kræver præcis processtyring. I sådanne tilfælde påvirker materialevalget direkte matricens levetid og pressens tonnagekrav.
Fra et produktionssynspunkt falder de fleste stemplede dele inden for et tykkelsesområde på 0.3 mm-6 mm , hvor formningseffektivitet og dimensionskonsistens er optimal.
Hvad er stemplet metal? Typiske dele og anvendelser
Prægmetal refererer til metalpladedele, der er dannet gennem prægeprocesser ved hjælp af matricer og presser. Fra et ingeniørmæssigt perspektiv er prægmetal defineret af dets repeterbarhed, omkostningseffektivitet og egnethed til storproduktion.
Strukturbeslag og monteringsplader
Prægede beslag er blandt de mest almindelige prægede metaldele. De bruges i vid udstrækning i bilstel, industrielt udstyr og apparater til at give strukturel støtte og præcise monteringsflader. I mine projekter erstatter disse dele ofte bearbejdede komponenter, når produktionsvolumen overstiger 10,000 enheder, hvilket reducerer enhedsomkostningerne betydeligt.
Elektriske terminaler og stik
Præget metal er essentielt i elektriske og elektroniske applikationer, især til terminaler, kontakter og jordkomponenter. Prægede dele af kobber og messing giver fremragende ledningsevne, samtidig med at de opretholder snævre dimensionstolerancer. Jeg ser ofte progressiv prægning brugt til at producere tusindvis af identiske terminaler i timen.
Kabinetter, dæksler og skjolde
Mange prægede metaldele fungerer som huse, dæksler eller elektromagnetiske skjolde. Disse komponenter drager fordel af prægningens evne til at danne tynde vægge og ensartede geometrier. Inden for forbrugerelektronik og industriel styring hjælper prægede huse med at reducere vægten og forbedre monteringseffektiviteten.
Klips, fjedre og holdere
Præstede klips og fjederelementer bruges i vid udstrækning til fastgørelse, positionering og vibrationskontrol. Fra et teknisk synspunkt gør prægning det muligt for disse dele at bevare elastiske egenskaber, samtidig med at de opnår præcise former. Jeg støder ofte på disse dele i bilinteriør og mekaniske samlinger.
Paneler og forstærkningskomponenter
Store prægede paneler og forstærkningsdele er almindelige i bil- og apparatproduktion. Prægede detaljer tilføjes ofte for at øge stivheden uden at øge materialetykkelsen, hvilket forbedrer forholdet mellem styrke og vægt.
Samlet set er stemplede metaldele mest effektive, når designet er stabilt, og produktionsvolumenerne er høje, hvilket gør dem ideelle til industrier som bilindustrien, elektronik, apparater og industrielt udstyr.
Vigtige designovervejelser ved metalstempling
Succesfuld metalprægning afhænger lige så meget af design som af værktøj. Fra et ingeniørmæssigt perspektiv reducerer korrekte designhensyn værktøjsrisikoen, forbedrer delkvaliteten og sænker produktionsomkostningerne betydeligt.
Materialevalg og tykkelse
Materialevalg påvirker direkte formbarhed, matricelevetid og pressens tonnage. I de fleste projekter, jeg håndterer, ligger den optimale tykkelse mellem 0.3 mm og 6 mm. Blødere materialer (lavkulstofstål, aluminium) tillader strammere radier, mens rustfrit stål kræver et mere konservativt design for at undgå revner.
Bøjningsradius og kantafstand
Skarpe bøjninger øger spændingskoncentrationen og risikoen for rivning. En almindelig regel, jeg anvender, er en minimum indvendig bøjningsradius ≥ materialetykkelse for de fleste metaller. Huller og detaljer skal placeres mindst 1-1.5 gange materialetykkelsen væk fra bøjningslinjer og kanter for at opretholde dimensionsstabilitet.
Tolerancer og repeterbarhed
Præsning udmærker sig ved repeterbarhed, ikke ultra-snelle engangstolerancer. Jeg råder normalt kunder til at designe med funktionelle tolerancer, så processen kan fungere effektivt på tværs af store partier. Alt for snævre tolerancer øger ofte værktøjskompleksiteten uden funktionel fordel.
Delgeometri og funktionskompleksitet
Præstede dele fungerer bedst med 2D- eller lav 3D-geometri. Dybe trækninger, underskæringer eller pludselige tykkelsesovergange øger værktøjsomkostningerne og risikoen for defekter. Når kompleksiteten stiger, anbefaler jeg ofte at opdele funktioner eller kombinere prægning med sekundære operationer.
Kornretning og materialestrøm
Plademetalfibrenes retning påvirker bøjningsstyrken og udmattelsesevnen. I sikkerhedskritiske dele gennemgår jeg altid fibrenes orientering i forhold til bøjningslinjerne for at reducere revner og forbedre konsistensen.
Værktøjs- og produktionsvolumenjustering
Designbeslutninger skal stemme overens med den forventede volumen. Ved produktion over 10,000-20,000 enheder giver det mening at investere i progressive matricer. Ved lavere volumener eller udviklende designs reducerer enklere værktøjer eller CNC-prototyper risikoen.
Fordele og begrænsninger ved stempling i fremstillingsindustrien
Metalprægning tilbyder uovertruffen effektivitet til produktion i store mængder, men det er ikke en universel løsning. Fra et ingeniørmæssigt perspektiv er det afgørende at forstå både dens fordele og begrænsninger for at vælge den rigtige fremstillingsproces på det rigtige tidspunkt.
Fordele ved metalstempling
Ud fra min erfaring er den største fordel ved prægning skalerbarhed. Når værktøjsfremstillingen er færdig, kan prægningen producere titusindvis til millioner af identiske dele med minimal variation. I progressive matriceopsætninger kan cyklustiderne nå 100-600 slag i minuttet, hvilket reducerer enhedsomkostningerne dramatisk.
En anden vigtig fordel er omkostningseffektivitet i stor skala. Selvom værktøjsinvesteringen er høj, falder omkostningerne pr. del ofte med 50-80 % sammenlignet med CNC-bearbejdning, når volumen overstiger 10,000-20,000 enheder. Dette gør prægning ideel til langsigtede produktionsprogrammer.
Præsning giver også fremragende repeterbarhed og ensartethed. Fordi formningsprocessen styres af hærdede ståldyser, er dimensionsvariationen på tværs af batcher ekstremt lav. Jeg ser ofte denne fordel udnyttet i bilbeslag, elektriske terminaler og apparathuse, hvor udskiftelighed er afgørende.
Derudover er prægning velegnet til tynde plader af metal såsom kulstofstål, rustfrit stål, aluminium, kobber og messing. Processen bevarer materialekontinuitet, hvilket kan resultere i bedre udmattelsesegenskaber sammenlignet med svejsede eller maskinbearbejdede samlinger.
Begrænsninger ved metalstempling
Trods sine styrker har prægning klare begrænsninger. Den væsentligste er de høje startomkostninger til værktøj og den lange leveringstid. Komplekse matricer kan tage 4-8 uger eller mere at designe, fremstille og validere, hvilket gør prægning uegnet til presserende projekter.
Præsning mangler også designfleksibilitet. Enhver større designændring kræver normalt modifikation af matricen eller fuldstændig omværktøjning, hvilket kan være dyrt og tidskrævende. I projekter med hyppige revisioner anbefaler jeg normalt CNC-bearbejdning eller laserskæring, indtil designet stabiliserer sig.
Geometrisk kompleksitet er en anden begrænsning. Prægning fungerer bedst til 2D- eller overfladiske 3D-former. Dybe hulrum, underskæringer eller tykke tværsnit overskrider ofte praktiske prægegrænser og kræver alternative processer.
Endelig er prægning sjældent økonomisk rentabelt til produktion i lav volumen. For små partier kan værktøjsomkostningerne ikke retfærdiggøres, uanset effektiviteten pr. del.
Hvornår bør du bruge stempling i stedet for andre processer?
Metalprægning bør overvejes, når delgeometrien er stabil, produktionsvolumen er høj, og enhedsomkostningerne skal kontrolleres nøje. Fra et ingeniørmæssigt synspunkt bliver prægning den mest effektive løsning, når et design går fra validering til masseproduktion.
Min erfaring er, at prægning klart overgår andre fremstillingsprocesser, når den årlige produktion overstiger 10,000-20,000 enheder. I denne skala amortiseres de indledende værktøjsomkostninger hurtigt, hvilket reducerer enhedsomkostningerne med 50-80 % sammenlignet med CNC-bearbejdning for sammenlignelige metalpladedele.
Præsning er særligt effektivt, når dele er fremstillet af tynde metalplader, typisk stål, rustfrit stål, aluminium, kobber eller messing, med tykkelser fra 0.3 mm til 6 mm. Formningsprincippet er baseret på kontrolleret plastisk deformation snarere end materialefjernelse, hvilket muliggør ekstremt hurtige cyklustider - ofte hundredvis af dele pr. minut i progressive matriceopsætninger.
Jeg anbefaler ofte stempling når:
- Delens design er dimensionsstabilt og vil sandsynligvis ikke ændre sig
- Geometrien er for det meste 2D eller overfladisk 3D
- Tolerancer er gentagelige snarere end ultrastramme
- Kosmetisk ensartethed er vigtig på tværs af store partier
I virkelige projekter ser jeg ofte kunder prototype beslag eller kabinetter ved hjælp af CNC-bearbejdning eller laserskæring. Når designet er færdigt, og efterspørgslen stiger, reducerer skiftet til prægning omkostningerne betydeligt, samtidig med at det forbedrer ensartetheden. Denne overgang er almindelig inden for bilkomponenter, elektriske terminaler, apparatkabinetter og industrielle monteringsdele.
Præsning er dog ikke ideelt til designs i lav volumen, meget komplekse eller ofte reviderede designs. I disse tilfælde er CNC-bearbejdning eller laserskæring det bedre valg, indtil produktionen stabiliserer sig.
Industrier, der almindeligvis bruger metalstempling
Metalprægning anvendes mest i industrier, der kræver skalerbar produktion, ensartet delkvalitet og kontrollerede enhedsomkostninger. Fra et ingeniørmæssigt perspektiv bliver prægning den foretrukne løsning, når et produktdesign er valideret, og produktionsvolumen stiger.
Min erfaring er, at bilindustrien fortsat er den største forbruger af metalprægning og repræsenterer cirka 35-40 % af den globale efterspørgsel efter præget metal. Køretøjsstrukturer er i høj grad afhængige af prægede beslag, forstærkningsplader, karrosseripaneler og monteringskomponenter, fordi prægning giver ensartet styrke, forudsigelige tolerancer og kompatibilitet med automatiserede samlebånd. Når værktøjerne er etableret, kan millioner af identiske dele produceres med minimal variation.
Elektronik- og elindustrien er en anden stor bruger, især til terminaler, afskærmningsdæksler, kontaktfjedre og præcisionsrammer. Jeg ser ofte kobber, messing og tyndt stål stemplet ved høje hastigheder for at understøtte kompakte designs og høj elektrisk ledningsevne. Sammenlignet med CNC-bearbejdning muliggør stemplet tyndere vægge og strammere stigningsafstand til langt lavere enhedsomkostninger for store mængder.
Inden for industrielt udstyr og maskiner anvendes metalprægning i vid udstrækning på konstruktionsbeslag, huse, motorkomponenter og fastgørelsesplader. Disse industrier værdsætter prægning på grund af dens repeterbarhed og mekaniske pålidelighed, især i langvarige produktionsprogrammer. Jeg arbejder ofte med kunder, der prototyper sådanne dele ved hjælp af CNC-bearbejdning og derefter konverterer til prægning, når den årlige efterspørgsel overstiger 10,000-20,000 enheder.
Hvidevare- , HVAC- og energisektoren er også afhængig af prægning til paneler, rammer, klemmer og monteringssystemer. I disse anvendelser understøtter prægning både strukturel integritet og omkostningseffektivitet, samtidig med at det sikres, at dele forbliver udskiftelige på tværs af produktgenerationer.
Stempling vs. CNC-bearbejdning: Hvad er det rigtige til dit projekt?
Når man skal vælge mellem stempling og CNC-bearbejdning, afhænger beslutningen primært af produktionsvolumen, omkostninger og designfleksibilitet. Ud fra min erfaring er stempling bedst til store volumener, stabile designs med lave enhedsomkostninger, mens CNC-bearbejdning er ideel til prototyper, komplekse geometrier og lave til mellemstore volumener. Tabellen nedenfor fremhæver de vigtigste forskelle for at hjælpe ingeniører og købere med at vælge den rigtige proces til deres produktionsbehov.
| Sammenligningsfaktor | Stempling | CNC Machining |
| Fremstillingsprincip | Former metalplader ved hjælp af matricer og pressekraft | Fjerner materiale ved hjælp af skæreværktøjer |
| Bedste produktionsvolumen | Højvolumen (10,000+ dele) | Lav til mellemstor volumen (1-5,000 dele) |
| Værktøjsomkostninger | Høje forudgående omkostninger til die | Lave værktøjsomkostninger |
| Enhedspris | Meget lav efter værktøjsafskrivninger | Højere pr. del |
| Designfleksibilitet | Lavt, når værktøjet er fastgjort | Meget høj, nem at modificere |
| Leveringstid | Lang opsætning, hurtig produktion | Hurtig opsætning, langsommere cyklus pr. del |
| Materialetykkelsesområde | Tynd metalplade (typisk ≤6 mm) | Bredt udvalg, inklusive tykke blokke |
| Geometrisk kompleksitet | Bedst til 2D- eller overfladiske 3D-former | Ideel til komplekse 3D-geometrier |
| Dimensionsnøjagtighed | Høj ensartethed på tværs af store partier | Høj præcision pr. enkelt del |
| Overfladebehandling | Afhænger af værktøj og efterbehandling | Fremragende, kontrollerbare finish |
| Typiske applikationer | Beslag, kabinetter, klemmer, paneler | Prototyper, huse, præcisionskomponenter |
| Omkostninger til designændring | Meget høj (værktøjsdesign) | Lav (programændring) |
| Ideel Brug Case | Stabilt design, masseproduktion | Prototyping, specialfremstilling af dele i lav volumen |
Ofte Stillede Spørgsmål
Hvad bruges stemplet metal typisk til?
Prægmetal bruges almindeligvis til beslag, kabinetter, stik, klemmer og strukturelle komponenter. Jeg ser ofte prægede dele anvendt i bilindustrien, forbrugerelektronik og industrielt udstyr. Disse dele kræver ofte ensartet geometri og høje produktionsvolumener. I mange tilfælde understøtter prægning efterfølgende processer såsom svejsning, belægning eller samling uden yderligere bearbejdning.
Hvad bruges en stemplingspresse til?
En stansepresse bruges til at generere den kraft, der kræves til at forme metal under stanseoperationer. Min erfaring er, at mekaniske presser foretrækkes til højhastighedsproduktion, mens hydrauliske presser giver bedre kontrol til dybtrækning. Pressekapaciteten kan variere fra under 20 tons til over 1,000 tons, afhængigt af materialetykkelse, emnegeometri og den nødvendige formkraft.
Hvad er konceptet med stempling?
Konceptet med prægning er baseret på brugen af kontrolleret kraft og præcisionsværktøj til at forme metalplader til definerede geometrier. Min erfaring er, at prægning er afhængig af stempler og matricer til at udføre skære-, bukke- eller formningsoperationer i et enkelt eller gentagne presseslag. Dette koncept gør det muligt for producenter at opnå dimensionel ensartethed på tværs af tusinder eller millioner af dele. Ved at standardisere formningsprocessen minimerer prægning variation, reducerer materialespild og sikrer forudsigelig mekanisk ydeevne i masseproduktion.
Hvorfor er stempling påkrævet?
Præsning er påkrævet, når produktion i høj volumen, omkostningseffektivitet og repeterbarhed er afgørende. Fra mit perspektiv giver prægning producenter mulighed for at reducere enhedsomkostningerne med mere end 50 % sammenlignet med bearbejdning, når værktøjet er afskrevet. Det muliggør også hurtigere cyklustider, hvor man ofte producerer én færdig del pr. presseslag på mindre end et sekund. For industrier som bilindustrien og elektronikindustrien er prægning afgørende for at imødekomme efterspørgslen, samtidig med at man opretholder ensartet kvalitet og snævre tolerancer.
Konklusion
Metalprægning er bedst egnet til storproduktion af metalpladedele, hvor designstabilitet, omkostningseffektivitet og repeterbarhed er afgørende. Ved at forstå, hvordan prægning fungerer, dets materiale- og designkrav, og hvornår det overgår andre fremstillingsprocesser, kan ingeniører træffe informerede beslutninger tidligt i produktets livscyklus.
Hos TiRapid understøtter vi metalprægeprojekter med en ingeniørorienteret tilgang – fra designevaluering og materialevalg til værktøjsudvikling og stabil masseproduktion – og hjælper kunder med at overgå fra prototypefremstilling til skalerbar produktion med ro i sindet.
















