
Underskæringsbearbejdning skaber forsænkede, skjulte eller bagudvendte funktioner, som en standard ligeskaftsfræser ikke kan nå fra den primære bearbejdningsretning. Den største udfordring er normalt ikke at fjerne materialet, men at give skærkanten tilstrækkelig adgang, samtidig med at værktøjsskaftet og holderen holdes fri af den omgivende geometri.
Denne vejledning forklarer, hvordan underskæringer bearbejdes, hvilke fræsere der passer til almindelige funktioner, hvordan værktøjsadgang påvirker 3-aksede og 5-aksede strategier, og hvilke designvalg der forbedrer nøjagtighed og fremstillingsevne. Den dækker også tolerancer, materialer, almindelige bearbejdningsproblemer, anvendelser og omkostninger.
Hvad er underskæringsbearbejdning?
En underskæring er et element placeret bag, under eller ved siden af en anden overflade, hvor en konventionel pindfræser ikke kan nå direkte. Det kan fremstå som en indvendig rille, svalehale, fastholdelseselement, bagsidefordybning eller en anden geometri skjult fra en normal top-down værktøjsbane.
Underskæringsbearbejdning afhænger derfor af to ting på samme tid: formen på skærkanten og den rute, som hele værktøjsenheden skal følge for at nå funktionen.
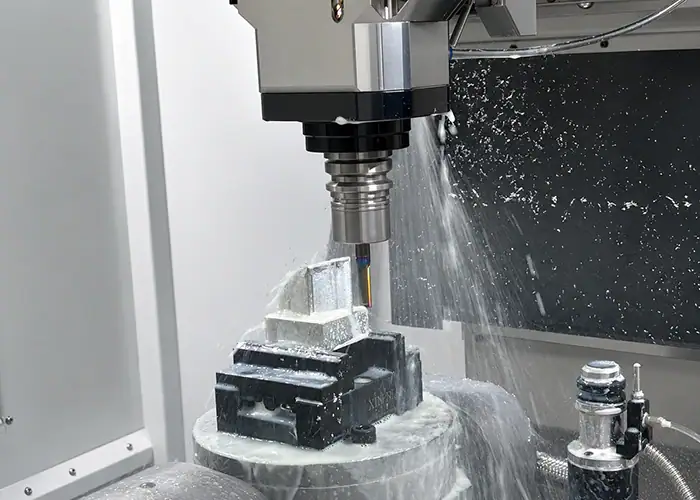
Hvad gør en funktion til en underskæring?
En lodret væg, åben lomme eller gennemgående not kan normalt bearbejdes direkte med en standard pindfræser. En indvendig siderille eller bagtilspidset overflade er anderledes, fordi en anden del af emnet blokerer den normale skæreretning.
Skærehovedet kan fysisk passe inde i funktionen, mens skaftet eller værktøjsholderen ikke gør. Derfor er det ikke nok at kontrollere fræserdiameteren alene. Den tilgængelige indgangsbane og frigangen omkring hele værktøjsenheden afgør, om geometrien er realistisk bearbejdelig.
Dette gør underskæringer fundamentalt til et tilgængelighedsproblem. Når adgangen er bekræftet, bestemmer fræsers geometri, stivhed, tolerance og overfladefinish, hvor vanskelig operationen vil være.
Hvornår er en underskæring funktionelt nødvendig?
Underskæringer er nyttige, når geometrien giver en tydelig mekanisk funktion. Typiske årsager inkluderer at bevare en anden komponent, skabe en låsefunktion, give tætningsplads, frigøre en modstående del eller tillade samling, der ikke ville fungere med en lige væg.
For eksempel kan T-formede riller fastholde monteringshardware, svalehaler kan give styret eller låsende indgreb, og O-ringsriller kan skabe kontrollerede tætningsflader. Aflastningsfunktioner kan give frigang nær skuldre, gevind eller kontaktflader.
Designet bør derfor starte med funktion. Tilføjelse af en skjult funktion, der giver ringe funktionel værdi, kan introducere specialværktøj, mere programmering, yderligere opsætninger og vanskeligere inspektion uden at forbedre delen.
Almindelige underskæringsfunktioner i CNC-dele
Underskæringer kan være indvendige eller udvendige, men fremstillingsbeslutninger styres oftere af formen på fræseren og adgangen til fræseren. T-spor, svalehaler, ensidige riller, buede fordybninger, nøglesædefunktioner og relieffer er blandt de mest almindelige former.
Hver geometri stiller forskellige krav til fræserprofil, indføringsbredde, rækkevidde og stivhed.
T-spor og nøglesædeunderskæringer
Et T-not begynder typisk med et konventionelt lige not. En T-notfræser passerer derefter gennem åbningen og skærer sideværts under den øvre væg, hvilket skaber en bredere skjult sektion.
Det vigtige designforhold er mellem indgangsslidsen og skæreskaftet. Skærehovedet kan være bredere end åbningen, men skaftet skal stadig passere gennem slidsen med tilstrækkelig frigang.
Nøglesædeskærere bruger et lignende princip. Deres mindre hals eller skaft giver adgang, mens den bredere skæresektion danner en indvendig rille. Disse værktøjer er nyttige til at fastholde riller, kileformede funktioner og andre forsænkede profiler.
Svalehale og koniske underskæringer
Svalehalekonstruktioner har vinklede sidevægge og kræver en fræser med en matchende profil. De bruges almindeligvis til glidende grænseflader, positioneringskonstruktioner, fastholdelsesstrukturer og mekanisk låste samlinger.
Standardfræservinkler foretrækkes, fordi de er lettere at finde og udskifte. Offentliggjorte værktøjsvejledninger refererer typisk til svalehalefræsere på 45°, 60° og 90°, mens ikke-standardiserede vinkler kan kræve specialværktøj.
Fræseren skal også have tilstrækkelig skærelængde til at nå den fulde dybde uden at tvinge halsen eller holderen ind i det omgivende materiale.
Ensidige og buede underskæringer
Buede og bagsidede funktioner bruger ofte slikkepind- eller sfæriske underskæringsfræsere. Deres afrundede skærhoveder og reducerede halse gør det muligt for værktøjet at nå rundt om kanter og maskinoverflader, som en konventionel pindfræser ikke kan nå.
De er nyttige til afrundede indvendige riller, konturerede overflader, bagtilspidsede områder og svært tilgængelige kanter.
Ulempen er stivhed. En mindre hals forbedrer adgangen, men reducerer stivheden, så dybt engagement eller lang rækkevidde kan øge afbøjning og vibrationer.
Aflastnings- og O-ringssporfunktioner
Aflastningsunderskæringer tilføjes ofte nær skuldre, gevind, lejesteder eller kontaktflader for at give plads til en anden komponent eller fremstillingsproces. O-ringsriller giver kontrolleret geometri til tætninger og skal matche tætningssystemets dimensionelle behov.
Ikke alle noter er underskæringer. En åben not, som et standardværktøj kan nå direkte, kan simpelthen være en konventionel maskinbearbejdet not.
Sondringen er vigtig, fordi ægte underskæringer introducerer adgangsbegrænsninger, der påvirker værktøj, opsætning, inspektion og omkostninger.
Hvordan fungerer underskæringsbearbejdning?
Der er ingen enkelt fast proces for hver underskæring. Bearbejdningsrækkefølgen afhænger af featurens placering, indløbsretning, værktøjsfrigang, dybde, materiale og tolerance.
En praktisk strategi er at bekræfte adgang først, derefter bearbejde konventionel geometri og overlade den skjulte funktion til en passende specialfræser eller multiakseoperation.
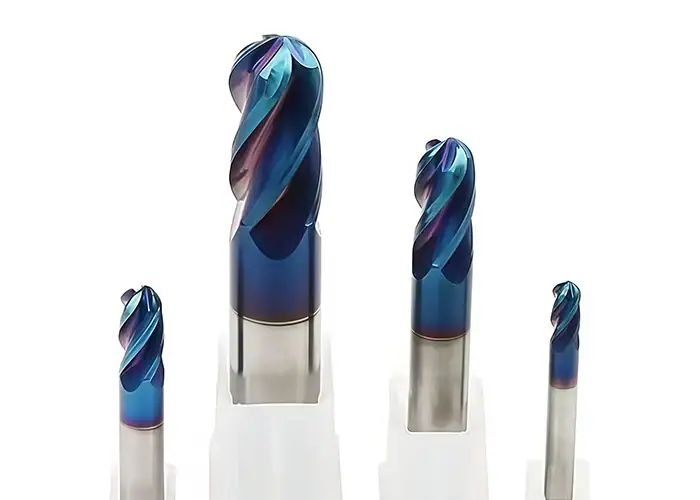
Gennemgå geometri og værktøjsadgang
Det første trin er at identificere, hvor skærkanten skal nå, og hvordan den kommer dertil. Programmøren skal overveje åbningens størrelse, de omgivende vægge, objektets dybde, tilgangsretningen og den tilgængelige holderafstand.
Denne gennemgang bør ske, før der vælges præcise skæreparametre. En funktion uden fysisk indgangsvej kan ikke løses ved at reducere tilspændingshastigheden eller vælge et mere stift værktøj.
Til indvendige funktioner kan en åben kant, en gennemgående rille eller et passende adgangshul være påkrævet. Fuldstændig lukkede underskæringer kan kræve en designændring eller en anden proces.
Maskine Den tilgængelige geometri først
Standard pindfræsere bruges normalt først til at fjerne tilgængeligt materiale og etablere lommer, slidser, huller og indgangsveje.
Specialfræseren indsættes kun, når der er tilstrækkelig frihøjde. En T-notfræser kan for eksempel ikke lave sin egen smalle indføringskanal, fordi dens skærehoved er større end dens skaft.
Denne rækkefølge sikrer effektiv materialefjernelse, samtidig med at dyrt specialværktøj begrænses til den funktion, der rent faktisk kræver det.
Færdiggør, afgrat og inspicer underskæringen
Finskæring bringer underskæringen til dens endelige bredde, dybde, vinkel, radius og placering. Da disse funktioner ofte er forsænkede, bliver skærestabilitet særligt vigtig under den sidste overkørsel.
Afgratning kan også være vanskeligere end på eksponeret geometri. En grat, der efterlades bag en indvendig kant eller omkring en skjult rille, kan forstyrre samlingen, selv når hoveddimensionerne er korrekte.
Inspektion skal derfor planlægges sammen med bearbejdningsprocessen. En funktion, der er vanskelig at nå for en fræser, kan også være vanskelig at nå for et konventionelt måleværktøj.
Værktøjer brugt til underskæringsbearbejdning
Underskæringsfræsere vælges i henhold til funktionsprofil og adgang. Skærehovedet skal generere den nødvendige geometri, mens hals, skaft og holder skal passe gennem det tilgængelige rum uden kollision.
De tre mest almindelige grupper er T-not- eller nøglesædefræsere, svalehalefræsere og underskårne pindfræsere i lollipop-stil.
T-spor og nøglesædefræsere
T-notfræsere bruger et skivelignende skærehoved monteret på et mindre skaft. Hovedet skaber det bredere skjulte område, efter skaftet er passeret gennem indgangsslidsen.
Deres vigtige dimensioner omfatter hoveddiameter, skærebredde, skaftdiameter og brugbar rækkevidde. Disse dimensioner bør kontrolleres i forhold til CAD-geometrien, før designet frigives.
Når en indgangsåbning kun er stor nok til skærebredden, men ikke skaftet, kan fræseren ikke nå funktionen.
Svalehaleskærere
Svalehalefræsere har vinklede skærekanter, der genererer koniske sidevægge. De er effektive, når designvinklen matcher en let tilgængelig fræser.
Brug af standard fræsegeometri reducerer generelt indkøbstid, værktøjsomkostninger og udskiftningsrisiko. En brugerdefineret svalehalevinkel kan fremstilles, men det gør en ellers ligetil funktion mere specialiseret.
Værktøjets rækkevidde skal også være opmærksom, fordi skæresektionen skal dække den nødvendige dybde uden at forstyrre holderen.
Lollipop og underskæringsfræsere
Slikkepindeskærere har sfæriske eller næsten sfæriske hoveder fastgjort til en reduceret hals. Denne geometri giver dem bedre adgang omkring buede overflader og bag lokale forhindringer.
De er især nyttige, når fræseren skal nærme sig funktionen fra flere vinkler eller udjævne en buet underskæring.
Deres fleksibilitet er også deres begrænsning. Tynde halse og lange rækkevidder reducerer stivhed, hvilket gør lette, stabile skæreforhold vigtigere, når overfladefinish eller dimensionel ensartethed er kritisk.
Værktøjsadgang bestemmer, om en underskæring er maskinbearbejdelig
Værktøjsadgang er den centrale designbegrænsning ved underskæringsbearbejdning. En CAD-model kan indeholde geometrisk gyldige overflader, som ingen praktisk fræser kan nå uden at kollidere med en anden del af komponenten.
Designet bør derfor evalueres ud fra fræserens fulde bevægelse, ikke kun den endelige form af funktionens.
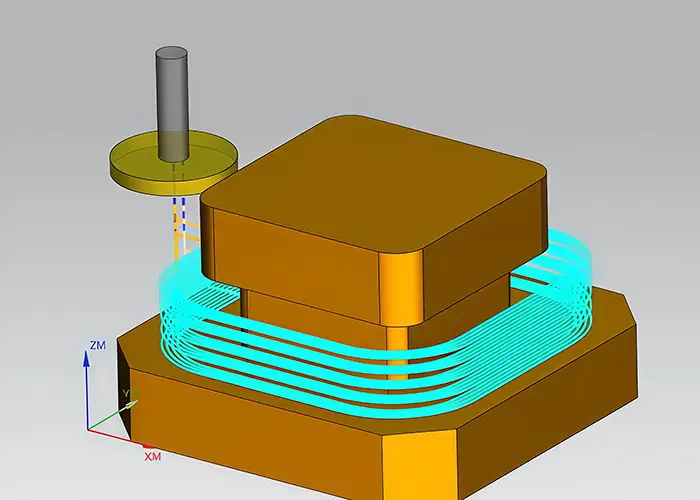
Indgangssti og skaftfrigang
Indgangsåbningen skal give værktøjsskaftet mulighed for at nå skærepositionen uden at gnide mod tilstødende overflader.
Et nyttigt designprincip er simpelt: design adgangsstien, før den skjulte profil færdiggøres. For T-notfunktioner skal noten rumme skaftet, selvom skærehovedet er større.
At give rimelig frihøjde gør også programmeringen mere sikker og reducerer risikoen for, at mindre værktøjs- eller opsætningsvariationer forårsager kontakt med delen.
Værktøjsrækkevidde og underskæringsdybde
En fræser, der er lang nok, er ikke automatisk stiv nok.
Efterhånden som værktøjets rækkevidde øges, virker skærekræfterne længere væk fra holderen. Værktøjet bliver mere følsomt over for bøjning og vibrationer, hvilket kan efterlade mærker på elementet eller skabe dimensionsvariationer.
Dybe underskæringer bør derfor begrundes i funktion. Reduktion af unødvendig dybde kan muliggøre et kortere og stivere værktøj og forbedrer ofte både bearbejdningspålidelighed og finish.
Holder- og emneinterferens
Kontroller af værktøjsadgang bør omfatte holderen og, hvor det er relevant, spindelnæsen. Et skærhoved og skaft kan komme fri af funktionen, mens den større holder kolliderer med en nærliggende væg.
Dette er især vigtigt i dybe lommer og interne strukturer, hvor omgivende overflader indsnævrer indflyvningsområdet.
CAM-simulering kan identificere mange potentielle kollisioner, men den kan ikke gøre fysisk utilgængelig geometri fremstillingsbar. CAD-designet kræver stadig tilstrækkelig frihøjde.
3-akset vs. 5-akset underskæringsbearbejdning
En underskæring kræver ikke automatisk 5-akset bearbejdning. Mange enkle funktioner kan produceres effektivt på en 3-akset fræser med passende fræsere og adgang.
Femakset bearbejdning bliver værdifuld, når selve værktøjsorienteringen skal ændres for at nå geometrien eller for at undgå for stor værktøjslængde.
Når 3-akset CNC er nok
Treakset bearbejdning fungerer godt til funktioner med en klar retlinjet indgangsvej, såsom tilgængelige T-spor, sidespor, akselaflastninger og åbne underskæringer.
En specialfræser kan føres ind gennem en rille eller fra siden, bevæge sig ind i det forsænkede område og bearbejde den endelige profil. Funktioner på forskellige flader kan kræve, at emnet flyttes.
Til simpel geometri kan denne tilgang være mere økonomisk end at introducere en mere kompleks maskine, udelukkende fordi emnet indeholder en underskæring.
Når 5-akset CNC giver mere mening
Fem-akset bearbejdning gør det muligt for værktøjet eller emnet at ændre orientering, hvilket forbedrer adgangen til skjulte overflader, vinklede funktioner og buet geometri.
Det kan også give en kortere fræser mulighed for at tilnærme sig funktionen fra en bedre retning. Kortere værktøjer er generelt mere stive, hvilket kan forbedre bearbejdningsstabiliteten og reducere behovet for gentagne opsætninger.
Komplekse rumfartshuse, medicinske komponenter og dele med underskæringer i flere retninger er typiske situationer, hvor denne fleksibilitet bliver nyttig.
Når EDM eller en designændring er bedre
Nogle geometrier forbliver upraktiske til fræsning, selv med ekstra akser. Fuldstændig lukkede områder, meget skarpe indvendige detaljer eller utilgængelige træk i hårde, ledende materialer kan være bedre egnede til elektrisk udladningsbearbejdning.
En designændring kan være endnu mere effektiv. At opdele en meget begrænset komponent i to enklere maskinbearbejdede dele kan fjerne underskæringen helt.
Den korrekte beslutning bør sammenligne funktion, tolerance, produktionsmængde, monteringskrav og samlede produktionsomkostninger i stedet for at antage, at alle funktioner skal forblive nøjagtigt som modelleret.
Designregler for bedre underskæringsbearbejdning
Godt underskæringsdesign reducerer specialværktøj, langdistanceskæring, gentagne opsætninger og vanskelig inspektion. De bedste forbedringer kommer normalt ved at gøre geometrien kompatibel med eksisterende produktionsværktøjer.
Værktøjsadgang bør derfor tages i betragtning under CAD-design, ikke efter at emnet allerede er frigivet til produktion.
Design adgangsstien før underskæringen
Hvert skjult element kræver en realistisk rute til kutteren.
En indvendig underskæring kan kræve en åben ende, et gennemgående spor, et adgangshul eller tilstrækkelig sidefrigang til skærehovedet og skaftet. Hvis der ikke findes en rute, kan designet kræve en anden proces eller en delt del-tilgang.
Adgang bør også understøtte værktøjsudtrækning og spånafgang, ikke kun værktøjsindføring.
Hold dybden inden for et praktisk værktøjs rækkevidde
Dybere funktioner kræver større værktøjsrækkevidde, hvilket normalt reducerer stivhed og øger risikoen for vibrationer.
En funktion kan teoretisk set være tilgængelig med en specialfremstillet langhalsfræser, men stadig være vanskelig at bearbejde ensartet. Standardværktøjsvejledning viser også, at hver fræserstil har fysiske rækkeviddebegrænsninger.
Reduktion af dybden, hvor funktionen tillader det, kan forkorte cyklustiden og forbedre dimensionsstabiliteten uden at ændre formålet med funktionen.
Brug standard fræsergeometri, hvor det er muligt
Standard T-notbredder, almindelige svalehalevinkler, praktiske hjørneradier og lettilgængelige fræserstørrelser gør processen nemmere at planlægge.
Brugerdefinerede profiler er nogle gange nødvendige, men de øger værktøjsomkostningerne og kan forlænge leveringstiden. Standardværktøj gør det også nemmere at udskifte under gentagen produktion.
Standardisering af lignende underskæringer inden for den samme del kan også reducere værktøjsskift.
Undgå unødvendige skarpe indvendige hjørner
Fræseværktøjer har fysiske skæreradiuser, så et perfekt skarpt indvendigt hjørne produceres normalt ikke direkte af en roterende fræser.
Krav om et hjørne med nul radius kan introducere en yderligere bearbejdningsmetode, herunder EDM i nogle tilfælde.
Hvis man tillader en funktionel radius, der matcher praktisk værktøj, gør det funktionen nemmere at bearbejde og forbedrer ofte også den lokale spændingsadfærd.
Tolerancer og nøjagtighed ved underskæringsbearbejdning
Underskæringstolerancer skal tage højde for den måde, funktionen nås på. Tynde halsfræsere, lange udhæng, skjulte overflader og flere opsætninger kan gøre disse funktioner mindre tilgivende end åbne lommer.
Kritiske dimensioner bør derfor knyttes til funktionelle krav i stedet for at tildele den samme snævre tolerance til hele underskæringen.
Hvilke dimensioner betyder mest?
Afhængigt af designet kan vigtige dimensioner omfatte notbredde, underskæringsdybde, svalehalevinkel, hjørneradius og position i forhold til et datum eller en sammenkoblingsfunktion.
En fastholdelsesrille kan være stærkt afhængig af bredde og placering, mens en svalehaleforbindelse kan være mere følsom over for vinkel og sammenkoblingsgeometri.
Tegningen skal kommunikere, hvilke dimensioner der styrer pasform, tætning, samling eller bevægelse, så produktionsindsatsen kan fokuseres der, hvor det betyder noget.
Værktøjsafbøjning og vibration
Underskærende værktøjer placerer ofte skærkanten længere væk fra holderens hovedstøtte. Dette øger følsomheden over for afbøjning og vibrationer.
Nedbøjning kan ændre den effektive skæreposition og ændre formen på dybden eller bredden. Vibrationer kan forårsage synlige mærker, ustabile dimensioner og dårlig overfladefinish.
Et kortere værktøj, reduceret udhæng, stabil emneholder, passende værktøjsbane og kontrollerede skæreforhold giver generelt bedre resultater end at forsøge at kompensere for en svag opsætning udelukkende gennem inspektion.
Inspektion af skjulte funktioner
Adgang til inspektion kan være lige så vanskelig som adgang til maskinbearbejdning.
Udvendige dimensioner kan være lette at kontrollere med konventionelle instrumenter, mens en indvendig rille eller bagside kan kræve en særlig måler, koordinatmålingsstrategi, optisk metode eller indirekte funktionskontrol.
Designere bør derfor overveje, hvordan en kritisk underskæring måles, før de tildeler meget snævre tolerancer til overflader, der er vanskelige at få adgang til.
Hvordan materiale påvirker underskæringsbearbejdning
Underskæringer kan bearbejdes i aluminium, stål, rustfrit stål, titanium, kobberlegeringer og tekniske plasttyper, men materialets adfærd ændrer skærekraft, varme, værktøjsslid, gratdannelse og funktionsstabilitet. Hårdhed, elasticitet og termisk adfærd er særligt relevante, når værktøjet allerede er begrænset af adgang eller stivhed.
| Materiale | Bearbejdningsadfærd | Primær bekymring for underbud |
| Aluminium | Generelt let at bearbejde | Grater og stabilitet i tynde elementer |
| Kulstof / legeret stål | Højere skærekræfter | Værktøjsstivhed og slid |
| Rustfrit stål | Kan hærde arbejdet | Varme- og skærestabilitet |
| Titanium | Holder varmen nær skærezonen | Værktøjsslitage og termisk kontrol |
| Kobber / messing | Generelt maskinbearbejdelig | Gratdannelse og finish |
| Ingeniørplast | Lavere stivhed | Varme og deformation |
Materialevalget bør fortsat være drevet af emnets funktionelle krav. Bearbejdningsstrategien kan derefter justeres omkring materialet i stedet for at vælge et ringere materiale blot fordi der er en underskæring.
Almindelige problemer med underskæringsbearbejdning
De fleste underskæringsfejl stammer fra samspillet mellem geometri, adgang, fræserstivhed, værktøjsbane og materiale. Små ændringer i disse faktorer kan have en mærkbar effekt, fordi fræseren arbejder i et begrænset område.
De mest almindelige problemer er vibrationer, dårlig finish, vanskelig afgratning og kollisionsrisiko.
Vibration og værktøjsafbøjning
Langtrækkende eller tyndhalsede fræsere er naturligt mere fleksible. Skærekræfter kan skubbe værktøjet væk fra den programmerede position eller udløse vibrationer.
Dette kan resultere i inkonsekvent dybde, synlige vibrationsmærker og variation langs funktionen.
Det er ofte mere effektivt at forbedre adgangen, så et kortere værktøj kan bruges, end at forsøge at løse hele problemet med skæreparametre.
Dårlig overfladefinish og vanskelig afgratning
Spånafgang er mindre forudsigelig i forsænkede områder, og spåner kan komme i kontakt med allerede bearbejdede overflader.
Skjulte kanter kan også fastholde grater, der er vanskelige at nå med standard afgratningsværktøjer. Dette bliver især vigtigt, hvor funktionen passer sammen med en tætning, glidende komponent eller positioneringsflade.
Adgang til efterbehandling og afgratning kan forhindre, at en nominelt korrekt funktion skaber problemer under montering.
Kollisions- og værktøjsadgangsfejl
En programmeret bane kan virke korrekt, når kun fræserspidsen tages i betragtning, men halsen, skaftet eller holderen kan ramme tilstødende geometri.
Komplekse underskæringer drager derfor fordel af omhyggelig definition og simulering af værktøjssamling før skæring.
Simulering er dog stadig et verifikationsværktøj snarere end en erstatning for fabrikerbart design. En umulig indgangsvej forbliver umulig uanset hvor præcist den modelleres.
Anvendelser af underskæringsbearbejdning
Underskæringsbearbejdning anvendes, når kompakt emballering, mekanisk fastholdelse, forsegling, styret indgreb eller skjult frigang kræver geometri, som standard top-down-fræsning ikke kan skabe.
Typiske anvendelser forekommer inden for bilindustrien, industrielt udstyr, medicinsk udstyr, luftfart, automation og elektronik.
Automotive
Bilkomponenter kan bruge underskæringer i transmissionsdele, aksler, fastholdelsesfunktioner, tætningsriller og mekaniske grænseflader.
Disse funktioner kan understøtte momentoverførsel, komponentfastholdelse, samlingsfrigang eller væsketætning.
Deres design skal tage højde for cykliske belastninger og produktionsrepeterbarhed samt bearbejdelighed.
Industrielt udstyr
Gearkasser, fixturer, hydraulisk udstyr, maskinkomponenter og værktøj bruger ofte T-spor, relieffer, kilehuller og indvendige riller.
Mange af disse funktioner har direkte samlings- eller justeringsfunktioner, hvilket gør funktionens placering lige så vigtig som selve formen.
For større industridele kan adgang til værktøj og holder blive en vigtig overvejelse, fordi omgivende strukturer kan begrænse tilgangsvinkler.
Medicin
Medicinsk udstyr kan kræve kompakte interne låsefunktioner, instrumentgrænseflader eller forsænket parringsgeometri.
Da disse komponenter kan have krævende krav til materiale, renlighed og funktion, bør underskæringen designes omkring det specifikke produkt i stedet for at blive behandlet som en generisk medicinsk funktion.
Når adgangen er begrænset, kan flerakset bearbejdning hjælpe med at reducere antallet af opsætninger, der kræves til komplekse legemer.
Luftfart
Luftfartsdele kombinerer ofte kompleks geometri, lette strukturer, vanskelige materialer og kontrollerede tolerancer.
Underskæringer kan forekomme i huse, beslag, fastholdelsesfunktioner og andre kompakte mekaniske grænseflader. Flerakset bearbejdning kan forbedre adgangen, hvor lige linjetilgange er blokeret.
Kombinationen af vanskelige materialer og tynde eller lange værktøjer gør stivhed særligt vigtig.
Automation og elektronik
Automationssystemer og elektroniske samlinger kræver ofte kompakte huse, positioneringsfunktioner, fastholdelsesspor, stik og fiksturgrænseflader.
Underskæringer tillader komponenter at låse eller placeres uden at tilføje separat ekstern hardware i nogle designs.
En reduktion af antallet af dele skaber dog kun værdi, når den integrerede funktion forbliver praktisk at bearbejde og inspicere.
Hvad gør underskæringsbearbejdning dyrere?
En underskæring er ikke automatisk dyr, men begrænset adgang introducerer ofte yderligere operationer, som konventionel geometri ikke kræver. Specialfræsere, værktøjer med lang rækkevidde, ekstra opsætninger, langsommere bearbejdning og mere kompleks inspektion kan alle øge omkostningerne.
Omkostningspåvirkningen afhænger mere af fremstillingskompleksiteten end af den fysiske mængde materiale, der fjernes.
Specialværktøj og yderligere operationer
En standard pindfræser er bredt tilgængelig og kan ofte bearbejde flere funktioner i én opsætning. En underskæring kan kræve en dedikeret T-not, svalehale, nøglesæde eller slikkepindfræser.
Ikke-standardiserede profiler kan kræve brugerdefinerede værktøjer, hvilket øger anskaffelsestid og -omkostninger.
Hvert ekstra værktøj kan også tilføje programmering, værktøjsskift, opsætningsverifikation og inspektion.
Dybe eller vanskeligt tilgængelige funktioner
Dybe fordybninger øger den nødvendige værktøjsrækkevidde og kan tvinge brugen af mindre skafter eller længere halse.
Dette reducerer stivheden og kan kræve lettere skæreforhold, hvilket øger cyklustiden.
Hvis adgangen bliver tilstrækkelig kompleks, kan en 5-akset strategi eller yderligere emneopspænding være berettiget, men begge bør sammenlignes med et enklere design før produktion.
Snævre tolerancer på skjult geometri
Strammere tolerancer kræver generelt mere stabil skæring, yderligere finish og mere opmåling.
Disse krav bliver dyrere, når overfladen er skjult, fordi både bearbejdning og inspektion er mindre tilgængelige.
At anvende snævre tolerancer kun på funktionelle dimensioner er en af de enkleste måder at holde en underskæring fremstillingsbar uden at gå på kompromis med ydeevnen.
Sådan afgør du, om en underskæring skal forblive i designet
En underskæring bør ikke fjernes blot fordi den er sværere at bearbejde. Mange underskæringer yder vigtige mekaniske funktioner, der retfærdiggør det ekstra fremstillingsarbejde.
Beslutningen bør afveje funktion mod værktøjsadgang, fræsergeometri, stivhed, tolerance, inspektion og omkostninger.
Behold det, når funktionen har en klar funktion
Fastholdelsesspor, tætningsfunktioner, monteringslåse, spillerumsaflastninger og momentoverførselsfunktioner kan give reel værdi.
Når underskæringen eliminerer en anden komponent, forbedrer emballagen eller muliggør den nødvendige mekaniske grænseflade, kan fremstillingskompleksiteten være berettiget.
Målet bør derefter være at gøre den nødvendige funktion så tilgængelig og standard som muligt.
Forenkl det, når værktøjsadgang styrer geometrien
Hvis den samme funktion kan opnås med mindre dybde, en større adgangsåbning, en standardvinkel eller en større radius, vil den forenklede version normalt være lettere at fremstille.
At åbne den ene side af en funktion kan nogle gange helt eliminere en vanskelig tilgang.
Disse ændringer gør ikke nødvendigvis komponenten mindre sofistikeret. De gør designet bedre i overensstemmelse med de fysiske begrænsninger for skæreværktøjer.
Overvej alternativer, når geometrien bliver upraktisk
Hvis en underskæring kræver for stor værktøjsrækkevidde, flere specialfræsere, gentagne opsætninger eller vanskelig inspektion, bør designet gennemgås, før produktionen påbegyndes. På det tidspunkt kan bearbejdningens kompleksitet opveje den funktionelle værdi af at bevare funktionen i sin oprindelige form.
Fem-akset bearbejdning kan forbedre adgangen til vinklede eller forsænkede områder, mens EDM kan være mere egnet til skarpe eller dybt skjulte dele i ledende materialer. I nogle tilfælde kan opdeling af komponenten i to enklere dele fjerne underskæringen helt og gøre både bearbejdning og inspektion lettere.
Den bedste fremgangsmåde er at sammenligne funktionen med dens fremstillingskrav. Værktøjstilgang, fræsegeometri, stivhed, tolerance, inspektionsvanskeligheder og de samlede produktionsomkostninger bør alle tages i betragtning, før man beslutter, om man skal beholde det oprindelige design eller bruge en alternativ fremstillingsstrategi.
Ofte Stillede Spørgsmål
Hvad er ulemperne ved at have en undercut?
Underskæringer kan øge bearbejdningens kompleksitet, fordi de ofte kræver specielle fræsere, længere værktøjsrækkevidde, ekstra opsætninger eller adgang til flere akser. De kan også være sværere at inspicere og afgrate. Dybe eller snævre tolerancer for underskæringer kan øge værktøjets udbøjning, cyklustid og de samlede fremstillingsomkostninger.
Hvad er formålet med en underskæring?
En underskæring skaber en frigang eller skjult geometri, der ikke kan produceres med en simpel lige væg. Den kan bruges til at fastholde komponenter, låsefunktioner, tætningsriller, samlingsfrigang, gevindaflastning eller andre sammenkoblingskrav. Funktionen skal give en klar funktionel fordel, der retfærdiggør den øgede bearbejdningskompleksitet.
Hvordan bearbejdes en underskæring?
Underskæringer bearbejdes normalt, efter den tilgængelige geometri er færdiggjort. Specialværktøjer såsom T-notfræsere, svalehalefræsere, nøglesædefresere eller slikkepindfræsere bruges derefter til at nå det forsænkede område. Komplekse funktioner kan kræve 5-akset bearbejdning, mens EDM kan overvejes, når konventionelle skæreværktøjer ikke kan nå geometrien.
Konklusion
God underskæringsbearbejdning starter med værktøjsadgang. Fræsergeometri, indgangsfrigang, funktionsdybde, værktøjsstivhed, tolerance og inspektion skal alle spille sammen, før bearbejdningen begynder. En kompleks underskæring kan produceres pålideligt, når den matcher praktisk værktøj, mens en lille skjult funktion kan blive dyr, når adgangen er dårlig, eller designet kræver unødvendig rækkevidde og præcision.
Hos TiRapid tilbyder vi præcisions-CNC-bearbejdning og fremstilling af komplekse metal- og plastdele. Vores kompetencer understøtter 3-akset og 5-akset CNC-bearbejdning, udfordrende underskæringsfunktioner, materialeevaluering, dimensionsinspektion og praktisk produktionsfeedback til prototyper og lavvolumenproduktion.
















