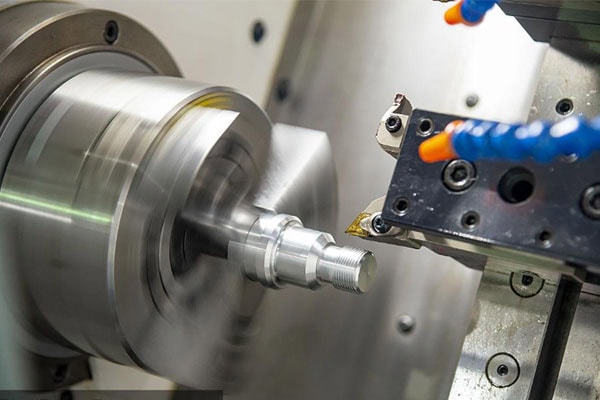
Ved CNC-bearbejdning af metal er skærehastighed, tilspændingshastighed og spåndybde tre nøgleparametre, der direkte påvirker bearbejdningseffektivitet, værktøjslevetid, dimensionsnøjagtighed og overfladekvalitet. Mange bearbejdningsproblemer skyldes ikke utilstrækkelig maskinnøjagtighed, men en forkert kombination af skæreparametre. For eksempel kan for høj skærehastighed accelerere værktøjsslid, en for høj tilspændingshastighed kan forårsage vibrationer, og en upassende spåndybde kan øge skærebelastningen. Derfor er det afgørende at matche disse tre parametre korrekt for stabil og effektiv bearbejdning af metaldele.
Få 20% slukket
Din første ordre
Har du brug for specialfremstillede metal- og plastdele?
Hvad er skærehastighed, tilspændingshastighed og spåndybde?
Hvad er skærehastighed?
Skærehastighed refererer til den relative hastighed mellem skærkanten og emnematerialet, normalt udtrykt i meter pr. minut (m/min). Ved CNC-fræsning er skærehastigheden tæt forbundet med spindelhastighed og værktøjsdiameter.
En højere skærehastighed kan generelt øge effektiviteten af materialefjernelse, men det kan også øge skæretemperaturen og værktøjssliddet. Derfor betyder en højere skærehastighed ikke altid bedre bearbejdningseffektivitet.
Hvad er Feed Rate?
Tilspændingshastighed refererer til den relative bevægelse mellem skæreværktøjet og emnet. Ved fræsning betragtes den normalt sammen med tilspænding pr. tand og antallet af skærkanter på værktøjet.
Hvis tilspændingshastigheden er for lav, kan værktøjet gnide mod emnet i stedet for at skære effektivt, hvilket reducerer produktiviteten. Hvis den er for høj, kan skærekræfterne øges, hvilket potentielt kan forårsage vibrationer, grater og højere overfladeruhed.
Hvad er skæredybde?
Spåndybden refererer til tykkelsen af det materiale, der fjernes af skæreværktøjet under hver bearbejdningsgang. Den vælges normalt forskelligt til skrub- og sletbearbejdning.
Skrubbearbejdning fokuserer på hurtig fjernelse af materiale, så en større spåndybde kan ofte anvendes. Sletbearbejdning fokuserer mere på dimensionsnøjagtighed og overfladekvalitet, så en mindre og mere stabil spåndybde foretrækkes generelt.
Hvorfor skal disse tre parametre matches?
Skærehastighed påvirker temperatur og værktøjslevetid
Efterhånden som skærehastigheden øges, bevæger skærkanten sig oftere gennem materialet, hvilket generelt øger varmeudviklingen i skærezonen.
For materialer med relativt dårlig varmeledningsevne, såsom visse rustfrie ståltyper og titanlegeringer, kan for høj skærehastighed fremskynde værktøjsslid betydeligt.
Den passende skærehastighed bør derfor vælges i henhold til materialets hårdhed, værktøjsmateriale, værktøjsdiameter og køleforhold.
Tilspændingshastighed påvirker skærekræfter og overfladekvalitet
Tilspændingshastigheden er direkte relateret til mængden af materiale, der fjernes af hver skærkant. En for høj tilspændingshastighed øger værktøjsbelastningen og kan endda forårsage deformering af tyndvæggede komponenter.
På den anden side kan en for lav tilspændingshastighed forhindre stabil skæring. Tilspændingshastigheden bør derfor justeres i henhold til antallet af skærkanter, materialeegenskaber og bearbejdningstrin.
Skæredybden bestemmer materialefjernelse
En større spåndybde fjerner mere materiale i hver overkørsel, men det øger også skærebelastningen på værktøjet.
Hvis maskinens stivhed, værktøjets styrke eller emnefastholdelsen ikke kan klare belastningen, kan en for stor spåndybde forårsage vibrationer eller endda værktøjsfejl.
Af denne grund bør skrub- og sletbearbejdning normalt ikke bruge nøjagtig den samme spåndybde.
Hvordan skal parametre matches på forskellige bearbejdningstrin?
Grovfræsning: Fokus på effektiv materialefjernelse
Hovedformålet med skrubfræsning er hurtigt at fjerne en stor mængde overskydende materiale. Når maskinens stivhed og værktøjsforhold tillader det, kan en relativt stor spåndybde og passende tilspændingshastighed anvendes.
Overfladeruhed er generelt ikke den primære bekymring på dette stadie. Der bør lægges mere vægt på bearbejdningseffektivitet, værktøjsbelastning og spånafgang.
Semi-finishing: Balance mellem effektivitet og præcision
Semi-sletbearbejdning forbereder komponenten til den endelige sletbearbejdning ved at efterlade en ensartet mængde materiale til fjernelse.
Spåndybden er normalt mindre end under skrubfræsning, mens tilspændingshastighed og skærehastighed justeres tilsvarende. Opretholdelse af en ensartet bearbejdningstillæg hjælper med at reducere belastningsudsving under sletfræsning og forbedrer dimensionskonsistensen.
Efterbehandling: Fokus på dimensioner og overfladekvalitet
Finishing er primært ansvarlig for at opnå de endelige dimensioner, tolerancer og krav til overfladeruhed.
På dette trin reduceres spåndybden normalt, mens skærehastighed og tilspændingshastighed justeres i henhold til værktøjets ydeevne og den ønskede overfladefinish.
For tyndvæggede komponenter, dybe hulrum og komplekse buede overflader skal der også lægges særlig vægt på værktøjsvibrationer og emnedeformation.
Hvordan adskiller parameterkrav sig mellem metalmaterialer?
Aluminium legeringer
Aluminiumlegeringer tilbyder generelt god bearbejdelighed og kan ofte bearbejdes ved relativt høje skærehastigheder. Imidlertid skal problemer som værktøjsvedhæftning, gratdannelse og lange spåner kontrolleres.
Rustfrit stål
Rustfrit stål genererer generelt højere skæremodstand, og nogle kvaliteter er tilbøjelige til at blive deformationshærdet. Derfor bør unødvendig gnidning ved lave skærehastigheder undgås, mens skærevarme og værktøjsslid kontrolleres omhyggeligt.
Titanium legeringer
Titanlegeringer har høj styrke og relativt lav varmeledningsevne, hvilket stiller højere krav til skæreværktøjer og bearbejdningsparametre.
Skærehastighed og spåndybde skal generelt kontrolleres mere omhyggeligt, mens effektiv køling er særligt vigtig.
Konventionelt stål
Konventionelle ståltyper tilbyder generelt et relativt bredt udvalg af bearbejdningsparametre. Den specifikke kvalitet, hårdhed og varmebehandlingsforhold kan dog stadig påvirke de passende skæreparametre, så faste værdier bør ikke anvendes på alle stålkomponenter.
Hvordan kan de rigtige CNC-skæreparametre bestemmes?
Start med værktøjsproducentens anbefalinger
Forskellige værktøjsmaterialer, diametre, geometrier og belægninger har forskellige anbefalede bearbejdningsparametre.
I den faktiske produktion kan producenter bruge værktøjsproducentens anbefalinger for skærehastighed og tilspænding pr. tand som udgangspunkt og derefter justere dem i henhold til maskinens og emnets forhold.
Juster parametre gradvist baseret på bearbejdningsresultater
Hvis der opstår vibrationer, for høj værktøjstemperatur, dårlig overfladekvalitet eller ineffektiv spånafgang, bør skæreparametrene gennemgås.
I stedet for blindt at øge eller mindske en enkelt værdi, er det bedre at identificere den specifikke årsag og justere de relevante parametre systematisk.
Overvej maskine- og emneholderkapaciteter
De optimale parametre for det samme værktøj og materiale kan variere mellem CNC-maskiner.
Maskinens effekt, spindelstivhed, værktøjsudhæng og fiksturstabilitet kan alle påvirke den faktiske skæreydelse. Skæreparametre bør derfor vælges i henhold til hele bearbejdningssystemets kapacitet.
Skærehastighed, tilspændingshastighed og spåndybde i CNC-bearbejdning af metal er ikke uafhængige parametre. De fungerer sammen som et integreret bearbejdningssystem.
Skærehastighed påvirker primært bearbejdningstemperatur og værktøjslevetid, tilspændingshastighed påvirker skærekræfter og overfladekvalitet, mens spåndybden direkte påvirker materialefjernelse og værktøjsbelastning.
Ved faktisk CNC-bearbejdning bør disse parametre justeres i henhold til materiale, skæreværktøj, maskine, emnegeometri og bearbejdningstrin. Der findes ikke et enkelt sæt parametre, der er egnede til alle CNC-bearbejdningsprojekter i metal.
Ved at finde den rette balance mellem produktivitet, dimensionsnøjagtighed, værktøjslevetid og overfladekvalitet kan producenter opnå mere stabile og pålidelige CNC-bearbejdningsresultater.
Forfatter
Galen-direktør og grundlægger
Vi er forpligtet til at sikre, at vi leverer den bedst mulige service i fremstillingsindustrien.
Overfladefinishsymboler er en kompakt måde at fortælle maskinarbejdere, inspektører og leverandører, hvordan en fremstillet overflade skal fungere. En lille forklaring på en teknisk tegning kan definere ruhed, materiale
Et halvlederbruserhoved fordeler procesgasser på tværs af en wafer gennem et omhyggeligt designet netværk af passager og udløbshuller. Dets geometri, materiale og overfladetilstand påvirker, hvor konsekvent en
Et turbineblad er en formet komponent, der hjælper med at omdanne energi fra en bevægelig væske til mekanisk kraft. I en gas- eller dampturbine arbejder roterende blade med stationære skovle.
Et kompressorhjul er en komponent, der roterer med høj hastighed, og som overfører mekanisk energi til gas i en centrifugalkompressor. Dens blade accelererer gassen gennem omhyggeligt designede strømningskanaler, hvilket hjælper
Maskinbearbejdet overfladeruhed beskriver de mikroskopiske toppe og dale, der efterlades på en del efter skæring. Disse ujævnheder kan være for små til at se tydeligt, men de kan påvirke friktion, tætning,
Turbineblade er lavet af materialer, der er udvalgt til temperatur, mekaniske belastninger og miljøet i deres driftsfase. Nikkelbaserede superlegeringer er almindelige i højtemperatur gasturbiner, mens varmebestandige stål er
En waferchuck er en præcisionsholder, der understøtter og fastgør siliciumwafere under fremstilling, inspektion og testning af halvledere. Afhængigt af designet bruger den vakuumtryk, elektrostatisk tiltrækning,
Bearbejdning af blade producerer eller forfiner vingeprofilen, fastgørelsesfunktionerne og kanterne, der gør det muligt for et blad at passe til sin samling og interagere med arbejdsvæsken. Udfordringen er at kontrollere disse
En CNC-bearbejdet plade kan overholde sine tykkelsesgrænser og stadig forårsage problemer, når den boltes fast i en samling. En buet monteringsflade kan efterlade huller, forvrænge en understøttet komponent,
Hvordan fremstilles turbineblade? Turbineblade er præcisionskonstruerede komponenter, der fremstilles gennem omhyggeligt kontrolleret materialeforberedelse, CNC-bearbejdning, slibning, polering og kvalitetskontrol. Afhængigt af bladdesignet kan 5-akset CNC
Grænser, tilpasninger og tolerancer definerer den acceptable dimensionsvariation og samlingsforhold mellem sammenpassende mekaniske komponenter. Grænser fastsætter de maksimalt og minimalt tilladte størrelser, tolerancer definerer den tilladte variation, og
Udstøderstifter er små formkomponenter, men de spiller en vigtig rolle i, om en sprøjtestøbt del kan forlade formen rent og ensartet. Når plasten er afkølet omkring