
I CNC-fræsning anvendes konstant hastighedsskæring i vid udstrækning, men når værktøjet går ind i hjørner, dybe hulrum, smalle spor eller områder med betydelige variationer i materialetillæg, ændres den faktiske belastning på værktøjet kontinuerligt. Adaptive tilspændingsstrategier justerer dynamisk tilspændingshastigheden gennem realtids- eller værktøjsbanebaseret belastningsanalyse, hvilket gør det muligt for værktøjet at opretholde en mere stabil skæretilstand på tværs af forskellige bearbejdningsområder. For producenter, der søger højere bearbejdningseffektivitet, længere værktøjslevetid og bedre dimensionskonsistens, afspejles fordelene ved adaptiv tilspænding ikke kun i øget hastighed, men også i reduceret tomgangstid og lavere risiko for unormalt slid.
Hvorfor når skæring med konstant hastighed nemt en flaskehals i effektiviteten?
For at forstå forskellen mellem de to strategier er det først nødvendigt at erkende begrænsningerne ved konstant tilspænding i bearbejdning af komplekse emner.
Materialetillæg går let til spilde i lige linjeområder
En konstant tilspændingshastighed betyder, at værktøjet kører med den forudindstillede hastighed, uanset hvor meget materiale det skærer, hvilket kan forhindre, at bearbejdningskapaciteten udnyttes fuldt ud i visse områder.
- Når den lokale materialetillægsværdi er lille, kan den forudindstillede tilspændingshastighed være for konservativ.
- I dele med betydelige variationer i materialetillæg varierer den faktiske skærebelastning betydeligt fra område til område.
- Faste parametre gør det vanskeligt at opnå både høj bearbejdningseffektivitet og stabile skæreforhold.
I områder med lige linjer eller områder med et lille materialetillæg resulterer skæring med konstant hastighed ofte i et vist effektivitetstab.
Belastningen øges let i hjørneområder
Når værktøjet går ind i indvendige hjørner eller smalle områder, kan det øjeblikkelige materialeindgreb øges. Hvis den oprindelige tilspændingshastighed opretholdes, kan skærekræfterne og spindelbelastningen stige hurtigt, hvilket forårsager værktøjsvibrationer og slid. For materialer som aluminiumlegeringer, rustfrit stål og titanlegeringer kan belastningsvariationer yderligere påvirke overfladekvaliteten og dimensionsstabiliteten. Derfor kræver strategier med konstant hastighed ofte, at den samlede bearbejdningshastighed reduceres af sikkerhedsmæssige årsager.
Hvad er de vigtigste fordele ved adaptive foderstrategier?
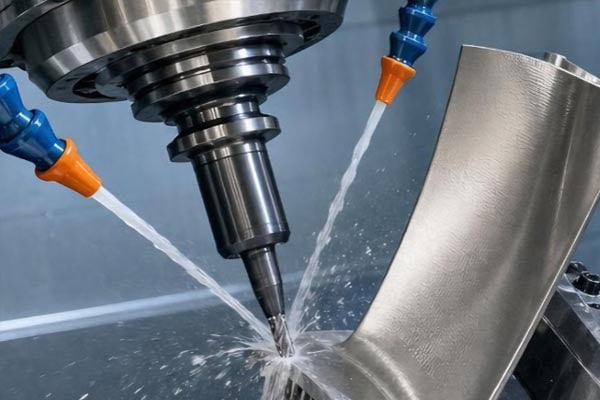
Formålet med adaptiv tilspænding er ikke blot at øge hastigheden, men at justere værktøjets driftsrytme i henhold til bearbejdningsforholdene, så forskellige områder bruger mere passende skæreparametre.
Acceleration af værktøjet i områder med lav belastning
Når skæretillægget er lille, og belastningen er lav, kan tilspændingshastigheden øges tilsvarende for at reducere bearbejdningstiden i områder med lav belastning.
- Forkort inproduktiv tid og forbedr effektiviteten af materialefjernelse pr. tidsenhed.
- Udnyt maskinens, spindlens og skæreværktøjets muligheder fuldt ud.
- Forbedr den samlede værktøjsbaneeffektivitet, samtidig med at bearbejdningskvaliteten opretholdes.
Adaptiv tilspænding kan reducere den konservative driftstid, der almindeligvis findes ved skæring med konstant hastighed.
Aktiv reduktion af hastighed i områder med høj belastning
Når værktøjet går ind i dybe spor, hjørner eller områder med et stort materialetillæg, kan den adaptive strategi aktivt reducere tilspændingshastigheden for at gøre skæreprocessen mere stabil.
- Reducer de øjeblikkelige skærekræfter.
- Reducer risikoen for afskalning af værktøj og unormal slitage.
- Reducer pludselige stigninger i spindelbelastningen.
- Hold skæretemperatur og bearbejdningsforhold inden for et mere stabilt område.
Denne dynamiske justering undgår at ofre effektiviteten af hele værktøjsbanen til fordel for nogle få områder med høj belastning.
Hvor meget bedre kan adaptiv fodring egentlig være?
Den faktiske forbedring afhænger nøje af materialet, værktøjet, maskinværktøjet, værktøjsbanens kompleksitet og de oprindelige parametre. Ingen enkelt procentdel kan repræsentere alle CNC-fræseprojekter. Generelt bør resultaterne evalueres omfattende baseret på bearbejdningstid, værktøjslevetid og bearbejdningskvalitet.
Bearbejdningstiden kan forbedres betydeligt
For dele med store variationer i materialetillæg, mange hjørner eller komplekse hulrum tilbyder adaptiv tilspænding generelt mere plads til optimering end en strategi med udelukkende konstant hastighed.
- Reduktion af konservative tilspændingshastigheder i områder med lav belastning kan forkorte den samlede bearbejdningstid.
- I komplekse værktøjsbaner kan dynamisk justering af tilspændingshastigheden reducere unødvendig deceleration.
- For dele med dybe hulrum, smalle slidser og flere hjørner er optimeringseffekten normalt mere mærkbar.
- Jo mere kompleks værktøjsbanen er, og jo mere ujævnt fordelt materialet er, desto større er værdien af adaptiv tilspænding typisk.
Forbedringer i bearbejdningstiden kommer primært fra at allokere tilspændingshastighederne korrekt på tværs af områder med forskellige belastninger, i stedet for blot at øge tilspændingshastigheden gennem hele processen.
Værktøjslevetid er også en vigtig indikator
Hvis tilspændingshastigheden udelukkende øges for at opnå højere produktivitet, kan værktøjssliddet også øges. Adaptive strategier styrer skæreintensiteten i områder med høj belastning og forbedrer driftseffektiviteten i områder med lav belastning, hvorved risikoen for kontinuerlig værktøjsoverbelastning, lokaliseret temperaturstigning, unormalt slid, afskalning og værktøjsbrud reduceres, samtidig med at en stabil skærkanttilstand opretholdes. Den sande fordel bør evalueres ved at sammenligne bearbejdningstid, værktøjsforbrug og emneacceptansrate i stedet for kun at se på cyklustiden for en enkelt del.
Hvilke CNC-fræsningsapplikationer er bedst egnede til adaptiv tilspænding?
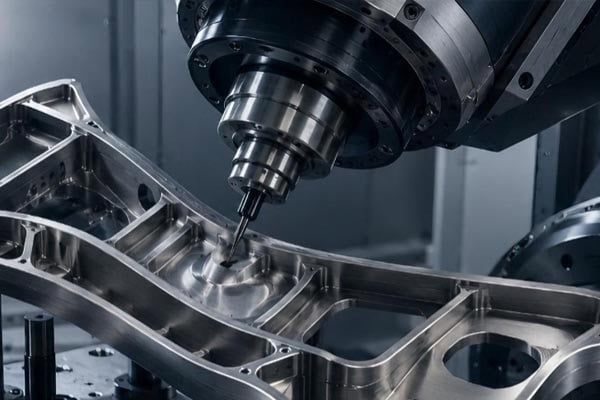
Ikke alle dele kræver kompleks dynamisk tilspændingskontrol, men værdien af adaptiv tilspænding er normalt mere betydelig i de følgende bearbejdningsapplikationer.
Dyb- og kompleks-kavitetsbearbejdning
Dybkavitetsbearbejdning involverer ofte værktøjsoverhæng, begrænset plads og variationer i materialetillæg. Adaptiv tilspænding kan justere bearbejdningsrytmen i henhold til belastningen i forskellige områder.
- Reducer risikoen for overbelastning af værktøj i smalle områder.
- Reducer risikoen for vibrationer forårsaget af lange værktøjsudhæng.
- Forbedrer skærestabiliteten i bunden og på sidevæggene i dybe hulrum.
- Forbedr dimensionskonsistens under bearbejdning af kompleks kavitet.
Dette hjælper CNC-fræsning med dyb kavitet med at opnå en bedre balance mellem effektivitet, stabilitet og bearbejdningskvalitet.
Materialer, der er svære at bearbejde
Titanlegeringer, højtemperaturlegeringer og visse højstyrke rustfrie ståltyper er mere følsomme over for skæreforhold. Adaptive strategier kan hjælpe med at kontrollere skærebelastning og bearbejdningstemperatur.
- Undgå, at værktøjet forbliver under høj belastning i længere perioder.
- Reducer virkningen af koncentreret skærevarme på værktøjets levetid.
- Reducer risikoen for materialevedhæftning og unormal slitage.
- Forbedr processtabilitet ved bearbejdning af vanskeligt bearbejdelige materialer.
For disse materialer er adaptiv tilspænding generelt mere effektiv, når den bruges sammen med passende værktøjer, kølemetoder og skæreparametre.
Grovfræsning og fjernelse af store materialer
Under skrubfræsning kan mængden af fjernet materiale variere betydeligt. Faste tilspændingshastigheder kan medføre, at nogle områder er for konservative, mens andre områder belastes for hårdt. Adaptiv tilspænding kan justere værktøjshastigheden i henhold til den faktiske materialetillæg, reducere skærepåvirkningen i områder med en stor tillæg, forbedre materialefjernelseseffektiviteten i områder med en mindre tillæg og reducere spindelbelastningsudsving.
Hvordan kan du afgøre, om adaptive strategier virkelig skaber værdi?
Når producenter vælger en bearbejdningsstrategi, bør de ikke kun sammenligne teoretiske parametre. De bør også validere resultaterne gennem faktiske produktionsdata. Kun ved at overveje effektivitet, omkostninger og kvalitet sammen kan de reelle fordele ved adaptiv tilspænding bestemmes nøjagtigt.
Sammenlign bearbejdningstiden pr. del
Registrer bearbejdningstiden under de samme emne-, værktøjs- og udstyrsforhold for at bestemme den faktiske forbedring i produktionscyklustiden, der opnås ved adaptiv tilspænding.
- Sammenlign bearbejdningstiden pr. emne for skæring med konstant hastighed og adaptiv tilspænding.
- Registrer den faktiske driftstid i forskellige bearbejdningsområder.
- Observer om deceleration og ventetid reduceres betydeligt.
- Brug batchproduktionsdata til at bestemme, om forbedringen af cyklustiden er ensartet.
Ved kontinuerligt at registrere og analysere bearbejdningsdata kan de faktiske fordele ved adaptive tilspændingsstrategier evalueres mere præcist.
Forbrug af sporværktøj
Samtidig registreres antallet af værktøjer, der anvendes til hvert parti af dele, og antallet af unormale værktøjsskift for at evaluere bearbejdningsstrategien ud fra et samlet omkostningsperspektiv.
- Registrer antallet af dele, der kan bearbejdes med et enkelt værktøj.
- Dokumenter tilfælde af afskalning, værktøjsbrud og unormal slitage.
- Sammenlign værktøjsskiftfrekvensen under forskellige bearbejdningsstrategier.
- Beregn virkningen af værktøjsomkostninger på bearbejdningsomkostningerne pr. emne.
Hvis bearbejdningstiden reduceres, mens værktøjsforbruget stiger betydeligt, bør området for tilspændingsjusteringer optimeres igen.
Inspekter bearbejdningskvaliteten
Dimensionskonsistens, overfladeruhed og kantkvalitet bør også evalueres for at sikre, at effektivitetsforbedringer ikke sker på bekostning af produktkvaliteten.
- Kontroller, om kritiske dimensioner forbliver stabile.
- Sammenlign overfladeruhed i forskellige områder.
- Observer om der opstår kvalitetsfejl i hjørner, i bunden af rillerne eller i områder med tynd væg.
- Evaluer produktets acceptgrad under batchproduktion.
Adaptiv tilspænding kan kun betragtes som virkelig værdifuld, når der opnås en rimelig balance mellem bearbejdningseffektivitet, værktøjslevetid og produktkvalitet.
Konklusion
Fordelen ved adaptive tilspændingsstrategier i forhold til konstant hastighedsskæring ligger i deres evne til dynamisk at justere værktøjsbevægelsen i henhold til bearbejdningsbelastningen, i stedet for at tvinge værktøjet til at stå over for forskellige skæreforhold med samme hastighed gennem hele processen. For komplekse hulrum, dybe hulrum, vanskeligt bearbejdelige materialer og CNC-fræseopgaver, der involverer store materialetolerancer, giver denne strategi et større potentiale til at forbedre bearbejdningscyklustid, værktøjslevetid og produktionsstabilitet samtidigt. TiRapid kan optimere CNC-fræseprocesser i henhold til materiale, emnestruktur og udstyrsforhold, hvilket sikrer, at forbedringer i bearbejdningseffektiviteten er bygget på et fundament af stabil kvalitet.
















