
Omkostningerne ved CNC-drejning påvirkes af flere produktionsforhold, herunder komponentstruktur, råmaterialepriser, bearbejdningstid, maskintype, værktøjsforbrug, bearbejdningsnøjagtighed, ordremængde og efterbehandlingskrav. Selv når to komponenter har lignende dimensioner, kan deres endelige bearbejdningsomkostninger variere betydeligt, hvis deres materialer, tolerancer, strukturelle kompleksitet eller produktionsmængder er forskellige. CNC-drejning er afhængig af computer numerisk styringsudstyr til at udføre operationer såsom udvendig drejning, indvendig boring, plandrejning, sporstikning, gevindskæring og profilbearbejdning. De faktiske produktionsomkostninger inkluderer ikke kun maskinens driftstid, men også programmering, opsætning og justering, værktøjsforberedelse, kvalitetsinspektion, rengøring, emballering og vedligeholdelse af udstyr. For indkøbschefer og producenter gør det lettere at evaluere tilbud og kontrollere produktionsomkostninger gennem materialevalg, procesoptimering, værktøjsstyring og produktionsplanlægning at forstå, hvordan CNC-drejningsomkostninger dannes. I storproduktion har bearbejdningstid og materialeudnyttelse normalt en større indflydelse på enhedsomkostningerne, mens programmerings-, opsætnings- og inspektionsomkostninger for højpræcisionskomponenter i lav volumen ofte tegner sig for en større andel af de samlede omkostninger.
Råvarepriser påvirker direkte CNC-drejeomkostninger
Råmateriale er en vigtig komponent i CNC-drejningsomkostningerne. Forskellige metaller varierer betydeligt i indkøbspris, densitet, bearbejdelighed og markedstilgængelighed. Almindelige CNC-drejematerialer omfatter aluminiumlegeringer, rustfrit stål, kulstofstål, legeret stål, messing, kobberlegeringer, titanlegeringer og udvalgte tekniske plasttyper. Jo dyrere materialet er, desto større indflydelse har råmaterialets vægt og bearbejdningstillæg på det endelige tilbud. Materialer som titanlegeringer, rustfrit stål og højtydende legeringer kan også kræve lavere skærehastigheder, mere avanceret værktøj eller yderligere bearbejdningstid, hvilket får både materiale- og bearbejdningsomkostninger til at stige. Valg af passende lagerdimensioner og indkøbsspecifikationer kan reducere unødvendig bearbejdningstillæg og hjælpe med at kontrollere materialeomkostningerne.
Materialetype påvirker indkøbsomkostninger
Forskellige materialer har forskellige markedspriser og leveringsbetingelser. Før CNC-drejning begynder, skal producenterne vælge materialer i henhold til komponentens driftsmiljø, styrkekrav, korrosionsbestandighed, vægtkrav og bearbejdelighed. Aluminiumlegeringer tilbyder generelt god bearbejdelighed og lav vægt, hvilket gør dem velegnede til lette præcisionskomponenter. Rustfrit stål giver stærk korrosionsbestandighed og bruges almindeligvis til maskiner, medicinsk udstyr og fødevareforarbejdningsudstyr. Messing tilbyder fremragende bearbejdelighed og elektrisk ledningsevne, hvilket gør det velegnet til stik og præcisionskomponenter. Titanlegeringer giver høj styrke og lav densitet, men involverer generelt højere materialepriser og større bearbejdningsvanskeligheder.
- Aluminiumlegeringer er velegnede til lette præcisionskomponenter
- Messing er velegnet til højpræcisionsforbindelser
- Kulstofstål er velegnet til omkostningsfølsomme mekaniske komponenter
- Rustfrit stål er egnet til korrosionsbestandige komponenter
- Legeret stål er egnet til strukturelle dele med høj styrke
- Titanlegeringer er velegnede til højtydende industrielle komponenter
- Kobberlegeringer er velegnede til ledende og termiske komponenter
Materialevalg bestemmer ikke kun købsprisen på råmaterialet, men også skærehastighed, værktøjslevetid og bearbejdningscyklus. Valg af et materiale i henhold til de faktiske anvendelseskrav kan forhindre unødvendige omkostninger forårsaget af overdrevne materialespecifikationer.
Lagerdimensioner påvirker materialeudnyttelsen
Jo større forskellen er mellem råmaterialets dimensioner og de færdige komponentdimensioner, desto mere materiale skal fjernes, hvilket resulterer i lavere materialeudnyttelse. CNC-drejning bruger almindeligvis runde stænger, rør eller smedegods som råmateriale. Valg af en passende stangdiameter og længde kan reducere unødvendig skæring og materialespild. Til produktion i store mængder kan producenter standardisere lagerspecifikationer i henhold til komponentdimensioner, hvilket gør det muligt at bruge det samme råmateriale til flere produktmodeller og forbedre lagereffektiviteten.
Korrekt design af emnedimensioner reducerer spild og forkorter samtidig materialefjerningstiden. Når komponentgeometrien matcher emnedimensionerne nøje, bliver skrubfræsningsoperationerne kortere, hvilket reducerer både maskinens driftstid og værktøjsforbrug.
Komponentkompleksitet bestemmer bearbejdningstiden
Komponentgeometri er en af de vigtigste faktorer, der påvirker omkostningerne ved CNC-drejning. Enkle aksler, muffer, stifter og cylindriske komponenter kan generelt bearbejdes med et begrænset antal værktøjer, mens programmeringsstier er relativt korte, og bearbejdningscyklusser er lettere at kontrollere. Komponenter, der indeholder dybe huller, indvendige og udvendige gevind, smalle riller, flere trin, komplekse kurver eller specielle profiler, kræver flere værktøjer og mere kompliceret programmering. Opsætnings- og inspektionsarbejde kan også stige. Efterhånden som komponentkompleksiteten stiger, øges skæretiden, værktøjsskiftetiden, opsætningstiden og inspektionstiden generelt også.
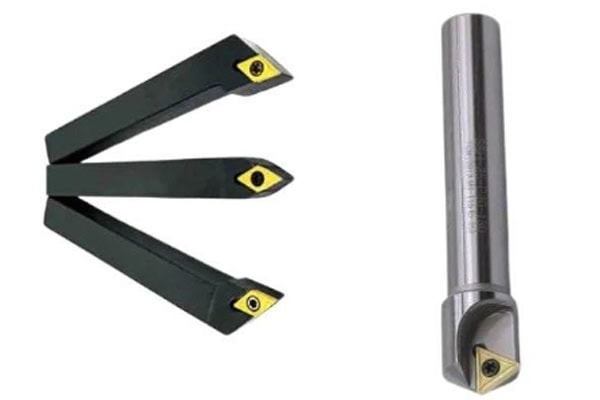
Udvendig drejning og plandrejning har normalt lavere bearbejdningsomkostninger
Udvendig drejning, plandrejning, affasning og standard trinvis bearbejdning er almindelige CNC-drejeoperationer. Værktøjsvalg og programmering er relativt modne, og standard skærende værktøjer kan normalt udføre skrub- og sletbearbejdningsoperationer effektivt. For regelmæssigt formede rotationskomponenter kan standardiserede værktøjer forbedre produktionseffektiviteten betydeligt.
- Udvendig skrubdrejning
- Udvendig sletdrejning
- Facing
- Trindrejning
- rejfning
- Standard notbearbejdning
Disse komponenter er velegnede til serieproduktion. Ved at bruge standardiserede programmer, værktøjer og inventar kan producenter yderligere reducere opsætningstiden og produktionsomkostningerne pr. enhed.
Dybe huller og komplekse interne funktioner øger omkostningerne
Dybhulsbearbejdning kræver stærk værktøjsstivhed, effektiv spånafgang, stabil køling og pålidelige skæreforhold. Efterhånden som huldybden øges, bliver værktøjsudhænget generelt længere, hvilket øger risikoen for vibrationer og dimensionel ustabilitet. Komplekse interne funktioner såsom trinboringer, koniske huller, indvendige riller og specielle sammenkoblingsstrukturer kræver også forskellige boreværktøjer og yderligere bearbejdningsoperationer.
- Dybhulsboring
- Trinvis boringbearbejdning
- Indvendig sporbearbejdning
- Bearbejdning af koniske huller
- Præcisions indvendig boring
- Særlige interne strukturer
Komplekse interne funktioner øger værktøjskrav, bearbejdningstid og inspektionstid, hvilket kan hæve det endelige tilbud.
Højere bearbejdningsnøjagtighed betyder normalt højere produktionsomkostninger
Komponenternes nøjagtighed påvirker direkte designprocessen for CNC-drejeprocesser og krav til kvalitetsinspektion. Standard mekaniske komponenter kræver muligvis kun konventionelle dimensionstolerancer, mens præcisionsaksler, hydrauliske komponenter, medicinsk udstyr og flykomponenter kan kræve streng kontrol af dimensionstolerancer, rundhed, koncentricitet, kast og overfladeruhed. Højpræcisionsbearbejdning kræver mere stabile værktøjsmaskiner, præcisionsværktøj og avanceret inspektionsudstyr. Termisk stabilitet, emneholderforhold og værktøjsslid skal også kontrolleres omhyggeligt. Efterhånden som nøjagtighedskravene bliver strengere, stiger inspektionshyppigheden og kravene til procesjustering generelt.
Standard dimensionstolerancebearbejdning
Standard mekaniske komponenter kan generelt fremstilles ved hjælp af konventionelle CNC-drejemaskiner, standard skæreværktøjer og almindelige måleinstrumenter. Processen er moden, og opsætnings- og inspektionsomkostninger er relativt lette at kontrollere.
For store mængder standardiserede aksler og forbindelser kan standardtolerancer opfylde faktiske monteringskrav, samtidig med at man undgår ekstra omkostninger forbundet med unødvendigt snævre tolerancer.
Højpræcisionskomponentbearbejdning
Højpræcisionskomponenter kræver mere stabile værktøjsmaskiner, præcisionsskæreværktøjer og inspektionsudstyr. Afhængigt af komponentkravene kan producenter bruge mikrometre, boringsmålere, rundhedsmålere, overfladeruhedsmålere, koordinatmålemaskiner eller dedikerede inspektionsanordninger.
- Kontroller dimensionstolerancer
- Kontrol af rundhed
- Kontrolkoncentricitet
- Kontrol af endefladekast
- Kontroller overfladeruhed
- Kontroller gevindnøjagtigheden
- Øg inspektionsfrekvensen for kritiske dimensioner
Højpræcisionsbearbejdning kan opfylde krævende udstyrskrav, men inspektions-, opstillings- og maskindriftsomkostninger stiger også.
Værktøjsmaterialer og værktøjsforbrug påvirker tilbud på CNC-drejning
Skæreværktøjer er vigtige forbrugsvarer i CNC-drejningsproduktion. Forskellige materialer kræver forskellige værktøjsmaterialer og geometrier, mens værktøjspris, levetid og udskiftningshyppighed direkte påvirker enhedsproduktionsomkostningerne. Aluminiumsbearbejdning drager generelt fordel af skarpe skærekanter, mens rustfrit stål og legeret stål kræver større vægt på slidstyrke og slagfasthed. Vanskeligt bearbejdelige materialer såsom titanlegeringer og højtemperaturlegeringer kan forårsage hurtigere værktøjsslid og kan kræve højere ydeevneværktøjer og omhyggeligt kontrollerede skæreparametre.
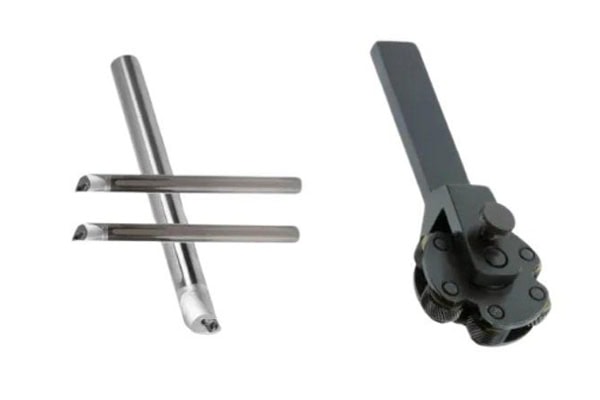
Værktøjstyper påvirker bearbejdningseffektiviteten
Almindelige CNC-drejeværktøjer omfatter udvendige drejeværktøjer, indvendige boreværktøjer, sporfræsningsværktøjer, afskæringsværktøjer, gevindskæringsværktøjer og formværktøjer. Forskellige værktøjer udfører forskellige bearbejdningsoperationer, og mere komplekse komponentstrukturer kræver generelt flere værktøjer.
- Udvendige drejeværktøjer til udvendige overflader
- Indvendige boreværktøjer til huller
- Rilleværktøj til riller
- Afskillelsesværktøj til adskillelse af komponenter
- Gevindværktøj til indvendige og udvendige gevind
- Formværktøjer til specialprofiler
Korrekt værktøjskonfiguration kan reducere værktøjsskift og unødvendig værktøjsflytning, samtidig med at værktøjslagerbeholdning og forbrugsomkostninger kontrolleres.
Værktøjslevetid påvirker enhedsproduktionsomkostningerne
Skæreværktøjer slides gradvist under kontinuerlig produktion. Kort værktøjslevetid betyder hyppigere værktøjsudskiftning, hvilket øger både værktøjsomkostninger og maskinens nedetid. Optimering af skæreparametre, kølemetoder og værktøjsgeometri kan forlænge værktøjslevetiden.
Til serieproduktion kan producenter fastsætte standarder for værktøjsudskiftning i henhold til den faktiske værktøjslevetid og registrere antallet af komponenter, der bearbejdes af hvert værktøj. Effektiv værktøjsstyring hjælper med at kontrollere bearbejdningsomkostninger og reducerer dimensionsafvigelser forårsaget af overdreven værktøjsslid.
CNC-drejebænkstype påvirker bearbejdningsomkostninger
Forskellige CNC-drejemaskiner varierer i ydeevne, automatiseringsniveau, investeringsomkostninger, vedligeholdelseskrav og produktionseffektivitet. Standard toaksede CNC-drejebænke er velegnede til relativt simple rotationskomponenter, mens drejemaskiner, dobbeltspindelmaskiner og automatiserede produktionslinjer kan håndtere mere komplekse bearbejdningsopgaver. Omkostninger til køb af udstyr, vedligeholdelsesudgifter, energiforbrug og maskinudnyttelse bidrager alle til beregninger af produktionsomkostninger.
Standard CNC-drejebænke er velegnede til konventionelle komponenter
Standard CNC-drejebænke har modne strukturer og er velegnede til udvendig drejning, plandrejning, indvendig boring, sporstikning og gevinddrejning. Deres investerings- og vedligeholdelsesomkostninger er relativt lette at kontrollere, hvilket gør dem velegnede til konventionelle mekaniske komponenter og batchordrer.
Drejefræsemaskiner er velegnede til komplekse komponenter
Drejefræsere kan udføre drejning, fræsning, boring og udvalgte komplekse profiloperationer i en enkelt opsætning, hvilket reducerer emneoverførsler og gentagen positionering. Selvom udstyrsinvesteringen er højere, kan drejefræsning reducere mellemliggende håndterings- og opsætningstid for komplekse komponenter af høj værdi.
For præcisionskomponenter af høj værdi kan korrekt valgt drejefræseudstyr forbedre produktionseffektiviteten og monteringsnøjagtigheden, hvilket betyder, at de samlede produktionsomkostninger ikke nødvendigvis er højere end at bruge flere konventionelle maskiner til separate operationer.
Produktionsvolumen påvirker enhedsomkostningerne ved CNC-drejning
Ordremængde har en betydelig indflydelse på enhedspriserne for CNC-drejning. Lavvolumenproduktion skal absorbere faste forberedelsesomkostninger såsom programmering, opsætning, justering og førstegangsinspektion over et lille antal komponenter. Højvolumenproduktion kan fordele disse faste omkostninger på tværs af flere produkter. Stabile produktionsvolumener gør det også lettere for producenter at etablere standardiserede processer og introducere automatiske stangfremførings- og ilægningssystemer.
Omkostningsegenskaber ved lavvolumenproduktion
Komponenter i små serier har ofte relativt høje forberedelsesomkostninger. Nye produkter kræver tegningsbekræftelse, CNC-programmering, værktøjsvalg, justering af fiksturer og inspektion af første stykke. Disse forberedelsesopgaver skal stadig udføres, selv når produktionsmængden er lille.
- Højere programmeringsomkostninger pr. komponent
- Højere opsætningsomkostning pr. komponent
- Mere mærkbare omkostninger ved første inspektion
- Faste forberedelsesomkostninger er vanskelige at fordele
- Automatiseringsinvesteringer har en langsommere tilbagebetalingstid
Til prototyper, forskningskomponenter og prøveproduktionsdele er fleksible bearbejdningsmetoder generelt mere passende.
Fordele ved højvolumenproduktion
Batchordrer kan udnytte validerede CNC-programmer, værktøjer og fiksturer fuldt ud, hvilket reducerer gentaget opsætningsarbejde. Efterhånden som produktionsvolumen stiger, kan maskinerne køre kontinuerligt, mens automatiske tilførsels- og inspektionssystemer kan give større værdi.
- Lavere programmeringsomkostninger pr. komponent
- Bedre fordeling af etableringsomkostninger
- Højere maskinudnyttelse
- Mindre manuelt hjælpearbejde
- Lavere værktøjsomkostninger pr. komponent
- Mere effektivt materialeindkøb
- Højere samlet produktionseffektivitet
Stabile ordrer i store mængder opnår generelt bedre enhedsproduktionsomkostninger, især for standardiserede komponenter med ensartet geometri og dimensioner.
Overfladebehandling og sekundære operationer øger de endelige omkostninger
Efter CNC-drejning kan nogle komponenter kræve varmebehandling, plettering, anodisering, polering, passivering, afgratning, præcisionsrensning eller beskyttelsesbehandling. Efterbehandlingsomkostningerne afhænger af materiale, komponentstørrelse, overfladekrav og produktionsmængde. Konventionelle mekaniske komponenter kræver muligvis kun simpel afgratning og rengøring, mens medicinske, halvleder- og luftfartskomponenter kan kræve strengere rengørings-, overfladebehandlings- og rene emballeringsprocedurer.
Almindelige efterbehandlingstjenester
Forskellige produkter kræver forskellige efterbehandlingsprocesser, og disse operationer bør inkluderes i det samlede produktionsbudget under tilbudsgivning og indkøb.
- varmebehandling
- anodisering
- galvanisering
- passivering
- Polering
- Afgratning
- Ultralydsrensning
- Rustbeskyttelse
- Præcisionsemballage
Jo flere efterbehandlingsoperationer der er, desto højere vil leveringstiden og de samlede produktionsomkostninger sandsynligvis være.
Kvalitetsinspektionskrav påvirker også CNC-drejeomkostninger
Kvalitetsinspektion er en væsentlig del af præcisionsbearbejdning. Standardkomponenter kan generelt inspiceres ved hjælp af skydelære og mikrometre, mens højpræcisionskomponenter kan kræve rundhedstestere, konturmåleinstrumenter, overfladeruhedstestere, koordinatmålemaskiner og dedikerede inspektionsfiksturer. Efterhånden som antallet af inspektionskrav stiger, stiger omkostningerne til inspektionsarbejde, udstyrsforbrug og kvalitetsdokumentation også. Ved batchproduktion kan førstegangsinspektion, prøveudtagning undervejs og slutinspektion kombineres for at opretholde kvaliteten, samtidig med at inspektionsomkostningerne kontrolleres.
Konventionel dimensionsinspektion
Konventionel dimensionsinspektion verificerer udvendig diameter, indvendig diameter, længde, sporbredde, spordybde og gevinddimensioner i forhold til tegningskrav. Standardmåleværktøjer tilbyder hurtig inspektion og er velegnede til almindelige mekaniske komponenter og serieproduktion.
Præcisionsinspektion kræver flere ressourcer
Højpræcisionskomponenter kan kræve inspektion af rundhed, koncentricitet, kast, profiler og overfladeruhed. Præcisionsinspektion forbedrer produktkvalitetskontrollen, men kræver også yderligere udstyr og arbejdskraftressourcer.
Ved at definere passende inspektionspunkter og prøveudtagningsfrekvenser kan producenter undgå unødvendige gentagne inspektioner, samtidig med at de opretholder en stabil produktkvalitet.
Sådan reducerer du effektivt omkostningerne ved CNC-drejning
Omkostninger til CNC-drejning bør ikke reduceres blot ved at kræve en lavere bearbejdningspris. Mere effektiv omkostningskontrol kommer fra optimering af råmaterialespecifikationer, komponentgeometri, værktøj, CNC-programmering, maskinvalg, produktionsvolumen og kvalitetskontrol. Passende komponentdesign kan reducere unødvendige bearbejdningsoperationer, passende materialevalg kan reducere råmaterialeomkostninger, optimerede værktøjsbaner kan forkorte maskinens driftstid, batchproduktion kan fordele faste opsætningsomkostninger, og effektiv værktøjsstyring kan reducere nedetid og værktøjsspild. Samarbejde mellem procesingeniører, indkøbsteams og produktionsafdelinger kan hjælpe producenter med at etablere mere økonomiske produktionsløsninger, samtidig med at den nødvendige produktkvalitet opretholdes.
Forbedre materialeudnyttelsen
Valg af passende stangmaterialespecifikationer og reduktion af overdreven bearbejdningstillæg kan direkte reducere materialeforbruget. Denne optimering er især værdifuld ved bearbejdning af dyre metaller.
Optimer CNC-programmer
Reduktion af luftbearbejdningsbevægelser, forkortelse af værktøjsskiftevejen og korrekt organisering af skrub- og sletbearbejdningsoperationer kan reducere ikke-skærende tid. Programoptimering reducerer også maskinens driftstid og øger outputtet pr. maskintime.
Optimer produktionsbatcher
Gruppering af produkter med lignende materialer, dimensioner og værktøjskonfigurationer kan reducere omstillings- og opsætningstiden. For langtidsordrer kan producenter etablere standardiserede procesdatabaser, så gentagne ordrer kan komme hurtigere i produktion.
Omkostningerne ved CNC-drejning bestemmes ikke af en enkelt faktor. De dannes af en kombination af indkøb af råmaterialer, lagerdimensioner, komponentgeometri, bearbejdningsnøjagtighed, værktøjsforbrug, maskintype, bearbejdningstid, produktionsvolumen, efterbehandling og krav til kvalitetsinspektion. Komponenter med simple strukturer, økonomiske materialer, moderate tolerancer og store produktionsmængder er generelt lettere at fremstille til lavere enhedsomkostninger. Højpræcisionskomponenter, komplekse geometrier, vanskeligt bearbejdelige materialer og ordrer med lav volumen kræver større investeringer i udstyr, værktøj, inspektion og procesforberedelse. For virksomheder, der søger at kontrollere CNC-drejningstilbud, kan optimering af materialespecifikationer, forenkling af komponentgeometri, reduktion af unødvendig bearbejdning, forbedring af materialeudnyttelse, forlængelse af værktøjslevetid, optimering af produktionsbatcher og etablering af stabile inspektionsprocedurer alle bidrage til bedre omkostningskontrol. Med modne CNC-bearbejdningsprocesser og effektiv produktionsstyring kan producenter forbedre produktionseffektiviteten og styrke priskonkurrenceevnen, samtidig med at dimensionsnøjagtighed, overfladekvalitet og den nødvendige komponentydelse opretholdes.
















