
Ved bearbejdning af plastdele med CNC er affasning en almindelig efterbehandlingsproces, der primært bruges til at fjerne skarpe kanter fra dele, forbedre produkternes overordnede udseende og reducere risikoen for ridser under samling. Plastmaterialer er væsentligt forskellige fra metalmaterialer. De har generelt lavere hårdhed og svagere varmeledningsevne, hvilket gør dem mere følsomme over for skærevarme, værktøjsslid og ændringer i skæreparametre under bearbejdning. Derfor kræver plastaffasning passende værktøjer, bearbejdningsmetoder og skæreforhold. Ved CNC-plastbearbejdning skal affasningsdimensioner og vinkler bestemmes i henhold til delens anvendelse, materialeegenskaber og dimensionskrav. Almindelige CNC-bearbejdningsplastmaterialer omfatter ABS, POM, PEEK, PVC, PC, akryl og andre materialer. Forskellige plastmaterialer viser forskellig adfærd under affasning. Nogle bløde plastmaterialer er tilbøjelige til at værktøjet sætter sig fast og danne grater, mens nogle højtydende tekniske plastmaterialer har højere styrke, men kan generere indre spændinger under bearbejdning. Derfor kan korrekt styring af bearbejdningsprocessen gøre affasningsresultaterne mere ensartede og forbedre den samlede kvalitet af plastdele.
Almindelige metoder til CNC-plastaffasning
CNC-bearbejdning med affasningsfræsere
Under CNC-fræsning er brugen af en dedikeret affasningsfræser en af de mest almindelige metoder. Affasningsfræsere har normalt faste vinkler og kan bearbejde skrå overflader i henhold til tegningskrav, såsom 45° eller 60° vinkler. Denne metode er egnet til batchproduktion af plastdele og kan opretholde god dimensionskonsistens. Under bearbejdning bør spindelhastighed og tilspændingshastighed justeres i henhold til plastmaterialet for at forhindre højhastighedsfriktion i at forårsage materialesmeltning eller kantdeformation. Plastbearbejdning kræver generelt skarpe skæreværktøjer og effektiv spånfjernelse for at reducere temperaturstigninger i bearbejdningsområdet.
Brug af fræsere til kantbearbejdning
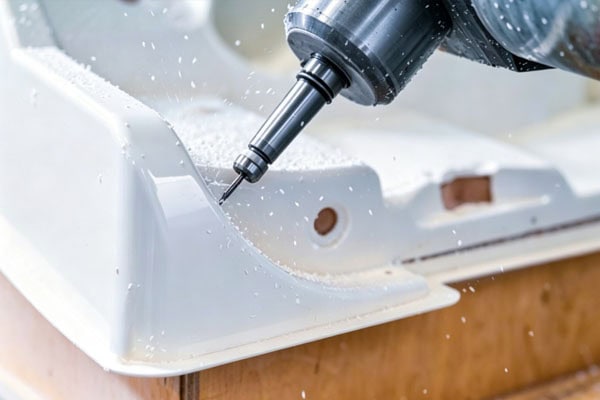
Nogle plastdele har komplekse strukturer, uregelmæssige kantformer eller affasningspositioner placeret i nærheden af huller, slidser eller trin, hvilket gør standardaffasningsfræsere uegnede. I disse tilfælde kan fræsere med mindre diameter og skarpe skærkanter anvendes til kantbehandling, og passende værktøjsbaner kan programmeres i henhold til emneprofilen. Under bearbejdning bør skæredybde og tilspændingshastighed kontrolleres for at forhindre overdreven værktøjskraft i at forårsage kantafskalning, grater eller plastisk deformation, hvilket sikrer nøjagtige affasningsdimensioner og overfladekvalitet.
Denne metode er egnet til:
- Kantbearbejdning af plastdele med komplekse buede overflader
- Affasning nær små huller og slidser
- Præcisionsdele, der kræver kontrollerede affasningsbredder
Under fræsning skal værktøjets skarphed nøje overvejes. Et slidt værktøj øger skæremodstanden og kan forårsage grater, tråddannelse eller problemer med ru overflade på plastdele. Til tekniske plasttyper som POM og PEEK anbefales slidstærke hårdmetalværktøjer normalt for at sikre bearbejdningsstabilitet.
Forholdsregler ved CNC-plastaffasning
Valg af den rigtige værktøjstype
Plastmaterialer påvirkes let af varme under bearbejdning, så valg af værktøj er ekstremt vigtigt. Standard metalbearbejdningsværktøjer giver muligvis ikke ideelle resultater, og egnede værktøjer bør vælges baseret på materialeegenskaber. Skærkanten skal forblive skarp for at reducere skæremodstand og friktionsvarme og forhindre problemer som smeltning, værktøjsfastsiddende bearbejdning, deformation eller hvidtning af plastkanter. Samtidig bør værktøjsmateriale, antal spiraler og geometri vælges i henhold til plastisk hårdhed, sejhed, varmebestandighed og delstruktur. Til almindelige plasttyper som ABS og PVC kan skarpe enkeltskærs- eller dobbeltskærsværktøjer anvendes. Til tekniske plasttyper som POM og PEEK anbefales slidstærke hårdmetalværktøjer for at forbedre bearbejdningsstabiliteten og værktøjslevetiden.
Almindelige valg omfatter:
Enkeltskærsværktøjer: Giver større spånfjernelsesplads og er velegnede til plasttyper som akryl og PVC;
Hårdmetalværktøjer: Velegnet til højstyrke tekniske plasttyper og forbedrer bearbejdningslevetiden;
Værktøj med høj skarphed: Reducer skæremodstanden og minimer skader på plastkanten.
Jo skarpere skærekanten er, desto tættere er skæreprocessen på den faktiske skæring snarere end gnidning, hvilket hjælper med at reducere varme, der genereres ved friktion, og forhindrer plastisk smeltning eller deformation.
Styring af bearbejdningsparametre
Under CNC-plastaffasning påvirker spindelhastighed, tilspændingshastighed og skæredybde det endelige resultat. Hvis tilspændingshastigheden er for lav, kan værktøjet forblive i kontakt med materialet for længe, hvilket får bearbejdningsområdets temperatur til at stige. Hvis tilspændingshastigheden er for høj, kan der forekomme kantafskalning eller ustabile affasningsdimensioner. Derfor bør bearbejdningsparametrene justeres i henhold til plasttype, emnetykkelse og værktøjsstørrelse. For emner med høje dimensionskrav anvendes ofte flere bearbejdningstrin, herunder grovbearbejdning efterfulgt af sletbearbejdning, for at forbedre affasningsoverfladekvaliteten.
Opmærksomhed på plastisk deformation
Sammenlignet med metaller påvirkes plast lettere af eksterne tryk- og temperaturændringer. Under CNC-bearbejdning skal der lægges særlig vægt på valg af fikstur og klemkraft. For høj klemkraft kan forårsage let kompression, bøjning eller lokal deformation af emnet, hvilket resulterer i afvigelser mellem affasningsdimensioner og designkrav. Dette problem er især mærkbart ved tyndvæggede emner, aflange komponenter og fleksibel plast. Derfor bør passende støttepositioner vælges i henhold til emnets struktur før bearbejdning for at undgå uunderstøttet skæring. Prøvefastspænding bør også udføres for at bekræfte, at emnet ikke oplever betydelig deformation. Når det er nødvendigt, kan bløde kæber, vakuumfiksturer eller hjælpestøtter bruges til at forbedre bearbejdningsstabiliteten.
Under bearbejdningen er det nødvendigt at:
- Brug passende beslag til at fastgøre delen
- Undgå overdreven fastklemning, der kan komprimere materialet
- Bekræft, at materialets tilstand er stabil før bearbejdning
For fugtabsorberende plasttyper som nylon bør indflydelsen af ændringer i fugtindholdet på dimensionsstabiliteten også tages i betragtning.
Korrekt fjernelse af grater
Efter plastisk affasning kan der forblive små grater på kanterne, især når værktøjet er slidt, skærkanten ikke er skarp nok, eller bearbejdningsparametrene er forkert indstillet. Disse grater påvirker ikke kun delens udseende, men kan også forårsage ridser under montering, brug eller transport og påvirke præcisionen af monteringen mellem komponenterne. Derfor bør affasede kanter inspiceres efter bearbejdning. Om nødvendigt kan efterbearbejdning, let manuel polering eller specialiserede afgratningsværktøjer bruges til at sikre glatte og jævne kanter, der opfylder produktkvalitets- og monteringskrav.
Almindelige behandlingsmetoder omfatter:
- Brug af finbearbejdningsbaner for at reducere gratdannelse
- Udførelse af let manuel polering
- Brug af dedikerede afgratningsværktøjer til kantbehandling
Korrekt design af affasningsdimensioner kan også reducere yderligere manuel bearbejdningstid og forbedre bearbejdningseffektiviteten.
Hvad er forskellene i affasning af forskellige plastmaterialer?
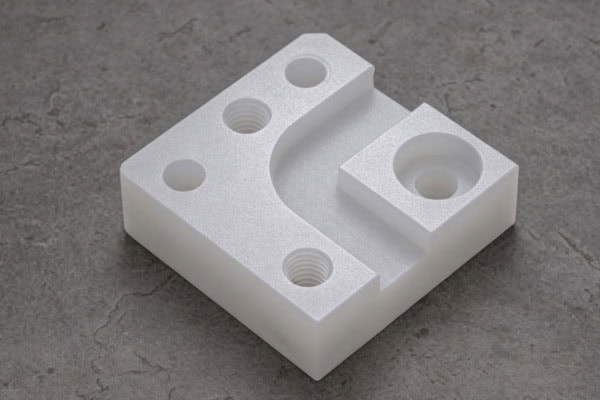
Ved CNC-bearbejdning af plastmaterialer har forskellige materialer forskellig hårdhed, sejhed og varmebestandighed, så affasningsmetoder skal justeres i overensstemmelse hermed. For eksempel har ABS-plast god bearbejdelighed og producerer normalt relativt glatte kanter under affasning. POM har fremragende dimensionsstabilitet og er velegnet til præcisionsstrukturkomponenter. PEEK er en højtydende teknisk plast med høj styrke og temperaturbestandighed, men der skal lægges større vægt på værktøjets tilstand og skærevarme under bearbejdning. For transparente akrylmaterialer skal affasning opretholde både dimensionsnøjagtighed og visuelt udseende. Hvis værktøjet ikke er skarpt nok, eller bearbejdningstemperaturen bliver for høj, kan der forekomme kantblegning, som påvirker produktets udseende. Derfor bør materialetypen identificeres tydeligt før plastaffasning, og bearbejdningsmetoderne bør justeres i henhold til materialeegenskaber i stedet for direkte at anvende metalbearbejdningsparametre.
Ofte stillede spørgsmål
Hvorfor opstår der grater efter CNC-plastafskæring?
Hovedårsagerne er normalt relateret til værktøjets skarphed, bearbejdningsparametre og materialeegenskaber. Når værktøjets skæreevne falder, kan plasten ikke skæres effektivt og klemmes eller trækkes i stedet, hvilket resulterer i gratdannelse. Løsninger omfatter udskiftning af værktøjet med et skarpere værktøj, optimering af tilspændingshastigheden og tilføjelse af efterbehandlingsoperationer.
Hvorfor bliver plastikdele misfarvede eller hvide efter affasning?
Plastmaterialer har lav varmeledningsevne, så varme, der genereres under bearbejdning, spredes ikke let. Når værktøjet forbliver på ét område for længe, eller skæreforholdene er uegnede, kan lokale temperaturstigninger ændre materialeoverfladen. Forbedringer omfatter forbedret spånfjernelse, reduktion af værktøjsfriktion og brug af værktøjer designet til plastbearbejdning.
Hvorfor er affasningsdimensioner unøjagtige?
Afvigelser i affasningsdimensioner kan skyldes værktøjsslid, ustabil fastspænding af fiksturen, materialedeformation eller forkerte bearbejdningsparametre. For præcisionsplastdele bør værktøjsdimensionerne bekræftes før bearbejdning, og parametrene bør justeres ved prøvebearbejdning.
Konklusion
CNC-affasning af plast kræver justeringer baseret på materialeegenskaber, værktøjsvalg og bearbejdningsparametre. Sammenlignet med metalbearbejdning er plast mere følsomt over for varme og tryk, så der skal lægges særlig vægt på værktøjets skarphed, spånfjernelsesevne og emnefiksering under bearbejdning. Korrekt affasning kan forbedre plastdelens kantkvalitet, gøre samlingen lettere og reducere potentielle sikkerhedsproblemer under brug. I den faktiske produktion bør der vælges tilsvarende bearbejdningsmetoder til forskellige plastmaterialer såsom ABS, POM, PEEK og PVC, mens rimelig proceskontrol sikrer nøjagtige affasningsdimensioner og overfladekvalitet. Ved præcisionsbearbejdning af plastdele er affasning ikke blot en kantbehandlingsproces, men også et vigtigt bearbejdningstrin, der påvirker produktkvaliteten. Gennem standardiserede CNC-bearbejdningsprocedurer kan plastdele opnå stabile, rene og anvendelsesklare resultater.
















