
Intelligent produktionsudstyr består typisk af robotter, automatiserede inventar, transmissionsmekanismer, positioneringskomponenter, udstyrsrammer og præcisionsforbindelser. Forskellige dele udfører opgaver som understøtning, positionering, transmission og forbindelse med varierende krav til dimensionsnøjagtighed, strukturel styrke og samlingsforhold. En enkelt hulpositionsafvigelse eller unormal pasform kan øge fejlfindingstiden for hele maskinen. CNC-bearbejdning kan fremstille ikke-standardiserede dele baseret på tegninger og 3D-modeller, der dækker prototyper, små partier og masseproduktion, hvilket gør det velegnet til de forskellige behov inden for intelligent produktionsudstyr, forskning og udvikling samt indkøb.
Hvad er kernekravene til CNC-bearbejdning af intelligente produktionsudstyrsdele?
Udstyrsdele skal ofte bruges i kombination. Under bearbejdning er det ikke nok kun at fokusere på individuelle dimensioner; processer skal også udvikles under hensyntagen til installationspositioner, bevægelsesforhold og spændingsforhold.
Nøgledimensioner påvirker den samlede samling
Positionerings- og transmissionsstrukturer i intelligent produktionsudstyr er tæt forbundne. Afvigelser i nøgledimensioner kan direkte påvirke efterfølgende installation og drift.
- Monteringshullernes positioner skal forblive nøjagtige: Monteringshuller til motorer, føringsskinner, cylindre og andre komponenter skal stemme overens med udstyrets grænseflader, hvilket reducerer behovet for oprivning eller ompositionering på stedet.
- Referenceflader skal forblive stabile: Dimensionsforhold mellem positioneringsflader, monteringsflader og parallelle referencer påvirker udstyrets monteringsnøjagtighed.
- Akselpasninger kræver tolerancekontrol: Transmissionsaksler, bøsninger og stik skal være opmærksomme på diameter, rundhed og koaksialitet for at undgå udbøjning eller unormalt slid under drift.
Når nøgledimensionerne er stabilt kontrolleret, kan monteringsarbejdet på stedet reduceres, hvilket gør den samlede montering mere gnidningsfri.
Komplekse strukturer kræver matchende bearbejdningsmetoder
Dybe hulrum, tynde vægge, huller med flere vinkler og strukturer med flere sider øger vanskeligheden ved fastspænding og bearbejdning. Procesplanlægning skal justeres i henhold til emnets struktur.
- Konventionelle strukturer bruger 3-akset bearbejdning: For dele med hovedsageligt planer, huller og simple hulrum kan 3-akset udstyr opfylde almindelige bearbejdningsbehov.
- Komplekse strukturer bruger flerakset bearbejdning: Flersidede dele kan bearbejdes med 4-akset eller 5-akset afhængigt af den faktiske struktur, hvilket reducerer gentagen fastspænding.
- Bearbejdningsrækkefølgen kræver forudgående planlægning: Tyndvæggede og dybe kavitetsdele bør arrangeres med hensyn til skrub, semi-sletbearbejdning og sletbearbejdning for at reducere risikoen for deformation.
Når bearbejdningsudstyr og delstrukturer matcher hinanden, hjælper det med at afbalancere bearbejdningseffektivitet og dimensionsstabilitet.
Materialer bør vælges baseret på delapplikation
Forskellige dele bærer forskellige belastninger og arbejdsopgaver. Materialevalg skal tage højde for vægt, stivhed, slidstyrke og driftsmiljø samtidig.
| Deltype | Fælles materialer | Fokus på CNC-bearbejdning |
| Robotmonteringsbase | Aluminiumlegering, stål | Monteringshuller, fladhed, strukturel stivhed |
| Positioneringsarmaturer | Aluminiumlegering, stål, rustfrit stål | Positioneringshuller, referenceflader, pasformsmål |
| Transmissionsaksler og bøsninger | Legeret stål, rustfrit stål | Akseldiameter, rundhed, koaksialitet |
| Manipulatorstik | Aluminiumlegering, stål | Flersidede strukturer, hulpositioner, gevind |
| Styreblokke og skydere | Stål, POM, tekniske plastmaterialer | Dimensioner, slidflader, pasformsfrigang |
| Beslag til automationsudstyr | Aluminiumlegering, stål | Hulafstand, fladhed, strukturel styrke |
Kun når materialer og bearbejdningsprocesser matcher hinanden, kan der opnås en rimelig balance mellem vægt, levetid, bearbejdningsvanskelighed og omkostninger.
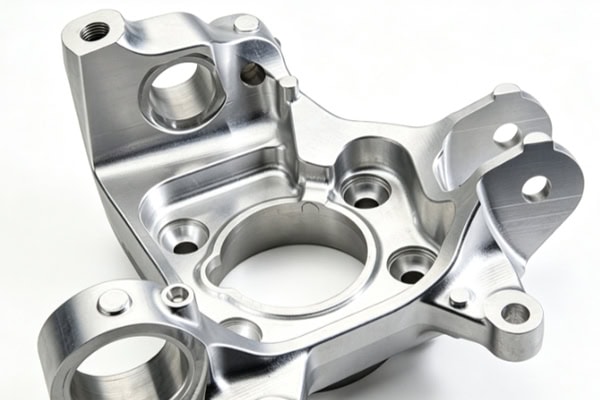
Hvordan forbedrer CNC-bearbejdning F&U-effektiviteten af intelligent produktionsudstyr?
Intelligent produktionsudstyr har stærke tilpasningsegenskaber. Under forskning og udvikling skal strukturer og grænseflader ofte justeres. Købere er mere bekymrede over, om ændringer hurtigt kan verificeres, og om verifikation kan overføres problemfrit til produktion.
Hurtig prototyping letter strukturel verifikation
Under R&D-arbejde på udstyr er der ofte behov for fysiske dele for at verificere design, og hurtig bearbejdningskapacitet kan forkorte ventetiden fra tegningsændring til samlingstestning. Dele kan bearbejdes direkte fra CAD-filer. Enkeltstykker eller små prøvemængder kræver ikke dedikeret investering i formen. Maskinbearbejdede dele kan bruges til at kontrollere hulpositioner, frigange og strukturelle dimensioner. Hvis der findes problemer, kan modeller og programmer modificeres til en ny verifikationsrunde, hvilket gør det muligt at afdække designproblemer tidligere.
Små partier er velegnede til prøveproduktion af udstyr
Efter verifikation af enkeltstykker kræver udstyrsprojekter normalt stadig et vist antal dele til komplet maskinmontering og funktionstestning. Bearbejdning i små serier kan opfylde behovene i denne fase.
- Velegnet til prøveproduktion af nyt udstyr: Når produktspecifikationerne endnu ikke er fuldt stabile, kan et lille antal dele produceres i henhold til de faktiske behov.
- Velegnet til ikke-standardiserede automatiseringsprojekter: Mekanismestrukturer varierer meget mellem forskellige produktionslinjer, og småbatchmetoder giver god fleksibilitet.
- Praktisk til justering baseret på testresultater: Efter udstyrstestning kan delstrukturer stadig modificeres uden at blive udsat for et stort lagertryk.
Småserieproduktion forbinder prøveverifikation med formel produktion, hvilket giver udstyrsprojekter en mere fleksibel produktionsrytme.
Masseproduktion lægger større vægt på dimensionsstabilitet
Efter at være kommet ind i den kontinuerlige indkøbsfase, skal den samme type dele opretholde lignende monteringseffekter, og dimensionsudsving under produktionen skal kontrolleres.
- Første artikel bekræfter nøgledimensioner: Før formel produktion skal du kontrollere hulpositioner, positioneringsflader og pasformsmål for at bekræfte bearbejdningsstatus.
- Overvåg ændringer i værktøjsslid: Efterhånden som værktøjets brugstid stiger, skal dimensionsændringer overvåges og justeres i tide.
- Hold fastspændingsmetoderne stabile: Faste positioneringsmetoder kan reducere fejl forårsaget af gentagen fastspænding.
- Styrkelse af inspektion af nøgledimensioner: Nøgledimensioner, der påvirker den samlede samling, bør underkastes fokuseret prøveudtagning eller fuld inspektion.
Stabil proceskontrol kan reducere forskelle mellem batcher og mindske efterfølgende omarbejdning og justeringer på stedet.
Hvilke intelligente produktionsudstyrsdele er egnede til brugerdefineret CNC-bearbejdning?
Der findes mange typer ikke-standardiserede mekaniske dele i intelligent produktionsudstyr. Blandt dem er produkter med komplekse strukturer, strenge dimensionskrav eller hyppige specifikationsændringer mere egnede til CNC-bearbejdning.
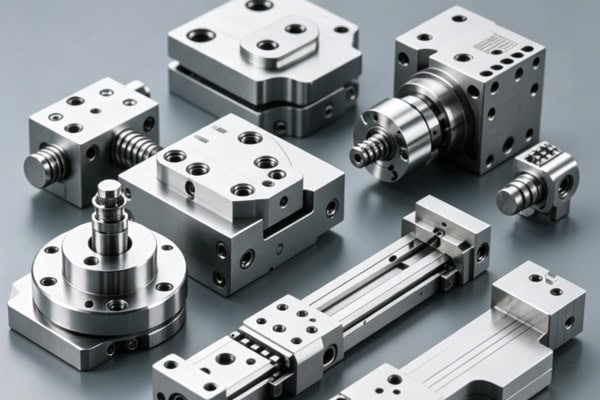
Robotstrukturdele og sluteffektordele
Robotstrukturdele skal afbalancere vægt, stivhed og monteringsnøjagtighed. Positionsforhold mellem forskellige grænseflader påvirker direkte den efterfølgende bevægelse og installation.
- Robotbase: Fokus på at kontrollere monteringshuller, positioneringsflader og planhed for at sikre stabil basisudstyrsforbindelse.
- Stik og flanger: Det er nødvendigt at kontrollere dimensionsforholdene mellem hulpositioner, gevind og forbindelsesflader for at undgå afvigelser i installationen.
- Endeeffektordele: Strukturer såsom gribermonteringsdele og forbindelsesplader skal tilpasses i henhold til specifikke emner og bevægelsesområder.
- Flersidede strukturelle dele: Komplekse strukturer kan reducere gentagen positionering gennem rimelige fleraksede bearbejdningsløsninger.
Udvikling af bearbejdningsløsninger baseret på strukturelle egenskaber kan hjælpe robotdele med bedre at opfylde installations- og bevægelseskrav.
Automatiserede fiksturer, jigs og positioneringskomponenter
Fikseringsanordninger og skabeloner udfører emnepositionering, fastspænding og styringsopgaver. Deres dimensionelle ensartethed påvirker direkte bearbejdning i produktionslinjen og monteringsresultaterne.
- Positioneringsblokke kræver kontrol af referencedimensioner: Forholdet mellem positioneringsflader og positioneringshuller skal passe til emnet.
- Fastspændingsstrukturer kræver installationsnøjagtighed: Positionsafvigelse af fastspændingsdelene kan påvirke emnets fikseringsstatus.
- Styrekomponenter skal kontrolleres for pasform: For store dimensioner kan reducere positioneringsstabiliteten, mens for små dimensioner kan påvirke bevægelsen.
- Jig-bundplader kræver ensartede hulpositioner: Et ensartet layout af monteringshuller letter efterfølgende udskiftning og vedligeholdelse.
Stabil jigbearbejdningskvalitet kan reducere rekalibreringsarbejdet efter udstyrsskift.
Transmissionsaksler, stik og præcisionsbevægelsesdele
Transmissionsdele skal opfylde rotations- og forbindelseskrav. Under bearbejdning fokuseres der på at kontrollere akseldiameter, rundhed, koaksialitet og hulpositionsnøjagtighed. Transmissionsaksler og bøsninger kan drejes. Koblinger kræver præcise notgange, gevindhuller og monteringshuller. Dele med excentriske huller eller flerfladestrukturer kan kombinere fræsning og flerakset bearbejdning. Valg af passende processer baseret på delstruktur kan afbalancere bearbejdningsnøjagtighed og fremstillingsomkostninger.
Hvordan vælger man en leverandør af CNC-bearbejdning til intelligent produktionsudstyr?
Udstyrsdele gennemgår normalt prototypefremstilling, montering, test og masseindkøb fra design til levering. Leverandørernes kapacitet påvirker direkte projektets fremskridt. Ved indkøb skal der udover prisen også tages højde for bearbejdning, inspektion og kontinuerlig levering.
Se på maskinbearbejdningsudstyr og teknisk support
En leverandørs udstyrskonfiguration og tekniske kapacitet bestemmer dens evne til at håndtere dele med forskellige strukturer. Under indkøb kan der træffes vurderinger baseret på faktiske bearbejdningsbehov.
- Bekræft flerakset bearbejdningskapacitet: Forstå hvilke komplekse strukturer 3-akset, 4-akset og 5-akset udstyr kan dække.
- Bekræft drejekapacitet: For aksler, muffer og roterende forbindelser kræves tilsvarende drejekapacitet.
- Forstå materialebearbejdningsområdet: Bekræft, om leverandøren kan håndtere de metaller og tekniske plasttyper, der kræves af projektet.
- Vær opmærksom på DFM-support: Udførelse af fremstillingsbarhedsanalyser, før tegninger går i produktion, hjælper med at identificere strukturelle og procesmæssige problemer på forhånd.
- Forstå procesplanlægningskapacitet for komplekse dele: Leverandører skal kunne foreslå rimelige løsninger til fastspænding, værktøjsbaner og bearbejdningssekvenser.
Når udstyr og tekniske muligheder matcher, kan gentagen fastspænding og unødvendige proceskonverteringer reduceres.
Se på inspektionsprocessen og kvalitetskontrollen
Ud over dimensionsnøjagtighed involverer intelligente produktionsudstyrsdele også hulpositioner, geometriske tolerancer og samlingsforhold. Derfor er inspektionssystemet også en vigtig del af indkøbsevalueringen.
- Bekræft den første artikelinspektionsproces: Bekræft nøgledimensioner gennem den første artikel for at reducere justeringsrisici efter formel produktion.
- Kontroller inspektionsmetoder undervejs: Nøgledimensioner skal overvåges under bearbejdning.
- Forstå indholdet af inspektion af færdige produkter: Bekræft, om dimensioner, udseende og vigtige tilpasningssteder er inspiceret i henhold til tegningskravene.
- Vær opmærksom på inspektionsregistreringer: Komplette kvalitetsregistreringer letter efterfølgende batchsporbarhed og analyse af abnormaliteter.
En omfattende inspektionsproces kan så vidt muligt identificere problemer, før delene forlader fabrikken, hvilket reducerer sandsynligheden for omarbejde efter den samlede montering.
Undersøg om leverandøren kan levere kontinuerligt fra prototype til masseproduktion
Udstyrsprojekter stopper normalt ikke ved en enkelt prototypefase. Hvorvidt en leverandør kan udføre kontinuerlig efterfølgende produktion påvirker direkte projektets overgangseffektivitet.
- Designfasen understøtter prøvebearbejdning: Hurtig færdiggørelse af fysiske dele i henhold til tegninger for at lette teknisk verifikation.
- Verifikationsfasen understøtter produktion i små serier: Opfylder komplette maskintest- og kundens behov for verifikation på stedet.
- Masseproduktionsfasen opretholder processtabilitet: Fortsæt med verificerede materialer, programmer, fastspænding og inspektionsstandarder.
- Reducer leverandørskift: Kontinuerligt samarbejde kan reducere den tid, det tager at bekræfte processer og kvalitetskrav.
At skabe en kontinuerlig fremstillingsproces fra prototype til masseproduktion hjælper med at reducere projektomstillingsomkostninger og gør leveringsrytmen mere stabil.
Fokus for CNC-bearbejdning til intelligent produktionsudstyr er at opretholde en rimelig balance mellem dimensioner, samling, materialer og batchkonsistens for robotstrukturdele, automatiserede fixturer, positioneringskomponenter, transmissionsdele og monteringsstrukturer. TiRapid kan tilbyde CNC-præcisionsbearbejdning, prototyping og produktion i små serier og understøtter multiaksebearbejdning og DFM-tjenester, hvilket hjælper virksomheder med intelligent produktionsudstyr med at forbedre udviklings- og indkøbseffektiviteten af ikke-standardiserede dele.















