
Industrielle pumpehuse kan ligne almindelige komponenter, men de kræver omhyggelig bearbejdning i den faktiske produktion. Dimensionsfejl på det ydre hus er normalt lette at få øje på, mens problemer med det indre pumpehulrum, akselhuller, tætningsflader og monteringshuller muligvis først bliver tydelige efter samling. For købere handler CNC-bearbejdning ikke blot om at forvandle en tegning til en færdig del. Komponenten skal også samles korrekt, fungere pålideligt og opretholde dimensionel ensartethed under batchproduktion. En pålidelig bearbejdningsløsning skal tage hensyn til materiale, struktur, bearbejdningsprocesser og inspektion, før produktionen begynder.
Hvad er de vigtigste krav til CNC-bearbejdning af industrielle pumpehuse?
Industrielle pumpehuse har ofte komplekse strukturer, herunder eksterne monteringsfunktioner, indvendige hulrum og præcisionshuller. Hvis bearbejdningsdatumet ikke vælges korrekt, kan individuelle dimensioner virke acceptable, mens deres positionsforhold skaber samlingsproblemer. Pumpehuse, der anvendes i industrielt udstyr, står også over for krævende tætnings- og langsigtede driftskrav, hvilket gør det vigtigt at planlægge kritiske dimensioner og bearbejdningssekvenser før produktion.
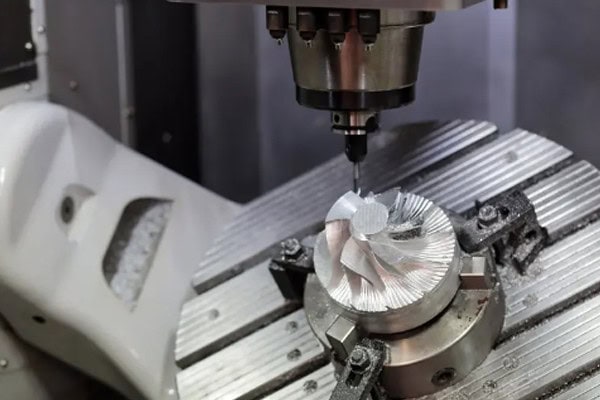
Opretholdelse af stabilitet ved bearbejdning af pumpehulrummet
Pumpehulrummet påvirker direkte installationspladsen for indvendige komponenter. Bearbejdning kan ikke kun fokusere på én dybde eller indvendig diameter; dimensionsforholdet i hele hulrummet skal også forblive ensartet. For dybe eller strukturelt komplekse hulrum kan korrekt værktøjsvalg, værktøjsbaner og skæreparametre bidrage til at reducere vibrationer og forbedre dimensionsstabiliteten under sletbearbejdning.
- Kontroller de indvendige hulrumsdimensioner: Hulrummets diameter, dybde og overgangsområder skal opfylde tegningskravene for at forhindre interferens eller for stor frigang under montering.
- Reducer bearbejdningsvibrationer: Dybe hulrum kræver ofte længere værktøjsudhæng, så skæreparametre skal justeres for at forhindre vibrationsmærker og dårlig overfladekvalitet.
- Sørg for passende bearbejdningstolerance: Grovbearbejdning bør ikke nå den endelige dimension med det samme. Der bør være en kontrolleret stollerance for stabile sletbearbejdninger.
Efter at pumpehulrummet er bearbejdet, skal kritiske dimensioner stadig inspiceres i stedet for udelukkende at stole på visuel kontrol. Ved serieproduktion er det endnu vigtigere at opretholde stabile bearbejdningsforhold, da gradvise dimensionsændringer på tværs af den samme serie kan skabe problemer under montering.
Præcis positionering af aksel og monteringshuller
Pumpehuse kan indeholde mange huller, men deres funktionelle betydning er ikke altid den samme. Akselhuller, positioneringshuller og monteringshuller kan direkte påvirke installationen af interne komponenter eller eksterne strukturer. Deres diametre, afstand og positionsforhold skal alle forblive ensartede.
- Bearbejdning af akselhul: Huldiameter, rundhed og dets positionelle forhold til det relevante datum skal kontrolleres omhyggeligt.
- Bearbejdning af monteringshuller: Hulafstand og -fordeling skal stemme overens med monteringsudstyrets installationskrav for at forhindre forkert justering under montering.
- Bearbejdning af lokaliseringshuller: Lokaliseringsfunktioner skal have god repeterbarhed for at understøtte komponentinstallation og fremtidig vedligeholdelse.
- Bearbejdning af gevindhuller: Gevindstørrelse, dybde og effektiv gevindlængde skal opfylde tegningskravene for at sikre pålidelig fastgørelse.
For disse kritiske huller påvirker CNC-bearbejdningens stabilitet direkte den endelige samling. Når det samme pumpehus produceres kontinuerligt, er det ikke nok at fremstille den første del korrekt. Efterfølgende dele skal også opretholde en lignende bearbejdningstilstand.
Bearbejdning af tætningsoverflader påvirker den faktiske ydeevne
Industrielle pumpehuse arbejder ofte med tætningsringe, pakninger eller andre tætningskomponenter. Synlige værktøjsmærker, planhedsafvigelser eller lokal deformation på tætningsflader kan forårsage lækage efter montering. Disse områder skal behandles som kritiske bearbejdningszoner, hvor efterbehandlingen skal planlægges korrekt, og overfladeforhold og nøgledimensioner skal verificeres under den endelige inspektion.
| Kritisk pumpehusområde | Fokus på CNC-bearbejdning | Indvirkning på forsamlingen |
| Pumpe hulrum | Diameter, dybde, overfladekvalitet | Påvirker installationen af interne komponenter |
| Akselhul | Diameter, positionsnøjagtighed, rundhed | Påvirker akseltilpasningen |
| Tætningsoverflade | Fladhed, overfladeruhed, dimensioner | Påvirker tætningsevnen |
| Flangeoverflade | Fladhed, hulafstand | Påvirker rørforbindelsen |
| Gevindhuller | Gevindspecifikation, dybde | Påvirker fastgørelsen |
Hvordan skal forskellige materialer CNC-bearbejdes til industrielle pumpehuse?
Industrielle pumpehuse kan fremstilles af forskellige materialer, og hvert materiale har forskellige krav til værktøj, skærehastighed, køling og bearbejdningsstrategi. Aluminiumlegeringer er relativt nemme at skære, men kræver opmærksomhed på grater og overfladekvalitet. Rustfrit stål har højere sejhed og kan opleve deformationshærdning under bearbejdning. Støbejern kræver effektiv håndtering af spåner og støv. Når materialet er valgt, bør bearbejdningsprocessen justeres i overensstemmelse hermed i stedet for at anvende de samme parametre på hvert materiale.
Pumpehuse i aluminiumslegering
Pumpehuse af aluminiumslegering anvendes i vid udstrækning, fordi de er lette og generelt effektive at bearbejde. Bearbejdning kan dog generere grater, mens tyndvæggede strukturer kan være modtagelige for deformation.
- Hold skæreværktøjer skarpe: Dette hjælper med at reducere gratdannelse forårsaget af materialedeformation under skæring.
- Kontroller skærekræfterne på tyndvæggede områder: For høj skærekraft kan forårsage dimensionsændringer efter bearbejdning.
- Vær opmærksom på overfladekvaliteten under efterbehandling: Kritiske områder såsom pumpehulrummet og monteringsflader bør have en passende efterbehandling.
Pumpehuse i rustfrit stål
Rustfrit stål har god korrosionsbestandighed og anvendes almindeligvis i industrielt udstyr, der udsættes for krævende driftsmiljøer. Det kan dog generere betydelig varme og deformationshærdning under bearbejdning, og værktøjsslid kan også øges. Produktionen kræver derfor større opmærksomhed på værktøjets tilstand og skæreparametre.
Pumpehuse i støbejern og andre legeringer
Støbejern kan generere en stor mængde fine spåner under bearbejdning, hvilket gør maskinens renlighed og kølestyring vigtig. Højstyrke- eller korrosionsbestandige legeringer kan også stille større krav til værktøjslevetiden. Justering af bearbejdningsstrategien for hvert materiale kan hjælpe med at reducere unormalt værktøjsslid og opretholde dimensionel ensartethed under batchproduktion.
Hvordan kan CNC-bearbejdning opretholde batchkonsistens for industrielle pumpehuse?
En vellykket prototype betyder ikke automatisk, at serieproduktionen forbliver stabil. Når kunder af industrielt udstyr går over til langsigtede indkøb, er de mere bekymrede over, om dele fra forskellige produktionsbatcher forbliver ensartede. Værktøjsslid, ændringer i maskinens tilstand og variationer i materialebatcher kan alle forårsage små dimensionsændringer. Der bør etableres klare inspektionspunkter under produktionen i stedet for at udsætte alt inspektionsarbejde til den sidste fase.
Hvad skal bekræftes før bearbejdning?
Før produktionen påbegyndes, skal tegning, tolerancer, materiale- og overfladekrav bekræftes tydeligt, især for kritiske områder såsom pumpehulrum, akselhuller og tætningsflader. For strukturelt komplekse komponenter bør fastspændingsmetoden og bearbejdningsdataene også bekræftes på forhånd for at reducere behovet for midlertidige procesændringer under produktionen.
- Bekræft tegningsrevisionen: Undgå at bruge forældede og aktuelle tegninger på samme tid, især når dimensioner, tolerancer eller hulpositioner er blevet ændret.
- Bekræft materialespecifikationer: Materialekvaliteten og -tilstanden skal opfylde ordrekravene for at undgå uventet bearbejdningsydelse.
- Bekræft kritiske dimensioner: Marker vigtige monteringsrelaterede dimensioner på forhånd, så produktions- og inspektionspersonale kan være mere opmærksomme på dem.
- Bekræft krav til overfladebehandling: Hvis anodisering, passivering, maling eller andre processer er påkrævet, bør passende bearbejdningstillæg overvejes på forhånd.
Inspektion under produktionen er afgørende
For industrielle pumpehuse hjælper inspektion under processen med at identificere dimensionsændringer på et tidligt stadie. Efter godkendelse af det første stykke kan stikprøveinspektioner arrangeres baseret på ordremængde og komponentstruktur, hvor kritiske dimensioner overvåges kontinuerligt. Hvis der registreres slid på værktøjet eller ændringer i maskinens tilstand, kan der foretages justeringer tidligere i stedet for at opdage problemet, efter at en hel batch er færdiggjort.
Slutinspektion bør gå ud over udseendet
Den endelige inspektion skal følge kundens tegningskrav i stedet for blot at kontrollere delen for synlige ridser, buler eller grater. Kritiske huldiametre, hulafstand, tætningsflader, monteringsdata og gevindområder bør alle inspiceres i henhold til deres specificerede krav. Når specifik inspektionsdokumentation er påkrævet, kan dimensionsregistreringer også udarbejdes for at give køberne en klarere forståelse af den færdige dels tilstand.
Hvordan skal du vælge en leverandør af CNC-bearbejdning til industrielle pumpehuse?
Indkøb af industrielt pumpehus involverer ofte flere faser, herunder prototypefremstilling, prøvemontering, designændringer og batchproduktion. Hvis en leverandør kun kan håndtere engangsbearbejdning, kan der opstå problemer, når tegninger ændres, eller ordremængderne stiger. Når man evaluerer en leverandør, er det nyttigt at fokusere på faktiske bearbejdningskapaciteter, kvalitetskontrol og projektkoordinering, da disse faktorer giver et klarere billede af, om leverandøren kan understøtte langsigtet produktion.
Evaluer faktiske bearbejdningskapaciteter
At have passende CNC-udstyr er kun udgangspunktet. Endnu vigtigere er det, om leverandøren har erfaring med bearbejdning af komplekse pumpehusstrukturer. Købere kan gennemgå maskinens kapaciteter, bearbejdningsmetoder, inspektionsudstyr og tidligere industrielt udstyrskomponenter for at sikre, at leverandørens kapaciteter matcher de faktiske krav til delene.
Kontrollér om kvalitetskontrolprocessen er klar
- Inspektion af første stykke: Bekræft prøvedimensioner og kritiske strukturer, før batchproduktion påbegyndes.
- Inspektion under bearbejdning: Overvåg nøgledimensioner under bearbejdning for at reducere variationer i batcher.
- Slutinspektion: Kontrollér kritiske dimensioner, udseende og tegningskrav før levering.
- Inspektionsregistre: Vedligehold nødvendige dimensionsregistre til fremtidig sporbarhed og ordregennemgang.
Pålidelig CNC-bearbejdning handler ikke blot om at opnå den korrekte dimension én gang. Det handler om at opretholde kontrolleret variation gennem hele den kontinuerlige produktion. For producenter af industrielt udstyr kan denne ensartethed direkte påvirke monteringseffektiviteten, samtidig med at det reducerer omarbejde og justeringer på stedet.
Undersøg om prototyping kan gå problemfrit over i masseproduktion
Nye pumpehusprojekter starter ofte med prototyper til samlingstest. Under testning kan det være nødvendigt at ændre hulpositioner, dimensioner eller lokale strukturer. Leverandøren skal hurtigt forstå disse ændringer og overføre den validerede proces til den efterfølgende batchproduktion, så man undgår store forskelle mellem prototype- og masseproducerede dele.
CNC-bearbejdning af industrielt pumpehus skal i sidste ende forbinde præcision, monteringsevne og langsigtet produktionsstabilitet. Stabile pumpehulrumsdimensioner, præcis akselhulpositionering, pålidelige tætningsflader, passende materialebehandling og korrekt inspektion bidrager alle til komponenter, der fungerer effektivt i industrielt udstyr. For kunder, der kræver prototyping af industrielt pumpehus, specialbearbejdning eller batchproduktion, tilbyder TIRAPID professionelle CNC-bearbejdningstjenester fra tegningskommunikation til endelig levering, hvilket hjælper med at skabe en mere stabil bearbejdningsproces og en mere gnidningsløs projektudførelse.
















