
En aksel skal føres ind i sin modboring, et leje skal forblive på plads, og et dæksel skal sidde korrekt på sit hus. Hver funktion tillader en vis dimensionsvariation. Den tekniske opgave er at definere, hvor meget variation samlingen kan acceptere, og derefter kommunikere dette krav tydeligt nok til at kunne fremstille og inspicere.
Bearbejdningstolerancer fastsætter disse grænser. At vælge den korrekt hjælper med at kontrollere pasform og udskiftelighed, samtidig med at bearbejdnings- og inspektionsindsatsen holdes proportional med emnets funktion.
Denne vejledning forklarer toleranceterminologi, almindelige tegningsformater, standarder og tilpasninger. Den viser også, hvordan fremstillingsforhold påvirker opnåelige resultater, og hvorfor unødvendigt stramme krav kan øge omkostningerne.
Hvad er bearbejdningstolerance?
Bearbejdningstolerance er den tilladte variation i en bearbejdet funktion. For en størrelsesdimension definerer den intervallet mellem de største og mindste acceptable værdier. Geometriske tolerancer styrer separat egenskaber såsom form, orientering, position og profil.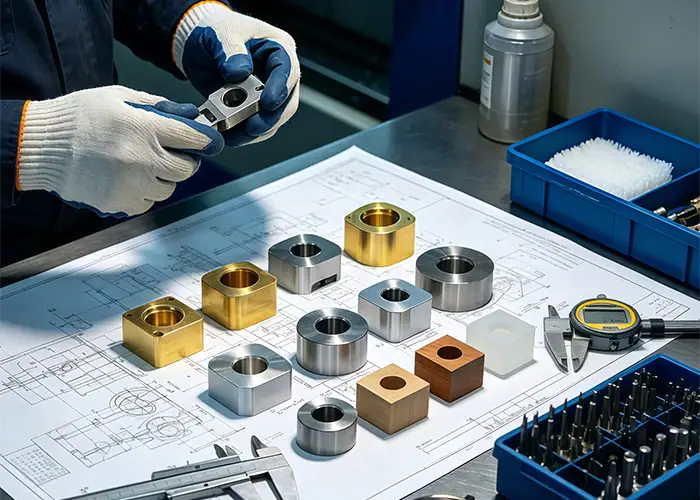
Nominel størrelse, grænser og afvigelser
Den nominelle størrelse er den referencedimension, der bruges til at beskrive funktionen. Øvre og nedre grænser definerer dets tilladte størrelsesområde. Øvre og nedre afvigelser udtrykker disse grænser i forhold til referencedimensionen.
En målt afvigelse beskriver et bestemt resultat i forhold til dets nominelle værdi. Den er forskellig fra den samlede tolerance, som beskriver bredden af det tilladte interval.
I GD&T har en indrammet basisdimension en specifik betydning. Den definerer en teoretisk nøjagtig værdi med tilladt variation styret af de tilhørende geometriske krav. Den bør ikke læses som en almindelig dimension, der automatisk styres af titelblokkens plus/minus-tolerance.
Beregning af den samlede tolerance
Overvej en illustrativ dimension på 20.00 ± 0.05 mm. Dens grænser er:
- Øvre grænse: 20.05 mm
- Nedre grænse: 19.95 mm
- Samlet tolerance: 20.05 − 19.95 = 0.10 mm
Værdien ±0.05 mm beskriver den tilladte afvigelse i hver retning. Det samlede tolerancebånd er 0.10 mm bredt.
Hvis den målte størrelse er 20.03 mm, er dens afvigelse fra nominel størrelse +0.03 mm. Dette resultat ligger inden for de angivne dimensionsgrænser.
Tolerance, nøjagtighed og gentagelsesnøjagtighed
Tolerance er et designkrav. Ved bearbejdning handler nøjagtighed om, hvor tæt den producerede funktion matcher dens tilsigtede værdi. Repeterbarhed handler om overensstemmelsen mellem gentagne resultater under specificerede forhold.
En proces kan producere tæt grupperede dimensioner, der konsekvent er forskudt fra målet. En anden kan have et gennemsnit tæt på målet, men variere for meget. Ingen af disse adfærdsmønstre kan forstås alene ud fra toleranceværdien.
Ved indkøb skal du spørge, om den foreslåede proces kan opretholde de nødvendige egenskaber på tværs af ordren. En maskines positioneringsspecifikation er kun en del af denne vurdering.
En leverandør kan sigte mod et procesmål inden for det tilladte bånd for at give plads til forventet variation. Dette mål understøtter produktionskontrol, mens tegningen fortsat definerer acceptgrænserne. Et resultat behøver ikke at være nøjagtigt lig med nominel for at opfylde størrelseskravet.
Hvad er de vigtigste typer af bearbejdningstolerancer?
Størrelsestolerancer kan udtrykkes gennem bilaterale afvigelser, ensidige afvigelser eller direkte grænser. Geometriske tolerancer beskriver forskellige krav, herunder formen og de rumlige forhold mellem elementer. Valg af det rigtige format hjælper med at kommunikere designets intention.
Bilaterale og unilaterale dimensionstolerancer
En bilateral tolerance tillader variation på begge sider af den nominelle størrelse. Afvigelserne kan være lige store eller ulige. Symmetrisk plus/minus-notation er almindelig, når det tilladte interval er centreret omkring referenceværdien.
En ensidig tolerance tillader variation i én retning fra den angivne størrelse. Det kan være nyttigt, når én grænse er særlig vigtig for et design eller matcher det valgte tilpasningssystem.
Ingen af notationerne bestemmer automatisk fremstillingsvanskeligheden. To forskelligt skrevne dimensioner kan beskrive de samme acceptable grænser. Sammenlign disse grænser, før du behandler én callout som strammere end en anden.
Grænsedimensioner
Grænsedimensioner angiver de maksimale og minimale acceptable størrelser direkte. Læseren behøver ikke at beregne dem ud fra en nominel størrelse og afvigelser.
De følgende tegningseksempler bruger millimeter og illustrerer kun notation.
| Tegningsformat | Eksempel | Tilladt størrelsesområde |
| Bilateral | 20.00 0.05 ± | 19.95 til 20.05 |
| Ensidig | 20.00 +0.05/−0.00 | 20.00 til 20.05 |
| Direkte grænser | 19.95 til 20.05 | 19.95 til 20.05 |
Eksemplerne med bilateral og direkte grænse definerer det samme interval. Eksemplet med ensidige grænser har et mindre samlet interval og en anden nedre grænse.
Geometriske tolerancer og datareferencer
Størrelse alene kan ikke beskrive alle funktionelle krav. En boring kan have en acceptabel diameter, mens dens akse er forkert placeret. En sædeflade kan have en acceptabel højde, mens dens overflade ikke er tilstrækkelig flad.
GD&T leverer kontroller til disse egenskaber. Fladhed evaluerer overfladeform uden et datum. Position og vinkelrethed kan relatere funktioner til en specificeret datumreferenceramme. Profil styrer den tilladte variation af en linje eller overflade.
Anvend hele funktionskontrolrammen, inklusive datumrækkefølge og eventuelle materialetilstandsmodifikatorer. En positionstolerance kan ikke fortolkes som en generel plus/minus-tillæg på hver koordinat.
Hvad er standard CNC-bearbejdningstolerancer?
Standard CNC-bearbejdningstolerancer kan henvise til en tegnings generelle tolerancespecifikation eller en leverandørs standardservicekrav. Deres anvendelse afhænger af den angivne standard, toleranceklasse, funktionsstørrelse og aftalte ordrekrav.
Generelle tolerancer og tegningsnoter
Generelle tolerancer forenkler tegninger ved at dække gældende dimensioner uden individuelle toleranceangivelser. ISO 2768-1:1989 er en reference for generelle lineære og vinkeltolerancer. Dens klasser og størrelsesintervaller bestemmer den gældende tolerance.
Aflæsning af en generel tolerance kræver derfor mere end at finde et velkendt standardnummer. Identificer den citerede udgave og klasse, find den relevante dimensionskategori og størrelsesinterval, og kontroller, om et separat krav gælder for funktionen.
Generelle størrelsestolerancer og generelle geometriske specifikationer skal også skelnes. ISO 2768-2:1989 er blevet trukket tilbage og erstattet af ISO 22081:2021. Det nyere dokument bruger en anden tilgang til generelle specifikationer, så ældre tegningsnoter bør gennemgås snarere end ændres mekanisk.
Følg den produktdefinition, der er aftalt for jobbet. Hvor en ældre tegning stadig er specificeret, skal enhver usikkerhed afklares med det ansvarlige ingeniørteam, før kravene ændres.
Leverandørstandarder og funktionsspecifikke krav
En leverandør kan angive en standardtolerance for funktioner uden individuelle udkald. Denne standard kan afhænge af leverandørens servicerute, materiale, delstørrelse eller tilbudsbetingelser.
For et kritisk lejesæde, tætningsgrænseflade eller lokaliseringsfunktion skal den nødvendige kontrol angives eksplicit. Bekræft, at tilbuddet inkluderer den, og at inspektionen kan verificere den i den ønskede deltilstand.
| Kravkilde | Typisk rolle | Hvad skal bekræftes |
| Generel tegningsnotat | Dækker gældende uspecificerede dimensioner | Standard, udgave, klasse og omfang |
| Individuel opkald | Definerer et specifikt funktionskrav | Grænser, datums, modifikatorer og finishbetingelse |
| Leverandørtilbud | Registrerer det accepterede produktionsomfang | Inkluderede krav og aftalte undtagelser |
En individuelt specificeret kritisk dimension kan derfor kræve en anden kontrol end tilstødende funktioner, der er dækket af en generel note. Anvendelse af den strengeste angivelse på hele delen kan ændre produktionsomfanget væsentligt.
Hvordan bestemmer bearbejdningstolerancer emnets pasform?
Pasformen afhænger af de kombinerede begrænsninger af de sammenpassende funktioner. Evaluering af den mindste og største mulige frigang eller interferens viser, om de valgte dimensioner understøtter den tilsigtede samling, bevægelse eller fastholdelse.
Frigang, overgang og interferenspasninger
En frigang giver plads mellem aksel og boring. En overgangspasning kan producere frigang eller interferens afhængigt af de faktiske parringsstørrelser. En interferenspasning skaber dimensionel overlapning, der skal tages højde for under samling.
Vælg den passende funktion. En frit bevægelig aksel, en aftagelig styrekomponent og en permanent fastholdt muffe har forskellige behov. Smøring, belastning, monteringsmetode og driftstemperatur kan også påvirke valget.
For en illustrativ beregning af frigang udelukkende baseret på størrelse, antag:
- Boregrænser: 20.000 til 20.020 mm
- Akselgrænser: 19.970 til 19.990 mm
- Minimumsafstand: 20.000 − 19.990 = 0.010 mm
- Maksimal frihøjde: 20.020 − 19.970 = 0.050 mm
Størrelsesbegrænsningerne giver positiv frihøjde i hele dette eksempel. Designet skal også opfylde relevante form- og justeringskrav.
ISO 286 indeholder et system til at specificere grænser og tilpasninger. I en betegnelse som H7/g6 identificerer bogstaverne tolerancezonernes positioner i forhold til den nominelle størrelse, og tallene identificerer tolerancegrader. De faktiske grænser afhænger også af det nominelle størrelsesområde.
Store bogstaver angiver hultoleranceklasser, mens små bogstaver angiver akselklasser. I et hulbaseret system bevares den valgte hulzone, og akselklassen varieres for at opnå den nødvendige pasform. Angiv begge parringsfunktioner, når samlingen afhænger af deres kombinerede grænser, og tjek derefter den relevante tabel for den faktiske nominelle diameter.
Toleranceopstablinger og monteringskrav
Et samlingsgab kan afhænge af flere dimensioner, som hver især varierer. En worst-case-stacking evaluerer deres ekstreme kombinationer i henhold til, hvordan hver dimension bidrager til gabet.
Overvej en separat illustrativ aksial samling med alle dimensioner i millimeter:
| Stakelement | Nominel størrelse og tolerance | Bidrag til kløften |
| Boligplads | 30.00 0.05 ± | Tilføjer ledig plads |
| spacer | 10.00 0.02 ± | Optager plads |
| indsatte | 19.80 0.03 ± | Optager plads |
Det nominelle mellemrum er 30.00 − 10.00 − 19.80 = 0.20 mm. Det minimale mellemrum er 29.95 − 10.02 − 19.83 = 0.10 mm. Det maksimale mellemrum er 30.05 − 9.98 − 19.77 = 0.30 mm. Denne forenklede stak antager fuldt monterede, stive komponenter under de samme referencebetingelser.
Hvis det nødvendige mellemrum er smallere end dette interval, skal de dimensioner, der driver variationen, gennemgås. Ændring af placeringsskemaet eller reduktion af antallet af bidragende dimensioner kan være at foretrække frem for at stramme alle funktioner.
Statistiske stack-up-metoder bruger yderligere antagelser om procesadfærd. De bør vælges med bevis for variation og den acceptable assembly-risiko.
Hvad påvirker opnåelig bearbejdningstolerance?
Den opnåelige tolerance afhænger af materialet, funktionens geometri, værktøjet, emneholderen, de termiske forhold og den komplette fremstillingsrute. Et krav, der er ligetil for én funktion, kan være vanskeligt for en anden med samme nominelle størrelse.
Materiale og termisk adfærd
Materialets stivhed og skæreadfærd påvirker, hvordan en del reagerer under bearbejdning. Restspændinger kan også forårsage formændringer, når materiale fjernes, især i dele med ujævne sektioner eller omfattende materialefjernelse.
Plast kræver opmærksomhed på termisk udvidelse, fleksibilitet og, for fugtfølsomme kvaliteter, konditionering. Materialekvaliteten og inspektionsforholdene bør tages i betragtning sammen, når der fastsættes dimensionskrav.
En komponent, der måles, mens den er varm, kan ændre størrelse, når den stabiliserer sig. Ved krævende arbejde bør bearbejdnings- og måleplanerne tage højde for temperaturen i stedet for at behandle hver aflæsning som direkte sammenlignelig.
Funktionsgeometri, værktøj og emneholdering
Tynde vægge kan afbøje under skære- eller klemkræfter. Dybe boringer og hulrum kan kræve længere værktøjer, hvilket gør adgang og stivhed sværere at håndtere. Værktøjsslid og rundløb kan yderligere påvirke den færdige størrelse og geometri.
Flere opsætninger introducerer en anden bekymring, når kontrollerede funktioner er relateret på tværs af forskellige flader. Processen skal bevare eller genetablere de nødvendige referencer.
Vælg fremstillingsrute for karakteristikken. Et bor kan kræve boring, oprivning eller honing efter grovbearbejdning. Andre overflader kan kræve slibning eller en anden efterbehandlingsoperation. Valget bør følge den ønskede størrelse, form, adgang og materiale.
Overfladebehandlinger og den endelige deltilstand
Belægninger, plettering, anodisering og andre behandlinger kan ændre kontrollerede dimensioner. Deres virkninger afhænger af behandlingen og overfladen, så bearbejdningstillæg og endelige godkendelsesbetingelser bør aftales før produktion.
Identificér de dimensioner, der gælder efter færdigbehandling, og eventuelle overflader, der skal maskeres eller behandles anderledes. Et hul, der kontrolleres før belægning, repræsenterer muligvis ikke længere dets leveringstilstand.
Overfladeruhed er et separat krav fra størrelsestolerance. Når begge påvirker funktionen, skal begge specificeres og der skal vælges fremstillings- og inspektionsmetoder, der kan håndtere dem.
Hvorfor koster strammere bearbejdningstolerancer mere?
Større tolerancer kan øge omkostningerne ved at kræve mere kontrollerede opstillinger, yderligere bearbejdningsoperationer, tættere overvågning og mere krævende inspektion. Omkostningseffekten afhænger af den specifikke funktion og proces snarere end tolerancetallet alene.
Opsætning, bearbejdning og yderligere operationer
Et mindre tilladt område kan kræve mere forberedelse for at etablere en stabil proces. Dette kan omfatte udvikling af fiksturer, prøvesnit, værktøjsforindstilling og kontroller, før produktionen frigives.
Under bearbejdning kan leverandøren være nødt til at styre værktøjets tilstand nøjere eller tilføje efterbehandlingsoperationer. For nogle funktioner ændrer opfyldelsen af et strengere krav ruten fra almindelig fræsning eller drejning til en proces med andet udstyr og opsætningsbehov.
Ordremængden er også vigtig. Forberedelsesindsatsen fordeles forskelligt på tværs af en prototype og en gentagen produktionsbatch. Et brugbart tilbud bør afspejle den faktiske mængde og produktionsplanen.
Inspektionsindsats og produktionsrisiko
Inspektion bliver mere krævende, når den tilgængelige tolerance er lille i forhold til måleusikkerheden. Yderligere opsætning, miljøkontrol eller specialiseret måling kan være påkrævet.
Et smalt acceptinterval kan også give mindre plads til procesvariationer. Leverandøren skal overveje overvågning, justeringer og risikoen for omarbejdning eller afvisning.
| Ændring af krav | Yderligere arbejde det kan skabe | Berørt omkostningsområde |
| Strammere borestørrelse eller form | Dedikeret efterbehandling og måling | Opsætning og bearbejdning |
| Strammere data-relateret placering | Mere kontrolleret lokalisering og verifikation | Montering og inspektion |
| Endelig størrelse efter belægning | Koordinerede godtgørelser og slutkontrol | Efterbehandling og kvalitetskontrol |
| Individuelle rapporter for hver del | Yderligere måling og registreringshåndtering | Eftersyn og dokumentation |
Koncentrer denne indsats der, hvor den understøtter funktionen. Et kritisk lejesæde og en ekstern aflastningsflade kræver ikke nødvendigvis samme niveau af kontrol.
Når du sammenligner tilbud, skal du kontrollere, at leverandørerne har angivet samme pris i den endelige stand og i det samme verifikationsomfang. En lavere bearbejdningspris kan udelukke en færdigbehandling eller inspektionsrapport, der kræves i henhold til tegningen. En præcisering af disse punkter gør sammenligningen mere nyttig end udelukkende at sammenligne en overordnet stykpris.
Hvordan vælger og specificerer du den rigtige bearbejdningstolerance?
Start med funktions- og sammenkoblingskrav, evaluer samlingsvariationen, og bekræft derefter en praktisk fremstillings- og inspektionsrute. Indsæt kritiske kontroller på tegningen, og brug passende generelle krav til de resterende funktioner.
Start med funktionelle krav og parringskrav
Identificer, hvad hver styret funktion skal opnå. Skal den lokalisere en anden komponent, opretholde et spillerum, fastholde et leje eller understøtte en tætning? Brug svaret til at bestemme, hvilke variationer der er vigtige.
Kontrollér grænserne for den tilkoblede komponent og den relevante opbygning. Inkluder driftsforhold, når de kan ændre pasformen eller justeringen.
Undersøg også, om funktionen er dimensioneret ud fra den reference, der er relevant ved samling. Direkte styring af en funktionel afstand kan reducere afhængigheden af mellemliggende dimensioner. Dette kan gøre kravet lettere at fremstille og verificere uden at ændre den tilladte samlingsvariation.
For ikke-kritiske funktioner skal du vælge krav, der giver tilstrækkelig plads til økonomisk fremstilling, samtidig med at den tilsigtede funktion bevares. Lempelse af en tolerance bør følge en teknisk gennemgang af dens konsekvenser.
Angiv datoer, kritiske funktioner og inspektion
Brug dimensioner og geometriske kontroller, der udtrykker de funktionelle relationer. Etabler de nødvendige data, og undgå at tilføje overlappende krav, der er vanskelige at fortolke sammen.
Bekræft, hvordan hver kritisk egenskab skal kontrolleres. Et mikrometer kan være passende til en tilgængelig størrelse, mens en datumrelateret position eller profil kan kræve koordinatmåling. Overfladetekstur og gevindfunktion kræver deres egne passende metoder.
For snævre eller grænseoverskridende resultater skal man være enig om målemetoden og overensstemmelsesbeslutningsreglen. Instrumentopløsning alene afgør ikke, om metoden er egnet.
Angiv den nødvendige deltilstand, stikprøveomfang og rapporteringsbehov. Disse beslutninger hører hjemme i projektkravene tidligt nok til at påvirke procesplanen.
Forbered en tydelig RFQ til TiRapid
Send den aktuelle tegning og den tilhørende CAD-model til TiRapid, sammen med materiale, overfladebehandling, mængde og leveringskrav.
Identificer kritiske grænseflader og eventuelle inspektionsdokumenter, der er nødvendige for forsendelsen. Hvis en tolerance stadig er under gennemgang, skal du beskrive det funktionelle krav, så diskussionen kan imødekomme delens faktiske behov.
Bekræft de accepterede tolerancer og eventuelle foreslåede undtagelser skriftligt inden bestilling. Dette giver ingeniørvirksomhed, produktion og indkøb et ensartet grundlag for at evaluere tilbuddet og acceptere de leverede dele.
Ofte Stillede Spørgsmål
Betyder flere decimaler altid en strammere tolerance?
Nej. Decimaler kan bestemme en standardtolerance, når tegningens titelblok eksplicit forbinder dem. Ellers definerer de angivne grænser, generelle noter og gældende standarder kravet. Ekstra nuller alene etablerer ikke et mindre tolerancebånd.
Er overfladeruhed det samme som bearbejdningstolerance?
Nej. Ruhed beskriver overfladetekstur, mens størrelses- og geometriske tolerancer styrer andre egenskaber. En glat overflade kan stadig have den forkerte størrelse eller position. Angiv de nødvendige krav til funktionen separat.
Kan en leverandør ændre en specificeret tolerance uden godkendelse?
En foreslået ændring bør gennemgås og godkendes af den ansvarlige kunde eller designmyndighed før fremstilling. Det reviderede krav bør afspejles i den aftalte tegning, ordre eller kontrollerede afvigelsesrapport.
Konklusion
Bearbejdningstolerance omsætter funktionelle krav til målbare grænser. Effektiv udvælgelse forbinder funktionsstørrelse og geometri med modstykker, samlingsvariationer, fremstillingsforhold og inspektion. Stram kontrol er mest nyttig, hvor den beskytter en specifik funktion.
TiRapid leverer præcisions 3-akset og 5-akset CNC-bearbejdning til komplekse metal- og tekniske plastdele. Vi gennemgår kritiske tolerancer, materialekrav og inspektionsbehov for at udvikle praktiske produktionsplaner for prototyper og lavvolumenproduktion. Send os dine tegninger, CAD-model og projektkrav for at få feedback på produktionen og et skræddersyet tilbud.
















