
Dentale implantatkomponenter af titanlegering er normalt små i størrelse, men de stiller strenge krav til bearbejdningsnøjagtighed, overfladetilstand, forbindelsesdimensioner og batchkonsistens. Komponenter som implantater, abutments, stik og fikseringsskruer kræver strukturer som gevind, indvendige huller, sekskantede forbindelsesfunktioner og koniske overflader, der skal bearbejdes inden for begrænsede rum. Enhver dimensionsafvigelse kan påvirke samlingens ydeevne. Titanlegeringer tilbyder også høj styrke, relativt lav vægt og korrosionsbestandighed, men de kan præsentere udfordringer under bearbejdning, herunder varmeudvikling, værktøjsslid og dimensionsændringer. For dentale implantatkomponenter kan CNC-drejning, fræsning og flerakset bearbejdning fuldføre komplekse strukturer i en enkelt operation eller i flere trin, mens præcisionsinspektion kan bruges til at kontrollere kritiske dimensioner. TiRapid tilbyder CNC-drejning, CNC-fræsning, 5-akset bearbejdning, mikrobearbejdning, præcisionsbearbejdning og andre funktioner, der understøtter projekter fra prototyper til masseproduktion og yder produktionsstøtte til medicinske komponentprojekter fra tegningsevaluering til levering af færdige dele.
Hvorfor tandimplantatkomponenter kræver CNC-bearbejdning
Stabil bearbejdning af små strukturer
Dentalimplantatkomponenter har ofte relativt simple ydre former, men deres indre strukturer kan være meget præcise. For eksempel kræver implantater udvendige gevind, mens abutments kan kræve forbindelsesender, koniske overflader og skruehuller. Nogle komponenter kan også have sekskantede, indvendige sekskantede eller andre positioneringsstrukturer. Hvis disse strukturer fremstilles udelukkende ved hjælp af konventionelle bearbejdningsmetoder, kan der let opstå problemer som dimensionel ustabilitet, overdreven gratdannelse eller vanskelig montering. Fordelen ved CNC-bearbejdning er, at komponenterne kan bearbejdes kontinuerligt i henhold til digitale modeller og tekniske tegninger. For cylindriske komponenter, der kræver drejning, kan CNC-drejebænke styre den ydre diameter, indvendige huller, endeflader og gevind. Når der kræves sekskantede funktioner, sidehuller eller komplekse overflader, kan CNC-fræsning eller flerakset bearbejdning anvendes. For små dentalimplantatkomponenter er bearbejdningsstabilitet vigtigere end blot at forfølge bearbejdningshastighed. Udstyr, værktøjer, inventar og programmer skal planlægges i henhold til komponentdimensionerne, så dele inden for samme batch opretholder ensartede dimensionelle forhold.
Bearbejdningsteknikker til titanlegering
Titanlegeringer kræver andre bearbejdningsmetoder end konventionelt aluminium og stål. Deres varmeledningsevne er relativt lav, hvilket betyder, at varme, der genereres under bearbejdning, ikke let afgives. Hvis skæreværktøjet forbliver i langvarig friktionskontakt med emnet, kan værktøjsslid accelerere, og der kan forekomme ændringer i den bearbejdede overflade eller dimensionsudsving. Offentligt tilgængelig brancheinformation om bearbejdning af titanlegeringer understreger også generelt stiv fiksering, værktøjsvalg, køling og skærebaner som vigtige kontrolfaktorer. Derfor skal grovbearbejdning og sletbearbejdning af tandimplantatkomponenter planlægges på forhånd. Grovbearbejdning fjerner primært overskydende materiale effektivt, mens sletbearbejdning fokuserer på at kontrollere forbindelsesdimensioner, gevind, huldiametre og overfladetilstand. For små komponenter bør gentagen fiksering også minimeres, når det er muligt, fordi hver ompositionering kan øge akkumulerede dimensionsfejl.
Forskellige komponenter kræver forskellige bearbejdningsløsninger
"Dentale implantatkomponenter" er ikke én enkelt type produkt. Forskellige strukturer kræver forskellige bearbejdningsmetoder.
| Komponenttype | Fælles strukturer | Anbefalet bearbejdningsmetode | Nøglestyringer |
| implantat | Udvendige gevind, koniske strukturer, forbindelsesfunktioner | CNC-drejning + -fræsning | Gevind, ydre diameter, koncentricitet |
| Implantatstøtte | Konisk overflade, tilslutningsende, skruehul | CNC-drejning + præcisionsfræsning | Forbindelsesdimensioner, hulposition, overfladetilstand |
| Fikseringsskrue | Lille ydre diameter, fint gevind, skruehoved | Præcisionsdrejning | Gevind, hoveddimensioner |
| Brugerdefineret stik | Uregelmæssige overflader, huller, riller | 3-akset / 5-akset CNC | Positionsnøjagtighed, profil, grater |
Denne tilgang med at vælge bearbejdningsmetode i henhold til komponentstrukturen er mere praktisk end blot at specificere en enkelt type udstyr. For komponenter med relativt komplekse strukturer, der kræver bearbejdning fra flere retninger, kan 5-akset CNC-bearbejdning reducere antallet af opsætninger og gøre det lettere at kontrollere de relative positioner mellem flere bearbejdede overflader. TiRapid tilbyder i øjeblikket 5-akset CNC, CNC-fræsning, CNC-drejning og mikrobearbejdningstjenester.
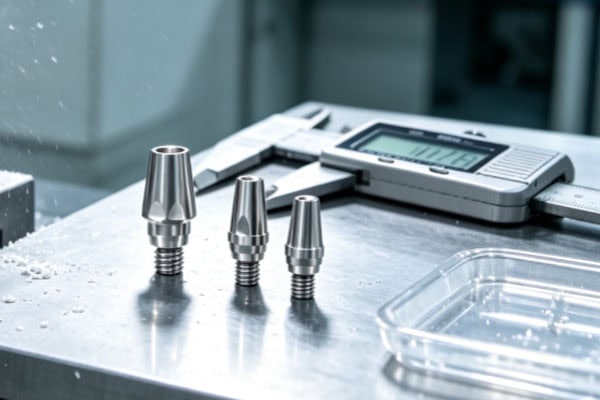
Hvordan CNC-bearbejdes tandimplantater af titanlegering?
Tegningsanmeldelse
Et stabilt implantatkomponentprojekt påbegynder typisk ikke produktionen umiddelbart efter modtagelse af tegningerne. Ingeniører skal først gennemgå 3D-modellen og 2D-tekniske tegninger for at bekræfte materiale, dimensioner, tolerancer, gevind, overfladekrav og særlige egenskaber. Hvis et forbindelsesområde f.eks. kræver høj dimensionsnøjagtighed, bør det ikke nødvendigvis bearbejdes på nøjagtig samme måde som en almindelig udvendig overflade. For strukturer som gevindmindre diametre, huldiametre, koniske overflader og forbindelsesender er det også nødvendigt at kontrollere, om værktøjet kan tilgå området, om bearbejdningsdybden er for stor, og om der kan opstå deformation efter fiksering. TiRapids hjemmeside tilbyder i øjeblikket DFM-support. Når kunderne har uploadet 3D CAD-filer såsom STP og STEP, kan der udføres tilbud og design-for-manufacturing-analyse baseret på produktionskrav.
Materiale- og bearbejdningsparametre
Almindelige titanmaterialer, der anvendes til komponenter relateret til tandimplantater, omfatter kommercielt rent titanium og titanlegeringer såsom Ti-6Al-4V. Det faktiske anvendte materiale bør bestemmes i henhold til kundens produktdesign, anvendelseskrav og gældende materialestandarder. Det bør ikke vilkårligt erstattes blot fordi "titanlegeringer har høj styrke". Efter at have modtaget materialekravene skal komponentens dimensioner og struktur også tages i betragtning. Værktøjsskæring, afkøling, tilspændingshastighed og bearbejdningsrækkefølge skal alle justeres i henhold til det faktiske emne.
Grovfræsning, sletfræsning og rengøringsfaser
Bearbejdningsprocessen består af tre faser: først fjernelse af overskydende materiale, derefter indstilling af kritiske dimensioner og endelig håndtering og rengøring af overfladen. Rubearbejdningsfasen fokuserer primært på materialefjernelse; færdigbearbejdningsfasen fokuserer på forbindelsesegenskaber, gevind, huldiametre og udvendige dimensioner. Efter den mekaniske bearbejdning kan afgratning, overfladebehandling og rengøring udføres i henhold til kundens krav. Især for små dentale komponenter kan mikroskopiske grater, der er vanskelige at se med det blotte øje, stadig påvirke samlingen. Derfor betyder færdiggørelse af CNC-bearbejdning ikke, at hele fremstillingsprocessen er afsluttet.
Sådan kontrollerer du nøjagtigheden og kvaliteten af tandimplantatkomponenter
Undersøg kritiske dimensioner
Tandimplantkomponenter skal identificere de kritiske dimensioner, der direkte påvirker samling og brug. For eksempel bør implantatgevinddimensioner, forbindelsesendediametre, indvendige huldimensioner, koniske overfladepositioner og abutmentforbindelsesdimensioner alle inspiceres i henhold til tegningerne. TiRapids hjemmeside angiver, at deres produktionstjenester omfatter CMM-inspektionskapaciteter og understøtter produktion fra prototyper og små partier til skaleret fremstilling.
Brug forskellige inspektionsmetoder
For standarddimensioner kan værktøjer som skydelære og mikrometre opfylde grundlæggende inspektionskrav. For hulpositioner, koncentricitet, komplekse profiler og positionsforhold mellem flere dimensioner i tandimplantatkomponenter er manuel måling alene dog muligvis ikke tilstrækkelig. Forskellige inspektionsmetoder kan vælges i henhold til komponentkravene. For eksempel kan standarddimensioner kontrolleres ved hjælp af mikrometre, skydelære og lignende værktøjer; små huller og indvendige diametre kan inspiceres med dedikerede målere; komplekse profiler og positionsforhold kan måles ved hjælp af CMM; og dedikeret overfladeinspektion kan udføres, når der gælder højere krav til overfladeruhed. Denne inspektionsmetode kan reducere situationer, hvor en individuel dimension er inden for specifikationen, men komponenten ikke samles korrekt.
Vær opmærksom på overfladens tilstand
Forskellige områder af dentalkomponenter har forskellige funktioner og kan derfor have forskellige overfladekrav. For eksempel lægger forbindelsesområder generelt større vægt på dimensionsstabilitet og pasform, mens udsatte områder kan lægge større vægt på overfladekvalitet. For områder, der kræver efterfølgende overfladebehandling, bør der reserveres rimelige bearbejdningstolerancer under CNC-bearbejdning. For implantatprodukter anvendes overfladebehandlinger som sandblæsning og syreætsning også i industrien, men den specifikke proces skal bekræftes i henhold til kundens produktspecifikationer, materialekrav og medicinsk udstyrsregler i stedet for at blive bestemt uafhængigt af bearbejdningsleverandøren.
Hvordan TiRapid yder support til bearbejdning af tandimplantatkomponenter
Fra enkeltstående prototyper til masseproduktion
Udvikling af tandprodukter kræver ofte, at der først produceres et lille antal prøver, efterfulgt af dimensions- og samlingsverifikation, før der gårs videre til småserie- eller formel produktion. Derfor kan leverandører, der kun kan håndtere storproduktion, have svært ved at opfylde kravene i den tidlige udviklingsfase. TiRapid leverer prototype-, småserie- og skaleret fremstillingsservice samt CNC-drejning, fræsning, 5-akset bearbejdning og mikrobearbejdning, hvilket gør det muligt at vælge den passende produktionsmetode i henhold til komponentstrukturen. Hjemmesiden angiver også, at deres produktionsservices dækker CNC-bearbejdning, metalpladefremstilling, 3D-printning og andre fremstillingsprocesser. For projekter, der kræver hurtig validering, kan prøver bearbejdes først. Når designet er bekræftet, kan bearbejdningsløsningen justeres i henhold til den nødvendige mængde, hvilket reducerer presset ved at foretage en stor forudgående investering under produktudviklingen.
Løs bearbejdningsproblemer på forhånd
Mange komponenter afslører først problemer efter at være kommet i produktion, såsom værktøjer, der ikke kan tilgå en funktion korrekt, huller, der er for dybe, tyndvæggede områder, der er tilbøjelige til deformation, eller utilstrækkelig plads til gevindbearbejdning. Ændring af programmet eller redesign af tegningen på dette tidspunkt kan ofte forlænge tiden. Værdien af DFM-evaluering er at identificere disse problemer, før bearbejdningen begynder. TiRapid tilbyder gratis DFM-rapporter og understøtter projektevaluering gennem 3D CAD-filer. Hjemmesiden angiver, at de kan give hurtige tilbud og produktionsanbefalinger.
Almindelige spørgsmål
Q1: Kan tandimplantatkomponenter af titanlegering produceres i små partier?
Ja. Udvikling af dentalprodukter, prototypefremstilling og designvalidering kræver ofte små mængder komponenter, hvilket gør CNC-bearbejdning velegnet til disse anvendelser. Den specifikke mængde, leveringstid og pris skal vurderes ud fra tegninger, materiale og komponentstruktur.
Q2: Kan jeg anmode om et tilbud, hvis jeg kun har en 3D-model uden en komplet 2D-tegning?
Ja. STEP-, STP- og andre 3D-filer kan indsendes til en indledende evaluering. Hvis kritiske dimensioner, tolerancer eller overfladekrav er ufuldstændige, vil ingeniørteamet bekræfte dem yderligere baseret på de faktiske krav.
Q3: Kan bearbejdning af titanlegeringer forårsage deformation?
Det er muligt, især for tyndvæggede, små og strukturelt komplekse komponenter. Korrekt fiksering, bearbejdningsrækkefølge, værktøjsvalg og skæreparametre kan medvirke til at reducere risikoen.
Q4: Kan I fremstille forskellige komponenter såsom implantater og abutments?
CNC-drejning, fræsning, 5-akset bearbejdning eller mikrobearbejdningsløsninger kan evalueres i henhold til komponentstrukturen. Om en specifik komponent er egnet til produktion, bør afgøres ud fra kundens tegninger og produktkrav.
En god bearbejdningsløsning handler ikke blot om at vælge en højpræcisions CNC-maskine. Fra det øjeblik tegningerne modtages, skal materiale, bearbejdningsrækkefølge, fikseringsmetoden, værktøjerne, kølingen, inspektionen og efterbehandlingen planlægges korrekt. Hvis du allerede har en 3D-tegning af en tandimplantatkomponent i titanlegering, men er usikker på, om drejning, fræsning eller 5-akset bearbejdning er det rigtige valg, kan du give tegningen og mængden til TiRapid til evaluering. Ingeniørteamet kan give produktionsanbefalinger baseret på komponentstrukturen og bearbejdningskravene, før tilbuddet og produktionsmetoden fastlægges.
E-mail: projekter@tirapid.com
Telefon: + 86 760 8999 8536
Indsend dine tegninger i dag, og lad TiRapids ingeniørteam evaluere den rigtige CNC-bearbejdningsløsning i titanlegering til dit projekt.
















